
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026


 Autor
Schutz einer großen transparenten PC-Komponente während eines zweiten Schusses mit glasfaserverstärktem PA66
Projektumfang. Die bereitgestellte Projektbeschreibung beschreibt ein großes, transparentes PC-Bauteil, das mit einer Strukturumspritzung aus PA66 GF30 versehen wird. Dieser Artikel verwendet die Automobilbeleuchtung als Anwendungsbeispiel, da das Bauteil eine transparente Oberfläche mit einem verstärkten Strukturbereich kombiniert. Die endgültige Kundenanwendung steht noch unter dem Vorbehalt der Projektbestätigung. Ziel der Werkzeugkonstruktion war es, den PC-Einsatz zu positionieren, den Materialfluss von PA66 GF30 zu steuern und das fertige Bauteil mit dem vorgegebenen Erscheinungsbild und den spezifizierten Abmessungen zu entnehmen.
| Planen Sie ein Umspritzprojekt mit PC und PA66 GF30? Laden Sie 3D-CAD-Dateien für eine DFM-Prüfung und ein Angebot für die Form hoch. |
| Artikel | Verifizierte Projekt- oder Fähigkeitsdetails |
| Teile und Materialien | Großes transparentes PC-Bauteil mit einer PA66 GF30 Strukturumspritzung |
| Anwendungskontext | Szenario für SEO-Targeting von Automobilbeleuchtungskomponenten; der endgültige Verwendungszweck muss vom Kunden bestätigt werden. |
| Primäre Risiken | Einfügungsbewegungen, Kratzer oder Aufhellungen, ungleichmäßige Füllung, Grat, Risse, Delamination und Maßabweichungen |
| Validierungsroute | Einlegeposition, Füllstabilität, Schnittstellenqualität, transparente Oberfläche, Abmessungen und Entformung bei T1 |
| XINKEY MOULD Ressourcen | 25 Jahre Erfahrung im Formenbau; 22 hauseigene Konstrukteure; 10.000 m² Produktionsfläche; über 19 CNC-Bearbeitungszentren; Spritzgießkapazität von 90 t bis 750 t |
| Datenfelder für das Angebot | Werkzeuglebensdauer, angestrebtes Jahresvolumen, Lieferzeit, Toleranzbudget und Fehlerratenbasis erfordern eine Kundenbestätigung. |

PC- und PA66-GF30-Umspritzform mit transparentem Einsatz
Fahrzeugbeleuchtungsteile kombinieren eine sichtbare, transparente Oberfläche mit Befestigungs-, Abdichtungs- oder Verstärkungsfunktionen. In diesem Projekt dient der PC-Einsatz als kosmetisches und optisches Element, während PA66 GF30 die strukturelle Umspritzung bildet. Die Form muss daher Kontakt, Druck, Materialfluss und Entformung in einem Arbeitsgang steuern. Die beigefügte Dokumentation belegt erfolgreiche Erstmuster, die die Kundenanforderungen hinsichtlich Haftung, Maßgenauigkeit und transparenter Oberflächenoptik erfüllten.
Die technische Überprüfung identifizierte funktionale oder schwer einsehbare Bereiche zur Positionierung und Abstützung des PC-Einsatzes. Die sichtbare PC-Oberfläche wurde außerhalb des primären Positionierungsbereichs platziert. Diese Anordnung definiert die Position des Einsatzes während des Werkzeugschließens, der PA66 GF30-Einspritzung und des Werkzeugöffnens und hält gleichzeitig die Schließ- und Auswerferkräfte vom sichtbaren Bereich fern.
Die Angussposition wurde um die Umspritzzone herum angeordnet, um ein kontrolliertes Einbringen des PA66 GF30 zu gewährleisten. Die Überprüfung berücksichtigte die Schmelzeflussrichtung, die Füllbalance, die Druckverteilung, die Grenzflächengeometrie und das Risiko einer Insertbewegung. Der erste Versuch bestätigte eine stabile Füllung und die erforderliche Verbindung zwischen PC und PA66 GF30.
Die Verbindung zwischen PC und PA66 GF30 nutzt einen definierten mechanischen Eingriffsbereich. PA66 GF30 umschließt die PC-Geometrie und bildet so eine kontrollierte Verbindung. Die Trennlinie nahe der Verbindung wurde so platziert, dass Gratbildung, Klemmung und das Erscheinungsbild des transparenten Bauteils optimiert werden. Die freigegebenen Muster zeigten laut beigefügter Fallbeschreibung eine Verklebung ohne Delamination oder Rissbildung.
Die Auswerferpositionen wurden um die Strukturbereiche der Umspritzung herum geplant. Der Entformungsweg wurde optimiert, um die Reibung zu verringern und Auswurfmarken von der transparenten PC-Oberfläche fernzuhalten. Die Validierung in Phase 1 umfasste das Entformungsverhalten und die Sichtprüfung auf Kratzer, Verfärbungen, Spannungsrisse und andere sichtbare Defekte.
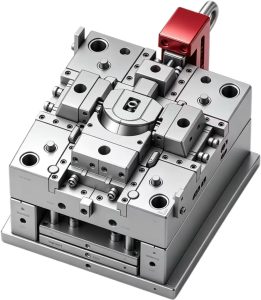
PA66 GF30 Umspritzwerkzeug und Durchflussregelung
| Validierungsbereich | T1-Prüfung | Akzeptanznachweis |
| Steuerung einfügen | Messen Sie die PC-Position vor und nach dem zweiten Schuss. | Stabile Ausrichtung der Umspritzung und keine nachweisbare Bewegung des Einsatzes |
| Schnittstellenqualität | Prüfen Sie die PC- und PA66 GF30-Verbindung. | Die Verklebung erfüllt die Kundenanforderungen ohne Delamination oder Rissbildung. |
| Transparente Oberfläche | Prüfen Sie Kratzer, Aufhellungen, Spannungsrisse und sichtbare Mängel. | Saubere, transparente PC-Oberfläche, die den optischen Anforderungen entspricht |
| Abmessungen und Veröffentlichung | Messen Sie kritische Abmessungen und beobachten Sie das Entformen | Die Abmessungen erfüllen die Validierungsanforderungen und das Teil lässt sich zuverlässig entnehmen. |
Der Workflow verknüpft die Fallstudie mit XINKEY-MOULD-Service Seiten: Projektplanung und DFM für Einlegehilfe, Angussrichtung, Schnittstellengeometrie und Moldflow-Überprüfung; Präzisionsformenbearbeitung für CNC-Bearbeitung, EDM, Polieren und Formenbau; Formversuch und Produktion für die Probenahme und Produktionsvalidierung von T1; und Automobillösungen für Fahrzeugkomponentenprogramme.
XINKEY MOULD bietet eine Präzisionssteuerung im Bereich von ±0,01 mm für die hochpräzise CNC-Bearbeitung, über 7.000 exportierte Formensätze und Formenkapazitäten von 150 kg bis 15 Tonnen. Diese Zahlen beschreiben die Leistungsfähigkeit des Unternehmens; sie stellen keine Messergebnisse für dieses spezifische Werkzeug (PC und PA66 GF30) dar.
Welche Informationen werden benötigt, bevor die Form konstruiert wird?
Bitte geben Sie das 3D-Modell, die 2D-Toleranzen, die Harzqualitäten, die kosmetischen Anforderungen, das erwartete Produktionsvolumen, die Maschinendetails und die wichtigsten Montagemerkmale an. Das Entwicklungsteam nutzt diese Angaben zur Planung von Stützstrukturen, Angüssen, Kühlung, Schnittstellengeometrie und Auswurf.
Wie wird eine transparente PC-Oberfläche beim Umspritzen mit PA66 GF30 geschützt?
Die Form positioniert und stützt den PC in funktionalen oder schwer einsehbaren Bereichen, steuert den Materialfluss des zweiten Schusses und leitet die Auswurfkräfte auf die Strukturbereiche. Die T1-Inspektion prüft auf Kratzer, Aufhellungen, Spannungsrisse und sichtbare Defekte.
Welche Dienstleistung umfasst DFM- und Moldflow-Überprüfungen?
Nutzen Sie die Serviceseite „Projektplanung und DFM“ für eine strukturierte Überprüfung vor der Stahlbearbeitung. Die Überprüfung kann Wandstärke, Entformungsschräge, Angussrichtung, Wendeschneidplattenauflage, Trennebene und Füllverhalten umfassen.
Kann XINKEY MOULD das Projekt auch nach der Formenlieferung unterstützen?
Der veröffentlichte Arbeitsablauf umfasst DFM-TestWerkzeugkonstruktion, Präzisionsbearbeitung, Probeformen, Maßprüfung und Produktionsunterstützung. Umfang, Zeitplan und Geschäftsbedingungen werden im Angebotsgespräch festgelegt.
Sie haben ein komplexes Projekt mit PC und PA66 GF30-Umspritzung? Laden Sie Ihre 3D-CAD-Dateien, Materialinformationen, Jahresvolumen und Zielanwendung über die XINKEY FORME Seite für kostenloses AngebotDie Serviceseite akzeptiert STEP-, STP-, IGES-, IGS-, XT-, DWG-, PDF- und ZIP-Dateien bis zu einer Größe von 30 MB. Für eine direkte Kontaktaufnahme nutzen Sie bitte die Kontaktseite oder senden Sie eine E-Mail an Contact-Xinkey@xinkeymould.com.
Verwandte Beiträge











Kontaktieren Sie uns