

Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
Proteção de um grande componente transparente de PC durante um segundo disparo em PA66 reforçado com fibra de vidro.
Escopo do projeto. O briefing do projeto fornecido descreve um grande componente transparente de policarbonato (PC) que recebe uma sobremoldagem estrutural de PA66 GF30. Este artigo utiliza a iluminação automotiva como contexto de busca de aplicação, pois a peça combina uma superfície estética transparente com uma seção estrutural reforçada. A aplicação final para o cliente ainda está sujeita à confirmação do projeto. O objetivo da ferramental era posicionar o inserto de PC, controlar o fluxo de PA66 GF30 e liberar o componente acabado com a aparência e as dimensões especificadas.
| Está planejando um projeto de sobremoldagem de PC e PA66 GF30? Faça o upload de arquivos CAD 3D para análise de DFM e orçamento de moldes. |
| Item | Detalhes verificados do projeto ou da capacidade |
| Peças e materiais | Componente grande e transparente em policarbonato com sobremoldagem estrutural em PA66 GF30. |
| Contexto da aplicação | Cenário de componente de iluminação automotiva para otimização de SEO; uso final a ser confirmado pelo cliente. |
| Riscos primários | Movimento de inserção, arranhões ou esbranquiçamento, preenchimento desequilibrado, rebarbas, fissuras, delaminação e variação dimensional. |
| Rota de validação | Posição de inserção, estabilidade de preenchimento, qualidade da interface, superfície transparente, dimensões e desmoldagem em T1. |
| Recursos de molde XINKEY | 25 anos de experiência em fabricação de moldes; 22 projetistas internos; instalações de 10.000 m²; mais de 19 centros de usinagem CNC; capacidade de injeção de 90 a 750 toneladas. |
| Campos de dados para cotação | A vida útil do molde, o volume anual alvo, o prazo de entrega, a margem de tolerância e a taxa de defeitos de referência requerem confirmação do cliente. |

Molde de sobremoldagem PC e PA66 GF30 com inserto transparente
As peças de iluminação automotiva combinam uma superfície transparente visível com recursos de montagem, vedação ou reforço. Neste projeto, o inserto de policarbonato atua como elemento estético e óptico, enquanto o PA66 GF30 forma a sobremoldagem estrutural. O molde, portanto, precisa controlar contato, pressão, fluxo e desmoldagem em uma única sequência. O relatório fornecido descreve amostras iniciais bem-sucedidas que atenderam aos requisitos do cliente em relação à adesão, precisão dimensional e aparência da superfície transparente.
A análise de engenharia identificou áreas funcionais ou de baixa visibilidade para posicionar e suportar o inserto de policarbonato. A superfície visível do policarbonato foi mantida fora da área de referência principal. Essa configuração define a posição do inserto durante o fechamento do molde, a injeção de PA66 GF30 e a abertura do molde, mantendo as forças de fechamento e ejeção afastadas da área estética.
A posição do ponto de injeção foi definida ao redor da zona de sobremoldagem para que o PA66 GF30 pudesse preencher o molde em uma direção controlada. A análise considerou a direção do fluxo de material fundido, o equilíbrio do preenchimento, a distribuição de pressão, a geometria da interface e o risco de movimentação do inserto. O primeiro teste validou o preenchimento estável e a condição de junção necessária entre o PC e o PA66 GF30.
A conexão entre PC e PA66 GF30 utiliza uma área de contato mecânico definida. O PA66 GF30 envolve a geometria do PC para criar uma junta controlada. A linha de partição próxima à junta foi posicionada para controlar rebarbas, fixação e a aparência do componente transparente. As amostras aprovadas apresentaram adesão sem delaminação ou fissuras, conforme descrito no relatório do caso.
Os pontos de extração foram planejados levando em consideração as áreas estruturais da sobremoldagem. O caminho de desmoldagem foi refinado para reduzir o atrito e manter as marcas de extração longe da superfície transparente do policarbonato. A validação T1 incluiu o comportamento de desmoldagem e a inspeção visual para detectar arranhões, manchas brancas, marcas de tensão e outros defeitos visíveis.
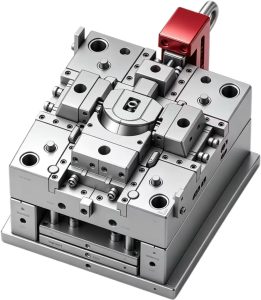
Ferramentas de sobremoldagem e recursos de controle de fluxo para PA66 GF30
| Área de validação | Verificação T1 | Evidências de aceitação |
| Inserir controle | Meça a posição do PC antes e depois do segundo disparo. | Alinhamento estável da sobremoldagem e nenhum movimento de inserção registrado. |
| Qualidade da interface | Inspecione a junta PC e PA66 GF30 | A colagem atende aos requisitos do cliente, sem delaminação ou fissuras. |
| Superfície transparente | Inspecione arranhões, manchas brancas, marcas de tensão e defeitos visíveis. | Superfície de PC limpa e transparente que atende aos requisitos de aparência. |
| Dimensões e lançamento | Meça as dimensões críticas e observe a desmoldagem. | As dimensões atendem aos requisitos de validação e a peça é liberada de forma confiável. |
O fluxo de trabalho vincula o estudo de caso a Serviço de moldes XINKEY páginas: Engenharia de Projetos e DFM para suporte de inserção, direção do ponto de injeção, geometria da interface e revisão do Moldflow; Usinagem de moldes de precisão Para usinagem CNC, eletroerosão, polimento e montagem de moldes; Teste e produção de moldes para amostragem T1 e validação de produção; e Soluções automotivas para programas de componentes de veículos.
A XINKEY MOULD registra um controle de precisão de ±0,01 mm para usinagem CNC de alta precisão, mais de 7.000 conjuntos de moldes exportados e capacidades de moldes de 150 kg a 15 toneladas. Esses números descrevem as capacidades da empresa; não são resultados de medições para esta ferramenta específica de PC e PA66 GF30.
Que informações são necessárias antes de projetar o molde?
Forneça o modelo 3D, as tolerâncias 2D, os tipos de resina, os requisitos estéticos, o volume de produção esperado, os detalhes da máquina e as características críticas de montagem. A equipe de engenharia utiliza essas informações para planejar suportes, pontos de injeção, refrigeração, geometria da interface e ejeção.
Como uma superfície de PC transparente é protegida durante a sobremoldagem de PA66 GF30?
O molde posiciona e suporta o PC em áreas funcionais ou de baixa visibilidade, controla o fluxo da segunda injeção e aplica as forças de ejeção em regiões estruturais. A inspeção T1 verifica arranhões, manchas brancas, marcas de tensão e defeitos visíveis.
Qual serviço abrange a revisão de DFM e Moldflow?
Utilize a página de serviços de Engenharia de Projetos e DFM para uma revisão estruturada antes da usinagem do aço. A revisão pode abranger espessura da parede, ângulo de saída, direção do ponto de injeção, suporte da pastilha, linha de partição e comportamento de preenchimento.
A XINKEY MOULD pode dar suporte ao projeto após a entrega do molde?
O fluxo de trabalho publicado abrange Análise DFMO escopo, o cronograma e os termos comerciais serão confirmados durante a elaboração do orçamento.
Tem um projeto complexo de sobremoldagem de PC e PA66 GF30? Envie seus arquivos CAD 3D, informações sobre o material, volume anual e aplicação pretendida através do [inserir link aqui]. Página de Orçamento Gratuito do Molde XINKEYA página de serviços aceita arquivos STEP, STP, IGES, IGS, XT, DWG, PDF e ZIP de até 30 MB. Para contato direto, utilize o Página de Contato ou envie um e-mail para Contact-Xinkey@xinkeymould.com.
Postos relacionados











Contacte-nos