

Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 auteur
Protection d'un composant PC transparent de grande taille lors d'un second passage sous film PA66 renforcé de fibres de verre
Portée du projet. Le cahier des charges décrit un composant en polycarbonate transparent de grande taille, surmoulé en PA66 GF30. Cet article prend pour contexte d'application l'éclairage automobile, car la pièce combine une surface esthétique transparente et une structure renforcée. L'application finale pour le client reste soumise à validation. L'objectif de l'outillage était de positionner l'insert en polycarbonate, de contrôler le flux de PA66 GF30 et de démouler le composant fini conforme aux spécifications d'aspect et de dimensions.
| Vous prévoyez un projet de surmoulage pour PC et PA66 GF30 ? Téléchargez vos fichiers CAO 3D pour une analyse de fabricabilité et un devis de moule. |
| Article | Détails du projet ou de la capacité vérifiés |
| Pièces et matériaux | Grand composant PC transparent avec surmoulage structurel PA66 GF30 |
| Contexte de l'application | Scénario d'utilisation de composants d'éclairage automobile pour le référencement naturel ; l'utilisation finale sera confirmée par le client. |
| Risques primaires | Défauts d'insertion : mouvements, rayures ou blanchiment, remplissage irrégulier, bavures, fissures, délamination et variations dimensionnelles |
| Parcours de validation | Position d'insertion, stabilité du remplissage, qualité de l'interface, surface transparente, dimensions et démoulage à T1 |
| Ressources XINKEY MOULD | 25 ans d'expérience dans la fabrication de moules ; 22 concepteurs internes ; une usine de 10 000 m² ; plus de 19 centres d'usinage CNC ; une capacité d'injection de 90 à 750 tonnes. |
| Champs de données pour le devis | La durée de vie du moule, le volume annuel cible, le délai de livraison, la marge de tolérance et le taux de défauts de référence nécessitent une confirmation du client. |

Moule de surmoulage PC et PA66 GF30 avec insert transparent
Les pièces d'éclairage automobile associent une surface transparente visible à des éléments de fixation, d'étanchéité ou de renforcement. Dans ce projet, l'insert en polycarbonate (PC) assure l'aspect esthétique et optique, tandis que le PA66 GF30 constitue le surmoulage structurel. Le moule doit donc gérer le contact, la pression, le débit et le démoulage de manière continue. Le rapport fourni décrit la réussite des premiers essais, conformes aux exigences du client en matière d'adhérence, de précision dimensionnelle et d'aspect de surface transparente.
L'étude technique a permis d'identifier les zones fonctionnelles ou peu visibles pour le positionnement et le support de l'insert en polycarbonate. La surface visible du polycarbonate a été maintenue hors de la zone de positionnement principale. Cette configuration définit la position de l'insert lors de la fermeture du moule, de l'injection de PA66 GF30 et de l'ouverture du moule, tout en éloignant les forces de serrage et d'éjection de la zone d'aspect.
La position de l'orifice d'injection était agencée autour de la zone de surmoulage afin de permettre un remplissage contrôlé du PA66 GF30. L'étude a porté sur la direction d'écoulement du polymère fondu, l'équilibre du remplissage, la répartition de la pression, la géométrie de l'interface et le risque de déplacement de l'insert. Le premier essai a validé la stabilité du remplissage et les conditions requises pour l'assemblage PC/PA66 GF30.
L'assemblage PC/PA66 GF30 repose sur une zone d'engagement mécanique définie. Le PA66 GF30 épouse la géométrie du PC pour créer un joint contrôlé. La ligne de jointure, positionnée à proximité, permet de maîtriser les bavures, le serrage et l'aspect de la pièce transparente. Conformément au dossier d'étude de cas, les échantillons validés ont démontré une adhérence parfaite, sans délamination ni fissuration.
L'emplacement des éjecteurs a été planifié autour des zones structurelles du surmoulage. Le parcours de démoulage a été optimisé afin de réduire les frottements et d'éviter que les marques d'éjection n'atteignent la surface transparente du polycarbonate. La validation T1 a inclus le comportement au démoulage et une inspection visuelle visant à détecter les rayures, le blanchiment, les marques de tension et autres défauts visibles.
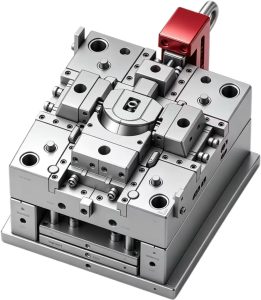
Caractéristiques de l'outillage de surmoulage et du contrôle de flux du PA66 GF30
| Zone de validation | Vérification T1 | Preuves d'acceptation |
| Insérer le contrôle | Mesurer la position du PC avant et après le deuxième tir | Alignement stable du surmoulage et aucun mouvement d'insert enregistré |
| Qualité de l'interface | Inspectez le joint PC et PA66 GF30 | Le collage répond aux exigences du client sans délamination ni fissuration. |
| Surface transparente | Inspectez les rayures, le blanchiment, les marques de tension et les défauts visibles. | Surface en PC transparente propre répondant aux exigences d'apparence |
| Dimensions et libération | Mesurer les dimensions critiques et observer le démoulage | Les dimensions répondent aux exigences de validation et la pièce est libérée de manière fiable. |
Le flux de travail relie l'étude de cas à Service XINKEY MOULD pages : Ingénierie de projet et conception pour la fabrication (DFM) pour le support d'insert, la direction de la porte, la géométrie de l'interface et l'examen Moldflow ; Usinage de moules de précision pour le CNC, l'EDM, le polissage et l'assemblage de moules ; Essai et production de moules pour l'échantillonnage T1 et la validation de la production ; et Solutions automobiles pour les programmes de composants automobiles.
XINKEY MOULD garantit une précision de contrôle de ±0,01 mm pour l'usinage CNC de haute précision, a exporté plus de 7 000 jeux de moules et propose des capacités de production allant de 150 kg à 15 tonnes. Ces chiffres illustrent les capacités de l'entreprise ; ils ne correspondent pas à des mesures effectuées spécifiquement sur cet outil PC et PA66 GF30.
Quelles informations sont nécessaires avant la conception du moule ?
Fournissez le modèle 3D, les tolérances 2D, les qualités de résine, les exigences esthétiques, le volume de production prévu, les détails de la machine et les caractéristiques d'assemblage critiques. L'équipe d'ingénierie utilise ces informations pour planifier les supports, les points d'injection, le refroidissement, la géométrie des interfaces et l'éjection.
Comment une surface en PC transparent est-elle protégée lors du surmoulage PA66 GF30 ?
Le moule positionne et soutient le polycarbonate dans les zones fonctionnelles ou peu visibles, contrôle le flux de la seconde injection et applique les forces d'éjection sur les zones structurelles. L'inspection T1 vérifie les rayures, le blanchiment, les marques de tension et les défauts visibles.
Quel service propose l'analyse DFM et Moldflow ?
Consultez la page du service Ingénierie de projet et DFM pour une analyse structurée avant l'usinage de l'acier. Cette analyse peut porter sur l'épaisseur de paroi, le dépouillement, la direction d'injection, le support d'insert, la ligne de joint et le comportement de remplissage.
La société XINKEY MOULD peut-elle assurer le support du projet après la livraison du moule ?
Le flux de travail publié couvre Revue DFMConception de moules, usinage de précision, moulage d'essai, validation dimensionnelle et assistance à la production. Le périmètre, les délais et les conditions commerciales sont confirmés lors de l'établissement du devis.
Vous avez un projet complexe de surmoulage en PC et PA66 GF30 ? Téléchargez vos fichiers CAO 3D, les informations sur les matériaux, le volume annuel et l’application cible via la plateforme. Formulaire XINKEY MOULD - Page de devis gratuitLa page de service accepte les fichiers STEP, STP, IGES, IGS, XT, DWG, PDF et ZIP jusqu'à 30 Mo. Pour nous contacter directement, utilisez le Page Contactez-nous ou envoyez un courriel à Contact-Xinkey@xinkeymould.com.
Articles connexes











Nous contacter