Low-Volume Injection Molding Guide Risk-Controlled Production & DFM
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
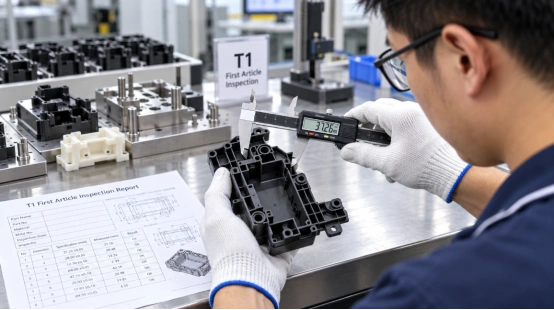
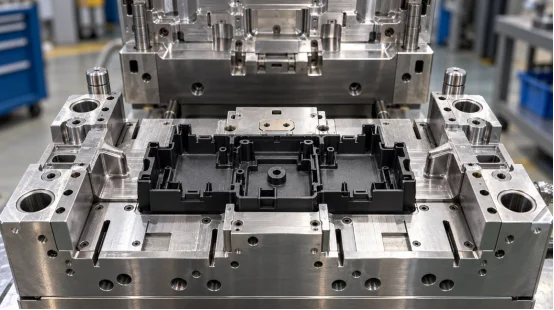
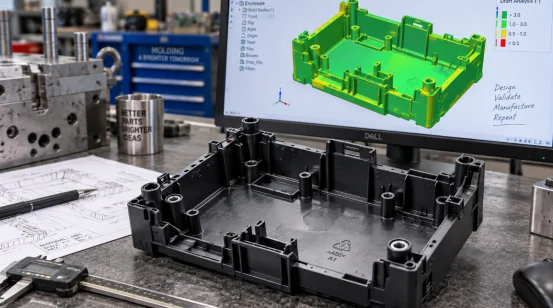
Why does Low-Volume Injection Molding Fit Uncertain Demand? Low-volume injection molding gives you a production path when demand moves. You can make saleable parts, validate a design, and learn from field use before committing to a large steel tool. On-demand production lets you buy smaller releases, keeping cash and warehouse space tied to real orders. Aluminum tooling can bridge a prototype and stable production. The choice depends on geometry, resin, quantity, and change cost. When does On-Demand Production Make Sense? Use it for a new product with uncertain demand, irregular replacement orders, or planned design revisions. It suits medical, laboratory, smart hardware, and industrial products that need hundreds or a few thousand validated parts. The run can expose fit, assembly, and surface issues while tool changes remain manageable. What does Fast Tooling Change? Fast tooling compresses the time between a frozen CAD file and useful parts. A practical route combines a rapid tooling review, mold design, CNC machining, trial molding, and a T1 check. The goal is a controlled learning cycle. Aluminum tooling can suit early production and provide data for a later hardened mold. How does the Process Control Tooling and Production Risk? Low-volume injection molding production still needs production-grade thinking. A short run can hide a poor gate or unstable cooling layout, then repeat the problem as demand rises. Review the part, mold, and press together so each decision has a measurable reason. What Happens in an Injection Molding DFM Review? An injection molding DFM review checks wall thickness, draft, parting line, gate, venting, ejection, shrinkage, and press tonnage. Mold-flow simulation can show filling balance, air traps, weld lines, and cooling differences before steel is cut. This mold design for manufacturability step also flags undercuts that may need sliders, lifters, or inserts. Marked-up CAD views show the cost and schedule effect of each change. How are Tooling and Samples Verified? After machining, trial molding checks the cavity, runner, cooling, and ejection systems. Record T0 findings, correct root causes, and review T1 parts against the drawing. Ask for the inspection method, resin lot, and sample process conditions. Which Quality Features Need a CTQ Plan? Mark CTQ features where a dimensional shift affects sealing, fit, force, optics, or electrical safety. Link each CTQ to a gauge or CMM check, sampling frequency, and limit. This keeps a low-volume trial run useful for repeat orders and gives evidence beyond a visual sample. Which Part Design Choices Affect Cost and Speed? Part geometry sets much of your tooling cost before a purchase order. Design edits can shorten injection molding lead time, reduce secondary work, and simplify plastic injection mold maintenance. How Much Draft Angle Do You Need? Add a draft angle to faces that pull along the opening direction. Textured faces and deep ribs usually need more draft than smooth faces. Review the parting line with the ejection plan so the part stays on the moving side and leaves the cavity cleanly. This small check prevents drag marks, whitening, and stuck parts during sampling. Why does Wall Thickness Matter? Keep wall thickness as even as the function allows. A common starting range for many thermoplastics is about 1 to 3.5 mm, followed by a resin-specific review. Thick zones cool slowly and can create sink marks; thin zones can restrict filling. Use ribs, bosses, and gussets that support the part while keeping section mass compatible with the cooling cycle. Where do Radii and Vents Help? Use internal radii at corners to lower stress and match the cutting path of an end mill. Put vents near the end of melt flow so trapped air can leave. Good venting supports filling and reduces burn marks. How should You Specify Surface Finish? Choose the finish that matches function and viewing distance. A polished cavity adds hand work and schedule. A machined or light-texture finish may meet the requirement with a simpler tool. State the finish by area. How should You Plan Quantity, Materials, and Tool Life? Quantity planning connects your forecast to mold structure. Review the next 12 to 24 months, order pattern, and finished-goods cost before choosing cavity count or steel grade. Is a Single-Cavity or Multi-Cavity Mold Better? A single-cavity mold keeps early tooling and change work easier to control. A multi-cavity mold can lower the piece price when demand is steady, provided geometry and runner balance support even filling. Family molds can combine related parts for a pilot production run, but each cavity needs its own inspection limits. Ask for a cycle-time and capacity comparison, then select cavities with demand in view. Which Material Fits a Bridge Production Run? Select resin by strength, heat, chemicals, color, and regulatory need. PP, ABS, PC, PA, POM, and filled grades differ in shrinkage and cooling. Share the final material early so gate, vent, cooling, and steel decisions match it. When should You Move to a Hardened Tool? Move when demand, wear, or dimensional stability justifies the capital. Aluminum tooling can carry early on-demand production and design learning. A hardened steel mold fits a repeat program with higher shot counts, tighter process windows, or long service expectations. Keep the CAD, inspection data, and approved process settings from the first tool so the next tool starts with evidence. What should You Ask a Supplier Before Ordering? Your supplier conversation should end with numbers, documents, and named owners. The checklist below helps you compare a quote by total project risk and tooling cost. Which Questions Clarify the Real Schedule? Ask for DFM timing, tool build days, first trial date, correction allowance, sample quantity, and the expected injection molding lead time. Confirm who approves material substitutions and how an engineering change affects the quote. A supplier that supports low-volume trial production should also explain how it will scale to small-batch production or bridge production after approval. Which Records Support a Purchase Decision? Request the DFM report, mold-flow findings when used, steel and heat-treatment records, CTQ dimensional reports, and the T1/T2 issue list. Ask how cooling, venting, ejection, and wear parts will be checked. These records support tool release. Where Can Engineering Support Shorten the Route to Production? For projects that need both rapid tooling and a low-volume injection molding production plan, XINKEY MOULD works from the product-design stage through DFM, mold design, machining, trial molding, and small-batch production. Its engineering workflow covers wall thickness, draft angle, gate and runner balance, flow analysis, cooling, venting, and ejection before tooling starts. The team also handles sliders, lifters, inserts, threaded cores, and two-shot structures when the part needs them. Multi-stage machining checks and trial-molding verification create a traceable handoff into pilot production. If you need to compare a rapid prototype mold with a production-ready plastic injection mold, share the CAD file, resin, CTQ features, expected quantity, and target date so the quote reflects the actual decision. FAQ Q1: What is low-volume injection molding used for? A: It produces saleable parts for design validation, market testing, replacement demand, and early production before a larger tooling investment. Q2: How does aluminum tooling affect fast tooling? A: Aluminum tooling supports quick machining and practical revisions for early runs. Tool life and resin choice still need a project-specific review. Q3: What information should you send for an injection molding DFM review? A: Send the 3D CAD file, 2D drawing, resin and color, annual and first-run quantity, CTQ dimensions, finish callouts, and target date. Q4: How long is the injection molding lead time? A: It depends on geometry, mold structure, material, inspection needs, and revision rounds. Ask for separate dates for DFM, tool completion, T1 samples, corrections, and shipment. Q5: When does a multi-cavity mold make sense? A: It fits steady demand where balanced filling and shared inspection controls can lower the part cost. A single-cavity tool often suits early learning and changing designs.
EN SAVOIR PLUS
5 Benefits of Rapid Tooling for Automotive Injection Molding
5 Benefits Of Rapid Tooling For Automotive Injection Molding
Car projects frequently shift. This usually happens once an initial physical part goes into a dashboard, console, lamp housing, or battery assembly. Rapid tooling for automotive injection molding offers a quick, manageable route. It takes you directly from CAD data to working parts. These tools might rely on aluminum or soft steel. The exact metal depends on your target volume and chosen resin. The goal remains highly practical. You get to evaluate the piece and process. Plus, you can verify purchasing choices before paying for an expensive, long-lasting production tool. What Is Rapid Tooling for Automotive Injection Molding? It acts as a distinct mold-creation method. It fits automotive prototype production and medium-batch runs perfectly. A basic mold utilizes fewer cavities. It also features a very standard ejection setup. Conversely, standard production molds require tough hardened steel. They need intricate slides, lifters, and balanced runners. Your final choice relies heavily on volume, geometry, resin, visual requirements, and strict delivery deadlines. 1. Faster Structural Changes Before Steel Commitment The first physical sample exposes decisions that a screen can hide: a rib may interfere with a connector, a draft angle may hold the part on the wrong side, or a gate mark may land on a visible surface. A rapid prototype mold gives your design team a short feedback loop. You can review T1 samples, record the change, and update the part or mold while the project is still flexible. How Does the Review Work? Ask for DFM analysis before machining begins. The review should cover wall thickness, draft, parting line, undercuts, ejection, shrinkage, and the intended press. The engineering record should also show which change affects tool cost, cycle time, or assembly fit. This makes a quote useful for purchasing because you can compare the cost of a revision with the cost of carrying a risky feature into production. 2. Earlier Validation of Automotive Plastic Parts Automotive rapid injection molding lets you test structural features with a real molded part. Deep cavities, thin walls, ribs, bosses, and snap fits behave differently under filling, packing, cooling, and ejection. A digital model can guide the review, yet a physical sample still needs fit checks, load checks, surface review, and dimensional measurement. Where Does Mold Flow Analysis Help? Mold flow analysis maps gate position, runner balance, filling pattern, weld lines, air traps, shrinkage, and warpage and sink marks before steel is cut. The result is a mold design validation record that points to a specific action, such as moving a gate, changing a rib, adding a vent, or adjusting a cooling circuit. For complex mold structures, this early work reduces the chance of discovering a slider, lifter, or insert problem during a late trial. 3. Better Control of Prototype Spending Prototype tooling turns a large tooling decision into staged purchasing. You can order a defined quantity for fit, durability, and user testing, then decide whether the geometry merits a production tool. This fits projects that need low-volume injection molding for a pilot build, a customer trial, or a limited vehicle release. What Should Purchasing Compare? Compare the tool price with revision cost, resin usage, inspection time, machine size, and the value of the parts being tested. Ask whether the tool can be modified, whether wear parts are replaceable, and which dimensions will be measured on each sample. A low entry price loses its value when the tool cannot support the next test or when every change requires a new build. A clear inspection plan also helps engineering, quality, and purchasing agree on the release decision. 4. Shorter Lead Times for Testing and Launch Decisions Rapid tooling for automotive parts can move first shots into a working press in days or a few weeks, depending on geometry, material, and tool construction. CNC-machined aluminum or soft tooling often suits an early run. The supplier still needs time for design review, machining, assembly, trial molding, and corrections, so a realistic schedule matters more than a headline number. Which Process Details Affect the Schedule? Injection molding cycle time depends heavily on wall thickness, resin, mold temperature, and cooling layout. Well-planned mold cooling channels remove heat from thick areas and reduce the wait before ejection. Venting, runner balance, and a stable ejection system also affect the number of trial loops. When you request a quote, ask for milestones for DFM approval, steel release, first trial, dimensional report, and sample shipment. 5. A More Practical Mass Production Transition Rapid tooling can use production-grade plastics, so the samples can represent the mechanical behavior, appearance, and assembly feel expected from the final part. The tool itself may have a shorter service life than a hardened production mold. That distinction should be written into the sourcing plan. How Do You Plan the Handover? Carry the approved CAD revision, resin grade, shrinkage data, gate location, cooling notes, and inspection results into the automotive injection molding tooling package. A multi-cavity mold may need a new runner balance study and a different press condition. Treat the prototype run as process learning: record fill time, packing, cooling, ejection, and key dimensions. Those records shorten the mass production transition and give the production team a starting process window. What Should You Look for in a Rapid Tooling Partner? The practical value of a rapid tool comes from decisions made before cutting steel. XINKEY MOULD uses an engineering-first workflow that starts with DFM analysis and mold flow analysis, then moves through mold design, precision machining, trial molding, and verification. Its team includes 22 in-house designers, with support for rapid T1 samples, low-volume injection molding, sliders, lifters, inserts, hot or cold runners, and cooling-system design. The automotive workflow includes an IATF-aligned process and PPAP documentation available on request. For buyers comparing suppliers, the useful question is whether the same team can carry approved changes into production tooling. Its injection mold engineering solutions cover that design-to-sampling handoff and keep the release record tied to the mold revision. FAQ Q1: What is rapid tooling for automotive injection molding used for? A: It produces early automotive plastic parts for fit checks, functional tests, pilot builds, and market or customer review before a long-life production mold is released. Q2: When should you request DFM analysis? A: Request DFM analysis before steel machining. Review wall thickness, draft, parting line, gates, ejection, cooling, shrinkage, and press requirements while design changes remain manageable. Q3: Can rapid tooling support PPAP documentation? A: The supplier can prepare PPAP documentation when the project quality plan calls for it. Confirm the required records, dimensional reports, material certificates, and process data before the first trial. Q4: How fast can a rapid prototype mold deliver T1 samples? A: A simple tool may reach T1 samples in days or a few weeks. Geometry, resin, tool material, cavity count, and the number of trial corrections set the actual schedule. Q5: Does rapid tooling replace a production mold? A: It supports prototype and bridge quantities. A hardened production mold is usually required for high shot counts, multi-cavity output, tight process control, and long service life.
EN SAVOIR PLUS
5 Strategic Benefits of Outsourcing Rapid Tooling
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path. A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services. Benefit 1, Shorten Your Time to Market Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set. Run Design and Manufacturing Work in Parallel An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment. Set a Clear Sample Milestone Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market. Benefit 2, Turn Tooling Cost into a Controlled Project Budget Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume. Compare the Full Cost of Ownership Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy. Match the Tool to Expected Volume A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote. Benefit 3, Find Design Risks Before Steel Is Cut Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple. Review the Part through DFM A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters. For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons. Test Flow, Cooling, and Warpage Digitally Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial. Benefit 4, Validate Materials with Production-Like Parts A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method. Test the Resin in the Intended Process Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment. Use Measured Samples for Decisions Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release. A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval. Benefit 5, Create a Practical Bridge to Mass Production The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production. Stabilize the Process during Pilot Runs Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run. Protect Return on Tooling Investment Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target. What Should You Expect from an Engineering-Led Tooling Partner? The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff. For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date. FAQ Q1: When Should You Outsource Rapid Tooling? A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production. Q2: What Files Should You Send for a Rapid Tooling Quote? A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit. Q3: How Can You Compare Tooling Quotes Fairly? A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes. Q4: Can Rapid Tooling Use Production Resin? A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design. Q5: Can a Rapid Tool Move into Mass Production? A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
EN SAVOIR PLUS
Short-Run Injection Molding for Complex NPI Reduce Tooling Risk
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop. Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget. What Does Short-Run Injection Molding Add to NPI? Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision. A Physical Test of the Product Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify. A Bridge Between Design and Volume Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage. Which NPI Risks Can You Control before Full-Volume Tooling? The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery. Part Design and DFM Analysis Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision. Flow, Cooling, and Ejection Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle. Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release. Complex Geometry and Tolerance Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count. How Should You Compare Short-Run Tooling Cost with Production Tooling? Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch. Use Volume and Risk Together Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output. Set Acceptance Data Before the Run Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision. What Does a Reliable Short-Run Process Look Like? The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output. A Practical Sequence Share the 3D data, resin, annual volume, key dimensions, and launch date. Complete DFM analysis and review Moldflow findings with the design team. Select the parting line, runner, cooling, venting, ejection, and mold steel. Machine and assemble the tool, then run T0 or T1 samples. Measure parts, test assemblies, and record process settings. Correct the tool or part design, then release a controlled pilot production run. This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked. How Can an Engineering-Led Supplier Support Complex NPI? XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support. For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision. The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope. FAQ Q1: When should you choose short-run injection molding for NPI? A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling. Q2: Can low-volume injection molding use the final production resin? A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples. Q3: How do T1 samples help a procurement decision? A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate. Q4: Does a complex injection mold require Moldflow analysis? A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk. Q5: What should you request before pilot production? A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
EN SAVOIR PLUS
Moulage par injection de prototypes vs Impression 3D vs Usinage CNC
Le choix d'un procédé de prototypage dépend de la question à laquelle les pièces doivent répondre. Un boîtier pour un contrôle d'ajustement, un couvercle à clipser et une série pilote de dix pièces nécessitent chacun des preuves différentes. Ce guide compare le prototypage par moulage par injection, l'impression 3D et l'usinage CNC en fonction du délai de livraison, du comportement des matériaux, de la précision, de la finition, de la quantité et du risque lié à l'achat. Que produit chaque méthode de prototypage plastique ? Ces trois méthodes de fabrication produisent des pièces de manières différentes, ce qui explique les différences de comportement qu'elles présentent. Le moulage par injection consiste à remplir une cavité de thermoplastique fondu et à répéter le même cycle. L'impression 3D ajoute de la matière couche par couche. L'usinage CNC enlève de la matière d'un bloc solide. Le comportement le plus important dépend de l'utilisation prévue. Moulage par injection de prototype Le prototypage par injection utilise un moule à petite série, souvent en aluminium ou en acier à outils plus tendre, pour fabriquer des pièces à partir de la résine de production prévue. Il est possible d'inspecter les lignes de soudure, les retassures, les déformations, la force d'emboîtement et la texture sur une pièce moulée. Impression 3D L'impression 3D convient aux modifications géométriques quotidiennes ou à la production rapide de pièces de une à cinq unités. La technologie FDM peut utiliser l'ABS, le PLA et le polycarbonate ; les systèmes à base de résine et de poudre permettent d'obtenir des détails plus fins. Le sens d'impression des couches influe sur la résistance, la texture en escalier et la réponse thermique. Une charnière imprimée peut fléchir différemment d'une charnière moulée par injection avec le même polymère nominal. Usinage CNC L'usinage CNC permet de usiner des pièces à partir de blocs d'ABS, de POM, de nylon, de PC ou d'autres plastiques techniques. Il offre des références précises et des dimensions exactes sur les zones accessibles. Les canaux internes, les cavités profondes et les nervures fines peuvent augmenter le coût, car les outils de coupe nécessitent un accès et un support. Les pièces usinées présentent également le grain du bloc et les marques d'outils, qui peuvent différer de la texture obtenue par moulage. Img.CNC milling machine spindle carving white plastic prototype part.webp Quelle méthode convient le mieux à votre quantité et à votre délai de livraison ? La quantité influe sur le coût. Avant de comparer les devis, fixez une quantité cible, une date d'échantillonnage et un nombre de révisions de conception. Une à dix parties L'impression 3D convient aux premières vérifications de forme car elle ne nécessite pas d'outillage spécifique. L'usinage CNC est adapté aux pièces exigeant des perçages précis, des surfaces planes de référence ou des filetages fonctionnels. Un prototype moulé par injection est pertinent lorsque la décision concerne le comportement de la pièce moulée, comme une charnière ou un clip fonctionnel. De dix à plusieurs centaines de pièces Le moulage par injection en petites séries permet de répartir les coûts d'outillage sur des pièces reproductibles et prend en charge l'utilisation de matériaux de qualité industrielle. L'outillage transitoire permet de produire des unités pilotes ou commercialisables en attendant la fabrication d'un moule à durée de vie plus longue. L'usinage CNC convient aux pièces épaisses et rigides ; l'impression 3D offre en plus la possibilité d'éliminer les supports, de poncer ou de réaliser des contrôles d'orientation. Planification des horaires L'impression 3D peut commencer après la préparation des fichiers et la planification. L'usinage CNC prend ensuite en compte la programmation, la matière première, les dispositifs de fixation et la finition. Un projet d'outillage rapide standard peut atteindre les prototypes T1 en deux à quatre semaines environ ; l'utilisation de glissières, d'inserts, de systèmes de dévissage, d'aciers spéciaux ou de finitions exigeantes peut porter le délai de fabrication à quatre à huit semaines. Confirmez les étapes clés avec le fournisseur. Comment se comparent les performances des matériaux et des pièces ? Le choix du matériau doit être adapté aux conditions d'utilisation : chocs, chaleur, produits chimiques, flexion, aspect ou isolation électrique. Une résine de substitution laisse en suspens des questions essentielles concernant les performances. Preuves en résine de qualité industrielle Le moulage par injection permet de tester, selon un processus contrôlé, des boîtiers en ABS, des pièces de protection contre les chocs en PC, des charnières intégrées en PP, des composants chargés en PA et des nuances de PA. Le séchage de la résine, la température de fusion, la pression de maintien et le refroidissement influent sur le retrait et la déformation. Le PP offre une résistance chimique et une flexibilité optimales ; le PA chargé renforce la rigidité, mais peut accroître l’usure des outils. Limites des matériaux imprimés et usinés Les pièces imprimées peuvent présenter des vides, des joints de couches ou une résistance anisotrope. Les pièces usinées CNC utilisent un matériau brut, mais la découpe peut révéler des contraintes ou déformer les parois fines. Pour les tests de vieillissement thermique, d'exposition chimique ou d'assemblage répété, les échantillons doivent être identiques à la résine et au procédé de fabrication finaux. Quelle méthode offre la précision et la finition souhaitées ? La précision est un résultat qui dépend de chaque caractéristique. La stratégie de référence, le retrait, l'accès aux outils, la méthode d'inspection et l'historique thermique ont tous une incidence sur elle. Précision et souci du détail L'usinage CNC permet d'obtenir des tolérances serrées sur les faces et les alésages accessibles, ce qui le rend utile pour les jauges et les études d'assemblage. La fabrication numérique permet de créer directement des formes complexes, et la pièce imprimée finale reprend la surface de construction ; les lignes de joint du moule ne définissent pas sa géométrie. Les petits trous et les bords peuvent nécessiter un post-traitement. Le moulage par injection reproduit la géométrie de la cavité une fois le processus stabilisé ; l’analyse de fabrication (DFM) doit prendre en compte la dépouille, les lignes de joint, les points d’injection, l’éjection et le retrait de la résine. Finition de surface et cosmétiques Les surfaces usinées présentent des marques d'outil qui peuvent être polies ou texturées. Les surfaces imprimées nécessitent souvent un ponçage ou un traitement à la vapeur. Une cavité moulée peut présenter un polissage ou une texture définie sur l'ensemble de la pièce. Les traces d'injection, les lignes de soudure, les marques d'éjection et les variations de brillance doivent être indiquées sur le dessin, notamment pour les boîtiers visibles. Que faut-il inclure dans un comparatif d'achat ? Un utileUn devis lie le prix et le délai à un périmètre défini. Comparez les travaux d'ingénierie, les matériaux, l'inspection, les révisions, le format de livraison et le prix unitaire. Liste de vérification des devis Veuillez fournir un modèle 3D, un dessin 2D coté, la qualité de la résine, sa couleur, sa finition, la quantité souhaitée, les prévisions annuelles, les tolérances critiques, le contexte d'assemblage et la date de livraison de l'échantillon. Demandez des informations sur le matériau du moule, le nombre d'empreintes, le type de canal d'alimentation, la durée de vie cible de l'outillage, les essais, le rapport T1, la politique de correction et les conditions de propriété. Pour l'usinage CNC, indiquez le matériau de base, le système de référence, les points de contrôle et la finition. Pour l'impression, précisez le procédé, l'orientation, la hauteur de couche, le post-traitement et le sens de la résistance. DFM et dossiers de procès L'analyse de fabricabilité (DFM) doit identifier l'épaisseur des parois, les dépouillements, les nervures, les bossages, les contre-dépouilles, les points d'injection, les évents et les éjections avant l'usinage. Lors des phases T0 et T1, consignez les défauts suivants : insertions incomplètes, bavures, brûlures, retassures, lignes de soudure, collage, déformations et dérives dimensionnelles. Associez chaque problème à une action et à un responsable. Ce suivi permet au service des achats de disposer d'une base claire pour approuver l'outillage suivant ou modifier la pièce. Comment un partenaire d'ingénierie peut-il relier les résultats du prototype à la production ? Le passage de témoin est crucial lorsqu'un prototype révèle un problème d'outillage ou de processus. La logique de conception doit être maintenue depuis la revue jusqu'à la décision de production en petite série, en passant par la correction du moule et le moulage d'essai. XINKEY MOULD applique ce processus au développement de pièces plastiques. Ses ingénieurs examinent l'épaisseur des parois, la dépouille, le retrait, les points d'injection, les canaux d'alimentation, le refroidissement, la ventilation, l'éjection et la résistance du moule avant la fabrication de l'outillage. Pour les perçages latéraux, les filetages ou les éléments bimatières, la solution inclut les coulisseaux, les éjecteurs, les inserts, les noyaux filetés, le dévissage automatique et les structures bi-injectées 2K. L'outillage est réalisé par CNC, électroérosion et découpe au fil, avec une précision d'usinage de ±0,01 mm lorsque la caractéristique et la méthode de contrôle le permettent. En tant que fabricant de moules d'injection plastique, l'entreprise intègre les résultats des essais dans les corrections de moules et le moulage par injection en petites séries, en conservant les données des échantillons liées à la production. FAQ Q1 : Le moulage par injection de prototypes est-il rentable pour 20 pièces ? Oui, si vous avez absolument besoin de résine de qualité industrielle, de clips moulés, de charnières ou de textures spécifiques. Comparez simplement le prix d'achat de l'outil au coût d'usinage ou d'impression de chaque pièce. Tenez compte de l'importance que vous accordez à des résultats fiables et probants. Q2 : L’impression 3D peut-elle remplacer un prototype moulé par injection ? Seulement en partie. L'impression 3D gère assez bien les formes de base, les jeux et les premiers contrôles ergonomiques. Cependant, le moulage par injection révèle des détails totalement différents. Il montre précisément le remplissage des cavités, met en évidence le retrait réel et les éventuelles lignes de soudure, et démontre l'éjection réelle et le comportement authentique de la résine moulée. Q3 : Quand l’usinage CNC est-il le choix pratique ? Elle excelle lorsqu'on a besoin de quelques pièces rigides exigeant une grande précision dans les dimensions, les perçages ou les filetages. Elle est également idéale pour les géométries volumineuses. Les sections épaisses sont tout simplement trop longues à imprimer. De plus, une petite série ne justifie pas les coûts d'outillage sur mesure. Q4 : Quel procédé utilise le matériau plastique final ? Le moulage par injection utilise généralement la résine de production prévue. L'usinage CNC, quant à lui, utilise des plastiques techniques standard. L'impression 3D, de son côté, est limitée aux polymères compatibles avec l'imprimante utilisée. Il est donc impératif de vérifier les spécifications thermiques, chimiques et de résistance avant de tirer des conclusions définitives sur les performances. Q5 : Quand faut-il passer d'un outil prototype à un moule de production ? Passez à la production une fois votre conception parfaitement stable. Vos échantillons T1 doivent également satisfaire à tous les critères d'acceptation de base. De plus, votre volume de production prévu doit justifier l'achat d'un outil à durée de vie plus longue. Prenez cette décision en toute confiance en vous appuyant sur les données concrètes de la production du prototype : temps de cycle enregistré, taux de rebut réel, besoins de maintenance réels et coût unitaire prouvé.
EN SAVOIR PLUS
Moulage par injection de prototypes rapides : Guide pratique pour le développement de pièces en plastique
Moulage par injection de prototypes rapides : un guide pratique pour le développement de pièces en plastique
Un modèle CAO peut sembler abouti alors que la pièce moulée soulève encore des questions. Les nervures vont-elles s'affaisser ? Les clips résisteront-ils à l'assemblage ? Le boîtier se déformera-t-il autour d'un bouton ? Le prototypage rapide par injection permet de répondre à ces questions grâce à des pièces moulées réelles, réalisées à partir de la résine prévue. Cette méthode convient au développement de pièces en plastique nécessitant des tests fonctionnels, des prototypes, des échantillons clients ou des unités de vente préliminaires. La rapidité d'exécution repose sur une définition précise de l'outillage et un travail d'ingénierie rigoureux en amont de l'usinage. Qu'est-ce que le moulage par injection de prototypes rapides ? Le moulage par injection rapide utilise un moule fabriqué rapidement pour produire des pièces en plastique en série. On l'appelle aussi moulage par injection de prototypes ou outillage rapide. Le processus suit le même cycle de base que le moulage de production : serrage, injection, mise en pression, refroidissement, ouverture et éjection. En quoi cela diffère-t-il d'un outil de production ? Un prototype de moule d'injection utilise généralement des inserts en aluminium, P20, NAK80 ou plus durs dans les zones d'usure. Le choix dépend de la quantité, de la résine, de la finition et des tolérances. L'aluminium convient aux petites séries. Le P20 permet le soudage et les modifications de conception, tandis que le NAK80 est idéal pour les surfaces polies. Les outils de production peuvent intégrer de multiples cavités, des aciers trempés, des canaux chauds, des actions automatisées et des pièces d'usure remplaçables. Un outil de production rapide permet de maintenir la fabrication en adéquation avec l'objectif de test actuel. Quand faut-il utiliser l'outillage rapide ? Utilisez l'outillage rapide lorsque les prototypes imprimés ou usinés ne permettent pas de répondre à la question d'ingénierie suivante. La résine moulée se comporte différemment autour des lignes de soudure, des charnières intégrées, des enclenchements, des bossages et des parois texturées. Validation fonctionnelle et essais pilotes Utilisez des matériaux de qualité industrielle pour tester la rigidité, la résistance chimique, la réponse thermique et la force d'assemblage. L'ABS convient aux boîtiers robustes, le PC aux pièces résistantes aux chocs ou transparentes, le PP aux charnières intégrées et le PA aux composants chargés. Les PA chargés et les qualités haute température peuvent user rapidement les outils souples. Le moulage par injection en petites séries couvre la production pilote et les tirages limités. L'outillage de transition permet de fournir des unités commercialisables pendant la fabrication d'un moule à longue durée de vie et de fournir aux acheteurs des données mesurées sur le cycle, les rebuts et les contrôles. Comment fonctionne le processus de développement ? Un processus efficace commence par la définition des exigences relatives aux pièces. Partagez le modèle 3D, le dessin 2D, la qualité de la résine, la couleur, la finition, la quantité, les dimensions critiques et le contexte d'assemblage. Indiquez les surfaces d'étanchéité et les zones d'aspect. Une note vague, comme « tolérances serrées partout », augmente les coûts et ouvre la porte à des contestations. Conception pour la fabrication (DFM) avant l'outillage L'analyse de faisabilité (DFM) doit vérifier l'épaisseur des parois, le dépouillement, les contre-dépouilles, les nervures, les bossages, les lignes de joint, les points d'injection, les évents et l'éjection. Elle doit également identifier les dimensions traversant la ligne de joint et les éléments nécessitant des coulisseaux, des éjecteurs, des inserts, des manchons ou des mécanismes de dévissage. Des épaisseurs de paroi d'environ 1,5 à 2,5 mm conviennent à de nombreux thermoplastiques courants, mais la gamme de résines du fournisseur et la fonction de la pièce restent prioritaires. Veillez à ce que les parois adjacentes aient une épaisseur similaire. Les bases de bossages épaisses refroidissent lentement et peuvent engendrer un retrait visible sur la face opposée. Un angle de dépouille facilite le démoulage ; une surface texturée nécessite généralement un angle de dépouille plus important qu'une surface polie. La simulation d'écoulement permet de tester les points d'injection, l'équilibrage des canaux de coulée, les lignes de soudure, les bulles d'air, la pression et le comportement thermique. Elle est particulièrement adaptée aux parois fines, aux longs trajets d'écoulement, aux outils multi-empreintes et aux pièces d'aspect particulier. Chaque résultat doit donner lieu à une action corrective, comme le déplacement d'un point d'injection ou la modification d'un canal de refroidissement. Conception, essai et correction de l'outil L'usinage CNC permet de réaliser la plupart des noyaux et des cavités. L'électroérosion (EDM) prend en charge les rainures profondes, les détails internes précis et les géométries inaccessibles à un outil de coupe. Le découpage au fil, le meulage, l'ajustage et le polissage complètent l'outillage. L'étape T0 vérifie le remplissage, l'ouverture, l'éjection et le bon fonctionnement. L'équipe consigne les injections incomplètes, les bavures, les brûlures, les retassures, les lignes de soudure, les déformations, les collages et les variations dimensionnelles. Les échantillons T1 doivent inclure la résine convenue, le compte rendu de processus, le rapport dimensionnel et les actions restantes. Un échantillon, même esthétique, issu d'un cycle instable reste un résultat inachevé. Les ateliers en font souvent l'expérience. Quels choix de conception déterminent la qualité des pièces ? La qualité des pièces résulte de décisions interdépendantes. L'emplacement du point d'injection influe sur les lignes de soudure et le remplissage. Le refroidissement influe sur le temps de cycle et le gauchissement. L'éjection influe sur les marques de frottement, le blanchiment et la déformation. Portes, refroidissement, ventilation et éjection Positionnez l'orifice d'injection de manière à ce que la matière fondue puisse remplir la cavité avec une pression maîtrisable et compacter les zones épaisses. L'équilibre des canaux d'alimentation est crucial dans les moules multicavités, car le remplissage précoce d'une cavité peut détourner la pression des autres. Les évents en bout de circuit permettent d'évacuer l'air emprisonné et de réduire les brûlures. Le refroidissement représente souvent la plus grande partie du cycle de moulage. Les canaux doivent être uniformément répartis autour du noyau et de la cavité. Des points chauds localisés maintiennent une zone molle tandis que le plastique environnant se contracte, ce qui peut déformer un boîtier plat après éjection. Les éjecteurs, les manchons, les plaques d'éjection, les poussoirs ou l'éjection pneumatique doivent alors avoir une surface de contact suffisante pour déplacer la pièce sans la déformer. Que devez-vous vérifier avant de passer une commande ? Comparez les devis en fonction du périmètre. Le chiffre le plus bas concernant l'outillage n'est pas significatif lorsque le devis…résine, essais, inspection, modifications ou durée de vie prévue de l'outil. Liste de contrôle pratique pour les achats Demandez à chaque fabricant de moules d'injection plastique de préciser le matériau du moule, sa dureté, le nombre d'empreintes, le type de canal d'alimentation, la durée de vie de l'outillage, les essais inclus, le délai de livraison T1, le rapport dimensionnel, le plan de maintenance et les conditions de propriété. Confirmez la force de la presse et le volume d'injection. Une grande surface projetée nécessite une force de serrage suffisante pour contrôler les bavures. Analysez le coût des pièces pour différentes quantités. Les canaux froids conviennent aux petites séries, même si chaque injection génère du matériau. Les canaux chauds réduisent les déchets et peuvent raccourcir le cycle, mais les coûts d'outillage et de maintenance sont plus élevés. Le volume et le prix de la résine guideront le choix. Prévoyez un délai pour une phase de correction après le premier essai. Les moules rapides standard peuvent atteindre le stade T1 en deux à quatre semaines environ. Les structures complexes à dévissage, à insert ou bimatières peuvent nécessiter de quatre à huit semaines. La géométrie, la disponibilité de l'acier, la finition et le périmètre d'inspection peuvent influencer ces délais ; un plan par étapes est donc plus pertinent qu'un simple engagement de livraison. Transformer les résultats du prototype en décision de production Le rapport d'essai doit associer chaque défaut à une action et à un responsable. Ce document transforme un outil de diagnostic rapide en un véritable contrôle de production. XINKEY MOULD accompagne cette étape dès les premières phases de conception pour la fabrication (DFM), en passant par l'analyse du flux de moulage, le développement rapide de prototypes de moules, le moulage d'essai et la production de prototypes intermédiaires. Son expertise en ingénierie couvre les coulisseaux, les éjecteurs, les inserts, les noyaux filetés, les canaux chauds et froids, l'éjection équilibrée et les systèmes de refroidissement pour les pièces nécessitant des fonctionnalités avancées. L'usinage de précision inclut le CNC, l'électroérosion et la découpe au fil, avec un contrôle d'usinage atteignant +/- 0,01 mm lorsque la caractéristique du produit et la méthode de contrôle le permettent. L'équipe peut intégrer les résultats des essais dans les corrections de moules et la production de pièces en petite série, ce qui assure la cohérence entre les retours de conception, les modifications d'outillage et les données de processus. Pour l'acheteur, cette continuité facilite l'audit de l'examen T1 et permet de fonder la décision relative à l'outillage de production sur des critères de coût et de qualité plus solides. FAQ Q1 : À quelle vitesse un moule de prototypage rapide peut-il produire des échantillons T1 ? A : Un outil standard peut atteindre le niveau T1 en deux à quatre semaines environ. Les glissières, les systèmes de dévissage, les plaquettes, les structures bimatières, les aciers spéciaux ou les finitions exigeantes peuvent porter ce délai à quatre à huit semaines. Q2 : Combien de pièces un moule à injection rapide peut-il produire ? A : La durée de vie de l'outillage dépend du matériau du moule, de la résine, de la pression, de la température, de la géométrie et de l'entretien. Précisez le nombre d'injections requis avant d'établir un devis afin que l'outilleur puisse sélectionner l'acier approprié et protéger les zones à forte usure. Q3 : Peut-on utiliser la résine de production finale ? R : Oui, dans de nombreux projets. L'utilisation de la résine prévue permet de mieux évaluer l'ajustement, la résistance, le retrait, la réaction à la chaleur et la qualité de surface. Les résines abrasives, corrosives ou haute température peuvent nécessiter des inserts ou un outil en acier. Q4 : Quels fichiers devez-vous envoyer pour obtenir un devis ? A : Veuillez envoyer un modèle 3D, un dessin 2D coté, la qualité de la résine, la couleur, la finition, la quantité, les prévisions annuelles, les tolérances critiques, les détails d'assemblage et la date d'échantillon requise. Q5 : Quand faut-il passer à un moule de production ? A : Passez à la production lorsque la conception est stable, que les essais répondent aux critères d'acceptation et que les prévisions de volume justifient une durée de vie plus longue de l'outil. Pour prendre cette décision, tenez compte du temps de cycle mesuré, du taux de rebut, des besoins de maintenance et du coût unitaire issus de la production du prototype.
EN SAVOIR PLUS
Produits
Contacts
sur WhatsApp
Courriel