
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 auteur
Un modèle CAO peut sembler abouti alors que la pièce moulée soulève encore des questions. Les nervures vont-elles s'affaisser ? Les clips résisteront-ils à l'assemblage ? Le boîtier se déformera-t-il autour d'un bouton ? moulage par injection de prototypes rapides répond à ces questions grâce à de véritables pièces moulées réalisées à partir de la résine prévue.
Cette méthode convient au développement de pièces en plastique nécessitant des tests fonctionnels, des prototypes, des échantillons clients ou des unités de vente préliminaires. La rapidité d'exécution repose sur une définition précise de l'outillage et un travail d'ingénierie rigoureux en amont de l'usinage.
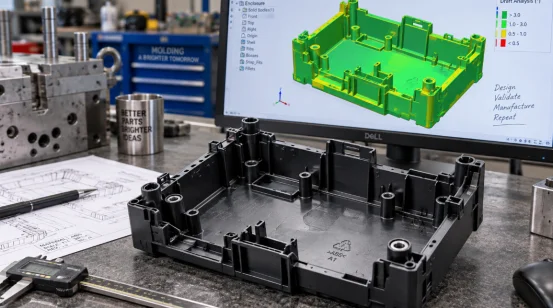
Le moulage par injection rapide utilise un moule fabriqué rapidement pour produire des pièces en plastique en série. On l'appelle aussi moulage par injection de prototypes ou outillage rapide. Le processus suit le même cycle de base que le moulage de production : serrage, injection, mise en pression, refroidissement, ouverture et éjection.
Un prototype de moule d'injection utilise généralement des inserts en aluminium, P20, NAK80 ou plus durs dans les zones d'usure. Le choix dépend de la quantité, de la résine, de la finition et des tolérances. L'aluminium convient aux petites séries. Le P20 permet le soudage et les modifications de conception, tandis que le NAK80 est idéal pour les surfaces polies.
Les outils de production peuvent intégrer de multiples cavités, des aciers trempés, des canaux chauds, des actions automatisées et des pièces d'usure remplaçables. Un outil de production rapide permet de maintenir la fabrication en adéquation avec l'objectif de test actuel.
Utilisez l'outillage rapide lorsque les prototypes imprimés ou usinés ne permettent pas de répondre à la question d'ingénierie suivante. La résine moulée se comporte différemment autour des lignes de soudure, des charnières intégrées, des enclenchements, des bossages et des parois texturées.
Utilisez des matériaux de qualité industrielle pour tester la rigidité, la résistance chimique, la réponse thermique et la force d'assemblage. L'ABS convient aux boîtiers robustes, le PC aux pièces résistantes aux chocs ou transparentes, le PP aux charnières intégrées et le PA aux composants chargés. Les PA chargés et les qualités haute température peuvent user rapidement les outils souples.
Moulage par injection en faible volume Ce système couvre la production pilote et les séries limitées. L'outillage de transition permet de fournir des unités commercialisables pendant la fabrication d'un moule à longue durée de vie et de fournir aux acheteurs des données mesurées sur le cycle, les rebuts et les contrôles.
Un processus efficace commence par la définition des exigences relatives aux pièces. Partagez le modèle 3D, le dessin 2D, la qualité de la résine, la couleur, la finition, la quantité, les dimensions critiques et le contexte d'assemblage. Indiquez les surfaces d'étanchéité et les zones d'aspect. Une note vague, comme « tolérances serrées partout », augmente les coûts et ouvre la porte à des contestations.
L'analyse de faisabilité (DFM) doit vérifier l'épaisseur des parois, le dépouillement, les contre-dépouilles, les nervures, les bossages, les lignes de joint, les points d'injection, les évents et l'éjection. Elle doit également identifier les dimensions traversant la ligne de joint et les éléments nécessitant des coulisseaux, des éjecteurs, des inserts, des manchons ou des mécanismes de dévissage.
Des épaisseurs de paroi d'environ 1,5 à 2,5 mm conviennent à de nombreux thermoplastiques courants, mais la gamme de résines du fournisseur et la fonction de la pièce restent prioritaires. Veillez à ce que les parois adjacentes aient une épaisseur similaire. Les bases de bossages épaisses refroidissent lentement et peuvent engendrer un retrait visible sur la face opposée. Un angle de dépouille facilite le démoulage ; une surface texturée nécessite généralement un angle de dépouille plus important qu'une surface polie.
La simulation d'écoulement permet de tester les points d'injection, l'équilibrage des canaux de coulée, les lignes de soudure, les bulles d'air, la pression et le comportement thermique. Elle est particulièrement adaptée aux parois fines, aux longs trajets d'écoulement, aux outils multi-empreintes et aux pièces d'aspect particulier. Chaque résultat doit donner lieu à une action corrective, comme le déplacement d'un point d'injection ou la modification d'un canal de refroidissement.
L'usinage CNC permet de réaliser la plupart des noyaux et des cavités. L'électroérosion (EDM) prend en charge les rainures profondes, les détails internes précis et les géométries inaccessibles à un outil de coupe. Le découpage au fil, le meulage, l'ajustage et le polissage complètent l'outillage.
L'étape T0 vérifie le remplissage, l'ouverture, l'éjection et le bon fonctionnement. L'équipe consigne les injections incomplètes, les bavures, les brûlures, les retassures, les lignes de soudure, les déformations, les collages et les variations dimensionnelles. Les échantillons T1 doivent inclure la résine convenue, le compte rendu de processus, le rapport dimensionnel et les actions restantes. Un échantillon, même esthétique, issu d'un cycle instable reste un résultat inachevé. Les ateliers en font souvent l'expérience.
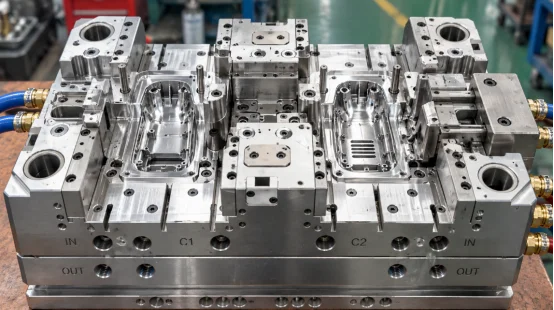
La qualité des pièces résulte de décisions interdépendantes. L'emplacement du point d'injection influe sur les lignes de soudure et le remplissage. Le refroidissement influe sur le temps de cycle et le gauchissement. L'éjection influe sur les marques de frottement, le blanchiment et la déformation.
Positionnez l'orifice d'injection de manière à ce que la matière fondue puisse remplir la cavité avec une pression maîtrisable et compacter les zones épaisses. L'équilibre des canaux d'alimentation est crucial dans les moules multicavités, car le remplissage précoce d'une cavité peut détourner la pression des autres. Les évents en bout de circuit permettent d'évacuer l'air emprisonné et de réduire les brûlures.
Le refroidissement représente souvent la plus grande partie du cycle de moulage. Les canaux doivent être uniformément répartis autour du noyau et de la cavité. Des points chauds localisés maintiennent une zone molle tandis que le plastique environnant se contracte, ce qui peut déformer un boîtier plat après éjection. Les éjecteurs, les manchons, les plaques d'éjection, les poussoirs ou l'éjection pneumatique doivent alors avoir une surface de contact suffisante pour déplacer la pièce sans la déformer.
Comparez les devis en fonction de leur étendue. Le prix le plus bas pour l'outillage n'est pas significatif si le devis omet la résine, les essais, l'inspection, les modifications ou la durée de vie prévue de l'outillage.
Demandez à chacun fabricant de moules d'injection plastique Indiquer le matériau du moule, sa dureté, le nombre d'empreintes, le type de canal d'alimentation, la durée de vie de l'outillage, les essais inclus, le délai de livraison T1, le rapport dimensionnel, le plan de maintenance et les conditions de propriété. Confirmer la force de pressage et la taille d'injection. Une grande surface projetée nécessite une force de serrage suffisante pour contrôler les bavures.
Analysez le coût des pièces pour différentes quantités. Les canaux froids conviennent aux petites séries, même si chaque injection génère du matériau. Les canaux chauds réduisent les déchets et peuvent raccourcir le cycle, mais les coûts d'outillage et de maintenance sont plus élevés. Le volume et le prix de la résine guideront le choix.
Prévoyez un délai pour une phase de correction après le premier essai. Les moules rapides standard peuvent atteindre le stade T1 en deux à quatre semaines environ. Les structures complexes à dévissage, à insert ou bimatières peuvent nécessiter de quatre à huit semaines. La géométrie, la disponibilité de l'acier, la finition et le périmètre d'inspection peuvent influencer ces délais ; un plan par étapes est donc plus pertinent qu'un simple engagement de livraison.
Le rapport d'essai doit associer chaque défaut à une action et à un responsable. Ce document transforme un outil de diagnostic rapide en un véritable contrôle de production.
XINKEY moule Ce processus comprend l'analyse de la fabricabilité (DFM) en amont, l'étude du flux de moulage, le développement rapide de prototypes de moules, le moulage d'essai et la production de prototypes intermédiaires. Son expertise technique couvre les coulisseaux, les éjecteurs, les inserts, les noyaux filetés, les canaux chauds et froids, l'éjection équilibrée et les systèmes de refroidissement pour les pièces nécessitant des fonctionnalités plus complexes qu'un simple outil à ouverture et fermeture. L'usinage de précision inclut le CNC, l'électroérosion et la découpe au fil, avec une précision de +/- 0,01 mm lorsque la caractéristique et la méthode de contrôle le permettent.
L'équipe peut intégrer les résultats des essais dans les corrections de moules et la production de pièces en petite série, ce qui assure la cohérence entre les retours de conception, les modifications d'outillage et les données de processus. Pour l'acheteur, cette continuité facilite l'audit de l'examen T1 et permet de fonder la décision relative à l'outillage de production sur des critères de coût et de qualité plus solides.
Q1 : À quelle vitesse un moule de prototypage rapide peut-il produire des échantillons T1 ?
A : Un outil standard peut atteindre le niveau T1 en deux à quatre semaines environ. Les glissières, les systèmes de dévissage, les plaquettes, les structures bimatières, les aciers spéciaux ou les finitions exigeantes peuvent porter ce délai à quatre à huit semaines.
Q2 : Combien de pièces un moule à injection rapide peut-il produire ?
A : La durée de vie de l'outillage dépend du matériau du moule, de la résine, de la pression, de la température, de la géométrie et de l'entretien. Précisez le nombre d'injections requis avant d'établir un devis afin que l'outilleur puisse sélectionner l'acier approprié et protéger les zones à forte usure.
Q3 : Peut-on utiliser la résine de production finale ?
R : Oui, dans de nombreux projets. L'utilisation de la résine prévue permet de mieux évaluer l'ajustement, la résistance, le retrait, la réaction à la chaleur et la qualité de surface. Les résines abrasives, corrosives ou haute température peuvent nécessiter des inserts ou un outil en acier.
Q4 : Quels fichiers devez-vous envoyer pour obtenir un devis ?
A : Veuillez envoyer un modèle 3D, un dessin 2D coté, la qualité de la résine, la couleur, la finition, la quantité, les prévisions annuelles, les tolérances critiques, les détails d'assemblage et la date d'échantillon requise.
Q5 : Quand faut-il passer à un moule de production ?
A : Passez à la production lorsque la conception est stable, que les essais répondent aux critères d'acceptation et que les prévisions de volume justifient une durée de vie plus longue de l'outil. Pour prendre cette décision, tenez compte du temps de cycle mesuré, du taux de rebut, des besoins de maintenance et du coût unitaire issus de la production du prototype.
Articles connexes











Nous contacter