
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
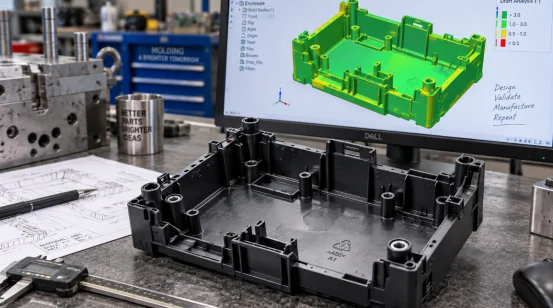
Un modelo CAD puede parecer terminado, mientras que la pieza moldeada aún presenta interrogantes. ¿Se hundirán las nervaduras? ¿Resistirán los clips el montaje? ¿Se deformará la carcasa alrededor de un botón? Moldeo por inyección de prototipos rápidos Responde a esas preguntas con piezas moldeadas reales fabricadas con la resina prevista.
Este método es idóneo para el desarrollo de piezas de plástico que requieren pruebas funcionales, prototipos, muestras para clientes o unidades de venta iniciales. La rapidez se logra gracias a una selección precisa de las herramientas y al trabajo de ingeniería previo al inicio del mecanizado del metal.
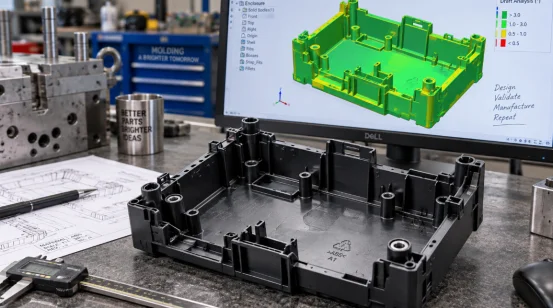
El moldeo por inyección rápida utiliza un molde de fabricación rápida para producir piezas de plástico repetibles. Muchos equipos también lo denominan moldeo por inyección de prototipos o utillaje rápido. El proceso sigue el mismo ciclo básico que el moldeo de producción: sujeción, inyección, empaquetado, enfriamiento, apertura y expulsión.
Un prototipo de molde de inyección suele utilizar insertos de aluminio, P20, NAK80 o materiales más duros en las zonas de mayor desgaste. La cantidad, la resina, el acabado y las tolerancias determinan la elección. El aluminio puede utilizarse para tiradas cortas. El P20 admite soldadura y modificaciones de diseño, mientras que el NAK80 es adecuado para superficies pulidas.
Las herramientas de producción pueden incorporar múltiples cavidades, aceros endurecidos, canales calientes, acciones automatizadas y piezas de desgaste reparables. Una herramienta de producción rápida mantiene el proceso de fabricación alineado con el objetivo de la prueba actual.
Utilice herramientas de fabricación rápida cuando los prototipos impresos o mecanizados no puedan responder a la siguiente pregunta de ingeniería. La resina moldeada se comporta de manera diferente alrededor de las líneas de soldadura, las bisagras flexibles, los ajustes a presión, los salientes y las paredes texturizadas.
Utilice materiales de grado industrial para probar la rigidez, la resistencia química, la respuesta al calor o la fuerza de ensamblaje. El ABS es adecuado para carcasas robustas, el PC para piezas resistentes a impactos o transparentes, el PP para bisagras flexibles y el PA para componentes sometidos a cargas. El PA reforzado y los grados de alta temperatura pueden desgastar rápidamente las herramientas blandas.
Moldeo por inyección de bajo volumen Cubre la producción piloto y las ediciones limitadas. El utillaje puente puede suministrar unidades comercializables durante la fabricación de un molde de larga duración y proporcionar a los compradores datos medidos sobre el ciclo de vida, los desechos y las inspecciones.
Un proceso eficaz comienza con los requisitos de las piezas. Comparta el modelo 3D, el dibujo 2D, el tipo de resina, el color, el acabado, la cantidad, las dimensiones críticas y el contexto de montaje. Marque las superficies de sellado y las zonas estéticas. Una nota vaga como «tolerancia estricta en todas partes» aumenta el coste y da lugar a discusiones.
El diseño para la fabricación verifica el espesor de la pared, el ángulo de desmoldeo, las socavaduras, las nervaduras, los salientes, las líneas de separación, las compuertas, las ventilaciones y la eyección. El análisis DFM también debe identificar las dimensiones que cruzan la línea de separación y las características que requieren deslizadores, elevadores, insertos, manguitos o mecanismos de desenroscado.
Las secciones de pared de entre 1,5 y 2,5 mm son adecuadas para muchos termoplásticos comunes, aunque la gama del proveedor de resina y la función de la pieza son prioritarias. Mantenga las paredes adyacentes con un grosor similar. Las bases de los salientes gruesos se enfrían lentamente y pueden provocar una hendidura visible en la cara opuesta. El desmoldeo facilita el desmoldeo de la pieza; la textura suele requerir un desmoldeo mayor que una superficie pulida.
La simulación de flujo permite probar compuertas, equilibrio de canales, líneas de soldadura, trampas de aire, presión y comportamiento térmico. Es adecuada para paredes delgadas, trayectorias de flujo largas, herramientas multicavidad y piezas de acabado. Cada hallazgo debe conducir a una acción, como reubicar una compuerta o revisar un canal de refrigeración.
El mecanizado CNC da forma a la mayoría de los núcleos y cavidades. La electroerosión (EDM) se encarga de ranuras profundas, detalles internos afilados y geometrías a las que una fresa no puede acceder con precisión. El corte por hilo, el rectificado, el ajuste y el pulido completan el proceso de fabricación de la herramienta.
La prueba T0 verifica el llenado, la apertura, la eyección y el funcionamiento seguro. El equipo registra fallos de inyección, rebabas, quemaduras, hundimientos, líneas de soldadura, deformaciones, adherencias y desviaciones dimensionales. Las muestras T1 deben incluir la resina acordada, el registro del proceso, el informe dimensional y las acciones pendientes. Una muestra con buen aspecto obtenida en un ciclo inestable sigue siendo un resultado inacabado. Los operarios de planta aprenden esta lección con frecuencia.
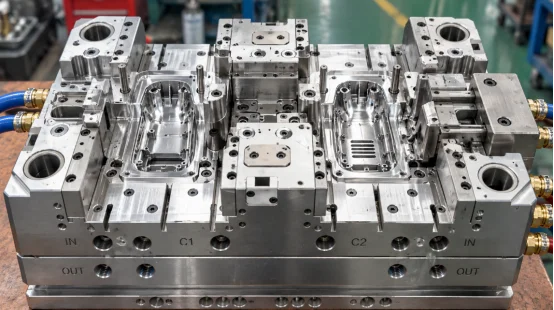
La calidad de la pieza depende de decisiones interrelacionadas. La ubicación de la compuerta afecta las líneas de soldadura y el empaquetamiento. El enfriamiento afecta el tiempo de ciclo y la deformación. La eyección afecta las marcas de arrastre, el blanqueamiento y la distorsión.
Coloque la compuerta donde el material fundido pueda llenar la cavidad con una presión controlable y compactar las zonas más gruesas. Los canales de alimentación equilibrados son importantes en las herramientas multicavidad, ya que una cavidad que se llena rápidamente puede restar presión a otra. Las ventilaciones al final de los conductos de flujo liberan el aire atrapado y reducen las quemaduras.
El enfriamiento suele ocupar la mayor parte del ciclo de moldeo. Los canales requieren una cobertura uniforme alrededor del núcleo y la cavidad. Los puntos calientes localizados mantienen una zona blanda mientras que el plástico circundante se contrae, lo que puede deformar una carcasa plana tras la eyección. Los pasadores eyectores, los manguitos, las placas extractoras, los elevadores o la eyección neumática necesitan entonces una superficie de contacto suficiente para mover la pieza sin abolladuras.
Compare las cotizaciones según el alcance. El precio más bajo de las herramientas no aporta mucha información si la cotización omite la resina, las pruebas, la inspección, las modificaciones o la vida útil prevista de las herramientas.
Pregúntale a cada fabricante de moldes de inyección de plástico Indicar el material del molde, la dureza, el número de cavidades, el tipo de canal de alimentación, la vida útil de la herramienta, las pruebas incluidas, el plazo de entrega T1, el informe dimensional, el plan de mantenimiento y las condiciones de propiedad. Confirmar el tonelaje de la prensa y el tamaño de la inyección. Una superficie proyectada grande requiere suficiente fuerza de cierre para controlar las rebabas.
Analice el costo de las piezas en diferentes cantidades. Los sistemas de canal frío son adecuados para tiradas cortas, aunque cada inyección genera material de canal. Los sistemas de canal caliente reducen el desperdicio y pueden acortar el ciclo, si bien el utillaje y el mantenimiento son más costosos. El volumen y el precio de la resina determinan la elección.
Deje tiempo para un ciclo de corrección después de la primera prueba. Los moldes rápidos estándar pueden alcanzar el estado T1 en aproximadamente dos a cuatro semanas. Las estructuras complejas de desenroscado, inserción o de dos materiales pueden tardar de cuatro a ocho semanas. La geometría, la disponibilidad del acero, el acabado y el alcance de la inspección pueden modificar estas fechas, por lo que un plan de hitos es más útil que una única promesa de entrega.
El informe de la prueba debe vincular cada defecto con una acción y un responsable. Ese registro convierte una herramienta rápida en un control de producción práctico.
MOLDO XINKEY Esta etapa se apoya mediante el diseño para la fabricación (DFM) inicial, la revisión del flujo del molde, el desarrollo rápido de prototipos, el moldeo de prueba y la producción puente. Su alcance de ingeniería abarca deslizadores, elevadores, insertos, núcleos roscados, canales de alimentación calientes y fríos, eyección equilibrada y sistemas de refrigeración para piezas que requieren más que una simple herramienta de apertura y cierre. El mecanizado de precisión incluye CNC, electroerosión (EDM) y corte por hilo, con un control de mecanizado que alcanza el nivel de +/-0,01 mm cuando la característica y el método de inspección lo permiten.
El equipo puede aplicar los resultados de las pruebas a las correcciones de moldes y a la producción de piezas de bajo volumen, lo que mantiene conectados los comentarios sobre el diseño, los cambios en las herramientas y los registros del proceso. Para el comprador, esta continuidad facilita la auditoría de la revisión T1 y proporciona a la decisión sobre las herramientas de producción una base más sólida en cuanto a costes y calidad.
P1: ¿Con qué rapidez puede un molde de prototipado rápido producir muestras T1?
A: Una herramienta estándar puede alcanzar el nivel T1 en aproximadamente dos a cuatro semanas. Las guías, los sistemas de desenroscado, los insertos, las estructuras de dos materiales, los aceros especiales o los acabados exigentes pueden extender el plazo a cuatro u ocho semanas.
P2: ¿Cuántas piezas puede producir un molde de inyección rápida?
A: La vida útil de la herramienta depende del material del molde, la resina, la presión, la temperatura, la geometría y el mantenimiento. Defina el número de inyecciones requerido antes de solicitar un presupuesto para que el fabricante de herramientas pueda seleccionar el acero adecuado y proteger las zonas de mayor desgaste.
P3: ¿Se puede utilizar la resina del producto final?
R: Sí, en muchos proyectos. El uso de la resina adecuada proporciona mejores resultados en cuanto a ajuste, resistencia, contracción, respuesta al calor y calidad de la superficie. Las resinas abrasivas, corrosivas o de alta temperatura pueden requerir insertos de acero o una herramienta de acero.
P4: ¿Qué archivos debo enviar para obtener un presupuesto?
A: Envíe un modelo 3D, un dibujo 2D acotado, el tipo de resina, el color, el acabado, la cantidad, la previsión anual, las tolerancias críticas, los detalles de montaje y la fecha de entrega de la muestra.
P5: ¿Cuándo conviene pasar a un molde de producción?
A: Proceda a avanzar cuando el diseño sea estable, las pruebas cumplan con los criterios de aceptación y el volumen previsto justifique una mayor vida útil de la herramienta. Para tomar esa decisión, utilice el tiempo de ciclo medido, la tasa de desperdicio, las necesidades de mantenimiento y el costo unitario de la producción del prototipo.
Publicaciones relacionadas











Contacta con nosotros