
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autore
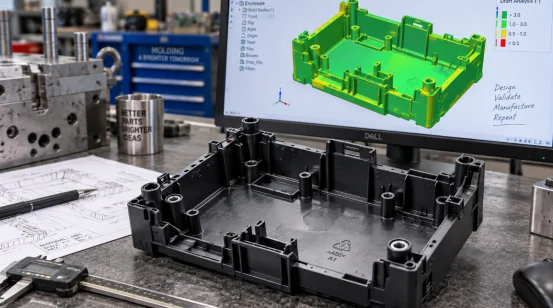
Un modello CAD può sembrare finito, mentre il pezzo stampato presenta ancora dei punti interrogativi. Le nervature si afflosceranno? Le clip resisteranno all'assemblaggio? L'alloggiamento si deformerà attorno a un pulsante? Stampaggio a iniezione rapido di prototipi Risponde a queste domande con veri e propri pezzi stampati realizzati con la resina progettata.
Questo metodo è adatto allo sviluppo di componenti in plastica che necessitano di test funzionali, prototipi, campioni per i clienti o unità di pre-vendita. La velocità deriva da una scelta mirata degli utensili e da un lavoro di ingegneria preliminare alla lavorazione del metallo.
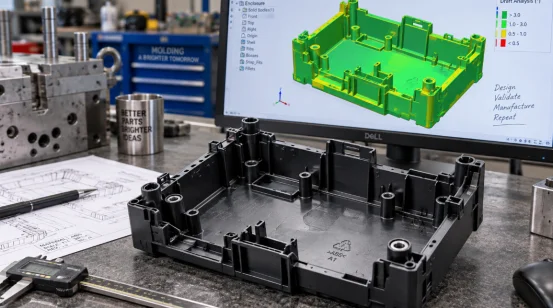
Lo stampaggio a iniezione rapido utilizza uno stampo realizzato in tempi brevi per produrre componenti in plastica in modo ripetibile. Molti team lo chiamano anche stampaggio a iniezione prototipale o prototipazione rapida. Il processo segue lo stesso ciclo di base dello stampaggio di produzione: chiusura, iniezione, compattazione, raffreddamento, apertura ed espulsione.
Un prototipo di stampo a iniezione utilizza comunemente inserti in alluminio, P20, NAK80 o materiali più duri nelle zone soggette a usura. La quantità, la resina, la finitura e le tolleranze guidano la scelta. L'alluminio può essere utilizzato per piccole serie. Il P20 si presta alla saldatura e alle modifiche di progettazione, mentre il NAK80 è adatto a superfici lucidate.
Gli strumenti di produzione possono includere cavità multiple, acciai temprati, canali caldi, azioni automatizzate e parti soggette ad usura. Uno strumento rapido mantiene la costruzione vincolata all'obiettivo di test corrente.
Ricorrete alla prototipazione rapida quando i prototipi stampati o lavorati non sono in grado di rispondere al successivo quesito ingegneristico. La resina stampata si comporta in modo diverso in prossimità di linee di saldatura, cerniere flessibili, incastri a scatto, sporgenze e pareti ruvide.
Per testare rigidità, resistenza chimica, risposta al calore o forza di assemblaggio, utilizzare materiali di qualità industriale. L'ABS è adatto per involucri robusti, il PC supporta parti resistenti agli urti o trasparenti, il PP è ideale per cerniere flessibili e il PA gestisce componenti sottoposti a carichi. Il PA caricato e le leghe per alte temperature possono usurare rapidamente gli utensili morbidi.
Stampaggio a iniezione a basso volume Copre la produzione pilota e le edizioni limitate. Gli stampi di transizione possono fornire unità vendibili durante la costruzione di uno stampo di lunga durata e fornire agli acquirenti dati misurati su ciclo, scarti e ispezioni.
Un processo efficace inizia con la definizione dei requisiti del componente. Condividi il modello 3D, il disegno 2D, il tipo di resina, il colore, la finitura, la quantità, le dimensioni critiche e il contesto di assemblaggio. Indica le superfici di tenuta e le zone estetiche. Una nota vaga come "tolleranze ristrette ovunque" fa lievitare i costi e lascia spazio a possibili controversie.
La progettazione per la producibilità (DFM) verifica lo spessore delle pareti, l'inclinazione, i sottosquadri, le nervature, le sporgenze, le linee di separazione, i punti di iniezione, gli sfiati e l'espulsione. L'analisi DFM dovrebbe inoltre identificare le dimensioni che attraversano la linea di separazione e le caratteristiche che necessitano di cursori, sollevatori, inserti, manicotti o meccanismi di svitamento.
Spessori delle pareti compresi tra 1,5 e 2,5 mm sono adatti a molti termoplastici comuni, sebbene la gamma del fornitore di resina e la funzione del pezzo siano prioritarie. Mantenere spessori simili le pareti adiacenti. Le basi dei perni spesse si raffreddano lentamente e possono causare un avvallamento visibile sulla faccia opposta. La smussatura facilita il distacco del pezzo; una superficie testurizzata richiede solitamente una smussatura maggiore rispetto a una superficie lucida.
La simulazione del flusso consente di testare i punti di iniezione, l'equilibrio dei canali di colata, le linee di saldatura, le trappole d'aria, la pressione e il comportamento termico. È adatta a pareti sottili, percorsi di flusso lunghi, stampi multicavità e componenti estetici. Ogni risultato dovrebbe portare a un'azione, come lo spostamento di un punto di iniezione o la modifica di un canale di raffreddamento.
La lavorazione CNC realizza la maggior parte dei nuclei e delle cavità. L'elettroerosione si occupa di scanalature profonde, dettagli interni precisi e geometrie che una fresa non può raggiungere in modo pulito. Il taglio a filo, la rettifica, l'assemblaggio e la lucidatura completano l'utensile.
Il controllo T0 verifica il riempimento, l'apertura, l'espulsione e il funzionamento in sicurezza. Il team registra eventuali difetti di stampaggio, bave, bruciature, avvallamenti, linee di saldatura, deformazioni, incollaggi e derive dimensionali. I campioni T1 devono includere la resina concordata, la registrazione del processo, il rapporto dimensionale e le azioni rimanenti. Un campione apparentemente perfetto, ottenuto da un ciclo instabile, è comunque un risultato incompleto. Le officine imparano spesso questa lezione.
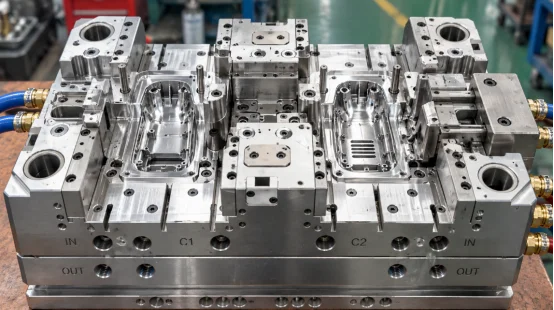
La qualità del pezzo deriva da decisioni interconnesse. La posizione del punto di iniezione influisce sulle linee di saldatura e sull'impaccamento. Il raffreddamento influisce sul tempo di ciclo e sulla deformazione. L'espulsione influisce sui segni di trascinamento, sull'imbiancamento e sulla distorsione.
Posizionare il punto di iniezione dove il materiale fuso può riempire la cavità con una pressione gestibile e compattare le zone più spesse. Nei modelli multicavità, un buon bilanciamento dei canali di colata è fondamentale, poiché una cavità che si riempie precocemente può sottrarre pressione a un'altra. Gli sfiati alle estremità dei percorsi di flusso rilasciano l'aria intrappolata e riducono le bruciature.
Il raffreddamento rappresenta spesso la fase più complessa del ciclo di stampaggio. I canali devono essere ricoperti uniformemente attorno al nucleo e alla cavità. I punti caldi localizzati mantengono morbida un'area mentre la plastica circostante si contrae, il che può causare la torsione di un alloggiamento piatto dopo l'espulsione. I perni di espulsione, le boccole, le piastre di estrazione, i sollevatori o il sistema di espulsione ad aria compressa necessitano quindi di una superficie di contatto sufficiente per spostare il pezzo senza ammaccature.
Confrontate i preventivi in base alla portata del lavoro. La cifra più bassa per gli utensili non è significativa se il preventivo omette la resina, le prove, l'ispezione, le modifiche o la durata prevista degli utensili.
Chiedi a ciascuno produttore di stampi a iniezione per materie plastiche Indicare il materiale dello stampo, la durezza, il numero di cavità, il tipo di canale di alimentazione, la durata dell'utensile, le prove incluse, i tempi di consegna T1, il rapporto dimensionale, il piano di manutenzione e le condizioni di proprietà. Confermare il tonnellaggio della pressa e la dimensione di iniezione. Un'ampia area proiettata richiede una forza di serraggio sufficiente per controllare le bave.
Valutare il costo dei componenti per diverse quantità. I sistemi a canale freddo sono adatti a molte piccole produzioni, sebbene ogni iniezione produca materiale nel canale. I sistemi a canale caldo riducono gli sprechi e possono accorciare il ciclo, ma gli stampi e la manutenzione costano di più. Il volume e il prezzo della resina guidano la scelta.
Dopo la prima prova, è necessario prevedere un ciclo di correzione. Gli stampi rapidi standard possono raggiungere la fase T1 in circa due o quattro settimane. Le strutture complesse con svitamento, inserti o materiali misti possono richiedere dalle quattro alle otto settimane. La geometria, la disponibilità dell'acciaio, la finitura e l'ambito dell'ispezione possono influenzare tali date, pertanto un piano a tappe è più utile di una promessa di consegna unica.
Il rapporto di prova dovrebbe collegare ogni difetto a un'azione e a un responsabile. Tale documentazione trasforma uno strumento rapido in un efficace punto di controllo della produzione.
XINKEY MOLD Supporta questa fase attraverso la progettazione per prototipazione (DFM) precoce, la revisione del flusso di stampaggio, lo sviluppo rapido di stampi prototipali, lo stampaggio di prova e la produzione di transizione. Il suo ambito ingegneristico comprende cursori, sollevatori, inserti, anime filettate, canali caldi e freddi, espulsione bilanciata e configurazioni di raffreddamento per parti che richiedono più di un semplice utensile di apertura e chiusura. La lavorazione di precisione include CNC, elettroerosione e taglio a filo, con un controllo della lavorazione che raggiunge il livello di +/-0,01 mm laddove la caratteristica e il metodo di ispezione lo consentano.
Il team può utilizzare i risultati delle prove per apportare correzioni agli stampi e per la produzione di piccoli volumi di componenti, mantenendo così collegati il feedback di progettazione, le modifiche agli utensili e le registrazioni di processo. Per l'acquirente, questa continuità semplifica la verifica della revisione T1 e fornisce una base più solida in termini di costi e qualità per la decisione relativa agli utensili di produzione.
D1: Quanto velocemente uno stampo per prototipazione rapida può produrre campioni T1?
R: Uno strumento standard può raggiungere lo stadio T1 in circa due o quattro settimane. Guide, sistemi di svitamento, inserti, strutture bimateriali, acciai speciali o finiture complesse possono prolungare i tempi fino a quattro-otto settimane.
D2: Quanti pezzi può produrre uno stampo a iniezione rapida?
A: La durata degli utensili dipende dal materiale dello stampo, dalla resina, dalla pressione, dalla temperatura, dalla geometria e dalla manutenzione. Definisci il numero di cicli di stampaggio richiesti prima di fare un preventivo, in modo che il costruttore di stampi possa selezionare l'acciaio adatto e proteggere le aree soggette a maggiore usura.
D3: È possibile utilizzare la resina prodotta nella fase finale del processo produttivo?
R: Sì, in molti progetti. L'utilizzo della resina prevista fornisce una migliore verifica di adattamento, resistenza, ritiro, risposta al calore e qualità della superficie. Le resine abrasive, corrosive o resistenti alle alte temperature potrebbero richiedere inserti in acciaio o un utensile in acciaio.
D4: Quali file devo inviare per richiedere un preventivo?
A: Invia un modello 3D, un disegno 2D quotato, il tipo di resina, il colore, la finitura, la quantità, le previsioni annuali, le tolleranze critiche, i dettagli di assemblaggio e la data richiesta per il campione.
D5: Quando è opportuno passare a uno stampo di produzione?
A: Passare alla fase successiva quando il progetto è stabile, le prove soddisfano i criteri di accettazione e il volume previsto supporta uno strumento con una vita utile più lunga. Per prendere questa decisione, utilizzare i tempi di ciclo misurati, il tasso di scarto, le esigenze di manutenzione e il costo unitario della produzione del prototipo.
Articoli correlati











Contattaci