
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 Autor
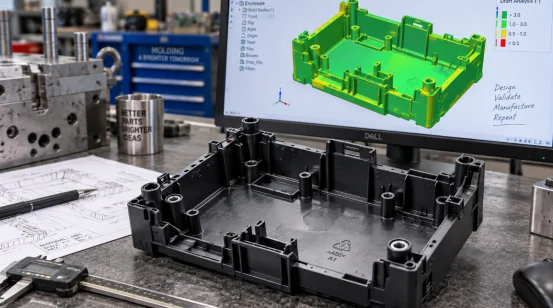
Ein CAD-Modell kann fertig aussehen, während das Formteil noch offene Fragen aufwirft. Werden die Rippen einsinken? Werden die Klammern die Montage überstehen? Wird sich das Gehäuse um einen Knopf herum verziehen? Schnelles Prototyping-Spritzgießen Diese Fragen beantwortet er mit realen Formteilen aus dem geplanten Harz.
Das Verfahren eignet sich für die Entwicklung von Kunststoffteilen, die Funktionstests, Pilotfertigungen, Kundenmuster oder erste Verkaufseinheiten erfordern. Die Geschwindigkeit wird durch einen fokussierten Werkzeugumfang und vorausschauende Konstruktionsarbeit vor dem eigentlichen Metallbearbeitungsprozess erreicht.
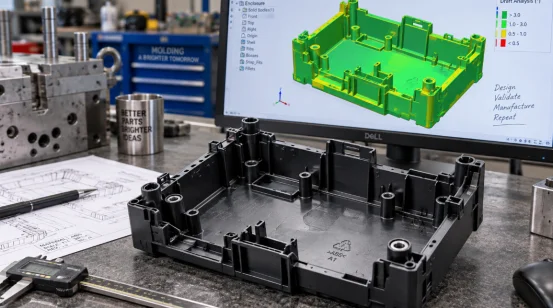
Beim Rapid-Injection-Molding werden schnell gefertigte Formen zur Herstellung wiederholbarer Kunststoffteile eingesetzt. Viele Teams bezeichnen dieses Verfahren auch als Prototypen-Injection-Molding oder Rapid Tooling. Der Prozess folgt dem gleichen grundlegenden Ablauf wie das Serien-Injection-Molding: Schließen, Einspritzen, Nachfüllen, Abkühlen, Öffnen und Auswerfen.
Bei Prototypen aus Spritzgussformen werden üblicherweise Aluminium-, P20-, NAK80- oder härtere Einsätze in Verschleißbereichen verwendet. Die Materialwahl hängt von Menge, Kunststoffart, Oberflächenbeschaffenheit und Toleranz ab. Aluminium eignet sich für Kleinserien. P20 ist schweißbar und ermöglicht Konstruktionsänderungen, während NAK80 für polierte Oberflächen geeignet ist.
Produktionswerkzeuge können mehrere Kavitäten, gehärtete Stähle, Heißkanäle, automatisierte Abläufe und austauschbare Verschleißteile umfassen. Ein Schnellfertigungswerkzeug hält den Aufbau an das aktuelle Testziel gekoppelt.
Nutzen Sie Rapid Tooling, wenn gedruckte oder gefräste Prototypen die nächste technische Frage nicht beantworten können. Formgegossenes Harz verhält sich an Schweißnähten, Filmscharnieren, Schnappverbindungen, Vorsprüngen und strukturierten Wänden unterschiedlich.
Verwenden Sie Werkstoffe in Produktionsqualität, um Steifigkeit, Chemikalienbeständigkeit, Wärmeverhalten oder Montagekräfte zu testen. ABS eignet sich für robuste Gehäuse, PC für schlagfeste oder transparente Teile, PP für Filmscharniere und PA für belastete Bauteile. Gefülltes PA und Hochtemperatur-PA können weiche Werkzeuge schnell verschleißen lassen.
Kleinserien-Spritzgießen Umfasst Pilotproduktion und Kleinserien. Brückenwerkzeuge ermöglichen die Lieferung verkaufsfähiger Einheiten während eines langfristigen Werkzeugbaus und liefern Käufern messbare Daten zu Zyklus, Ausschuss und Inspektion.
Ein sinnvoller Prozess beginnt mit den Teileanforderungen. Teilen Sie das 3D-Modell, die 2D-Zeichnung, die Harzsorte, die Farbe, die Oberflächenbeschaffenheit, die Menge, die kritischen Maße und den Montagekontext mit. Kennzeichnen Sie Dichtflächen und optische Bereiche. Eine vage Angabe wie „überall enge Toleranzen“ treibt die Kosten in die Höhe und bietet Raum für Diskussionen.
Die Fertigungsgerechtigkeitsprüfung (DFM) umfasst Wandstärke, Entformungsschräge, Hinterschneidungen, Rippen, Vorsprünge, Trennlinien, Angüsse, Entlüftungsöffnungen und Auswurf. Die DFM-Analyse sollte außerdem Maße identifizieren, die die Trennlinie kreuzen, sowie Merkmale, die Schieber, Heber, Einsätze, Hülsen oder Ausdrehmechanismen erfordern.
Wandstärken von ca. 1,5 bis 2,5 mm eignen sich für viele gängige Thermoplaste, wobei die Produktpalette des Harzherstellers und die Bauteilfunktion Priorität haben. Benachbarte Wände sollten eine ähnliche Dicke aufweisen. Dicke Ansatzflächen kühlen langsam ab und können eine sichtbare Einfallstelle auf der gegenüberliegenden Seite verursachen. Entformungsschrägen erleichtern das Entformen; strukturierte Oberflächen erfordern in der Regel mehr Entformungsschräge als polierte.
Die Strömungssimulation ermöglicht die Prüfung von Anschnitten, Kanalbalance, Schweißnähten, Lufteinschlüssen, Druck und thermischem Verhalten. Sie eignet sich für dünnwandige Bauteile, lange Strömungswege, Mehrkavitätenwerkzeuge und sichtbare Bauteile. Jede Erkenntnis sollte zu einer entsprechenden Maßnahme führen, wie beispielsweise dem Versetzen eines Anschnitts oder der Überarbeitung eines Kühlkanals.
Die meisten Kerne und Hohlräume werden mittels CNC-Bearbeitung hergestellt. EDM eignet sich für tiefe Nuten, scharfe Innendetails und Geometrien, die mit einem Fräser nicht sauber bearbeitet werden können. Drahterodieren, Schleifen, Anpassen und Polieren vervollständigen das Werkzeug.
T0 prüft Füllvorgang, Öffnung, Auswurf und sicheren Betrieb. Das Team dokumentiert Fehlfüllungen, Gratbildung, Verbrennungen, Einfallstellen, Schweißnähte, Verzug, Anhaften und Maßabweichungen. T1-Muster sollten das vereinbarte Harz, das Prozessprotokoll, den Maßbericht und die verbleibenden Arbeitsschritte enthalten. Ein optisch ansprechendes Muster aus einem instabilen Zyklus ist immer noch ein unfertiges Ergebnis. In der Fertigung lernen die Mitarbeiter dies immer wieder.
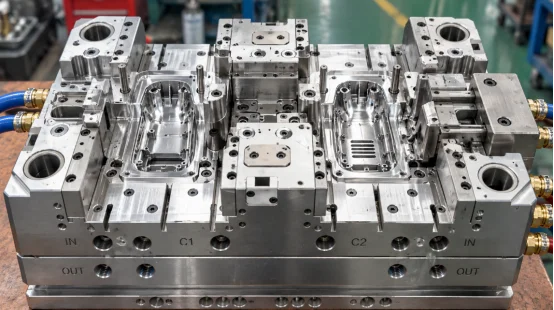
Die Teilequalität resultiert aus miteinander verknüpften Entscheidungen. Die Angusslage beeinflusst die Schweißnähte und die Formgebung. Die Kühlung beeinflusst die Zykluszeit und den Verzug. Der Auswurf beeinflusst Schleifspuren, Weißfärbung und Verformung.
Platzieren Sie den Anguss so, dass die Schmelze den Hohlraum mit kontrollierbarem Druck füllen und dickere Bereiche verdichten kann. Ausgewogene Angusskanäle sind bei Mehrkavitätenwerkzeugen wichtig, da eine frühzeitig gefüllte Kavität Druck von einer anderen abziehen kann. Entlüftungsöffnungen am Ende der Fließwege lassen eingeschlossene Luft entweichen und reduzieren Verbrennungen.
Die Kühlung nimmt oft den größten Teil des Spritzgießprozesses ein. Kanäle müssen gleichmäßig um Kern und Kavität herum gekühlt werden. Lokale Wärmestaus führen dazu, dass ein Bereich weich bleibt, während sich das umliegende Plastik zusammenzieht. Dies kann ein flaches Gehäuse nach dem Auswerfen verziehen. Auswerferstifte, -hülsen, -abstreifplatten, -heber oder Luftauswerfer benötigen daher ausreichend Kontaktfläche, um das Teil ohne Dellen zu bewegen.
Vergleichen Sie die Angebote nach Umfang. Der niedrigste Werkzeugkostenbetrag ist wenig aussagekräftig, wenn im Angebot Harz, Versuche, Inspektionen, Änderungen oder die erwartete Werkzeugstandzeit nicht berücksichtigt werden.
Fragen Sie jeden Hersteller von Kunststoffspritzgussformen Angaben zu Formmaterial, Härte, Kavitätenanzahl, Angusskanaltyp, Werkzeugstandzeit, durchgeführten Versuchen, Lieferzeit T1, Maßbericht, Wartungsplan und Eigentumsbedingungen. Presskraft und Schussgröße bestätigen. Bei großen Spritzköpfen ist eine ausreichende Schließkraft zur Gratkontrolle erforderlich.
Prüfen Sie die Teilekosten bei verschiedenen Stückzahlen. Kaltkanalsysteme eignen sich für viele Kleinserien, allerdings entsteht bei jedem Spritzvorgang Kanalmaterial. Heißkanalsysteme reduzieren den Abfall und können den Zyklus verkürzen, die Kosten für Werkzeuge und Wartung sind jedoch höher. Volumen und Harzpreis bestimmen die Wahl.
Planen Sie nach dem ersten Versuch Zeit für eine Korrekturschleife ein. Standard-Schnellformen erreichen T1 in etwa zwei bis vier Wochen. Komplexe Entschraubungs-, Einsatz- oder Zweikomponentenstrukturen können vier bis acht Wochen in Anspruch nehmen. Geometrie, Stahlverfügbarkeit, Oberflächenbeschaffenheit und Prüfumfang können diese Termine beeinflussen. Daher ist ein Meilensteinplan sinnvoller als eine einmalige Lieferzusage.
Der Prüfbericht sollte jeden Mangel mit einer Maßnahme und einem Verantwortlichen verknüpfen. Diese Dokumentation macht aus einem Schnellwerkzeug ein praktisches Produktionskontrollinstrument.
XINKEY-Forme Unterstützt wird diese Phase durch frühes DFM, Moldflow-Analyse, schnelle Prototypenentwicklung, Probeformen und Brückenfertigung. Der Engineering-Bereich umfasst Schieber, Auswerfer, Einsätze, Gewindekerne, Heiß- und Kaltkanäle, Auswerfersysteme und Kühlkonzepte für Teile, die mehr als ein einfaches Öffnungs- und Schließwerkzeug erfordern. Die Präzisionsbearbeitung umfasst CNC, EDM und Drahterodieren, wobei die Bearbeitungsgenauigkeit – sofern die Merkmale und Prüfmethoden dies zulassen – bis zu +/- 0,01 mm beträgt.
Das Team kann die Ergebnisse der Versuche in die Werkzeugkorrekturen und die Kleinserienfertigung einfließen lassen, wodurch Design-Feedback, Werkzeugänderungen und Prozessaufzeichnungen stets miteinander verknüpft bleiben. Für den Einkäufer vereinfacht diese Kontinuität die Überprüfung der T1-Prüfung und liefert eine solidere Kosten- und Qualitätsgrundlage für die Produktionswerkzeugwahl.
Frage 1: Wie schnell kann eine Rapid-Prototyping-Form T1-Prototypen herstellen?
A: Ein Standardwerkzeug erreicht T1 in etwa zwei bis vier Wochen. Schlitten, Entschraubsysteme, Einsätze, Zweikomponentenkonstruktionen, Spezialstähle oder anspruchsvolle Oberflächenbearbeitungen können die Lieferzeit auf vier bis acht Wochen verlängern.
Frage 2: Wie viele Teile kann ein Schnellspritzgießwerkzeug herstellen?
A: Die Werkzeugstandzeit hängt vom Formmaterial, dem Harz, dem Druck, der Temperatur, der Geometrie und der Wartung ab. Legen Sie die erforderliche Schusszahl vor der Angebotserstellung fest, damit der Werkzeugmacher den geeigneten Stahl auswählen und stark beanspruchte Bereiche schützen kann.
Frage 3: Kann das Harz für die Endproduktion verwendet werden?
A: Ja, in vielen Projekten. Die Verwendung des vorgesehenen Harzes liefert bessere Ergebnisse hinsichtlich Passgenauigkeit, Festigkeit, Schrumpfung, Wärmeverhalten und Oberflächenqualität. Abrasive, korrosive oder hochtemperaturbeständige Harze erfordern unter Umständen Stahleinsätze oder ein Stahlwerkzeug.
Frage 4: Welche Dateien sollten Sie für ein Angebot einsenden?
A: Bitte senden Sie ein 3D-Modell, eine bemaßte 2D-Zeichnung, Angaben zur Harzsorte, Farbe, Oberflächenbeschaffenheit, Menge, Jahresprognose, kritischen Toleranzen, Montagedetails und dem gewünschten Mustertermin.
Frage 5: Wann sollte man auf eine Produktionsform umsteigen?
A: Die Umstellung sollte erfolgen, wenn das Design stabil ist, die Tests die Akzeptanzkriterien erfüllen und die prognostizierte Stückzahl ein Werkzeug mit längerer Lebensdauer rechtfertigt. Berücksichtigen Sie bei dieser Entscheidung die gemessene Zykluszeit, die Ausschussrate, den Wartungsbedarf und die Stückkosten aus der Prototypenfertigung.
Verwandte Beiträge











Kontaktieren Sie uns