-
Startseite

-
Fähigkeit
- Die Gussformen
- Magnesium-Druckgussformteile

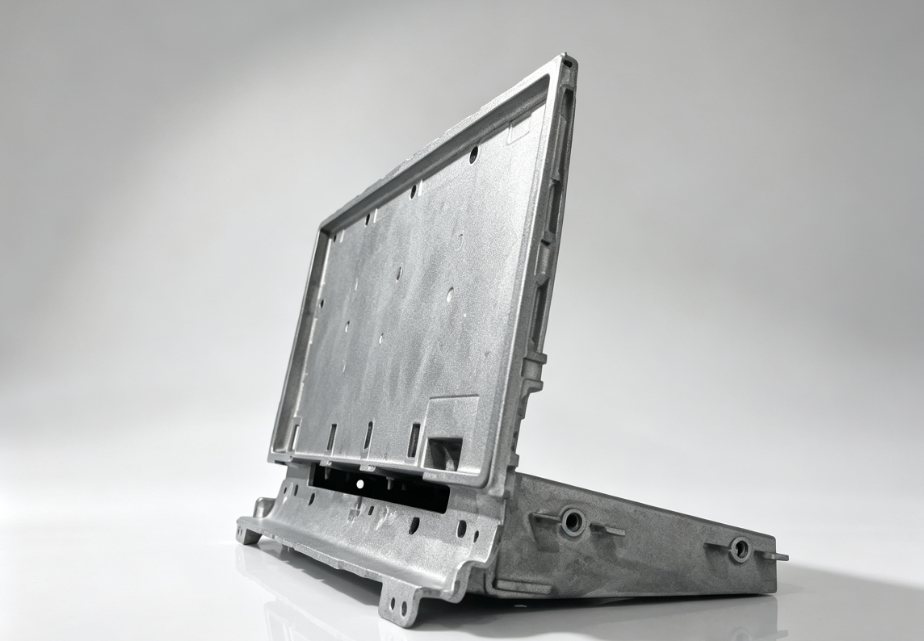
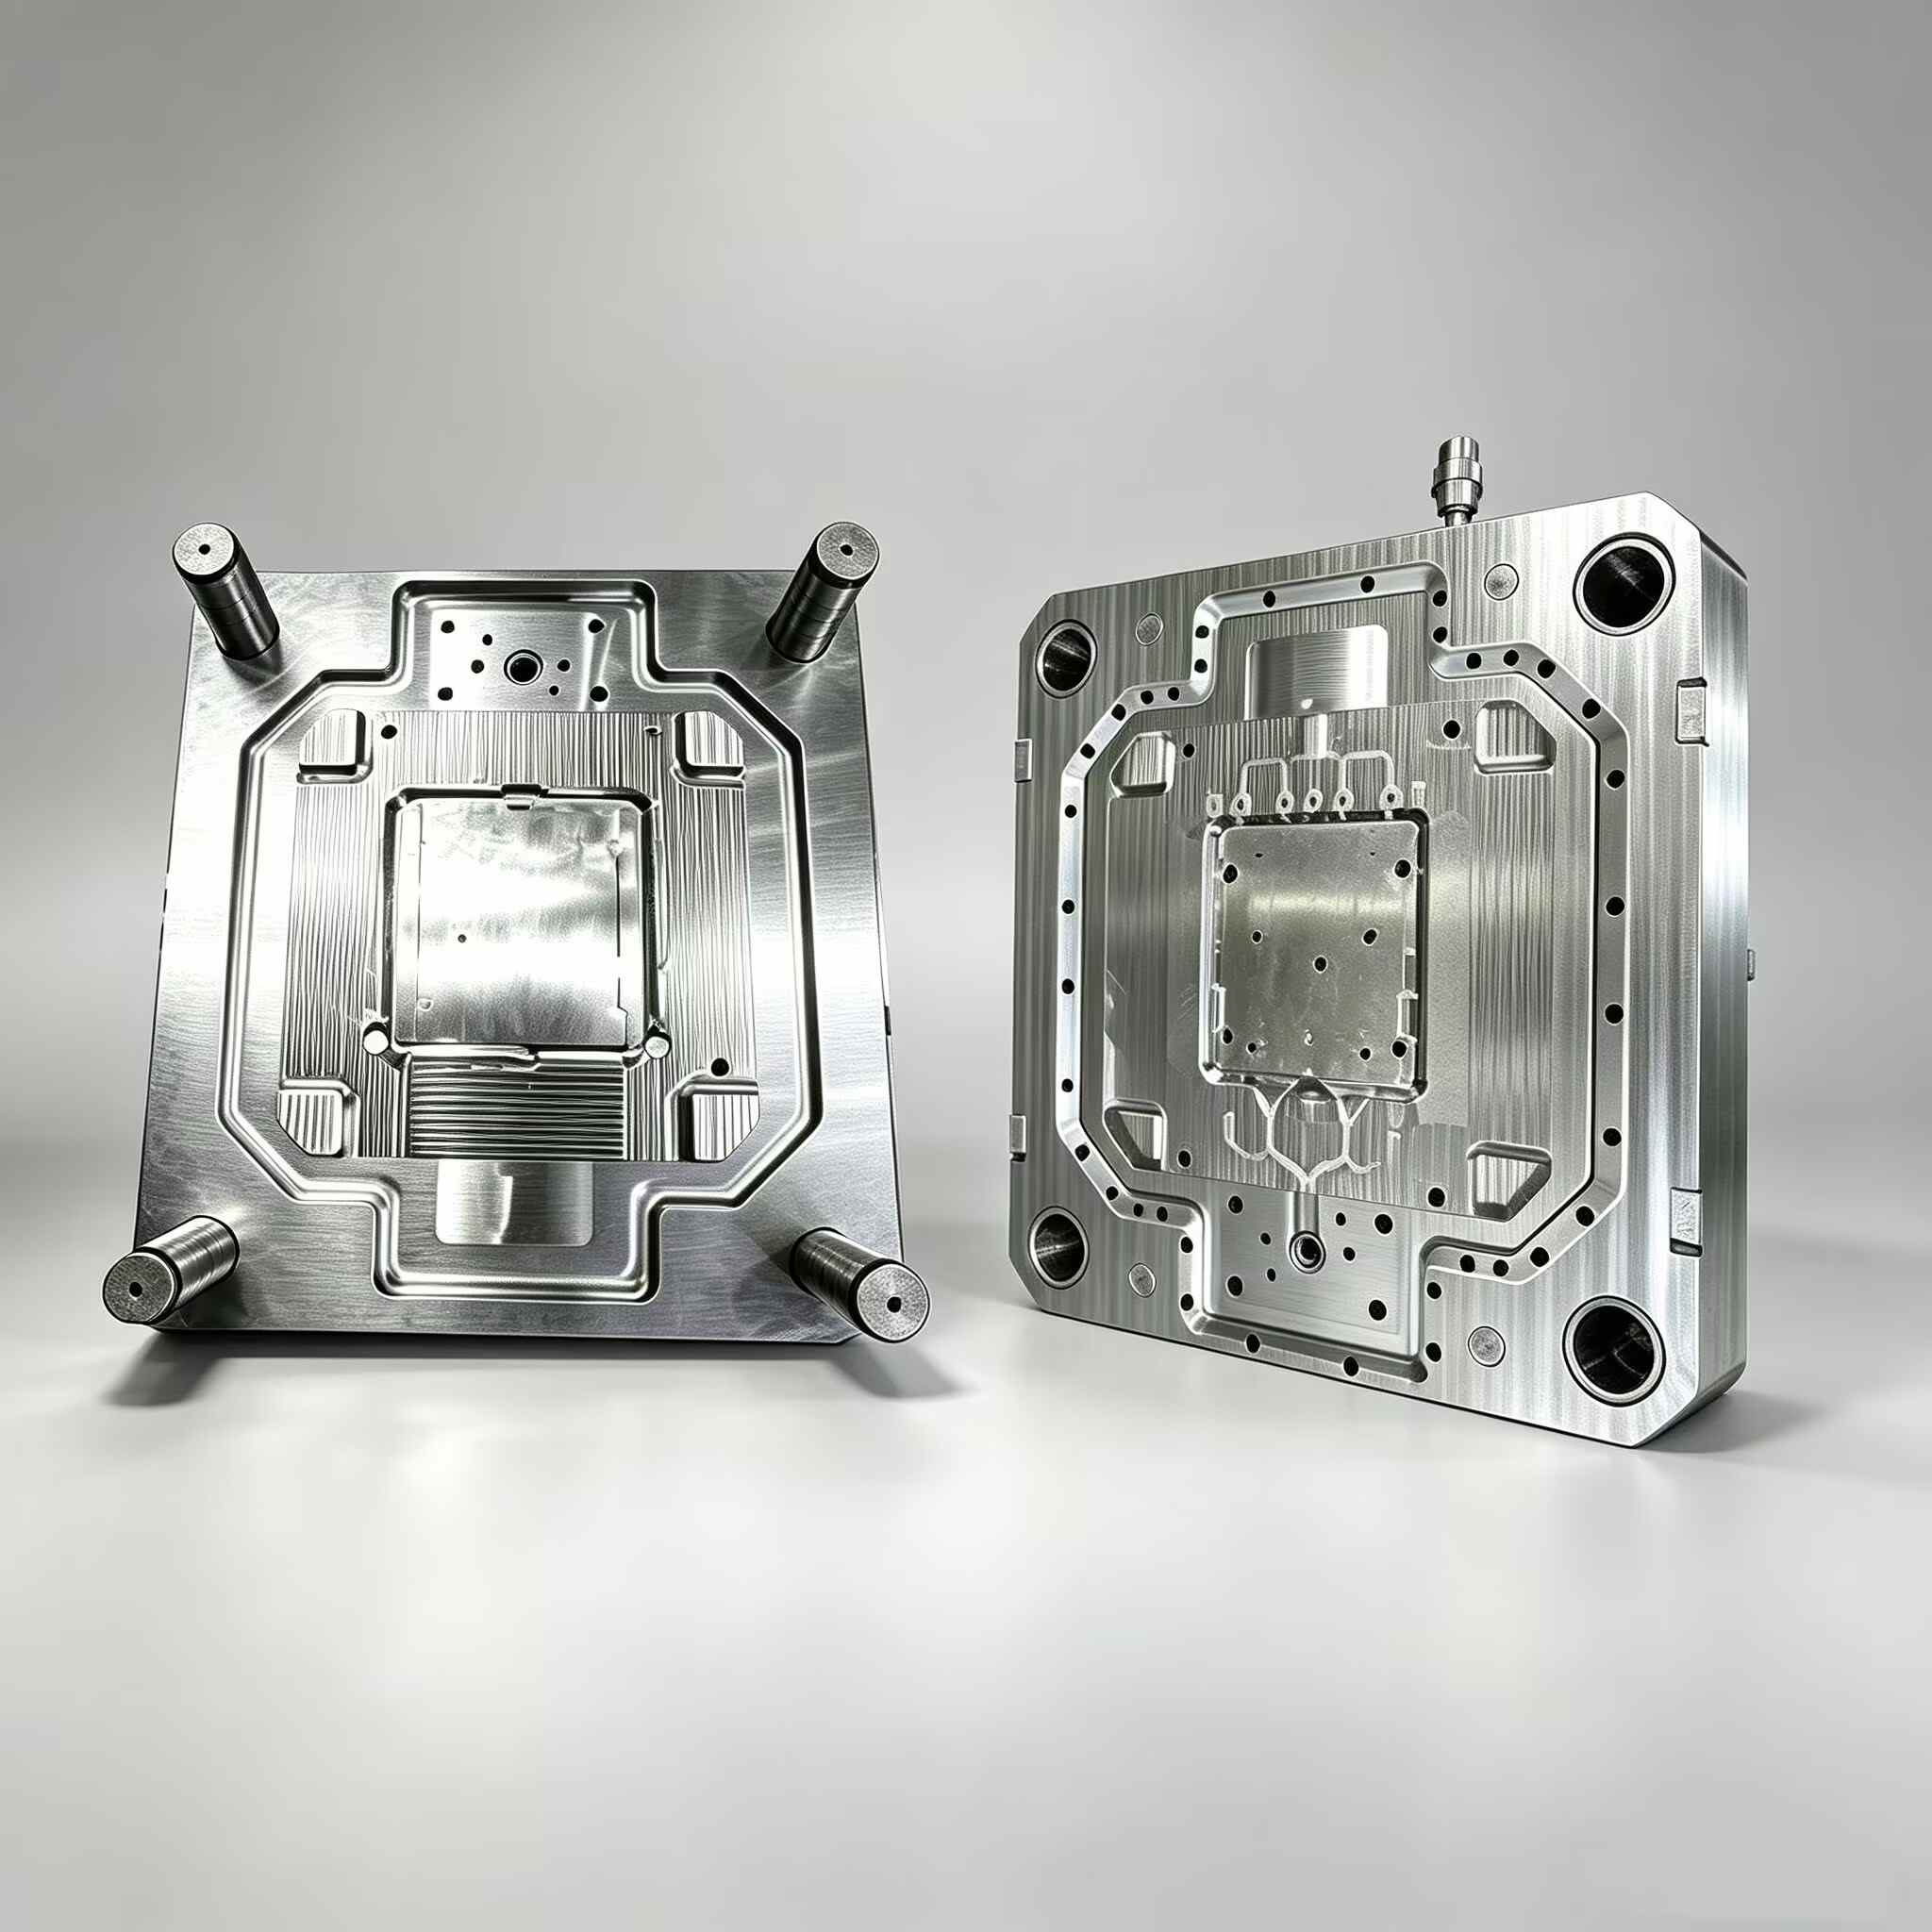


Magnesium-Druckgussformteile
Magnesium-Druckguss ist ein Kaltkammer-Hochdruckverfahren, bei dem geschmolzene Magnesiumlegierung (Schmelzpunkt 650 °C) in eine horizontale Gießhülse gefüllt und anschließend mit einem Druck von 30–70 MPa in eine gehärtete Stahlform eingespritzt wird. Im Gegensatz zum schnelleren Warmkammerverfahren für Zink erfordern der höhere Schmelzpunkt und die höhere Reaktivität von Magnesium die Kaltkammer-Injektion und eine Schutzatmosphäre (SF₆- oder SO₂-Schutzgas) über dem Schmelzbad. Bei XINKEY MOULD Mould konzentriert sich die Konstruktion von Magnesium-Druckgussformen auf drei für diese Legierung spezifische technische Herausforderungen: erstens die schnelle Erstarrung aufgrund der geringen latenten Wärme – die eine optimierte Angussdicke und Einspritzgeschwindigkeit erfordert, um die Form vor dem Erstarren der Schmelzfront zu füllen; zweitens die Anfälligkeit für Heißrisse an scharfen Kanten und Querschnittsübergängen – die durch großzügige Abrundungsradien (mindestens 1,5-fache Wandstärke) und simulationsverifizierte Temperaturgradienten minimiert wird; Drittens wird das sogenannte Chip-Löten – bei dem sich Magnesium bei längerem Kontakt mit Temperaturen über 260 °C chemisch mit Stahl verbindet – durch PVD-beschichtete Kavitätenoberflächen und kontrollierte Chipkühlung minimiert. Unser DFM-Prozess für Magnesium beinhaltet die Simulation des Wärmemanagements als Standardleistung und nicht als optionale Zusatzleistung.
- Bis zu 33 % leichter als vergleichbare Aluminiumteile
- Überlegene EMI/RFI-Abschirmungsfähigkeit
- Hervorragende Bearbeitbarkeit für komplexe Dünnwandgeometrien
- Ideal für Laptop-Gehäuse, Drohnen und medizinische Geräte
- Gute Korrosionsbeständigkeit bei geeigneter Oberflächenbehandlung
- Produktdetails
1. Welche Probleme kann dieses Produkt lösen?
Heißrissbildung an Rippen-Wand-Verbindungen
Magnesiumlegierungen weisen eine geringere Duktilität als Aluminium auf und neigen bei starker Erstarrung an scharfen geometrischen Übergängen zu Heißrissen, wenn sich innere Spannungen aufbauen. Eine Rippe, die in A380-Aluminium sauber gegossen würde, reißt in AZ91D häufig an der Basis, wenn der Abrundungsradius zu klein ist. XINKEY MOULD wendet an allen Rippenverbindungen ein minimales Verhältnis von Abrundungsradius zu Wandstärke von 1,5:1 an, nutzt Erstarrungssimulationen zur Identifizierung von Bereichen mit hohen thermischen Spannungsgradienten und fügt eine konforme Kühlung hinzu, um die gerichtete Erstarrung von dünnen Abschnitten in Richtung Anguss und Überlauf zu fördern.
Uneinheitliches Schrotgewicht aufgrund von Füllschwankungen der Hülse
In einer Magnesium-Kaltkammerzelle befördert der Bediener oder ein Dosierroboter das flüssige Metall in die Gießhülse. Ungleichmäßige Füllmengen verursachen Schwankungen des Gießgewichts (±3 % oder mehr), was sich direkt auf Maßabweichungen und Porosität auswirkt. Standardmäßig manuell befüllte Zellen sind besonders anfällig. XINKEY MOULD konstruiert Formen mit einem präzisen Gießgewichtsbereich, legt das Füllverhältnis der Gießhülse (30–50 % des Hülsenvolumens) fest und empfiehlt einen Dosierofen mit Dosierfunktion für Produktionsumgebungen, in denen die Konsistenz des Gießgewichts entscheidend für die Teilequalität ist.
Lötstellenfehler und Kavitätenverschleiß im Angussbereich
Bei Werkzeugoberflächentemperaturen über 260 °C reagiert Magnesium chemisch mit Eisen und bildet spröde Mg-Fe-Intermetallverbindungen, die die Angussbereiche und Kavitätenoberflächen zunehmend erodieren. Nach 30.000 bis 50.000 Schüssen nimmt die Oberflächenrauheit in Angussnähe zu, Teile beginnen zu kleben, und die Maßtoleranzen verschlechtern sich. XINKEY MOULD behandelt die Kavitätenoberflächen von Magnesiumformen mit einer CrN- oder AlCrN-PVD-Beschichtung (Härte: 2.200–2.800 HV), hält die Werkzeugoberflächentemperatur durch intensive Kühlung der Angussbereiche unter 250 °C und verwendet spezielle Werkzeugschmierstoffe, die einen schützenden Mikrofilm auf den Kavitätenoberflächen bilden.
2. Typische Anwendungen
Leichtbau-Strukturbauteile für die Automobilindustrie
Lenkradarmaturen, Querträger für die Instrumententafel, Sitzgestelle, Getriebegehäuse und Ölwannendeckel. Magnesium ersetzt Stahlstanzteile und Aluminiumgussteile, um das Fahrzeuggewicht zu reduzieren – ein Querträger aus Magnesium spart 6–8 kg pro Fahrzeug. Typisches Bauteilgewicht: 0,5–5 kg; Legierungen: AM60B (Duktilität), AZ91D (Festigkeit).
Gehäuse für Luft- und Raumfahrt sowie Drohnen
Drohnenmotorgehäuse, Kamerahalterungen, UAV-Zellen und Avionikgehäuse. Die geringe Dichte von Magnesium (1,8 g/cm³) verlängert die Flugzeit pro Akkuladung. Die in der Magnesiumlegierung vorhandene EMI-Abschirmung macht leitfähige Beschichtungsschritte überflüssig. Legierungen: AZ91D, WE43 (Luft- und Raumfahrtspezifikation).
Gehäuse für tragbare Elektronik und 5G-Telekommunikation
Laptop-Gehäuse, Tablet-Mittelrahmen, Filtergehäuse für 5G-Basisstationen und Wärmemanagement-Gehäuse. Die Wärmeleitfähigkeit von Magnesium (72 W/m·K für AZ91D) in Kombination mit der EMI-Abschirmung macht es zum bevorzugten Material für Elektronik, die passive Kühlung und Signalintegrität erfordert. Wandstärke 0,6–1,0 mm mit Versteifungsrippen.
Gehäuse für Elektrowerkzeuge und Handgeräte
Getriebegehäuse für Winkelschleifer, Kettensägengehäuse und Gehäuse für Handscanner. Magnesiumgehäuse reduzieren die Ermüdung des Bedieners durch Gewichtsersparnis und gewährleisten gleichzeitig die notwendige Stabilität für Motorlager und Zahnräder. Im Vergleich zu Aluminium bieten sie eine gute Vibrationsdämpfung.
Medizinische Bildgebungs- und tragbare Diagnosegeräte
Gehäuse für Röntgendetektoren, tragbare Ultraschallgeräte und Segmente für chirurgische Roboterarme. Die Röntgendurchlässigkeit (geringere Röntgendämpfung als Aluminium) und das geringe Gewicht von Magnesium machen es ideal für mobile medizinische Geräte, die vom Klinikpersonal innerhalb eines Krankenhauses bewegt werden.
3. Spezifikationstabelle
| Artikel | Details |
| Prozesstyp | Kaltkammer-Hochdruck-Druckguss |
| Typische Legierungen | AZ91D, AM60B, AM50A, AS41B, WE43 (Luft- und Raumfahrt) |
| Gewichtsbereich des Teils | 10 g – 8 kg pro Schuss |
| Wandstärke | Mindestens 0,6 mm; typisch 1,0–3,0 mm. |
| Gusstoleranz | ±0,05 mm Standardtoleranz; ±0,03 mm Toleranz bei kritischen Merkmalen |
| Hohlraumbereich | 1 bis 4 Kavitäten; Werkzeuge für große Werkstücke mit einer Kavität |
| Formstahl | H13 ESR, 8407, SKD61; Kavitätenoberflächen: nitriert + PVD (CrN/AlCrN) |
| Temperaturregelung des Werkzeugs | Ölheizung 200–250 °C + konturnahe Wasserkühlung; Mehrzonen-Thermoelementüberwachung |
| Oberflächenbeschaffenheit (im Gusszustand) | SPI B-2 bis B-1; Feinstrahlfinish für Strukturbauteile |
| Lebensdauer von Schimmelpilzen | 200K–400K-Schüsse (Standard H13 mit Nitrierung); 400K+ (PVD-beschichtet + ESR-Stahl) |
| Optionen nach dem Gießen | Vibrationsentgraten, Kugelstrahlen, chemische Konversionsbeschichtung (chromfrei), Pulverbeschichtung, Nasslackierung, CNC-Fertigbearbeitung |
| Komplettservice | Formenexport oder Lieferung von Formen und Serienteilen mit vollständiger Prozessdokumentation |
| Design & Validierung | DFM mit Wärmemanagementsimulation, Angussgeschwindigkeitsanalyse, T1-CMM-Bericht, Querschnittsporositätsprüfung |
4. Projektprozess & Qualitätskontrolle
Phase 1: DFM-Überprüfung der Gießbarkeit von Magnesium
Aktion:Überprüfen Sie die 3D-CAD-Konstruktion anhand magnesiumspezifischer Kriterien: Abrundungsradien ≥ 1,5 × Wandstärke an allen Verbindungsstellen, Entformungsschräge ≥ 1° an Innenwänden, Wandstärkenübergangsverhältnis ≤ 2:1 zwischen benachbarten Abschnitten. Identifizieren Sie Hotspots durch geometrische Analyse. Empfehlen Sie die Angussposition zur Optimierung des Verhältnisses von Magnesium-Fließlänge zu Wandstärke.
QC-Fokus:DFM-Bericht: Analyse des Mg-spezifischen Entwurfs, Risikokarte für Hotspots, Berechnung der Durchflusslänge am Tor, geschätzter Intensivierungsdruck, Prognose der Erstarrungszeit.
Phase 2: Strömungs-, Wärme- und Erstarrungssimulation
Aktion:Führen Sie eine vollständige Zyklussimulation durch: Einspritzphase (Mg-Schmelze 640–670 °C, Düse 220–250 °C, Angussgeschwindigkeit 30–50 m/s), Intensivierungsphase (50–70 MPa), Erstarrung. Identifizieren Sie die zuletzt erstarrten Bereiche für die Überlaufplatzierung. Führen Sie eine thermische Spannungsanalyse an den Rippenverbindungen zur Bestimmung des Heißrissrisikos durch.
QC-Fokus:Simulationsbericht: Füllmuster mit vollständiger Hohlraumfüllung, Erstarrungszeitkarte (richtungsabhängig), thermische Spannungskarte (Heißrissrisikoindex <0,3 in kritischen Bereichen), Lufteinschluss <0,5 % in Strukturzonen.
Phase 3: Formstahl & Kavitätenvorbereitung
Aktion:Kavität und Kern aus H13 ESR gefertigt. Vakuumwärmebehandlung auf HRC 46–48, dreifach angelassen. Nitrierung bis zu einer Einsatzhärtungstiefe von 0,15 mm. PVD-CrN-Beschichtung (2400 HV, 2–4 µm Schichtdicke) auf den Kavitätsflächen und im Angussbereich. Hochgeschwindigkeits-Schlichtfräsen mit 0,005 mm Zustellung auf den sichtbaren Oberflächen.
QC-Fokus:Alle Einsätze wurden einer Härte von HRC 46–48 unterzogen. Die PVD-Beschichtung ist 2–4 µm dick und weist eine Haftung von HF1–HF2 gemäß VDI 3198 auf. Die Maßgenauigkeit der Kavität wurde auf ±0,01 mm geprüft. Die Oberflächenrauheit Ra an den Kavitätsflächen beträgt ≤0,3 µm. Der Drucktest mit Wasser/Öl wurde mit 10 bar für 30 Minuten durchgeführt.
Phase 4: Montage & Einrichtung des thermischen Schaltkreises des Chips
Aktion:Komplette Werkzeugmontage inklusive Schiebermechanismen, Auswerferplatte und Mehrzonen-Thermoelementen. Ölheizung und Wasserkühlung anschließen. Schiebersteuerung, Auswerferhub und Kernauswurfsequenz im Prüfstand testen.
QC-Fokus:Montagecheckliste: Schieberspiel 0,03–0,05 mm (Wärmeausdehnungstoleranz), Thermoelementgenauigkeit ±1 °C in allen Zonen, Gleichmäßigkeit des Kühlstroms innerhalb von 10 % in allen Kreisläufen. Hub und Rücklauf des Auswerfersystems geprüft.
Phase 5: T1-Kaltkammer-Gießereiversuch
Aktion:Die Form ist auf einer Kaltkammer-Druckgießmaschine mit Magnesiumdosierofen montiert. Prozess: Schmelze 650 °C ±10 °C, Form 230 °C ±15 °C, Schussgeschwindigkeit profiliert auf 3–5 m/s Angussgeschwindigkeit, Druckerhöhung 55–65 MPa. Prozessstabilisierung über 30 Schüsse, anschließend Stichprobe von 20 aufeinanderfolgenden Schüssen zur Auswertung.
QC-Fokus:CMM-Maßbericht: 5 Teile, alle kritischen Merkmale innerhalb der Toleranz. Querschnitt an 2 Teilen: Porosität < 1,5 %, keine Heißrisse an den Rippenverbindungen. Zugprobe (ASTM B557) aus dem Guss: Zugfestigkeit und Bruchdehnung entsprechen der Spezifikation AZ91D. Oberflächenprüfung: keine Lötspuren, keine Kaltverbindungen. Schussgewichts-CV < 0,8 % bei 20-Schuss-Messung.
Phase 6: Optimierung und Durchführung nach der Studie
Aktion:Analysieren Sie die T1-Daten. Passen Sie die Kühlkanalführung oder die Angusskanaldicke an, falls sich Verbesserungen bei Zykluszeit oder Füllqualität ergeben. Die Endbearbeitung des Bauteils erfolgt gemäß Kundenspezifikation. Verpacken Sie die Form mit magnesiumverträglicher VCI-Rostschutzbehandlung in einer begasten Kiste.
QC-Fokus:Abschließende Prozessparameterkarte, CMM-Bericht, Stahl- und Beschichtungszertifikate, T1-Mustersatz, 3D-Montagezeichnung der Form, Ersatzauswerferstifte und Kerneinsätze werden mit dem Werkzeug geliefert.
5. Warum XINKEY-Form wählen?
Magnesiumspezifische Simulation, keine generische Vorlage
Simulationssoftware, die für Aluminiumlegierungen kalibriert ist, unterschätzt die Erstarrungsgeschwindigkeit von Magnesium, da dieses eine geringere Schmelzwärme besitzt. Wir verwenden magnesiumspezifische Materialmodelle, die das schnelle Abkühlverhalten von AZ91D und AM60B berücksichtigen und so tatsächliche Hotspot-Risiken identifizieren, anstatt einen „bestanden“-Bericht zu erstellen, der bei T1 nicht funktioniert.
PVD-Hohlraumbeschichtung als Standard bei Mg-Formen
Wir verwenden für alle Oberflächen von Magnesium-Formhohlräumen eine CrN- oder AlCrN-PVD-Beschichtung – nicht als Zusatzleistung, sondern weil das Verschweißen von Magnesium mit Stahl ein bekanntes Problem darstellt, das durch herkömmliches Nitrieren allein nicht vollständig verhindert werden kann. Die Beschichtung verlängert die Wartungsintervalle und gewährleistet die Maßgenauigkeit über die gesamte Lebensdauer der Form.
Thermisches Management – nicht nur Kühlleitungen
Magnesium erfordert eine aktive Chipheizung (Ölkreislauf, 200–250 °C), um die für eine vollständige Füllung notwendige Oberflächentemperatur des Formhohlraums aufrechtzuerhalten. Anschließend erfolgt eine präzise Abkühlung zur gerichteten Erstarrung. Unser thermisches Schaltungsdesign erfasst die Chipoberfläche in mehreren Zonen mit individueller Thermoelement-Rückmeldung. Dadurch werden Kältezonen, die zu Kurzschlüssen führen, und Hitzezonen, die Lötstellen verursachen, vermieden.
Schlüsselfertige Form-zu-Teile-Lösung für internationale Käufer
Internationale Lieferketten für Magnesium-Druckguss sind komplex: Formenbauer, Gießerei, Oberflächenveredler und Logistikdienstleister sind jeweils in unterschiedlichen Händen. XINKEY MOULD konsolidiert die Kette unter einem Projektmanager – von der Formenkonstruktion über den Werkzeugbau und die T1-Probe bis hin zur Serienproduktion und Nachbearbeitung – mit wöchentlichen Fortschrittsberichten in englischer Sprache. Wir liefern montagefertige Magnesiumteile direkt in Ihr Lager.
6. Häufig gestellte Fragen (FAQ)
Frage 1: Warum Kaltkammer- und nicht Warmkammerverfahren für Magnesium-Druckguss?
Magnesium schmilzt bei 650 °C, deutlich höher als Zink mit 420 °C. Bei dieser Temperatur würde ein in flüssiges Magnesium eingetauchter Heißkammer-Schwanenhals starke Eisenauflösung und schnelles Versagen erleiden. Die Kaltkammer-Injektion trennt das Schmelzbad vom Injektionsmechanismus und ermöglicht so die individuelle Übertragung jedes einzelnen Schusses. Sie ist zwar langsamer als die Heißkammer-Zink-Injektion (typische Zykluszeit 20–40 Sekunden gegenüber 3–8 Sekunden), aber derzeit das einzige wirtschaftlich rentable Hochdruckverfahren für Magnesium.
Frage 2: AZ91D vs. AM60B – welche Legierung sollte ich wählen?
AZ91D bietet die optimale Kombination aus Festigkeit (230 MPa Zugfestigkeit) und Gießbarkeit – ideal, wenn Steifigkeit und Maßgenauigkeit Priorität haben, z. B. bei Laptop-Gehäusen und Kameragehäusen. AM60B zeichnet sich durch höhere Duktilität (8 % Dehnung gegenüber 3 % bei AZ91D) und bessere Energieabsorption aus – spezifizieren Sie es für crashrelevante Automobilbauteile (Lenkradarmaturen, Instrumententafelträger), bei denen Verformung ohne Bruch eine Sicherheitsanforderung ist. Wir beraten Sie gerne im Rahmen der DFM-Phase (Design for Manufacturing) basierend auf den funktionalen Anforderungen Ihres Bauteils.
Frage 3: Ist ein Magnesiumbauteil ausreichend korrosionsbeständig für den Einsatz im Freien?
Unbehandeltes Magnesium korrodiert in feuchter oder salzhaltiger Umgebung. Standardmäßige Nachbehandlungen nach dem Gießen – chemische Konversionsbeschichtung (chromfrei, RoHS- und ELV-konform) plus Pulverbeschichtung oder Nasslackierung – bieten jedoch einen Korrosionsschutz, der für die meisten Anwendungen im Motorraum und an der Karosserie von Kraftfahrzeugen geeignet ist. Für anspruchsvolle Umgebungen (Schifffahrt, Chemikalienexposition) können wir hochreines AZ91D spezifizieren und mehrschichtige Beschichtungssysteme auftragen, die gemäß ASTM B117 im Salzsprühtest validiert wurden.
Frage 4: Was ist die Mindestwandstärke für Magnesium-Druckguss?
Bei kleinen bis mittelgroßen Bauteilen (projizierte Fläche unter 300 cm²) mit optimiertem Angussdesign und einer Werkzeugtemperatur von 240–250 °C beträgt die Wandstärke 0,6 mm. Für Strukturbauteile mit Fließlängen über 100 mm liegt das praktische Minimum bei 1,0–1,2 mm. Wir überprüfen die minimal erreichbare Wandstärke mittels Strömungssimulation während des DFM-Prozesses und beraten Sie, falls Ihr Design angepasst werden muss, um die gewünschte Wandstärke zuverlässig zu erreichen.
Frage 5: Kann XINKEY MOULD fertige Magnesiumteile liefern oder nur die Form?
Beides. Viele internationale Käufer beginnen mit dem Kauf der Form und führen die Produktion in ihrer eigenen oder einer Partnergießerei durch – wir liefern die vollständige Prozessparameterkarte und die Dokumentation für die Inbetriebnahme vor Ort. Andere bevorzugen unseren Komplettservice: Wir bauen die Form, produzieren die Teile in unserer Partnergießerei und liefern die fertigen Komponenten direkt zu Ihnen. Beide Wege beinhalten die gleiche Simulation, DFM und T1-CMM-Validierung.
Frage 6: Wie verhält sich die Standzeit von Magnesium-Druckgussformen im Vergleich zu Aluminium-Druckgussformen?
Magnesiumwerkzeuge weisen typischerweise eine kürzere Standzeit als vergleichbare Aluminiumwerkzeuge auf – etwa 200.000 bis 400.000 Schüsse bei Standard-H13 mit Nitrierbehandlung gegenüber 300.000 bis 500.000 Schüssen bei Aluminium. Der Unterschied ist hauptsächlich auf die höhere chemische Reaktivität von Magnesium mit Stahl zurückzuführen. PVD-beschichtete Kavitäten verlängern die Standzeit sowohl von Aluminium- als auch von Magnesiumformen, wobei die relative Verbesserung bei Magnesium größer ist, da die Beschichtung direkt auf den Mg-Fe-Lötmechanismus einwirkt.
Frage 7: Ich stelle ein Aluminiumteil zur Gewichtsreduzierung auf Magnesium um – welche Änderungen sind bei der Werkzeugkonstruktion erforderlich?
Magnesium besitzt einen geringeren Wärmeinhalt (Latentwärme 373 kJ/kg gegenüber 389 kJ/kg bei Aluminium) und erstarrt daher schneller. Die Angussdicke erhöht sich typischerweise um 10–20 %, um eine vollständige Füllung zu gewährleisten. Die Schwindungsraten unterscheiden sich (AZ91D: 1,2–1,4 % gegenüber A380: 0,5–0,7 %), was eine Neuberechnung der Kavitätsabmessungen erforderlich macht. Die Zieltemperatur des Werkzeugs verschiebt sich nach oben (230 °C gegenüber 180 °C). Die Entformungsschrägen können aufgrund der höheren Warmfestigkeit von Magnesium etwas kleiner ausfallen. Bitte senden Sie uns sowohl Ihre aktuelle Zeichnung des Aluminiumteils als auch das Magnesium-Zielmodell. Wir führen eine vergleichende DFM-Analyse durch und zeigen Ihnen alle Geometrieanpassungen auf, die für eine erfolgreiche Umstellung auf Magnesium notwendig sind.
Produkte

CNC-Fräsen & Drehen
5-Achs-CNC-Fräsen und -Drehen – Präzise 5-Achs-Fräs- und Drehbearbeitung für Prototypen und Serienfertigung von Metall- und Kunststoffbauteilen. Mehrseitenfräsen in einer Aufspannung kombiniert mit CNC-Drehen auf einer Plattform eliminiert den Teiletransfer zwischen Maschinen und ermöglicht eine Positioniergenauigkeit von ±0,01 mm ohne Toleranzanstieg zwischen den Aufspannungen. Umfassende CNC-Bearbeitung für Aluminium, Stahl, Edelstahl, Messing, POM, PEEK und technische Kunststoffe.
Erfahren Sie mehr

Draht durchtrennt
Drahterodieren – Präzisions-Drahterodieren für komplexe 2D-Profile, eng tolerierte Werkzeugkomponenten und gehärtete Stahlteile, die nicht gefräst werden können. Erreicht eine Genauigkeit von ±0,003 mm und eine Oberflächenrauheit von Ra 0,2 µm bei Werkzeugstahl, Hartmetall und leitfähigen Hartmetallen. Kernleistung für Spritzgusseinsätze, Stanzwerkzeugkomponenten und Präzisionslehren.
Erfahren Sie mehr

5-Achs-CNC-Bearbeitung
5-Achs-CNC-Bearbeitung – Simultane 5-Achs-Konturbearbeitung komplexer 3D-Oberflächen, Hinterschnittgeometrien und mehrseitiger Bauteile in einer einzigen Aufspannung. Eliminiert mehrfache Spannvorgänge und kumulative Toleranzfehler. Ideal für Laufräder, Turbinenschaufeln, orthopädische Implantate und 3D-Formhohlraumoberflächen im Spritzgussverfahren.
Erfahren Sie mehr

EDM-Funkenerosion
Funkenerosion – Präzisions-Senkerodierverfahren zur Bearbeitung von Hohlräumen in gehärtetem Werkzeugstahl mit scharfen Innenkanten, tiefen Rippen und komplexen 3D-Geometrien. Dabei werden speziell gefertigte Graphit- oder Kupferelektroden eingesetzt, um Bereiche zu bearbeiten, die mit rotierenden Schneidwerkzeugen nicht erreichbar sind. Kernverfahren für Spritzgussformen, Druckgusswerkzeuge und Sacklöcher mit einer Genauigkeit von ±0,005 mm.
Erfahren Sie mehr

Zinkdruckgussform & Teile
Zinkdruckgussform – Präzisionswerkzeug für die Warmkammerfertigung von Zinklegierungsbauteilen mit hoher Fertigungsgeschwindigkeit. Konzipiert für die dünnwandige, endformnahe Produktion von Automobilverkleidungen, Elektronikgehäusen und Konsumgüterhardware mit Zykluszeiten von nur 3–5 Sekunden und gleichbleibender Oberflächenqualität im Gusszustand.
Erfahren Sie mehr
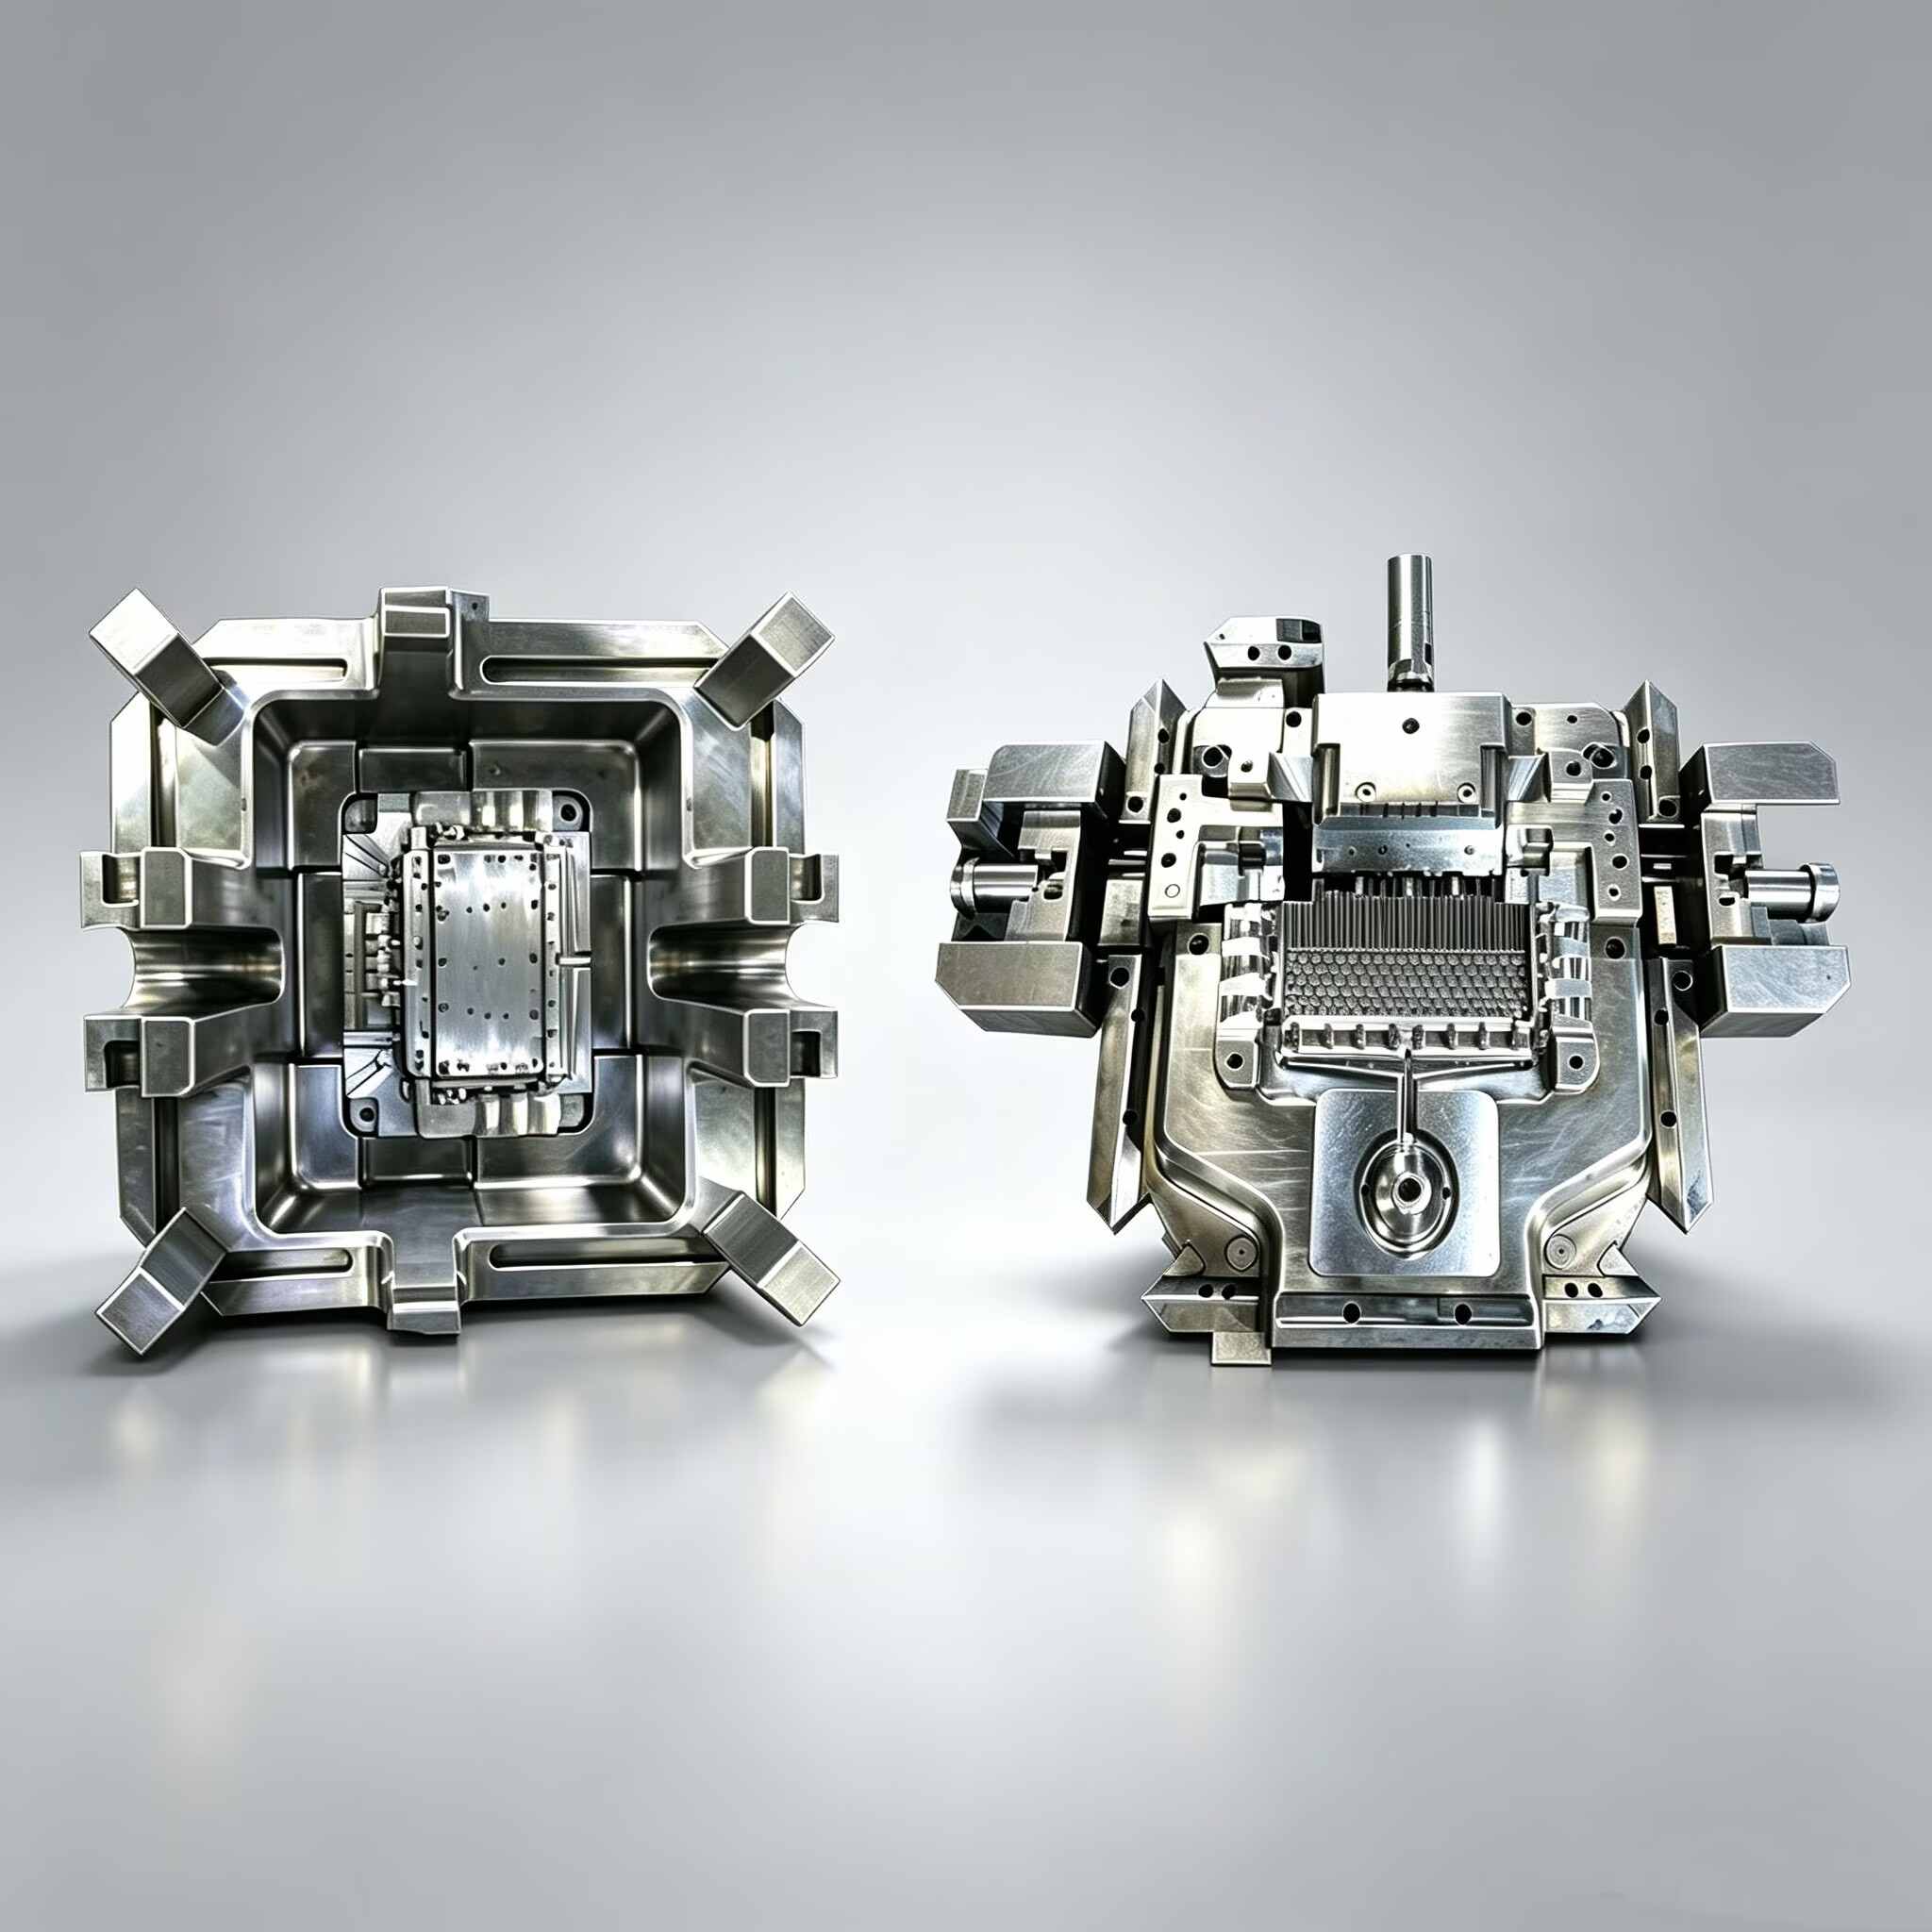
Aluminium-Druckgussform & Teile
Aluminium-Druckgussform – Kaltkammer-Hochdruckwerkzeug für die Legierungen A380, ADC12, A360 und AlSi10MnMg. Entwickelt für Antriebsstränge im Automobilbereich, Strukturbauteile für Fahrgestelle, LED-Beleuchtung und Gehäuse für Industrieanlagen. Standardmäßige Formlebensdauer: 300.000–500.000 Schüsse mit H13 ESR-Stahl, erweiterbar auf über 500.000 durch moderne PVD-Beschichtung und Vakuumwärmebehandlung.
Erfahren Sie mehr
Neueste Nachrichten

- 23rd October 2026
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
Why does Low-Volume Injection Molding Fit Uncertain Demand?
Low-volume injection molding gives you a production path when demand moves. You can make saleable parts, validate a design, and learn from field use before committing to a large steel tool.
On-demand production lets you buy smaller releases, keeping cash and warehouse space tied to real orders. Aluminum tooling can bridge a prototype and stable production. The choice depends on geometry, resin, quantity, and change cost.
When does On-Demand Production Make Sense?
Use it for a new product with uncertain demand, irregular replacement orders, or planned design revisions. It suits medical, laboratory, smart hardware, and industrial products that need hundreds or a few thousand validated parts. The run can expose fit, assembly, and surface issues while tool changes remain manageable.
What does Fast Tooling Change?
Fast tooling compresses the time between a frozen CAD file and useful parts. A practical route combines a rapid tooling review, mold design, CNC machining, trial molding, and a T1 check. The goal is a controlled learning cycle. Aluminum tooling can suit early production and provide data for a later hardened mold.
How does the Process Control Tooling and Production Risk?
Low-volume injection molding production still needs production-grade thinking. A short run can hide a poor gate or unstable cooling layout, then repeat the problem as demand rises. Review the part, mold, and press together so each decision has a measurable reason.
What Happens in an Injection Molding DFM Review?
An injection molding DFM review checks wall thickness, draft, parting line, gate, venting, ejection, shrinkage, and press tonnage. Mold-flow simulation can show filling balance, air traps, weld lines, and cooling differences before steel is cut. This mold design for manufacturability step also flags undercuts that may need sliders, lifters, or inserts. Marked-up CAD views show the cost and schedule effect of each change.
How are Tooling and Samples Verified?
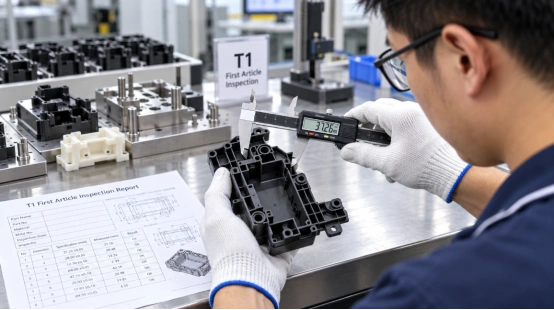
After machining, trial molding checks the cavity, runner, cooling, and ejection systems. Record T0 findings, correct root causes, and review T1 parts against the drawing. Ask for the inspection method, resin lot, and sample process conditions.
Which Quality Features Need a CTQ Plan?
Mark CTQ features where a dimensional shift affects sealing, fit, force, optics, or electrical safety. Link each CTQ to a gauge or CMM check, sampling frequency, and limit. This keeps a low-volume trial run useful for repeat orders and gives evidence beyond a visual sample.
Which Part Design Choices Affect Cost and Speed?
Part geometry sets much of your tooling cost before a purchase order. Design edits can shorten injection molding lead time, reduce secondary work, and simplify plastic injection mold maintenance.
How Much Draft Angle Do You Need?
Add a draft angle to faces that pull along the opening direction. Textured faces and deep ribs usually need more draft than smooth faces. Review the parting line with the ejection plan so the part stays on the moving side and leaves the cavity cleanly. This small check prevents drag marks, whitening, and stuck parts during sampling.
Why does Wall Thickness Matter?
Keep wall thickness as even as the function allows. A common starting range for many thermoplastics is about 1 to 3.5 mm, followed by a resin-specific review. Thick zones cool slowly and can create sink marks; thin zones can restrict filling. Use ribs, bosses, and gussets that support the part while keeping section mass compatible with the cooling cycle.
Where do Radii and Vents Help?
Use internal radii at corners to lower stress and match the cutting path of an end mill. Put vents near the end of melt flow so trapped air can leave. Good venting supports filling and reduces burn marks.
How should You Specify Surface Finish?
Choose the finish that matches function and viewing distance. A polished cavity adds hand work and schedule. A machined or light-texture finish may meet the requirement with a simpler tool. State the finish by area.
How should You Plan Quantity, Materials, and Tool Life?
Quantity planning connects your forecast to mold structure. Review the next 12 to 24 months, order pattern, and finished-goods cost before choosing cavity count or steel grade.
Is a Single-Cavity or Multi-Cavity Mold Better?
A single-cavity mold keeps early tooling and change work easier to control. A multi-cavity mold can lower the piece price when demand is steady, provided geometry and runner balance support even filling.
Family molds can combine related parts for a pilot production run, but each cavity needs its own inspection limits. Ask for a cycle-time and capacity comparison, then select cavities with demand in view.
Which Material Fits a Bridge Production Run?
Select resin by strength, heat, chemicals, color, and regulatory need. PP, ABS, PC, PA, POM, and filled grades differ in shrinkage and cooling. Share the final material early so gate, vent, cooling, and steel decisions match it.
When should You Move to a Hardened Tool?
Move when demand, wear, or dimensional stability justifies the capital. Aluminum tooling can carry early on-demand production and design learning. A hardened steel mold fits a repeat program with higher shot counts, tighter process windows, or long service expectations. Keep the CAD, inspection data, and approved process settings from the first tool so the next tool starts with evidence.
What should You Ask a Supplier Before Ordering?
Your supplier conversation should end with numbers, documents, and named owners. The checklist below helps you compare a quote by total project risk and tooling cost.
Which Questions Clarify the Real Schedule?
Ask for DFM timing, tool build days, first trial date, correction allowance, sample quantity, and the expected injection molding lead time. Confirm who approves material substitutions and how an engineering change affects the quote. A supplier that supports low-volume trial production should also explain how it will scale to small-batch production or bridge production after approval.
Which Records Support a Purchase Decision?
Request the DFM report, mold-flow findings when used, steel and heat-treatment records, CTQ dimensional reports, and the T1/T2 issue list. Ask how cooling, venting, ejection, and wear parts will be checked. These records support tool release.
Where Can Engineering Support Shorten the Route to Production?
For projects that need both rapid tooling and a low-volume injection molding production plan, XINKEY MOULD works from the product-design stage through DFM, mold design, machining, trial molding, and small-batch production. Its engineering workflow covers wall thickness, draft angle, gate and runner balance, flow analysis, cooling, venting, and ejection before tooling starts.
The team also handles sliders, lifters, inserts, threaded cores, and two-shot structures when the part needs them. Multi-stage machining checks and trial-molding verification create a traceable handoff into pilot production. If you need to compare a rapid prototype mold with a production-ready plastic injection mold, share the CAD file, resin, CTQ features, expected quantity, and target date so the quote reflects the actual decision.
FAQ
Q1: What is low-volume injection molding used for? A: It produces saleable parts for design validation, market testing, replacement demand, and early production before a larger tooling investment.
Q2: How does aluminum tooling affect fast tooling? A: Aluminum tooling supports quick machining and practical revisions for early runs. Tool life and resin choice still need a project-specific review.
Q3: What information should you send for an injection molding DFM review? A: Send the 3D CAD file, 2D drawing, resin and color, annual and first-run quantity, CTQ dimensions, finish callouts, and target date.
Q4: How long is the injection molding lead time? A: It depends on geometry, mold structure, material, inspection needs, and revision rounds. Ask for separate dates for DFM, tool completion, T1 samples, corrections, and shipment.
Q5: When does a multi-cavity mold make sense? A: It fits steady demand where balanced filling and shared inspection controls can lower the part cost. A single-cavity tool often suits early learning and changing designs.

- 22nd October 2026
5 Benefits Of Rapid Tooling For Automotive Injection Molding
Car projects frequently shift. This usually happens once an initial physical part goes into a dashboard, console, lamp housing, or battery assembly. Rapid tooling for automotive injection molding offers a quick, manageable route. It takes you directly from CAD data to working parts.
These tools might rely on aluminum or soft steel. The exact metal depends on your target volume and chosen resin. The goal remains highly practical. You get to evaluate the piece and process. Plus, you can verify purchasing choices before paying for an expensive, long-lasting production tool.
What Is Rapid Tooling for Automotive Injection Molding?
It acts as a distinct mold-creation method. It fits automotive prototype production and medium-batch runs perfectly. A basic mold utilizes fewer cavities. It also features a very standard ejection setup.
Conversely, standard production molds require tough hardened steel. They need intricate slides, lifters, and balanced runners. Your final choice relies heavily on volume, geometry, resin, visual requirements, and strict delivery deadlines.
1. Faster Structural Changes Before Steel Commitment
The first physical sample exposes decisions that a screen can hide: a rib may interfere with a connector, a draft angle may hold the part on the wrong side, or a gate mark may land on a visible surface. A rapid prototype mold gives your design team a short feedback loop. You can review T1 samples, record the change, and update the part or mold while the project is still flexible.
How Does the Review Work?
Ask for DFM analysis before machining begins. The review should cover wall thickness, draft, parting line, undercuts, ejection, shrinkage, and the intended press.
The engineering record should also show which change affects tool cost, cycle time, or assembly fit. This makes a quote useful for purchasing because you can compare the cost of a revision with the cost of carrying a risky feature into production.
2. Earlier Validation of Automotive Plastic Parts
Automotive rapid injection molding lets you test structural features with a real molded part. Deep cavities, thin walls, ribs, bosses, and snap fits behave differently under filling, packing, cooling, and ejection. A digital model can guide the review, yet a physical sample still needs fit checks, load checks, surface review, and dimensional measurement.
Where Does Mold Flow Analysis Help?
Mold flow analysis maps gate position, runner balance, filling pattern, weld lines, air traps, shrinkage, and warpage and sink marks before steel is cut. The result is a mold design validation record that points to a specific action, such as moving a gate, changing a rib, adding a vent, or adjusting a cooling circuit.
For complex mold structures, this early work reduces the chance of discovering a slider, lifter, or insert problem during a late trial.
3. Better Control of Prototype Spending
Prototype tooling turns a large tooling decision into staged purchasing. You can order a defined quantity for fit, durability, and user testing, then decide whether the geometry merits a production tool. This fits projects that need low-volume injection molding for a pilot build, a customer trial, or a limited vehicle release.
What Should Purchasing Compare?
Compare the tool price with revision cost, resin usage, inspection time, machine size, and the value of the parts being tested. Ask whether the tool can be modified, whether wear parts are replaceable, and which dimensions will be measured on each sample.
A low entry price loses its value when the tool cannot support the next test or when every change requires a new build. A clear inspection plan also helps engineering, quality, and purchasing agree on the release decision.
4. Shorter Lead Times for Testing and Launch Decisions
Rapid tooling for automotive parts can move first shots into a working press in days or a few weeks, depending on geometry, material, and tool construction. CNC-machined aluminum or soft tooling often suits an early run. The supplier still needs time for design review, machining, assembly, trial molding, and corrections, so a realistic schedule matters more than a headline number.
Which Process Details Affect the Schedule?
Injection molding cycle time depends heavily on wall thickness, resin, mold temperature, and cooling layout. Well-planned mold cooling channels remove heat from thick areas and reduce the wait before ejection. Venting, runner balance, and a stable ejection system also affect the number of trial loops. When you request a quote, ask for milestones for DFM approval, steel release, first trial, dimensional report, and sample shipment.
5. A More Practical Mass Production Transition
Rapid tooling can use production-grade plastics, so the samples can represent the mechanical behavior, appearance, and assembly feel expected from the final part. The tool itself may have a shorter service life than a hardened production mold. That distinction should be written into the sourcing plan.
How Do You Plan the Handover?
Carry the approved CAD revision, resin grade, shrinkage data, gate location, cooling notes, and inspection results into the automotive injection molding tooling package.
A multi-cavity mold may need a new runner balance study and a different press condition. Treat the prototype run as process learning: record fill time, packing, cooling, ejection, and key dimensions. Those records shorten the mass production transition and give the production team a starting process window.
What Should You Look for in a Rapid Tooling Partner?
The practical value of a rapid tool comes from decisions made before cutting steel. XINKEY MOULD uses an engineering-first workflow that starts with DFM analysis and mold flow analysis, then moves through mold design, precision machining, trial molding, and verification.
Its team includes 22 in-house designers, with support for rapid T1 samples, low-volume injection molding, sliders, lifters, inserts, hot or cold runners, and cooling-system design. The automotive workflow includes an IATF-aligned process and PPAP documentation available on request.
For buyers comparing suppliers, the useful question is whether the same team can carry approved changes into production tooling. Its injection mold engineering solutions cover that design-to-sampling handoff and keep the release record tied to the mold revision.
FAQ
Q1: What is rapid tooling for automotive injection molding used for?A: It produces early automotive plastic parts for fit checks, functional tests, pilot builds, and market or customer review before a long-life production mold is released.
Q2: When should you request DFM analysis?A: Request DFM analysis before steel machining. Review wall thickness, draft, parting line, gates, ejection, cooling, shrinkage, and press requirements while design changes remain manageable.
Q3: Can rapid tooling support PPAP documentation?A: The supplier can prepare PPAP documentation when the project quality plan calls for it. Confirm the required records, dimensional reports, material certificates, and process data before the first trial.
Q4: How fast can a rapid prototype mold deliver T1 samples?A: A simple tool may reach T1 samples in days or a few weeks. Geometry, resin, tool material, cavity count, and the number of trial corrections set the actual schedule.
Q5: Does rapid tooling replace a production mold?A: It supports prototype and bridge quantities. A hardened production mold is usually required for high shot counts, multi-cavity output, tight process control, and long service life.

- 15th October 2026
5 Strategic Benefits of Outsourcing Rapid Tooling
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path.
A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services.
Benefit 1, Shorten Your Time to Market
Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set.
Run Design and Manufacturing Work in Parallel
An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment.
Set a Clear Sample Milestone
Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market.
Benefit 2, Turn Tooling Cost into a Controlled Project Budget
Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume.
Compare the Full Cost of Ownership
Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy.
Match the Tool to Expected Volume
A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote.
Benefit 3, Find Design Risks Before Steel Is Cut
Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple.
Review the Part through DFM
A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters.
For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons.
Test Flow, Cooling, and Warpage Digitally
Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial.
Benefit 4, Validate Materials with Production-Like Parts
A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method.
Test the Resin in the Intended Process
Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment.
Use Measured Samples for Decisions
Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release.
A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval.
Benefit 5, Create a Practical Bridge to Mass Production
The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production.
Stabilize the Process during Pilot Runs
Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run.
Protect Return on Tooling Investment
Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target.
What Should You Expect from an Engineering-Led Tooling Partner?
The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff.
For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date.
FAQ
Q1: When Should You Outsource Rapid Tooling?
A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production.
Q2: What Files Should You Send for a Rapid Tooling Quote?
A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit.
Q3: How Can You Compare Tooling Quotes Fairly?
A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes.
Q4: Can Rapid Tooling Use Production Resin?
A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design.
Q5: Can a Rapid Tool Move into Mass Production?
A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
- 16th October 2026
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop.
Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget.
What Does Short-Run Injection Molding Add to NPI?
Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision.
A Physical Test of the Product
Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify.
A Bridge Between Design and Volume
Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage.
Which NPI Risks Can You Control before Full-Volume Tooling?
The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery.
Part Design and DFM Analysis
Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision.
Flow, Cooling, and Ejection
Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle.
Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release.
Complex Geometry and Tolerance
Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count.
How Should You Compare Short-Run Tooling Cost with Production Tooling?
Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch.
Use Volume and Risk Together
Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output.
Set Acceptance Data Before the Run
Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision.
What Does a Reliable Short-Run Process Look Like?
The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output.
A Practical Sequence
Share the 3D data, resin, annual volume, key dimensions, and launch date.
Complete DFM analysis and review Moldflow findings with the design team.
Select the parting line, runner, cooling, venting, ejection, and mold steel.
Machine and assemble the tool, then run T0 or T1 samples.
Measure parts, test assemblies, and record process settings.
Correct the tool or part design, then release a controlled pilot production run.
This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked.
How Can an Engineering-Led Supplier Support Complex NPI?
XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support.
For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision.
The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope.
FAQ
Q1: When should you choose short-run injection molding for NPI?
A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling.
Q2: Can low-volume injection molding use the final production resin?
A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples.
Q3: How do T1 samples help a procurement decision?
A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate.
Q4: Does a complex injection mold require Moldflow analysis?
A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk.
Q5: What should you request before pilot production?
A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
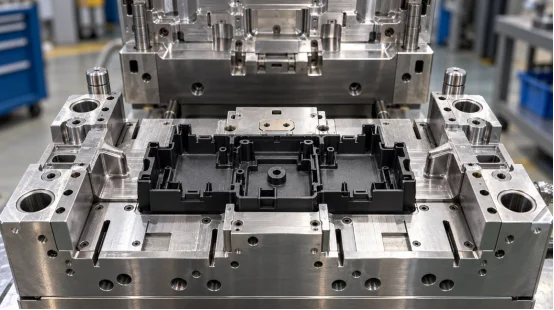
- 9. Oktober 2026
Prototypen-Spritzgießen vs. 3D-Druck vs. CNC-Bearbeitung
Die Wahl des Prototypenverfahrens hängt davon ab, welche Fragestellung die Teile beantworten sollen. Ein Gehäuse für eine Passungsprüfung, ein Schnappverschluss und eine zehnteilige Pilotserie erfordern jeweils unterschiedliche Nachweise. Dieser Leitfaden vergleicht Spritzguss, 3D-Druck und CNC-Bearbeitung hinsichtlich Lieferzeit, Materialverhalten, Genauigkeit, Oberflächengüte, Stückzahl und Beschaffungsrisiko.
Was produziert jedes Kunststoff-Prototyping-Verfahren?
Die drei Verfahren fertigen Bauteile auf unterschiedliche Weise, wodurch diese unterschiedliche Merkmale aufweisen. Beim Spritzgießen wird ein Formhohlraum mit geschmolzenem thermoplastischem Material gefüllt und der Vorgang wiederholt sich. Beim 3D-Druck wird das Material Schicht für Schicht aufgetragen. Die CNC-Bearbeitung trägt Material von einem massiven Block ab. Welches Verhalten für Sie am wichtigsten ist, hängt von Ihrem Verwendungszweck ab.
Prototypen-Spritzguss
Beim Prototypen-Spritzgießen wird eine Kleinserienform, häufig aus Aluminium oder weicherem Werkzeugstahl, verwendet, um Teile aus dem für die Serienproduktion vorgesehenen Kunststoff herzustellen. Anhand des Formteils lassen sich Schweißnähte, Einfallstellen, Verzug, Schnappkraft und Oberflächenbeschaffenheit prüfen.
3D-Druck
Der 3D-Druck eignet sich für alltägliche Geometrieänderungen oder die schnelle Fertigung von ein bis fünf Teilen. FDM kann ABS, PLA und Polycarbonat verarbeiten; Harz- und Pulversysteme ermöglichen feinere Details. Die Schichtrichtung beeinflusst Festigkeit, Treppenstruktur und Wärmeverhalten. Ein gedrucktes Scharnier kann sich anders biegen als ein spritzgegossenes Scharnier aus demselben Polymer.
CNC-Bearbeitung
Die CNC-Bearbeitung schneidet Teile aus ABS, POM, Nylon, PC oder anderen technischen Kunststoffblöcken. Sie ermöglicht präzise Bezugspunkte und enge Maße an zugänglichen Stellen. Interne Kanäle, tiefe Aussparungen und dünne Rippen können die Kosten erhöhen, da die Fräser Zugang und Unterstützung benötigen. Bearbeitete Teile weisen zudem die Maserung des Blocks und Werkzeugspuren auf, die sich von der Textur spritzgegossener Teile unterscheiden können.
Bild. CNC-Fräsmaschinenspindel bearbeitet Prototypenteil aus weißem Kunststoff.webp
Welche Methode passt zu Ihrer Bestellmenge und Lieferzeit?
Die Menge beeinflusst die Kostenkurve. Legen Sie vor dem Vergleich der Angebote eine Zielmenge, einen Mustertermin und die Anzahl der Designüberarbeitungen fest.
Ein bis zehn Teile
3D-Druck eignet sich für frühe Formprüfungen, da keine speziellen Werkzeuge benötigt werden. CNC-Bearbeitung ist ideal für Teile, die präzise Bohrungen, ebene Bezugsflächen oder funktionale Gewinde erfordern. Ein Spritzguss-Prototyp ist sinnvoll, wenn es um die Funktion des Formteils geht, beispielsweise bei einem Filmscharnier oder einer Klammer.
Zehn bis mehrere hundert Teile
Spritzgießen in Kleinserien verteilt die Werkzeugkosten auf wiederholbare Teile und ermöglicht die Verwendung von Werkstoffen in Serienqualität. Mit Übergangswerkzeugen lassen sich Prototypen oder verkaufsfähige Teile herstellen, während eine langlebigere Form gefertigt wird. CNC-Bearbeitung eignet sich für dicke, starre Teile; 3D-Druck ermöglicht das Entfernen von Stützstrukturen, Schleifen oder die orientierungsspezifische Prüfung.
Terminplanung
Der 3D-Druck kann nach Dateivorbereitung und Terminplanung beginnen. Die CNC-Bearbeitung erfolgt nach Programmierung, Rohmaterial, Vorrichtungen und Oberflächenbearbeitung. Ein Standardprojekt im Rapid Tooling kann T1-Muster in etwa zwei bis vier Wochen erreichen; Gleiter, Einsätze, Entschraubungssysteme, Spezialstähle oder anspruchsvolle Oberflächenbearbeitungen können die Fertigungszeit auf vier bis acht Wochen verlängern. Meilensteine sind mit dem Lieferanten abzustimmen.
Wie vergleichen sich Material- und Bauteilleistung?
Die Materialwahl sollte sich nach den Einsatzbedingungen richten: Stoßfestigkeit, Hitzebeständigkeit, Chemikalienbeständigkeit, Biegebeanspruchung, Aussehen oder elektrische Isolation. Ein Ersatzharz lässt wichtige Leistungsfragen unbeantwortet.
Nachweis von Produktionsharz
Spritzgießen ermöglicht die Prüfung von ABS-Gehäusen, PC-Schlagteilen, PP-Fassgelenken, PA-gefüllten Bauteilen und gefüllten Kunststoffsorten in einem kontrollierten Prozess. Harztrocknung, Schmelztemperatur, Nachdruck und Abkühlung beeinflussen Schwindung und Verzug. PP bietet Chemikalienbeständigkeit und Flexibilität; gefülltes PA erhöht die Steifigkeit, kann aber den Werkzeugverschleiß steigern.
Grenzen für gedruckte und bearbeitete Materialien
Gedruckte Teile können Lufteinschlüsse, Schichtnähte oder anisotrope Festigkeit aufweisen. CNC-Teile werden zwar aus Standardmaterial gefertigt, doch das Schneiden kann Spannungen freilegen oder dünne Wände verformen. Für Wärmebehandlung, chemische Einwirkung oder wiederholte Montage sollten Testmuster dem endgültigen Harz und dem Fertigungsprozess entsprechen.
Welche Methode liefert die richtige Genauigkeit und das richtige Finish?
Die Genauigkeit ist ein Ergebnis, das von jedem einzelnen Merkmal abhängt. Bezugspunktstrategie, Schrumpfung, Werkzeugzugänglichkeit, Prüfmethode und thermische Vorgeschichte beeinflussen sie alle.
Genauigkeit und Detailgenauigkeit
Die CNC-Bearbeitung ermöglicht enge Toleranzen an erreichbaren Flächen und Bohrungen und eignet sich daher für Lehren und Passungsstudien. Komplexe Formen werden direkt im digitalen Konstruktionsprozess erzeugt, und das fertige Bauteil übernimmt die Struktur der Baugruppe; Trennlinien in der Form definieren seine Geometrie nicht.
Kleine Löcher und Kanten müssen gegebenenfalls nachbearbeitet werden. Beim Spritzgießen wird die Kavitätsgeometrie nach Stabilisierung des Prozesses wiederholt; die DFM-Prüfung muss Formschrägen, Trennlinien, Angüsse, Auswurf und Harzschrumpfung berücksichtigen.
Oberflächenveredelung und Kosmetik
Bearbeitete Oberflächen weisen Bearbeitungsspuren auf, die poliert oder strukturiert werden können. Bedruckte Oberflächen müssen häufig geschliffen oder dampfbehandelt werden. Ein Formhohlraum kann über jeden Schuss hinweg eine definierte Politur oder Textur aufweisen. Angussreste, Schweißnähte, Auswerfermarken und Glanzabweichungen sollten in der Zeichnung vermerkt werden, insbesondere bei sichtbaren Gehäusen.
Was sollte man in einen Kaufvergleich einbeziehen?
Ein nützlicherIch vergleiche Preis und Lieferzeit mit einem definierten Leistungsumfang. Vergleichen Sie Ingenieurleistungen, Materialien, Inspektion, Überarbeitungen, Lieferformat und Stückpreis.
Checkliste für Angebote
Senden Sie ein 3D-Modell, eine bemaßte 2D-Zeichnung, Angaben zu Harzsorte, Farbe, Oberflächenbeschaffenheit, Menge, Jahresprognose, kritischen Toleranzen, Montagekontext und dem gewünschten Musterliefertermin. Fragen Sie nach Werkzeugmaterial, Kavitätenanzahl, Angusskanaltyp, angestrebter Werkzeugstandzeit, Versuchen, T1-Bericht, Korrekturrichtlinien und Eigentumsbedingungen.
Für CNC-Bearbeitung geben Sie bitte das Rohmaterial, das Bezugssystem, die Prüfpunkte und die Oberflächenbearbeitung an. Für 3D-Druck geben Sie bitte das Verfahren, die Ausrichtung, die Schichthöhe, die Nachbearbeitung und die Festigkeitsrichtung an.
DFM- und Prozessakten
Die fertigungsgerechte Konstruktion (Design for Manufacturing, DFM) und die Analyse der Fertigungsgerechtigkeit (Design for Manufacturing, DFM) sollten Wandstärke, Entformungsschrägen, Rippen, Vorsprünge, Hinterschnitte, Angüsse, Entlüftungsöffnungen und Auswurf vor dem Zerspanen erfassen. Während der Bearbeitungsphasen T0 und T1 sind Fehlstellen, Grat, Verbrennungen, Einfallstellen, Schweißnähte, Anhaften, Verzug und Maßabweichungen zu dokumentieren. Jedes Problem ist einer Maßnahme und einem Verantwortlichen zuzuordnen. Diese Dokumentation bietet dem Einkauf eine klare Grundlage für die Freigabe des nächsten Werkzeugs oder die Überarbeitung des Bauteils.
Wie kann ein Entwicklungspartner die Ergebnisse des Prototypenbaus mit der Produktion verknüpfen?
Die Übergabe ist entscheidend, wenn ein Prototyp ein Werkzeug- oder Prozessproblem aufdeckt. Die Konstruktionslogik sollte sich von der Überprüfung über die Werkzeugkorrektur und den Probeformen bis hin zur Entscheidung für die Kleinserienfertigung erstrecken.
XINKEY MOULD wendet diesen Workflow bei der Entwicklung von Kunststoffteilen an. Die Ingenieure prüfen Wandstärke, Entformungsschräge, Schwindung, Angüsse, Verteilerkanäle, Kühlung, Entlüftung, Auswurf und Formfestigkeit vor der Werkzeugherstellung. Bei Seitenbohrungen, Gewinden oder Zweikomponenten-Elementen umfasst der Leistungsumfang Schieber, Auswerfer, Einsätze, Gewindekerne, automatische Entschraubung und 2K-Bi-Injektionsstrukturen. CNC-, EDM- und Drahterodierverfahren unterstützen den Werkzeugbau, wobei die Bearbeitungsgenauigkeit ±0,01 mm erreicht, sofern dies durch das jeweilige Merkmal und die Prüfmethode möglich ist.
Als Hersteller von Spritzgussformen für Kunststoffe bezieht das Unternehmen die Ergebnisse von Versuchen in die Formkorrektur und die Kleinserienfertigung ein und hält die Stichprobendaten eng mit der Produktion verknüpft.
Häufig gestellte Fragen
Frage 1: Lohnt sich das Spritzgießen von Prototypen für 20 Teile?
Ja, wenn Sie unbedingt hochwertiges Kunstharz, vorgeformte Clips, Scharniere oder spezielle Oberflächenstrukturen benötigen. Wägen Sie einfach die Anschaffungskosten des Werkzeugs gegen die Kosten für die manuelle Bearbeitung oder den 3D-Druck jedes einzelnen Teils ab. Berücksichtigen Sie dabei, wie wichtig Ihnen ein solider und zuverlässiger Leistungsnachweis ist.
Frage 2: Kann 3D-Druck einen Spritzguss-Prototyp ersetzen?
Nur teilweise. Der 3D-Druck bewältigt Grundformen, Abstände und erste ergonomische Prüfungen recht gut. Das Spritzgießen hingegen offenbart ganz andere Details. Es zeigt exakt, wie die Kavitätsfüllung funktioniert. Es verdeutlicht die tatsächliche Schrumpfung und mögliche Bindenähte. Darüber hinaus demonstriert es den Auswurf und das tatsächliche Verhalten des Formmaterials.
Frage 3: Wann ist CNC-Bearbeitung die praktikable Wahl?
Es glänzt, wenn nur wenige starre Teile mit hochpräzisen Bezugspunkten, Bohrungen oder Gewinden benötigt werden. Auch für sperrige Geometrien ist es eine gute Wahl. Dicke Bauteile benötigen einfach zu viel Druckzeit. Zudem rechtfertigen kleine Losgrößen die Kosten für Spezialwerkzeuge nicht.
Frage 4: In welchem Prozess wird das endgültige Kunststoffmaterial verwendet?
Beim Spritzgießen wird typischerweise das exakt geplante Produktionsharz verwendet. CNC-Bearbeitung hingegen nutzt Standard-Kunststoffe. 3D-Druck ist auf Polymere beschränkt, die mit dem jeweiligen Drucker kompatibel sind. Überprüfen Sie daher stets die Spezifikationen für Wärmebeständigkeit, chemische Beständigkeit und Festigkeit, bevor Sie endgültige Aussagen zur Leistungsfähigkeit treffen.
Frage 5: Wann sollte man von einem Prototypenwerkzeug zu einer Produktionsform übergehen?
Stellen Sie auf eine langlebigere Maschine um, sobald Ihr Design vollständig stabil ist. Ihre T1-Muster müssen zudem alle grundlegenden Akzeptanzkriterien erfüllen. Darüber hinaus muss Ihr prognostiziertes Produktionsvolumen die Anschaffung einer langlebigeren Maschine rechtfertigen. Treffen Sie diese Entscheidung auf Basis der harten Fakten aus der Prototypenfertigung: aufgezeichnete Zykluszeit, tatsächliche Ausschussquote, tatsächlicher Wartungsbedarf und nachgewiesene Stückkosten.
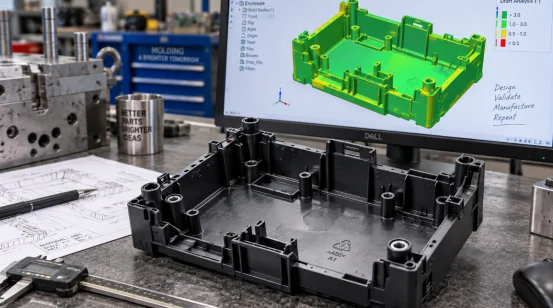
- 2. Oktober 2026
Schnelles Prototypen-Spritzgießen: Ein praktischer Leitfaden für die Entwicklung von Kunststoffteilen
Ein CAD-Modell kann fertig aussehen, während das Formteil noch offene Fragen aufwirft. Werden die Rippen einsinken? Halten die Clips der Montage stand? Wird sich das Gehäuse um einen Knopf herum verziehen? Rapid Prototyping im Spritzgussverfahren beantwortet diese Fragen mit realen Formteilen aus dem geplanten Harz.
Das Verfahren eignet sich für die Entwicklung von Kunststoffteilen, die Funktionstests, Pilotfertigungen, Kundenmuster oder erste Verkaufseinheiten erfordern. Die Geschwindigkeit wird durch einen fokussierten Werkzeugumfang und vorausschauende Konstruktionsarbeit vor dem eigentlichen Metallbearbeitungsprozess erreicht.
Was ist Rapid Prototyping (Rapid Prototyping) Spritzgießen?
Beim Rapid-Injection-Molding werden schnell gefertigte Formen zur Herstellung wiederholbarer Kunststoffteile eingesetzt. Viele Teams bezeichnen dieses Verfahren auch als Prototypen-Injection-Molding oder Rapid Tooling. Der Prozess folgt dem gleichen grundlegenden Ablauf wie das Serien-Injection-Molding: Schließen, Einspritzen, Nachfüllen, Abkühlen, Öffnen und Auswerfen.
Wie es sich von einem Produktionswerkzeug unterscheidet
Bei Prototypen aus Spritzgussformen werden üblicherweise Aluminium-, P20-, NAK80- oder härtere Einsätze in Verschleißbereichen verwendet. Die Materialwahl hängt von Menge, Kunststoffart, Oberflächenbeschaffenheit und Toleranz ab. Aluminium eignet sich für Kleinserien. P20 ist schweißbar und ermöglicht Konstruktionsänderungen, während NAK80 für polierte Oberflächen geeignet ist.
Produktionswerkzeuge können mehrere Kavitäten, gehärtete Stähle, Heißkanäle, automatisierte Abläufe und austauschbare Verschleißteile umfassen. Ein Schnellfertigungswerkzeug hält den Aufbau an das aktuelle Testziel gekoppelt.
Wann sollte man Rapid Tooling einsetzen?
Nutzen Sie Rapid Tooling, wenn gedruckte oder gefräste Prototypen die nächste technische Frage nicht beantworten können. Formgegossenes Harz verhält sich an Schweißnähten, Filmscharnieren, Schnappverbindungen, Vorsprüngen und strukturierten Wänden unterschiedlich.
Funktionsvalidierung und Pilotläufe
Verwenden Sie Werkstoffe in Produktionsqualität, um Steifigkeit, Chemikalienbeständigkeit, Wärmeverhalten oder Montagekräfte zu testen. ABS eignet sich für robuste Gehäuse, PC für schlagfeste oder transparente Teile, PP für Filmscharniere und PA für belastete Bauteile. Gefülltes PA und Hochtemperatur-PA können weiche Werkzeuge schnell verschleißen lassen.
Kleinserien-Spritzgießen eignet sich für Pilotproduktionen und limitierte Auflagen. Brückenwerkzeuge ermöglichen die Bereitstellung verkaufsfähiger Einheiten während einer langen Werkzeugbauzeit und liefern Käufern messbare Daten zu Zykluszeit, Ausschuss und Inspektion.
Wie funktioniert der Entwicklungsprozess?
Ein sinnvoller Prozess beginnt mit den Teileanforderungen. Teilen Sie das 3D-Modell, die 2D-Zeichnung, die Harzsorte, die Farbe, die Oberflächenbeschaffenheit, die Menge, die kritischen Maße und den Montagekontext mit. Kennzeichnen Sie Dichtflächen und optische Bereiche. Eine vage Angabe wie „überall enge Toleranzen“ treibt die Kosten in die Höhe und bietet Raum für Diskussionen.
DFM vor der Werkzeugerstellung
Die Fertigungsgerechtigkeitsprüfung (DFM) umfasst Wandstärke, Entformungsschräge, Hinterschneidungen, Rippen, Vorsprünge, Trennlinien, Angüsse, Entlüftungsöffnungen und Auswurf. Die DFM-Analyse sollte außerdem Maße identifizieren, die die Trennlinie kreuzen, sowie Merkmale, die Schieber, Heber, Einsätze, Hülsen oder Ausdrehmechanismen erfordern.
Wandstärken von ca. 1,5 bis 2,5 mm eignen sich für viele gängige Thermoplaste, wobei die Produktpalette des Harzherstellers und die Bauteilfunktion Priorität haben. Benachbarte Wände sollten eine ähnliche Dicke aufweisen. Dicke Ansatzflächen kühlen langsam ab und können eine sichtbare Einfallstelle auf der gegenüberliegenden Seite verursachen. Entformungsschrägen erleichtern das Entformen; strukturierte Oberflächen erfordern in der Regel mehr Entformungsschräge als polierte.
Die Strömungssimulation ermöglicht die Prüfung von Anschnitten, Kanalbalance, Schweißnähten, Lufteinschlüssen, Druck und thermischem Verhalten. Sie eignet sich für dünnwandige Bauteile, lange Strömungswege, Mehrkavitätenwerkzeuge und sichtbare Bauteile. Jede Erkenntnis sollte zu einer entsprechenden Maßnahme führen, wie beispielsweise dem Versetzen eines Anschnitts oder der Überarbeitung eines Kühlkanals.
Werkzeugentwicklung, Testphase und Korrektur
Die meisten Kerne und Hohlräume werden mittels CNC-Bearbeitung hergestellt. EDM eignet sich für tiefe Nuten, scharfe Innendetails und Geometrien, die mit einem Fräser nicht sauber bearbeitet werden können. Drahterodieren, Schleifen, Anpassen und Polieren vervollständigen das Werkzeug.
T0 prüft Füllvorgang, Öffnung, Auswurf und sicheren Betrieb. Das Team dokumentiert Fehlfüllungen, Gratbildung, Verbrennungen, Einfallstellen, Schweißnähte, Verzug, Anhaften und Maßabweichungen. T1-Muster sollten das vereinbarte Harz, das Prozessprotokoll, den Maßbericht und die verbleibenden Arbeitsschritte enthalten. Ein optisch ansprechendes Muster aus einem instabilen Zyklus ist immer noch ein unfertiges Ergebnis. In der Fertigung lernen die Mitarbeiter dies immer wieder.
Welche Konstruktionsentscheidungen beeinflussen die Teilequalität?
Die Teilequalität resultiert aus miteinander verknüpften Entscheidungen. Die Angusslage beeinflusst die Schweißnähte und die Formgebung. Die Kühlung beeinflusst die Zykluszeit und den Verzug. Der Auswurf beeinflusst Schleifspuren, Weißfärbung und Verformung.
Tore, Kühlung, Entlüftung und Auswurf
Platzieren Sie den Anguss so, dass die Schmelze den Hohlraum mit kontrollierbarem Druck füllen und dickere Bereiche verdichten kann. Ausgewogene Angusskanäle sind bei Mehrkavitätenwerkzeugen wichtig, da eine frühzeitig gefüllte Kavität Druck von einer anderen abziehen kann. Entlüftungsöffnungen am Ende der Fließwege lassen eingeschlossene Luft entweichen und reduzieren Verbrennungen.
Die Kühlung nimmt oft den größten Teil des Spritzgießprozesses ein. Kanäle müssen gleichmäßig um Kern und Kavität herum gekühlt werden. Lokale Wärmestaus führen dazu, dass ein Bereich weich bleibt, während sich das umliegende Plastik zusammenzieht. Dies kann ein flaches Gehäuse nach dem Auswerfen verziehen. Auswerferstifte, -hülsen, -abstreifplatten, -heber oder Luftauswerfer benötigen daher ausreichend Kontaktfläche, um das Teil ohne Dellen zu bewegen.
Was sollten Sie vor der Bestellung überprüfen?
Vergleichen Sie die Angebote nach Umfang. Der niedrigste Werkzeugkostenwert sagt wenig aus, wenn das Angebot …mits-Harz, Versuche, Inspektion, Änderungen oder die erwartete Werkzeuglebensdauer.
Eine praktische Einkaufs-Checkliste
Bitten Sie jeden Hersteller von Spritzgussformen um Angaben zum Formmaterial, zur Härte, zur Kavitätenanzahl, zum Angusskanaltyp, zur Werkzeugstandzeit, zu den enthaltenen Probeläufen, zur Lieferzeit T1, zum Maßbericht, zum Wartungsplan und zu den Eigentumsbedingungen. Bestätigen Sie die Presskraft und die Schussgröße. Bei einer großen Spritzgussfläche ist eine ausreichende Schließkraft erforderlich, um den Grat zu kontrollieren.
Prüfen Sie die Teilekosten bei verschiedenen Stückzahlen. Kaltkanalsysteme eignen sich für viele Kleinserien, allerdings entsteht bei jedem Spritzvorgang Kanalmaterial. Heißkanalsysteme reduzieren den Abfall und können den Zyklus verkürzen, die Kosten für Werkzeuge und Wartung sind jedoch höher. Volumen und Harzpreis bestimmen die Wahl.
Planen Sie nach dem ersten Versuch Zeit für eine Korrekturschleife ein. Standard-Schnellformen erreichen T1 in etwa zwei bis vier Wochen. Komplexe Entschraubungs-, Einsatz- oder Zweikomponentenstrukturen können vier bis acht Wochen in Anspruch nehmen. Geometrie, Stahlverfügbarkeit, Oberflächenbeschaffenheit und Prüfumfang können diese Termine beeinflussen. Daher ist ein Meilensteinplan sinnvoller als eine einmalige Lieferzusage.
Die Ergebnisse der Prototypenentwicklung in eine Produktionsentscheidung umsetzen
Der Prüfbericht sollte jeden Mangel mit einer Maßnahme und einem Verantwortlichen verknüpfen. Diese Dokumentation macht aus einem Schnellwerkzeug ein praktisches Produktionskontrollinstrument.
XINKEY MOULD unterstützt diese Phase durch frühzeitiges DFM (Design for Manufacturing), Moldflow-Analyse, schnelle Prototypenentwicklung, Probeformen und Brückenfertigung. Das Engineering-Leistungsspektrum umfasst Schieber, Auswerfer, Einsätze, Gewindekerne, Heiß- und Kaltkanäle, Auswerfersysteme und Kühlkonzepte für Teile, die mehr als ein einfaches Öffnungs- und Schließwerkzeug erfordern. Die Präzisionsbearbeitung erfolgt mittels CNC, EDM und Drahterodieren. Die Bearbeitungsgenauigkeit erreicht, sofern die Merkmale und Prüfmethoden dies zulassen, eine Genauigkeit von +/- 0,01 mm.
Das Team kann die Ergebnisse der Versuche in die Werkzeugkorrekturen und die Kleinserienfertigung einfließen lassen, wodurch Design-Feedback, Werkzeugänderungen und Prozessaufzeichnungen stets miteinander verknüpft bleiben. Für den Einkäufer vereinfacht diese Kontinuität die Überprüfung der T1-Prüfung und liefert eine solidere Kosten- und Qualitätsgrundlage für die Produktionswerkzeugwahl.
Häufig gestellte Fragen
Frage 1: Wie schnell kann eine Rapid-Prototyping-Form T1-Prototypen herstellen?
A: Ein Standardwerkzeug erreicht T1 in etwa zwei bis vier Wochen. Schlitten, Entschraubsysteme, Einsätze, Zweikomponentenkonstruktionen, Spezialstähle oder anspruchsvolle Oberflächenbearbeitungen können die Lieferzeit auf vier bis acht Wochen verlängern.
Frage 2: Wie viele Teile kann ein Schnellspritzgießwerkzeug herstellen?
A: Die Werkzeugstandzeit hängt vom Formmaterial, dem Harz, dem Druck, der Temperatur, der Geometrie und der Wartung ab. Legen Sie die erforderliche Schusszahl vor der Angebotserstellung fest, damit der Werkzeugmacher den geeigneten Stahl auswählen und stark beanspruchte Bereiche schützen kann.
Frage 3: Kann das Harz für die Endproduktion verwendet werden?
A: Ja, in vielen Projekten. Die Verwendung des vorgesehenen Harzes liefert bessere Ergebnisse hinsichtlich Passgenauigkeit, Festigkeit, Schrumpfung, Wärmeverhalten und Oberflächenqualität. Abrasive, korrosive oder hochtemperaturbeständige Harze erfordern unter Umständen Stahleinsätze oder ein Stahlwerkzeug.
Frage 4: Welche Dateien sollten Sie für ein Angebot einsenden?
A: Bitte senden Sie ein 3D-Modell, eine bemaßte 2D-Zeichnung, Angaben zur Harzsorte, Farbe, Oberflächenbeschaffenheit, Menge, Jahresprognose, kritischen Toleranzen, Montagedetails und dem gewünschten Mustertermin.
Frage 5: Wann sollte man auf eine Produktionsform umsteigen?
A: Die Umstellung sollte erfolgen, wenn das Design stabil ist, die Tests die Akzeptanzkriterien erfüllen und die prognostizierte Stückzahl ein Werkzeug mit längerer Lebensdauer rechtfertigt. Berücksichtigen Sie bei dieser Entscheidung die gemessene Zykluszeit, die Ausschussrate, den Wartungsbedarf und die Stückkosten aus der Prototypenfertigung.
Unser Service
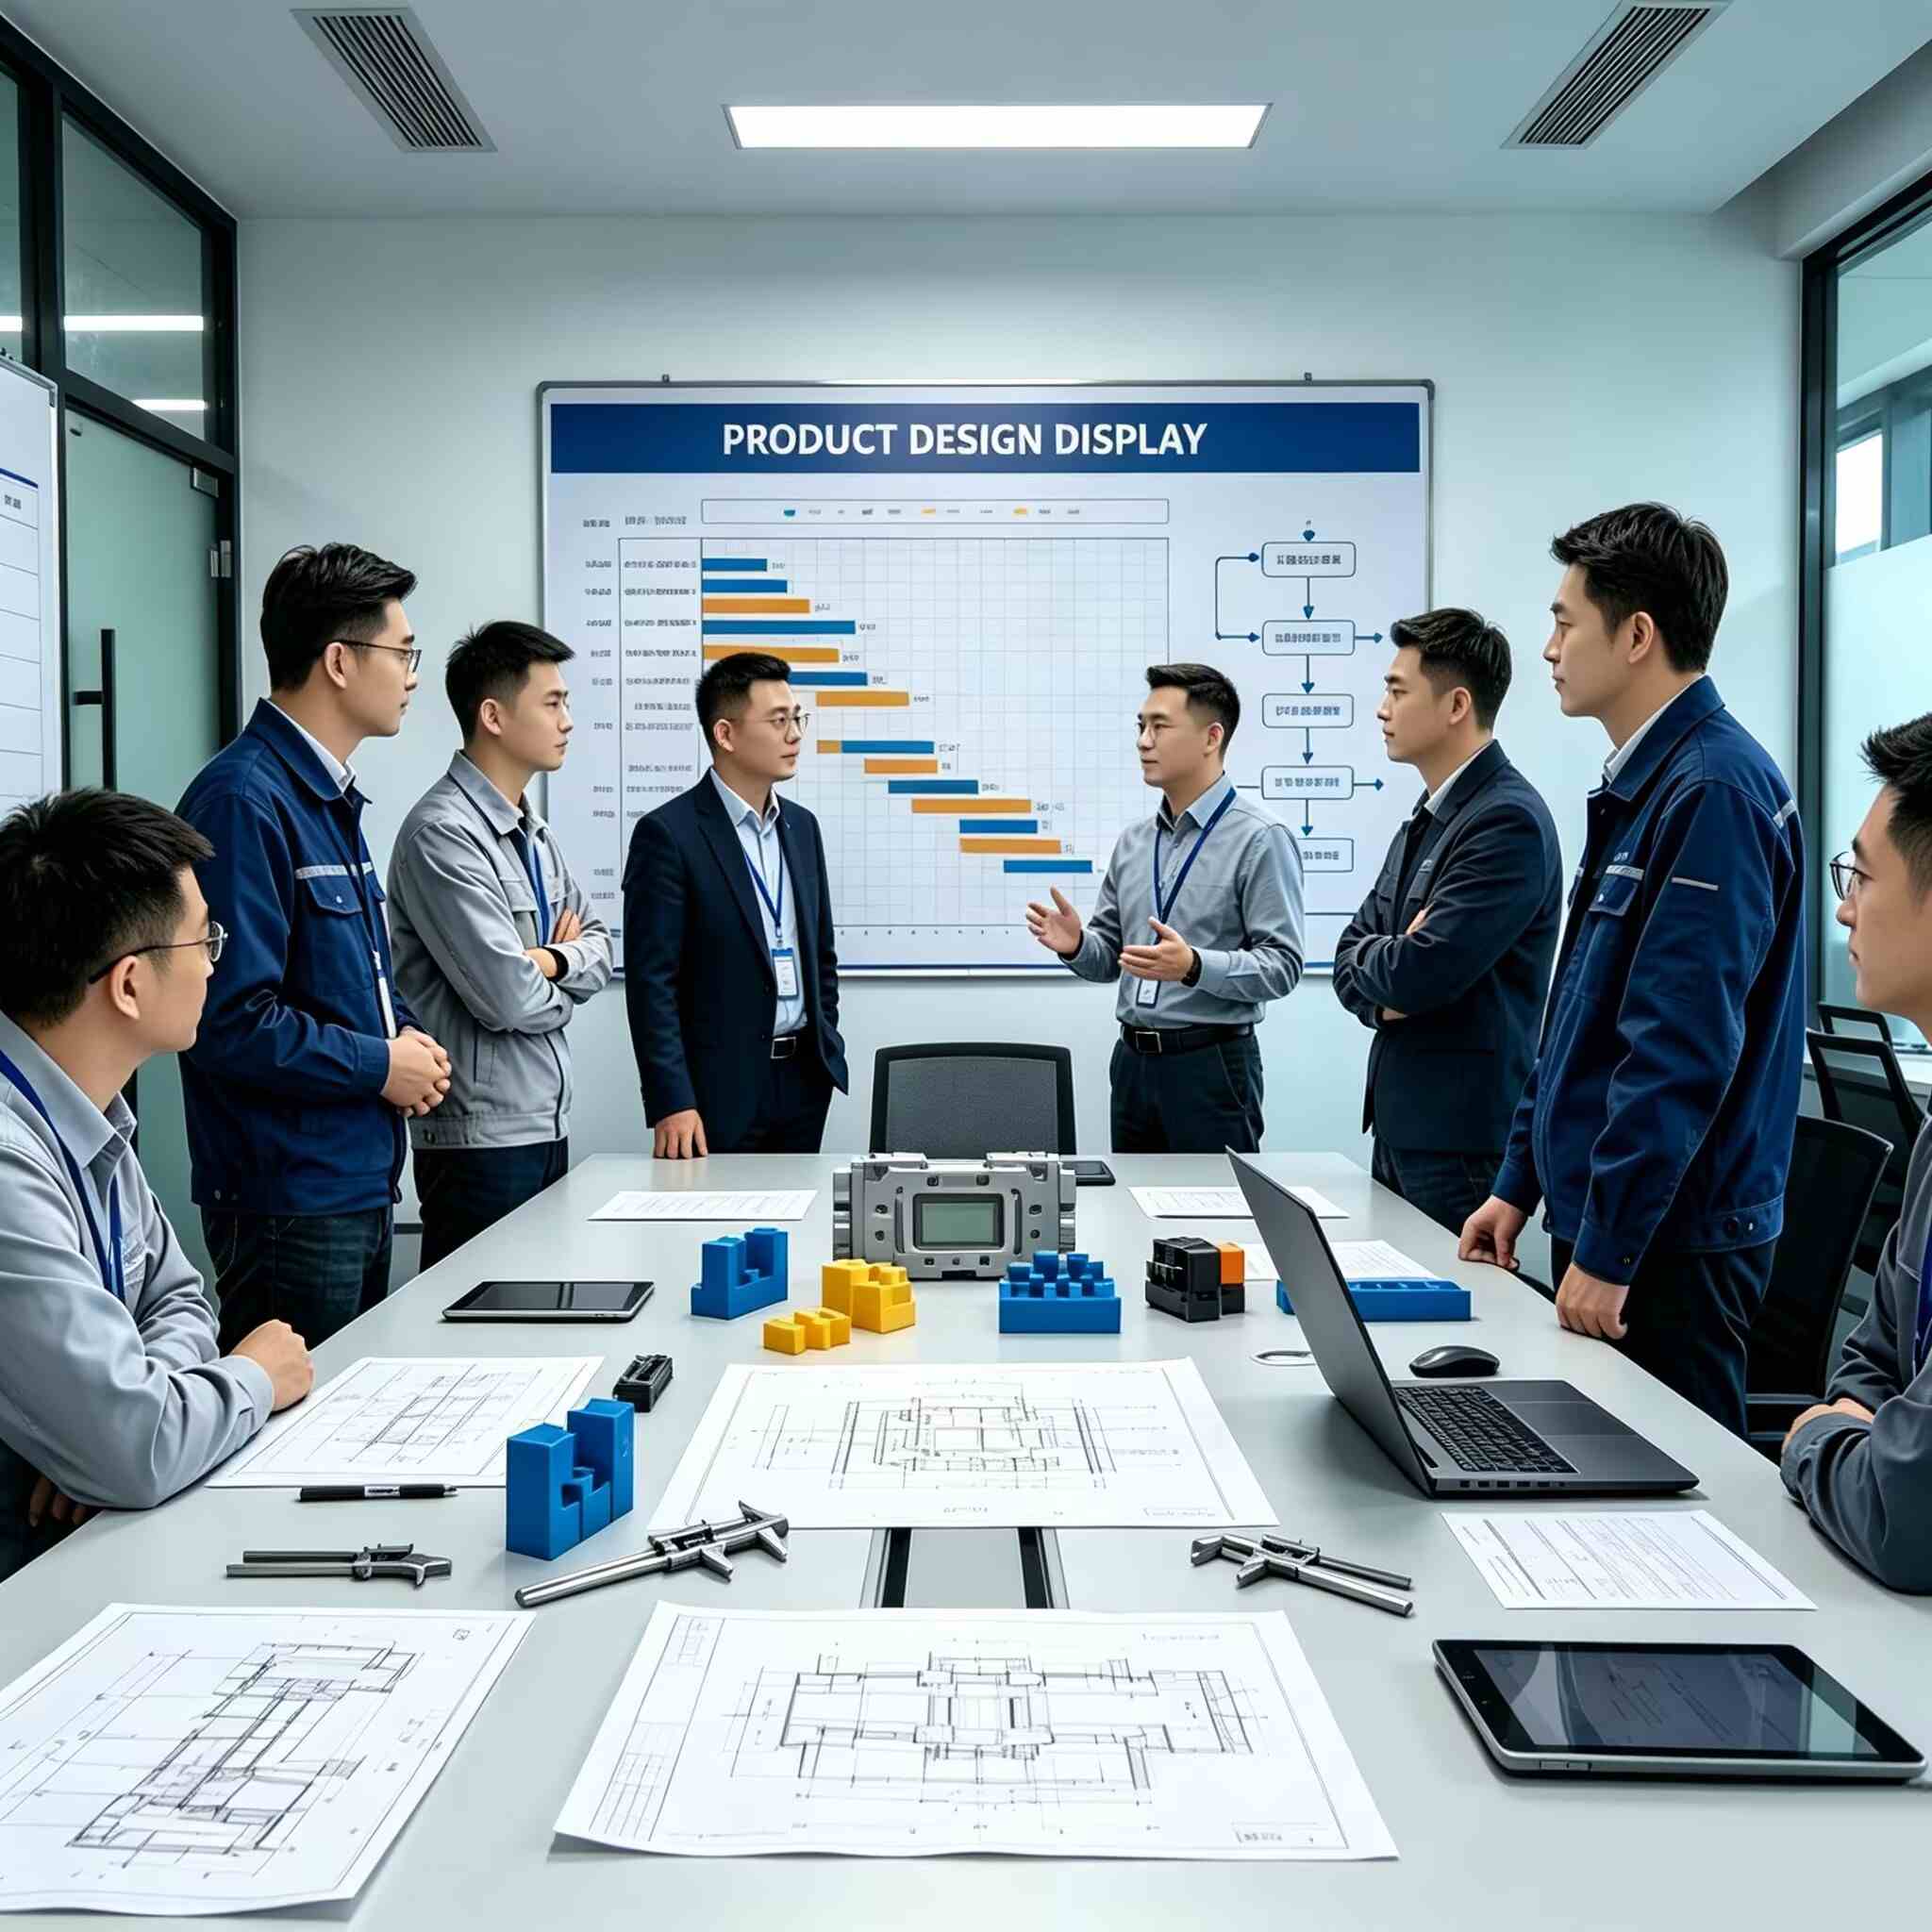
Projekt-Engineering & DFM
Wir nehmen Ihre Datei nicht einfach entgegen und legen sofort los. Bevor auch nur ein einziger Stahl bearbeitet wird, prüfen unsere Ingenieure Ihre Konstruktion, um potenzielle Kostenfaktoren frühzeitig zu erkennen. Von der ersten Kontaktaufnahme bis zur Auslieferung betreut ein fester Ingenieur Ihr Projekt.
Erfahren Sie mehr
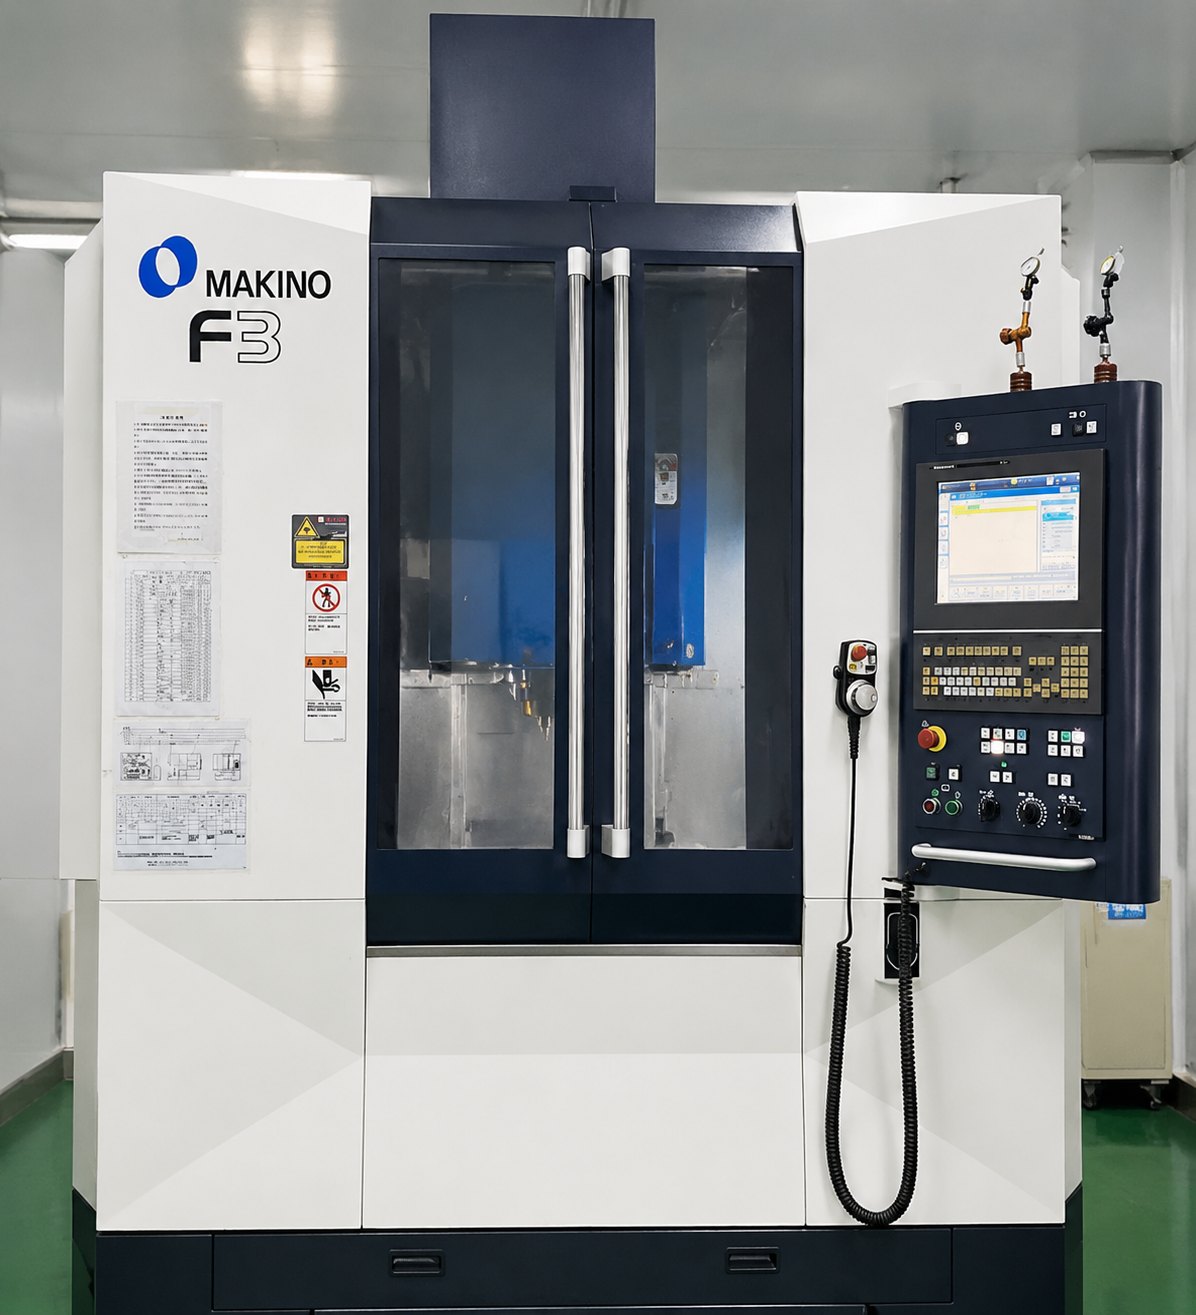
Präzisionsformenbearbeitung
→ CNC-Bearbeitung (±0,005 mm)
→ EDM – komplexe Kavitäten, die andere Verfahren nicht bearbeiten können
→ Drahterodieren – filigrane Profile, verzugsfrei
Erfahren Sie mehr
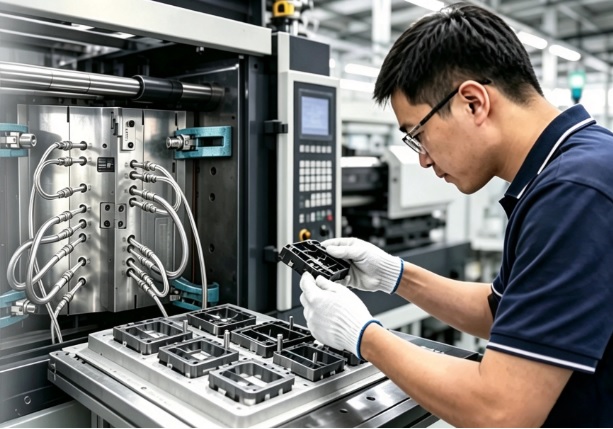
Formversuch & Produktion
→ Probeform und Erstschussprüfung
→ Kleinserienfertigung (100–50.000 Stück)
→ Vollständige Maßprüfung und Qualitätskontrollbericht
Erfahren Sie mehr
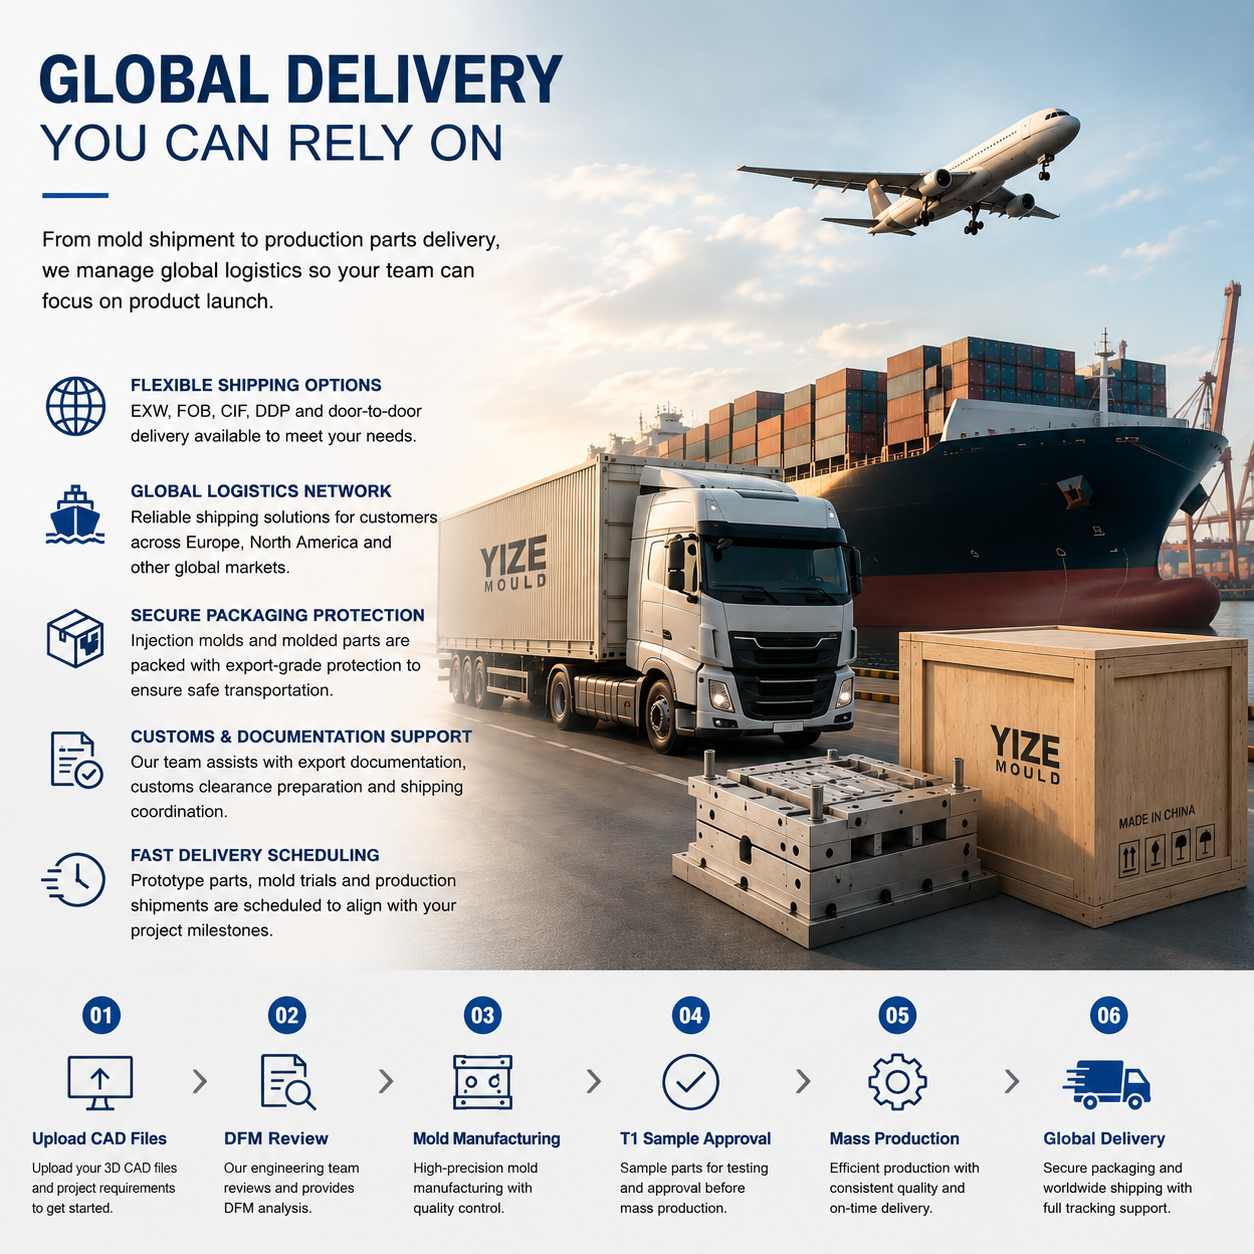
Globale Lieferung & Logistikunterstützung
Von der Fertigstellung der Form bis zur Ankunft der fertigen Kunststoffteile in Ihrem Lager koordinieren wir Fertigung, Verpackung, Zollabwicklung und Transport im Rahmen eines einzigen Projektmanagementsystems.
Erfahren Sie mehr



Kontaktieren Sie uns