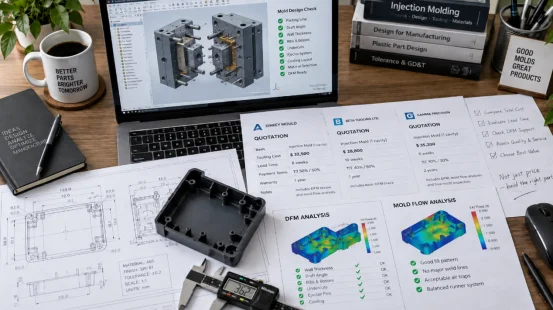
5 Strategic Benefits of Outsourcing Rapid Tooling
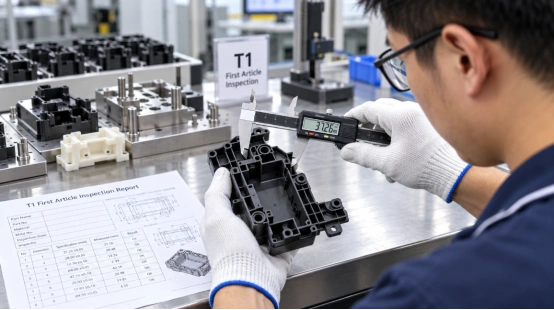
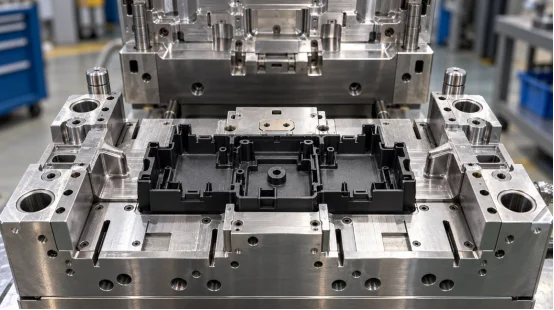
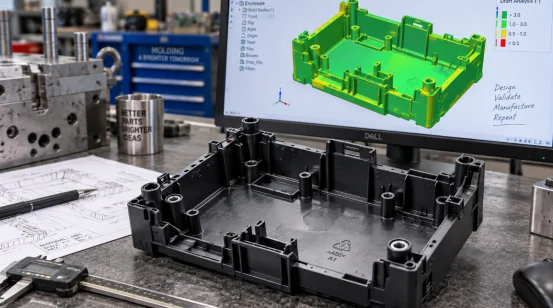
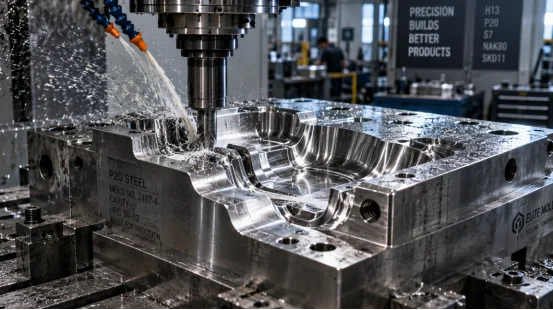
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path. A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services. Benefit 1, Shorten Your Time to Market Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set. Run Design and Manufacturing Work in Parallel An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment. Set a Clear Sample Milestone Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market. Benefit 2, Turn Tooling Cost into a Controlled Project Budget Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume. Compare the Full Cost of Ownership Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy. Match the Tool to Expected Volume A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote. Benefit 3, Find Design Risks Before Steel Is Cut Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple. Review the Part through DFM A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters. For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons. Test Flow, Cooling, and Warpage Digitally Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial. Benefit 4, Validate Materials with Production-Like Parts A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method. Test the Resin in the Intended Process Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment. Use Measured Samples for Decisions Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release. A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval. Benefit 5, Create a Practical Bridge to Mass Production The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production. Stabilize the Process during Pilot Runs Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run. Protect Return on Tooling Investment Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target. What Should You Expect from an Engineering-Led Tooling Partner? The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff. For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date. FAQ Q1: When Should You Outsource Rapid Tooling? A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production. Q2: What Files Should You Send for a Rapid Tooling Quote? A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit. Q3: How Can You Compare Tooling Quotes Fairly? A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes. Q4: Can Rapid Tooling Use Production Resin? A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design. Q5: Can a Rapid Tool Move into Mass Production? A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
PER SAPERNE DI PIÙ
Short-Run Injection Molding for Complex NPI Reduce Tooling Risk
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop. Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget. What Does Short-Run Injection Molding Add to NPI? Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision. A Physical Test of the Product Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify. A Bridge Between Design and Volume Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage. Which NPI Risks Can You Control before Full-Volume Tooling? The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery. Part Design and DFM Analysis Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision. Flow, Cooling, and Ejection Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle. Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release. Complex Geometry and Tolerance Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count. How Should You Compare Short-Run Tooling Cost with Production Tooling? Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch. Use Volume and Risk Together Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output. Set Acceptance Data Before the Run Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision. What Does a Reliable Short-Run Process Look Like? The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output. A Practical Sequence Share the 3D data, resin, annual volume, key dimensions, and launch date. Complete DFM analysis and review Moldflow findings with the design team. Select the parting line, runner, cooling, venting, ejection, and mold steel. Machine and assemble the tool, then run T0 or T1 samples. Measure parts, test assemblies, and record process settings. Correct the tool or part design, then release a controlled pilot production run. This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked. How Can an Engineering-Led Supplier Support Complex NPI? XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support. For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision. The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope. FAQ Q1: When should you choose short-run injection molding for NPI? A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling. Q2: Can low-volume injection molding use the final production resin? A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples. Q3: How do T1 samples help a procurement decision? A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate. Q4: Does a complex injection mold require Moldflow analysis? A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk. Q5: What should you request before pilot production? A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
PER SAPERNE DI PIÙ
Stampaggio a iniezione di prototipi vs stampa 3D vs lavorazione CNC
La scelta del processo di prototipazione dipende dal quesito a cui i componenti devono rispondere. Un alloggiamento per una verifica di assemblaggio, un coperchio a incastro e una serie pilota di dieci pezzi richiedono ciascuno prove diverse. Questa guida confronta lo stampaggio a iniezione, la stampa 3D e la lavorazione CNC per prototipi in termini di tempi di consegna, comportamento del materiale, precisione, finitura, quantità e rischio di acquisto. Quali risultati si ottengono con ciascun metodo di prototipazione in plastica? I tre metodi di produzione realizzano i componenti in modi diversi, pertanto il componente presenta caratteristiche differenti. Lo stampaggio a iniezione riempie una cavità con materiale termoplastico fuso e ripete lo stesso ciclo. La stampa 3D aggiunge materiale strato per strato. La lavorazione CNC rimuove materiale da un blocco solido. L'utilizzo previsto dovrebbe determinare quale comportamento è più importante. Stampaggio a iniezione di prototipi Lo stampaggio a iniezione di prototipi utilizza uno stampo per piccole serie, spesso in alluminio o acciaio per utensili più morbido, per realizzare i pezzi a partire dalla resina destinata alla produzione di massa. Con un pezzo stampato è possibile ispezionare le linee di saldatura, i segni di ritiro, la deformazione, la forza di accoppiamento e la texture. Stampa 3D La stampa 3D è adatta per le modifiche geometriche quotidiane o per la produzione rapida di uno o cinque pezzi. La tecnologia FDM può utilizzare ABS, PLA e policarbonato; i sistemi a resina e polvere permettono di ottenere dettagli più fini. L'orientamento degli strati influisce sulla resistenza, sulla texture a gradini e sulla risposta al calore. Una cerniera stampata in 3D può flettersi in modo diverso rispetto a una cerniera stampata a iniezione con lo stesso polimero nominale. Lavorazione CNC La lavorazione CNC taglia un pezzo da un blocco di ABS, POM, nylon, PC o un'altra plastica tecnica. Fornisce riferimenti di riferimento precisi e dimensioni esatte per le parti accessibili. Canali interni, cavità profonde e nervature sottili possono aumentare i costi perché le frese necessitano di accesso e supporto. I pezzi lavorati mostrano inoltre la venatura del blocco e i segni degli utensili, che possono differire dalla texture ottenuta tramite stampaggio. Img. Prototipo di parte in plastica bianca per fresatura CNC del mandrino.webp Quale metodo si adatta meglio alle vostre quantità e ai vostri tempi di consegna? La quantità influenza la curva dei costi. Prima di confrontare i preventivi, è consigliabile definire una quantità target, una data per la campionatura e un numero di revisioni del progetto. Da una a dieci parti La stampa 3D è adatta per le prime verifiche di forma perché non richiede attrezzature dedicate. La lavorazione CNC è indicata per componenti che necessitano di fori precisi, punti di riferimento piani o filettature funzionali. Un prototipo stampato a iniezione è la soluzione ideale quando la decisione riguarda il comportamento del componente stampato, come nel caso di una cerniera o una clip flessibile. Da dieci a diverse centinaia di parti Lo stampaggio a iniezione a basso volume ripartisce i costi degli stampi su pezzi ripetibili e supporta materiali di qualità industriale. Gli stampi provvisori possono fornire unità pilota o vendibili mentre si prepara uno stampo di durata maggiore. La lavorazione CNC è adatta a pezzi spessi e rigidi; la stampa 3D aggiunge la rimozione dei supporti, la levigatura o l'ispezione specifica dell'orientamento. Pianificazione della programmazione La stampa 3D può iniziare dopo la preparazione dei file e la pianificazione. I tempi di lavorazione CNC dipendono dalla programmazione, dal materiale di partenza, dalle attrezzature e dalla finitura. Un progetto standard di prototipazione rapida può raggiungere i campioni T1 in circa due o quattro settimane; cursori, inserti, sistemi di svitamento, acciai speciali o finiture complesse possono prolungare la realizzazione fino a quattro-otto settimane. Confermare le tappe fondamentali con il fornitore. Come si confrontano le prestazioni dei materiali e dei componenti? La scelta del materiale deve essere basata sulle condizioni di utilizzo: impatto, calore, agenti chimici, flessione, aspetto estetico o isolamento elettrico. L'utilizzo di una resina sostitutiva lascia aperti importanti interrogativi sulle prestazioni. Prove di resina di qualità industriale Lo stampaggio a iniezione consente di testare involucri in ABS, componenti antiurto in PC, cerniere flessibili in PP, componenti caricati in PA e legni caricati in un processo controllato. L'essiccazione della resina, la temperatura di fusione, la pressione di compressione e il raffreddamento influenzano il ritiro e la deformazione. Il PP offre resistenza chimica e flessibilità; il PA caricato aggiunge rigidità ma può aumentare l'usura dello stampo. Limiti dei materiali stampati e lavorati I pezzi stampati possono presentare vuoti, giunzioni tra gli strati o resistenza anisotropa. I pezzi lavorati con macchine CNC utilizzano materiale standard, tuttavia il taglio può evidenziare tensioni o deformare le pareti sottili. Per i casi di invecchiamento termico, esposizione a sostanze chimiche o assemblaggi ripetuti, i campioni di prova devono corrispondere alla resina e al processo finali. Quale metodo garantisce la precisione e la finitura desiderate? La precisione è un risultato che varia da caratteristica a caratteristica. La strategia di riferimento, il ritiro, l'accesso agli utensili, il metodo di ispezione e la storia termica influiscono tutti su di essa. Precisione e dettaglio La lavorazione CNC consente di mantenere tolleranze ristrette su superfici e fori raggiungibili, risultando utile per calibri e studi di accoppiamento. La costruzione digitale crea direttamente forme complesse e il pezzo stampato finito presenta la superficie di costruzione; le linee di separazione dello stampo non ne definiscono la geometria. Fori e bordi di piccole dimensioni potrebbero richiedere una post-elaborazione. Lo stampaggio a iniezione ripete la geometria della cavità dopo che il processo si è stabilizzato; la revisione DFM deve tenere conto di sformo, linee di separazione, punti di iniezione, espulsione e ritiro della resina. Finitura superficiale ed estetica Le superfici lavorate meccanicamente presentano segni di taglio che possono essere lucidati o texturizzati. Le superfici stampate spesso necessitano di levigatura o trattamento a vapore. Una cavità stampata può presentare una lucidatura o una texture definita su ogni singolo pezzo. Residui di punto di iniezione, linee di saldatura, segni di espulsione e variazioni di lucentezza devono essere indicati sul disegno, soprattutto per gli alloggiamenti a vista. Quali elementi bisogna includere in un confronto tra prodotti? Un utileUn preventivo lega prezzo e tempi a un ambito definito. Confronta il lavoro di ingegneria, i materiali, l'ispezione, le revisioni, il formato di consegna e il prezzo unitario. Lista di controllo per il preventivo Invia un modello 3D, un disegno 2D quotato, il tipo di resina, il colore, la finitura, la quantità, le previsioni annuali, le tolleranze critiche, il contesto di assemblaggio e la data di campionamento richiesta. Richiedi informazioni sul materiale dello stampo, il numero di cavità, il tipo di canale di alimentazione, la durata prevista dello stampo, le prove, il rapporto T1, la politica di correzione e i termini di proprietà. Per la lavorazione CNC, elencare il materiale di partenza, lo schema di riferimento, i punti di controllo e la finitura. Per la stampa, specificare il processo, l'orientamento, l'altezza dello strato, la post-elaborazione e la direzione di forza. DFM e verbali del processo La progettazione per la producibilità e l'analisi DFM (Design for Manufacturability) dovrebbero segnalare lo spessore delle pareti, la formatura, le nervature, le sporgenze, i sottosquadri, i punti di iniezione, gli sfiati e l'espulsione del materiale prima del taglio del metallo. Durante le fasi T0 e T1, registrare le mancate saldature, le bave, le bruciature, i ritiri, le linee di saldatura, l'adesione, la deformazione e la deriva dimensionale. Collegare ogni problema a un'azione e a un responsabile. Tale registrazione fornisce all'ufficio acquisti una base chiara per l'approvazione del prossimo utensile o la revisione del pezzo. Come può un partner di ingegneria collegare i risultati del prototipo alla produzione? Il passaggio di consegne è fondamentale quando un prototipo rivela un problema di attrezzaggio o di processo. La logica di progettazione deve essere mantenuta dalla fase di revisione fino alla correzione dello stampo, alla stampatura di prova e alla decisione sulla produzione in piccoli volumi. XINKEY MOULD applica questo flusso di lavoro allo sviluppo di componenti in plastica. I suoi ingegneri esaminano lo spessore delle pareti, la sformo, il ritiro, i punti di iniezione, i canali di alimentazione, il raffreddamento, lo sfiato, l'estrazione e la resistenza dello stampo prima della realizzazione dell'utensile. Per fori laterali, filettature o elementi bimateriale, l'ambito di applicazione comprende cursori, sollevatori, inserti, anime filettate, svitamento automatico e strutture a doppia iniezione 2K. La costruzione dell'utensile è supportata da macchine CNC, elettroerosione e taglio a filo, con un controllo della lavorazione che raggiunge ±0,01 mm laddove la caratteristica e il metodo di ispezione lo consentano. In qualità di produttore di stampi a iniezione per materie plastiche, l'azienda integra i risultati delle prove nelle correzioni degli stampi e nello stampaggio a iniezione di piccoli volumi, mantenendo i dati dei campioni collegati alla produzione. FAQ D1: Vale la pena ricorrere allo stampaggio a iniezione per la prototipazione di 20 pezzi? Sì, se hai bisogno di resina di qualità industriale, clip stampate, cerniere o texture specifiche. Valuta però il costo iniziale dello strumento rispetto alla lavorazione o alla stampa di ogni singolo pezzo. Considera anche quanto apprezzi la solidità e l'affidabilità delle prove di prestazione. D2: La stampa 3D può sostituire un prototipo realizzato con stampo a iniezione? Solo parzialmente. La stampa 3D gestisce piuttosto bene le forme di base, gli spazi vuoti e i primi controlli ergonomici. Tuttavia, lo stampaggio a iniezione rivela dettagli completamente diversi. Mostra esattamente come avviene il riempimento della cavità. Evidenzia il vero ritiro e le potenziali linee di saldatura. Inoltre, dimostra l'espulsione effettiva e il comportamento reale della resina stampata. D3: Quando la lavorazione CNC rappresenta la scelta più pratica? Dà il meglio di sé quando si ha bisogno solo di poche parti rigide che richiedono riferimenti, fori o filettature estremamente precisi. È anche una scelta intelligente per geometrie voluminose. Le sezioni spesse richiedono semplicemente troppo tempo per la stampa. Inoltre, una piccola quantità di prodotto non giustifica i costi di una realizzazione su misura. D4: Quale processo utilizza il materiale plastico finale? Lo stampaggio a iniezione utilizza in genere la stessa resina di produzione prevista. La lavorazione CNC si basa su materie plastiche tecniche standard. La stampa 3D, invece, è limitata ai polimeri compatibili con la specifica stampante. Pertanto, è sempre necessario verificare le specifiche relative a temperatura, composizione chimica e resistenza prima di trarre conclusioni definitive sulle prestazioni. D5: Quando è opportuno passare da uno stampo prototipo a uno stampo di produzione? Passate alla produzione in serie solo quando il vostro progetto sarà completamente stabile. I vostri campioni T1 dovranno inoltre superare tutti i criteri di accettazione di base. Inoltre, il volume di produzione previsto dovrà giustificare l'acquisto di uno strumento con una durata maggiore. Effettuate questa scelta con sicurezza, basandovi sui dati concreti della produzione del prototipo: tempo di ciclo registrato, tasso di scarto effettivo, reali esigenze di manutenzione e costo unitario comprovato.
PER SAPERNE DI PIÙ
Stampaggio a iniezione per prototipazione rapida: una guida pratica per lo sviluppo di componenti in plastica
Un modello CAD può sembrare finito, mentre il pezzo stampato presenta ancora dei punti interrogativi. Le nervature si afflosceranno? Le clip resisteranno all'assemblaggio? L'alloggiamento si deformerà attorno a un pulsante? Lo stampaggio a iniezione rapido di prototipi risponde a queste domande con pezzi stampati reali, realizzati con la resina progettata. Questo metodo è adatto allo sviluppo di componenti in plastica che necessitano di test funzionali, prototipi, campioni per i clienti o unità di pre-vendita. La velocità deriva da una scelta mirata degli utensili e da un lavoro di ingegneria preliminare alla lavorazione del metallo. Che cos'è lo stampaggio a iniezione per prototipi rapidi? Lo stampaggio a iniezione rapido utilizza uno stampo realizzato in tempi brevi per produrre componenti in plastica in modo ripetibile. Molti team lo chiamano anche stampaggio a iniezione prototipale o prototipazione rapida. Il processo segue lo stesso ciclo di base dello stampaggio di produzione: chiusura, iniezione, compattazione, raffreddamento, apertura ed espulsione. In cosa si differenzia da uno strumento di produzione? Un prototipo di stampo a iniezione utilizza comunemente inserti in alluminio, P20, NAK80 o materiali più duri nelle zone soggette a usura. La quantità, la resina, la finitura e le tolleranze guidano la scelta. L'alluminio può essere utilizzato per piccole serie. Il P20 si presta alla saldatura e alle modifiche di progettazione, mentre il NAK80 è adatto a superfici lucidate. Gli strumenti di produzione possono includere cavità multiple, acciai temprati, canali caldi, azioni automatizzate e parti soggette ad usura. Uno strumento rapido mantiene la costruzione vincolata all'obiettivo di test corrente. Quando è opportuno utilizzare la tecnologia Rapid Tooling? Ricorrete alla prototipazione rapida quando i prototipi stampati o lavorati non sono in grado di rispondere al successivo quesito ingegneristico. La resina stampata si comporta in modo diverso in prossimità di linee di saldatura, cerniere flessibili, incastri a scatto, sporgenze e pareti ruvide. Validazione funzionale e prove pilota Per testare rigidità, resistenza chimica, risposta al calore o forza di assemblaggio, utilizzare materiali di qualità industriale. L'ABS è adatto per involucri robusti, il PC supporta parti resistenti agli urti o trasparenti, il PP è ideale per cerniere flessibili e il PA gestisce componenti sottoposti a carichi. Il PA caricato e le leghe per alte temperature possono usurare rapidamente gli utensili morbidi. Lo stampaggio a iniezione a basso volume copre la produzione pilota e le uscite limitate. Gli stampi di transizione possono fornire unità vendibili durante la costruzione di uno stampo di lunga durata e fornire agli acquirenti dati misurati su ciclo, scarti e ispezioni. Come funziona il processo di sviluppo? Un processo efficace inizia con la definizione dei requisiti del componente. Condividi il modello 3D, il disegno 2D, il tipo di resina, il colore, la finitura, la quantità, le dimensioni critiche e il contesto di assemblaggio. Indica le superfici di tenuta e le zone estetiche. Una nota vaga come "tolleranze ristrette ovunque" fa lievitare i costi e lascia spazio a possibili controversie. Progettazione per la producibilità prima della realizzazione degli stampi. La progettazione per la producibilità (DFM) verifica lo spessore delle pareti, l'inclinazione, i sottosquadri, le nervature, le sporgenze, le linee di separazione, i punti di iniezione, gli sfiati e l'espulsione. L'analisi DFM dovrebbe inoltre identificare le dimensioni che attraversano la linea di separazione e le caratteristiche che necessitano di cursori, sollevatori, inserti, manicotti o meccanismi di svitamento. Spessori delle pareti compresi tra 1,5 e 2,5 mm sono adatti a molti termoplastici comuni, sebbene la gamma del fornitore di resina e la funzione del pezzo siano prioritarie. Mantenere spessori simili le pareti adiacenti. Le basi dei perni spesse si raffreddano lentamente e possono causare un avvallamento visibile sulla faccia opposta. La smussatura facilita il distacco del pezzo; una superficie testurizzata richiede solitamente una smussatura maggiore rispetto a una superficie lucida. La simulazione del flusso consente di testare i punti di iniezione, l'equilibrio dei canali di colata, le linee di saldatura, le trappole d'aria, la pressione e il comportamento termico. È adatta a pareti sottili, percorsi di flusso lunghi, stampi multicavità e componenti estetici. Ogni risultato dovrebbe portare a un'azione, come lo spostamento di un punto di iniezione o la modifica di un canale di raffreddamento. Creazione, prova e correzione dello strumento La lavorazione CNC realizza la maggior parte dei nuclei e delle cavità. L'elettroerosione si occupa di scanalature profonde, dettagli interni precisi e geometrie che una fresa non può raggiungere in modo pulito. Il taglio a filo, la rettifica, l'assemblaggio e la lucidatura completano l'utensile. Il controllo T0 verifica il riempimento, l'apertura, l'espulsione e il funzionamento in sicurezza. Il team registra eventuali difetti di stampaggio, bave, bruciature, avvallamenti, linee di saldatura, deformazioni, incollaggi e derive dimensionali. I campioni T1 devono includere la resina concordata, la registrazione del processo, il rapporto dimensionale e le azioni rimanenti. Un campione apparentemente perfetto, ottenuto da un ciclo instabile, è comunque un risultato incompleto. Le officine imparano spesso questa lezione. Quali scelte progettuali influenzano la qualità del componente? La qualità del pezzo deriva da decisioni interconnesse. La posizione del punto di iniezione influisce sulle linee di saldatura e sull'impaccamento. Il raffreddamento influisce sul tempo di ciclo e sulla deformazione. L'espulsione influisce sui segni di trascinamento, sull'imbiancamento e sulla distorsione. Porte, raffreddamento, ventilazione ed espulsione Posizionare il punto di iniezione dove il materiale fuso può riempire la cavità con una pressione gestibile e compattare le zone più spesse. Nei modelli multicavità, un buon bilanciamento dei canali di colata è fondamentale, poiché una cavità che si riempie precocemente può sottrarre pressione a un'altra. Gli sfiati alle estremità dei percorsi di flusso rilasciano l'aria intrappolata e riducono le bruciature. Il raffreddamento rappresenta spesso la fase più complessa del ciclo di stampaggio. I canali devono essere ricoperti uniformemente attorno al nucleo e alla cavità. I ​​punti caldi localizzati mantengono morbida un'area mentre la plastica circostante si contrae, il che può causare la torsione di un alloggiamento piatto dopo l'espulsione. I perni di espulsione, le boccole, le piastre di estrazione, i sollevatori o il sistema di espulsione ad aria compressa necessitano quindi di una superficie di contatto sufficiente per spostare il pezzo senza ammaccature. Cosa bisogna controllare prima di effettuare un ordine? Confronta i preventivi in ​​base all'ambito. La cifra più bassa per gli utensili dice poco quando il preventivo oresina MIT, prove, ispezioni, modifiche o la durata prevista dell'utensile. Una pratica lista di controllo per gli acquisti Chiedete a ciascun produttore di stampi a iniezione per materie plastiche di indicare il materiale dello stampo, la durezza, il numero di cavità, il tipo di canale di alimentazione, la durata dello stampo, le prove incluse, i tempi di consegna T1, il report dimensionale, il piano di manutenzione e le condizioni di proprietà. Confermate il tonnellaggio della pressa e la dimensione di iniezione. Un'ampia area proiettata richiede una forza di serraggio sufficiente per controllare le bave. Valutare il costo dei componenti per diverse quantità. I ​​sistemi a canale freddo sono adatti a molte piccole produzioni, sebbene ogni iniezione produca materiale nel canale. I sistemi a canale caldo riducono gli sprechi e possono accorciare il ciclo, ma gli stampi e la manutenzione costano di più. Il volume e il prezzo della resina guidano la scelta. Dopo la prima prova, è necessario prevedere un ciclo di correzione. Gli stampi rapidi standard possono raggiungere la fase T1 in circa due o quattro settimane. Le strutture complesse con svitamento, inserti o materiali misti possono richiedere dalle quattro alle otto settimane. La geometria, la disponibilità dell'acciaio, la finitura e l'ambito dell'ispezione possono influenzare tali date, pertanto un piano a tappe è più utile di una promessa di consegna unica. Trasformare i risultati del prototipo in una decisione di produzione Il rapporto di prova dovrebbe collegare ogni difetto a un'azione e a un responsabile. Tale documentazione trasforma uno strumento rapido in un efficace punto di controllo della produzione. XINKEY MOULD supporta questa fase attraverso la progettazione per la prototipazione (DFM) nelle fasi iniziali, la revisione del flusso di stampaggio, lo sviluppo rapido di prototipi, lo stampaggio di prova e la produzione di transizione. Il suo ambito di ingegneria comprende cursori, estrattori, inserti, anime filettate, canali caldi e freddi, espulsione bilanciata e configurazioni di raffreddamento per componenti che richiedono più di un semplice stampo di apertura e chiusura. La lavorazione di precisione include CNC, elettroerosione e taglio a filo, con un controllo della lavorazione che raggiunge il livello di +/-0,01 mm laddove la caratteristica e il metodo di ispezione lo consentano. Il team può utilizzare i risultati delle prove per apportare correzioni agli stampi e per la produzione di piccoli volumi di componenti, mantenendo così collegati il ​​feedback di progettazione, le modifiche agli utensili e le registrazioni di processo. Per l'acquirente, questa continuità semplifica la verifica della revisione T1 e fornisce una base più solida in termini di costi e qualità per la decisione relativa agli utensili di produzione. FAQ D1: Quanto velocemente uno stampo per prototipazione rapida può produrre campioni T1? R: Uno strumento standard può raggiungere lo stadio T1 in circa due o quattro settimane. Guide, sistemi di svitamento, inserti, strutture bimateriali, acciai speciali o finiture complesse possono prolungare i tempi fino a quattro-otto settimane. D2: Quanti pezzi può produrre uno stampo a iniezione rapida? A: La durata degli utensili dipende dal materiale dello stampo, dalla resina, dalla pressione, dalla temperatura, dalla geometria e dalla manutenzione. Definisci il numero di cicli di stampaggio richiesti prima di fare un preventivo, in modo che il costruttore di stampi possa selezionare l'acciaio adatto e proteggere le aree soggette a maggiore usura. D3: È possibile utilizzare la resina prodotta nella fase finale del processo produttivo? R: Sì, in molti progetti. L'utilizzo della resina prevista fornisce una migliore verifica di adattamento, resistenza, ritiro, risposta al calore e qualità della superficie. Le resine abrasive, corrosive o resistenti alle alte temperature potrebbero richiedere inserti in acciaio o un utensile in acciaio. D4: Quali file devo inviare per richiedere un preventivo? A: Invia un modello 3D, un disegno 2D quotato, il tipo di resina, il colore, la finitura, la quantità, le previsioni annuali, le tolleranze critiche, i dettagli di assemblaggio e la data richiesta per il campione. D5: Quando è opportuno passare a uno stampo di produzione? A: Passare alla fase successiva quando il progetto è stabile, le prove soddisfano i criteri di accettazione e il volume previsto supporta uno strumento con una vita utile più lunga. Per prendere questa decisione, utilizzare i tempi di ciclo misurati, il tasso di scarto, le esigenze di manutenzione e il costo unitario della produzione del prototipo.
PER SAPERNE DI PIÙ
Costi di produzione degli stampi a iniezione: una guida completa
Il costo per collaborare con un produttore di stampi a iniezione varia da poche migliaia di dollari per un prototipo a decine di migliaia per stampi di produzione complessi. Un'indagine pubblicata sui costi degli stampi stima un costo di circa 3.000 dollari per gli stampi base in alluminio e di 20.000 dollari o più per quelli in acciaio lavorato. La geometria, il tipo di resina, il numero di cavità, la durata dello stampo e il piano di produzione determinano il preventivo. Un preventivo distingue i costi degli stampi dai costi ricorrenti di stampaggio. Quanto costa in genere un progetto di stampaggio a iniezione? Il costo del tuo progetto comprende ingegneria, fabbricazione e validazione. Chiedi informazioni a ciascun livello. Una fascia di costi pratica Per un contenitore semplice, uno stampo di base può costare poche migliaia di dollari. Attrezzature complesse con meccanismi, inserti, tolleranze ristrette o molte cavità possono arrivare a costare dai 20.000 ai 50.000 dollari. Le dimensioni incidono sul consumo di acciaio e sulle ore di lavorazione. La precisione richiede ispezione e lavorazioni di elettroerosione. La durata dell'utensile determina il tipo di acciaio e il piano di trattamento termico. Perché le citazioni variano I fornitori forniscono preventivi diversi a seconda che l'acciaio, il sistema di raffreddamento, i canali di alimentazione, l'ispezione, le revisioni, il DFM, il Moldflow o l'ambito T1 siano differenti. Il volume di produzione influisce sui costi. Uno stampo in alluminio 7075 è adatto per un prototipo o per una produzione inferiore a 10.000 pezzi; l'acciaio a lunga durata permette di ripartire il costo iniziale più elevato su un maggior numero di pezzi. Quali costi sono inclusi in un preventivo per la rimozione di uno stampo? Un preventivo affidabile segue l'intero percorso del progetto, dalla progettazione del prodotto alla produzione di massa. Progettazione per la producibilità (DFM) e ingegneria Il DFM verifica lo spessore della parete, la forma, le linee di separazione, i punti di iniezione, i sottosquadri e l'espulsione prima della lavorazione dell'acciaio. L'analisi Moldflow simula il riempimento, la pressione, le linee di saldatura, le bolle d'aria e le deformazioni, aiutandoti a individuare potenziali problemi mentre il modello CAD rimane facilmente modificabile. Attrezzature e lavorazioni meccaniche La lavorazione CNC realizza la maggior parte delle cavità e delle piastre. I dettagli complessi possono richiedere elettroerosione, taglio a filo, rettifica e assemblaggio. Gli stampi semplici richiedono da due a quattro settimane; gli utensili complessi spesso ne richiedono da sei a otto. Il preventivo deve specificare la base dello stampo, l'acciaio, il sistema di canali di alimentazione, le azioni, il raffreddamento, l'espulsione e la finitura superficiale. Questi elementi facilitano la verifica del preventivo. Campionamento e validazione della produzione Il campionamento T1 rivela il comportamento dello stampo con resina reale e impostazioni della macchina. Prevedere un budget per l'ispezione, la correzione dello stampo e un ulteriore ciclo di campionamento quando le tolleranze o i percorsi di flusso sono difficili. In che modo il design e la scelta dei materiali influenzano il prezzo? Spesso il pezzo determina il prezzo dell'utensile ancora prima del primo taglio. Geometria del componente e numero di cavità Nervature profonde, sporgenze spesse, angoli vivi, filettature interne e sottosquadri aggiungono operazioni, raffreddamento ed espulsione. Guide e sollevatori risolvono questi problemi, ma aggiungono punti di manutenzione. Gli stampi multicavità riducono il costo dello stampo per pezzo in caso di elevata domanda. Le pareti uniformi si raffreddano in modo omogeneo. Uno scarso bilanciamento crea avvallamenti, deformazioni, cicli di stampa incompleti o cicli di stampa lunghi. Sistemi di acciaio per stampi e canali di alimentazione P20 è adatto a progetti generici con circa 500.000 cicli di stampaggio. H13 è adatto a milioni di cicli o resine abrasive e richiede un trattamento termico. S136 è adatto a resine corrosive e applicazioni pulite. L'alluminio si lavora rapidamente per la realizzazione di prototipi di utensili. I canali freddi semplificano la lavorazione degli stampi. I canali caldi riducono gli scarti di materiale nei canali di colata per la produzione di grandi volumi, ma il collettore e il sistema di controllo comportano un costo iniziale maggiore. Richiedete informazioni sui tempi di ciclo e sul tasso di scarto per ciascuna opzione. Raffreddamento, espulsione e finitura superficiale Il raffreddamento può richiedere dal 60 all'80% di un ciclo. Il posizionamento dei canali e gli inserti ad alta conduttività riducono i tempi di raffreddamento. Gli estrattori devono essere compatibili con il pezzo per evitare sbiancamenti o deformazioni. Lucidatura, texture, venature e finiture a specchio richiedono ulteriore lavoro di preparazione e controllo qualità. Specificare l'aspetto desiderato sul disegno. In che modo il volume di produzione influisce sulla scelta degli utensili più adatti? Prima di selezionare il tipo di stampo, comunica al produttore la quantità di produzione prevista, la domanda annua, il tipo di resina e la durata prevista dello stampo. Prototipi e produzioni a basso volume Uno stampo prototipo o un utensile in alluminio possono convalidare l'adattamento e la funzionalità con una spesa iniziale inferiore. Lavorazioni rapide CNC o EDM possono produrre un prototipo funzionale in pochi giorni. Produzione ad alto volume La produzione ad alto volume richiede acciaio temprato, canali di alimentazione bilanciati, un raffreddamento robusto, l'espulsione automatizzata e un'ispezione ripetibile. Uno stampo con svitamento automatico può costare di più rispetto a uno manuale, ma il risparmio di manodopera e di secondi per ciclo può compensare la differenza in pochi mesi. Cosa dovresti chiedere prima di accettare un preventivo? Invia al fornitore i tuoi file CAD, disegni 2D, tipo di resina, volume annuo, requisiti di superficie, tolleranze target e data di consegna. Chiedi: Quali controlli DFM e Moldflow sono inclusi? Quali tipi di acciaio, cavità, meccanismi e campioni di munizioni sono inclusi? Cosa succede quando i risultati di T1 necessitano di correzione? La citazione più chiara indica le ipotesi e i tempi di consegna fino a T1. Come può un flusso di lavoro ingegneristico controllare i costi totali? Una progettazione preliminare mantiene il budget vincolato al componente che si intende vendere. Un team che esamina la struttura, esegue analisi DFM e Moldflow, progetta il raffreddamento e l'estrazione, lavora lo stampo e fornisce supporto T1 può risolvere i problemi prima che si verifichino cambiamenti nell'acciaio. XINKEY MOULD segue questo flusso di lavoro connesso attraverso lo sviluppo di stampi a iniezione di plastica personalizzati. I suoi ingegneri esaminano lo spessore della parete, l'inclinazione, i punti di iniezione, i canali di alimentazione, i sottosquadri e prRischi di produzione prima della realizzazione degli stampi. Il processo comprende la progettazione degli stampi, la lavorazione CNC ed EDM, lo stampaggio di prova, la correzione e la produzione di piccoli volumi. Questo approccio si adatta anche agli stampi 2K, a inserto, filettati e in bachelite, dove passo, ritiro, temperatura, ventilazione e usura influiscono sui costi successivi. FAQ D1: Qual è il costo tipico di uno stampo a iniezione per un pezzo semplice? A: Un prototipo o uno stampo in alluminio possono costare qualche migliaio di dollari. L'acciaio per la produzione in serie ha un costo maggiore, considerando la durata dello stampo e la lavorazione. D2: L'analisi DFM incide sui costi di progettazione dello stampaggio a iniezione? A: Può essere separato o incluso nell'attrezzatura. Verifica i rischi principali prima della lavorazione. D3: Vale la pena sostenere i costi aggiuntivi per gli stampi di un sistema a canale caldo? A: È adatto a lavori ad alto volume in cui lo spreco di materiale nel canale di colata e il tempo di ciclo sono importanti. I canali freddi sono più adatti a progetti più semplici. D4: In che modo la scelta dell'acciaio per stampi influisce sui costi di manutenzione? A: P20 è adatto agli utensili generici, H13 è adatto per lavori ad alto ciclo e le leghe di acciaio inossidabile sono adatte alle resine corrosive. D5: Quali informazioni aiutano un produttore a fornire un preventivo accurato? A: Condividi il modello CAD 3D, i disegni 2D, il tipo di resina, il volume annuo, la dimensione della cavità desiderata, la finitura superficiale, le tolleranze, la durata prevista dell'utensile, le esigenze di campionamento e la data di consegna. Informazioni chiare consentono di formulare ipotesi più precise e di evitare sorprese sui prezzi.
PER SAPERNE DI PIÙ
Come confrontare i preventivi per lo stampaggio a iniezione come un professionista
Quando confrontate i preventivi di diversi produttori di stampi a iniezione, esaminate l'ambito di lavoro dichiarato, la durata prevista dello stampo e il piano di campionatura, oltre al prezzo. Un utile confronto tra preventivi per stampi a iniezione mette tutti i fornitori sullo stesso piano, basandosi su revisioni dei disegni, resina, volume annuo, schema delle cavità, obiettivi di qualità e tempistiche di consegna. Scegli il piano di stampaggio che collega il suo prezzo a requisiti di produzione stabili e a risultati documentati. Perché i preventivi per lo stampaggio a iniezione variano così tanto? Un preventivo per uno stampo a iniezione riflette sia le decisioni ingegneristiche che le ore di lavorazione. Prima di confrontare i totali, chiedete a ciascun fornitore di specificare le ipotesi alla base del prezzo. Un preventivo basato su uno stampo a cavità singola, un semplice sistema a canale freddo e una breve durata di vita utile descrive un progetto diverso rispetto a uno stampo a canali caldi multicavità per la produzione continua. Ambito, presupposti e volume di produzione Fornite a ogni fornitore lo stesso file 3D del componente, il disegno 2D, il tipo di resina, il colore, la domanda annua e i requisiti di imballaggio. Chiedete se il prezzo include l'analisi DFM, la revisione Moldflow, la certificazione dell'acciaio, lo stampaggio di prova, i rapporti di ispezione, i pezzi di ricambio soggetti a usura e il trasporto. Annotare il numero previsto di cicli di stampaggio e le dimensioni della pressa. Uno stampo prototipo ha una struttura di costi diversa rispetto a uno stampo di produzione progettato per centinaia di migliaia di cicli. Struttura dello stampo e complessità del pezzo Linee di separazione, angoli di sformo, spessore delle pareti, sottosquadri, filettature e superfici estetiche modificano il preventivo per gli stampi. Cursori, estrattori, inserti, meccanismi di svitamento e strutture a due componenti aggiungono elementi mobili e lavoro di impostazione. Richiedete un progetto preliminare dello stampo. Indica se il fornitore ha preventivato la struttura reale o una versione semplificata che subirà modifiche dopo la revisione del progetto. Cosa dovrebbe includere un preventivo per lo stampaggio a iniezione? Un preventivo completo collega ogni costo a un risultato finale. Utilizza la stessa lista di controllo per ogni fornitore di stampaggio a iniezione e indica se ogni voce è inclusa, facoltativa o esclusa. Acciaio, componenti e base dello stampo Il preventivo deve specificare l'acciaio dello stampo, la durezza target, lo standard della base dello stampo, i sistemi di guida ed espulsione, il tipo di canale di colata, il design del punto di iniezione, il sistema di raffreddamento e la finitura superficiale. Gli acciai P20, H13, S136, 1.2344 e NAK80 sono adatti a diverse esigenze in termini di resistenza all'usura, alla corrosione, al calore e all'aspetto estetico. Richiedere i certificati dei materiali e la documentazione relativa al trattamento termico. Confermare la copertura per i componenti del canale caldo, le interfacce del controller, i perni di espulsione di ricambio e le parti soggette ad usura. Supporto tecnico, di campionamento e di produzione La parte ingegneristica rientra nel preventivo per gli stampi. Può includere analisi DFM, raccomandazioni sullo spessore delle pareti e sulla forma, impostazioni di ritiro, simulazione Moldflow, revisione della linea di separazione e modifiche al punto di iniezione o allo sfiato. La documentazione relativa al campionamento deve indicare il numero di prove, il tipo di resina, il metodo di ispezione e il formato del rapporto. Chiedere chi si occupa delle azioni correttive T1 e se è disponibile lo stampaggio a iniezione a basso volume per una produzione pilota. Come si possono confrontare i costi degli utensili riga per riga? Confronta i fattori di costo che influenzano il costo unitario e il rischio del progetto. Un fornitore dovrebbe spiegare il motivo di ogni scelta importante in un linguaggio semplice, corredandolo da un disegno o un calcolo qualora la scelta modifichi il prezzo. Conteggio delle cavità, scelta del corridore e obiettivi del ciclo Il numero di cavità influisce sulla produzione, sul bilanciamento, sulle dimensioni dello stampo e sull'impegno necessario per la validazione. Un maggior numero di cavità può ridurre il costo unitario ad alti volumi, grazie a canali di alimentazione bilanciati e al controllo della distanza tra le cavità. Un canale di alimentazione freddo genera scarti da separare e rimacinare. Un canale di alimentazione caldo aggiunge componenti e controlli, rimuovendo al contempo il materiale dal canale dopo ogni stampaggio. Richiedete informazioni su tempo di ciclo, pressione di riempimento, tonnellaggio della pressa e scarti di materiale per entrambe le opzioni. Componenti di raffreddamento, espulsione e usura Il sistema di raffreddamento controlla il tempo di ciclo e la deformazione. Richiedete uno schema di raffreddamento e chiedete come verranno gestiti i punti caldi attorno a nervature, sporgenze o sezioni spesse. Anche l'espulsione deve essere compatibile con la geometria: la disposizione dei perni, l'espulsione del manicotto, i sollevatori, le piastre di estrazione e l'assistenza pneumatica influiscono tutti sul distacco. Per i componenti filettati, chiedere come la rotazione si sincronizza con l'apertura dello stampo. Includere gli intervalli di manutenzione per slitte, estrattori, perni di espulsione e anime rotanti. Come si verificano i tempi di consegna e gli impegni relativi ai campioni T1? I tempi di realizzazione dello stampo diventano utili se suddivisi in tappe intermedie verificabili. Richiedete date precise per l'approvazione DFM, l'ordinazione dell'acciaio, il rilascio del progetto dello stampo, la sgrossatura, la finitura, l'assemblaggio, il campione T0 e T1, il controllo dimensionale e l'accettazione finale. Un programma con responsabili specifici vi permette di intervenire tempestivamente in caso di modifiche alle decisioni di progettazione. Tappe fondamentali dal DFM allo stampaggio di prova Il normale flusso di lavoro va dalla progettazione del prodotto e dalla revisione DFM alla progettazione dello stampo, all'attrezzatura, allo stampaggio di prova, alla produzione pilota, alla produzione di massa e alla consegna. L'ingegneria di pre-produzione può identificare i rischi di riempimento, sfiato, sformatura o deformazione prima del taglio dell'acciaio. La knowledge base indica circa due-quattro settimane per le lavorazioni T1 standard e da quattro a otto settimane per progetti complessi di svitamento o 2K. Confermare le tempistiche in base al proprio componente e ai tempi di approvazione. Quali prove T1 dovresti richiedere? Richiedi un registro di stampaggio con lotto di resina, macchina, temperatura dello stampo, pressione, tempo di ciclo e identificazione della cavità.k per dimensioni misurate, foto estetiche e azioni aperte. Un campione T1 avvia la validazione; l'accettazione finale segue condizioni di stampaggio stabili e criteri concordati. Quali domande sulla qualità dovresti porre prima di scegliere un fornitore? Le domande sulla qualità rivelano come un fornitore gestisce il rischio dopo l'ordine di acquisto. È importante che siano specifiche, in modo che le risposte possano essere verificate in disegni, report o campioni. Revisione del controllo dimensionale e del flusso di stampaggio Chiedete come il fornitore controlla le lavorazioni CNC, EDM, il taglio a filo e l'allineamento dell'assemblaggio. Una lavorazione con una precisione di ±0,01 mm può supportare aree con accoppiamenti ristretti quando il disegno e il metodo di ispezione corrispondono all'obiettivo. Richiedete i risultati di Moldflow relativi a riempimento, pressione, linee di saldatura, intrappolamento dell'aria e bilanciamento del raffreddamento. Manutenzione, durata degli utensili e passaggio di consegne della produzione Il piano di manutenzione dello stampo deve indicare i punti di lubrificazione, i limiti di usura, la protezione dalla ruggine, i componenti di ricambio e i registri di manutenzione. Confermare la durata prevista dello stampo per l'acciaio e la resina selezionati. Al momento della consegna, richiedere i disegni finali, la mappa delle cavità, il campione approvato, le note di processo, i dati di ispezione e il programma di manutenzione. Un metodo pratico per confrontare i preventivi per il tuo progetto Crea una tabella comparativa ponderata con cinque gruppi: ambito tecnico, controlli di qualità, tempistiche, costi totali di gestione e comunicazione. Valuta ogni preventivo in base agli stessi requisiti. Aggiungete il costo delle modifiche ingegneristiche, dei pezzi di ricambio, del trasporto, della resina di prova e della manutenzione prevista. Quindi, esaminate le due ipotesi a più alto rischio con ciascun fornitore in una breve riunione di progettazione. Questo approccio trasforma il confronto dei preventivi per lo stampaggio a iniezione in una decisione documentata che i vostri team di ingegneria e acquisti possono condividere. In quali ambiti una solida competenza ingegneristica può migliorare l'affidabilità dei preventivi? La fiducia nel preventivo aumenta quando il fornitore collega il prezzo alle decisioni che garantiscono il lancio del prodotto. XINKEY MOULD utilizza un processo di ingegneria preliminare con analisi DFM e Moldflow prima della realizzazione degli stampi. Il suo team di progettazione interno si occupa di spessore delle pareti, sformo, ritiro, punti di iniezione, canali di alimentazione, raffreddamento, ventilazione, espulsione e resistenza dello stampo. Questa portata è ideale per progetti in cui un progetto deve passare a una produzione stabile. Per i componenti complessi, il team supporta cursori, sollevatori, inserti, anime filettate, svitamento automatico e strutture a doppia iniezione 2K. La lavorazione CNC è controllata con una precisione dichiarata di ±0,01 mm, seguita da verifiche di assemblaggio e convalida dello stampaggio di prova. L'azienda offre anche la realizzazione rapida di stampi per prototipi e la produzione di prova a basso volume, rappresentando un passaggio pratico tra il campione T1 e la produzione su larga scala. È possibile consultare i prodotti per stampaggio a iniezione disponibili al momento della richiesta di un preventivo per il proprio componente. FAQ D1: Qual è il primo documento da richiedere con un preventivo per gli utensili? A: Richiedere un elenco dettagliato delle voci di progetto, comprensivo di layout dello stampo, tipo di acciaio, numero di cavità, schema di canali di colata e punti di iniezione, piano di campionamento, tempistiche di consegna e esclusioni. D2: Come si confrontano le quotazioni di un corridore in forma e di un corridore in calo? A: Confrontare il costo totale del sistema, l'obiettivo del ciclo, gli sprechi di materiale, le esigenze del sistema di controllo, l'accesso per la manutenzione e il volume di produzione previsto. D3: Cosa dovrebbe contenere un pacchetto di campioni T1? A: Dovrebbe contenere le condizioni di sparo, l'identificazione della cavità, le dimensioni misurate, le foto estetiche, le quantità dei campioni e le azioni correttive in corso. D4: In che modo l'analisi DFM influisce sul preventivo per uno stampo? A: L'analisi DFM identifica lo spessore della parete, l'inclinazione, il punto di iniezione, lo sfiato, il raffreddamento e le modifiche di sformatura prima del taglio dell'acciaio, in modo che il preventivo rifletta una struttura dello stampo realizzabile. D5: Quali dettagli relativi alla manutenzione degli stampi sono da considerare nella selezione del fornitore? A: Verificare le ipotesi sulla durata utile dell'utensile, i punti di lubrificazione, i limiti di usura delle parti, i pezzi di ricambio, i registri di manutenzione, la protezione dalla ruggine e i documenti di consegna forniti con lo stampo.
PER SAPERNE DI PIÙ
Prodotti
Contatti
di WhatsApp
Posta elettronica