
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 Autor
Die Wahl des Prototypenverfahrens hängt davon ab, welche Frage die Teile beantworten sollen. Ein Gehäuse für eine Passungsprüfung, ein Schnappverschluss und eine zehnteilige Pilotserie erfordern jeweils unterschiedliche Nachweise. Dieser Leitfaden vergleicht Prototyp-Spritzguss3D-Druck und CNC-Bearbeitung werden anhand von Lieferzeit, Materialverhalten, Genauigkeit, Oberflächengüte, Menge und Kaufrisiko verglichen.
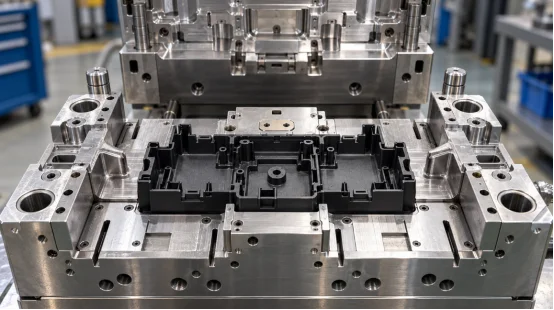
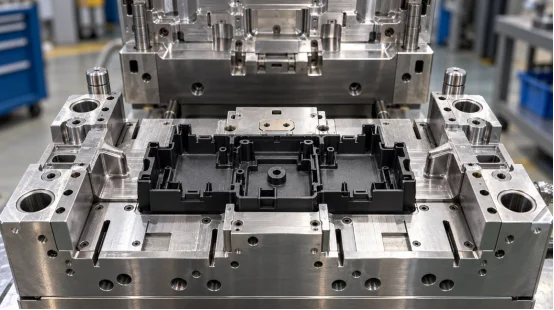
Die drei Verfahren fertigen Bauteile auf unterschiedliche Weise, wodurch diese unterschiedliche Merkmale aufweisen. Beim Spritzgießen wird ein Formhohlraum mit geschmolzenem thermoplastischem Material gefüllt und der Vorgang wiederholt sich. Beim 3D-Druck wird das Material Schicht für Schicht aufgetragen. Die CNC-Bearbeitung trägt Material von einem massiven Block ab. Welches Verhalten für Sie am wichtigsten ist, hängt von Ihrem Verwendungszweck ab.
Beim Prototypen-Spritzgießen wird eine Kleinserienform, häufig aus Aluminium oder weicherem Werkzeugstahl, verwendet, um Teile aus dem für die Serienproduktion vorgesehenen Kunststoff herzustellen. Anhand des Formteils lassen sich Schweißnähte, Einfallstellen, Verzug, Schnappkraft und Oberflächenbeschaffenheit prüfen.
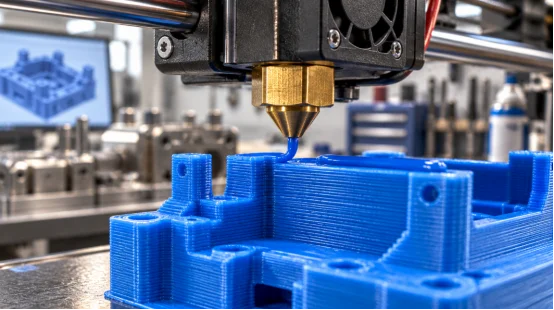
Der 3D-Druck eignet sich für alltägliche Geometrieänderungen oder die schnelle Fertigung von ein bis fünf Teilen. FDM kann ABS, PLA und Polycarbonat verarbeiten; Harz- und Pulversysteme ermöglichen feinere Details. Die Schichtrichtung beeinflusst Festigkeit, Treppenstruktur und Wärmeverhalten. Ein gedrucktes Scharnier kann sich anders biegen als ein spritzgegossenes Scharnier aus demselben Polymer.
Die CNC-Bearbeitung schneidet Teile aus ABS, POM, Nylon, PC oder anderen technischen Kunststoffblöcken. Sie ermöglicht präzise Bezugspunkte und enge Maße an zugänglichen Stellen. Interne Kanäle, tiefe Aussparungen und dünne Rippen können die Kosten erhöhen, da die Fräser Zugang und Unterstützung benötigen. Bearbeitete Teile weisen zudem die Maserung des Blocks und Werkzeugspuren auf, die sich von der Textur spritzgegossener Teile unterscheiden können.
Img.CNC milling machine spindle carving white plastic prototype part.webp
Welche Methode passt zu Ihrer Bestellmenge und Lieferzeit?
Die Menge beeinflusst die Kostenkurve. Legen Sie vor dem Vergleich der Angebote eine Zielmenge, einen Mustertermin und die Anzahl der Designüberarbeitungen fest.
3D-Druck eignet sich für frühe Formprüfungen, da keine speziellen Werkzeuge benötigt werden. CNC-Bearbeitung eignet sich für Teile, die präzise Bohrungen, ebene Bezugsflächen oder funktionale Gewinde erfordern. Spritzguss-Prototyp Das macht Sinn, wenn es um eine vorgeformte Konstruktion geht, wie zum Beispiel bei einem beweglichen Scharnier oder einer Klemme.
Spritzgießen in Kleinserien verteilt die Werkzeugkosten auf wiederholbare Teile und ermöglicht die Verwendung von Werkstoffen in Serienqualität. Mit Übergangswerkzeugen lassen sich Prototypen oder verkaufsfähige Teile herstellen, während eine langlebigere Form gefertigt wird. CNC-Bearbeitung eignet sich für dicke, starre Teile; 3D-Druck ermöglicht das Entfernen von Stützstrukturen, Schleifen oder die orientierungsspezifische Prüfung.
Der 3D-Druck kann nach Dateivorbereitung und Terminplanung beginnen. Die CNC-Bearbeitung erfolgt nach Programmierung, Rohmaterial, Vorrichtungen und Oberflächenbearbeitung. Ein Standardprojekt im Rapid Tooling kann T1-Muster in etwa zwei bis vier Wochen erreichen; Gleiter, Einsätze, Entschraubungssysteme, Spezialstähle oder anspruchsvolle Oberflächenbearbeitungen können die Fertigungszeit auf vier bis acht Wochen verlängern. Meilensteine sind mit dem Lieferanten abzustimmen.
Die Materialwahl sollte sich nach den Einsatzbedingungen richten: Stoßfestigkeit, Hitzebeständigkeit, Chemikalienbeständigkeit, Biegebeanspruchung, Aussehen oder elektrische Isolation. Ein Ersatzharz lässt wichtige Leistungsfragen unbeantwortet.
Spritzgießen ermöglicht die Prüfung von ABS-Gehäusen, PC-Schlagteilen, PP-Fassgelenken, PA-gefüllten Bauteilen und gefüllten Kunststoffsorten in einem kontrollierten Prozess. Harztrocknung, Schmelztemperatur, Nachdruck und Abkühlung beeinflussen Schwindung und Verzug. PP bietet Chemikalienbeständigkeit und Flexibilität; gefülltes PA erhöht die Steifigkeit, kann aber den Werkzeugverschleiß steigern.
Gedruckte Teile können Lufteinschlüsse, Schichtnähte oder anisotrope Festigkeit aufweisen. CNC-Teile werden zwar aus Standardmaterial gefertigt, doch das Schneiden kann Spannungen freilegen oder dünne Wände verformen. Für Wärmebehandlung, chemische Einwirkung oder wiederholte Montage sollten Testmuster dem endgültigen Harz und dem Fertigungsprozess entsprechen.
Die Genauigkeit ist ein Ergebnis, das von jedem einzelnen Merkmal abhängt. Bezugspunktstrategie, Schrumpfung, Werkzeugzugänglichkeit, Prüfmethode und thermische Vorgeschichte beeinflussen sie alle.
CNC-Bearbeitung Es ermöglicht die Einhaltung enger Toleranzen an erreichbaren Flächen und Bohrungen und eignet sich daher für Lehren und Passungsstudien. Der digitale Aufbau formt komplexe Gebilde direkt, und das fertige gedruckte Bauteil übernimmt die Struktur der Bauoberfläche; Trennlinien in der Form definieren seine Geometrie nicht.
Kleine Löcher und Kanten müssen gegebenenfalls nachbearbeitet werden. Beim Spritzgießen wird die Kavitätsgeometrie nach Stabilisierung des Prozesses wiederholt; die DFM-Prüfung muss Formschrägen, Trennlinien, Angüsse, Auswurf und Harzschrumpfung berücksichtigen.
Bearbeitete Oberflächen weisen Bearbeitungsspuren auf, die poliert oder strukturiert werden können. Bedruckte Oberflächen müssen häufig geschliffen oder dampfbehandelt werden. Ein Formhohlraum kann über jeden Schuss hinweg eine definierte Politur oder Textur aufweisen. Angussreste, Schweißnähte, Auswerfermarken und Glanzabweichungen sollten in der Zeichnung vermerkt werden, insbesondere bei sichtbaren Gehäusen.
Ein aussagekräftiges Angebot verknüpft Preis und Lieferzeit mit einem definierten Leistungsumfang. Vergleichen Sie Ingenieurleistungen, Materialien, Inspektion, Korrekturen, Lieferformat und Stückpreis.
Senden Sie ein 3D-Modell, eine bemaßte 2D-Zeichnung, Angaben zu Harzsorte, Farbe, Oberflächenbeschaffenheit, Menge, Jahresprognose, kritischen Toleranzen, Montagekontext und dem gewünschten Musterliefertermin. Fragen Sie nach Werkzeugmaterial, Kavitätenanzahl, Angusskanaltyp, angestrebter Werkzeugstandzeit, Versuchen, T1-Bericht, Korrekturrichtlinien und Eigentumsbedingungen.
Für CNC-Bearbeitung geben Sie bitte das Rohmaterial, das Bezugssystem, die Prüfpunkte und die Oberflächenbearbeitung an. Für 3D-Druck geben Sie bitte das Verfahren, die Ausrichtung, die Schichthöhe, die Nachbearbeitung und die Festigkeitsrichtung an.
Konstruktion für die Fertigung Die DFM-Analyse sollte Wandstärke, Entformungsschräge, Rippen, Vorsprünge, Hinterschnitte, Angüsse, Entlüftungsöffnungen und Auswurf vor dem Zerspanen erkennen. Während der Bearbeitungsphasen T0 und T1 sind Fehlstellen, Grat, Verbrennungen, Einfallstellen, Schweißnähte, Anhaften, Verzug und Maßabweichungen zu dokumentieren. Jedes Problem ist einer Maßnahme und einem Verantwortlichen zuzuordnen. Diese Dokumentation bietet dem Einkauf eine klare Grundlage für die Freigabe des nächsten Werkzeugs oder die Überarbeitung des Bauteils.
Die Übergabe ist entscheidend, wenn ein Prototyp ein Werkzeug- oder Prozessproblem aufdeckt. Die Konstruktionslogik sollte sich von der Überprüfung über die Werkzeugkorrektur und den Probeformen bis hin zur Entscheidung für die Kleinserienfertigung erstrecken.
XINKEY-Forme Dieses Verfahren wird auf die Entwicklung von Kunststoffteilen angewendet. Die Ingenieure prüfen Wandstärke, Entformungsschräge, Schwindung, Angüsse, Verteilerkanäle, Kühlung, Entlüftung, Auswurf und Formfestigkeit vor der Werkzeugherstellung. Bei Seitenbohrungen, Gewinden oder Zweikomponenten-Elementen umfasst das Leistungsspektrum Schieber, Auswerfer, Einsätze, Gewindekerne, automatische Entschraubung und 2K-Bi-Injektionsstrukturen. CNC-, EDM- und Drahterodierverfahren unterstützen den Werkzeugbau, wobei die Bearbeitungsgenauigkeit ±0,01 mm erreicht, sofern dies durch das jeweilige Element und die Prüfmethode möglich ist.
Als Hersteller von Spritzgussformen für Kunststoffe bezieht das Unternehmen die Ergebnisse von Versuchen in die Formkorrektur und die Kleinserienfertigung ein und hält die Stichprobendaten eng mit der Produktion verknüpft.
Frage 1: Lohnt sich das Spritzgießen von Prototypen für 20 Teile?
Ja, wenn Sie unbedingt hochwertiges Kunstharz, vorgeformte Clips, Scharniere oder spezielle Oberflächenstrukturen benötigen. Wägen Sie einfach die Anschaffungskosten des Werkzeugs gegen die Kosten für die manuelle Bearbeitung oder den 3D-Druck jedes einzelnen Teils ab. Berücksichtigen Sie dabei, wie wichtig Ihnen ein solider und zuverlässiger Leistungsnachweis ist.
Frage 2: Kann 3D-Druck einen Spritzguss-Prototyp ersetzen?
Nur teilweise. Der 3D-Druck bewältigt Grundformen, Abstände und erste ergonomische Prüfungen recht gut. Das Spritzgießen hingegen offenbart ganz andere Details. Es zeigt exakt, wie die Kavitätsfüllung funktioniert. Es verdeutlicht die tatsächliche Schrumpfung und mögliche Bindenähte. Darüber hinaus demonstriert es den Auswurf und das tatsächliche Verhalten des Formmaterials.
Frage 3: Wann ist CNC-Bearbeitung die praktikable Wahl?
Es glänzt, wenn nur wenige starre Teile mit hochpräzisen Bezugspunkten, Bohrungen oder Gewinden benötigt werden. Auch für sperrige Geometrien ist es eine gute Wahl. Dicke Bauteile benötigen einfach zu viel Druckzeit. Zudem rechtfertigen kleine Losgrößen die Kosten für Spezialwerkzeuge nicht.
Frage 4: In welchem Prozess wird das endgültige Kunststoffmaterial verwendet?
Beim Spritzgießen wird typischerweise das exakt geplante Produktionsharz verwendet. CNC-Bearbeitung hingegen nutzt Standard-Kunststoffe. 3D-Druck ist auf Polymere beschränkt, die mit dem jeweiligen Drucker kompatibel sind. Überprüfen Sie daher stets die Spezifikationen für Wärmebeständigkeit, chemische Beständigkeit und Festigkeit, bevor Sie endgültige Aussagen zur Leistungsfähigkeit treffen.
Frage 5: Wann sollte man von einem Prototypenwerkzeug zu einer Produktionsform übergehen?
Stellen Sie auf eine langlebigere Maschine um, sobald Ihr Design vollständig stabil ist. Ihre T1-Muster müssen zudem alle grundlegenden Akzeptanzkriterien erfüllen. Darüber hinaus muss Ihr prognostiziertes Produktionsvolumen die Anschaffung einer langlebigeren Maschine rechtfertigen. Treffen Sie diese Entscheidung auf Basis der harten Fakten aus der Prototypenfertigung: aufgezeichnete Zykluszeit, tatsächliche Ausschussquote, tatsächlicher Wartungsbedarf und nachgewiesene Stückkosten.
Verwandte Beiträge











Kontaktieren Sie uns