
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 المؤلف
يعتمد اختيار عملية النموذج الأولي على السؤال الذي تحتاج إلى الإجابة عنه من خلال الأجزاء. فكل من غلاف اختبار التوافق، وغطاء التثبيت السريع، ونموذج تجريبي مكون من عشر قطع، يتطلب أدلة مختلفة. يقارن هذا الدليل بين هذه الأدلة. قولبة الحقن النموذجية، الطباعة ثلاثية الأبعاد، والتصنيع باستخدام الحاسوب (CNC) حسب وقت التسليم، وسلوك المواد، والدقة، والتشطيب، والكمية، ومخاطر الشراء.
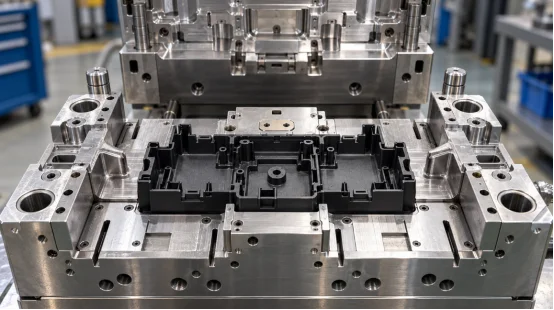
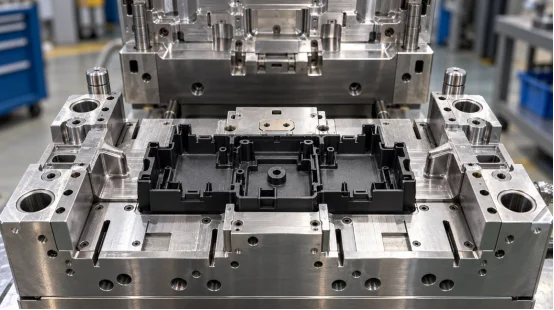
تُصنع الأجزاء باستخدام الطرق الثلاث بطرق مختلفة، لذا يحمل كل جزء خصائص مختلفة. يملأ قولبة الحقن تجويفًا بمادة بلاستيكية حرارية منصهرة، وتُكرر العملية نفسها. تضيف الطباعة ثلاثية الأبعاد المادة طبقة تلو الأخرى. أما التصنيع باستخدام الحاسوب (CNC) فيزيل المادة من كتلة صلبة. ويُحدد الاستخدام المقصود أيًّا من هذه الطرق هو الأهم.
تستخدم عملية قولبة الحقن للنماذج الأولية قالبًا قصير الإنتاج، غالبًا من الألومنيوم أو فولاذ الأدوات الأكثر ليونة، لصنع الأجزاء من راتنج الإنتاج المخطط له. يمكنك فحص خطوط اللحام، وعلامات الانكماش، والتشوه، وقوة التثبيت، والملمس باستخدام الجزء المصبوب.
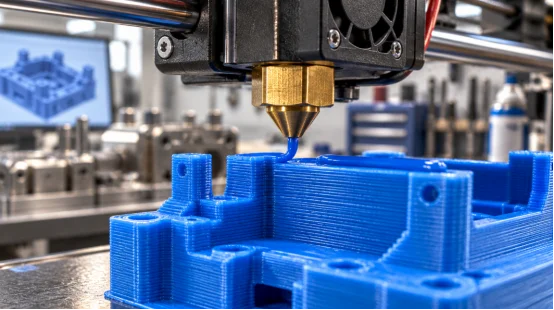
تُناسب الطباعة ثلاثية الأبعاد التغييرات الهندسية اليومية أو تصنيع من قطعة إلى خمس قطع بسرعة. يمكن استخدام مواد مثل ABS وPLA والبولي كربونات في تقنية FDM؛ بينما تُستخدم أنظمة الراتنج والمساحيق لتصنيع التفاصيل الدقيقة. يؤثر اتجاه الطبقات على المتانة، وشكل السطح المتدرج، والاستجابة الحرارية. قد يختلف انثناء المفصلة المطبوعة عن المفصلة المصبوبة بالحقن والمصنوعة من نفس نوع البوليمر.
تُستخدم آلات التصنيع باستخدام الحاسوب (CNC) لقطع الأجزاء من مواد مثل ABS، وPOM، والنايلون، وPC، أو غيرها من المواد البلاستيكية الهندسية. وتوفر هذه الآلات نقاط مرجعية دقيقة وأبعادًا مُحكمة للأجزاء التي يسهل الوصول إليها. قد تؤدي القنوات الداخلية والتجاويف العميقة والأضلاع الرقيقة إلى زيادة التكلفة نظرًا لحاجة أدوات القطع إلى الوصول والدعم. كما تُظهر الأجزاء المُصنّعة حبيبات المادة وآثار أدوات القطع، والتي قد تختلف عن نسيج القالب.
Img.CNC milling machine spindle carving white plastic prototype part.webp
ما هي الطريقة الأنسب لكمية الطلب والمدة الزمنية اللازمة للتسليم؟
تؤثر الكمية على منحنى التكلفة. حدد الكمية المستهدفة وتاريخ العينة وعدد مراجعات التصميم قبل مقارنة عروض الأسعار.
تُناسب الطباعة ثلاثية الأبعاد عمليات فحص الشكل الأولية لأنها لا تتطلب أدوات مخصصة. أما التصنيع باستخدام الحاسوب (CNC) فيُناسب الأجزاء التي تحتاج إلى ثقوب دقيقة، أو نقاط مرجعية مسطحة، أو خيوط وظيفية. نموذج أولي لقالب حقن يكون ذلك منطقياً عندما يتعلق القرار بسلوك مُشكَّل، مثل المفصلة الحية أو المشبك.
يُوزّع قولبة الحقن بكميات صغيرة تكلفة الأدوات على الأجزاء القابلة للتكرار، ويدعم استخدام مواد عالية الجودة للإنتاج. ويمكن استخدام أدوات مؤقتة لتوفير وحدات تجريبية أو قابلة للبيع ريثما يتم تجهيز قالب ذي عمر أطول. وتناسب عمليات التصنيع باستخدام الحاسوب (CNC) الأجزاء السميكة والصلبة؛ بينما تُضيف الطباعة ثلاثية الأبعاد إمكانية إزالة الدعامات، والصنفرة، أو الفحص المُوجّه.
يمكن البدء بالطباعة ثلاثية الأبعاد بعد تجهيز الملفات وجدولة العمل. ويأتي توقيت التحكم الرقمي بالحاسوب (CNC) بعد البرمجة، وتوفير المواد الخام، والتجهيزات، والتشطيب. قد تصل نماذج T1 لمشروع أدوات سريعة قياسي إلى حوالي أسبوعين إلى أربعة أسابيع؛ أما استخدام المنزلقات، أو الحشوات، أو أنظمة فك البراغي، أو الفولاذ الخاص، أو التشطيبات الدقيقة، فقد يطيل مدة الإنتاج إلى ما بين أربعة وثمانية أسابيع. يُرجى تأكيد مراحل الإنجاز مع المورّد.
ينبغي أن يراعي اختيار المواد ظروف الاستخدام: الصدمات، الحرارة، المواد الكيميائية، الانثناء، المظهر، أو العزل الكهربائي. إن استخدام راتنج بديل يترك تساؤلات جوهرية حول الأداء دون إجابة.
تتيح عملية التشكيل بالحقن اختبار هياكل ABS، وأجزاء PC المقاومة للصدمات، ومفصلات PP المرنة، ومكونات PA المحملة، والأنواع المملوءة، ضمن عملية مضبوطة. يؤثر تجفيف الراتنج، ودرجة حرارة الانصهار، وضغط التعبئة، والتبريد على الانكماش والتشوه. يوفر PP مقاومة كيميائية ومرونة؛ بينما يضيف PA المملوء صلابة، ولكنه قد يزيد من تآكل الأدوات.
قد تحتوي الأجزاء المطبوعة على فراغات أو فواصل بين الطبقات أو تباين في القوة. تستخدم أجزاء CNC مواد خام، ومع ذلك، قد يؤدي القطع إلى تعريضها للإجهاد أو تشويه الجدران الرقيقة. بالنسبة للتقادم الحراري أو التعرض للمواد الكيميائية أو التجميع المتكرر، يجب أن تتطابق عينات الاختبار مع الراتنج النهائي وعملية التصنيع.
الدقة هي نتيجة تعتمد على كل ميزة على حدة. وتؤثر عليها استراتيجية المرجع، والانكماش، وإمكانية الوصول إلى الأدوات، وطريقة الفحص، والتاريخ الحراري.
التصنيع باستخدام الحاسوب (CNC) تتميز هذه التقنية بقدرتها على الحفاظ على دقة عالية في الأسطح والثقوب التي يمكن الوصول إليها، مما يجعلها مفيدة في القياسات ودراسات التوافق. تُشكّل عملية البناء الرقمي أشكالًا معقدة مباشرةً، ويحمل الجزء المطبوع النهائي سطح البناء؛ ولا تحدد خطوط فصل القالب شكله الهندسي.
قد تحتاج الثقوب والحواف الصغيرة إلى معالجة لاحقة. تُكرر عملية قولبة الحقن شكل التجويف بعد استقرار العملية؛ ويجب أن تأخذ مراجعة التصميم للتصنيع في الاعتبار عوامل السحب، وخطوط الفصل، والبوابات، والإخراج، وانكماش الراتنج.
تحمل الأسطح المشغولة آليًا آثارًا للقطع يمكن تلميعها أو إضافة نسيج إليها. أما الأسطح المطبوعة، فغالبًا ما تحتاج إلى الصنفرة أو المعالجة بالبخار. ويمكن أن يحمل التجويف المصبوب لمعانًا أو نسيجًا محددًا في كل جزء. وينبغي توضيح آثار البوابة، وخطوط اللحام، وعلامات القذف، وتفاوت اللمعان في الرسم، لا سيما بالنسبة للهياكل الظاهرة.
يُقدّم عرض الأسعار المفيد ربطاً بين السعر والتوقيت ونطاق العمل المحدد. قارن بين الأعمال الهندسية والمواد والفحص والتعديلات وطريقة التسليم وسعر الوحدة.
أرسل نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد بأبعاده، ونوع الراتنج، ولونه، وتشطيبه، وكميته، والتوقعات السنوية، والتفاوتات الحرجة، وسياق التجميع، وتاريخ العينة المطلوب. اطلب أيضًا معلومات عن مادة القالب، وعدد التجاويف، ونوع قناة التغذية، والعمر الافتراضي المستهدف للأداة، والتجارب، وتقرير T1، وسياسة التصحيح، وشروط الملكية.
بالنسبة للتصنيع باستخدام الحاسوب (CNC)، حدد نوع المادة الخام، ونظام الإسناد، ونقاط الفحص، والتشطيب. أما بالنسبة للطباعة، فحدد العملية، والاتجاه، وارتفاع الطبقة، والمعالجة اللاحقة، واتجاه القوة.
التصميم من أجل سهولة التصنيع يجب أن يُشير تحليل التصميم للتصنيع (DFM) إلى سُمك الجدار، والمسافة بين نقاط القطع، والأضلاع، والنتوءات، والتجاويف، والبوابات، وفتحات التهوية، وإخراج المعدن قبل بدء عملية القطع. خلال مرحلتي T0 وT1، سجّل أي عيوب في اللحام، مثل اللحامات القصيرة، والزوائد، والحروق، والانخفاضات، وخطوط اللحام، والالتصاق، والتشوه، وانحراف الأبعاد. اربط كل مشكلة بإجراء ومسؤول عنها. يُتيح هذا السجل لقسم المشتريات أساسًا واضحًا للموافقة على الأداة التالية أو تعديل القطعة.
تُعدّ عملية التسليم مهمة عندما يكشف النموذج الأولي عن مشكلة في الأدوات أو العملية. يجب أن يمتد منطق التصميم من مرحلة المراجعة مروراً بتصحيح القالب، والتشكيل التجريبي، وصولاً إلى قرار الإنتاج بكميات صغيرة.
XINKEY قالب يطبق هذا النهج على تطوير الأجزاء البلاستيكية. يقوم مهندسوه بمراجعة سماكة الجدار، وزاوية السحب، والانكماش، والبوابات، والمجاري، والتبريد، والتهوية، والإخراج، وقوة القالب قبل البدء في تصنيع الأدوات. بالنسبة للثقوب الجانبية، أو الخيوط، أو الميزات ثنائية المادة، يشمل النطاق المنزلقات، والرافعات، والحشوات، والقلوب الملولبة، والفك التلقائي، وهياكل الحقن الثنائي 2K. تدعم تقنيات CNC وEDM والقطع السلكي عملية بناء الأدوات، مع دقة تحكم في التشغيل تصل إلى ±0.01 مم حيثما تسمح بذلك الميزة وطريقة الفحص.
بصفتها شركة مصنعة لقوالب حقن البلاستيك، فإنها تستخدم نتائج التجارب في تصحيح القوالب وتشكيل الحقن بكميات صغيرة، مع الحفاظ على بيانات العينات مرتبطة بالإنتاج.
س1: هل عملية قولبة الحقن للنماذج الأولية مجدية لـ 20 قطعة؟
نعم، إذا كنتَ بحاجة ماسة إلى راتنج عالي الجودة، أو مشابك مصبوبة، أو مفصلات، أو أسطح ذات ملمس محدد. قارن فقط سعر الأداة المبدئي مع تكلفة تصنيع أو طباعة كل قطعة على حدة. ضع في اعتبارك مدى أهمية الحصول على دليل أداء قوي وموثوق.
س2: هل يمكن للطباعة ثلاثية الأبعاد أن تحل محل النموذج الأولي المصنوع بتقنية حقن القوالب؟
جزئياً فقط. تعالج الطباعة ثلاثية الأبعاد الأشكال الأساسية والمسافات والفحوصات المريحة الأولية بشكل جيد. مع ذلك، يكشف قولبة الحقن عن تفاصيل مختلفة تماماً. فهي تُظهر بدقة كيفية عمل ملء الفراغات، وتُبرز الانكماش الحقيقي وخطوط اللحام المحتملة، بالإضافة إلى أنها تُظهر عملية الإخراج الفعلية وسلوك الراتنج المصبوب الحقيقي.
س3: متى يكون التصنيع باستخدام الحاسوب (CNC) هو الخيار العملي؟
يتألق هذا الخيار عندما تحتاج فقط إلى عدد قليل من الأجزاء الصلبة التي تتطلب بيانات مرجعية أو ثقوبًا أو خيوطًا دقيقة للغاية. كما أنه خيار ذكي للأشكال الهندسية الضخمة، حيث تستغرق الأجزاء السميكة وقتًا طويلاً جدًا للطباعة. بالإضافة إلى ذلك، لا يمكن تبرير تكاليف الأدوات المخصصة في حال كان حجم الدفعة صغيرًا.
س4: ما هي العملية التي تستخدم مادة البلاستيك النهائية؟
تستخدم عملية قولبة الحقن عادةً نفس نوع الراتنج المُخطط له للإنتاج. أما التصنيع باستخدام الحاسوب (CNC) فيعتمد على مواد بلاستيكية هندسية قياسية. في حين أن الطباعة ثلاثية الأبعاد تقتصر على البوليمرات المتوافقة مع تلك الطابعة تحديدًا. لذا، تحقق دائمًا من مواصفات الحرارة والمواد الكيميائية والقوة قبل استخلاص أي استنتاجات نهائية حول الأداء.
س5: متى يجب الانتقال من أداة النموذج الأولي إلى قالب الإنتاج؟
انتقل إلى المرحلة التالية بمجرد استقرار تصميمك تمامًا. يجب أن تستوفي عينات المرحلة الأولى (T1) جميع معايير القبول الأساسية. بالإضافة إلى ذلك، يجب أن يدعم حجم الإنتاج المتوقع شراء أداة ذات عمر أطول. اتخذ هذا القرار بثقة استنادًا إلى البيانات الدقيقة لتشغيل النموذج الأولي: وقت الدورة المسجل، ومعدل الهدر الفعلي، واحتياجات الصيانة الفعلية، وتكلفة الوحدة المثبتة.
مشاركات ذات صلة











اتصل بنا