


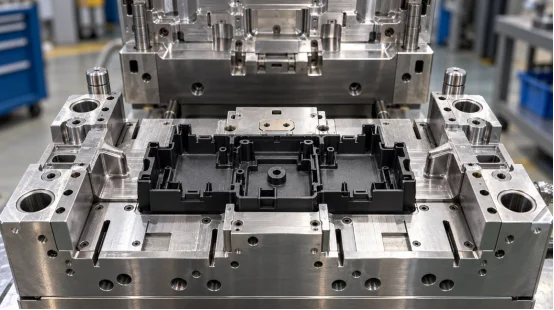
原型注塑成型 vs 3D 打印 vs CNC 加工
-
 作者
- 9th 10 月2026
选择原型制作流程取决于您需要零件来解答的问题。例如,用于适配性检查的外壳、卡扣式盖子以及十件试生产,每种都需要不同的验证数据。本指南将对此进行比较。 原型注塑成型3D 打印和 CNC 加工按交货时间、材料性能、精度、表面光洁度、数量和采购风险进行评估。
每种塑料原型制作方法都能生产出什么样的产品?
这三种方法制造零件的方式各不相同,因此零件所承载的证据也各不相同。注塑成型是将熔融的热塑性塑料注入型腔,并重复相同的循环。3D 打印是逐层添加材料。CNC 加工是从实心块体上去除材料。您的预期用途应该决定哪种方式最为重要。
原型注塑成型
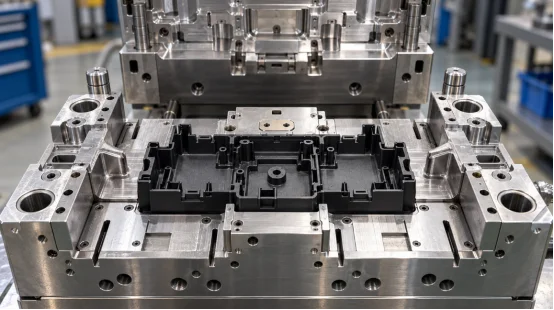
原型注塑成型使用小批量模具(通常为铝或较软的工具钢)来制造计划生产所需的树脂零件。您可以检查成型零件的熔接线、缩痕、翘曲、卡扣力以及表面纹理。
3D打印
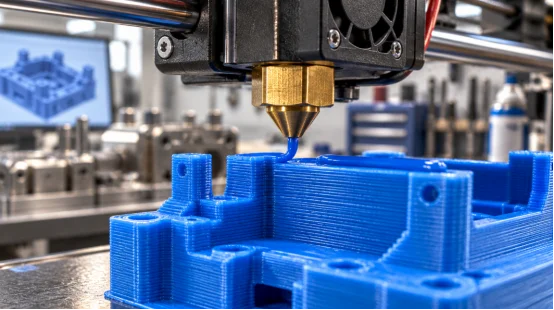
3D打印适用于日常几何形状的改变或一到五个快速零件的打印。FDM技术可使用ABS、PLA和聚碳酸酯等材料;树脂和粉末系统则可实现更精细的细节。层方向会影响强度、阶梯状纹理和热响应。使用相同标称聚合物的3D打印铰链的弯曲性能可能与注塑成型的铰链不同。
数控加工
CNC加工从ABS、POM、尼龙、PC或其他工程塑料块上切割零件。它能提供清晰的基准面和精确的尺寸,尤其适用于易于加工的特征。内部通道、深腔和薄肋会增加成本,因为刀具需要操作空间和支撑。加工后的零件还会保留塑料块的纹理和刀痕,这可能与模压成型的纹理有所不同。
Img.CNC milling machine spindle carving white plastic prototype part.webp
哪种方法最符合您的数量和交货时间?
数量会影响成本曲线。在比较报价之前,请设定目标数量、样品日期和设计修改次数。
一至十部分
3D打印适合早期形状检查,因为无需专用模具。CNC加工适合需要精确孔径、平面基准或功能性螺纹的零件。 注塑模具原型 当决策涉及成型行为时,例如活动铰链或夹子,这种做法是合理的。
十到几百份
小批量注塑成型可以将模具成本分摊到可重复生产的零件上,并支持使用生产级材料。过渡模具可以在准备更长寿命模具的同时提供试制件或可销售的成品。CNC加工适用于厚重、刚性零件;3D打印则增加了去除支撑、打磨或定向检测等功能。
进度计划
文件准备和排程完成后即可开始3D打印。CNC加工时间取决于编程、材料、夹具和表面处理。标准的快速模具项目大约需要两到四周才能完成T1样品;滑块、嵌件、拆卸系统、特殊钢材或高要求的表面处理可能会将制作周期延长至四到八周。请与供应商确认各个阶段的里程碑。
材料和零件性能对比如何?
材料的选择应根据使用条件而定,例如冲击、高温、化学品腐蚀、弯曲、外观或电绝缘性能。使用替代树脂会导致关键性能问题无法解决。
生产级树脂证据
注塑成型工艺可让您在可控的条件下测试ABS外壳、PC冲击部件、PP活动铰链、PA填充部件以及各种填充型材料。树脂干燥、熔体温度、保压压力和冷却都会影响收缩率和翘曲度。PP具有耐化学性和柔韧性;填充型PA可增加刚度,但会增加模具磨损。
印刷和机械加工材料的限制
打印部件可能存在空隙、层间接缝或强度不均匀等问题。CNC加工部件使用预制材料,但切割过程可能会暴露应力或导致薄壁变形。对于热老化、化学腐蚀或重复组装等情况,测试样品应与最终使用的树脂和工艺相匹配。
哪种方法能获得合适的精度和表面光洁度?
精度取决于每个特征的具体情况。基准策略、收缩率、工具使用、检测方法和热历史都会对其产生影响。
准确性和细节
数控加工 它能够在可触及的表面和孔上保持严格的公差,因此非常适用于量规和配合研究。数字化构建直接形成复杂形状,最终打印部件保留了构建表面;模具分型线并不决定其几何形状。
小孔和边缘可能需要后处理。注塑成型工艺稳定后,型腔几何形状会重复出现;DFM(面向制造的设计)评审必须考虑拔模斜度、分型线、浇口、顶出和树脂收缩等因素。
表面处理和外观
机加工表面会留下刀痕,可以进行抛光或纹理处理。印刷表面通常需要打磨或蒸汽处理。模腔在每次注塑成型后都能保持特定的抛光或纹理效果。浇口痕迹、熔接线、顶出痕迹和光泽度差异都应在图纸上标明,尤其是在外露部件上。
购买对比中应该包含哪些内容?
一份有效的报价单应将价格和时间与明确的范围联系起来。比较工程量、材料、检验、修改、交付方式和单价。
报价清单
请提供三维模型、带尺寸标注的二维图纸、树脂牌号、颜色、表面处理、数量、年度预测、关键公差、装配环境以及所需的样品日期。请询问模具材料、型腔数量、流道类型、模具寿命目标、试模、T1报告、纠错政策以及所有权条款。
对于数控加工,请列出原材料、基准方案、检测点和表面处理工艺。对于印刷,请具体说明工艺流程、方向、层高、后处理工艺和受力方向。
DFM 和审判记录
面向制造的设计 DFM分析应在金属切削前标记壁厚、拔模斜度、加强筋、凸台、倒扣、浇口、排气孔和顶出等问题。在T0和T1阶段,记录短射、飞边、烧焦、缩痕、熔接线、粘连、翘曲和尺寸偏差。将每个问题与相应的操作和负责人关联起来。该记录为采购部门批准下一模具或修改零件提供了明确的依据。
工程合作伙伴如何将原型结果与生产联系起来?
当原型机暴露出模具或工艺问题时,交接环节至关重要。设计逻辑应贯穿整个评审过程,包括模具修正、试模以及小批量生产决策。
新科模具 该工作流程应用于塑料零件开发。其工程师在模具制造前会审查壁厚、拔模斜度、收缩率、浇口、流道、冷却、排气、顶出和模具强度。对于侧孔、螺纹或双材料特征,其范围包括滑块、顶杆、嵌件、螺纹型芯、自动脱模装置和双色注塑结构。CNC、EDM 和线切割等加工方式支持模具制造,加工控制精度可达 ±0.01 mm(在特征和检测方法允许的情况下)。
作为一家塑料注塑模具制造商,它将试验结果应用于模具修正和小批量注塑成型,并将样品数据与生产联系起来。
常问问题
问题1:对于20个零件来说,原型注塑成型值得吗?
是的,如果您严格要求使用生产级树脂、模压成型的夹子、铰链或特定纹理。只需权衡一下工具的前期成本与自行加工或打印每个零件的成本即可。还要考虑您对可靠、稳定的性能有多看重。
Q2:3D打印可以取代注塑成型原型吗?
只能说部分如此。3D打印在处理基本形状、间隙和早期人体工程学检查方面表现相当不错。然而,注塑成型则展现了截然不同的细节。它能精确地展示型腔填充过程,突出真实的收缩和潜在的熔接线。此外,它还能演示实际的脱模过程和树脂的真实性能。
Q3:何时才是CNC加工的实用选择?
当您只需要少量刚性零件,且对基准面、孔或螺纹的精度要求极高时,它就能发挥出色作用。对于体积较大的几何体,它也是明智之选。打印厚截面耗时过长。此外,小批量生产也无法抵消定制模具的成本。
Q4:最终塑料材料用于哪个工艺?
注塑成型通常使用预先设计好的树脂。数控加工依赖于标准工程塑料坯料。而3D打印则仅限于适用于特定打印机的聚合物。因此,在得出任何最终性能结论之前,务必核实热性能、化学性能和强度规格。
Q5:何时应该从原型模具过渡到生产模具?
只有在设计完全稳定后才能进行过渡。您的 T1 样品也必须通过所有基本验收标准。此外,您的预计产量必须足以支持购买寿命更长的模具。请根据原型运行的可靠数据做出明智的选择,这些数据包括:记录的周期时间、实际废品率、实际维护需求和已验证的单位成本。











联系我们