


快速原型注塑成型:塑料零件开发实用指南
-
 作者
- 2026年10月2日
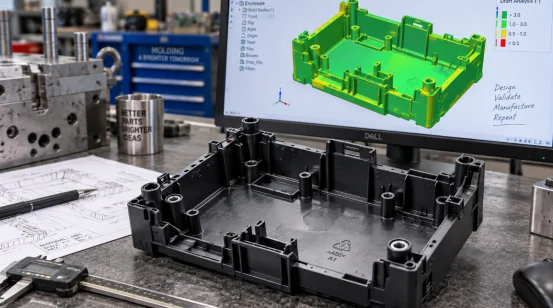
CAD模型看起来可能已经完成,但模制零件仍然存在一些未解之谜。加强筋会下陷吗?卡扣能经受住组装吗?外壳会围绕按钮变形吗? 快速原型注塑成型 用计划中的树脂制成的实际模制零件来回答这些问题。
该方法适用于需要进行功能测试、试生产、客户样品或早期销售样机的塑料零件开发。速度优势在于:在金属切削开始之前,就已明确了刀具的选择范围并完成了必要的工程设计工作。
什么是快速注塑成型?
快速注塑成型使用快速制造的模具来生产可重复的塑料零件。许多团队也称之为原型注塑成型或快速模具制造。该工艺遵循与生产成型相同的基本流程:夹紧、注射、保压、冷却、开模和脱模。
它与生产工具的区别
注塑模具原型通常使用铝、P20、NAK80 或更硬的嵌件来制作耐磨部件。数量、树脂、表面光洁度和公差是选择嵌件的关键因素。铝材适用于小批量生产。P20 便于焊接和设计修改,而 NAK80 则适用于抛光表面。
生产工具可能包含多个型腔、硬化钢材、热流道、自动化操作和可更换的易损件。快速模具可确保成型过程与当前测试目标保持一致。
何时应该使用快速模具?
当打印或机械加工的原型无法解答下一个工程问题时,应使用快速模具。模塑树脂在焊缝、活动铰链、卡扣配合、凸台和纹理壁等部位的性能会有所不同。
功能验证和试运行
使用生产级材料测试刚度、耐化学性、热响应或装配力。ABS 适用于坚固的外壳,PC 适用于抗冲击或透明部件,PP 适用于活动铰链,PA 适用于承载重物的组件。填充 PA 和耐高温等级的 PA 会快速磨损软性模具。
小批量注塑成型 涵盖试生产和限量发售。过渡性模具可在模具长期使用期间提供可销售的产品,并为买家提供可衡量的周期、废品和检验数据。
开发流程是如何运作的?
一个有效的流程始于零件需求。共享3D模型、2D图纸、树脂等级、颜色、表面处理、数量、关键尺寸和装配环境。标记密封面和外观区域。诸如“所有地方公差要求严格”之类的模糊说明会增加成本并留下争议空间。
模具设计前进行可制造性设计
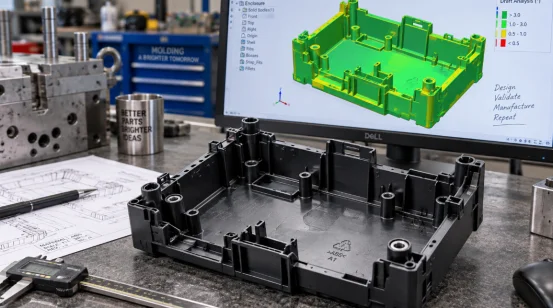
可制造性设计 (DFM) 检查壁厚、拔模斜度、倒扣、加强筋、凸台、分型线、浇口、排气孔和顶出。DFM 分析还应识别跨越分型线的尺寸以及需要滑块、升降器、嵌件、套筒或旋出机构的特征。
壁厚约为 1.5 至 2.5 毫米的部件适用于许多常见的热塑性塑料,但树脂供应商的产品范围和部件的功能是首要考虑因素。相邻壁的厚度应尽量接近。较厚的凸台底座冷却速度较慢,可能会导致对面出现明显的凹陷。拔模斜度有助于部件脱模;纹理表面通常比抛光表面需要更大的拔模斜度。
流动模拟可以测试浇口、流道平衡、熔接线、气穴、压力和热行为。它适用于薄壁、长流道、多腔模具和外观零件。每项发现都应指导相应的改进措施,例如移动浇口或修改冷却通道。
工具构建、试用和修正
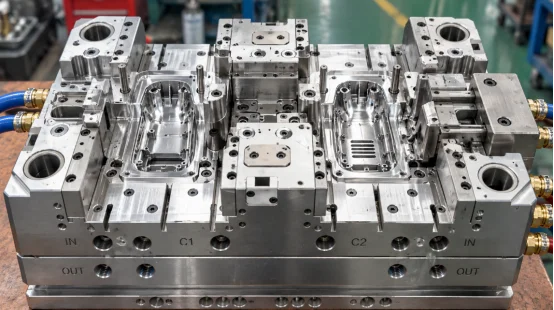
CNC加工可形成大多数型芯和型腔。电火花加工可处理深槽、锋利的内部细节以及刀具无法精确加工的几何形状。线切割、研磨、装配和抛光等工序则可完成工具的最终加工。
T0 检查填充、开启、顶出和安全操作。团队记录短射、飞边、烧焦、缩痕、熔接线、翘曲、粘连和尺寸偏差。T1 样品应包含约定的树脂、工艺记录、尺寸报告和剩余步骤。即使是来自不稳定循环的漂亮样品,也仍然是未完成的结果。车间经常会吸取这样的教训。
哪些设计选择决定了零件质量?
零件质量取决于一系列相互关联的决策。浇口位置影响熔接线和包装。冷却影响循环时间和翘曲。顶出影响拖痕、泛白和变形。
闸门、冷却、排气和喷射
将浇口设置在熔体能够以可控压力填充型腔并压实较厚区域的位置。在多型腔模具中,平衡的流道至关重要,因为一个型腔过早填充会分散另一个型腔的压力。流道末端的排气孔可以排出滞留的空气,减少烧伤。
冷却通常占据注塑成型周期的大部分时间。型芯和型腔周围的冷却层需要均匀覆盖。局部过热会导致部分区域保持柔软,而邻近区域的塑料收缩,这可能导致脱模后扁平外壳发生扭曲。因此,顶针、顶套、脱料板、顶杆或气动顶出装置需要足够的接触面积,才能在不造成凹陷的情况下移动零件。
下单前应该检查哪些内容?
按范围比较报价。如果报价中不包含树脂、试模、检验、变更或预期模具寿命,那么最低的模具价格意义不大。
实用采购清单
询问每个人 塑料注塑模具制造商 请说明模具材料、硬度、型腔数量、流道类型、模具寿命、包含的试模次数、T1交货期、尺寸报告、维护计划和所有权条款。确认压机吨位和注射量。较大的投影面积需要足够的锁模力来控制飞边。
比较不同数量的零件成本。冷流道适用于许多小批量生产,但每次注塑都会产生流道材料。热流道可以减少浪费,并可能缩短生产周期,但模具和维护成本更高。产量和树脂价格是选择流道的关键因素。
首次试模后,预留一次修正循环的时间。标准快速模具大约需要两到四周才能达到 T1 阶段。复杂的螺纹拆卸、嵌件或双材料结构可能需要四到八周。几何形状、钢材供应、表面处理和检验范围都可能导致交付日期变更,因此制定里程碑计划比一次性交付承诺更有用。
将原型结果转化为生产决策
试验报告应将每项缺陷与具体操作和责任人关联起来。这样的记录能将快速检测工具转化为切实可行的生产关卡。
新科模具 该阶段通过早期可制造性设计 (DFM)、模流分析、快速原型模具开发、试模和过渡生产来提供支持。其工程范围涵盖滑块、顶杆、镶件、螺纹型芯、冷热流道、平衡顶出以及冷却布局,适用于需要比简单开合式模具更复杂功能的零件。精密加工包括数控加工 (CNC)、电火花加工 (EDM) 和线切割,加工控制精度可达 +/-0.01 毫米,具体取决于特征和检测方法。
团队可以将试验结果应用于模具修正和小批量零件生产,从而确保设计反馈、模具变更和工艺记录之间的关联性。对于采购方而言,这种连续性使得T1评审更易于审核,并为生产模具决策提供更可靠的成本和质量依据。
常问问题
问题1:快速原型模具生产T1样品的速度能有多快?
答:标准工具大约需要两到四周才能达到T1标准。滑块、旋出系统、嵌件、双材料结构、特殊钢材或要求高的表面处理可能会将工期延长至四到八周。
Q2:快速注塑模具一次可以生产多少个零件?
答:模具寿命取决于模具材料、树脂、压力、温度、几何形状和维护情况。报价前请确定所需的注塑次数,以便模具制造商选择合适的钢材并保护高磨损区域。
Q3:可以使用最终生产用的树脂吗?
答:是的,在很多项目中都是如此。使用指定的树脂能更好地检验其贴合性、强度、收缩率、热响应和表面质量。对于磨蚀性、腐蚀性或耐高温等级的树脂,可能需要使用钢制嵌件或钢制工具。
Q4:询价时需要发送哪些文件?
A:请提供 3D 模型、带尺寸标注的 2D 图纸、树脂等级、颜色、表面处理、数量、年度预测、关键公差、装配细节以及所需的样品日期。
Q5:何时应该过渡到生产模具?
答:当设计稳定、试验符合验收标准且预测产量支持使用长寿命模具时,即可考虑推进。决策时应参考原型运行中测得的周期时间、废品率、维护需求和单位成本。











联系我们