Estructura, tipos y guía de herramientas para moldeo por inyección de plástico
¿Qué son las herramientas para moldeo por inyección de plástico? Una guía completa.
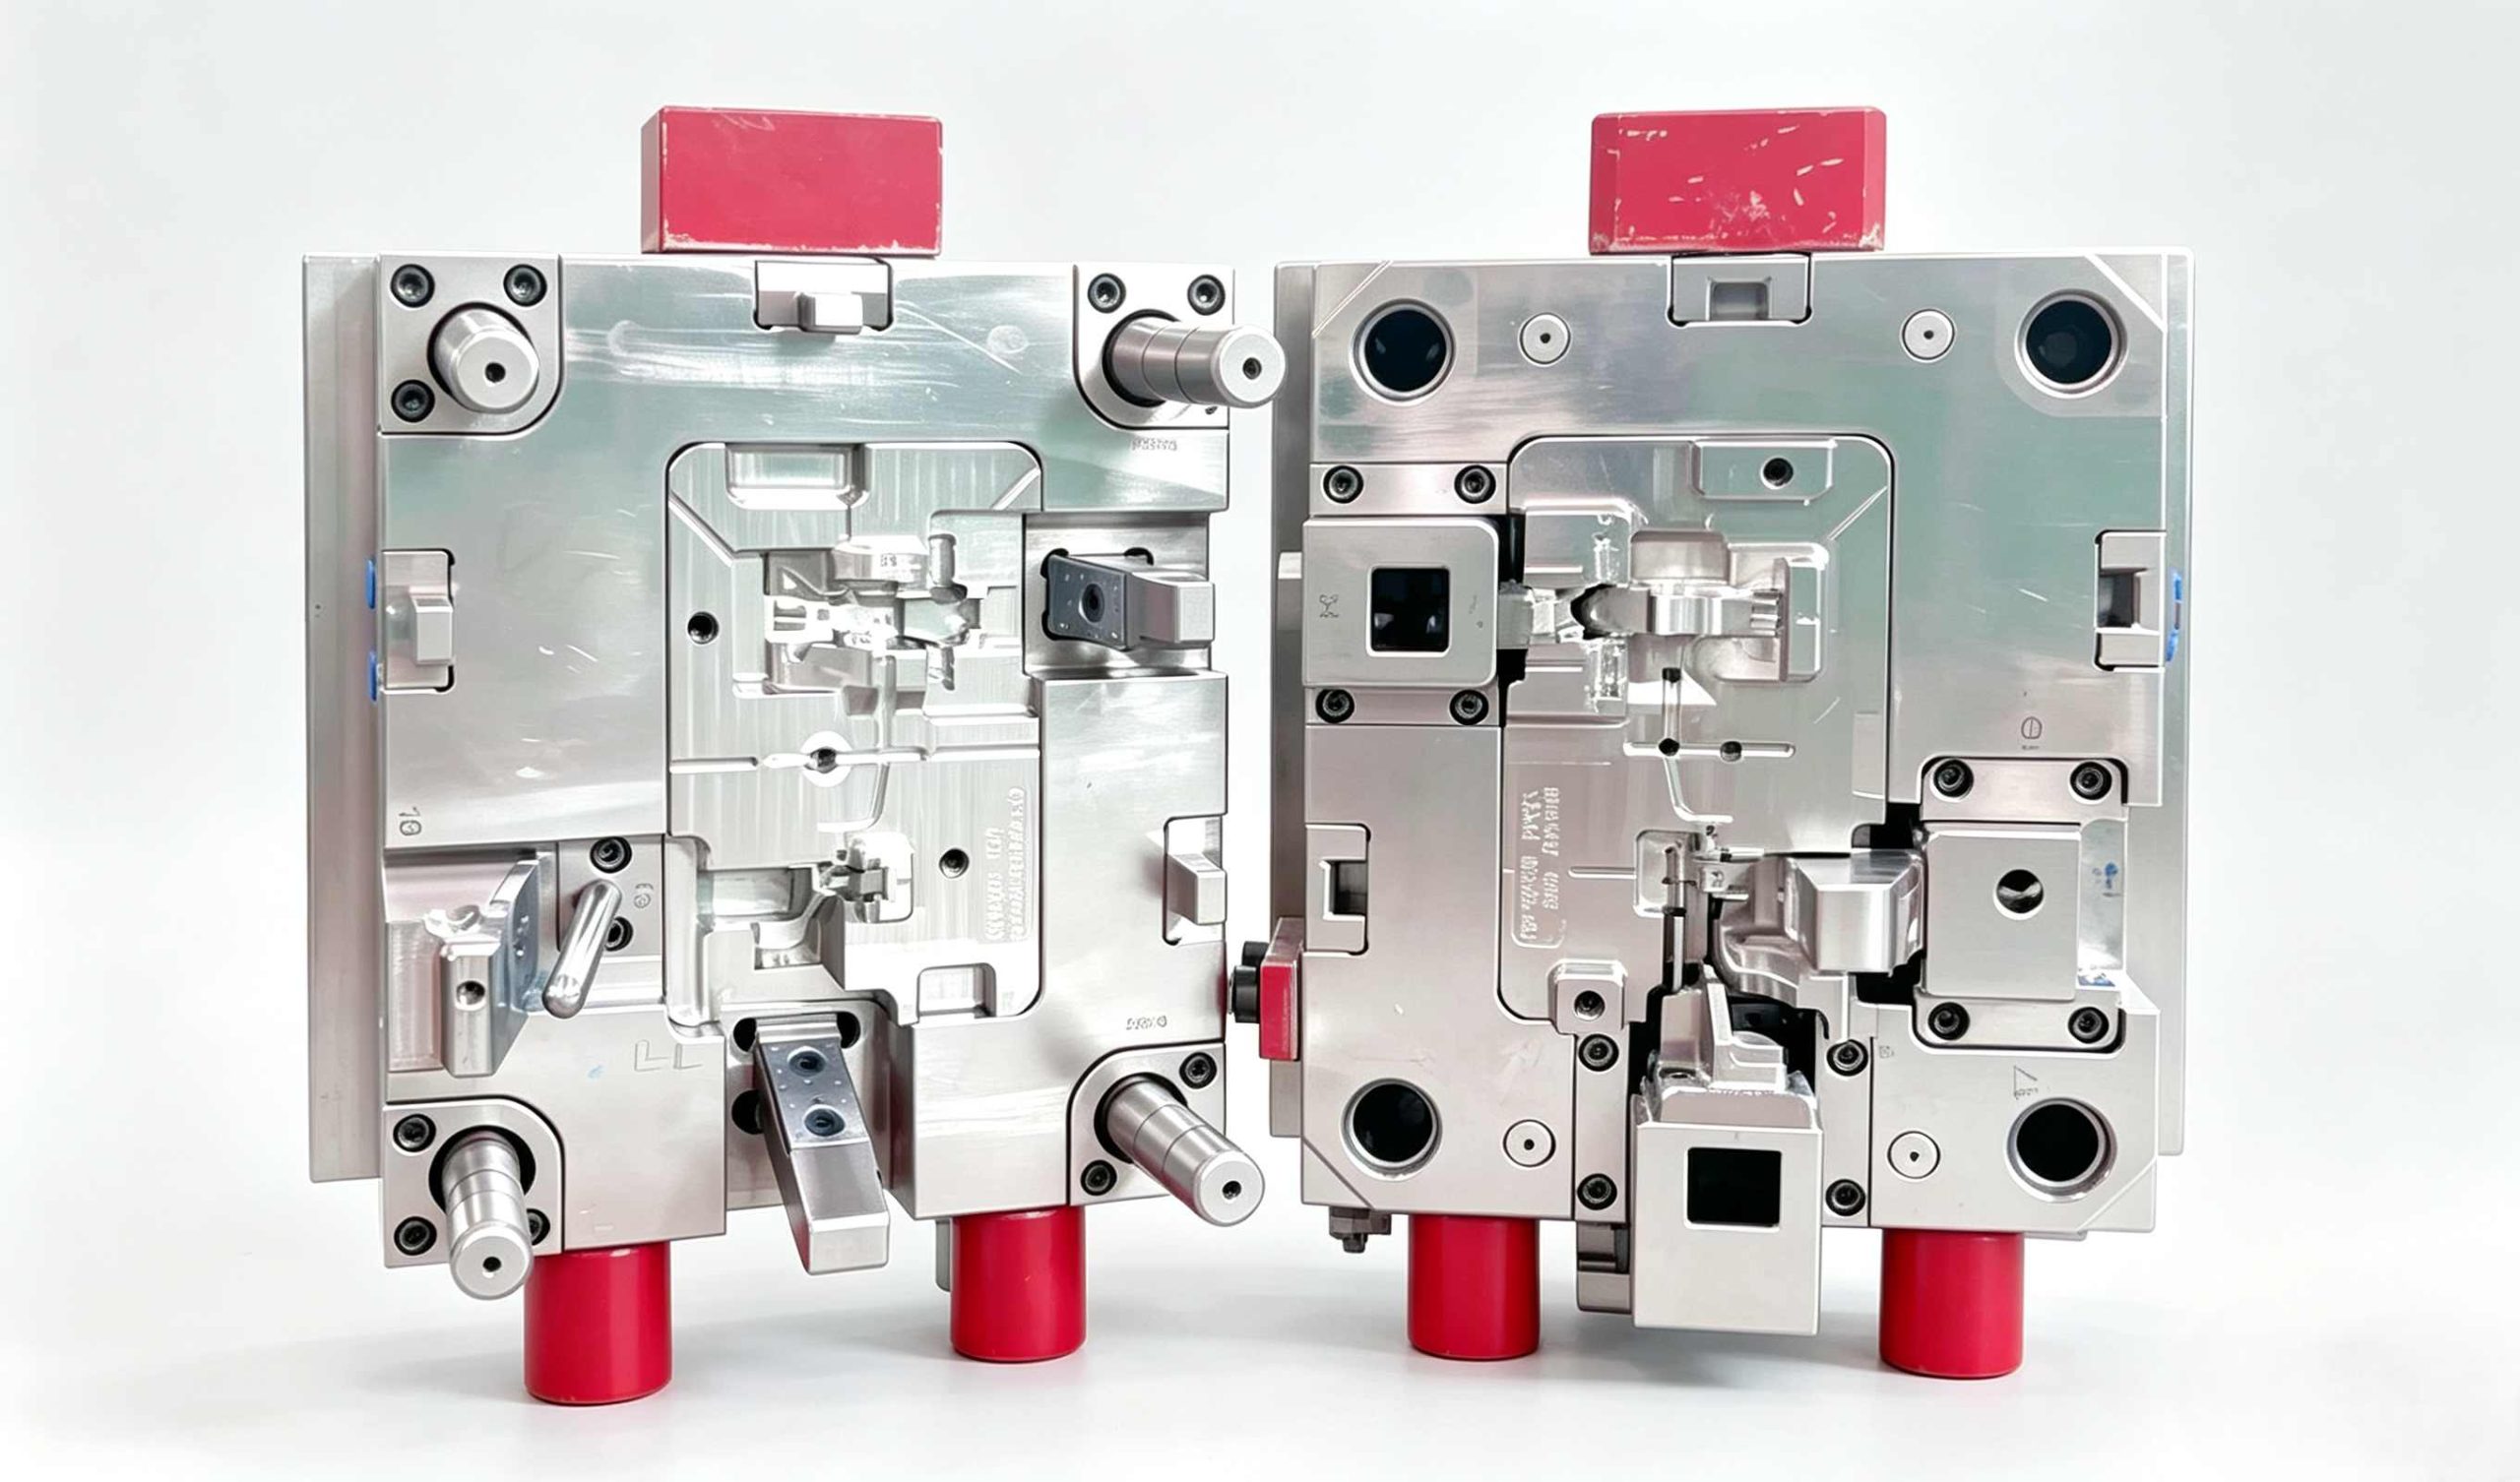
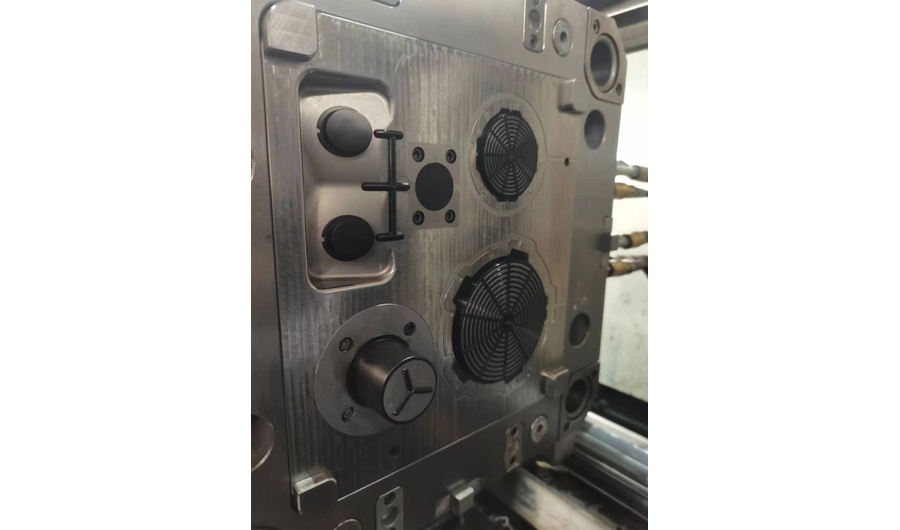
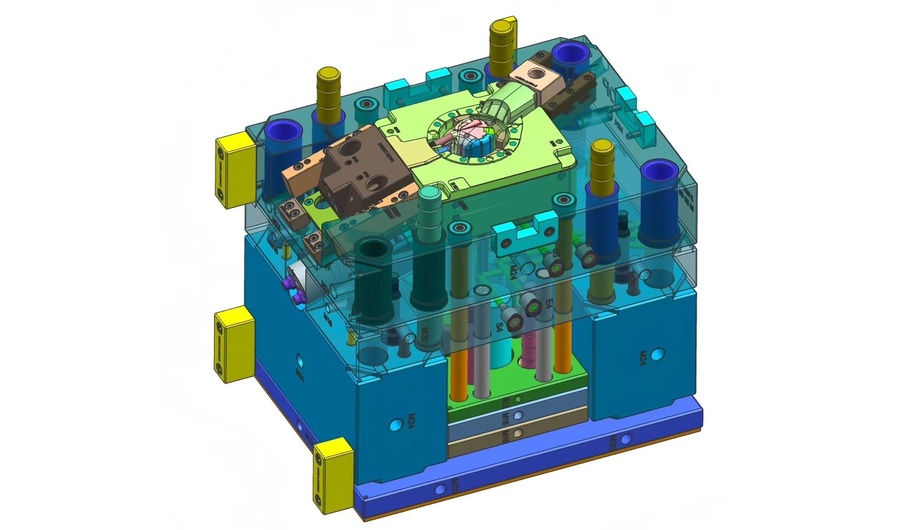
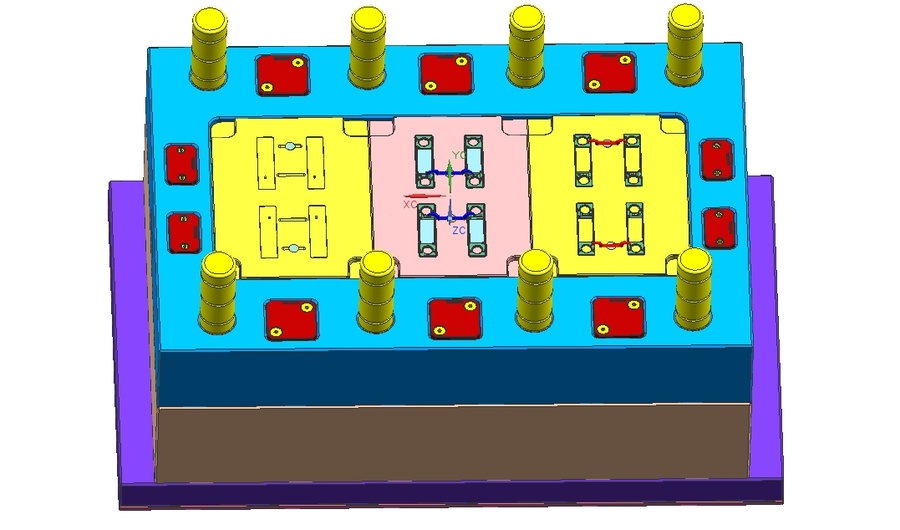
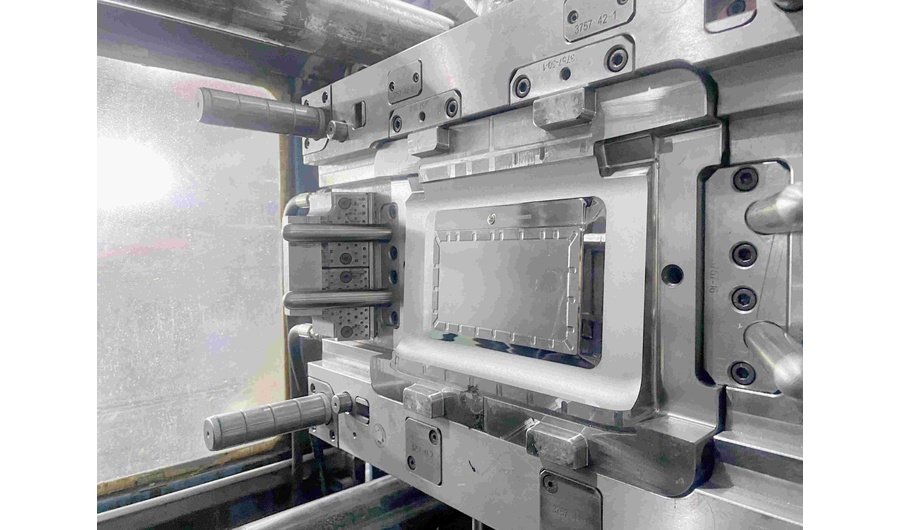
Una pieza de plástico puede parecer sencilla en pantalla, pero resultar costosa una vez que comienza el mecanizado del acero. Un rebaje oculto puede requerir un deslizador. Una pared gruesa puede provocar una marca de hundimiento. Un pequeño desplazamiento de la compuerta puede alterar la línea de soldadura y causar deformaciones. Por eso, la fabricación de las herramientas para moldeo por inyección de plástico se inicia antes del mecanizado CNC. El utillaje para moldeo por inyección de plástico abarca tanto la herramienta como el trabajo necesario para prepararla para la producción, incluyendo el diseño para la fabricación (DFM) del moldeo por inyección, el análisis del flujo del molde, el diseño del molde, el mecanizado, las pruebas y la validación del molde. Un buen utillaje para moldeo por inyección garantiza piezas repetibles y minimiza las sorpresas tras el lanzamiento. ¿Qué son las herramientas para moldeo por inyección de plástico? Un molde de inyección de plástico es una herramienta metálica que da forma a la resina fundida bajo presión. La cavidad forma la parte exterior de la pieza, mientras que el núcleo forma su interior. El término más amplio "herramientas de inyección de plástico" también abarca las decisiones que garantizan el funcionamiento fiable de la herramienta. La estructura del molde de inyección debe alimentar la resina, ventilar el aire, disipar el calor y expulsar la pieza de forma limpia. Puede realizar desde unos pocos cientos de prototipos hasta millones de ciclos de producción. El volumen previsto debe guiar las especificaciones. ¿Cómo funciona el utillaje para moldeo por inyección? Durante el ciclo de moldeo por inyección, la resina fundida entra a través del bebedero, el sistema de canales del molde y la compuerta. La presión de mantenimiento compensa la contracción. El sistema de enfriamiento del molde de inyección elimina el calor, el molde se abre en la línea de separación y el sistema de eyección libera la pieza. Una ventilación deficiente del molde de inyección puede provocar quemaduras o fallos en la inyección. Un enfriamiento desigual genera deformaciones en la pieza y ciclos de moldeo más largos. Un canal de alimentación desequilibrado puede hacer que una cavidad pase la inspección mientras que la siguiente falle. ¿Cuáles son los principales componentes de un molde de inyección? Los insertos del núcleo y la cavidad definen la geometría y el acabado. Una base de molde los soporta, mientras que los pasadores guía mantienen ambas mitades alineadas. Las compuertas y los canales de alimentación controlan el flujo. Los canales de refrigeración gestionan la temperatura. Las ventilaciones liberan el aire. Los pasadores, manguitos, elevadores y placas extractoras se encargan de la eyección. Los componentes complejos del molde de inyección resuelven problemas específicos. Las guías eliminan las socavaduras externas, mientras que los elevadores se encargan de las internas. Un núcleo giratorio forma y libera automáticamente una tapa roscada. Las piezas de desgaste reemplazables simplifican el mantenimiento del molde de inyección. ¿Cuáles son los principales tipos de moldes de inyección? El tipo de molde de inyección debe ajustarse al volumen, la resina, la forma y el presupuesto. Un molde de inyección para prototipos es adecuado para la producción en volúmenes bajos. Un molde de inyección para producción utiliza un material más resistente para la producción en volúmenes altos y una mayor vida útil. Herramientas para cavidades únicas, multicavidades y familiares Un molde de inyección de una sola cavidad produce una pieza por ciclo. Un molde de inyección de múltiples cavidades aumenta la producción, pero requiere un flujo y una refrigeración equilibrados. Un molde de inyección para familias produce piezas relacionadas en una sola operación, aunque los tamaños desiguales complican el control. Herramientas de canal caliente y de canal frío Un molde de canal frío expulsa el material sólido del canal en cada ciclo y maneja bien los cambios de color. Un molde de canal caliente mantiene la resina fundida en canales calentados, lo que reduce el desperdicio y el tiempo de ciclo. Un alto volumen de producción puede compensar su mayor costo. Herramientas especiales Un molde de inyección de dos componentes forma dos materiales en un solo ciclo. El utillaje de moldeo por inserción coloca un componente en la cavidad. El utillaje de sobremoldeo añade material alrededor de un sustrato. Un molde de inyección desenroscador utiliza engranajes, sistemas hidráulicos o motores para liberar las roscas. ¿Cómo se fabrica un molde de inyección? La fabricación de moldes de inyección comienza con el diseño para la fabricación. Los ingenieros revisan el espesor de la pared del molde de inyección, el ángulo de desmoldeo, las tolerancias, las socavaduras, las líneas de separación y el acabado. Una pieza puede verse bien en CAD, pero fallar al expulsarse. El análisis del flujo del molde verifica el llenado, las líneas de soldadura, las burbujas de aire, la contracción y la deformación durante el moldeo por inyección. Los ingenieros pueden revisar el diseño de la compuerta y del sistema de refrigeración del molde de inyección antes de que los cambios resulten costosos. Los técnicos mecanizan el acero mediante CNC, electroerosión, corte por hilo, rectificado y pulido. El montaje verifica la alineación, la refrigeración, las guías y los eyectores. Una prueba de molde T0 comprueba el funcionamiento. Las muestras de molde T1 permiten realizar una revisión dimensional y estética. Las correcciones requieren otra prueba de moldeo por inyección controlada. ¿Qué materiales de moldeo por inyección debería elegir? Los materiales de moldeo por inyección influyen en el desgaste, el acabado, el tiempo de producción y el precio. El acero para moldes P20 es adecuado para producciones de volumen medio. El acero para moldes H13 soporta altas temperaturas y resinas abrasivas. El acero para moldes S136 resiste la corrosión, mientras que el acero para moldes NAK80 es ideal para piezas de alto brillo. Otras opciones incluyen 1.2343, 1.2344, 1.2767 y 8407. Un molde de inyección de aluminio funciona bien para prototipos o producción de puentes. Se desgasta más rápido que el acero endurecido para moldes de inyección con resina reforzada con fibra de vidrio. Comprar un molde para 800 muestras supone un derroche de dinero. Realizar 500 000 inyecciones abrasivas en moldes blandos resulta más costoso a largo plazo. ¿Qué factores influyen en el coste y el plazo de entrega de las herramientas para moldeo por inyección de plástico? El costo de las herramientas de moldeo por inyección de plástico depende del tamaño de la pieza, la cantidad de cavidades, el material del molde, el acabado de la superficie, las tolerancias de moldeo por inyección, etc.La elección y los mecanismos móviles. Cada deslizador, elevador, inserto o núcleo giratorio implica trabajo de diseño, mecanizado, ajuste y mantenimiento. Estos son los principales factores que influyen en el costo del moldeo por inyección. El plazo de entrega del molde de inyección también incluye la revisión de ingeniería, la preparación del acero, el mecanizado, el tratamiento térmico, el ensamblaje, el muestreo y la corrección. Las herramientas estándar pueden alcanzar el plazo de entrega T1 en aproximadamente dos a cuatro semanas. Los proyectos complejos de inyección de dos componentes o de desenroscado pueden tardar de cuatro a ocho semanas o más. Solicite a un proveedor de moldes de inyección que explique el cronograma que respalda su presupuesto, en lugar de simplemente indicar una fecha de envío. El costo total de propiedad es más importante que el precio inicial. ¿Cómo se debe preparar una lista de verificación para una solicitud de cotización de moldes de inyección? Envíe un archivo CAD 3D, un plano de tolerancias, el grado de resina, el volumen anual, el volumen total durante la vida útil del producto, el acabado, el color y la fecha de entrega prevista. Incluya el estándar de molde preferido y los detalles de la máquina de inyección si el molde se fabricará en su propia planta. Una lista de verificación útil para la solicitud de cotización de moldes de inyección también especifica las normas de aprobación de muestras, las necesidades de repuestos y si se prevén canales de alimentación calientes o fríos. Los datos precisos ayudan al equipo de diseño de moldes de inyección a detectar riesgos con anticipación. Además, facilitan la comparación de presupuestos de diferentes proveedores. Un presupuesto basado en datos incompletos de resina o volúmenes imprecisos suele ser una mera suposición, y generalmente no es acertada. ¿Qué debe buscar en un socio para la fabricación de herramientas? El fabricante adecuado de moldes de inyección de plástico debe vincular el diseño del producto con una producción estable. Verifique si la ingeniería, la fabricación del molde, las pruebas y los controles de calidad se integran en un mismo proceso de proyecto. Solicite ver el formato del informe DFM, el flujo del molde, los controles de mecanizado y cómo el equipo gestiona los problemas detectados en la fase T0. Para contextualizar, XINKEY MOULD cuenta con 25 años de experiencia en ingeniería de moldes y 22 diseñadores internos. Su capacidad abarca trabajos de DFM y Moldflow, deslizadores y elevadores complejos, canales de alimentación en caliente y en frío, utillaje de dos componentes, moldes de desenroscado automático, mecanizado de precisión, pruebas y producción de bajo volumen. La planta admite prensas de inyección de 90 a 750 toneladas, mientras que los proyectos de utillaje abarcan desde aproximadamente 150 kg hasta 15 toneladas. Su enfoque de ingeniería comienza con la viabilidad de fabricación y lleva el utillaje a través de la verificación mediante pruebas, lo cual resulta útil para un comprador que busca evitar un molde terminado que aún no pueda operar en una producción estable. Preguntas frecuentes P1: ¿Cuál es la diferencia entre un molde y un utillaje para moldeo por inyección? A: El molde es la herramienta física. El utillaje para moldeo por inyección también abarca el diseño para la fabricación (DFM), el diseño, el mecanizado, las pruebas, la validación y el soporte a la producción. P2: ¿Cuánto cuesta el utillaje para moldes de inyección de plástico? A: El costo varía según el tamaño de la pieza, el tipo de acero, las cavidades, las tolerancias, el acabado, el sistema de alimentación y los procesos mecánicos. Se requiere un archivo CAD revisado para obtener una estimación precisa. P3: ¿Cuánto tiempo tarda la fabricación de moldes por inyección? A: Una herramienta estándar puede requerir de dos a cuatro semanas para T1. Las herramientas complejas multicavidad, 2K o de desenroscado suelen requerir de cuatro a ocho semanas o más. P4: ¿Cuántas piezas puede producir un molde de inyección de plástico? A: La vida útil de la herramienta varía desde cientos de prototipos hasta más de un millón de ciclos de producción. El acero, la resina, la construcción y el mantenimiento son los factores que marcan el límite real. P5: ¿Por qué se completa el DFM del moldeo por inyección antes del corte del acero? R: Detecta problemas de pared, tiro, socavación, compuerta, expulsión y tolerancia mientras los cambios aún son rápidos y económicos.
LEER MÁS
Marca de flujo
Más allá de la ola: cómo eliminar las marcas de flujo y proteger el acabado de su superficie.
Marcas de flujo en el moldeo por inyección | Causas, solución de problemas y métodos de prevención para mejorar la calidad estética de las piezas Seamos honestos: nada perjudica más rápido una producción que las marcas de flujo. Puedes tener una pieza que cumpla con todas las especificaciones dimensionales y se llene perfectamente, pero si la superficie está cubierta de líneas onduladas o vetas antiestéticas, irá directamente al contenedor de chatarra. En industrias como la automotriz o la electrónica de consumo, donde la estética lo es todo, estos patrones fantasmales son un impedimento total. ¿Lo más frustrante? Las marcas de flujo suelen ser puramente estéticas. La pieza es estructuralmente sólida, pero aun así es un "rechazo" para el cliente. Si estás cansado de ver cómo tus márgenes de ganancia se esfuman en un montón de piezas de desecho estético, necesitas entender exactamente por qué el frente de fusión tiene problemas dentro del molde. ¿Qué sucede realmente dentro de la cavidad? En esencia, una marca de flujo es un registro permanente de un frente de fusión vacilante. Imagina el frente de fusión al impactar contra el molde: esa capa exterior lucha constantemente contra el acero frío del molde. Si el flujo es demasiado lento o no hay suficiente calor para impulsarlo, el borde delantero no se deslizará, sino que se detendrá bruscamente. Cuando la resina más caliente que viene detrás finalmente avanza, deja una marca permanente en la superficie. Esa línea ondulada o patrón anular que ves es, en esencia, un mapa visual de un flujo que luchaba por cada centímetro. No es solo un defecto estético; es una prueba irrefutable de que el material está perdiendo la batalla contra la temperatura del molde. Según nuestra experiencia, estas marcas casi siempre se encuentran en los mismos puntos problemáticos. Ubicaciones comunes de marcas de flujo En la mayoría de los casos, las marcas de flujo aparecen cerca de: Zonas de inyección Transiciones de pared delgada a gruesa Esquinas pronunciadas Trayectorias de flujo largas Áreas con cambios bruscos en la dirección del flujo Aspecto de las marcas de flujo Dependiendo del material y la estructura del molde, el defecto puede tener el siguiente aspecto: Ondulaciones Anillos de halo Rayas sinuosas Diferencias de brillo Marcas de sombra En piezas brillantes o de color oscuro, las marcas de flujo suelen ser más fáciles de detectar. ¿Por qué aparecen las marcas de flujo? Todo en la prensa depende de un delicado equilibrio entre el flujo de la resina fundida y el enfriamiento del molde. En el momento en que la resina comienza a arrastrarse o enfriarse antes de tiempo, la evidencia se verá inmediatamente en el acabado superficial. 1. El culpable: Velocidad de inyección lenta Normalmente, lo primero que revisamos es la velocidad de llenado. Si la inyección es demasiado lenta, básicamente estás perdiendo una carrera contra el tiempo. El borde delantero del plástico comienza a detenerse y endurecerse mientras el material más caliente que se encuentra detrás intenta abrirse paso hacia adelante. Esto crea un efecto de "tartamudeo" en el frente de flujo, dejando esas características ondulaciones marcadas en la superficie de la pieza. Esto es especialmente común en: Piezas de paredes delgadas Superficies planas grandes Moldes de flujo largo Solución Aumentar la velocidad de inyección gradualmente Utilizar control de inyección multietapa Mantener una presión de llenado estable Un proceso de llenado más rápido y uniforme suele reducir significativamente los patrones de flujo visibles. 2. Temperatura de fusión demasiado baja Si la temperatura del material es insuficiente, la viscosidad de la resina aumenta y la resistencia al flujo se incrementa. El material fundido no puede mantener una superficie lisa mientras se desplaza por la cavidad. Una temperatura de fusión baja suele causar: Flujos irregulares Vetajes en la superficie Brillo deficiente Solución Aumente la temperatura del cilindro con cuidado Verifique la temperatura de fusión real en lugar de solo la configuración de la máquina Siga el rango de procesamiento recomendado por el proveedor de resina Los diferentes materiales reaccionan de manera diferente al calor. Los plásticos de ingeniería generalmente requieren un control de temperatura más estricto que las resinas comunes. 3. Temperatura del molde demasiado baja Una superficie fría del molde provoca que el material fundido se congele rápidamente al entrar en contacto con la pared de la cavidad. La capa superficial se forma demasiado pronto, interrumpiendo el flujo uniforme de la resina. Este problema suele aparecer en la producción de invierno o en moldes con un equilibrio de enfriamiento deficiente. Solución Aumente la temperatura del molde Mejore la consistencia de la temperatura entre las secciones de la cavidad Utilice controladores de temperatura del molde si es necesario Para piezas cosméticas, una temperatura estable del molde suele ser más importante que la velocidad del ciclo. 4. Problemas de diseño de la compuerta La compuerta es esencialmente la "garganta" de su herramienta. Si la compuerta es demasiado estrecha o está mal ubicada, la resina no se deslizará correctamente hacia la cavidad, sino que se atascará, creando un flujo caótico e inestable. Peor aún, las compuertas demasiado pequeñas actúan como boquillas de alta presión que someten el material a una tensión de cizallamiento excesiva, dejando esas antiestéticas vetas que arruinan el acabado superficial. Problemas comunes relacionados con la compuerta Compuerta demasiado pequeña Posición incorrecta de la compuerta Una sola compuerta en piezas grandes Expansión repentina del flujo después de la compuerta Solución Aumentar el tamaño de la compuerta si es posible Reubicar la compuerta para mejorar el equilibrio del flujo Usar varias compuertas para piezas grandes Optimizar la disposición de los canales de alimentación Diseño adecuado de la compuertaafecta tanto la estabilidad del llenado como la calidad estética. 5. Cambios demasiado rápidos en el espesor de la pared Cuando el material fundido fluye de una sección delgada a una más gruesa, la velocidad de flujo cambia repentinamente. Esta transición puede alterar la apariencia de la superficie y dejar líneas de flujo visibles. Los cambios bruscos en el espesor de la pared también aumentan la inconsistencia en el enfriamiento. Solución Mantener un espesor de pared uniforme Utilizar transiciones graduales en lugar de cambios bruscos de espesor Añadir radios adecuados a las zonas de flujo Un buen diseño de la pieza reduce muchos defectos de moldeo incluso antes de que comience la producción. 6. Ventilación deficiente dentro del molde El gas atrapado dentro de la cavidad puede interferir con el flujo del material fundido. A medida que el aire se comprime, el frente de plástico puede detenerse o cambiar ligeramente de dirección, dejando defectos en la superficie. Aunque los problemas de ventilación se asocian más comúnmente con marcas de quemaduras, también pueden contribuir a la aparición de marcas de flujo. Solución Limpiar las rejillas de ventilación obstruidas Añadir ventilación adicional donde sea necesario Mejorar la salida de gas cerca de las zonas de final de llenado Una ventilación adecuada favorece un flujo de material más uniforme en toda la cavidad. 7. Problemas de humedad del material o de la resina Algunos plásticos de ingeniería absorben rápidamente la humedad del aire. El material húmedo puede provocar inestabilidad en la fusión durante la inyección, afectando la calidad de la superficie. Las proporciones inconsistentes de material reciclado o la resina contaminada también pueden aumentar los defectos de flujo. Solución Secar correctamente los materiales higroscópicos Controlar los niveles de humedad Mantener la consistencia de los lotes de material Reducir el riesgo de contaminación durante la manipulación Una calidad de material estable es esencial para obtener resultados de moldeo estables. Cómo solucionar eficazmente las marcas de flujo Cuando aparecen marcas de flujo, evite cambiar varios parámetros a la vez. Los ajustes aleatorios suelen dificultar la solución de problemas. Un mejor enfoque es revisar el proceso paso a paso: Confirmar la temperatura de fusión Verificar el equilibrio de la temperatura del molde Aumentar gradualmente la velocidad de inyección Verificar el estado de la entrada y el canal de alimentación Inspeccionar las áreas de ventilación Revisar el diseño del espesor de pared Evaluar el estado de la resina Los registros de procesos de producciones estables anteriores también pueden ayudar a identificar cambios más rápidamente. Cómo prevenir las marcas de flujo durante el diseño del molde Prevenir siempre es más económico que corregir. Muchos problemas de marcas de flujo comienzan durante el diseño de la pieza o el desarrollo del molde. Prácticas de diseño recomendadas Utilice sistemas de canales equilibrados Mantenga un espesor de pared uniforme Evite longitudes de flujo excesivas Diseñe ubicaciones de ventilación adecuadas Optimice la posición de la compuerta desde el principio Considere los requisitos estéticos durante el análisis del flujo del molde Cuando la estética es fundamental, es necesario anticiparse al problema. Realizar una simulación del flujo del molde desde el principio no es un lujo, sino la mejor manera de detectar estos problemas superficiales antes de cortar el acero. Créame, siempre es más económico ajustar un diseño en una pantalla que soldar y volver a mecanizar una herramienta endurecida una vez que ya está en producción. La realidad: No se conforme con marcas de rozadura Es tentador restarle importancia a una marca de flujo como "solo cosmética", pero eso es un error. Esos patrones ondulados suelen ser la prueba irrefutable de un proceso que está fundamentalmente desincronizado. Ya sea por una diferencia de temperatura o por una compuerta demasiado ajustada, permitir que estos "fantasmas" afecten sus piezas es la manera más segura de acabar con sus márgenes y generar una gran cantidad de desperdicio. La verdad es que nunca va a solucionar un problema de superficie simplemente ajustando un dial al azar en la prensa. La verdadera calidad es una cuestión de todo o nada: el diseño de la herramienta, el equilibrio de llenado y el calor deben funcionar en armonía. Deje de adivinar, encuentre la causa raíz y deje de "apagar incendios" de una vez por todas. Así es como se recupera una producción estable y rentable.
LEER MÁS
Solución de problemas de inyección de XINKEY MOULD
Guía de solución de problemas de inyección de moldes de inyección con dosis insuficientes
Introducción El llenado incompleto es uno de los problemas de moldeo que la mayoría de las fábricas encontrarán tarde o temprano, especialmente al producir piezas o componentes de plástico de paredes delgadas con grandes distancias de flujo. A veces, el proceso de moldeo parece completamente normal, pero las piezas que salen del molde no están completamente formadas. Se pueden observar bordes faltantes, características incompletas o áreas donde el plástico no llega al final de la cavidad. Este tipo de defecto generalmente significa que el material fundido perdió su capacidad de fluir antes de llenar completamente el molde. A medida que el plástico se enfría, comienza a solidificarse dentro de la cavidad, impidiendo que se llenen las secciones restantes. La pieza terminada a menudo no supera la inspección de calidad debido a defectos de apariencia, inexactitud dimensional o un ajuste deficiente durante el ensamblaje. En algunas series de producción, el llenado incompleto aparece solo ocasionalmente. En otras, se convierte en un defecto recurrente que genera desperdicio continuo e interrumpe la producción estable. En cualquier caso, afecta la estabilidad del moldeo, desperdicia materia prima y reduce la eficiencia general de la producción. Lo que dificulta la resolución de problemas de llenado incompleto es que el problema no siempre se debe a un solo factor. La causa raíz puede estar relacionada con la estructura del molde, el diseño de la compuerta, la ventilación, el comportamiento del flujo del material, el rendimiento de la máquina o las condiciones de procesamiento. El problema puede deberse a una ventilación deficiente, parámetros de procesamiento inadecuados, limitaciones en la estructura del molde, comportamiento del flujo del material o un rendimiento insuficiente de la máquina. En este artículo, analizaremos las causas más comunes de la inyección incompleta y los métodos prácticos de resolución de problemas que los operarios utilizan para solucionarla en planta. ¿Qué es la inyección incompleta? La inyección incompleta ocurre cuando el plástico inyectado no llena completamente la cavidad del molde durante el proceso de inyección. El área sin llenar puede presentar las siguientes características: Esquinas faltantes Neutrales o salientes incompletos Secciones delgadas sin llenar Bordes redondeados o sin acabado Marcas de fluctuación del flujo Geometría parcialmente formada En casos graves, pueden faltar secciones enteras del producto. Los fallos de inyección son especialmente comunes en: Moldeo por inyección de paredes delgadas Piezas de gran superficie Diseños con flujos largos Moldes multicavidad Aplicaciones de resinas de ingeniería Piezas con sistemas de ventilación deficientes Este defecto suele producirse porque el frente de fusión pierde presión, temperatura o impulso antes de que la cavidad se llene por completo. Las 7 causas más comunes de fallos de inyección 1. Presión de inyección insuficiente Esta es una de las primeras cosas que revisan los técnicos. Si la presión de inyección es demasiado baja, el material fundido simplemente no puede superar la resistencia dentro del sistema de canales y la cavidad. El plástico se ralentiza antes de llegar al final del llenado. Los síntomas típicos incluyen: Llenado insuficiente constante Falta de características en el extremo de flujo Inyecciones incompletas en áreas de pared delgada Mejora temporal de las piezas al aumentar la presión Causas comunes de baja presión efectiva: Presión de inyección demasiado baja Pérdida de presión en canales largos Compuertas restrictivas Diámetro de boquilla pequeño Resistencia al flujo excesiva Soluciones: Aumentar la presión de inyección gradualmente Optimizar las dimensiones de la compuerta Reducir las restricciones de flujo innecesarias Verificar la capacidad de presión de la máquina Comprobar si hay boquillas o canales parcialmente obstruidos 2. Temperatura de fusión demasiado baja El comportamiento del flujo del plástico fundido se ve muy afectado por la temperatura. Cuando la temperatura de fusión no es lo suficientemente alta, el material se vuelve más espeso y difícil de fluir a través del sistema de canales y la cavidad. A medida que el plástico avanza, puede enfriarse demasiado rápido y comenzar a solidificarse antes de que la cavidad se llene por completo. Los materiales de ingeniería como el policarbonato (PC), el nailon y las resinas ignífugas suelen ser más sensibles a los cambios de temperatura durante el procesamiento, lo que aumenta la probabilidad de problemas de llenado si la temperatura de fusión es inestable o demasiado baja. Síntomas comunes: Aspecto mate del flujo Marcas de vacilación Inyecciones incompletas en zonas de flujo largo Mayor presión de inyección requerida Soluciones: Aumentar cuidadosamente las zonas de temperatura del cilindro Verificar la temperatura real de fusión, no solo la configuración de la máquina Mejorar la consistencia de la recuperación del husillo Reducir el enfriamiento excesivo cerca de las compuertas Evitar temperaturas del molde demasiado bajas 3. Ventilación deficiente del molde Muchos problemas de inyección incompleta se deben en realidad a problemas de aire. Cuando el plástico fundido entra en la cavidad, el aire atrapado debe escapar rápidamente. Si la ventilación es insuficiente, el aire comprimido crea resistencia contra el frente de fusión entrante. En algunos casos, la presión del gas atrapado se vuelve lo suficientemente fuerte como para detener el llenado por completo. Una ventilación deficiente suele causar: Marcas de quemadura cerca del final del llenado Insumos incompletos aleatorios Comportamiento de llenado inconsistente Acumulación de gas Variación del brillo Áreas que suelen carecer de ventilación: Niveles profundos Secciones delgadas Regiones del final del llenado Cierres de corredera Alrededor de los insertos Soluciones: Añadir o profundizar las ventilaciones adecuadamente Mejorar la ventilación de la línea de separación Usar pasadores de ventilación donde sea necesario Limpiar los canales de ventilación obstruidos ReducirBolsas de aire atrapadas durante el diseño del molde Una buena ventilación es uno de los factores más subestimados en la estabilidad del moldeo por inyección. Problemas de inyección incompleta en el molde Al diagnosticar un problema de inyección incompleta, los moldeadores experimentados suelen seguir una secuencia lógica en lugar de modificar ajustes al azar. Paso 1: Verificar el suministro de material Primero, confirme: Alimentación correcta de la tolva Ausencia de obstrucciones dentro de la tolva Secado adecuado de la resina Carga del material correcto Ausencia de contaminación A veces, la "inyección incompleta" se debe simplemente a una alimentación inconsistente del material. Paso 2: Comprobar el porcentaje de llenado Realice un estudio de inyección incompleta reduciendo gradualmente el llenado hasta que el patrón de flujo sea visible. Esto ayuda a identificar: Zonas de vacilación del flujo Atrapamiento de aire Regiones de pérdida de presión Formación de líneas de soldadura Problemas de equilibrio de la compuerta Un estudio controlado de inyección incompleta suele revelar más que los ajustes por ensayo y error. Paso 3: Analizar el diseño de la compuerta y el canal de alimentación Las compuertas de tamaño insuficiente son una causa oculta común. Si la compuerta se congela demasiado pronto, la cavidad pierde presión de compactación antes de que se complete el llenado. Revisión: Tamaño de la compuerta Ubicación de la compuerta Diámetro del canal de alimentación Equilibrio del canal de alimentación Relación longitud-espesor del flujo Paso 4: Evaluar la capacidad de la máquina A veces, el proceso exige más de lo que la máquina puede ofrecer. Verificar: Presión máxima de inyección Capacidad de velocidad de inyección Utilización del tamaño de inyección Idoneidad del diámetro del husillo Estabilidad del colchón de aire Las máquinas que operan cerca de su capacidad máxima suelen tener problemas con un llenado uniforme. Paso 5: Inspeccionar la distribución de la temperatura del molde Un enfriamiento desigual puede provocar congelación localizada antes de que la cavidad se llene por completo. Prestar atención a: Zonas de pared delgada Trayectorias de flujo largas Zonas alejadas de las compuertas Desequilibrio en la línea de enfriamiento Puntos fríos cerca de los insertos Las imágenes térmicas a veces pueden revelar desequilibrios de temperatura ocultos dentro del molde. Cómo el diseño de la pieza contribuye a las inyecciones incompletas No todas las inyecciones incompletas son un problema de procesamiento. A veces, la geometría del producto crea condiciones de flujo imposibles. Los problemas de diseño más comunes incluyen: Paredes excesivamente delgadas Trayectorias de flujo largas Cambios bruscos de espesor Esquinas pronunciadas Urgencia en la entrada de inyección Materiales más sensibles a problemas de llenado incompleto Los materiales de mayor riesgo incluyen: Policarbonato (PC) Nylon (PA) PPS LCP Compuestos ignífugos Materiales reforzados con fibra de vidrio Estos materiales suelen requerir: Temperaturas de fusión más altas Velocidades de inyección más rápidas Mejor ventilación Diseño de entrada de inyección optimizado Control preciso de la temperatura del molde Prevención de problemas de llenado incompleto antes de la producción Durante el diseño del molde, los ingenieros deben evaluar: Relación longitud-espesor del flujo Posición de la entrada de inyección Estrategia de ventilación Equilibrio del canal de alimentación Eficiencia de la refrigeración Características del flujo del material El análisis del flujo del molde puede ayudar a predecir problemas de llenado con antelación, especialmente en piezas complejas o de paredes delgadas. Consejos prácticos para el taller Los técnicos experimentados suelen utilizar estos métodos: Aumentar la velocidad de inyección antes de aumentar la presión. Elevar ligeramente la temperatura del molde para piezas de pared delgada. Supervisar atentamente la consistencia del colchón de aire. Verificar la limpieza de la ventilación durante el mantenimiento. Evitar proporciones excesivas de material reciclado. Confirmar la temperatura real de fusión con una sonda de fusión. Reducir las restricciones de flujo innecesarias dentro de los canales de alimentación. Conclusión Un llenado incompleto del molde rara vez es un defecto aleatorio. Generalmente, indica que algo dentro del sistema de moldeo está restringiendo el flujo, provocando una pérdida de presión, atrapando aire o congelando el material demasiado pronto. El verdadero desafío radica en identificar dónde comienza la restricción. En algunos casos, aumentar la velocidad de inyección es suficiente para solucionar el problema. Sin embargo, en situaciones más complejas, la solución puede implicar modificar el tamaño de la compuerta, mejorar la ventilación del molde, cambiar el espesor de la pared de la pieza o verificar si la máquina tiene la capacidad de inyección suficiente para la aplicación. La resolución eficaz de problemas en el moldeo por inyección no se basa en cambios aleatorios de configuración. Se trata de comprender cómo interactúan el flujo de fusión, la presión de la cavidad, la temperatura del material y el comportamiento de enfriamiento durante el proceso de llenado. Una vez que se comprende esa relación, los tiros cortos se vuelven mucho más fáciles de predecir y prevenir.
LEER MÁS
diseño de refrigeración
El motor del ciclo: una guía práctica para el diseño de sistemas de refrigeración de moldes.
Introducción Seamos realistas: el enfriamiento no es solo una fase del ciclo de moldeo por inyección; es el ciclo en sí. Generalmente consume entre el 60 % y el 80 % del tiempo total en la prensa. Si el sistema de enfriamiento se descuida, básicamente se pierde dinero cada vez que se abre el molde. Un sistema bien diseñado marca la diferencia entre una producción a alta velocidad y una máquina de desperdicios que produce piezas deformadas e inconsistentes. Por qué el enfriamiento es el corazón del molde Los moldes necesitan respirar, así de simple. Se inyecta líquido a 250 °C en un molde y se espera que se convierta en una pieza sólida casi al instante. Pero si ese enfriamiento no está perfectamente equilibrado, se avecinan problemas. Un lado se congela, el otro se estira y, de repente, la pieza de precisión se curva como una patata frita. Si buscas estabilidad dimensional, no puedes simplemente «esperar» una refrigeración uniforme; tienes que integrarla en la base de la herramienta. Cada segundo que reduces en el ciclo de refrigeración optimizando los «puntos calientes» supone una inyección directa de beneficios en la vida útil del molde. Estrategia de diseño: No te limites a perforar agujeros El objetivo es sencillo pero complejo: acercar el agua lo máximo posible a la cavidad sin comprometer la integridad estructural del acero. La «Regla de Oro» Generalmente, intentamos mantener el centro de las líneas de refrigeración a una distancia de entre 1,5 y 2 diámetros de la superficie de la cavidad. Si está demasiado lejos, el calor persiste; Si se acerca demasiado, corre el riesgo de una explosión catastrófica bajo la presión de la inyección. El contorneado es clave. Para paneles planos, una cuadrícula básica funciona bien. Pero para formas 3D complejas, las líneas de refrigeración deben imitar la geometría de la pieza. Si la pieza es compleja, no dude en considerar la refrigeración conformada (insertos impresos en 3D). Si bien el costo inicial de la refrigeración conformada es mayor, es la única forma real de eliminar esos puntos calientes "irresolubles" que una broca tradicional no puede alcanzar. Se trata de eliminar el cuello de botella antes de que afecte sus ganancias. La velocidad del flujo. No se limite a abrir el grifo y asumir que la herramienta se está enfriando. No se trata solo del flujo; se trata de la turbulencia. Necesitas alcanzar un número de Reynolds superior a 4000 para disipar el calor del acero. Si el refrigerante simplemente fluye lentamente por las tuberías, no cumple su función; básicamente, solo estás haciendo circular agua tibia mientras el tiempo de ciclo se ve afectado. Entrando en las "zonas muertas" Los núcleos profundos y las cavidades estrechas son una pesadilla para la refrigeración, ya que no puedes simplemente perforar un agujero recto. Tienes que ser creativo con la tubería: Burbujeadores Para esos núcleos profundos y estrechos donde una broca estándar es inútil, usamos burbujeadores. Básicamente, introduces un tubo en un agujero ciego para rociar agua directamente en el "punto caliente" en la punta. El refrigerante golpea la parte superior y cae de nuevo alrededor del exterior del tubo. Es la única forma efectiva de evitar que esas estrechas ranuras se conviertan en trampas de calor que recalientan el plástico y arruinan el ciclo. Deflectores Luego están los deflectores. Estos son esencialmente separadores de metal que se colocan en una línea de enfriamiento para evitar que el agua tome el camino fácil hacia la salida. Al obligar al refrigerante a serpentear y agitarse alrededor de una cuchilla curva, se maximiza su contacto con el acero caliente. Se trata de asegurar que el agua dedique el tiempo suficiente a "limpiar" el calor del molde antes de salir. Una dura realidad desde el suelo Si no puedes extraer estos insertos para limpiarlos, tendrás un problema. Con el tiempo, la incrustación mineral y la suciedad se calcificarán dentro de estas líneas. Si no las diseñas para facilitar el mantenimiento, verás cómo los tiempos de ciclo aumentan gradualmente mes tras mes a medida que las "venas" de tu herramienta se obstruyen. No esperes a que se produzca una obstrucción total para darte cuenta de que deberías haberlas hecho más fáciles de limpiar. Optimización: Deja de adivinar No esperes a que el molde esté en la prensa para descubrir que se está sobrecalentando. Simula primero Utiliza el análisis de flujo del molde para detectar "puntos calientes" antes de cortar una pieza de acero. Es mucho más económico mover una línea de enfriamiento en una rejilla que soldar y volver a perforar una cavidad endurecida. Controla la "Delta T" En producción, monitoriza la diferencia de temperatura entre la entrada y la salida. Si observa un aumento de temperatura de entre 3 °C y 5 °C, su circuito está desequilibrado. Un lado del molde está trabajando demasiado mientras que el otro funciona a baja velocidad. La calidad del agua es un problema de utillaje. La acumulación de incrustaciones en las tuberías es como la hipertensión para el molde. Utilice agua tratada para prevenir la formación de algas y depósitos minerales. Si las tuberías se obstruyen, la eficiencia de la transferencia de calor se desploma. En resumen: Su sistema de refrigeración es el motor que determina el tiempo de ciclo. Si lo trata como una instalación de fontanería secundaria, lo pagará caro.en ciclos largos y piezas deformadas. Trátelo como un sistema de gestión térmica de ingeniería de precisión y tendrá una herramienta que funciona rápido, se mantiene estable y genera ganancias. Consejo práctico: Invierta en el diseño de refrigeración durante la fase CAD. Reducir dos segundos en un ciclo de 20 segundos puede no parecer mucho, pero en más de un millón de disparos, eso representa 550 horas de tiempo de máquina que acaba de recuperar para su rentabilidad.
LEER MÁS
Molde XINKEY-1
Cómo elegir el acero adecuado para moldes: una guía práctica sobre coste, rendimiento y vida útil de la herramienta.
Elegir el acero para moldes no es solo un trámite técnico; es una decisión financiera crucial. El acero que elijas determina la vida útil de la herramienta, su velocidad de enfriamiento y, sobre todo, el costo de mantenimiento a largo plazo. Básicamente, estás sopesando el "costo del bloque" frente al "costo de la millonésima pieza". Así es como analizamos la selección de acero en el taller. 1. P20: El acero más utilizado en la industria Si trabajas en un proyecto de uso general con un volumen de producción inferior a 500 000 inyecciones, el P20 suele ser la mejor opción. La ventaja del P20 (1.2311 o 1.2312) es que viene pretemplado. Puedes mecanizarlo, aplicarle electroerosión y estará listo para usar sin necesidad de tratamiento térmico. Esto te ahorra semanas de tiempo de producción y reduce tus costos iniciales. Es lo suficientemente resistente para la mayoría de los productos de consumo y electrónicos, pero no esperes que mantenga un acabado de espejo perfecto para siempre. También es propenso a oxidarse en ambientes húmedos o con líneas de refrigeración que generan condensación, así que manténlo lubricado. 2. H13: El acero de alto rendimiento para grandes volúmenes Cuando se trata de millones de ciclos, o cuando se utilizan resinas abrasivas a altas velocidades, es necesario optar por el H13. A diferencia del P20, el H13 es un acero para trabajo en caliente. Lo mecanizamos mientras está blando (recocido) y luego lo sometemos a un tratamiento térmico para alcanzar una dureza de 44 a 52 HRC. Esto hace que las superficies de las cavidades sean increíblemente duraderas y resistentes al agrietamiento por calor. (esas pequeñas grietas que se forman tras miles de ciclos térmicos). Sí, es más caro, y sí, el plazo de entrega es mayor debido al proceso de endurecimiento, pero es la única manera de garantizar que la herramienta no se deteriore antes de que el proyecto alcance su retorno de la inversión. 3. Acero inoxidable: La solución para resinas "problemáticas" Si va a moldear PVC, materiales ignífugos o cualquier material que libere gases corrosivos, el acero inoxidable 420 (1.2083) es indispensable. Los aceros para herramientas comunes literalmente comienzan a corroerse o a "picarse" al exponerse a los gases ácidos liberados durante la fusión. El acero inoxidable es mucho más difícil de mecanizar que el P20, y su costo inicial es mayor, pero es la única manera de evitar que el acabado de la cavidad se arruine tras solo unas semanas de producción. También es el estándar de oro para piezas médicas y alimentarias, donde la limpieza es fundamental. 4. Grados especiales: S7 y cobre berilio A veces, el acero estándar no es suficiente. S7 (El más resistente) Si su molde tiene cierres delgados y frágiles o es propenso a impactos de arranque en frío, el S7 es su mejor opción. Es increíblemente resistente a los golpes: se dobla antes de astillarse. Cobre berilio (El disipador de calor) Si tiene un punto caliente en su pieza que no se enfría, no use acero. Utilizamos insertos de cobre berilio porque disipan el calor de tres a cinco veces más rápido que el acero. Es caro y blando, pero puede reducir el tiempo de ciclo entre 5 y 10 segundos, lo que se amortiza en un mes. 5. Aluminio: Para quienes lo necesitan urgentemente El aluminio 7075 es ideal para prototipos o series de bajo volumen (menos de 10 000 piezas). Se mecaniza rapidísimo y disipa el calor de maravilla. Eso sí, no esperes que mantenga tolerancias estrictas durante mucho tiempo, y definitivamente no intentes mecanizar nylon reforzado con fibra de vidrio a menos que quieras que la cavidad parezca haber sido tratada con chorro de arena. Conclusión práctica: Adapta el acero a la vida útil de la pieza El mayor error que puedes cometer es sobredimensionar una herramienta. No necesitas acero H13 para una serie de prueba de 20 000 piezas, ni deberías confiar en acero P20 para un contrato automotriz de 10 años. Mi consejo: Conozca su volumen de producción: Sea realista sobre la cantidad de piezas que realmente va a fabricar. Analice su resina: Si es abrasiva o corrosiva, deje que el material determine el tipo de acero. Consulte con su fabricante de moldes con anticipación: Sabemos qué aceros se comportan bien durante el mecanizado y cuáles son propensos a agrietarse durante el tratamiento térmico. En definitiva, el costo adicional de un mejor acero es insignificante comparado con el costo de una herramienta que falla en medio de un pico de producción.
LEER MÁS
Solución de problemas de moho a escala
Solución de problemas en moldes de inyección: Cómo resolver 12 problemas comunes
Introducción Todos hemos estado junto a la prensa viendo cómo se llenaba un contenedor de chatarra y hemos sentido esa misma frustración. Ya sea que estés lidiando con una inyección incompleta que no se llena o con una marca de quemadura que no desaparece, la resolución de problemas es donde se realiza el verdadero trabajo. No puedes simplemente cruzar los dedos y esperar que la máquina se arregle sola; tienes que averiguar exactamente por qué la física del molde te está dando problemas hoy. Pero aquí está el secreto: la mayoría de los defectos no son "misterios". Son el resultado de ignorar las leyes de la física. Para ahorrar tiempo de actividad, debes dejar de adivinar y empezar a diagnosticar. Aquí te mostramos cómo abordar los problemas más comunes en la planta de producción. 1. La frustración de las inyecciones incompletas Una inyección incompleta es exactamente lo que su nombre indica: una cavidad que simplemente no se llena. Si estás viendo una pieza incompleta, básicamente estás perdiendo la carrera contra el punto de congelación. ¿Qué sucede? Cuando ves una pieza incompleta, básicamente estás perdiendo la carrera contra el punto de congelación del material. La mayoría de las veces, el material fundido se comporta como melaza fría, o la presión de inyección encuentra una resistencia enorme; simplemente no puede subir. Pero no pases por alto el aire: si está atrapado en un espacio sin salida, simplemente no hay espacio para que entre el plástico. La solución Antes de aumentar la presión a ciegas, revisa cuidadosamente tus coladas. Si la resina es lo suficientemente fluida, busca orificios de ventilación obstruidos o bloqueados. Si después de eso sigues teniendo problemas, probablemente se trate de un fallo de diseño: la compuerta podría ser demasiado estrecha para la resina que intentas inyectar. 2. Marcas oscuras de quemadura (Efecto diésel) Esas antiestéticas rayas negras al final del recorrido de llenado son casi siempre marcas de quemadura. En el taller, lo llamamos el efecto diésel porque, en esencia, se crea un motor de combustión en miniatura dentro del molde. El problema El aire queda atrapado, comprimido y calentado hasta el punto de carbonizar el plástico. Esto suele ocurrir porque la velocidad de inyección es demasiado agresiva o la ventilación es inexistente. La solución Disminuye la velocidad de inyección durante la etapa final del llenado para que escape el aire. Si eso no funciona, necesitas más orificios de ventilación (o más profundos) justo donde aparece la quemadura. 3. Marcas de hundimiento: El enemigo de las piezas gruesas Las marcas de hundimiento son esas molestas hendiduras que siempre aparecen en las zonas más gruesas de la pieza, como nervaduras o salientes. En realidad, se debe a una falta de alimentación de material. Si no se introduce suficiente plástico adicional en la cavidad durante la etapa de compactación, el núcleo fundido tirará de la superficie hacia adentro al enfriarse y contraerse. Básicamente, la pieza se hunde por falta de material para llenar el vacío volumétrico que deja el proceso de enfriamiento. La solución Se necesita más compactación y mantenimiento de la presión. Aumente la presión de mantenimiento o prolongue el tiempo de mantenimiento. Además, revise el enfriamiento: si el núcleo se mantiene demasiado caliente, el hundimiento persistirá. ¿A largo plazo? Rediseñe la pieza con espesores de pared más uniformes. 4. Deformación: El efecto "patata frita" No hay nada peor que una pieza que se ve perfecta en el molde pero se deforma como una patata frita al llegar al contenedor. Causa raíz Esto casi siempre es resultado de la "contracción diferencial". Si un lado de la pieza se enfría más rápido que el otro, las tensiones internas la deformarán. También puede ocurrir si la presión de compactación es tan alta que se genera tensión en la estructura molecular. Solución Equilibre el enfriamiento. Verifique las temperaturas de entrada y salida en ambas mitades del molde. La pieza debe enfriarse de la manera más uniforme posible. Si la pieza aún se deforma, intente reducir la presión de compactación o ajustar la temperatura del molde para aliviar la tensión interna. 5. Rebabas: Plástico buscando una salida Las rebabas son ese fino "ala" de plástico. Fugas de plástico en la línea de separación. Las rebabas son más que un simple desperdicio de resina: dañan la herramienta. Cuando ves que el plástico se sale de la línea de separación, generalmente se debe a una lucha de poder entre la presión de inyección y la fuerza de cierre. En la mayoría de los casos, la prensa no tiene la fuerza suficiente para mantener las dos mitades cerradas, o las superficies de cierre se han desalineado tras miles de ciclos. Sea cual sea la causa, es una señal de alerta de que estás sobrecargando la máquina o que tu molde necesita un rectificado importante. La solución Primero, reduce la presión y la velocidad de inyección. Si el molde sigue abriéndose bajo presión, revisa la configuración de la fuerza de cierre. Si el molde está desgastado, es hora de retirarlo para rectificar las superficies de cierre. Conclusión La solución de problemas en moldes de inyección no es cuestión de suerte. La mayoría de los defectos de moldeo son simplemente el resultado visible de un desequilibrio entre el calor, la presión, el flujo y el enfriamiento. Una vez que comprenda la física detrás del defecto,En la tomografía computarizada, la solución suele ser obvia. Deja de adivinar. Empieza a diagnosticar.
LEER MÁS
Productos
Contactos
de WhatsApp
Correo electrónico