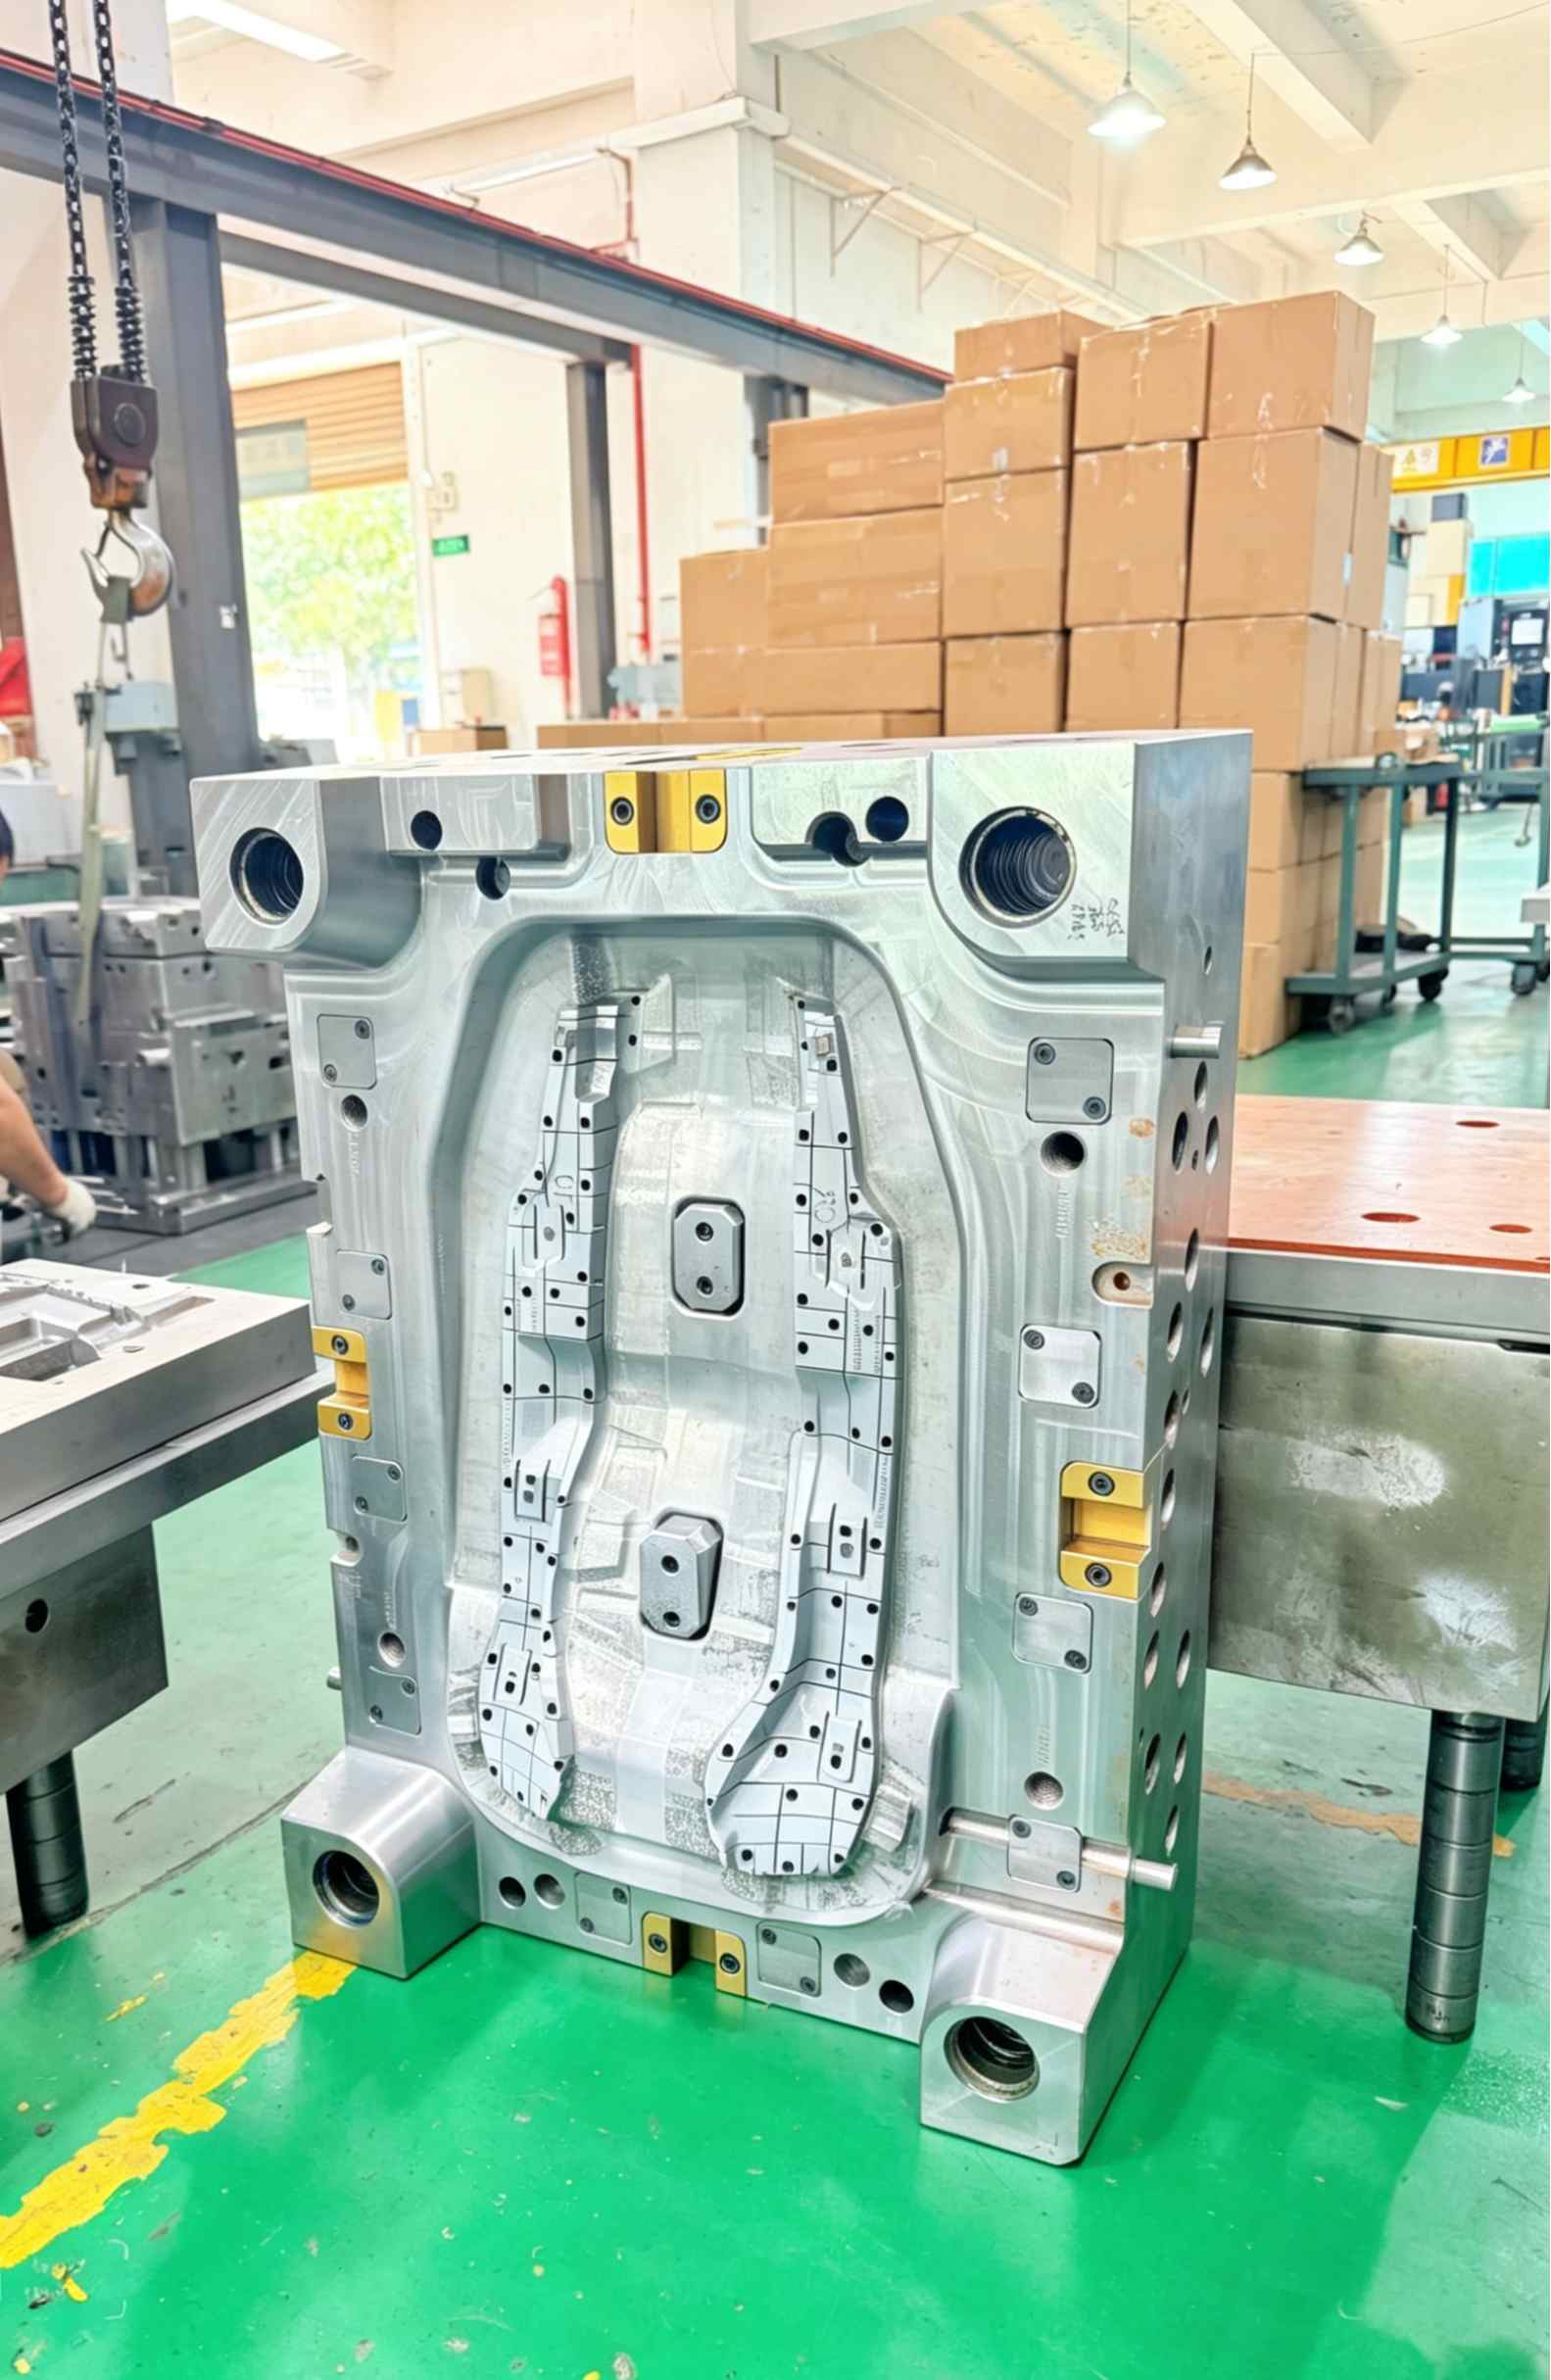
Resulta curioso cómo nos obsesionamos con cada milisegundo de la fase de inyección, pero la salida —la parte más estresante de todo el ciclo— suele quedar en segundo plano. Introducir el plástico es una cosa; extraerlo intacto es donde reside la verdadera ingeniería.
La expulsión del molde es el último obstáculo.
Has dedicado todo el ciclo a llenar, empaquetar y enfriar una pieza perfecta, pero si tu estrategia de salida es defectuosa, acabarás con marcas de tensión, deformaciones o piezas pegadas al núcleo.
He aquí por qué una eyección fluida es el sello distintivo de una herramienta bien diseñada:
1. La batalla contra la fricción y el vacío
En el momento en que se abre el molde, la pieza de plástico sujeta el núcleo como una tenaza. A medida que el material se enfría, se contrae contra el acero, creando una fricción considerable.
Pero hay un segundo enemigo, invisible: vacío.
En piezas de embutición profunda o estilo cubo En ciertas geometrías, la pieza forma un sello contra el núcleo. Si solo se utilizan pasadores eyectores, el vacío ejercerá una fuerza de retroceso, lo que provocará que la pieza se doble o colapse.
Por eso, las herramientas inteligentes no se basan en la fuerza bruta.
En cambio, soluciones como:
- Válvulas de aire
- Ráfagas de aire programadas
se utilizan para romper el sello de vacío antes Los pasadores eyectores incluso se acoplan.
2. El equilibrio lo es todo: evitar el "golpear por encima"
Uno de los defectos más comunes en un mal diseño de eyección es blanqueamiento por estrés—esas marcas blancas visibles donde los pasadores eyectores presionan con demasiada fuerza.
La expulsión debe ser equilibrado.
Si los pasadores no se colocan estratégicamente alrededor de áreas de alta fricción (como nervaduras o salientes), la pieza puede:
- Inclinación
- Unir
- Fracasar de forma desigual
Cuando eso sucede, los pasadores no expulsan la pieza, sino que Atraviésalo.
Un sistema bien diseñado:
- Maximiza el área de contacto
- Distribuye la fuerza de manera uniforme
- Utiliza soluciones como placas despojadoras para piezas de pared delgada
Esto garantiza una liberación controlada y uniforme.
3. El héroe silencioso: Ángulos de dibujo
Puedes invertir en el sistema de eyección más avanzado del mundo, pero sin la debida... ángulos de desmoldeoEstás librando una batalla perdida.
El desmoldeo es la ligera conicidad en las paredes verticales. Incluso 0,5° puede marcar la diferencia entre:
- Un lanzamiento limpio
- Una pieza atascada que requiere extracción manual.
¿Y en superficies texturizadas? La inclinación se vuelve aún más crítica. El plástico se adhiere eficazmente a la textura del molde.
Regla general: cuanto más borrador, mejor.
4. Sincronización y equilibrio térmico
La expulsión no se trata solo de cómo tú empujas, pero cuando.
- Demasiado pronto:
La pieza aún está blanda → los pasadores dejan hendiduras o causan deformación.
- Demasiado tarde:
La pieza sujeta el núcleo con demasiada fuerza → la fuerza excesiva provoca daños.
Si pierdes esa ventana, ya no estás eyectando, estás forzando el fracaso.
Las herramientas modernas han evolucionado más allá de los tradicionales aerosoles desmoldantes.
En cambio, muchos moldes de alto rendimiento ahora utilizan:
- Pines recubiertos con DLC (carbono tipo diamante)
Estos recubrimientos:
- Reducir la fricción
- Mejorar el control del calor
- Prolongar la vida útil de la herramienta
- Permite ciclos de tiempo más rápidos
Lo más importante es que permiten que las piezas se desprendan limpiamente, sin contaminación ni residuos.
En resumen
Un buen molde no solo produce una pieza perfecta, sino que produce esa pieza. De forma consistente, automática y fiable..
Si un operario tiene que permanecer junto a la máquina para ayudar a que caigan las piezas, el sistema de expulsión ya ha fallado.
Diseño para la salida
En [Nombre de su empresa]No consideramos la expulsión como algo secundario.
De:
- Sistemas de placas desmoldantes
- eyección multietapa
- Recubrimientos avanzados
Diseñamos cada detalle para garantizar que cada pieza salga del molde tan perfecta como fue fabricada.
Porque en el moldeo por inyección, el paso final es tan importante como el primero.
Si quieres, puedo ayudarte a optimizar otra versión.Versión más orientada al marketing (mejor para la captación de clientes) o versión con palabras clave SEO (mejor para el posicionamiento en Google). �


 Aronna Zheng











Contacta con nosotros