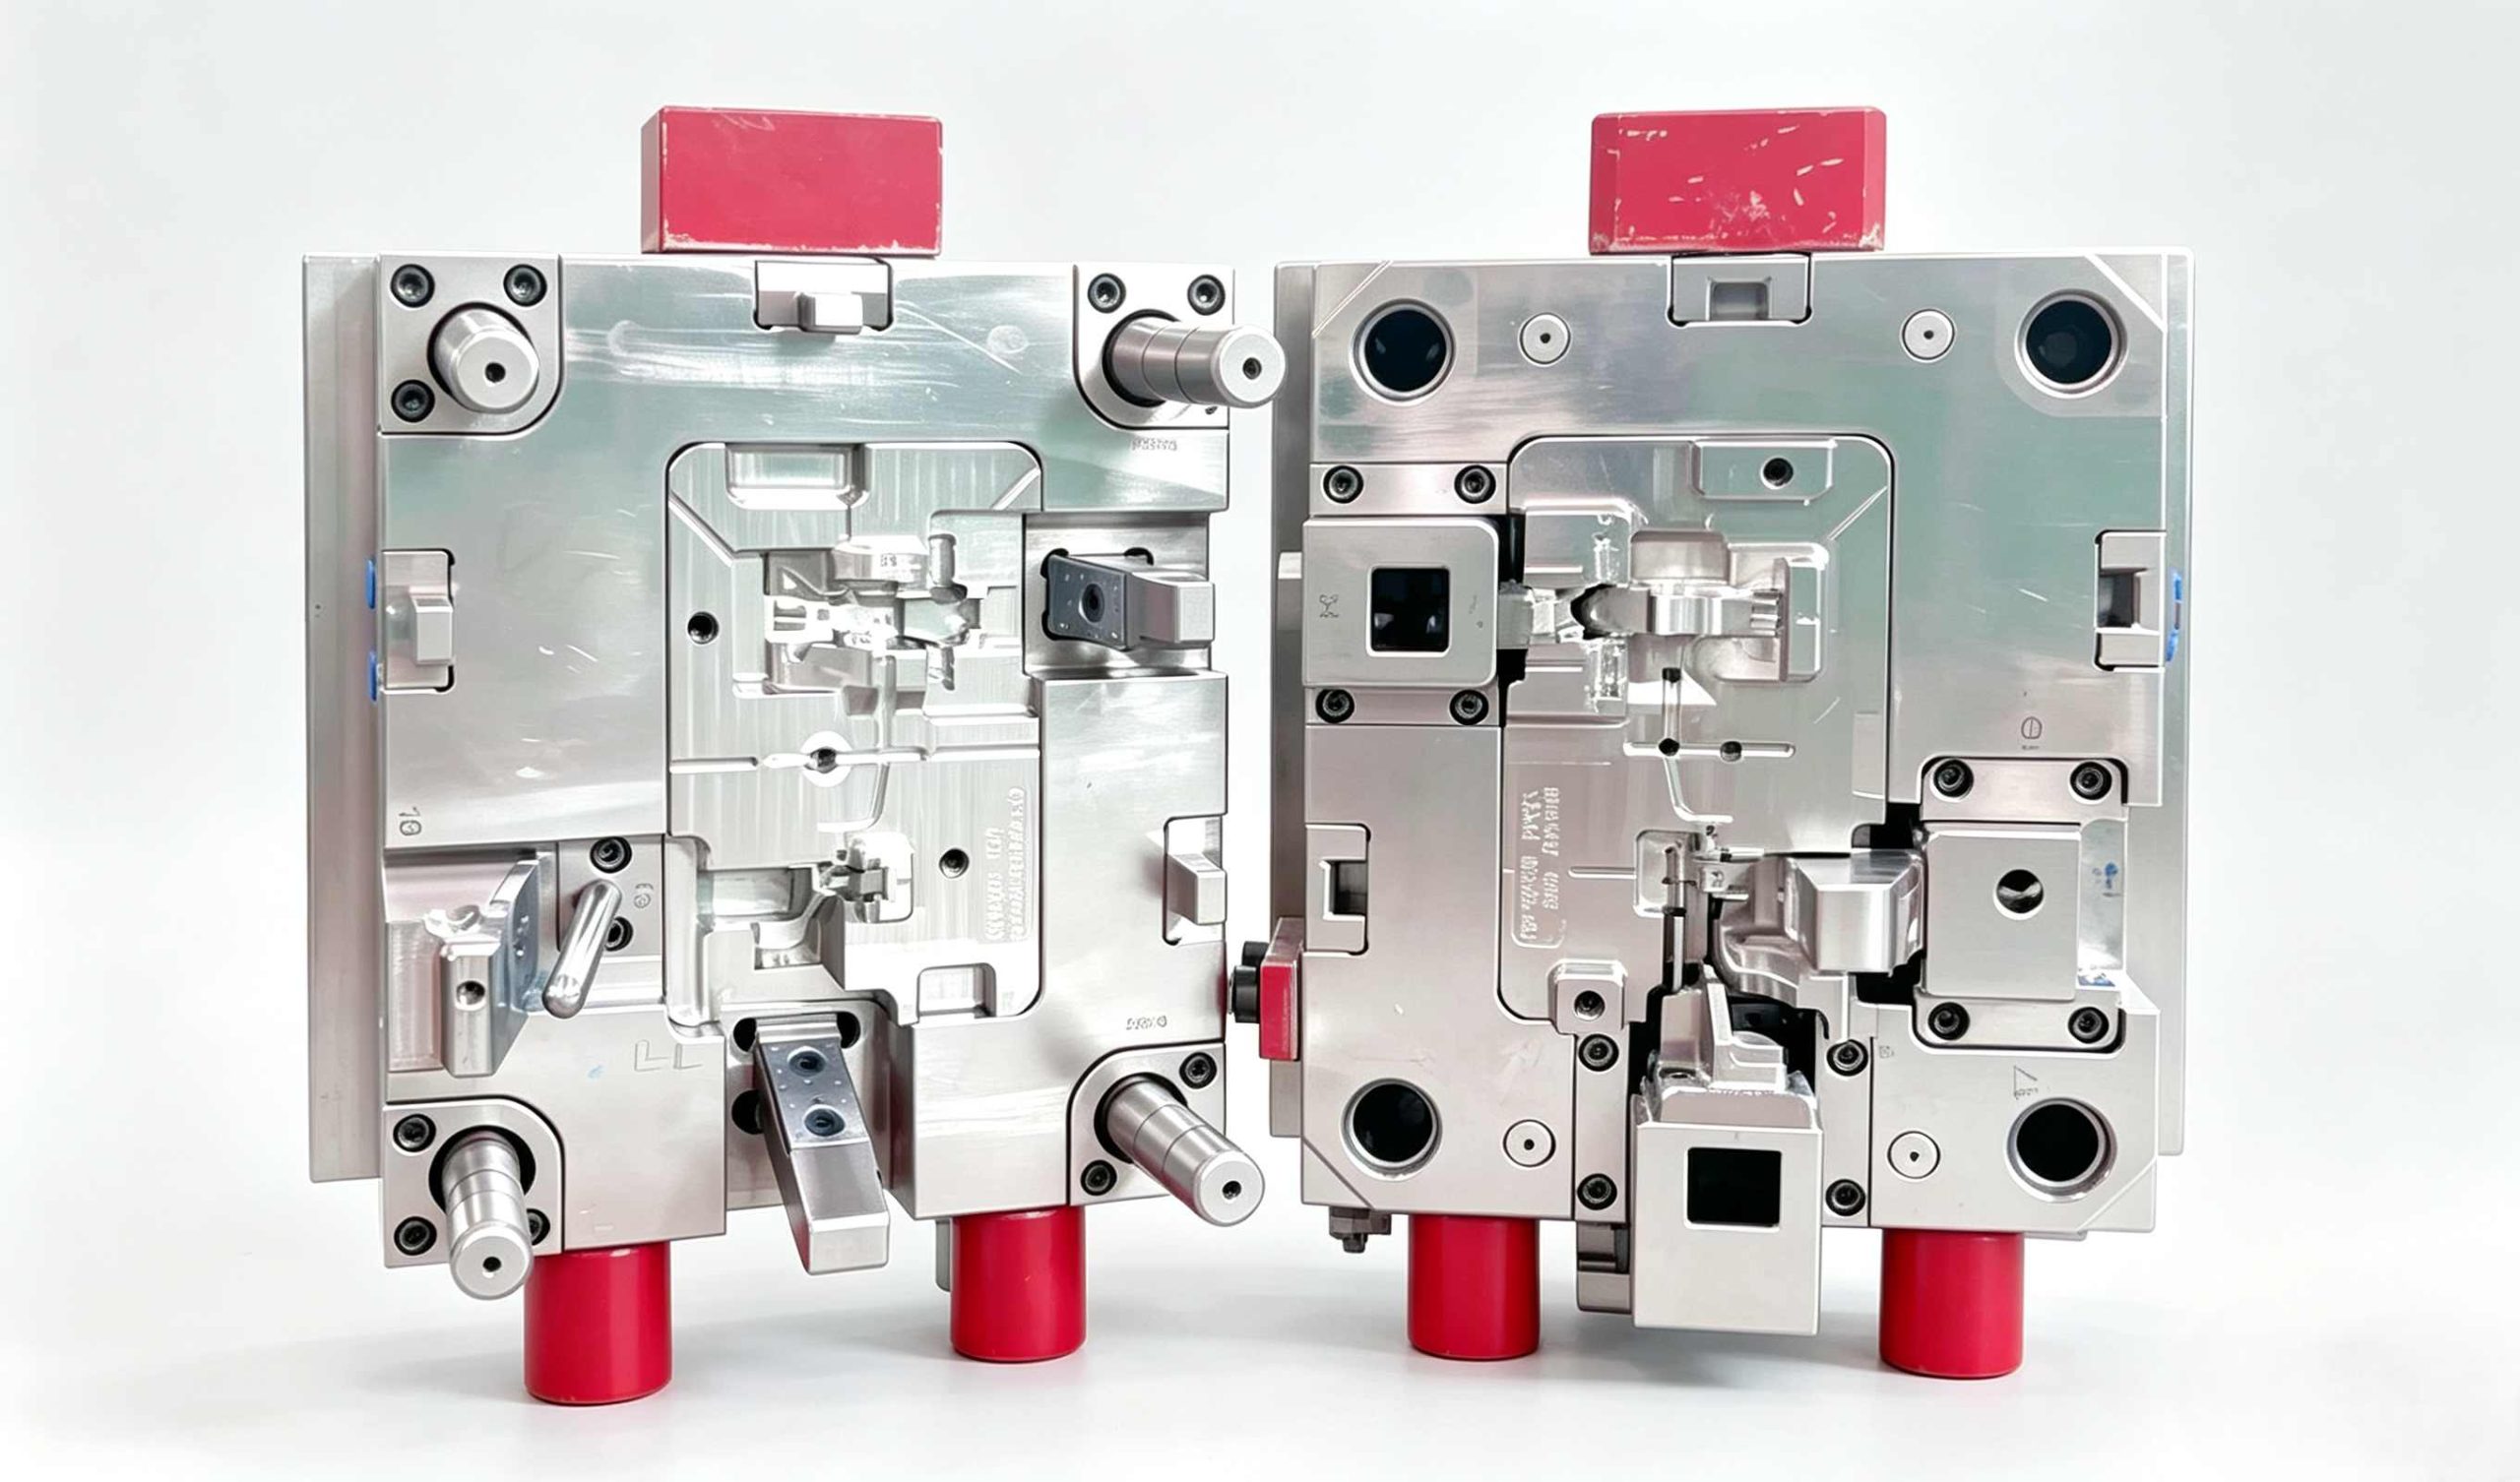
Proceso de fabricación de moldes de inyección: desde el diseño para la fabricación (DFM) hasta las muestras T1.
Una pieza de plástico puede parecer bien acabada en pantalla, pero aun así presentar graves fallos en acero. Las nervaduras gruesas pueden hundirse. Una esquina afilada puede acumular tensiones. Un pequeño socavado puede forzar un deslizador, lo que aumenta los costes y prolonga el tiempo de producción. Por eso, el proceso de fabricación mediante moldeo por inyección debe comenzar antes del mecanizado, no cuando el husillo CNC empieza a cortar. Una guía práctica para el diseño de herramientas considera las muestras T1 como un punto de control para el aprendizaje, no como una meta final. Esto se asemeja a la realidad del taller. Las primeras pruebas permiten observar cómo interactúan el diseño, el diseño del molde, el material, la refrigeración y los ajustes de la máquina. ¿Por qué DFM determina el costo real del molde? El diseño para la fabricación (DFM) es donde muchas sorpresas costosas se eliminan en las primeras etapas o se introducen silenciosamente en el proyecto. Para usted, la preocupación es simple: ¿Esta pieza se moldeará correctamente, cumplirá su función y evitará modificaciones repetidas del molde después de la primera prueba (T1)? Verifique la pieza antes de mover el acero. Un buen análisis DFM revisa el espesor de la pared, el ángulo de desmoldeo, las nervaduras, los salientes, los radios, las socavaduras, la línea de separación, la ubicación de la entrada de inyección y el riesgo estético. XINKEY MOULD hace hincapié en un enfoque DFM como prioridad, ya que pequeños cambios de diseño pueden modificar significativamente el costo del molde. Un espesor de pared irregular puede provocar marcas de hundimiento y deformaciones. Un tiro deficiente puede generar marcas de arrastre durante la eyección. Una zona de sellado atravesada por una línea de separación puede convertirse en una vía de fuga. No se trata de teorías complejas, sino de esos pequeños detalles que determinan si un lanzamiento se desliza o no. Convierta el riesgo en una lista de acciones por escrito. Un informe DFM útil debe ofrecer recomendaciones, no solo advertencias. En su página de análisis DFM, XINKEY MOULD indica que revisa el espesor de pared, los ángulos de desmoldeo, las socavaduras y la ubicación de los puntos de inyección, y luego envía un informe escrito en un plazo de 24 a 48 horas. Para piezas complejas, se puede añadir una simulación del flujo del molde. Eso es importante cuando se necesita aprobar cambios rápidamente. Un archivo 3D con las anotaciones correspondientes y una lista de riesgos clara siempre son mejores que una reunión larga. ¿Qué ocurre durante el diseño de un molde? Una vez que la pieza ha superado el diseño para la fabricación (DFM), el utillaje de inyección entra en una fase más detallada. En esta etapa, el producto se convierte en un sistema de molde completo, donde el acero, el movimiento, la refrigeración, la ventilación y el mantenimiento se planifican antes de la fabricación del utillaje. Seleccione la línea divisoria, las compuertas y las cavidades. El diseño del molde comienza con decisiones que afectan tanto a la calidad de la pieza como al coste unitario. El equipo define el número de cavidades, la línea de separación, el tipo de compuerta, el sistema de canales de alimentación y la disposición del núcleo y las cavidades. La ubicación de la compuerta afecta las marcas de flujo, las líneas de soldadura, las burbujas de aire y la pérdida de presión. XINKEY MOULD señala que un mal diseño de la compuerta puede provocar un llenado deficiente, mientras que los sistemas de canales desequilibrados pueden dar lugar a pruebas de moldeo inestables. En el caso de carcasas visibles, incluso un pequeño vestigio de la compuerta en el lugar equivocado puede hacer que la pieza parezca de baja calidad. Planificar la refrigeración, la ventilación y la expulsión. El enfriamiento no se limita al tiempo de ciclo. Un enfriamiento deficiente puede provocar sobrecalentamiento localizado, ciclos de moldeo prolongados y deformaciones. La ventilación permite que escape el gas atrapado, evitando así marcas de quemaduras e inyecciones incompletas. La eyección requiere una fuerza equilibrada; de lo contrario, la pieza puede blanquearse, doblarse, pegarse o presentar marcas de inyección. Aquí también se eligen los deslizadores, elevadores, insertos, núcleos roscados, sistemas de canal caliente y sistemas de canal frío. A veces, el mejor deslizador es el que se elimina con un pequeño cambio de producto. No es lo más llamativo, pero suele ser más económico. ¿Cómo transforma la fabricación de herramientas el diseño CAD en acero? Tras la aprobación del diseño del molde, comienza la fabricación de la herramienta. En este punto, los cambios de última hora en el producto se vuelven más problemáticos, ya que el trabajo ha pasado de la fase de decisiones a la de fabricación del metal. Mecanizar el núcleo y la cavidad Los bloques de núcleo y cavidad se cortan mediante mecanizado CNC, electroerosión, corte por hilo, taladrado, rectificado y ajuste. XINKEY MOULD destaca el mecanizado CNC de alta precisión con un control de precisión de ±0,01 mm, además de la capacidad de electroerosión, tratamiento térmico, pulido, texturizado y acabado espejo. La elección del acero también es importante. Materiales como P20, H13, S136, NAK80, 1.2343 y 1.2344 pueden seleccionarse en función de la vida útil de la herramienta, la resina, el acabado superficial y el volumen de producción. Elegir un acero barato puede parecer una buena opción en un presupuesto, pero luego se traduce en desgaste, rebabas y tiempos de inactividad por mantenimiento. Ensamblar, localizar, pulir y texturizar Un molde no está terminado cuando se mecanizan los bloques. Todavía necesita ensamblaje, posicionamiento, alineación, comprobaciones de refrigeración, comprobaciones del movimiento del eyector y acabado de la superficie. Los pasadores guía deben estar alineados. Los sistemas de eyección deben regresar suavemente. El movimiento de los deslizadores y elevadores debe evitar interferencias. Si el conjunto del molde presenta desajustes entre el núcleo y la cavidad, o desalineación de los pasadores guía, T1 puede fallar incluso antes de que la pieza tenga una oportunidad justa. ¿Qué cabe esperar de las muestras T0 y T1? T0 y T1 suelen confundirse, lo que genera expectativas erróneas. T0 comprueba si el molde funciona correctamente. Las muestras T1 son las primeras piezas moldeadas reales que se utilizan para mediciones, revisión estética, comprobaciones de montaje y retroalimentación de ingeniería. Utilice T0 para comprobar el movimiento del molde. T0 es una prueba práctica de taller. ¿El molde se abre y se cierra correctamente? ¿El eyector regresa a su posición original? ¿La compuerta se llena lo suficiente como para observar el comportamiento del flujo? ¿Las líneas de refrigeración están conectadas y sin fugas? Las piezas de T0 pueden parecer toscas. Eso es normal. El objetivo es detectar problemas mecánicos obvios antes de la primera prueba formal.carrera de envejecimiento. Lea T1 como datos, no como aprobación final. Las muestras T1 deben inspeccionarse para verificar sus dimensiones, rebabas, marcas de hundimiento, deformaciones, líneas de soldadura, marcas de flujo, restos de inyección, defectos de inyección y acabado superficial. Las pruebas de ensamblaje son igualmente importantes. Una carcasa que mide bien pero que no encaja correctamente sigue siendo un problema. Para moldes estándar, XINKEY MOULD ofrece un plazo de entrega típico para muestras T1 de 2 a 4 semanas. Los proyectos complejos de desenroscado automático o de 2K pueden tardar de 4 a 8 semanas, dependiendo de la complejidad de la ingeniería. ¿Cómo se avanza en la producción a partir de los hallazgos de la fase T1? T1 no es el final del proceso de fabricación de moldes de inyección. Es el punto donde la evidencia real reemplaza las suposiciones. Los mejores equipos actúan con rapidez en este punto, pero no hacen conjeturas. Solucionar defectos según su causa raíz Una marca de hundimiento podría requerir cambios en el espesor de la pared, en el empaque o en la compuerta. La deformación puede indicar un desequilibrio en el enfriamiento, una contracción desigual o un comportamiento inadecuado del material. Las inyecciones incompletas pueden deberse al tamaño de la compuerta, la ventilación, la pérdida de presión o conductos de flujo estrechos. La modificación del molde debe ir en función de la causa. Un pulido aleatorio, una presión excesiva o cortar el acero por impaciencia pueden generar un segundo problema. Una breve nota de la imprenta puede ahorrar una semana de trabajo. Notas aburridas, sí. Notas útiles, sin duda. Confirmar las pruebas piloto antes de la producción en masa. Tras las correcciones T1, los equipos pueden realizar pruebas con muestras T2 o T3 y, posteriormente, iniciar la producción piloto. En esta etapa se comprueban el tiempo de ciclo, la estabilidad de las piezas, los puntos de mantenimiento, la tasa de desperdicio, el embalaje y la repetibilidad. La producción en masa solo debería comenzar después de que el molde demuestre que puede funcionar de manera constante, y no solo después de que aparezca una buena muestra sobre un escritorio. Un camino práctico de ingeniería desde el diseño hasta T1 Si su proyecto tiene plazos ajustados, geometría compleja o carece de un equipo interno de ingeniería de moldes, un proveedor integrado puede reducir las dificultades en la transferencia de proyectos. XINKEY MOULD centra su trabajo en el diseño para la fabricación (DFM), la simulación del flujo del molde, el diseño completo del molde, la fabricación interna, el moldeo de prueba y el soporte para la producción de lotes pequeños. Su sitio web menciona 22 diseñadores de moldes experimentados, una planta de 10 000 metros cuadrados, más de 19 centros CNC, capacidad de inyección de 90T a 750T y experiencia con deslizadores, elevadores, insertos, roscado automático, moldeo de dos componentes y moldeo de baquelita. La misma fuente también destaca la gestión de proyectos a través de un ingeniero de proyecto dedicado, actualizaciones semanales en inglés y fotos de los hitos alcanzados. Para el comprador, este tipo de configuración resulta útil porque la retroalimentación del diseño, las decisiones sobre las herramientas y la revisión T1 se integran en un mismo flujo de trabajo. También puede consultar su capacidad para fabricar moldes de inyección de plástico personalizados o visitar el sitio web oficial para obtener más detalles sobre el proyecto. Preguntas frecuentes P1: ¿Cuál es el objetivo principal del análisis DFM? A: El análisis DFM comprueba si la pieza de plástico se puede moldear con una calidad estable. Revisa el espesor de la pared, el ángulo de desmoldeo, las socavaduras, la ubicación de la entrada de inyección, la línea de separación y los posibles defectos de moldeo antes de que comience el corte del acero. P2: ¿Las muestras T1 son piezas de producción final? R: Normalmente, no. Las muestras T1 son las primeras piezas de prueba del molde. Ayudan a comprobar las dimensiones, el aspecto, el montaje y el comportamiento del proceso, para luego decidir qué modificaciones del molde o ajustes del proceso son necesarios. P3: ¿Cuánto tiempo se tarda en obtener las muestras T1? R: Los moldes estándar suelen tardar entre 2 y 4 semanas. Los moldes complejos, como los de desenroscado automático o los moldes 2K, pueden tardar entre 4 y 8 semanas, ya que el diseño y los movimientos del molde requieren un mayor trabajo de ingeniería. P4: ¿Qué problemas son comunes en T1? A: Los problemas comunes en el moldeo T1 incluyen marcas de hundimiento, deformación, rebabas, defectos de inyección, marcas de flujo, líneas de soldadura, desmoldeo deficiente y desviación dimensional. La mayoría se pueden corregir si se identifica la causa raíz. P5: ¿Por qué es importante la simulación del flujo del molde antes de la fabricación de las herramientas? A: La simulación del flujo del molde ayuda a predecir el patrón de llenado, las líneas de soldadura, las burbujas de aire, el riesgo de sobrepresión y la deformación antes de la fabricación de la herramienta. Reduce la probabilidad de realizar pruebas repetidas y costosos cambios de última hora.
LEER MÁS
Servicio de utillaje de moldeo por inyección a medida, fabricante de precisión y DFM
Servicio de utillaje de moldeo por inyección a medida | Fabricante de precisión y DFM
Un servicio confiable de utillaje para moldeo por inyección debería resolver los problemas antes de cortar el acero. Si se pasan por alto el espesor de la pared, el ángulo de desmoldeo, las socavaduras, la ubicación de la entrada de inyección o la refrigeración, el utillaje puede convertirse en un costoso ciclo de resolución de problemas. Un buen sistema de moldeo por inyección a medida conecta el análisis DFM, el diseño del molde de inyección, la fabricación de moldes de precisión, las pruebas del molde y la producción en masa para que pueda tomar decisiones con mayor antelación. ¿Qué es un servicio de utillaje para moldeo por inyección? Un servicio de fabricación de moldes de inyección transforma el diseño de una pieza de plástico en un molde listo para la producción. El trabajo va más allá del mecanizado del núcleo y la cavidad del molde. Incluye la revisión del producto, el diseño de la estructura del molde, la planificación de los canales de alimentación y las compuertas, la refrigeración, la eyección, el mecanizado, el ensamblaje y las pruebas. La pregunta práctica es sencilla: ¿el molde producirá piezas aceptables de forma repetida, y no solo una buena muestra? Desde el diseño del producto hasta el utillaje para moldes de inyección de plástico. Antes de comenzar la fabricación del molde de inyección de plástico, los ingenieros revisan la geometría de la pieza y el objetivo de producción. Un molde de inyección de plástico personalizado puede requerir una o varias cavidades, movimientos laterales, insertos o roscado. El diseño depende de la forma de la pieza, el comportamiento de la resina, el volumen, las necesidades de superficie y la vida útil del molde. Fabricación de moldes de inyección de precisión Un molde de inyección de precisión también depende de la exactitud del mecanizado y del ajuste. El mecanizado CNC, la electroerosión, el corte por hilo, el tratamiento térmico, el pulido, el texturizado, el ensamblaje y la inspección influyen en las dimensiones finales de la pieza. La fabricación de moldes de inyección funciona mejor como un proceso de ingeniería integral, no como una serie de pasos de taller independientes. ¿Por qué el análisis DFM debe preceder al diseño de herramientas? Una pieza puede verse bien en pantalla y aun así presentar marcas de hundimiento, deformación, marcas de arrastre, defectos de inyección o dificultades en el desmoldeo. El análisis DFM profesional detecta muchos de estos riesgos antes del mecanizado. Un pequeño cambio de diseño en esta etapa puede evitar un cambio de molde mucho más costoso después de la primera prueba (T1). Qué comprueba un análisis DFM profesional Un análisis completo de DFM (Diseño para la Fabricación) en moldeo por inyección debe abarcar el espesor de pared, el ángulo de desmoldeo, las nervaduras, los salientes, las socavaduras, la línea de separación, la ubicación de la entrada de inyección, la eyección, las áreas con mayor probabilidad de defectos y el concepto inicial del molde. Este análisis de DFM también plantea la cuestión de si la complejidad de la pieza es necesaria. Un deslizador puede solucionar una socavación, sin duda, pero eliminarlo podría resultar en una herramienta más simple y fiable. Puedes utilizar un análisis DFM profesional para revisar la viabilidad de fabricación antes de optar por el acero. ¿Cómo reduce el análisis del flujo del molde el riesgo de las herramientas? El diseño para la fabricación (DFM) verifica si el concepto de pieza y herramienta tiene sentido práctico. El análisis del flujo del molde examina cómo se comporta la resina durante el llenado, el compactado y el enfriamiento. Para piezas complejas, la simulación de moldeo por inyección puede revelar problemas difíciles de detectar basándose únicamente en la geometría. Relleno, deformación y enfriamiento Las comprobaciones habituales incluyen el equilibrio de llenado, la presión, las líneas de soldadura, las burbujas de aire, la contracción, la deformación, el equilibrio del canal de alimentación y la refrigeración. Una compuerta defectuosa puede provocar que una zona quede con poco material mientras que otra se llena en exceso. Una refrigeración desigual puede aumentar el tiempo de ciclo y deformar la pieza. Estos hallazgos se incorporan al diseño del molde de inyección antes del mecanizado, pudiendo modificarse la entrada de inyección, la transición de la pared, el canal de refrigeración o el plan de eyección. ¿Qué diseños de moldes personalizados se adaptan a piezas complejas? No todos los productos requieren un molde complejo. El mejor molde de inyección a medida es la estructura más sencilla que cumple con los requisitos funcionales, estéticos, de volumen y de vida útil. Sin embargo, las piezas complejas suelen requerir más. Soluciones para cavidades múltiples, deslizantes y de roscado Un molde de inyección multicavidad puede aumentar la producción si se gestiona adecuadamente el equilibrio de las cavidades. Un molde deslizante y elevador puede liberar socavaduras que bloquean la eyección directa. Un molde roscado puede procesar roscas internas o externas sin necesidad de trabajo manual secundario. Estas estructuras requieren una planificación cuidadosa del movimiento, el bloqueo, el desgaste y el mantenimiento. Opciones de inserción, doble disparo y corredor Las herramientas de moldeo por inserción permiten fijar insertos metálicos, terminales, ejes o imanes al plástico durante el proceso de moldeo. Un molde de inyección de dos componentes puede combinar dos materiales en un solo ciclo de moldeo para obtener piezas selladas, de tacto suave o bicolor. Un molde de canal caliente puede reducir el desperdicio de canal y ser adecuado para programas de alto volumen, mientras que un molde de canal frío puede ofrecer un enfoque de utillaje más sencillo para algunos proyectos. La elección debe basarse en la resina, la geometría, las necesidades de entrada, el volumen, el mantenimiento y el presupuesto. ¿Cómo contribuye la fabricación de moldes de precisión a la producción en masa? Incluso un buen diseño puede fallar si se producen desviaciones en el mecanizado, el ensamblaje, la refrigeración o el ajuste. La fabricación de moldes de precisión traslada la ingeniería aprobada al acero y, posteriormente, comprueba la herramienta mediante una prueba de moldeo. Materiales, mecanizado y vida útil de las herramientas El acero para herramientas debe ajustarse al volumen de producción, la resina, el desgaste, el acabado superficial, la temperatura y las necesidades de corrosión. Entre las opciones más comunes se encuentran P20, H13, S136, NAK80, 1.2343, 1.2344 y 8407. El mecanizado CNC de alta precisión, la electroerosión, el tratamiento térmico y el ajuste controlado contribuyen a que el núcleo, la cavidad, los deslizadores, las guías y el sistema de eyección funcionen correctamente. La refrigeración merece especial atención. Un mal equilibrio térmico puede alargar el tiempo de ciclo y aumentar el riesgo de deformación. Asimismo,Una ventilación deficiente puede contribuir a la formación de burbujas de aire y marcas de quemaduras. Pequeños detalles en un dibujo pueden convertirse en problemas de producción cotidianos. ¿Cómo es el proceso de fabricación de moldes por inyección? Un proceso claro de fabricación de moldes de inyección le proporciona puntos de decisión antes de que los costes sean difíciles de revertir. Desde la revisión CAD hasta la prueba del molde T1 La secuencia práctica es la siguiente: revisión CAD, análisis DFM, análisis de flujo del molde cuando sea necesario, concepto y cotización del molde, diseño detallado del molde de inyección, mecanizado, ensamblaje, prueba del molde T1, corrección, producción piloto y producción en masa. La primera prueba del molde T1 proporciona datos reales sobre el llenado, las dimensiones, la apariencia, la eyección y el comportamiento del ciclo. Si el proyecto requiere un molde de inyección de plástico a medida, envíe el material, la cantidad anual, las tolerancias críticas, los requisitos estéticos, la vida útil prevista del molde y los archivos 2D o 3D disponibles. Esto hace que un presupuesto para el moldeo por inyección sea más útil que un precio basado únicamente en el tamaño de la pieza. ¿Qué debe buscar en un socio para herramientas de precisión? Una vez definida la ruta de ingeniería, la capacidad del proveedor es fundamental, ya que las decisiones de diseño deben mantenerse durante el mecanizado, el ensamblaje y la producción. Un fabricante de moldes a medida debe ser capaz de revisar el producto antes de la fabricación, manejar estructuras complejas internamente, probar el molde y brindar soporte para correcciones después del muestreo. XINKEY MOULD cuenta con más de 25 años de experiencia en la fabricación de moldes y un equipo de diseño propio. Su servicio documentado abarca la revisión DFM, el análisis del flujo del molde, el diseño del molde, el mecanizado CNC y EDM, el ensamblaje del molde, el moldeo de prueba y el soporte para la producción de bajo volumen. La empresa también trabaja en roscado, inserción, sobremoldeo y utillaje de dos materiales. La ventaja reside en gestionar la ingeniería y la fabricación como un único flujo de trabajo, lo que reduce las brechas de comunicación cuando una pieza cambia entre la revisión CAD y la T1. Preguntas frecuentes P1: ¿Qué es un servicio de utillaje para moldeo por inyección? A: Se encarga de los pasos de ingeniería y construcción necesarios para transformar el diseño de una pieza de plástico en una herramienta de producción funcional. Esto incluye el diseño para la fabricación (DFM), el diseño del molde y el mecanizado. También abarca el ensamblaje, las pruebas y las correcciones finales. P2: ¿Cuánto cuesta la fabricación de moldes de inyección personalizados? A: El precio depende del tamaño de la pieza, las cavidades, el tipo de acero y la tolerancia. El acabado superficial, las operaciones laterales, el tipo de canal de alimentación y la vida útil de la herramienta también son factores importantes. Siempre se debe realizar una revisión DFM antes de fijar el precio final. P3: ¿Cuál es la diferencia entre el análisis DFM y el análisis de flujo de molde? A: El análisis DFM evalúa la facilidad de fabricación y el utillaje. Por su parte, el análisis del flujo del molde verifica el llenado de la resina y la presión. También estudia las líneas de soldadura, las burbujas de aire, la contracción, la deformación y los hábitos de enfriamiento. P4: ¿Cuánto tiempo se tarda en fabricar un molde de inyección? A: El tiempo de espera depende en gran medida del tamaño y la complejidad del molde. Un molde básico se termina mucho más rápido. Las herramientas con múltiples deslizadores, roscas, insertos o configuraciones de dos materiales requieren más tiempo. P5: ¿Cómo elegir un fabricante de moldes de inyección a medida? A: Busca un equipo con un excelente diseño para la fabricación (DFM) y un diseño inteligente de la estructura del molde. También necesitas mecanizado de precisión interno y capacidad de prueba. Una comunicación fluida con los ingenieros y un soporte sólido durante la producción son grandes ventajas.
LEER MÁS
Guía y consideraciones para el diseño de moldes de inyección de dos componentes (2K)
Un sello blando que se desvía medio milímetro de su posición puede tener fugas. Un borde de color con una fina línea de rebaba puede hacer que una carcasa, por lo demás buena, parezca barata. Estos son los riesgos prácticos de los moldes de inyección de plástico de dos componentes. Un buen diseño de molde 2K controla ambas inyecciones como un solo proceso, por lo que el moldeo por inyección 2K puede producir un cuerpo rígido, una empuñadura blanda, un sello o un segundo color sin necesidad de pegamento ni ajuste manual. ¿Qué es el utillaje de moldeo por inyección de plástico de dos componentes? Un molde de inyección de dos componentes forma dos plásticos en un solo ciclo automatizado. También se le conoce como moldeo de dos componentes o utillaje de doble material. Una máquina de moldeo por inyección 2K cuenta con dos unidades de inyección, una para cada resina. Este tipo de moldeo por inyección multimaterial es ideal para piezas que requieren sellos integrados, zonas de tacto suave o moldeo por inyección bicolor con un contorno definido. Cómo funcionan los dos disparos La primera inyección crea el sustrato. A continuación, la herramienta se encarga de la transferencia del sustrato o modifica la cavidad a su alrededor. La segunda inyección rellena el área abierta, seguida del enfriamiento y la expulsión. Una alineación precisa de la cavidad mantiene el segundo material en la posición indicada en el plano. Los pequeños errores se manifiestan rápidamente como sustrato expuesto, sellos delgados o rebabas. Moldeo 2K frente a sobremoldeo La elección entre moldeo de dos componentes (2K) y sobremoldeo suele depender del volumen, la precisión del registro y el presupuesto. La producción en dos componentes mantiene la pieza en un ciclo automatizado, lo que resulta adecuado para la producción en grandes volúmenes. El sobremoldeo convencional traslada un sustrato enfriado a otro molde y es más apropiado para tiradas cortas. En comparación, el moldeo por inserción generalmente consiste en colocar plástico alrededor de un componente metálico u otro material previamente preparado. ¿Qué arquitectura de molde 2K se adapta mejor a su pieza? La forma de la pieza y la disposición de la prensa determinan la arquitectura. Comience con la configuración real de la prensa 2K, incluyendo el tamaño de la platina, la distancia entre boquillas, la capacidad de inyección y las funciones rotativas. De lo contrario, la herramienta terminada podría no caber en la prensa. Una sorpresa costosa. Opciones de rotación, soporte central y lanzadera Un molde de platina giratoria desplaza la primera pieza, a menudo 180 grados, hacia la segunda estación. Este molde giratorio es ideal cuando la precisión en el registro es crucial. Un molde de núcleo retrae el acero hacia el espacio libre mientras el sustrato permanece fijo. Un molde de lanzadera lo mueve de forma lineal o indexada. Cada método requiere una sujeción firme, una alineación precisa del molde y un sistema de riego seguro. ¿Cuáles son las principales consideraciones de diseño de moldes 2K? El diseño robusto de piezas 2K comienza con el par de resina y termina con una herramienta capaz de repetir el mismo movimiento miles de veces. Los problemas más complejos se presentan en la unión entre los materiales, donde confluyen el calor, la presión, el acero y la contracción. Unión e interfaz del material Verifique la composición exacta de la resina, no solo las etiquetas como PC o TPE. Los aditivos, pigmentos, dureza, secado y contaminación superficial pueden alterar la compatibilidad del material. Los polímeros compatibles pueden utilizar enlaces químicos, ya que la segunda capa se fusiona con el sustrato. Otros pares requieren enlaces mecánicos mediante orificios, ranuras, nervaduras o un sistema de enclavamiento mecánico envolvente. Asegúrese de que la interfaz de unión tenga suficiente superficie y un flujo despejado. La transición del material debe evitar bordes afilados y labios largos sin soporte. Realice también una prueba real, como la fuerza de despegue, la tasa de fuga o el par de torsión. Una tabla de compatibilidad es útil para la selección, pero una prueba con resina de grado industrial resolverá la duda. Cierres, puertas y corredores Un buen diseño de cierre mantiene el segundo disparo dentro de su límite previsto. Un cierre de acero sobre acero con soporte requiere suficiente superficie de apoyo, un ángulo adecuado y zonas de desgaste reemplazables siempre que sea posible. Un soporte débil o el acero desgastado suelen provocar fugas de material. La segunda entrada de inyección debe llenar la zona blanda o coloreada sin levantar el sustrato caliente. Un buen equilibrio del canal de colada es fundamental, ya que ambas inyecciones deben llenarse uniformemente. Un sistema de canal caliente puede reducir el desperdicio de material. Un sistema de canal frío puede ser adecuado para cambios de color o ciertas resinas. El análisis de Moldflow permite detectar pérdidas de presión, líneas de soldadura, burbujas de aire y lavado antes del corte del acero. Enfriamiento, contracción, ventilación y liberación Las dos resinas rara vez se enfrían al mismo ritmo. El sistema de enfriamiento de moldes 2K utiliza un diseño deliberado de canales de enfriamiento alrededor de ambas cavidades, dejando suficiente calor en la interfaz para la adhesión. Trate la contracción diferencial por separado para cada material. Un factor de contracción uniforme en toda la pieza puede producir deformaciones, un espesor de sellado desigual o un borde estético desplazado. Mantenga un espesor de pared uniforme donde la geometría lo permita, añada un ángulo de desmoldeo adecuado y coloque la ventilación del molde al final del llenado. El sistema de eyección final debe ejercer presión sobre áreas rígidas y soportadas, en lugar de sobre un sello blando o una superficie transparente. ¿Cómo reducen DFM y Moldflow el riesgo en el utillaje? Los cambios resultan más económicos antes del corte del acero. Un análisis DFM adecuado para el moldeo por inyección verifica los límites del material, los cierres, las referencias de transferencia, las compuertas, el ángulo de desmoldeo, la eyección y el ajuste a presión. Un análisis Moldflow independiente revisa el llenado, la presión, el enfriamiento y la deformación. Estas verificaciones respaldan la validación del molde de dos componentes, aunque ninguna reemplaza una prueba con resina. Una prueba de molde T0 confirma el movimiento, el llenado y la retención.Encendido y liberación. Las muestras T1 permiten la revisión dimensional, estética y de adhesión. Un proyecto de pasacables para HVAC eléctrico utilizó una herramienta de 2+2 cavidades, PC negro más PC transparente, un sistema de canal frío y un ciclo registrado de aproximadamente 55 segundos. Las regiones transparentes y negras requieren una colocación precisa de la compuerta y una refrigeración equilibrada. ¿Qué se debe incluir en una solicitud de cotización de herramientas 2K? Una solicitud de cotización (RFQ) útil para herramientas 2K requiere más que un archivo CAD. Envíe los grados de resina, colores, volumen anual, cavidad objetivo, textura, prueba de adherencia, requisitos de sellado, dimensiones críticas y marcas de entrada aceptables. Incluya los datos de la máquina y el estándar de la herramienta. Solicite al proveedor que indique las estimaciones sobre el costo de las herramientas 2K y el plazo de entrega del molde 2K. Los mecanismos complejos requieren mecanizado, ajuste, pruebas y mantenimiento. Según las directrices del proyecto, el plazo de entrega para algunas herramientas 2K complejas oscila entre cuatro y ocho semanas hasta T1, aunque el alcance puede variar. Un presupuesto sin datos sobre la resina y la prensa es, en gran medida, una mera conjetura. ¿Qué hace que un socio de herramientas sea útil después de la cotización? El mismo proceso de ingeniería debe aplicarse desde el diseño para la fabricación (DFM) hasta el muestreo. Un proveedor que revisa la interfaz de unión, simula ambos rellenos, fabrica la herramienta y brinda soporte para las pruebas presenta menos problemas de transferencia cuando una pieza se despega o se desplaza. XINKEY MOULD integra la revisión de productos, la ingeniería de moldes, el mecanizado de precisión, el muestreo y el soporte para el moldeo. Sus capacidades documentadas abarcan moldes de dos componentes (2K), deslizadores y elevadores complejos, sistemas de colada caliente y fría, y el uso de Moldflow. La empresa afirma tener 25 años de experiencia en la fabricación de moldes, 22 diseñadores internos, más de 7000 juegos de moldes exportados, herramientas con capacidades de 150 kg a 15 toneladas y tamaños de moldes de 150 mm a 1500 mm. Estos detalles son importantes porque las herramientas de moldeo por inyección de plástico de dos componentes requieren diseño mecánico, controles de proceso y correcciones en planta para garantizar su correcto funcionamiento. Preguntas frecuentes P1: ¿Cuál es el mayor riesgo en el moldeo por inyección de 2K? A: Una mala compatibilidad del material puede provocar desprendimiento, mientras que un cierre deficiente o un posicionamiento incorrecto pueden causar rebabas y desajustes en los bordes. Pruebe los grados exactos de resina y revise la interfaz antes de cortar el acero. P2: ¿Cómo se unen dos plásticos en un molde de inyección de dos componentes? A: Los materiales pueden fusionarse mediante calor y afinidad de polímeros, o la pieza puede sujetarlos mediante ranuras, agujeros, nervaduras y geometría envolvente. P3: ¿Por qué es tan importante la alineación del molde? A: El sustrato caliente debe llegar en la segunda toma en la misma posición en cada ciclo. Un pequeño desplazamiento puede exponer el primer color, adelgazar un sellado o abrir un camino de destello. P4: ¿Es el utillaje 2K siempre mejor para la producción en grandes volúmenes? R: A menudo reduce el trabajo de transferencia y ensamblaje, pero el volumen debe compensar la mayor complejidad de la herramienta y la prensa. Compare el costo total de producción, no solo el precio de la herramienta. P5: ¿Qué se debe comprobar antes de comenzar el diseño del molde 2K? A: Confirme los grados de resina, el objetivo de adhesión, el volumen anual, las dimensiones críticas, el límite estético, la disposición de la máquina, las restricciones de entrada y las reglas de validación. Una buena información de entrada reduce considerablemente la incertidumbre en el diseño de moldes de dos componentes.
LEER MÁS
Guía de costos de utillaje para moldeo por inyección: factores y estrategias de precios
¿Cuánto cuesta el utillaje para moldeo por inyección? Para un prototipo sencillo o un molde de una sola cavidad, el presupuesto puede comenzar en unos pocos miles de dólares. El utillaje complejo de acero con múltiples cavidades puede superar los 100 000 dólares. El coste real del utillaje depende de la geometría de la pieza, el tamaño del molde, el número de cavidades, el tipo de acero, el sistema de canales, la tolerancia, el acabado superficial, la vida útil prevista del utillaje y los mecanismos especiales. Esa amplia gama de posibilidades tiene una razón de ser. Una pieza de plástico que parece sencilla en pantalla puede requerir deslizadores, elevadores, insertos o un sistema de desenroscado una vez que se considera el desmoldante. Un pequeño cambio de diseño puede modificar por completo la estructura del molde. Si está planificando moldes de inyección de plástico, la pregunta clave no es solo "¿Cuál es el precio de las herramientas para el moldeo por inyección?", sino "¿Qué es lo que está pagando y se puede simplificar el diseño antes de cortar el acero?". ¿Cuánto costará el utillaje para moldeo por inyección en 2026? Un presupuesto práctico comienza con el tipo de molde y el objetivo de producción. Las cifras que se muestran a continuación son rangos generales de planificación, no un presupuesto final para el utillaje de moldeo por inyección. Tipo de herramienta Dirección presupuestaria típica Uso común Prototipo o herramienta blanda Unos pocos miles de dólares y más Validación, ejecuciones cortas Molde de producción de cavidad única Bajo a medio Partes estables, volumen moderado Molde de acero multicavidad De medio a alto Mayor rendimiento Molde de producción de canal caliente Mayor coste inicial Alto volumen, menor desperdicio de material. Molde de acción compleja, desenroscableado o 2K De alto a muy alto Partes funcionales complejas El costo de un molde de inyección de plástico rara vez se determina únicamente por el peso de la pieza. Una carcasa del tamaño de la palma de la mano con una estructura de extracción recta puede costar menos que una pieza roscada más pequeña que requiere desenroscado automático. El costo de un molde de inyección personalizado depende del trabajo de ingeniería que se realice en su interior. ¿Qué incluye el coste de las herramientas para moldeo por inyección? El coste de las herramientas para moldeo por inyección abarca la ingeniería, el mecanizado, el ajuste, el moldeo de prueba, la corrección y la producción repetible, no solo la base del molde y el acero. Diseño, mecanizado y trabajos de prueba. Un proceso típico incluye DFM, diseño de moldes, mecanizado CNC, EDM, ensamblaje, moldeo de prueba, inspección de muestras y correcciones. Los aceros comunes incluyen P20, H13, S136, NAK80, 1.2343, 1.2344 y 8407, seleccionados en función de la resina, el desgaste, el acabado y la vida útil de la herramienta. Las piezas cosméticas requieren pulido o texturizado, mientras que los plásticos reforzados con fibra de vidrio pueden aumentar el desgaste. El moldeo de prueba también es importante. La deformación, las marcas de flujo, el llenado deficiente, la adherencia o la desviación dimensional pueden convertir un presupuesto económico en un costoso retrabajo. ¿Qué factores de coste en el moldeo por inyección son los más importantes? Los principales factores que influyen en el coste de los moldes de inyección interactúan entre sí, por lo que dos proveedores pueden ofrecer presupuestos muy diferentes para el mismo diseño CAD. Geometría de las piezas, cavidades y movimientos Las socavaduras son un factor que suele incrementar los costos. Si la pieza no se puede extraer directamente del molde, puede requerir un deslizador, un elevador o un mecanismo de desenroscado. Más piezas implican más mecanizado y ajuste. El coste de los moldes multicavidad también aumenta con el número de cavidades, ya que la herramienta se hace más grande y el equilibrio del canal, la refrigeración y el mecanizado se vuelven más exigentes. Sin embargo, un mayor número de cavidades puede reducir el coste de las piezas en grandes volúmenes, puesto que cada ciclo produce más piezas. Acero para moldes, sistema de canales y acabado El coste de los moldes de inyección para producción aumenta cuando la larga vida útil requiere acero más duro, tratamiento térmico, piezas de desgaste o un control de mecanizado más preciso. El coste inicial de los moldes de canal caliente suele ser mayor, ya que el sistema necesita componentes calefactados y un control de temperatura más estricto. Un sistema de canal frío es más sencillo y económico de construir, pero genera desperdicios y puede alargar el ciclo. Sin embargo, para grandes volúmenes, el sistema más caro puede seguir siendo más rentable. Una superficie de espejo, una textura fina o un ajuste preciso también requieren más mecanizado, pulido, comprobación y ajustes de prueba. ¿Cómo se pueden reducir los costes de los moldes de inyección? Si buscas cómo reducir el coste de los moldes de inyección, empieza antes de la fabricación de las herramientas. Una breve revisión de ingeniería puede ahorrarte una cantidad sorprendente. Repara la pieza antes de reparar el molde. Compruebe el espesor de la pared, el desmoldeo, las nervaduras, los rebajes, las líneas de separación, las compuertas y la expulsión con antelación. Mover una función de ajuste puede eliminar un deslizador. Una pared más uniforme puede reducir el hundimiento y la deformación, mientras que un mejor desmoldeo puede simplificar la expulsión. Una revisión DFM puede identificar estos problemas antes del mecanizado. Moldflow es útil para piezas complejas porque puede predecir líneas de soldadura, burbujas de aire, desequilibrio en el llenado, deformaciones, problemas de refrigeración y riesgo de sobrepresión. Detectar estos problemas a tiempo puede reducir los cambios de molde y las pruebas adicionales. La respuesta general a cómo reducir el costo de los moldes de inyección es simple: no compre herramientas con una vida útil o complejidad innecesarias. Adapte el acero, la cantidad de cavidades, el tipo de canal de alimentación y la clase de molde a la previsión de producción real. ¿Puede una calculadora de costes de moldeo por inyección ofrecer un presupuesto exacto? Una calculadora de costos de moldes de inyección facilita la elaboración del presupuesto inicial. Permite evaluar el tamaño de la pieza, las cavidades, las socavaduras, el tipo de canal de alimentación, la vida útil del molde y las tolerancias. Sin embargo, una calculadora de costos de moldes de inyección no puede detectar todos los problemas de cierre, refrigeración o riesgos de ensamblaje presentes en el diseño CAD. Para obtener un presupuesto fiable de utillaje para moldeo por inyección, proporcione un archivo 3D,Dibujo 2D con tolerancias críticas, tipo de resina, volumen anual previsto, cantidad durante la vida útil del molde, requisitos de superficie y cualquier estándar especial del molde. Esta información proporciona al ingeniero el contexto suficiente para calcular el coste real del molde de inyección, y no solo un rango aproximado. ¿Por qué dos presupuestos para herramientas de moldeo por inyección pueden ser tan diferentes? Un precio más bajo puede implicar el uso de un tipo de acero diferente, menos piezas de repuesto, un sistema de refrigeración más sencillo o menos soporte durante las pruebas. También puede excluir análisis de Moldflow, textura, componentes de canal caliente, informes dimensionales o correcciones posteriores. Compare el alcance del proyecto línea por línea. Pregunte sobre la vida útil de la herramienta, el grado del acero, el número de cavidades, el sistema de canales de alimentación, las tolerancias críticas, las muestras de prueba, la política de modificaciones y las piezas de mantenimiento. Un precio más bajo para las herramientas de moldeo por inyección no implica automáticamente un proyecto más económico. ¿Qué más debería tener en cuenta además del precio inicial de las herramientas? Una vez que el diseño esté estable, pregunte si el proveedor puede llevar el molde desde la ingeniería hasta la producción repetible. Esto influye en el costo total de las herramientas de moldeo por inyección tanto como el presupuesto inicial. XINKEY MOULD integra DFM, Moldflow, diseño de moldes, mecanizado de precisión, moldeo de prueba y soporte de producción en un único flujo de trabajo. Su equipo de ingeniería gestiona estructuras complejas como deslizadores, elevadores, insertos, desenroscado automático y utillaje para dos materiales. La planta de fabricación cuenta con más de 19 centros CNC y una capacidad de inyección de 90 a 750 toneladas. El utillaje puede variar de 150 kg a 15 toneladas, con tamaños de molde de 150 mm a 1500 mm. Para proyectos que requieren validación antes de la producción a gran escala, el servicio de pruebas de moldes y soporte a la producción puede conectar las muestras T1, las comprobaciones dimensionales, las correcciones y la producción posterior. Encontrará más información sobre las capacidades de fabricación en el sitio web de la empresa. Preguntas frecuentes P1: ¿Cuánto cuesta el utillaje para moldes de inyección? A: El precio puede oscilar entre unos pocos miles de dólares para herramientas sencillas y superar los 100 000 dólares para moldes de producción complejos con múltiples cavidades. El coste final de las herramientas de moldeo por inyección depende del diseño CAD, el volumen, el tipo de acero, las cavidades, los mecanismos, la tolerancia y el acabado. P2: ¿Qué factores influyen más en el coste de los moldes de inyección de plástico? A: Los factores que más influyen en el coste de un molde de inyección son la geometría de la pieza, el tamaño de la herramienta, el número de cavidades, las socavaduras, el acero, la vida útil del molde, el sistema de canales, la tolerancia y el acabado superficial. P3: ¿Cuál es la diferencia entre el costo del molde de inyección para prototipos y el costo del molde de inyección para producción? A: El costo de los moldes de inyección para prototipos suele ser menor porque la herramienta está diseñada para tiradas más cortas y modificaciones más sencillas. Las herramientas de producción requieren mayor durabilidad, mejor refrigeración y una vida útil más prolongada. P4: ¿Por qué el costo de los moldes multicavidad es mayor? A: Un mayor número de cavidades requiere más mecanizado, una herramienta más grande, un llenado equilibrado y un sistema de refrigeración más complejo. El mayor gasto en utillaje puede reducir el coste unitario cuando el volumen de producción es elevado. P5: ¿Cómo se obtiene un presupuesto preciso para herramientas de moldeo por inyección? A: Envíe el diseño CAD 3D, el dibujo 2D, la resina, el volumen anual, las tolerancias críticas, el acabado superficial y la vida útil prevista de la herramienta. Esto le dará al proveedor información suficiente para calcular el precio del proceso de fabricación real.
LEER MÁS
Estructura, tipos y guía de herramientas para moldeo por inyección de plástico
¿Qué son las herramientas para moldeo por inyección de plástico? Una guía completa.
Una pieza de plástico puede parecer sencilla en pantalla, pero resultar costosa una vez que comienza el mecanizado del acero. Un rebaje oculto puede requerir un deslizador. Una pared gruesa puede provocar una marca de hundimiento. Un pequeño desplazamiento de la compuerta puede alterar la línea de soldadura y causar deformaciones. Por eso, la fabricación de las herramientas para moldeo por inyección de plástico se inicia antes del mecanizado CNC. El utillaje para moldeo por inyección de plástico abarca tanto la herramienta como el trabajo necesario para prepararla para la producción, incluyendo el diseño para la fabricación (DFM) del moldeo por inyección, el análisis del flujo del molde, el diseño del molde, el mecanizado, las pruebas y la validación del molde. Un buen utillaje para moldeo por inyección garantiza piezas repetibles y minimiza las sorpresas tras el lanzamiento. ¿Qué son las herramientas para moldeo por inyección de plástico? Un molde de inyección de plástico es una herramienta metálica que da forma a la resina fundida bajo presión. La cavidad forma la parte exterior de la pieza, mientras que el núcleo forma su interior. El término más amplio "herramientas de inyección de plástico" también abarca las decisiones que garantizan el funcionamiento fiable de la herramienta. La estructura del molde de inyección debe alimentar la resina, ventilar el aire, disipar el calor y expulsar la pieza de forma limpia. Puede realizar desde unos pocos cientos de prototipos hasta millones de ciclos de producción. El volumen previsto debe guiar las especificaciones. ¿Cómo funciona el utillaje para moldeo por inyección? Durante el ciclo de moldeo por inyección, la resina fundida entra a través del bebedero, el sistema de canales del molde y la compuerta. La presión de mantenimiento compensa la contracción. El sistema de enfriamiento del molde de inyección elimina el calor, el molde se abre en la línea de separación y el sistema de eyección libera la pieza. Una ventilación deficiente del molde de inyección puede provocar quemaduras o fallos en la inyección. Un enfriamiento desigual genera deformaciones en la pieza y ciclos de moldeo más largos. Un canal de alimentación desequilibrado puede hacer que una cavidad pase la inspección mientras que la siguiente falle. ¿Cuáles son los principales componentes de un molde de inyección? Los insertos del núcleo y la cavidad definen la geometría y el acabado. Una base de molde los soporta, mientras que los pasadores guía mantienen ambas mitades alineadas. Las compuertas y los canales de alimentación controlan el flujo. Los canales de refrigeración gestionan la temperatura. Las ventilaciones liberan el aire. Los pasadores, manguitos, elevadores y placas extractoras se encargan de la eyección. Los componentes complejos del molde de inyección resuelven problemas específicos. Las guías eliminan las socavaduras externas, mientras que los elevadores se encargan de las internas. Un núcleo giratorio forma y libera automáticamente una tapa roscada. Las piezas de desgaste reemplazables simplifican el mantenimiento del molde de inyección. ¿Cuáles son los principales tipos de moldes de inyección? El tipo de molde de inyección debe ajustarse al volumen, la resina, la forma y el presupuesto. Un molde de inyección para prototipos es adecuado para la producción en volúmenes bajos. Un molde de inyección para producción utiliza un material más resistente para la producción en volúmenes altos y una mayor vida útil. Herramientas para cavidades únicas, multicavidades y familiares Un molde de inyección de una sola cavidad produce una pieza por ciclo. Un molde de inyección de múltiples cavidades aumenta la producción, pero requiere un flujo y una refrigeración equilibrados. Un molde de inyección para familias produce piezas relacionadas en una sola operación, aunque los tamaños desiguales complican el control. Herramientas de canal caliente y de canal frío Un molde de canal frío expulsa el material sólido del canal en cada ciclo y maneja bien los cambios de color. Un molde de canal caliente mantiene la resina fundida en canales calentados, lo que reduce el desperdicio y el tiempo de ciclo. Un alto volumen de producción puede compensar su mayor costo. Herramientas especiales Un molde de inyección de dos componentes forma dos materiales en un solo ciclo. El utillaje de moldeo por inserción coloca un componente en la cavidad. El utillaje de sobremoldeo añade material alrededor de un sustrato. Un molde de inyección desenroscador utiliza engranajes, sistemas hidráulicos o motores para liberar las roscas. ¿Cómo se fabrica un molde de inyección? La fabricación de moldes de inyección comienza con el diseño para la fabricación. Los ingenieros revisan el espesor de la pared del molde de inyección, el ángulo de desmoldeo, las tolerancias, las socavaduras, las líneas de separación y el acabado. Una pieza puede verse bien en CAD, pero fallar al expulsarse. El análisis del flujo del molde verifica el llenado, las líneas de soldadura, las burbujas de aire, la contracción y la deformación durante el moldeo por inyección. Los ingenieros pueden revisar el diseño de la compuerta y del sistema de refrigeración del molde de inyección antes de que los cambios resulten costosos. Los técnicos mecanizan el acero mediante CNC, electroerosión, corte por hilo, rectificado y pulido. El montaje verifica la alineación, la refrigeración, las guías y los eyectores. Una prueba de molde T0 comprueba el funcionamiento. Las muestras de molde T1 permiten realizar una revisión dimensional y estética. Las correcciones requieren otra prueba de moldeo por inyección controlada. ¿Qué materiales de moldeo por inyección debería elegir? Los materiales de moldeo por inyección influyen en el desgaste, el acabado, el tiempo de producción y el precio. El acero para moldes P20 es adecuado para producciones de volumen medio. El acero para moldes H13 soporta altas temperaturas y resinas abrasivas. El acero para moldes S136 resiste la corrosión, mientras que el acero para moldes NAK80 es ideal para piezas de alto brillo. Otras opciones incluyen 1.2343, 1.2344, 1.2767 y 8407. Un molde de inyección de aluminio funciona bien para prototipos o producción de puentes. Se desgasta más rápido que el acero endurecido para moldes de inyección con resina reforzada con fibra de vidrio. Comprar un molde para 800 muestras supone un derroche de dinero. Realizar 500 000 inyecciones abrasivas en moldes blandos resulta más costoso a largo plazo. ¿Qué factores influyen en el coste y el plazo de entrega de las herramientas para moldeo por inyección de plástico? El costo de las herramientas de moldeo por inyección de plástico depende del tamaño de la pieza, la cantidad de cavidades, el material del molde, el acabado de la superficie, las tolerancias de moldeo por inyección, etc.La elección y los mecanismos móviles. Cada deslizador, elevador, inserto o núcleo giratorio implica trabajo de diseño, mecanizado, ajuste y mantenimiento. Estos son los principales factores que influyen en el costo del moldeo por inyección. El plazo de entrega del molde de inyección también incluye la revisión de ingeniería, la preparación del acero, el mecanizado, el tratamiento térmico, el ensamblaje, el muestreo y la corrección. Las herramientas estándar pueden alcanzar el plazo de entrega T1 en aproximadamente dos a cuatro semanas. Los proyectos complejos de inyección de dos componentes o de desenroscado pueden tardar de cuatro a ocho semanas o más. Solicite a un proveedor de moldes de inyección que explique el cronograma que respalda su presupuesto, en lugar de simplemente indicar una fecha de envío. El costo total de propiedad es más importante que el precio inicial. ¿Cómo se debe preparar una lista de verificación para una solicitud de cotización de moldes de inyección? Envíe un archivo CAD 3D, un plano de tolerancias, el grado de resina, el volumen anual, el volumen total durante la vida útil del producto, el acabado, el color y la fecha de entrega prevista. Incluya el estándar de molde preferido y los detalles de la máquina de inyección si el molde se fabricará en su propia planta. Una lista de verificación útil para la solicitud de cotización de moldes de inyección también especifica las normas de aprobación de muestras, las necesidades de repuestos y si se prevén canales de alimentación calientes o fríos. Los datos precisos ayudan al equipo de diseño de moldes de inyección a detectar riesgos con anticipación. Además, facilitan la comparación de presupuestos de diferentes proveedores. Un presupuesto basado en datos incompletos de resina o volúmenes imprecisos suele ser una mera suposición, y generalmente no es acertada. ¿Qué debe buscar en un socio para la fabricación de herramientas? El fabricante adecuado de moldes de inyección de plástico debe vincular el diseño del producto con una producción estable. Verifique si la ingeniería, la fabricación del molde, las pruebas y los controles de calidad se integran en un mismo proceso de proyecto. Solicite ver el formato del informe DFM, el flujo del molde, los controles de mecanizado y cómo el equipo gestiona los problemas detectados en la fase T0. Para contextualizar, XINKEY MOULD cuenta con 25 años de experiencia en ingeniería de moldes y 22 diseñadores internos. Su capacidad abarca trabajos de DFM y Moldflow, deslizadores y elevadores complejos, canales de alimentación en caliente y en frío, utillaje de dos componentes, moldes de desenroscado automático, mecanizado de precisión, pruebas y producción de bajo volumen. La planta admite prensas de inyección de 90 a 750 toneladas, mientras que los proyectos de utillaje abarcan desde aproximadamente 150 kg hasta 15 toneladas. Su enfoque de ingeniería comienza con la viabilidad de fabricación y lleva el utillaje a través de la verificación mediante pruebas, lo cual resulta útil para un comprador que busca evitar un molde terminado que aún no pueda operar en una producción estable. Preguntas frecuentes P1: ¿Cuál es la diferencia entre un molde y un utillaje para moldeo por inyección? A: El molde es la herramienta física. El utillaje para moldeo por inyección también abarca el diseño para la fabricación (DFM), el diseño, el mecanizado, las pruebas, la validación y el soporte a la producción. P2: ¿Cuánto cuesta el utillaje para moldes de inyección de plástico? A: El costo varía según el tamaño de la pieza, el tipo de acero, las cavidades, las tolerancias, el acabado, el sistema de alimentación y los procesos mecánicos. Se requiere un archivo CAD revisado para obtener una estimación precisa. P3: ¿Cuánto tiempo tarda la fabricación de moldes por inyección? A: Una herramienta estándar puede requerir de dos a cuatro semanas para T1. Las herramientas complejas multicavidad, 2K o de desenroscado suelen requerir de cuatro a ocho semanas o más. P4: ¿Cuántas piezas puede producir un molde de inyección de plástico? A: La vida útil de la herramienta varía desde cientos de prototipos hasta más de un millón de ciclos de producción. El acero, la resina, la construcción y el mantenimiento son los factores que marcan el límite real. P5: ¿Por qué se completa el DFM del moldeo por inyección antes del corte del acero? R: Detecta problemas de pared, tiro, socavación, compuerta, expulsión y tolerancia mientras los cambios aún son rápidos y económicos.
LEER MÁS
Marca de flujo
Más allá de la ola: cómo eliminar las marcas de flujo y proteger el acabado de su superficie.
Marcas de flujo en el moldeo por inyección | Causas, solución de problemas y métodos de prevención para mejorar la calidad estética de las piezas Seamos honestos: nada perjudica más rápido una producción que las marcas de flujo. Puedes tener una pieza que cumpla con todas las especificaciones dimensionales y se llene perfectamente, pero si la superficie está cubierta de líneas onduladas o vetas antiestéticas, irá directamente al contenedor de chatarra. En industrias como la automotriz o la electrónica de consumo, donde la estética lo es todo, estos patrones fantasmales son un impedimento total. ¿Lo más frustrante? Las marcas de flujo suelen ser puramente estéticas. La pieza es estructuralmente sólida, pero aun así es un "rechazo" para el cliente. Si estás cansado de ver cómo tus márgenes de ganancia se esfuman en un montón de piezas de desecho estético, necesitas entender exactamente por qué el frente de fusión tiene problemas dentro del molde. ¿Qué sucede realmente dentro de la cavidad? En esencia, una marca de flujo es un registro permanente de un frente de fusión vacilante. Imagina el frente de fusión al impactar contra el molde: esa capa exterior lucha constantemente contra el acero frío del molde. Si el flujo es demasiado lento o no hay suficiente calor para impulsarlo, el borde delantero no se deslizará, sino que se detendrá bruscamente. Cuando la resina más caliente que viene detrás finalmente avanza, deja una marca permanente en la superficie. Esa línea ondulada o patrón anular que ves es, en esencia, un mapa visual de un flujo que luchaba por cada centímetro. No es solo un defecto estético; es una prueba irrefutable de que el material está perdiendo la batalla contra la temperatura del molde. Según nuestra experiencia, estas marcas casi siempre se encuentran en los mismos puntos problemáticos. Ubicaciones comunes de marcas de flujo En la mayoría de los casos, las marcas de flujo aparecen cerca de: Zonas de inyección Transiciones de pared delgada a gruesa Esquinas pronunciadas Trayectorias de flujo largas Áreas con cambios bruscos en la dirección del flujo Aspecto de las marcas de flujo Dependiendo del material y la estructura del molde, el defecto puede tener el siguiente aspecto: Ondulaciones Anillos de halo Rayas sinuosas Diferencias de brillo Marcas de sombra En piezas brillantes o de color oscuro, las marcas de flujo suelen ser más fáciles de detectar. ¿Por qué aparecen las marcas de flujo? Todo en la prensa depende de un delicado equilibrio entre el flujo de la resina fundida y el enfriamiento del molde. En el momento en que la resina comienza a arrastrarse o enfriarse antes de tiempo, la evidencia se verá inmediatamente en el acabado superficial. 1. El culpable: Velocidad de inyección lenta Normalmente, lo primero que revisamos es la velocidad de llenado. Si la inyección es demasiado lenta, básicamente estás perdiendo una carrera contra el tiempo. El borde delantero del plástico comienza a detenerse y endurecerse mientras el material más caliente que se encuentra detrás intenta abrirse paso hacia adelante. Esto crea un efecto de "tartamudeo" en el frente de flujo, dejando esas características ondulaciones marcadas en la superficie de la pieza. Esto es especialmente común en: Piezas de paredes delgadas Superficies planas grandes Moldes de flujo largo Solución Aumentar la velocidad de inyección gradualmente Utilizar control de inyección multietapa Mantener una presión de llenado estable Un proceso de llenado más rápido y uniforme suele reducir significativamente los patrones de flujo visibles. 2. Temperatura de fusión demasiado baja Si la temperatura del material es insuficiente, la viscosidad de la resina aumenta y la resistencia al flujo se incrementa. El material fundido no puede mantener una superficie lisa mientras se desplaza por la cavidad. Una temperatura de fusión baja suele causar: Flujos irregulares Vetajes en la superficie Brillo deficiente Solución Aumente la temperatura del cilindro con cuidado Verifique la temperatura de fusión real en lugar de solo la configuración de la máquina Siga el rango de procesamiento recomendado por el proveedor de resina Los diferentes materiales reaccionan de manera diferente al calor. Los plásticos de ingeniería generalmente requieren un control de temperatura más estricto que las resinas comunes. 3. Temperatura del molde demasiado baja Una superficie fría del molde provoca que el material fundido se congele rápidamente al entrar en contacto con la pared de la cavidad. La capa superficial se forma demasiado pronto, interrumpiendo el flujo uniforme de la resina. Este problema suele aparecer en la producción de invierno o en moldes con un equilibrio de enfriamiento deficiente. Solución Aumente la temperatura del molde Mejore la consistencia de la temperatura entre las secciones de la cavidad Utilice controladores de temperatura del molde si es necesario Para piezas cosméticas, una temperatura estable del molde suele ser más importante que la velocidad del ciclo. 4. Problemas de diseño de la compuerta La compuerta es esencialmente la "garganta" de su herramienta. Si la compuerta es demasiado estrecha o está mal ubicada, la resina no se deslizará correctamente hacia la cavidad, sino que se atascará, creando un flujo caótico e inestable. Peor aún, las compuertas demasiado pequeñas actúan como boquillas de alta presión que someten el material a una tensión de cizallamiento excesiva, dejando esas antiestéticas vetas que arruinan el acabado superficial. Problemas comunes relacionados con la compuerta Compuerta demasiado pequeña Posición incorrecta de la compuerta Una sola compuerta en piezas grandes Expansión repentina del flujo después de la compuerta Solución Aumentar el tamaño de la compuerta si es posible Reubicar la compuerta para mejorar el equilibrio del flujo Usar varias compuertas para piezas grandes Optimizar la disposición de los canales de alimentación Diseño adecuado de la compuertaafecta tanto la estabilidad del llenado como la calidad estética. 5. Cambios demasiado rápidos en el espesor de la pared Cuando el material fundido fluye de una sección delgada a una más gruesa, la velocidad de flujo cambia repentinamente. Esta transición puede alterar la apariencia de la superficie y dejar líneas de flujo visibles. Los cambios bruscos en el espesor de la pared también aumentan la inconsistencia en el enfriamiento. Solución Mantener un espesor de pared uniforme Utilizar transiciones graduales en lugar de cambios bruscos de espesor Añadir radios adecuados a las zonas de flujo Un buen diseño de la pieza reduce muchos defectos de moldeo incluso antes de que comience la producción. 6. Ventilación deficiente dentro del molde El gas atrapado dentro de la cavidad puede interferir con el flujo del material fundido. A medida que el aire se comprime, el frente de plástico puede detenerse o cambiar ligeramente de dirección, dejando defectos en la superficie. Aunque los problemas de ventilación se asocian más comúnmente con marcas de quemaduras, también pueden contribuir a la aparición de marcas de flujo. Solución Limpiar las rejillas de ventilación obstruidas Añadir ventilación adicional donde sea necesario Mejorar la salida de gas cerca de las zonas de final de llenado Una ventilación adecuada favorece un flujo de material más uniforme en toda la cavidad. 7. Problemas de humedad del material o de la resina Algunos plásticos de ingeniería absorben rápidamente la humedad del aire. El material húmedo puede provocar inestabilidad en la fusión durante la inyección, afectando la calidad de la superficie. Las proporciones inconsistentes de material reciclado o la resina contaminada también pueden aumentar los defectos de flujo. Solución Secar correctamente los materiales higroscópicos Controlar los niveles de humedad Mantener la consistencia de los lotes de material Reducir el riesgo de contaminación durante la manipulación Una calidad de material estable es esencial para obtener resultados de moldeo estables. Cómo solucionar eficazmente las marcas de flujo Cuando aparecen marcas de flujo, evite cambiar varios parámetros a la vez. Los ajustes aleatorios suelen dificultar la solución de problemas. Un mejor enfoque es revisar el proceso paso a paso: Confirmar la temperatura de fusión Verificar el equilibrio de la temperatura del molde Aumentar gradualmente la velocidad de inyección Verificar el estado de la entrada y el canal de alimentación Inspeccionar las áreas de ventilación Revisar el diseño del espesor de pared Evaluar el estado de la resina Los registros de procesos de producciones estables anteriores también pueden ayudar a identificar cambios más rápidamente. Cómo prevenir las marcas de flujo durante el diseño del molde Prevenir siempre es más económico que corregir. Muchos problemas de marcas de flujo comienzan durante el diseño de la pieza o el desarrollo del molde. Prácticas de diseño recomendadas Utilice sistemas de canales equilibrados Mantenga un espesor de pared uniforme Evite longitudes de flujo excesivas Diseñe ubicaciones de ventilación adecuadas Optimice la posición de la compuerta desde el principio Considere los requisitos estéticos durante el análisis del flujo del molde Cuando la estética es fundamental, es necesario anticiparse al problema. Realizar una simulación del flujo del molde desde el principio no es un lujo, sino la mejor manera de detectar estos problemas superficiales antes de cortar el acero. Créame, siempre es más económico ajustar un diseño en una pantalla que soldar y volver a mecanizar una herramienta endurecida una vez que ya está en producción. La realidad: No se conforme con marcas de rozadura Es tentador restarle importancia a una marca de flujo como "solo cosmética", pero eso es un error. Esos patrones ondulados suelen ser la prueba irrefutable de un proceso que está fundamentalmente desincronizado. Ya sea por una diferencia de temperatura o por una compuerta demasiado ajustada, permitir que estos "fantasmas" afecten sus piezas es la manera más segura de acabar con sus márgenes y generar una gran cantidad de desperdicio. La verdad es que nunca va a solucionar un problema de superficie simplemente ajustando un dial al azar en la prensa. La verdadera calidad es una cuestión de todo o nada: el diseño de la herramienta, el equilibrio de llenado y el calor deben funcionar en armonía. Deje de adivinar, encuentre la causa raíz y deje de "apagar incendios" de una vez por todas. Así es como se recupera una producción estable y rentable.
LEER MÁS
Productos
Contactos
de WhatsApp
Correo electrónico