


注塑模具制造流程:从面向制造的设计到T1样品
塑料零件在屏幕上看起来可能已经完成,但在钢材加工中仍然可能出现严重缺陷。厚肋可能会下陷,尖角可能会积聚应力,微小的倒角也可能导致需要使用滑块,从而增加成本和工期。因此,注塑模具的制造流程应该在机械加工之前开始,而不是在数控主轴开始切削之后。
一份实用的模具开发路线图参考资料会将T1样品视为学习的检查点,而不是最终的终点线。这更贴近真实的生产车间情况。最初的几次试模就能告诉你模具设计、模具设计、材料、冷却和机床设置等因素的综合效果。
为什么DFM决定了模具的实际成本?
DFM(面向制造的设计)环节能够及早消除许多代价高昂的意外情况,或者悄然引入项目。对您而言,问题很简单:这个零件能否顺利成型,满足功能要求,并且避免T1之后需要反复修改模具?
钢材移动前检查零件。
良好的DFM分析会审查壁厚、拔模斜度、加强筋、凸台、圆角、倒扣、分型线、浇口位置以及外观风险。XINKEY MOULD强调DFM优先的方法,因为微小的设计变更都可能对模具成本产生巨大影响。
壁厚不均会导致缩痕和翘曲。拔模斜度不足会在喷射过程中产生拖痕。分型线穿过的密封区域可能成为泄漏通道。这些并非什么高深的理论,而是决定发射成败的那些不起眼的小细节。
将风险转化为书面行动清单
一份有效的DFM报告应该提供建议,而不仅仅是警告。XINKEY MOULD在其DFM分析页面上表示,他们会检查壁厚、拔模斜度、倒扣和浇口位置,然后在24-48小时内发送书面报告。对于复杂零件,还可以添加模流模拟。
当您需要快速批准变更时,这一点至关重要。一份带有标记的 3D 文件和清晰的风险清单,总比冗长的会议要高效得多。
模具设计过程中会发生什么?
零件通过可制造性设计(DFM)后,注塑模具的设计就进入了更精细的阶段。在这个阶段,产品会成为一个完整的模具系统,钢材、运动、冷却、排气和维护等所有环节都在模具制造之前就已规划完毕。
选择分型线、浇口和型腔
模具设计始于一系列影响零件质量和单位成本的选择。团队需要确定型腔数量、分型线、浇口类型、流道系统以及型芯和型腔的布局。
浇口位置会影响流痕、熔接线、气穴和压力损失。XINKEY MOULD 指出,浇口设计不良会导致填充不充分,而不平衡的流道系统会导致试模不稳定。对于外露式外壳,即使位置不当的微小浇口痕迹也会使零件显得廉价。
冷却、通风和排放计划
冷却不仅仅取决于循环时间。冷却不良会导致局部过热、成型周期过长和翘曲变形。排气可以让滞留的气体排出,从而避免烧痕和短射。顶出需要平衡的力,否则零件可能会泛白、弯曲、粘连或出现针孔痕迹。
这里也是选择滑块、升降器、嵌件、螺纹芯、热流道系统和冷流道系统的地方。有时,最好的滑块可能只是因为产品的小改动而被替换掉。虽然不太引人注目,但通常更便宜。
工具制造如何将CAD图纸转化为钢材?
模具设计方案获批后,即可开始模具制造。此时,后期产品变更将变得更加棘手,因为工作重心已从决策转移到金属加工环节。
加工型芯和型腔
型芯和型腔块的加工采用数控加工、电火花加工、线切割、钻孔、研磨和装配等工艺。XINKEY MOULD 强调其高精度数控加工能力,精度控制达到±0.01毫米级别,并具备电火花加工、热处理、抛光、纹理处理和镜面抛光等多种表面处理能力。
钢材的选择也至关重要。P20、H13、S136、NAK80、1.2343 和 1.2344 等材料的选择可根据刀具寿命、树脂、表面光洁度和产量等因素而定。低价钢材在报价单上看似划算,但后期却会因磨损、飞边和维护停机而显现出来。
组装、打磨、抛光和纹理处理
模具加工完成后,并不意味着就完成了。它还需要进行组装、定位、校准、冷却检查、顶出器运动检查和表面处理。
导销必须对齐。顶出系统必须平稳回位。滑块和顶杆的运动必须避免干涉。如果模具组件存在型芯和型腔不匹配或导销未对准的情况,T1 阶段可能在零件获得充分加工机会之前就失败。
T0 和 T1 样本应该如何解读?
T0 和 T1 经常被混淆,这会导致错误的预期。T0 检查模具的基本功能是否正常。T1 样品是第一批真正成型的零件,用于测量、外观审查、装配检查和工程反馈。
使用 T0 检查模具移动
T0 是一项实际车间测试。模具是否能正确开启和关闭?顶杆是否回位?浇口是否填充到足以观察到主要流动行为的程度?冷却管路是否连接良好且无泄漏?
T0 阶段的零件可能看起来比较粗糙,这是正常的。关键在于在第一次正式试运行之前发现明显的机械问题。老跑。
将 T1 视为数据,而非最终批准。
T1 样品应检查尺寸、飞边、缩痕、翘曲、熔接线、流痕、浇口痕迹、短射以及表面光洁度。组装测试同样重要。即使壳体尺寸合格但组装不良,仍然存在问题。
对于标准模具,XINKEY MOULD 的 T1 样品交付周期通常为 2-4 周。复杂的自动脱模或双色注塑项目可能需要 4-8 周,具体取决于工程的复杂程度。
T1 研究结果如何转化为生产应用?
T1并非注塑模具制造流程的终点,而是实证取代假设的关键节点。优秀的团队会在此阶段迅速行动,但他们不会凭空猜测。
通过根本原因修复缺陷
缩痕可能需要调整壁厚、填料或浇口。翘曲可能表明冷却不平衡、收缩不均或材料性能存在问题。短射可能是由于浇口尺寸、排气、压力损失或流道过窄造成的。
模具修改应根据原因而定。随意抛光、施加过大压力或因急躁而切割钢材都可能引发新的问题。印刷厂的一张小纸条或许就能避免一周后的麻烦。纸条或许枯燥乏味,但实用性强的纸条绝对必不可少。
确认试生产后再进行大规模生产
完成T1阶段的修正后,团队可能会运行T2或T3阶段的样品,然后进行试生产。此阶段将检查周期时间、零件稳定性、维护点、废品率、包装和重复性。
批量生产应该在模具证明能够稳定运行之后开始,而不是仅仅在桌子上出现一个漂亮的样品之后就开始。
从设计到T1的实用工程路径
如果您的项目时间紧迫、几何形状复杂,或者没有内部模具工程团队,那么选择一家一体化的供应商可以减少交接环节的干扰。XINKEY MOULD 的工作模式以面向制造的设计 (DFM) 为核心,提供模流模拟、完整的模具设计、内部制造、试模以及小批量生产支持。
该公司网站列出了22位经验丰富的模具设计师、占地10000平方米的厂房、19台以上的数控加工中心、90吨至750吨的注塑能力,以及在滑块、顶杆、镶件、自动攻丝、双色注塑和胶木注塑方面的经验。该网站还重点介绍了其项目管理,包括配备一名专属项目工程师、每周提供英文进度更新以及里程碑照片。
对买家而言,这种模式非常实用,因为设计反馈、模具决策和T1审核都集中在一个工作流程中。您还可以查看其定制注塑模具能力,或访问其官方网站了解项目详情。
常问问题
问题1:DFM分析的主要目标是什么?
答:DFM 分析用于检查您的塑料零件是否能够以稳定的质量进行成型。它会在钢材切割开始前,检查壁厚、拔模斜度、倒扣、浇口位置、分型线以及可能出现的成型缺陷。
Q2:T1样品是最终生产零件吗?
答:通常不需要。T1 样品是模具的首次测试零件。它们可以帮助您检查尺寸、外观、装配和工艺性能,然后确定需要对模具进行哪些修改或对工艺进行哪些调整。
Q3:获取T1样本需要多长时间?
答:标准模具通常需要 2-4 周。复杂的模具,例如自动脱模模具或 2K 模具,可能需要 4-8 周,因为模具设计和运动需要更多的工程工作。
Q4:T1 常见问题有哪些?
答:T1级常见问题包括缩痕、翘曲、飞边、短射、流痕、熔接线、脱模不良和尺寸偏差。如果能明确根本原因,大多数问题都可以得到纠正。
Q5:为什么模具制造前进行模流模拟很重要?
答:模流模拟有助于在模具制造前预测填充模式、熔接线、气穴、压力风险和翘曲情况。它可以降低重复试模和后期昂贵修改的概率。
阅读更多

定制注塑模具服务 | 精密制造商及面向制造的设计 (DFM)
可靠的注塑模具服务应该在钢材切割之前解决问题。如果壁厚、拔模斜度、倒角、浇口位置或冷却等问题被忽略,模具问题就会陷入代价高昂的故障排除循环。
好的定制注塑模具可以将DFM分析、注塑模具设计、精密模具制造、模具试制和批量生产联系起来,从而让您能够更早地做出决策。
什么是注塑模具服务?
注塑模具服务将塑料零件设计转化为可用于生产的模具。这项工作远不止于加工型芯和型腔钢材,还包括产品审核、模具结构设计、流道和浇口规划、冷却、顶出、加工、组装和测试。实际问题很简单:该模具能否反复生产出合格的零件,而不仅仅是一个合格的样品?
从产品设计到塑料注塑模具
在开始塑料注塑模具设计之前,工程师会审查零件的几何形状和生产目标。定制塑料注塑模具可能需要单型腔、多型腔、侧向运动、镶件或螺纹。模具布局取决于零件形状、树脂性能、体积、表面要求和模具寿命。
精密注塑模具制造
精密注塑模具的制造也取决于加工精度和配合度。数控加工、电火花加工、线切割、热处理、抛光、纹理处理、组装和检验等工序都会影响最终零件的尺寸。注塑模具的制造最好作为一个整体工程流程来执行,而不是一系列独立的工序。
为什么DFM分析应该先于模具设计?
零件在屏幕上看起来可能没问题,但仍可能出现缩痕、翘曲、拖痕、短射或脱模困难等问题。专业的DFM分析可以在加工前发现许多此类风险。在这个阶段进行的小小设计改动,或许就能避免T1阶段之后代价高昂的模具更换。
专业DFM分析检查哪些内容?
完整的注塑成型DFM(面向制造的设计)评审应涵盖壁厚、拔模斜度、加强筋、凸台、倒扣、分型线、浇口位置、顶出、潜在缺陷区域以及初始模具概念。这种面向制造的设计分析还会探讨零件的复杂性是否必要。滑块当然可以解决倒扣问题,但去除滑块或许能设计出更简单、更可靠的模具。
在决定使用钢材之前,您可以利用专业的 DFM 分析来评估其可制造性。
模流分析如何降低模具风险?
DFM(面向制造的设计)用于检验零件和模具的设计方案是否切实可行。模流分析则着眼于树脂在填充、保压和冷却过程中的行为。对于复杂零件,注塑成型仿真可以揭示仅凭几何形状难以判断的问题。
填充、翘曲和冷却
典型的检查项目包括灌装平衡、压力、熔接线、气泡、收缩、翘曲、流道平衡和冷却。浇口设计不良会导致部分区域灌装不足,而其他区域灌装过紧。冷却不均匀会增加生产周期,并导致零件变形。
这些发现可以反馈到注塑模具的设计中,然后再进行加工,例如改变浇口、壁过渡、冷却通道或顶出方案。
哪些定制模具设计适合复杂零件?
并非所有产品都需要复杂的模具。最佳的定制注塑模具结构应尽可能简单,同时满足功能、外观、产量和模具寿命等目标。然而,复杂的零件往往需要更复杂的模具。
多腔、滑块和螺纹加工解决方案
如果型腔平衡控制得当,多腔注塑模具可以提高产量。滑块和升降器模具可以消除阻碍直线顶出的小凹槽。螺纹模具无需人工二次加工即可加工内螺纹或外螺纹。这些结构需要精心设计运动、锁定、磨损和维护方案。
插入、双人赛和跑者选择
嵌件注塑模具可在注塑过程中将金属嵌件、端子、轴或磁铁固定在塑料中。双色注塑模具可在一次注塑循环中结合两种材料,用于制造密封件、触感柔软件或双色件。
热流道模具可以减少流道浪费,更适合大批量生产;而冷流道模具则可能为某些项目提供更简单的模具方案。选择时应考虑树脂类型、几何形状、浇口需求、产量、维护成本和预算。
精密模具制造如何支持大规模生产?
即使是设计精良的模具,如果加工、装配、冷却或配合出现偏差,也可能导致失败。精密模具制造将经过验证的工程设计融入钢材中,然后通过模具试模来检验模具的性能。
材料、加工和刀具寿命
工具钢的选择应满足产量、树脂、耐磨性、表面光洁度、温度和耐腐蚀性等方面的要求。常用的钢材包括 P20、H13、S136、NAK80、1.2343、1.2344 和 8407。高精度数控加工、电火花加工、热处理和精确装配有助于确保型芯、型腔、滑块、导轨和顶出装置协同工作。
冷却需要特别关注。热平衡不良会延长循环时间并增加翘曲风险。同样,通风不良会导致空气滞留和烧痕。图纸上的小细节可能会演变成日常生产中的问题。
注塑模具制造流程是怎样的?
清晰的注塑模具制造流程能让你在成本变得难以挽回之前做出决策。
从CAD审查到T1模具试验
一个切实可行的流程是:CAD 审核、DFM 分析、必要时的模流分析、模具概念和报价、详细的注塑模具设计、机械加工、组装、T1 模具试模、修正、试生产和批量生产。第一次 T1 模具试模可以提供关于填充、尺寸、外观、顶出和循环性能的真实数据。
如果项目需要定制注塑模具,请提供材料、年产量、关键公差、外观要求、目标模具寿命以及可用的二维或三维文件。这样,注塑模具报价比仅基于零件尺寸的报价更有参考价值。
选择精密刀具合作伙伴时应该考虑哪些因素?
一旦工程方案明确,供应商的能力就至关重要,因为设计决策必须经受住加工、装配和生产的考验。定制模具制造商应该能够在模具制造前审核产品,自主处理复杂结构,测试模具,并在打样后提供支持和修正。
XINKEY MOULD拥有超过25年的模具制造经验和内部设计团队。其业务范围包括DFM审查、模流分析、模具设计、CNC和EDM加工、模具组装、试模以及小批量生产支持。
该公司还从事螺纹加工、嵌件加工、包覆成型和双材料模具制造。其优势在于将工程和制造整合到一个工作流程中,这可以减少零件在CAD审核和T1阶段之间变更时产生的沟通障碍。
常问问题
Q1:什么是注塑模具服务?
答:它涵盖了将塑料零件设计转化为可实际生产模具所需的工程和制造步骤。这包括面向制造的设计 (DFM)、模具设计和机械加工。此外,它还涉及组装、测试和最终调试。
Q2:定制注塑模具的成本是多少?
答:价格取决于零件尺寸、型腔数量、钢材选择和公差。表面光洁度、侧向加工、流道类型和刀具寿命也很重要。在确定最终价格之前,务必进行面向制造的设计 (DFM) 评估。
Q3:DFM分析和模流分析有什么区别?
答:DFM 分析着眼于可制造性和模具易用性。同时,模流分析检查树脂填充和压力,还会研究熔接线、气泡、收缩、翘曲和冷却情况。
Q4:注塑模具制作需要多长时间?
答:等待时间很大程度上取决于模具的尺寸和复杂程度。简单的模具加工速度很快。而带有多个滑块、螺纹、镶件或双材料配置的模具则需要更多时间。
Q5:如何选择定制注塑模具制造商?
答:寻找一支拥有出色前端可制造性设计 (DFM) 和智能模具结构设计的团队。您还需要具备内部精密加工和试制能力。清晰的工程沟通和生产过程中的可靠支持是巨大的优势。
阅读更多

双色注塑模具设计指南及注意事项
哪怕是半毫米的软密封圈都可能漏水。一条细小的飞边会让原本不错的外壳显得廉价。这些都是双色注塑模具实际存在的风险。优秀的双色模具设计可以将两次注塑作为一个整体流程进行控制,因此双色注塑无需粘合和手工装配即可生产出刚性外壳、软握把、密封圈或第二种颜色。
什么是双色注塑模具?
双色注塑模具在一个自动化循环中成型两种塑料。您可能还会听到双色注塑、双组分注塑或双材料模具等说法。一台双组分注塑机有两个注塑单元,分别用于注塑两种树脂。这种多材料注塑成型方式适用于需要集成密封件、软触区域或具有清晰边界的双色注塑件的零件。
两枪的运作原理
第一道工序制造基板。然后,模具进行基板转移或改变其周围的型腔。第二道工序填充开口区域,随后进行冷却和顶出。可靠的型腔对准确保第二道工序的材料位于图纸规定的位置。微小的误差会很快显现出来,例如基板裸露、密封层过薄或飞边。
双组分注塑成型与包覆成型
双色注塑成型与包覆成型的选择通常取决于产量、套准精度和预算。双色注塑成型在一个自动化循环中完成零件生产,适合大批量生产。传统的包覆成型是将冷却后的基材转移到另一个模具中,更适合小批量生产。相比之下,嵌件注塑成型通常是将塑料填充到预先准备好的金属或其他部件周围。
哪种 2K 模具架构适合您的零件?
零件形状和压机布局决定了压机架构。首先要确定实际的2K压机配置,包括压板尺寸、喷嘴间距、注射量和旋转功能。否则,成品模具可能无法适配压机,造成昂贵的损失。
旋转式、芯背式和穿梭式选项
旋转压板模具将第一道注塑件旋转(通常旋转180度)至第二工位。这种旋转模具适用于对位精度要求较高的场合。回芯模具通过回缩钢芯来腾出空间,而基材则保持不动。穿梭模具则以直线或分度运动的方式移动钢芯。每种方法都需要牢固的夹持、可重复的模具对准以及安全的水路输送。
2K模具设计的主要考虑因素有哪些?
优秀的双组分零件设计始于树脂对,最终以能够重复数千次相同动作的模具为结束。真正的难点在于材料接合处,即热量、压力、钢材和收缩等因素交汇之处。
材料结合与界面
务必核对树脂的具体牌号,而不仅仅是PC或TPE之类的标签。添加剂、颜料、硬度、干燥过程和表面污染都会影响材料的相容性。相容性聚合物可以通过热熔二次注塑与基材发生化学键合。其他类型的材料则需要通过孔、槽、肋或环绕式机械互锁进行机械键合。
确保粘合界面面积足够大,并留出畅通的流动路径。材料过渡处应避免出现刀刃状边缘和过长的无支撑唇边。同时,进行一些实际测试,例如剥离力、泄漏率或扭矩测试。兼容性图表有助于筛选,但使用生产级树脂进行试验才能最终确定。
关闭装置、闸门和跑道
良好的截止阀设计可确保第二道工序的物料不会流出。钢对钢支撑式截止阀需要足够的支撑面、合理的角度,并尽可能配备可更换的磨损部件。支撑不足或钢材磨损通常会导致物料渗漏。
第二个浇口位置必须填充柔软或着色区域,同时不能掀起温热的基材。良好的流道平衡至关重要,因为两次注塑都必须均匀填充。热流道系统可以减少流道浪费。冷流道系统可能更适合颜色变化或某些树脂。模流分析可以在钢材切割前标记压力损失、熔接线、气泡滞留和冲蚀等问题。
冷却、收缩、排气和释放
两种树脂的冷却速率很少相同。合理的双组分模具冷却方案是在两种型腔状态周围精心设计冷却通道,同时保留足够的界面热量以保证粘合。应分别处理每种材料的差异收缩。如果整个零件的收缩率相同,则可能导致零件弯曲、密封层厚度不均或边缘偏移。
在几何形状允许的情况下,保持壁厚均匀;设置合适的拔模斜度;并在填充末端设置模具排气口。最终的顶出系统应顶在刚性支撑区域,而不是柔软的密封件或透明的表面。
DFM和Moldflow如何降低模具风险?
钢材切割前的修改成本更低。完善的注塑成型可制造性设计 (DFM) 会检查材料边界、截止点、传递基准、浇口、拔模斜度、顶出和过盈配合。单独的 Moldflow 分析会审查填充、压力、冷却和翘曲情况。这些检查有助于双组分模具验证,但都不能取代树脂试模。
T0 模具试验确认了移动、填充和保持情况。开启并释放。T1 样品用于尺寸、外观和粘合性能评估。一个电气暖通空调(HVAC)密封圈项目采用了 2+2 腔模具,黑色 PC 和透明 PC,冷流道系统,记录的循环时间接近 55 秒。透明和黑色区域需要精确的浇口位置和均衡的冷却。
2K模具询价单中应该包含哪些内容?
一份有效的双组分模具询价单需要的信息不仅仅是CAD文件。请提供两种树脂牌号、颜色、年产量、型腔目标、纹理、粘合测试、密封需求、关键尺寸以及可接受的浇口标记。此外,还需提供机器数据和模具标准。
请供应商说明对双色模具成本和双色模具交付周期的预估。复杂的机械结构会增加加工、装配、试模和维护成本。项目指南通常将一些复杂的双色模具的交付周期设定为四到八周(T1),但具体时间可能会因项目范围而有所调整。如果没有树脂和压力机数据,报价大多只能是猜测。
报价之后,模具合作伙伴还能发挥哪些作用?
从可制造性设计 (DFM) 到样品制作,整个工程流程应保持一致。如果供应商能够审查粘合界面、模拟填充效果、制造模具并支持试验,那么在零件剥离或移位时,交接环节的漏洞就会更少。
XINKEY MOULD 提供产品评审、模具工程、精密加工、样品制作和成型支持等服务。其资质涵盖双模模具、复杂滑块和升降器、冷热流道以及 Moldflow 软件应用。
该公司拥有25年的模具制造经验,22名内部设计师,出口超过7000套模具,模具重量从150公斤到15吨不等,模具尺寸从150毫米到1500毫米不等。这些细节至关重要,因为双色注塑模具需要机械设计、工艺检查和车间校正才能保持其有效性。
常问问题
问题1:2K注塑成型中最大的风险是什么?
答:材料相容性差会导致剥落,而密封不严或定位不准会导致飞边和边界错位。切割钢材前,务必测试所用树脂牌号并检查界面。
Q2:双色注塑模具如何将两种塑料连接起来?
答:材料可以通过加热和聚合物亲和力熔合,或者零件可以通过凹槽、孔、肋和环绕几何形状将它们固定住。
Q3:为什么模具对准如此重要?
答:在每个循环中,第二道工序时,温热的底片必须以相同的位置到达。哪怕是微小的偏移都可能导致第一道工序的颜色曝光过度、密封层变薄或闪光灯路径打开。
Q4:2K模具是否总是更适合大批量生产?
答:虽然这种方法通常可以减少搬运和装配工作,但产量必须足以弥补更复杂的模具和压力机的成本。要比较全部生产成本,而不仅仅是模具价格。
Q5:2K模具设计开始前应该检查哪些方面?
答:确认树脂牌号、粘合目标、年产量、关键尺寸、外观要求、机器布局、浇口限制和验证规则。准确的输入信息能大大减少双组分模具设计的不确定性。
阅读更多

注塑模具成本指南:定价因素与策略
注塑模具的成本是多少?对于简单的原型模具或单腔模具,预算可能从几千美元起。复杂的多腔钢制模具的成本可能超过 10 万美元。注塑模具的实际成本取决于零件几何形状、模具尺寸、腔数、钢材、流道系统、公差、表面光洁度、预期模具寿命以及特殊机构。
这个范围之所以如此之广是有原因的。一个在屏幕上看起来很简单的塑料零件,一旦考虑到脱模剂,可能就需要滑块、顶杆、嵌件或旋出系统。一个小小的设计改动就可能改变整个模具的结构。如果您正在计划制作注塑模具,那么真正重要的问题不仅是“注塑模具的价格是多少?”,还有“您究竟在为什么付费?在钢材切割之前,能否简化设计?”
2026年注塑模具的成本是多少?
一份切实可行的预算首先要确定模具类型和生产目标。以下数据仅为大致的规划范围,并非最终的注塑模具报价。
工具类型
典型预算方向
常用
原型或软工具
几千美元及以上
验证,短程运行
单腔生产模具
低至中等
稳定部件,适中体积
多腔钢模
中等至高
更高产出
热流道生产模具
前期成本较高
高容量、低跑步机损耗
2K、可拆卸或复杂动作模具
高到非常高
复杂功能部件
注塑模具的成本很少仅仅取决于零件重量。一个掌心大小、采用直拉式结构的模具可能比一个需要自动拆卸的小型螺纹零件成本更低。定制注塑模具的成本取决于模具内部的工程设计。
注塑模具成本包含哪些内容?
注塑模具成本包括工程设计、机械加工、装配、试模、修正和可重复生产,而不仅仅是模架和钢材。
设计、加工和试制工作
典型的工艺流程包括面向制造的设计 (DFM)、模具设计、数控加工 (CNC)、电火花加工 (EDM)、装配、试模、样品检验和修正。常用钢材包括 P20、H13、S136、NAK80、1.2343、1.2344 和 8407,选择时需考虑树脂性能、耐磨性、表面光洁度和刀具寿命。
装饰性部件会增加抛光或纹理处理,而玻璃纤维增强塑料则可能增加磨损。试模也至关重要。翘曲、流痕、填充不良、粘连或尺寸偏差都可能使原本低价的报价变成昂贵的返工。
哪些注塑模具成本因素最为重要?
注塑模具成本的主要因素相互影响,这就是为什么两个供应商对同一个 CAD 设计的报价可能大相径庭。
零件几何形状、空腔和运动
倒扣是常见的成本驱动因素。如果零件无法直接从模具中取出,则可能需要滑块、顶杆或螺纹脱模机构。零件越多,意味着需要更多的加工和装配工作。
多腔模具的成本也会随着腔数的增加而上升,因为模具尺寸增大,流道平衡、冷却和加工的要求也更高。然而,在大批量生产的情况下,更多的腔数可以降低零件成本,因为每个循环可以生产更多的零件。
模具钢材、流道系统和表面处理
生产注塑模具的成本会随着使用寿命的延长而增加,因为更长的使用寿命需要使用更硬的钢材、热处理、耐磨部件或更严格的加工控制。热流道模具的前期成本通常较高,因为该系统需要加热部件和更严格的温度控制。冷流道模具结构更简单、成本更低,但会产生流道废料,并且可能会延长生产周期。在大批量生产的情况下,成本更高的系统仍然可能更具经济效益。
镜面、精细纹理或紧密装配配合也需要更多的机械加工、抛光、检查和试调。
如何降低注塑模具成本?
如果您正在寻找降低注塑模具成本的方法,请在模具制造之前就开始。一次简短的工程评审就能节省一大笔钱。
先修复零件,再修复模具
尽早检查壁厚、拔模斜度、加强筋、倒扣、分型线、浇口和顶出情况。移动卡扣结构可能会导致滑块脱落。更均匀的壁厚可以减少缩痕和翘曲,而更好的拔模斜度可以简化顶出操作。
DFM(面向制造的设计)审查可以在加工前发现这些问题。Moldflow 分析对于复杂零件非常有用,因为它能够预测熔接线、气泡、填充不平衡、翘曲、冷却问题和压力风险。及早发现这些问题可以减少重复换模和额外的试验。
降低注塑模具成本的更广泛答案很简单:不要购买不需要的模具寿命或复杂度。根据实际生产预测来选择合适的钢材、型腔数量、流道类型和模具等级。
注塑模具成本计算器能给出准确的报价吗?
注塑模具成本计算器有助于早期预算编制。它可以对零件尺寸、型腔数量、倒扣、流道类型、模具寿命和公差进行评分。但是,注塑模具成本计算器无法识别CAD模型中的所有关模问题、冷却问题或装配风险。
为了获得可靠的注塑模具报价,请提供3D文件。包含关键公差、树脂类型、预期年产量、使用寿命内用量、表面要求以及任何特殊模具标准的二维图纸。这些信息为工程师提供了足够的背景信息,以便他们判断注塑模具的实际成本,而不仅仅是一个粗略的范围。
为什么两份注塑模具报价会如此不同?
较低的价格可能采用不同的钢材、更少的备件、更简单的冷却方式或更少的试用支持。它还可能不包含 Moldflow 分析、纹理分析、热流道组件、尺寸报告或后续修正服务。
逐项比较方案。询问模具寿命、钢材等级、型腔数量、流道系统、关键公差、试样品、修改政策和维护零件等信息。注塑模具价格低并不一定意味着项目成本低。
除了初始模具价格之外,您还应该考虑哪些因素?
设计稳定后,要询问供应商能否将模具从工程设计阶段过渡到可重复生产的阶段。这和最初的报价一样,都会影响注塑模具的总成本。
XINKEY MOULD 将面向制造的设计 (DFM)、Moldflow 建模、模具设计、精密加工、试模和生产支持整合到一个工作流程中。其工程团队擅长处理滑块、升降器、镶件、自动脱模装置以及双材料模具等复杂结构。生产设备包括 19 台以上的 CNC 加工中心,注塑能力从 90 吨到 750 吨不等。模具重量范围从 150 公斤到 15 吨,模具尺寸从 150 毫米到 1500 毫米不等。
对于需要在规模化生产前进行验证的项目,模具试制和生产支持可以将T1样品、尺寸检查、修正和后续生产衔接起来。有关制造能力的更多详情,请访问公司网站。
常问问题
Q1:注塑模具的成本是多少?
答:注塑模具的价格范围很广,简单的模具可能只需几千美元,而复杂的多腔生产模具则可能超过十万美元。最终的注塑模具成本取决于实际的CAD设计、产量、钢材种类、型腔数量、机械结构、公差和表面光洁度。
Q2:哪些因素对注塑模具成本影响最大?
答:影响注塑模具成本的最大因素是零件几何形状、模具尺寸、型腔数量、倒扣、钢材、模具寿命、流道系统、公差和表面光洁度。
Q3:原型注塑模具成本和生产注塑模具成本有什么区别?
答:原型注塑模具的成本通常较低,因为这类模具主要用于小批量生产,且更换模具也更方便。而生产模具则需要更高的耐用性、更好的冷却性能和更长的使用寿命。
Q4:为什么多腔模具的成本更高?
答:型腔越多,需要的加工量就越大,所需的刀具尺寸也越大,填充也越均衡,冷却系统也越复杂。虽然刀具成本较高,但当产量较大时,反而可以降低单位成本。
Q5:如何获得准确的注塑模具报价?
答:请提供3D CAD模型、2D图纸、树脂种类、年产量、关键公差、表面光洁度以及预期模具寿命。这样供应商就能获得足够的信息来为实际生产方案报价。
阅读更多

什么是塑料注塑模具?完整指南
塑料零件在屏幕上看起来可能很简单,但一旦开始钢材切割,成本就会飙升。隐藏的倒扣可能需要滑块。较厚的壁厚会导致缩痕。浇口位置哪怕移动几毫米,都可能改变熔接线和造成翘曲。这就是为什么注塑模具的制作要先于数控加工。
注塑模具涵盖模具本身以及使其达到生产就绪状态所需的所有工作,包括注塑成型可制造性设计 (DFM)、模流分析、注塑模具设计、加工、试模和注塑模具验证。优质的注塑模具能够确保零件的重复性,并减少产品上市后的意外情况。
什么是塑料注塑模具?
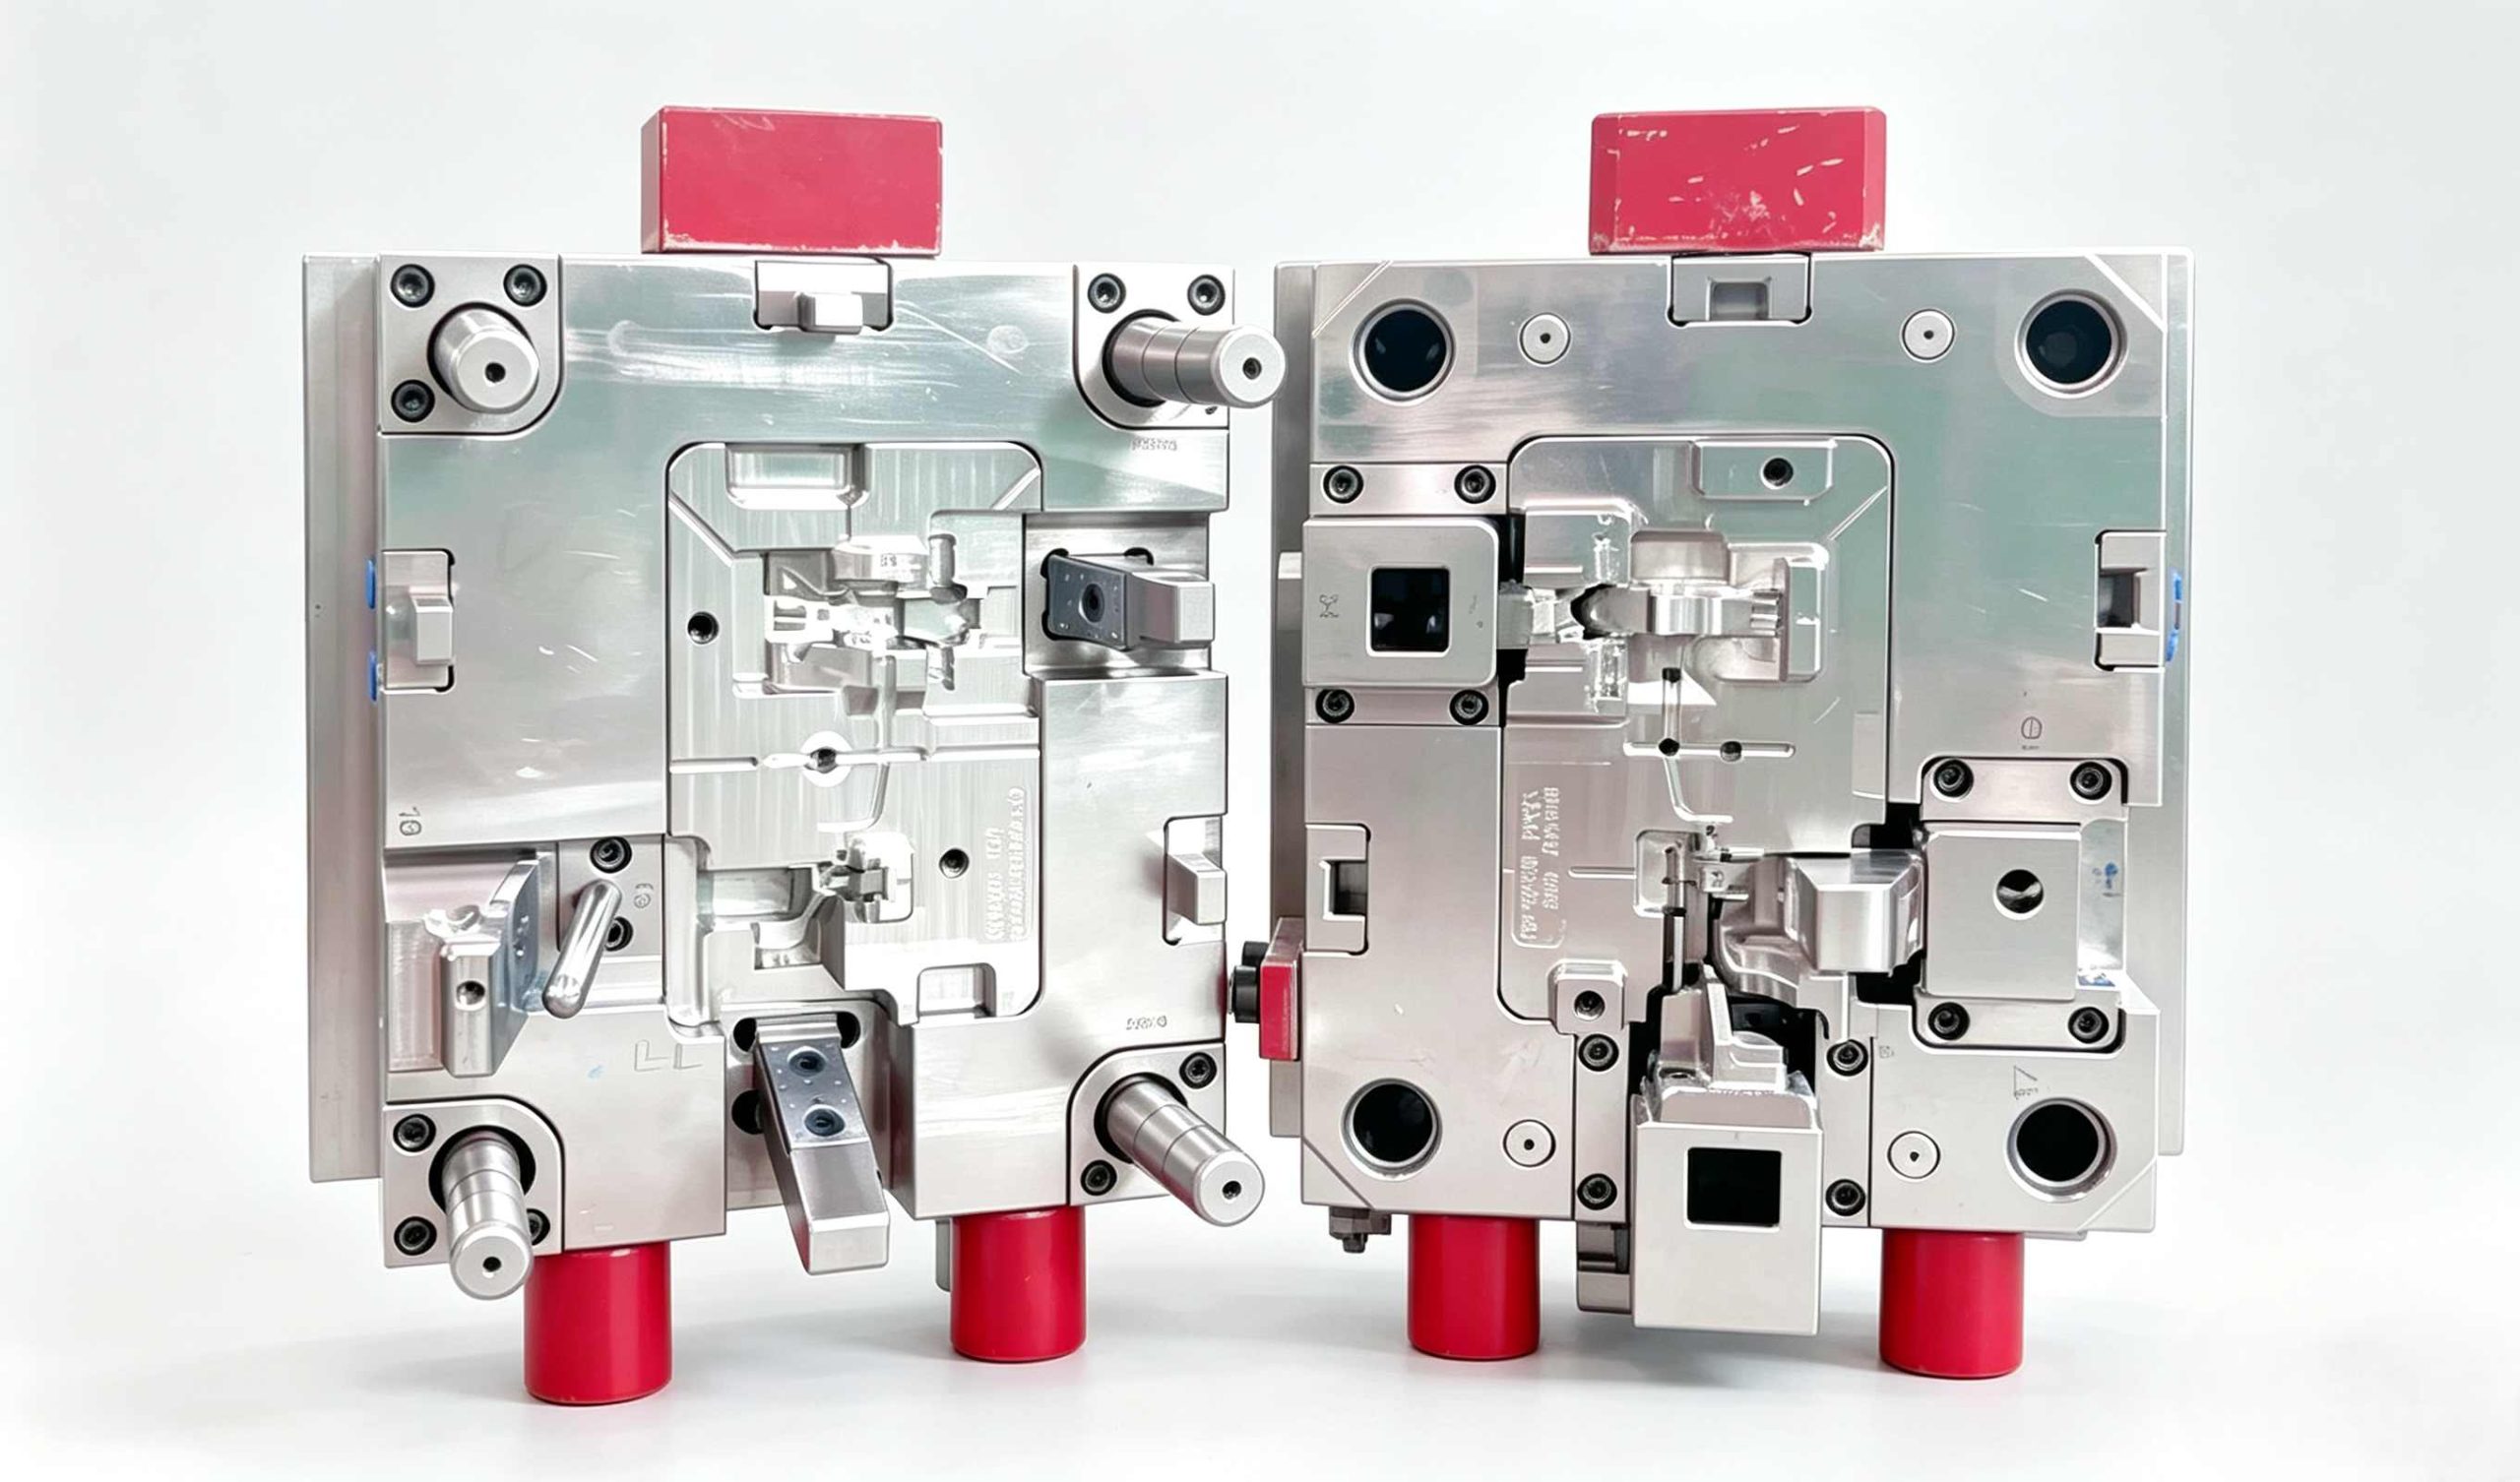
注塑模具是一种配套的金属工具,用于在压力下将熔融树脂成型。型腔形成零件的外形,而型芯则形成零件的内外形。更广义的术语“注塑模具”还涵盖了确保模具可靠运行的各种决策。
注塑模具的结构必须能够输送树脂、排出空气、散热并干净利落地顶出零件。它可能用于数百次原型试模,也可能用于数百万次的生产循环。预期产量应作为规格制定的依据。
注塑模具的工作原理是什么?
在注塑成型过程中,熔融树脂通过浇口、流道系统和浇口进入模具。保压用于补偿收缩。注塑模具冷却系统带走热量,模具在分型线处打开,注塑模具顶出系统将零件顶出。
注塑模具排气不良会导致烧焦或短射。冷却不均匀会导致注塑件翘曲变形和生产周期延长。流道不平衡可能导致一个型腔通过检验,而下一个型腔却不合格。
注塑模具的主要组成部分有哪些?
型芯和型腔镶件决定了模具的几何形状和表面光洁度。模架支撑着它们,导销则确保模具的两半保持对齐。浇口和流道控制着流体流动。冷却通道管理着温度。排气孔排出空气。顶针、套筒、顶杆和脱料板负责顶出。
复杂的注塑模具组件可解决特定问题。滑块可清除外部倒扣,而升降器则可处理内部倒扣。旋转型芯可自动成型和释放螺纹盖。可更换的易损件简化了注塑模具的维护。
注塑模具主要有哪些类型?
注塑模具的类型应与产量、树脂种类、形状和预算相匹配。原型注塑模具适用于小批量注塑成型。生产型注塑模具采用强度更高的材料,适用于大批量注塑成型,且使用寿命更长。
单腔、多腔和系列工具
单腔注塑模具每次循环生产一个零件。多腔注塑模具可以提高产量,但需要均衡的流体流动和冷却。系列注塑模具一次注塑即可生产多个相关零件,但尺寸不一会增加控制难度。
热流道和冷流道工具
冷流道模具每次循环都会排出固体流道材料,并且能够很好地处理颜色变化。热流道模具则在加热的流道内保持树脂熔融状态,从而减少废料并缩短循环时间。大批量生产可以弥补其较高的成本。
专用工具
双色注塑模具在一个循环中成型两种材料。嵌件注塑模具将零件放入型腔中。包覆注塑模具在基材周围添加材料。可脱螺纹注塑模具利用齿轮、液压或电机来释放螺纹。
注塑模具是如何制造的?
注塑模具制造始于可制造性设计。工程师会审查注塑模具的壁厚、拔模斜度、公差、倒扣、分型线和表面光洁度。零件在CAD模型中可能看起来没问题,但却无法脱模。
模流分析可以检查填充、熔接线、气泡、收缩和注塑成型翘曲等问题。工程师可以在变更成本增加之前,对注塑模具浇口设计和冷却设计进行修改。
技术人员采用数控机床 (CNC)、电火花加工 (EDM)、线切割、研磨和抛光等工艺对钢材进行加工。装配检查包括对准、冷却、滑块和顶出装置。T0 模具试模用于检验功能。T1 模具样品用于尺寸和外观评估。如有需要修正,则需进行另一次受控注塑模具试模。
注塑模具应该选择哪些材料?
注塑模具材料会影响耐磨性、表面光洁度、生产时间和价格。P20 模具钢适用于中等批量生产。H13 模具钢耐高温且能耐受磨蚀性树脂。S136 模具钢耐腐蚀,而 NAK80 模具钢适用于高光泽零件。其他可选材料包括 1.2343、1.2344、1.2767 和 8407。
铝制注塑模具非常适合制作原型或桥梁产品。但它的磨损速度比使用玻璃纤维增强树脂的硬化注塑模具钢更快。为生产800个样品而购买生产模具是浪费钱。在软模具上进行50万次磨损性注塑,后期成本更高。
哪些因素会影响注塑模具的成本和交货周期?
塑料注塑模具的成本取决于零件尺寸、型腔数量、模具材料、表面光洁度、注塑公差和运行情况。模具的选择和运动机构。每个滑块、升降器、嵌件或旋转型芯都会增加设计、加工、装配和维护工作量。这些是注塑模具成本的主要因素。
注塑模具的交付周期还包括工程审核、钢材准备、机械加工、热处理、组装、取样和校正。标准模具通常可在两到四周内达到 T1 阶段。复杂的双色注塑或可拆卸模具项目可能需要四到八周甚至更长时间。务必向注塑模具供应商询问报价背后的交付周期,而不仅仅是交货日期。总体拥有成本比初始报价更为重要。
如何准备注塑模具询价清单?
请提供3D CAD文件、公差图、树脂牌号、年产量、生命周期产量、表面处理、颜色和目标日期。如果模具将在贵厂生产,请提供首选模具标准和注塑机详细信息。一份实用的注塑模具询价清单还应包含样品审批规则、备件需求以及您所需的流道类型(热流道或冷流道)。
清晰明确的输入信息有助于定制注塑模具团队及早发现风险,也便于比较不同厂商的注塑模具报价。基于缺失的树脂数据或模糊的用量信息而制定的报价大多是猜测,而且通常并不准确。
选择模具合作伙伴时应该考虑哪些因素?
优秀的注塑模具制造商应将产品设计与稳定的生产流程无缝衔接。务必确认工程设计、模具制造、试模和质量检验是否都在同一项目流程中完成。同时,要求查看DFM报告格式、模流图、加工控制流程,以及团队如何处理初始阶段(T0)发现的问题。
作为背景信息,XINKEY MOULD拥有25年的模具工程经验和22名内部设计师。其能力涵盖DFM和Moldflow工作、复杂的滑块和升降器、热流道和冷流道、双色模具、自动脱模模具、精密加工、试模和小批量生产。
该工厂支持90吨至750吨的注塑机,模具项目重量从约150公斤到15吨不等。其工程设计方法以可制造性为出发点,并通过试模验证来完善模具,这对于希望避免买到成品模具却无法稳定生产的买家来说至关重要。
常问问题
Q1:模具和注塑模具有什么区别?
答:模具是指实际使用的工具。注塑模具制造还包括面向制造的设计(DFM)、设计、加工、试验、验证和生产支持。
Q2:塑料注塑模具的成本是多少?
答:成本会随零件尺寸、钢材种类、型腔数量、公差、表面光洁度、流道系统和机械动作而变化。需要经过审核的CAD文件才能进行准确的估算。
Q3:注塑模具制造需要多长时间?
答:标准工具可能需要两到四周才能完成 T1 加工。复杂的多腔、2K 或螺纹拆卸工具通常需要四到八周或更长时间。
Q4:一个注塑模具可以生产多少个零件?
答:模具寿命从数百次原型试模到超过一百万次生产循环不等。钢材、树脂、结构和维护保养才是真正的限制因素。
Q5:为什么注塑成型的DFM(可制造性设计)要在钢材切割之前完成?
答:它可以检测出壁厚、拔模斜度、倒角、浇口、喷射和公差问题,同时还能快速且经济地进行更改。
阅读更多
超越波浪:如何消除流痕并保护您的表面涂层
注塑成型中的流痕 | 原因、故障排除和预防方法,提升零件外观质量
说实话,没有什么比流痕更能扼杀生产了。
即使零件尺寸完全符合规格,填充完美,但如果表面布满波浪线或难看的条纹,它最终也难逃被淘汰的命运。在汽车或消费电子等“外观”至关重要的行业,这些如同幽灵般的痕迹是致命的缺陷。
最令人沮丧的是,流痕通常只是外观问题。零件结构完好,但在客户眼中仍然是“次品”。如果您厌倦了眼睁睁看着利润被一堆外观缺陷的废料吞噬,那么您需要确切地了解熔体在模具内流动受阻的原因。
型腔内究竟发生了什么?
从本质上讲,流动痕迹是熔融前沿“犹豫不决”的永久记录。
想象一下熔融前沿接触模具的情景:外层的“表皮”始终与模具的冷钢进行着一场赛跑。如果流动过于缓慢,或者温度不足以支撑,那么前缘就无法顺畅滑行——它会“断断续续”地移动。
当其后较热的树脂最终向前推进时,会在表面留下永久的痕迹。你看到的波浪线或环状图案,本质上就是流动过程中每一寸都难以逾越的视觉记录。
这不仅仅是一个难看的缺陷;它更是确凿的证据,证明你的材料在与模具温度的较量中败下阵来。
根据我们的经验,您几乎总能在几个固定的难点位置发现这些痕迹。
常见流动痕迹位置
大多数情况下,流动痕迹出现在以下位置附近:
浇口区域
薄壁到厚壁的过渡区域
尖角
较长的流动路径
流动方向突然改变的区域
流动痕迹的外观
根据材料和模具结构的不同,缺陷可能呈现以下外观:
波纹线
光晕环
蛇形条纹
光泽差异
阴影痕迹
在光滑或深色零件上,流动痕迹通常更容易被发现。
流动痕迹的成因
注塑机的整个生产过程都依赖于熔体流动和模具冷却之间的微妙平衡。一旦树脂开始拖拽或冷却速度过快,您就会立即在表面光洁度上看到痕迹。
1. 罪魁祸首:注射速度过慢
通常,我们首先要检查的是填充速度。
如果注射速度过慢,就相当于在与时间赛跑。塑料的前端开始停滞并凝固,而其后方温度较高的材料仍在努力向前推进。
这会在流动前沿产生“断续”效应,在零件表面留下明显的波纹痕迹。
这种情况在以下情况下尤为常见:
薄壁零件
大面积平面
长流道模具
解决方案
逐步提高注射速度
采用多级注射控制
保持稳定的填充压力
更快更平稳的填充过程通常可以显著减少可见的流动痕迹。
2. 熔体温度过低
如果材料温度不足,树脂粘度会增加,流动阻力也会增大。熔体在流经型腔时无法保持光滑的表面。
熔体温度过低通常会导致:
流动前沿不均匀
表面出现条纹
光泽度不均匀
解决方案
谨慎提高料筒温度
验证实际熔体温度,而不仅仅是机器设置
遵循树脂供应商推荐的加工温度范围
不同材料对热的反应不同。工程塑料通常比通用树脂需要更严格的温度控制。
3. 模具温度过低
模具表面温度过低会导致熔体接触型腔壁后迅速冻结。表层过早形成,阻碍树脂的顺畅流动。
这个问题常见于冬季生产或冷却平衡不良的模具。
解决方案
提高模具温度
改善型腔各部分之间的温度一致性
必要时使用模具温度控制器
对于外观件,稳定的模具温度通常比循环速度更重要。
4. 浇口设计问题
浇口本质上是模具的“喉部”。
如果浇口太紧或位置不对,树脂就无法顺畅地流入型腔,而是会磕磕绊绊,造成混乱不稳定的流动。更糟糕的是,尺寸过小的浇口就像高压喷嘴一样,会对材料施加过大的剪切应力,留下难看的条纹,破坏表面光洁度。
常见的浇口相关问题
浇口太小
浇口位置不正确
大型零件使用单浇口
浇口后流动突然膨胀
解决方案
尽可能增大浇口尺寸
重新定位浇口以改善流动平衡
大型零件使用多浇口
优化流道布局
合理的浇口设计既保证了填充稳定性,也保证了外观质量。
5. 壁厚变化过快
当熔体从薄壁区域流入厚壁区域时,流速会突然变化。这种过渡会影响表面外观,留下可见的流痕。
壁厚突变还会增加冷却不均匀性。
解决方案
保持壁厚均匀
使用平滑过渡,避免急剧的厚度变化
在流动区域添加合适的半径
良好的零件设计可以在生产开始前减少许多成型缺陷。
6. 模具内部排气不良
型腔内滞留的气体可能会干扰熔体流动。当空气被压缩时,塑料前沿可能会犹豫或略微改变方向,从而留下表面缺陷。
虽然排气问题通常与烧痕有关,但也会导致流痕。
解决方案
清理堵塞的排气孔
在需要的地方增加排气孔
改善填充末端附近的排气
良好的排气有助于材料在整个型腔内更顺畅地流动。
7. 材料水分或树脂问题
某些工程塑料会迅速吸收空气中的水分。潮湿的材料会在注塑过程中造成熔体行为不稳定,从而影响表面质量。
再生料比例不一致或树脂受到污染也会增加流动缺陷。
解决方案
正确干燥吸湿性材料
监控水分含量
保持材料批次的一致性
降低搬运过程中的污染风险
稳定的材料质量是获得稳定成型效果的关键。
如何高效排除流动痕迹
当出现流动痕迹时,避免同时更改多个参数。随意调整通常会使故障排除更加困难。
更好的方法是逐步检查工艺流程:
确认熔体温度
验证模具温度平衡
逐步提高注射速度
检查浇口和流道状况
检查排气区域
审查壁厚设计
评估树脂状况
以往稳定生产运行的工艺记录也有助于更快地发现问题。
如何在模具设计中预防流动痕迹
预防永远比补救更经济。许多流痕问题始于零件设计或模具开发阶段。
推荐设计实践
使用平衡流道系统
保持壁厚均匀
避免过长的流道长度
设计合适的排气位置
尽早优化浇口位置
在模流分析中考虑外观要求
当外观至关重要时,您必须防患于未然。尽早进行模流模拟并非奢侈之举,而是在切割钢材之前发现这些表面问题的最佳方法。
相信我,在屏幕上调整设计总是比焊接和重新加工已经成型的硬化模具要便宜得多。
现实情况:不要仅仅满足于表面划痕
人们很容易将流痕视为“外观问题”,但这很危险。这些波浪状纹路通常是工艺流程根本性失调的铁证。
无论是温度不匹配还是浇口过紧,放任这些“幽灵”困扰你的零件,都会导致大量废品,利润大幅缩水。
事实上,你永远不可能仅仅通过随意调整冲压机上的一个旋钮来解决表面问题。真正的质量要么全有要么全无——你需要模具设计、填充平衡和温度控制完美配合。
停止猜测,找出真正的根本原因,彻底告别“救火式”的疲于奔命。
这才是重回稳定盈利生产的正确之道。
阅读更多




