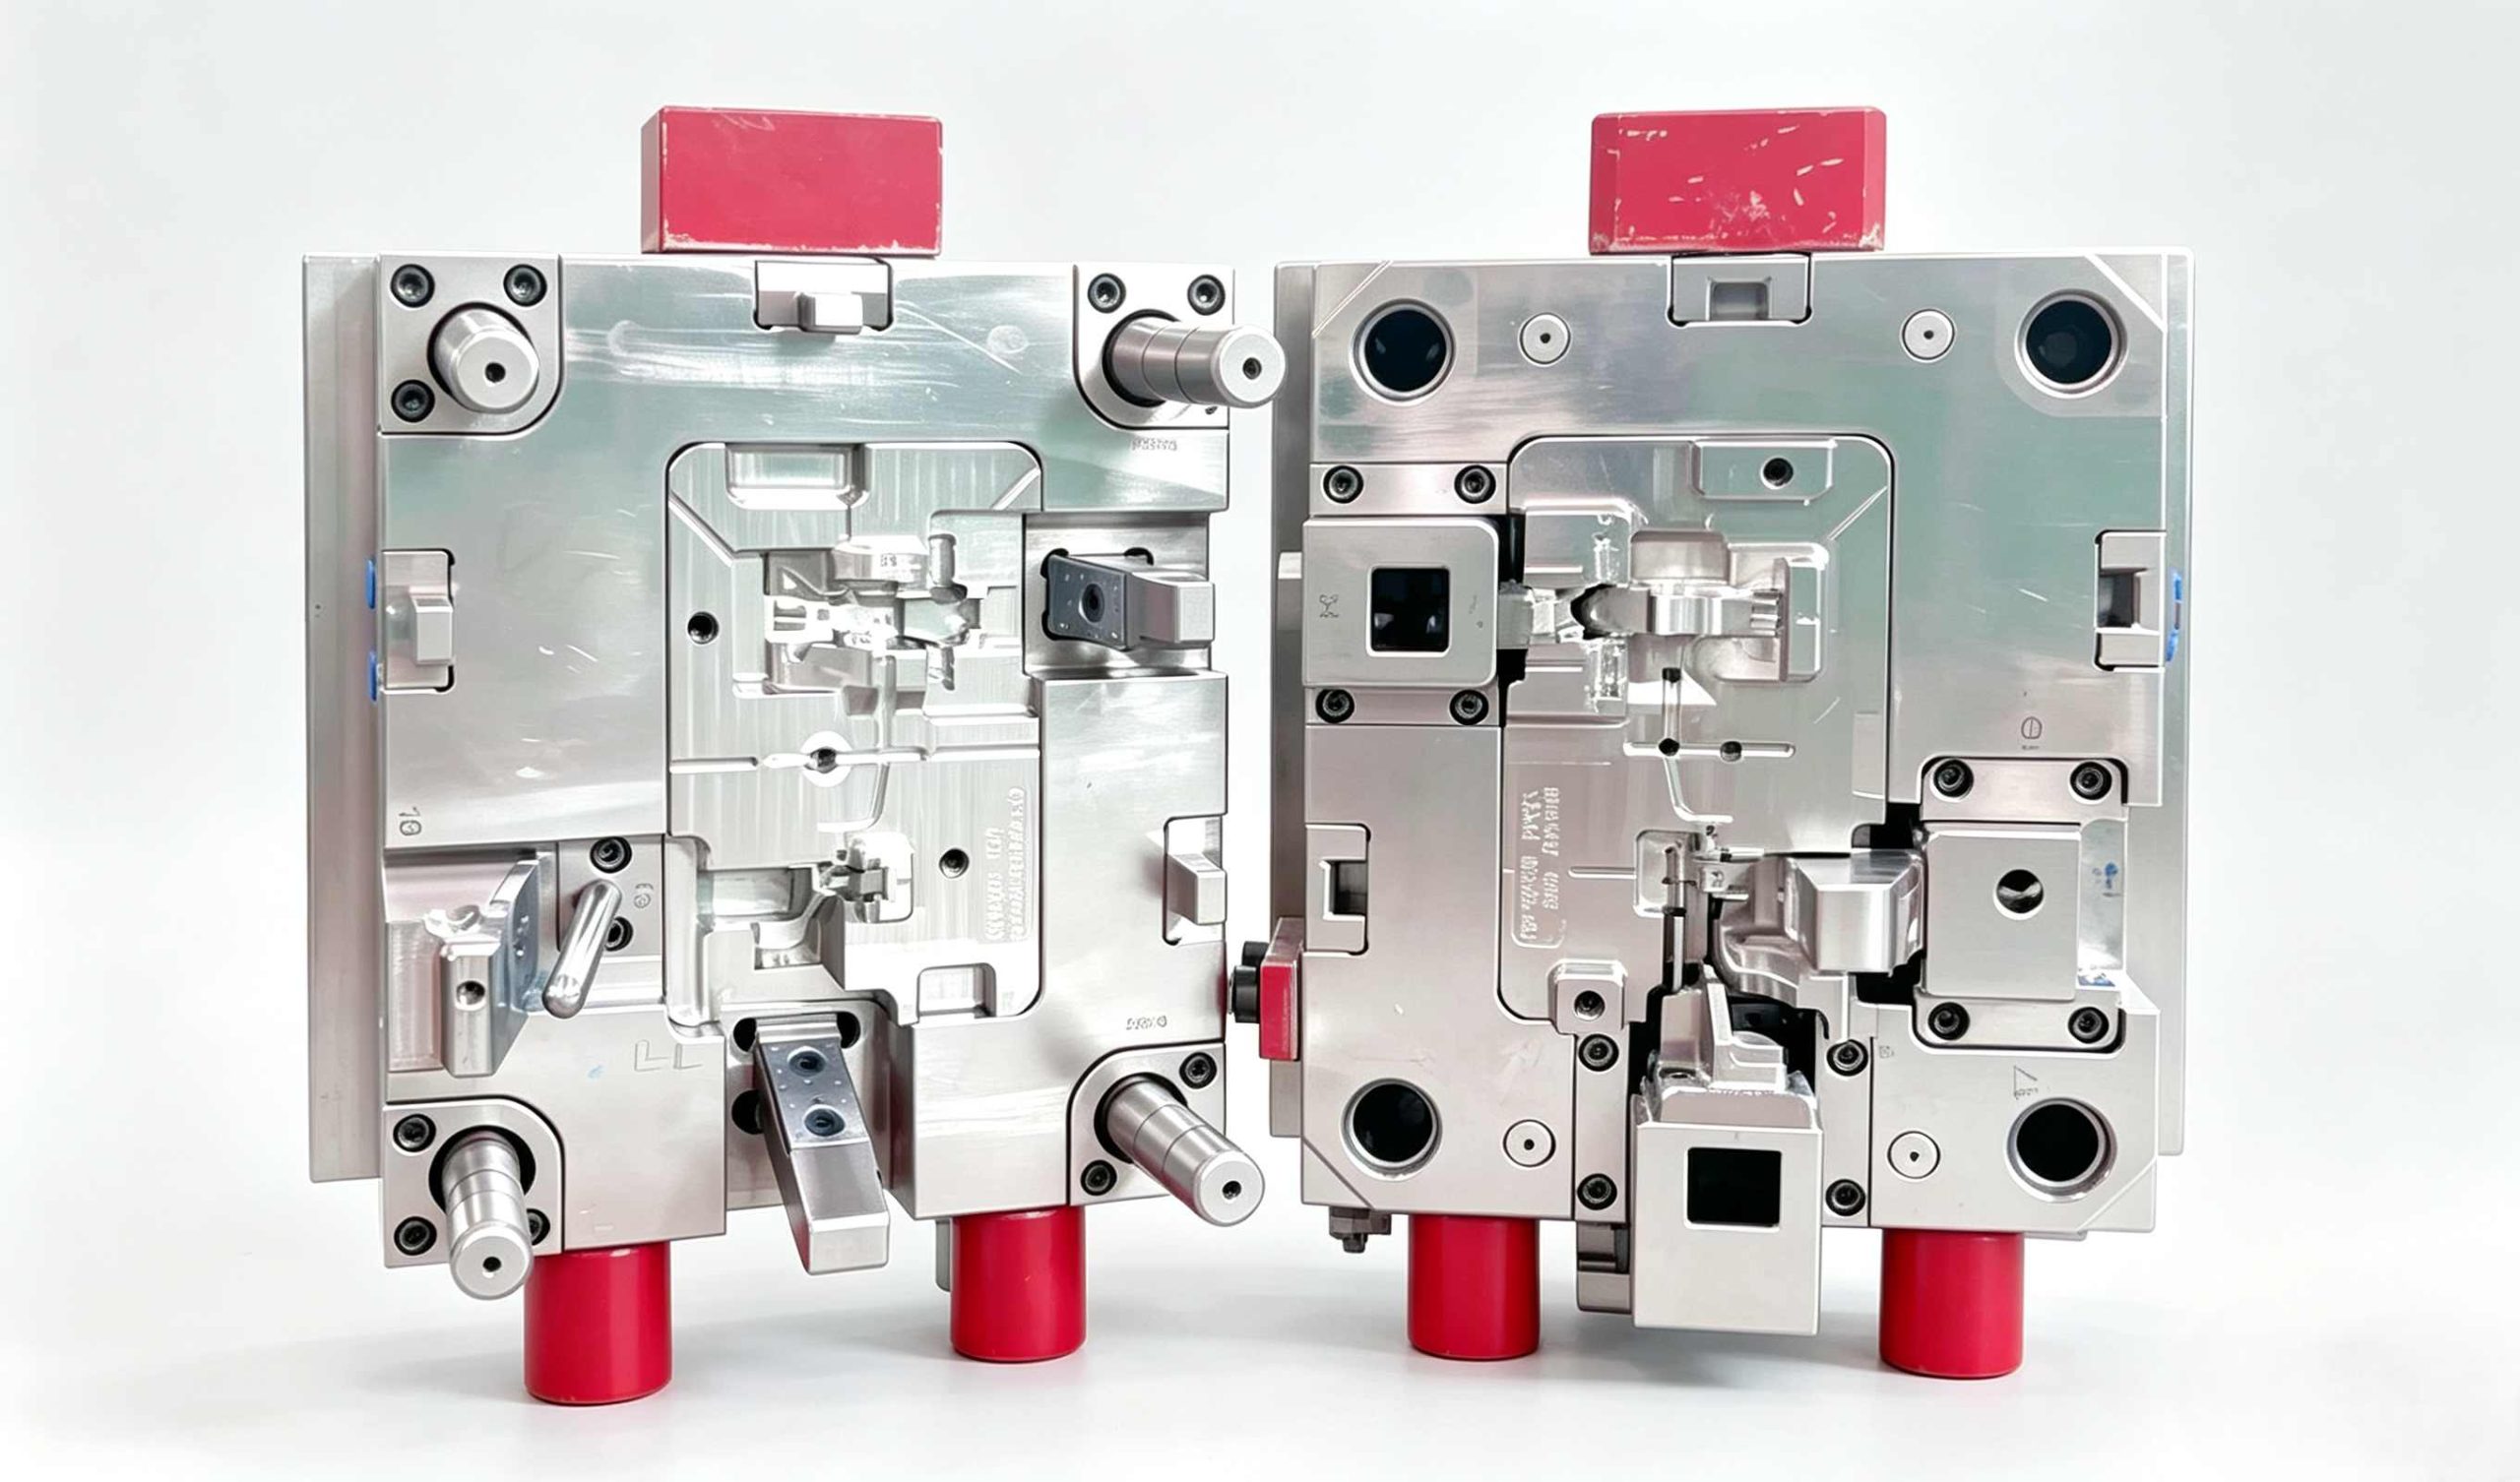
Processus de fabrication des moules d'injection : de la conception pour la fabrication (DFM) aux échantillons T1
Une pièce en plastique peut paraître finie à l'écran et pourtant présenter de graves défauts une fois usinée. Des nervures épaisses peuvent s'affaisser. Un angle vif peut engendrer des contraintes. Une minuscule contre-dépouille peut imposer un coulisseau, ce qui augmente les coûts et les délais. C'est pourquoi le processus de fabrication du moule d'injection doit commencer avant l'usinage, et non lorsque la broche CNC se met en marche. Un guide pratique pour la conception d'outillage considère les échantillons T1 comme une étape d'apprentissage, et non comme un aboutissement magique. Cela reflète davantage la réalité du terrain. Les premiers essais permettent de comprendre l'influence combinée de la conception, de la conception du moule, du matériau, du refroidissement et des réglages de la machine. Pourquoi le DFM détermine-t-il le coût réel du moule ? L'analyse de la fabricabilité (DFM) est un domaine où de nombreuses surprises coûteuses sont éliminées dès le début ou s'introduisent discrètement dans le projet. Pour vous, la question est simple : cette pièce se moulera-t-elle correctement, remplira-t-elle sa fonction et évitera-t-elle des modifications de moule répétées après la première étape de moulage (T1) ? Vérifier la pièce avant que l'acier ne soit déplacé Une bonne analyse DFM examine l'épaisseur des parois, l'angle de dépouille, les nervures, les bossages, les rayons, les contre-dépouilles, la ligne de joint, l'emplacement du point d'injection et les risques esthétiques. XINKEY MOULD privilégie une approche DFM car même de petites modifications de conception peuvent avoir un impact considérable sur le coût du moule. Une épaisseur de paroi irrégulière peut provoquer des retassures et des déformations. Un mauvais tirage peut créer des marques de frottement lors de l'éjection. Une zone d'étanchéité traversée par une ligne de joint peut devenir une voie de fuite. Ce ne sont pas des théories complexes. Ce sont ces petits détails insignifiants qui déterminent si un lancement échoue. Transformer le risque en une liste d'actions écrites Un rapport DFM utile doit formuler des recommandations, et non se contenter d'avertissements. Sur sa page d'analyse DFM, XINKEY MOULD indique examiner l'épaisseur des parois, les angles de dépouille, les contre-dépouilles et l'emplacement des points d'injection, puis envoyer un rapport écrit sous 24 à 48 heures. Pour les pièces complexes, une simulation d'écoulement du matériau dans le moule peut être ajoutée. C'est crucial lorsqu'il faut approuver rapidement des modifications. Un fichier 3D annoté et une liste claire des risques sont toujours plus efficaces qu'une longue réunion. Que se passe-t-il lors de la conception d'un moule ? Une fois la pièce validée par l'analyse de fabricabilité (DFM), l'outillage du moule d'injection entre dans une phase plus détaillée. Le produit devient alors un système de moule complet : l'acier, les mouvements, le refroidissement, la ventilation et la maintenance sont tous planifiés avant la fabrication de l'outillage. Choisissez la ligne de séparation, les portes et les cavités La conception du moule commence par des choix qui influent à la fois sur la qualité des pièces et sur leur coût unitaire. L'équipe définit le nombre d'empreintes, la ligne de joint, le type de point d'injection, le système de canaux d'alimentation, ainsi que la disposition du noyau et des empreintes. L'emplacement du point d'injection influe sur les marques d'écoulement, les lignes de soudure, les bulles d'air et les pertes de pression. XINKEY MOULD souligne qu'une conception inadéquate du point d'injection peut entraîner un remplissage insuffisant, tandis que des systèmes d'alimentation déséquilibrés peuvent compromettre l'instabilité du moulage d'essai. Pour les boîtiers visibles, même une petite trace de point d'injection mal placée peut donner une impression de piètre qualité. Plan de refroidissement, de ventilation et d'évacuation Le refroidissement ne se limite pas à la durée du cycle. Un refroidissement insuffisant peut entraîner une surchauffe locale, des cycles de moulage longs et des déformations. La ventilation permet l'évacuation des gaz emprisonnés, évitant ainsi les marques de brûlure et les injections incomplètes. L'éjection nécessite une force équilibrée, sans quoi la pièce risque de blanchir, de se tordre, de coller ou de présenter des marques d'éjection. C'est également à ce stade que sont choisis les coulisseaux, les poussoirs, les inserts, les noyaux filetés, les systèmes à canaux chauds et les systèmes à canaux froids. Parfois, le meilleur coulisseau est celui qui disparaît suite à une légère modification du produit. Moins glamour, certes, mais généralement moins coûteux. Comment la fabrication d'outils transforme-t-elle la CAO en acier ? Une fois la conception du moule approuvée, la fabrication de l'outillage commence. À ce stade, les modifications de dernière minute du produit deviennent plus problématiques, car le travail passe de la prise de décision à la mise en œuvre du métal. Usiner le noyau et la cavité Les blocs de noyau et de cavité sont usinés par commande numérique (CNC), électroérosion (EDM), découpe au fil, perçage, rectification et ajustage. XINKEY MOULD souligne la haute précision de l'usinage CNC (contrôle de précision à ±0,01 mm), ainsi que ses capacités en électroérosion (EDM), traitement thermique, polissage, texturage et finition miroir. Le choix de l'acier est également important. Des matériaux comme le P20, le H13, le S136, le NAK80, le 1.2343 et le 1.2344 peuvent être sélectionnés en fonction de la durée de vie de l'outillage, de la résine, de l'état de surface et du volume de production. Un acier bon marché peut sembler avantageux sur un devis, mais engendrer ultérieurement usure, bavures et arrêts de production pour maintenance. Assemblage, repérage, polissage et texturage Un moule n'est pas terminé une fois les blocs usinés. Il nécessite encore l'assemblage, le pointage, l'alignement, le contrôle du refroidissement, le contrôle du mouvement des éjecteurs et le travail de surface. Les broches de guidage doivent être alignées. Les systèmes d'éjection doivent revenir en douceur. Le mouvement du coulisseau et du poussoir ne doit pas entraver les mouvements. Si l'assemblage du moule présente un défaut d'alignement entre le noyau et la cavité ou une broche de guidage défectueuse, le procédé T1 peut échouer avant même que la pièce n'ait eu le temps d'être correctement moulée. Que devez-vous attendre des échantillons T0 et T1 ? On confond souvent T0 et T1, ce qui engendre des attentes irréalistes. T0 permet de vérifier le bon fonctionnement du moule. Les échantillons T1 sont les premières pièces moulées, utilisées pour les mesures, le contrôle esthétique, les vérifications d'assemblage et le retour d'information technique. Utiliser T0 pour vérifier le mouvement du moule T0 est un test pratique en atelier. Le moule s'ouvre-t-il et se ferme-t-il correctement ? L'éjecteur revient-il correctement ? La buse d'injection se remplit-elle suffisamment pour observer un comportement d'écoulement significatif ? Les conduites de refroidissement sont-elles connectées et étanches ? Les pièces de T0 peuvent paraître abîmées. C'est normal. L'objectif est de déceler les problèmes mécaniques évidents avant le premier essai officiel.course vieillissante. Lire T1 comme données, et non comme approbation finale. Les échantillons T1 doivent être inspectés afin de vérifier leurs dimensions, l'absence de bavures, de retassures, de déformations, de lignes de soudure, de marques d'écoulement, de traces d'injection, de défauts d'injection et l'état de surface. Les essais d'assemblage sont tout aussi importants. Une coque aux dimensions correctes mais qui s'emboîte mal présente toujours un problème. Pour les moules standard, XINKEY MOULD annonce un délai de livraison typique de 2 à 4 semaines pour un échantillon T1. Les projets complexes de dévissage automatique ou les projets 2K peuvent nécessiter un délai de 4 à 8 semaines, selon la complexité de l'ingénierie. Comment les résultats de la phase T1 sont-ils mis en production ? T1 ne marque pas la fin du processus de fabrication des moules d'injection. C'est le moment où les preuves concrètes remplacent les suppositions. Les meilleures équipes agissent rapidement à ce stade, mais sans se fier aux suppositions. Corriger les défauts en identifiant leur cause racine Une marque de retrait peut nécessiter une modification de l'épaisseur de paroi, du garnissage ou du réglage de l'orifice d'injection. Une déformation peut indiquer un déséquilibre de refroidissement, un retrait irrégulier ou un problème de comportement du matériau. Des injections incomplètes peuvent être dues à la taille de l'orifice d'injection, à une ventilation insuffisante, à une perte de pression ou à des conduits d'écoulement trop fins. La modification du moule doit être liée à la cause du problème. Un polissage aléatoire, une pression excessive ou une découpe d'acier par impatience peuvent engendrer un second problème. Une simple note sur la presse peut vous éviter des soucis plus tard. Des notes fastidieuses, certes. Des notes utiles, absolument. Confirmer les essais pilotes avant la production en série Après les corrections T1, les équipes peuvent réaliser des essais T2 ou T3, puis une production pilote. Cette étape permet de vérifier le temps de cycle, la stabilité des pièces, les points de maintenance, le taux de rebut, l'emballage et la répétabilité. La production en série ne devrait commencer qu'une fois que le moule aura prouvé sa fiabilité, et non pas seulement après l'apparition d'un prototype satisfaisant sur un bureau. Un parcours pratique en ingénierie, de la conception à la T1 Si votre projet présente des délais serrés, une géométrie complexe ou ne dispose pas d'une équipe d'ingénierie des moules en interne, un fournisseur intégré peut simplifier les transferts de responsabilité. XINKEY MOULD axe son approche sur la conception pour la fabrication (DFM), la simulation d'écoulement du moule, la conception complète du moule, la fabrication en interne, le moulage d'essai et l'assistance à la production de petites séries. Son site web mentionne 22 concepteurs de moules expérimentés, un atelier de 10 000 m², plus de 19 centres d'usinage CNC, une capacité d'injection de 90 à 750 tonnes, ainsi qu'une expertise en matière de coulisseaux, d'éjecteurs, d'inserts, de filetage automatique, de moulage bi-composant et de moulage en bakélite. On y trouve également des informations sur la gestion de projet assurée par un ingénieur dédié, des mises à jour hebdomadaires en anglais et des photos illustrant les étapes clés. Pour un acheteur, ce type de configuration est avantageux car les retours sur la conception, les décisions relatives à l'outillage et la revue T1 restent intégrés dans un seul flux de travail. Vous pouvez également consulter ses capacités en matière de moules d'injection plastique sur mesure ou visiter le site officiel pour obtenir des informations détaillées sur les projets. FAQ Q1 : Quel est l'objectif principal de l'analyse DFM ? A : L'analyse DFM vérifie si votre pièce en plastique peut être moulée avec une qualité stable. Elle examine l'épaisseur des parois, l'angle de dépouille, les contre-dépouilles, l'emplacement du point d'injection, la ligne de joint et les défauts de moulage potentiels avant le début de la découpe de l'acier. Q2 : Les échantillons T1 sont-ils des pièces de production finales ? R : Généralement, non. Les échantillons T1 sont les premières pièces de test du moule. Ils permettent de vérifier les dimensions, l'aspect, l'assemblage et le comportement du processus, puis de déterminer les modifications de moule ou les ajustements de processus nécessaires. Q3 : Combien de temps faut-il pour obtenir des échantillons T1 ? A: Les moules standard nécessitent généralement 2 à 4 semaines. Les moules complexes, tels que les moules à dévissage automatique ou les moules 2K, peuvent nécessiter 4 à 8 semaines car la conception et les mouvements du moule requièrent un travail d'ingénierie plus important. Q4 : Quels sont les problèmes courants à T1 ? A : Les problèmes courants de la couche T1 incluent les retassures, les déformations, les bavures, les injections incomplètes, les marques d'écoulement, les lignes de soudure, un démoulage difficile et les écarts dimensionnels. La plupart peuvent être corrigés si la cause première est clairement identifiée. Q5 : Pourquoi la simulation d'écoulement du moule est-elle importante avant l'outillage ? A : La simulation d'écoulement du moule permet de prédire le profil de remplissage, les lignes de soudure, les bulles d'air, les risques de pression et les déformations avant la fabrication de l'outillage. Elle réduit ainsi le risque de devoir effectuer des essais répétés et d'effectuer des modifications tardives coûteuses.
EN SAVOIR PLUS
Service d'outillage de moulage par injection sur mesure, fabricant de précision et DFM
Service d'outillage de moulage par injection sur mesure | Fabricant de précision et DFM
Un service d'outillage fiable pour moules d'injection doit résoudre les problèmes avant même l'usinage de l'acier. Des erreurs d'épaisseur de paroi, de dépouille, de contre-dépouilles, d'emplacement du point d'injection ou de refroidissement peuvent transformer l'outillage en un processus de dépannage coûteux. Un outillage de moulage par injection sur mesure de qualité permet de relier l'analyse DFM, la conception du moule d'injection, la fabrication de moules de précision, les essais de moules et la production en série, ce qui vous permet de prendre des décisions plus tôt. Qu'est-ce qu'un service d'outillage pour moules d'injection ? Un service d'outillage pour moules d'injection transforme la conception d'une pièce en plastique en un moule prêt pour la production. Ce travail va bien au-delà de l'usinage du noyau et de l'empreinte. Il comprend l'analyse du produit, la conception de la structure du moule, la planification des canaux d'alimentation et des points d'injection, le refroidissement, l'éjection, l'usinage, l'assemblage et les tests. La question pratique est simple : le moule permettra-t-il de produire des pièces conformes de manière répétée, et non pas seulement un bon prototype ? De la conception du produit à l'outillage pour moules d'injection plastique Avant la fabrication des moules d'injection plastique, les ingénieurs analysent la géométrie de la pièce et les objectifs de production. Un moule d'injection plastique sur mesure peut nécessiter une ou plusieurs cavités, des mouvements latéraux, des inserts ou un filetage. Sa configuration dépend de la forme de la pièce, du comportement de la résine, du volume, des exigences de finition de surface et de la durée de vie de l'outillage. Fabrication de moules d'injection de précision La précision d'un moule d'injection dépend également de la précision d'usinage et de l'ajustement. L'usinage CNC, l'électroérosion, la découpe au fil, le traitement thermique, le polissage, le texturage, l'assemblage et le contrôle qualité influent tous sur les dimensions finales de la pièce. La fabrication d'un moule d'injection est optimale lorsqu'elle est envisagée comme un projet d'ingénierie intégré, et non comme une succession d'étapes d'atelier distinctes. Pourquoi l'analyse DFM doit-elle précéder l'outillage ? Une pièce peut paraître correcte à l'écran et pourtant présenter des retassures, des déformations, des marques de frottement, des défauts d'injection ou un démoulage difficile. Une analyse DFM professionnelle permet de détecter bon nombre de ces risques avant l'usinage. Une petite modification de conception à ce stade peut éviter un changement de moule beaucoup plus coûteux après la première étape d'usinage (T1). Que vérifie une analyse DFM professionnelle ? Une analyse DFM complète du moulage par injection doit porter sur l'épaisseur des parois, l'angle de dépouille, les nervures, les bossages, les contre-dépouilles, la ligne de joint, l'emplacement du point d'injection, l'éjection, les zones de défauts potentiels et la conception initiale du moule. Cette analyse DFM s'interroge également sur la nécessité de la complexité de la pièce. Un coulisseau peut certes résoudre un problème de contre-dépouille, mais sa suppression peut permettre d'obtenir un outil plus simple et plus fiable. Vous pouvez utiliser une analyse DFM professionnelle pour évaluer la faisabilité de fabrication avant de vous engager sur l'acier. Comment l'analyse du flux de moule réduit-elle les risques liés à l'outillage ? L'analyse de la fabricabilité (DFM) vérifie la viabilité pratique de la pièce et de l'outillage. L'analyse de l'écoulement du moule étudie le comportement de la résine lors du remplissage, du compactage et du refroidissement. Pour les pièces complexes, la simulation du moulage par injection peut révéler des problèmes difficiles à déceler par la seule géométrie. Remplissage, déformation et refroidissement Les contrôles habituels comprennent l'équilibre du remplissage, la pression, les lignes de soudure, les bulles d'air, le retrait, le gauchissement, l'équilibre des canaux d'alimentation et le refroidissement. Une mauvaise étanchéité du point d'injection peut entraîner un remplissage insuffisant dans certaines zones et un remplissage excessif dans d'autres. Un refroidissement irrégulier peut allonger le temps de cycle et déformer la pièce. Ces résultats sont répercutés sur la conception du moule d'injection avant l'usinage, en modifiant par exemple la zone d'injection, la transition de paroi, le canal de refroidissement ou le plan d'éjection. Quels modèles de moules sur mesure conviennent aux pièces complexes ? Tous les produits ne nécessitent pas un moule complexe. L'outillage de moulage par injection sur mesure le plus performant est celui qui, tout en répondant aux objectifs fonctionnels, esthétiques, de volume et de durée de vie, est le plus simple. En revanche, les pièces complexes requièrent souvent davantage d'outillage. Solutions multicavités, coulissantes et filetées Un moule d'injection multicavité permet d'accroître la productivité si l'équilibrage des cavités est correctement maîtrisé. Un moule à coulisseau et éjecteur permet d'éliminer les contre-dépouilles qui entravent l'éjection directe. Un moule à filetage permet de réaliser des filetages internes ou externes sans intervention manuelle. Ces structures nécessitent une planification rigoureuse des mouvements, du verrouillage, de l'usure et de la maintenance. Choix d'inserts, de doubles tirs et de coureurs L'outillage de surmoulage permet d'insérer des pièces métalliques (bornes, arbres ou aimants) dans le plastique lors du moulage. Un moule d'injection bi-matière permet de combiner deux matériaux en un seul cycle de moulage pour la réalisation de pièces étanches, à revêtement doux au toucher ou bicolores. Un moule à canaux chauds permet de réduire les déchets et convient aux productions à grand volume, tandis qu'un moule à canaux froids peut offrir une solution d'outillage plus simple pour certains projets. Le choix doit tenir compte de la résine, de la géométrie, des besoins en matière d'injection, du volume de production, de la maintenance et du budget. Comment la fabrication de moules de précision soutient-elle la production de masse ? Même une conception rigoureuse peut échouer en cas de dérives lors de l'usinage, de l'assemblage, du refroidissement ou de l'ajustement. La fabrication de moules de précision consiste à transposer les spécifications techniques validées dans l'acier, puis à contrôler l'outil par des essais de moulage. Matériaux, usinage et durée de vie des outils L'acier à outils doit être adapté au volume de production, à la résine, à l'usure, à l'état de surface, à la température et à la corrosion. Les aciers couramment utilisés sont le P20, le H13, le S136, le NAK80, le 1.2343, le 1.2344 et le 8407. L'usinage CNC de haute précision, l'électroérosion, le traitement thermique et l'ajustement contrôlé garantissent le bon fonctionnement du noyau, de la cavité, des coulisseaux, des guides et du système d'éjection. Le refroidissement mérite une attention particulière. Un mauvais équilibre thermique peut allonger le temps de cycle et augmenter le risque de déformation. De même, wUne ventilation défectueuse peut favoriser la formation de poches d'air et de marques de brûlure. De petits détails sur un dessin peuvent engendrer des problèmes de production quotidiens. À quoi ressemble le processus de fabrication des outillages de moulage par injection ? Un processus d'outillage de moulage par injection clair vous permet de prendre des décisions avant que les coûts ne deviennent difficiles à maîtriser. De la revue CAO à l'essai de moule T1 La séquence pratique est la suivante : revue CAO, analyse DFM, analyse d’écoulement du moule si nécessaire, conception et devis du moule, conception détaillée du moule d’injection, usinage, assemblage, essai de moulage T1, corrections, production pilote et production en série. Le premier essai de moulage T1 fournit des données concrètes sur le remplissage, les dimensions, l’aspect, l’éjection et le comportement du cycle. Si votre projet nécessite un moule d'injection plastique sur mesure, veuillez nous indiquer le matériau, la quantité annuelle, les tolérances critiques, les exigences esthétiques, la durée de vie souhaitée de l'outillage et nous fournir les fichiers 2D ou 3D disponibles. Ces informations vous permettront d'obtenir un devis d'outillage d'injection plus pertinent qu'un prix basé uniquement sur la taille de la pièce. Quels critères devez-vous prendre en compte pour choisir un partenaire en outillage de précision ? Une fois la conception technique définie, les capacités du fournisseur sont essentielles, car les choix de conception doivent être validés lors de l'usinage, de l'assemblage et de la production. Un fabricant d'outillage de moulage sur mesure doit être en mesure d'examiner le produit avant la fabrication de l'outillage, de gérer en interne les structures complexes, de tester le moule et d'apporter des corrections après l'échantillonnage. XINKEY MOULD bénéficie de plus de 25 ans d'expérience dans la fabrication de moules et dispose d'une équipe de conception interne. Son offre de services comprend l'analyse de fabricabilité (DFM), l'analyse d'écoulement du matériau, la conception de moules, l'usinage CNC et EDM, l'assemblage de moules, le moulage d'essai et l'assistance à la production en petites séries. L'entreprise travaille également sur le filetage, l'insertion d'inserts, le surmoulage et l'outillage bi-matière. L'avantage principal réside dans la gestion intégrée de l'ingénierie et de la fabrication au sein d'un même flux de travail, ce qui permet de réduire les problèmes de communication lors des modifications apportées à une pièce entre la phase de conception assistée par ordinateur (CAO) et la première étape de fabrication (T1). FAQ Q1 : Qu'est-ce qu'un service d'outillage pour moules d'injection ? A : Ce processus englobe les étapes d'ingénierie et de fabrication nécessaires pour transformer une pièce en plastique conçue en un outil de production fonctionnel. Cela inclut l'analyse de la fabrication (DFM), la conception du moule et l'usinage. Il comprend également l'assemblage, les tests et les ajustements finaux. Q2 : Quel est le coût d'un outillage de moule d'injection sur mesure ? A : Le prix dépend de la taille de la pièce, des cavités, du choix de l'acier et des tolérances. L'état de surface, les mouvements latéraux, le type de canal d'alimentation et la durée de vie de l'outil sont également importants. Il est toujours conseillé de réaliser une analyse de fabricabilité (DFM) avant de fixer un prix définitif. Q3 : Quelle est la différence entre l'analyse DFM et l'analyse de flux de moule ? A : L'analyse DFM examine la faisabilité de fabrication et la facilité d'outillage. Parallèlement, l'analyse d'écoulement du moule vérifie le remplissage en résine et la pression. Elle étudie également les lignes de soudure, les bulles d'air, le retrait, le gauchissement et le refroidissement. Q4 : Combien de temps prend la fabrication d'un moule d'injection ? A : Le délai d'attente dépend fortement de la taille et de la complexité du moule. Un moule simple est beaucoup plus rapide à réaliser. Les outils comportant plusieurs coulisseaux, filetages, inserts ou systèmes bi-matières prennent plus de temps. Q5 : Comment choisir un fabricant de moules d'injection sur mesure ? A : Recherchez une équipe maîtrisant parfaitement la conception en amont (DFM) et la conception intelligente des moules. Vous avez également besoin d'une capacité d'usinage de précision et de réalisation d'essais en interne. Des échanges techniques clairs et un soutien solide pendant la production sont des atouts majeurs.
EN SAVOIR PLUS
Guide et considérations de conception des moules d'injection bi-matière (2K)
Un joint souple mal positionné (même de 0,5 mm) peut fuir. Une bavure à la jonction des couleurs peut donner un aspect bon marché à un boîtier pourtant de bonne qualité. Ce sont là les risques pratiques liés à l'outillage de moulage par injection bi-matière. Une conception de moule 2K optimisée permet de contrôler les deux injections en une seule opération, ce qui rend possible la production d'un corps rigide, d'une poignée souple, d'un joint ou d'une seconde couleur sans collage ni ajustement manuel. Qu'est-ce qu'un outillage de moulage par injection plastique bi-matière ? Un moule d'injection bi-matière permet de fabriquer deux pièces en plastique en un seul cycle automatisé. On parle également de moulage bi-matière, de moulage par injection bi-composant ou d'outillage bi-matière. Une presse à injecter 2K possède deux unités d'injection, une pour chaque résine. Ce type de moulage par injection multi-matières convient aux pièces nécessitant des joints intégrés, des zones douces au toucher ou un moulage par injection bicolore avec une finition nette. Comment fonctionnent les deux prises La première injection crée le substrat. L'outil assure ensuite le transfert du substrat ou modifie la cavité environnante. La deuxième injection remplit la zone ouverte, suivie du refroidissement et de l'éjection. Un alignement précis de la cavité garantit le positionnement du second matériau conformément au plan. Les moindres erreurs se manifestent rapidement par un substrat exposé, des joints trop fins ou des bavures. Moulage 2K vs surmoulage Le choix entre le moulage 2K et le surmoulage dépend généralement du volume, de la précision d'alignement et du budget. La production en deux étapes permet de fabriquer la pièce en un seul cycle automatisé, ce qui convient aux grandes séries. Le surmoulage conventionnel consiste à transférer un substrat refroidi dans un autre moule et peut être adapté aux petites séries. En comparaison, le moulage par insertion consiste généralement à placer du plastique autour d'un composant métallique ou autre préalablement préparé. Quelle architecture de moule 2K convient à votre pièce ? La forme de la pièce et la configuration de la presse déterminent l'architecture. Commencez par la configuration réelle de la presse 2K, notamment la taille du plateau, l'espacement des buses, la capacité d'injection et les fonctions de rotation. Sinon, l'outil fini risque de ne pas s'adapter à la presse. Une mauvaise surprise qui pourrait vous coûter cher. Options rotatives, Core-Back et navette Un moule à plateau rotatif fait pivoter la première pièce, souvent de 180 degrés, vers la deuxième station. Ce moule rotatif est idéal lorsque la précision du repérage est essentielle. Un moule à noyau rétractable rétracte l'acier pour libérer l'espace, tandis que le substrat reste en place. Un moule à navette le déplace de façon linéaire ou indexée. Chaque méthode requiert une fixation ferme, un alignement précis et reproductible du moule, ainsi qu'une circulation d'eau sécurisée. Quelles sont les principales considérations relatives à la conception des moules 2K ? La conception de pièces 2K robustes commence par l'assemblage des résines et se termine par un outil capable de répéter le même mouvement des milliers de fois. Les difficultés majeures résident dans la jonction entre les matériaux, point de convergence de la chaleur, de la pression, de l'acier et du retrait. Liaison et interface des matériaux Vérifiez la nature exacte de la résine, et non pas seulement les étiquettes comme PC ou TPE. Les additifs, les pigments, la dureté, le séchage et la contamination de surface peuvent modifier la compatibilité des matériaux. Les polymères compatibles peuvent être liés chimiquement par fusion de la seconde injection à chaud avec le substrat. D'autres paires nécessitent un assemblage mécanique par trou, rainure, nervure ou emboîtement mécanique. Veillez à ce que l'interface de collage présente une surface suffisante et un chemin d'écoulement dégagé. La transition entre les matériaux doit éviter les arêtes vives et les longs rebords non soutenus. Réalisez également un test concret, tel qu'un test de force de pelage, de taux de fuite ou de couple. Un tableau de compatibilité est utile pour la présélection, mais un essai avec une résine de qualité industrielle est indispensable pour trancher. Dispositifs d'arrêt, portes et convoyeurs Une bonne conception du dispositif d'arrêt empêche le deuxième tir de s'échapper dans sa zone prévue. Un dispositif d'arrêt acier sur acier nécessite une surface suffisante, un angle approprié et, si possible, des zones d'usure remplaçables. Un support insuffisant ou un acier usé provoquent souvent des fuites de matériau. Le second point d'injection doit remplir la zone molle ou colorée sans soulever le substrat chaud. Un bon équilibre des canaux d'alimentation est doublement important, car les deux injections doivent être uniformes. Un système à canaux chauds permet de réduire les pertes de matière. Un système à canaux froids peut convenir aux changements de couleur ou à certaines résines. L'analyse Moldflow permet de détecter les pertes de pression, les lignes de soudure, les bulles d'air et le lessivage avant la découpe de l'acier. Refroidissement, retrait, ventilation et libération Les deux résines refroidissent rarement à la même vitesse. Un système de refroidissement efficace pour moules 2K utilise une conception spécifique des canaux de refroidissement autour des deux états de la cavité, tout en conservant une température d'interface suffisante pour l'adhérence. Il convient de traiter le retrait différentiel séparément pour chaque matériau. Un même facteur de retrait sur l'ensemble de la pièce peut entraîner une déformation, une épaisseur de joint irrégulière ou un défaut d'aspect. Maintenez une épaisseur de paroi uniforme lorsque la géométrie le permet, prévoyez un angle de dépouille acceptable et placez l'évent du moule en fin de remplissage. Le système d'éjection final doit s'exercer sur des zones rigides et soutenues plutôt que sur un joint souple ou une surface transparente. Comment les outils DFM et Moldflow réduisent-ils les risques liés à l'outillage ? Les modifications coûtent moins cher avant la découpe de l'acier. Une analyse DFM (Design for Manufacturing) appropriée pour le moulage par injection vérifie les limites du matériau, les obturations, les références de transfert, les points d'injection, la dépouille, l'éjection et l'ajustement serré. Une analyse Moldflow distincte examine le remplissage, la pression, le refroidissement et le gauchissement. Ces vérifications contribuent à la validation des moules 2K, mais aucune ne remplace un essai de résine. Un essai de moulage T0 confirme le mouvement, le remplissage et la rétentionMise en marche et libération. Les échantillons T1 permettent un contrôle dimensionnel, esthétique et d'adhérence. Un projet de passe-câbles pour systèmes CVC électriques a utilisé un outil à 2+2 cavités, du polycarbonate noir et transparent, un système à canaux froids et un cycle enregistré d'environ 55 secondes. Les zones transparentes et noires exigent un positionnement précis de la grille et un refroidissement équilibré. Que doit contenir une demande de devis pour un outillage 2K ? Une demande de devis pour outillage 2K efficace nécessite plus qu'un simple fichier CAO. Veuillez fournir les qualités de résine, les couleurs, le volume annuel de production, le volume de cavité cible, la texture, le test d'adhérence, les exigences d'étanchéité, les dimensions critiques et les marques d'injection acceptables. Ajoutez les données machine et la norme d'outillage. Demandez au fournisseur de préciser ses estimations concernant le coût de l'outillage 2K et le délai de fabrication du moule 2K. Les mécanismes complexes impliquent des opérations d'usinage, d'ajustement, d'essais et de maintenance. Les directives de projet prévoient généralement un délai de quatre à huit semaines entre la fabrication de certains outillages 2K complexes et le T1, mais ce délai peut varier selon l'étendue du projet. Un devis sans données sur la résine et la presse relève essentiellement de la conjecture. Qu’est-ce qui rend un partenaire d’outillage utile après l’établissement du devis ? Le même processus d'ingénierie doit être suivi de bout en bout, de la conception pour la fabrication (DFM) à l'échantillonnage. Un fournisseur qui examine l'interface de collage, simule les deux types de remplissage, fabrique l'outillage et prend en charge les essais réduit les risques de rupture de chaîne en cas de décollement ou de déplacement d'une pièce. XINKEY MOULD propose des services d'analyse de produits, d'ingénierie de moules, d'usinage de précision, d'échantillonnage et d'assistance au moulage. Ses compétences documentées couvrent les moules 2K, les systèmes de glissement et d'éjection complexes, les canaux chauds et froids, ainsi que les applications Moldflow. L'entreprise revendique 25 ans d'expérience dans la fabrication de moules, 22 concepteurs internes, plus de 7 000 jeux de moules exportés, des outillages de 150 kg à 15 tonnes et des moules de 150 mm à 1 500 mm. Ces détails sont importants car l'outillage pour le moulage par injection plastique bi-matière nécessite une conception mécanique, des contrôles de processus et des corrections en atelier pour garantir sa fiabilité. FAQ Q1 : Quel est le plus grand risque lié au moulage par injection 2K ? A : Une mauvaise compatibilité des matériaux peut provoquer un décollement, tandis que des joints défectueux ou un positionnement incorrect entraînent des bavures et des décalages aux limites. Testez les qualités de résine exactes et vérifiez l'interface avant de couper l'acier. Q2 : Comment un moule d'injection bi-matière assemble-t-il deux pièces de plastique ? A : Les matériaux peuvent fusionner par la chaleur et l'affinité polymère, ou la pièce peut les maintenir grâce à des rainures, des trous, des nervures et une géométrie enveloppante. Q3 : Pourquoi l’alignement des moules est-il si important ? A : Le support chaud doit arriver à la deuxième prise de vue dans la même position à chaque cycle. Un léger décalage peut exposer la première couleur, amincir le joint ou créer un passage pour le flash. Q4 : L’outillage 2K est-il toujours meilleur pour la production en grande série ? A : Cela réduit souvent les opérations de transfert et d'assemblage, mais le volume de production doit compenser la complexité accrue de l'outillage et de la presse. Il faut comparer le coût total de production, et non le seul prix de l'outillage. Q5 : Que faut-il vérifier avant de commencer la conception du moule 2K ? A : Confirmez les qualités de résine, l'objectif de liaison, le volume annuel, les dimensions critiques, les limites esthétiques, l'agencement de la machine, les restrictions d'injection et les règles de validation. Des données d'entrée précises rendent la conception du moule 2K beaucoup moins spéculative.
EN SAVOIR PLUS
Guide des coûts d'outillage pour moules d'injection : facteurs de prix et stratégies
Combien coûte l'outillage pour moules d'injection ? Pour un prototype simple ou un moule à une seule cavité, le budget peut débuter à quelques milliers de dollars. Un outillage complexe en acier à plusieurs cavités peut dépasser 100 000 $. Le coût réel de l'outillage dépend de la géométrie de la pièce, de la taille du moule, du nombre de cavités, de l'acier utilisé, du système d'alimentation, des tolérances, de l'état de surface, de la durée de vie prévue de l'outillage et des mécanismes spécifiques. Cette fourchette de prix est large pour une raison bien précise. Une pièce en plastique d'apparence simple à l'écran peut nécessiter des glissières, des éjecteurs, des inserts ou un système de dévissage une fois le démoulage effectué. Une modification mineure de la conception peut bouleverser toute la structure du moule. Si vous envisagez de fabriquer des moules d'injection plastique, la question pertinente n'est pas seulement « Quel est le prix de l'outillage pour moule d'injection ? » mais aussi « Qu'est-ce que cela inclut, et est-il possible de simplifier la conception avant la découpe de l'acier ? » Quel sera le coût des outillages de moulage par injection en 2026 ? Un budget réaliste commence par le choix du type de moule et l'objectif de production. Les chiffres ci-dessous correspondent à des fourchettes de prix indicatives et non à un devis définitif pour l'outillage de moulage par injection. Type d'outil Orientation budgétaire typique Usage courant Prototype ou outil souple Quelques milliers de dollars et plus Validation, essais courts Moule de production à cavité unique Faible à moyen Pièces stables, volume modéré Moule en acier à cavités multiples Moyen à élevé rendement plus élevé Moule de production à canaux chauds Coût initial plus élevé Déchets à volume élevé et à faible débit Moule à action complexe, à dévisser ou à 2K Élevé à très élevé parties fonctionnelles complexes Le coût d'un moule d'injection plastique est rarement déterminé uniquement par le poids de la pièce. Un boîtier de la taille d'une paume, doté d'un système d'extraction directe, peut coûter moins cher qu'une petite pièce filetée nécessitant un dévissage automatique. Le coût d'un moule d'injection sur mesure dépend de la conception interne de l'outillage. Que comprend le coût de l'outillage pour le moulage par injection ? Le coût de l'outillage pour le moulage par injection comprend l'ingénierie, l'usinage, l'ajustement, le moulage d'essai, la correction et la production répétable, et pas seulement la base du moule et l'acier. Conception, usinage et essais Un processus typique comprend l'analyse de la fabrication (DFM), la conception du moule, l'usinage CNC, l'électroérosion (EDM), l'assemblage, le moulage d'essai, le contrôle des échantillons et les corrections. Les aciers couramment utilisés sont le P20, le H13, le S136, le NAK80, le 1.2343, le 1.2344 et le 8407, sélectionnés en fonction de la résine, de l'usure, de la finition et de la durée de vie de l'outillage. Les pièces à usage esthétique nécessitent un polissage ou un traitement de texture, tandis que les plastiques renforcés de fibres de verre peuvent accroître leur usure. Le moulage d'essai est également crucial. Déformations, marques d'écoulement, remplissage insuffisant, adhérence ou dérive dimensionnelle peuvent transformer un devis avantageux en une reprise coûteuse. Quels sont les facteurs de coût les plus importants pour un moule d'injection ? Les principaux facteurs de coût des moules d'injection interagissent, ce qui explique pourquoi deux fournisseurs peuvent proposer des devis très différents pour un même fichier CAO. Géométrie des pièces, cavités et mouvements Les contre-dépouilles sont une source fréquente de surcoût. Si la pièce ne peut pas être extraite directement du moule, elle peut nécessiter un coulisseau, un éjecteur ou un mécanisme de dévissage. Un plus grand nombre de pièces implique davantage d'usinage et d'ajustement. Le coût d'un moule multicavité augmente également avec le nombre de cavités, car l'outil devient plus volumineux et l'équilibrage des canaux d'alimentation, le refroidissement et l'usinage sont plus complexes. Cependant, un plus grand nombre de cavités permet de réduire le coût des pièces en grande série, car chaque cycle produit davantage de pièces. Acier du moule, système de canaux d'alimentation et finition Le coût des moules d'injection augmente lorsque leur longue durée de vie exige un acier plus dur, un traitement thermique, des pièces d'usure ou un contrôle d'usinage plus précis. Les moules à canaux chauds sont généralement plus chers à l'achat car le système nécessite des composants chauffés et une régulation de température plus stricte. Les moules à canaux froids sont plus simples et moins coûteux à fabriquer, mais ils génèrent des rebuts et peuvent allonger le cycle de production. Pour les grandes séries, le système le plus onéreux peut néanmoins s'avérer plus rentable. Une surface miroir, une texture fine ou un ajustement d'assemblage précis exigent également davantage d'usinage, de polissage, de contrôle et de réglages d'essai. Comment réduire les coûts des moules d'injection ? Si vous cherchez à réduire les coûts des moules d'injection, commencez avant l'outillage. Une brève analyse technique peut permettre de réaliser des économies considérables. Réparer la pièce avant de réparer le moule Vérifiez rapidement l'épaisseur des parois, le dépouillement, les nervures, les contre-dépouilles, les lignes de joint, les points d'injection et l'éjection. Le déplacement d'un dispositif d'enclenchement peut entraîner le retrait d'un curseur. Une paroi plus régulière réduit les retassures et les déformations, tandis qu'un meilleur dépouillement facilite l'éjection. Une analyse DFM permet de repérer ces points avant l'usinage. Moldflow est particulièrement utile pour les pièces complexes car il prédit les lignes de soudure, les bulles d'air, les déséquilibres de remplissage, les déformations, les problèmes de refroidissement et les risques liés à la pression. La détection précoce de ces problèmes permet de réduire les changements de moules et les essais supplémentaires. La solution la plus générale pour réduire le coût des moules d'injection est simple : n'investissez pas dans une durée de vie ou une complexité d'outillage inutiles. Choisissez un acier adapté, avec un nombre d'empreintes, un type de canal d'alimentation et une classe de moule, en fonction des prévisions de production réelles. Un calculateur de coûts de moulage par injection peut-il fournir un devis précis ? Un calculateur de coût de moule d'injection facilite l'établissement du budget initial. Il prend en compte la taille des pièces, les cavités, les contre-dépouilles, le type de canal d'alimentation, la durée de vie du moule et les tolérances. Cependant, il ne peut pas identifier tous les points d'arrêt, les problèmes de refroidissement ou les risques d'assemblage présents dans votre fichier CAO. Pour obtenir un devis fiable pour l'outillage de moulage par injection, veuillez fournir un fichier 3D.Un dessin 2D précisant les tolérances critiques, la résine, le volume annuel prévu, la quantité totale produite au cours de la durée de vie, les exigences de surface et toute norme de moule spécifique est indispensable. Ces informations permettent à l'ingénieur d'évaluer précisément le coût d'un moule d'injection, et non de se contenter d'une estimation approximative. Pourquoi deux devis d'outillage pour moules d'injection peuvent-ils être si différents ? Un prix inférieur peut impliquer l'utilisation d'un acier différent, de moins de pièces détachées, d'un système de refroidissement simplifié ou d'un accompagnement moins poussé. Il peut également exclure les analyses Moldflow, de texture, les composants du système à canaux chauds, les rapports dimensionnels ou les corrections ultérieures. Comparez le devis point par point. Renseignez-vous sur la durée de vie de l'outillage, la nuance d'acier, le nombre d'empreintes, le système d'alimentation, les tolérances critiques, les échantillons d'essai, la politique de modification et les pièces de rechange. Un outillage de moule d'injection moins cher n'est pas forcément synonyme de projet moins coûteux. Que faut-il prendre en compte au-delà du prix initial de l'outillage ? Une fois la conception finalisée, demandez au fournisseur s'il est capable de passer de la phase d'ingénierie à une production en série. Cela influe autant sur le coût total de l'outillage pour moules d'injection que le devis initial. XINKEY MOULD intègre la conception pour la fabrication (DFM), Moldflow, la conception de moules, l'usinage de précision, le moulage d'essai et le support à la production au sein d'un flux de travail unique. Son équipe d'ingénieurs maîtrise les structures complexes telles que les coulisseaux, les éjecteurs, les inserts, le dévissage automatique et l'outillage bimatière. L'unité de production comprend plus de 19 centres d'usinage CNC et une capacité d'injection de 90 à 750 tonnes. L'outillage peut peser de 150 kg à 15 tonnes, avec des moules de 150 à 1 500 mm. Pour les projets nécessitant une validation avant la mise à l'échelle, l'assistance à la production et aux essais de moules permet de réaliser les échantillons T1, les contrôles dimensionnels, les corrections et la production ultérieure. Plus d'informations sur les capacités de fabrication sont disponibles sur le site web de l'entreprise. FAQ Q1 : Quel est le coût de l'outillage pour moules d'injection ? A : Le coût peut varier de quelques milliers de dollars pour un outillage simple à plus de 100 000 $ pour des moules de production complexes à cavités multiples. Le coût final de l'outillage pour moules d'injection dépend de la conception assistée par ordinateur (CAO), du volume de production, de l'acier, du nombre de cavités, des mécanismes, des tolérances et de la finition. Q2 : Qu'est-ce qui influence le plus le coût des moules d'injection plastique ? A : Les principaux facteurs de coût des moules d'injection sont la géométrie de la pièce, la taille de l'outil, le nombre de cavités, les contre-dépouilles, l'acier, la durée de vie du moule, le système de canaux d'alimentation, la tolérance et la finition de surface. Q3 : Quelle est la différence entre le coût d'un moule d'injection prototype et le coût d'un moule d'injection de production ? A: Le coût d'un moule d'injection prototype est généralement inférieur car il est conçu pour des séries plus courtes et des modifications plus faciles. L'outillage de production exige une plus grande durabilité, un meilleur refroidissement et une durée de vie plus longue. Q4 : Pourquoi le coût d'un moule multicavité est-il plus élevé ? A : Un plus grand nombre de cavités nécessite un usinage plus poussé, un outil plus grand, un remplissage équilibré et un refroidissement plus complexe. Ces coûts d'outillage plus élevés peuvent réduire le coût unitaire pour les volumes importants. Q5 : Comment obtenir un devis précis pour l'outillage de moulage par injection ? A : Envoyez le fichier CAO 3D, le dessin 2D, la résine, le volume annuel, les tolérances critiques, l'état de surface et la durée de vie prévue de l'outillage. Cela fournira au fournisseur suffisamment d'informations pour établir un devis précis pour la fabrication.
EN SAVOIR PLUS
Structure, types et guide des outillages pour moules d'injection plastique
Qu’est-ce que l’outillage pour moules d’injection plastique ? Un guide complet
Une pièce en plastique peut paraître simple à l'écran et devenir coûteuse dès que la découpe de l'acier commence. Une contre-dépouille cachée peut nécessiter un outil de découpe. Une paroi épaisse peut engendrer un retrait. Un point d'injection décalé de quelques millimètres peut modifier la ligne de soudure et provoquer un gauchissement. C'est pourquoi l'outillage pour moules d'injection plastique est réalisé avant l'usinage CNC. L'outillage pour moules d'injection plastique englobe l'outil lui-même et les opérations nécessaires à sa préparation pour la production, notamment l'analyse de la fabricabilité (DFM), l'analyse du flux de matière, la conception du moule, l'usinage, les essais et la validation. Un outillage de qualité garantit la répétabilité des pièces et réduit les imprévus après le lancement. Qu'est-ce qu'un outillage de moulage par injection plastique ? Un moule d'injection plastique est un outil métallique adapté qui met en forme la résine fondue sous pression. La cavité forme l'extérieur de la pièce, tandis que le noyau en forme l'intérieur. Le terme plus général d'outillage d'injection plastique englobe également les décisions qui garantissent le bon fonctionnement de l'outil. La structure du moule d'injection doit alimenter le moule en résine, évacuer l'air, dissiper la chaleur et éjecter la pièce proprement. Elle peut réaliser quelques centaines de prototypes ou des millions de cycles de production. Le volume de production prévu doit guider la définition des spécifications. Comment fonctionne l'outillage de moulage par injection ? Lors du cycle de moulage par injection, la résine fondue pénètre par le canal d'alimentation, le système de canaux de coulée et l'orifice d'injection. La pression de maintien compense le retrait. Le système de refroidissement du moule évacue la chaleur, le moule s'ouvre au niveau de la ligne de joint et le système d'éjection libère la pièce. Une mauvaise ventilation du moule d'injection peut provoquer des brûlures ou des injections incomplètes. Un refroidissement irrégulier engendre des déformations et des cycles de production plus longs. Un canal d'alimentation déséquilibré peut entraîner la conformité d'une cavité à l'inspection tandis que la suivante est défectueuse. Quels sont les principaux composants d'un moule d'injection ? Les inserts de noyau et de cavité définissent la géométrie et la finition. Un socle de moule les supporte, tandis que des goupilles de guidage assurent l'alignement des deux moitiés. Les canaux d'alimentation et les canaux de coulée contrôlent le flux de matière. Des canaux de refroidissement gèrent la température. Des évents permettent l'évacuation de l'air. Les broches, les manchons, les éjecteurs et les plaques d'éjection assurent l'éjection. Les composants complexes des moules d'injection répondent à des besoins spécifiques. Des glissières éliminent les contre-dépouilles externes, tandis que des éjecteurs gèrent les contre-dépouilles internes. Un noyau rotatif permet de former et de libérer automatiquement un bouchon fileté. Le remplacement des pièces d'usure simplifie la maintenance des moules. Quels sont les principaux types de moules d'injection ? Le choix du type de moule d'injection doit être adapté au volume, à la résine, à la forme et au budget. Un moule d'injection prototype convient aux petites séries. Un moule d'injection de production utilise un matériau plus résistant pour les grandes séries et offre une durée de vie plus longue. Outils pour une seule cavité, plusieurs cavités et familles Un moule d'injection mono-empreinte produit une pièce par cycle. Un moule d'injection multi-empreintes augmente la cadence de production, mais nécessite un flux et un refroidissement équilibrés. Un moule d'injection familial permet de fabriquer des pièces similaires en une seule opération, bien que les différences de dimensions compliquent le contrôle. Outils pour canaux chauds et canaux froids Un moule à canaux froids éjecte le matériau solide à chaque cycle et gère bien les changements de couleur. Un moule à canaux chauds maintient la résine fondue dans des canaux chauffés, réduisant ainsi les rebuts et le temps de cycle. Un volume de production élevé permet de rentabiliser son coût plus élevé. Outillage spécial Un moule d'injection bi-matière permet de fabriquer deux pièces en un seul cycle. L'outillage de surmoulage par insertion place une pièce dans la cavité. L'outillage de surmoulage ajoute de la matière autour d'un substrat. Un moule d'injection à dévissage utilise des engrenages, un système hydraulique ou des moteurs pour libérer le filetage. Comment fabrique-t-on un moule d'injection ? La fabrication de moules d'injection commence par une conception axée sur la fabricabilité. Les ingénieurs examinent l'épaisseur des parois, l'angle de dépouille, les tolérances, les contre-dépouilles, les lignes de joint et la finition. Une pièce peut sembler correcte en CAO, mais ne pas pouvoir être éjectée. L'analyse du flux de moulage vérifie le remplissage, les lignes de soudure, les bulles d'air, le retrait et les déformations dues au moulage par injection. Les ingénieurs peuvent ainsi optimiser la conception du point d'injection et du système de refroidissement du moule avant que les modifications ne deviennent coûteuses. Les techniciens usinent l'acier par commande numérique (CNC), électroérosion (EDM), découpe au fil, rectification et polissage. L'assemblage vérifie l'alignement, le refroidissement, les glissières et les éjecteurs. Un essai de moule T0 permet de contrôler le fonctionnement. Des échantillons de moule T1 permettent un contrôle dimensionnel et esthétique. Les corrections nécessitent un nouvel essai de moule par injection contrôlé. Quels matériaux de moules d'injection choisir ? Le choix des matériaux pour moules d'injection influe sur l'usure, la finition, les délais et le coût. L'acier P20 convient aux productions en moyennes séries. L'acier H13 résiste à la chaleur et aux résines abrasives. L'acier S136 est résistant à la corrosion, tandis que l'acier NAK80 est idéal pour les pièces à finition brillante. D'autres options sont disponibles, notamment les aciers 1.2343, 1.2344, 1.2767 et 8407. Un moule d'injection en aluminium convient parfaitement aux prototypes ou à la production de ponts. Il s'use plus rapidement qu'un moule d'injection en acier trempé avec résine chargée de fibres de verre. Investir dans un outillage de production pour seulement 800 échantillons représente un gaspillage d'argent. Réaliser 500 000 injections abrasives avec un outillage souple engendrera des coûts supplémentaires à long terme. Quels sont les facteurs qui influencent le coût et le délai de livraison des outillages pour moules d'injection plastique ? Le coût de l'outillage pour moules d'injection plastique dépend de la taille de la pièce, du nombre de cavités, du matériau du moule, de la finition de surface, des tolérances de moulage par injection et du nombre de cycles de production.Le choix du moule et les mécanismes mobiles sont des facteurs importants. Chaque curseur, poussoir, insert ou noyau rotatif engendre des coûts supplémentaires de conception, d'usinage, d'ajustement et de maintenance. Ce sont les principaux facteurs de coût d'un moule d'injection. Le délai de fabrication des moules d'injection comprend également l'étude technique, la préparation de l'acier, l'usinage, le traitement thermique, l'assemblage, l'échantillonnage et les corrections. Les moules standard peuvent atteindre le stade T1 en deux à quatre semaines environ. Les projets complexes à deux injections ou à dévissage peuvent nécessiter de quatre à huit semaines, voire plus. Demandez à votre fournisseur d'outillage de moulage par injection de vous expliquer le calendrier de fabrication indiqué dans son devis, et pas seulement de vous donner une date de livraison. Le coût total de possession est plus important que le prix initial. Comment préparer une liste de contrôle pour une demande de devis de moules d'injection ? Veuillez fournir un fichier CAO 3D, un dessin de tolérancement, la qualité de la résine, le volume annuel, le volume total de production, la finition, la couleur et la date cible. Indiquez la norme de moule souhaitée et les détails de la presse à injecter si l'outillage est destiné à votre usine. Une liste de contrôle utile pour les demandes de devis de moules d'injection précise également les règles d'approbation des échantillons, les besoins en pièces de rechange et si vous prévoyez des canaux chauds ou froids. Des données précises permettent à une équipe de conception d'outillage de moulage par injection sur mesure d'identifier rapidement les risques. Elles facilitent également la comparaison des devis concurrents. Un devis établi sans données sur la résine ou sans indication de volume précise relève davantage de la conjecture, et généralement d'une mauvaise estimation. Quels critères devez-vous prendre en compte pour choisir un partenaire d'outillage ? Un bon fabricant de moules d'injection plastique doit assurer la cohérence entre la conception du produit et une production stable. Vérifiez que l'ingénierie, la fabrication du moule, les essais et les contrôles qualité sont intégrés à un processus de projet unique. Demandez à consulter le format du rapport DFM, le schéma de flux du moule, les commandes d'usinage et la manière dont l'équipe gère les problèmes détectés à T0. Pour information, XINKEY MOULD bénéficie de 25 ans d'expérience en ingénierie de moules et compte 22 concepteurs internes. Ses compétences couvrent la conception pour la fabrication (DFM) et Moldflow, les systèmes de glissement et d'éjection complexes, les canaux chauds et froids, l'outillage 2K, les moules à dévissage automatique, l'usinage de précision, les essais et la production en petites séries. L'usine prend en charge les presses à injection de 90 à 750 tonnes, et les projets d'outillage varient d'environ 150 kg à 15 tonnes. Son approche d'ingénierie privilégie la faisabilité de fabrication et inclut une validation de l'outillage par essais, une étape essentielle pour un acheteur souhaitant éviter un moule fini incapable de garantir une production stable. FAQ Q1 : Quelle est la différence entre un moule et un outillage de moule d'injection ? A : Le moule est l'outil physique. L'outillage pour moules d'injection comprend également la conception pour la fabrication (DFM), la conception technique, l'usinage, les essais, la validation et le support à la production. Q2 : Quel est le coût d'un outillage pour moule d'injection plastique ? A : Le coût varie en fonction de la taille de la pièce, de l'acier, des cavités, des tolérances, de la finition, du système d'alimentation et des actions mécaniques. Un fichier CAO validé est nécessaire pour établir un devis précis. Q3 : Combien de temps prend la fabrication d'un moule d'injection ? A: Un outil standard peut nécessiter deux à quatre semaines pour le T1. Les outils complexes à cavités multiples, 2K ou de dévissage nécessitent souvent quatre à huit semaines, voire plus. Q4 : Combien de pièces un moule d'injection plastique peut-il produire ? A : La durée de vie d'un outil varie de quelques centaines de prototypes à plus d'un million de cycles de production. L'acier, la résine, la construction et la maintenance en constituent la véritable limite. Q5 : Pourquoi l'analyse de la fabrication (DFM) du moulage par injection est-elle réalisée avant la découpe de l'acier ? A : Cela permet de détecter les problèmes de paroi, de tirage, de contre-dépouille, de porte, d'éjection et de tolérance à un stade où les modifications sont encore rapides et peu coûteuses.
EN SAVOIR PLUS
Marque de débit
Au-delà de la vague : comment éliminer les marques d’écoulement et préserver la finition de votre surface
Marques d'écoulement en moulage par injection | Causes, dépannage et méthodes de prévention pour améliorer la qualité esthétique des pièces Soyons honnêtes : rien ne ruine une production plus rapidement que les marques d'écoulement. Une pièce peut respecter toutes les spécifications dimensionnelles et être parfaitement remplie, mais si sa surface est recouverte de lignes ondulées ou de vilaines stries, elle est bonne pour la casse. Dans des secteurs comme l'automobile ou l'électronique grand public, où l'esthétique est primordiale, ces marques fantomatiques sont rédhibitoires. Le plus frustrant ? Les marques d'écoulement sont généralement purement esthétiques. La pièce est structurellement saine, mais elle reste un « rejet » aux yeux du client. Si vous en avez assez de voir vos marges bénéficiaires fondre comme neige au soleil à cause de rebuts esthétiques, vous devez comprendre précisément pourquoi le front de fusion peine à pénétrer dans l'outillage. Que se passe-t-il réellement à l'intérieur de la cavité ? En substance, une marque d'écoulement est la trace indélébile d'un front de fusion hésitant. Imaginez le front de fusion au contact de l'outil : cette « couche » extérieure est constamment en lutte contre l'acier froid du moule. Si l'écoulement est trop lent ou si la chaleur est insuffisante, le front de fusion ne glissera pas ; il « bégaye ». Lorsque la résine plus chaude située derrière finit par se propulser, elle laisse une marque permanente sur la surface. Cette ligne ondulée ou ce motif annulaire que vous observez est en quelque sorte une représentation visuelle d'un écoulement qui peinait à progresser. Il ne s'agit pas simplement d'un défaut disgracieux ; c'est une preuve irréfutable que votre matériau ne résiste pas à la température de votre outil. D'après notre expérience, ces marques se trouvent presque toujours aux mêmes endroits problématiques. Emplacements courants des marques d'écoulement Dans la plupart des cas, les marques d'écoulement apparaissent près des points suivants : Points d'injection Transitions entre parois fines et épaisses Angles vifs Longs trajets d'écoulement Zones de changement brusque de direction d'écoulement Aspect des marques d'écoulement Selon le matériau et la structure du moule, le défaut peut se présenter sous forme de : Ondulations Anneaux halo Traces sinueuses Différences de brillance Ombres Sur les pièces brillantes ou foncées, les marques d'écoulement sont généralement plus faciles à repérer. Pourquoi les marques d'écoulement apparaissent-elles ? Tout repose sur un équilibre délicat entre l'écoulement de la matière fondue et le refroidissement de l'outil. Dès que la résine commence à s'écouler ou à refroidir prématurément, cela se manifeste immédiatement sur la finition de surface. 1. La cause : Vitesse d'injection trop lente Généralement, on vérifie d'abord la vitesse de remplissage. Si l'injection est trop lente, c'est comme si on perdait une course contre la montre. Le bord d'attaque du plastique commence à stagner et à se solidifier tandis que le matériau plus chaud derrière tente encore de progresser. Cela crée un effet de « bégaiement » au niveau du front d'écoulement, laissant ces ondulations caractéristiques sur la surface de la pièce. Ce problème est particulièrement fréquent pour : Les pièces à parois fines Les grandes surfaces planes Les moules à long flux Solution : Augmenter progressivement la vitesse d'injection Utiliser un contrôle d'injection multi-étapes Maintenir une pression de remplissage stable Un processus de remplissage plus rapide et plus régulier réduit souvent considérablement les défauts d'écoulement visibles. 2. Température de fusion trop basse Si la température du matériau est insuffisante, la viscosité de la résine augmente et la résistance à l'écoulement s'accroît. Le matériau fondu ne peut alors pas maintenir une surface lisse lors de son passage dans la cavité. Une température de fusion trop basse provoque souvent : Des fronts d’écoulement irréguliers Des stries en surface Une brillance irrégulière Solution : Augmenter progressivement la température du cylindre Vérifier la température de fusion réelle et non les seuls réglages de la machine Respecter la plage de traitement recommandée par le fournisseur de résine Les différents matériaux réagissent différemment à la chaleur. Les plastiques techniques nécessitent généralement un contrôle de température plus précis que les résines courantes. 3. Température du moule trop basse Une surface de moule froide provoque une solidification rapide de la résine fondue au contact de la paroi de la cavité. La couche superficielle se forme prématurément, perturbant l’écoulement régulier de la résine. Ce problème survient fréquemment en production hivernale ou avec des moules présentant un mauvais équilibre de refroidissement. Solution : Augmenter la température du moule Améliorer l’homogénéité de la température entre les différentes zones de la cavité Utiliser des régulateurs de température de moule si nécessaire Pour les pièces cosmétiques, la stabilité de la température du moule est souvent plus importante que la vitesse de cycle. 4. Problèmes de conception de l’entrée d’injection L’entrée d’injection est en quelque sorte le « goulot » de votre moule. Si le point d'injection est trop étroit ou mal positionné, la résine ne s'écoulera pas correctement dans la cavité ; elle trébuchera, créant un flux chaotique et instable. Pire encore, un point d'injection sous-dimensionné agit comme une buse haute pression qui « détériore » le matériau par un cisaillement excessif, laissant des traces disgracieuses qui gâchent la finition de surface. Problèmes courants liés au point d'injection : Point d'injection trop petit Position du point d'injection incorrecte Point d'injection unique pour les grandes pièces Expansion soudaine du flux après le point d'injection Solutions : Augmenter la taille du point d'injection si possible Repositionner le point d'injection pour améliorer l'équilibre du flux Utiliser plusieurs points d'injection pour les grandes pièces Optimiser la disposition des canaux Améliorer la conception du point d'injectionLa stabilité du remplissage et la qualité esthétique sont essentielles. 5. Variations trop rapides de l'épaisseur des parois Lorsque la matière fondue passe d'une zone mince à une zone plus épaisse, la vitesse d'écoulement change brusquement. Cette transition peut altérer l'aspect de la surface et laisser des lignes d'écoulement visibles. Des changements d'épaisseur abrupts augmentent également l'irrégularité du refroidissement. Solution Maintenir une épaisseur de paroi uniforme Utiliser des transitions progressives plutôt que des sauts d'épaisseur brusques Ajouter des rayons de courbure appropriés aux zones d'écoulement Une bonne conception des pièces réduit de nombreux défauts de moulage avant même le début de la production. 6. Mauvaise ventilation à l'intérieur du moule Les gaz emprisonnés dans la cavité peuvent perturber l'écoulement de la matière fondue. Lorsque l'air est comprimé, le front de plastique peut hésiter ou changer légèrement de direction, laissant des défauts de surface. Bien que les problèmes de ventilation soient plus souvent associés aux marques de brûlure, ils peuvent également contribuer aux marques d'écoulement. Solution Nettoyer les évents obstrués Ajouter des évents supplémentaires si nécessaire Améliorer l'évacuation des gaz près des zones de fin de remplissage Une ventilation adéquate favorise un écoulement plus régulier de la matière dans toute la cavité. 7. Problèmes d'humidité des matériaux ou de résine Certains plastiques techniques absorbent rapidement l'humidité de l'air. Un matériau humide peut engendrer une instabilité à la fusion lors de l'injection, affectant la qualité de surface. Des taux de broyage irréguliers ou une résine contaminée peuvent également aggraver les défauts d'écoulement. Solution Sécher correctement les matériaux hygroscopiques Surveiller les niveaux d'humidité Assurer la constance des lots de matériaux Réduire les risques de contamination lors de la manipulation Une qualité de matériau stable est essentielle pour des résultats de moulage stables. Comment diagnostiquer efficacement les marques d'écoulement En cas d'apparition de marques d'écoulement, évitez de modifier plusieurs paramètres simultanément. Les ajustements aléatoires compliquent généralement le diagnostic. Il est préférable de procéder étape par étape : Confirmer la température de fusion Vérifier l'équilibre thermique du moule Augmenter progressivement la vitesse d'injection Vérifier l'état de la buse et des canaux d'injection Inspecter les zones de ventilation Revoir la conception de l'épaisseur des parois Évaluer l'état de la résine Les enregistrements de production des cycles précédents peuvent également aider à identifier plus rapidement les problèmes. Comment prévenir les marques d'écoulement lors de la conception du moule Mieux vaut prévenir que guérir. De nombreux problèmes de marques d'écoulement apparaissent dès la conception de la pièce ou le développement du moule. Pratiques de conception recommandées Utiliser des systèmes de canaux d'alimentation équilibrés Maintenir une épaisseur de paroi uniforme Éviter une longueur d'écoulement excessive Concevoir des emplacements de ventilation appropriés Optimiser la position de la buse d'injection dès le début Prendre en compte les exigences esthétiques lors de l'analyse de l'écoulement du moule Lorsque l'esthétique est primordiale, il est essentiel d'anticiper le problème. Effectuer une simulation d'écoulement du moule en amont n'est pas un luxe, mais le meilleur moyen de détecter ces défauts de surface avant même l'usinage. Croyez-moi, il est toujours moins coûteux de peaufiner une conception à l'écran que de souder et de réusiner un outil trempé une fois en production. La réalité : Ne vous contentez pas de simples éraflures Il est tentant de considérer une marque d'écoulement comme un simple défaut esthétique, mais c'est une erreur. Ces irrégularités sont généralement le signe révélateur d'un processus fondamentalement déréglé. Qu'il s'agisse d'un problème de température ou d'une entrée d'air trop serrée, laisser ces défauts mineurs affecter vos pièces est un moyen infaillible de ruiner vos marges avec une montagne de rebuts. En réalité, vous ne réglerez jamais un problème de surface en ajustant un seul bouton au hasard sur la presse. La qualité est une question de tout ou rien : la conception de l'outillage, l'équilibre du remplissage et la température doivent être parfaitement synchronisés. Arrêtez de tâtonner, trouvez la véritable cause du problème et cessez de « gérer les urgences » une fois pour toutes. C'est ainsi que vous retrouverez une production stable et rentable.
EN SAVOIR PLUS
Produits
Contacts
sur WhatsApp
Courriel