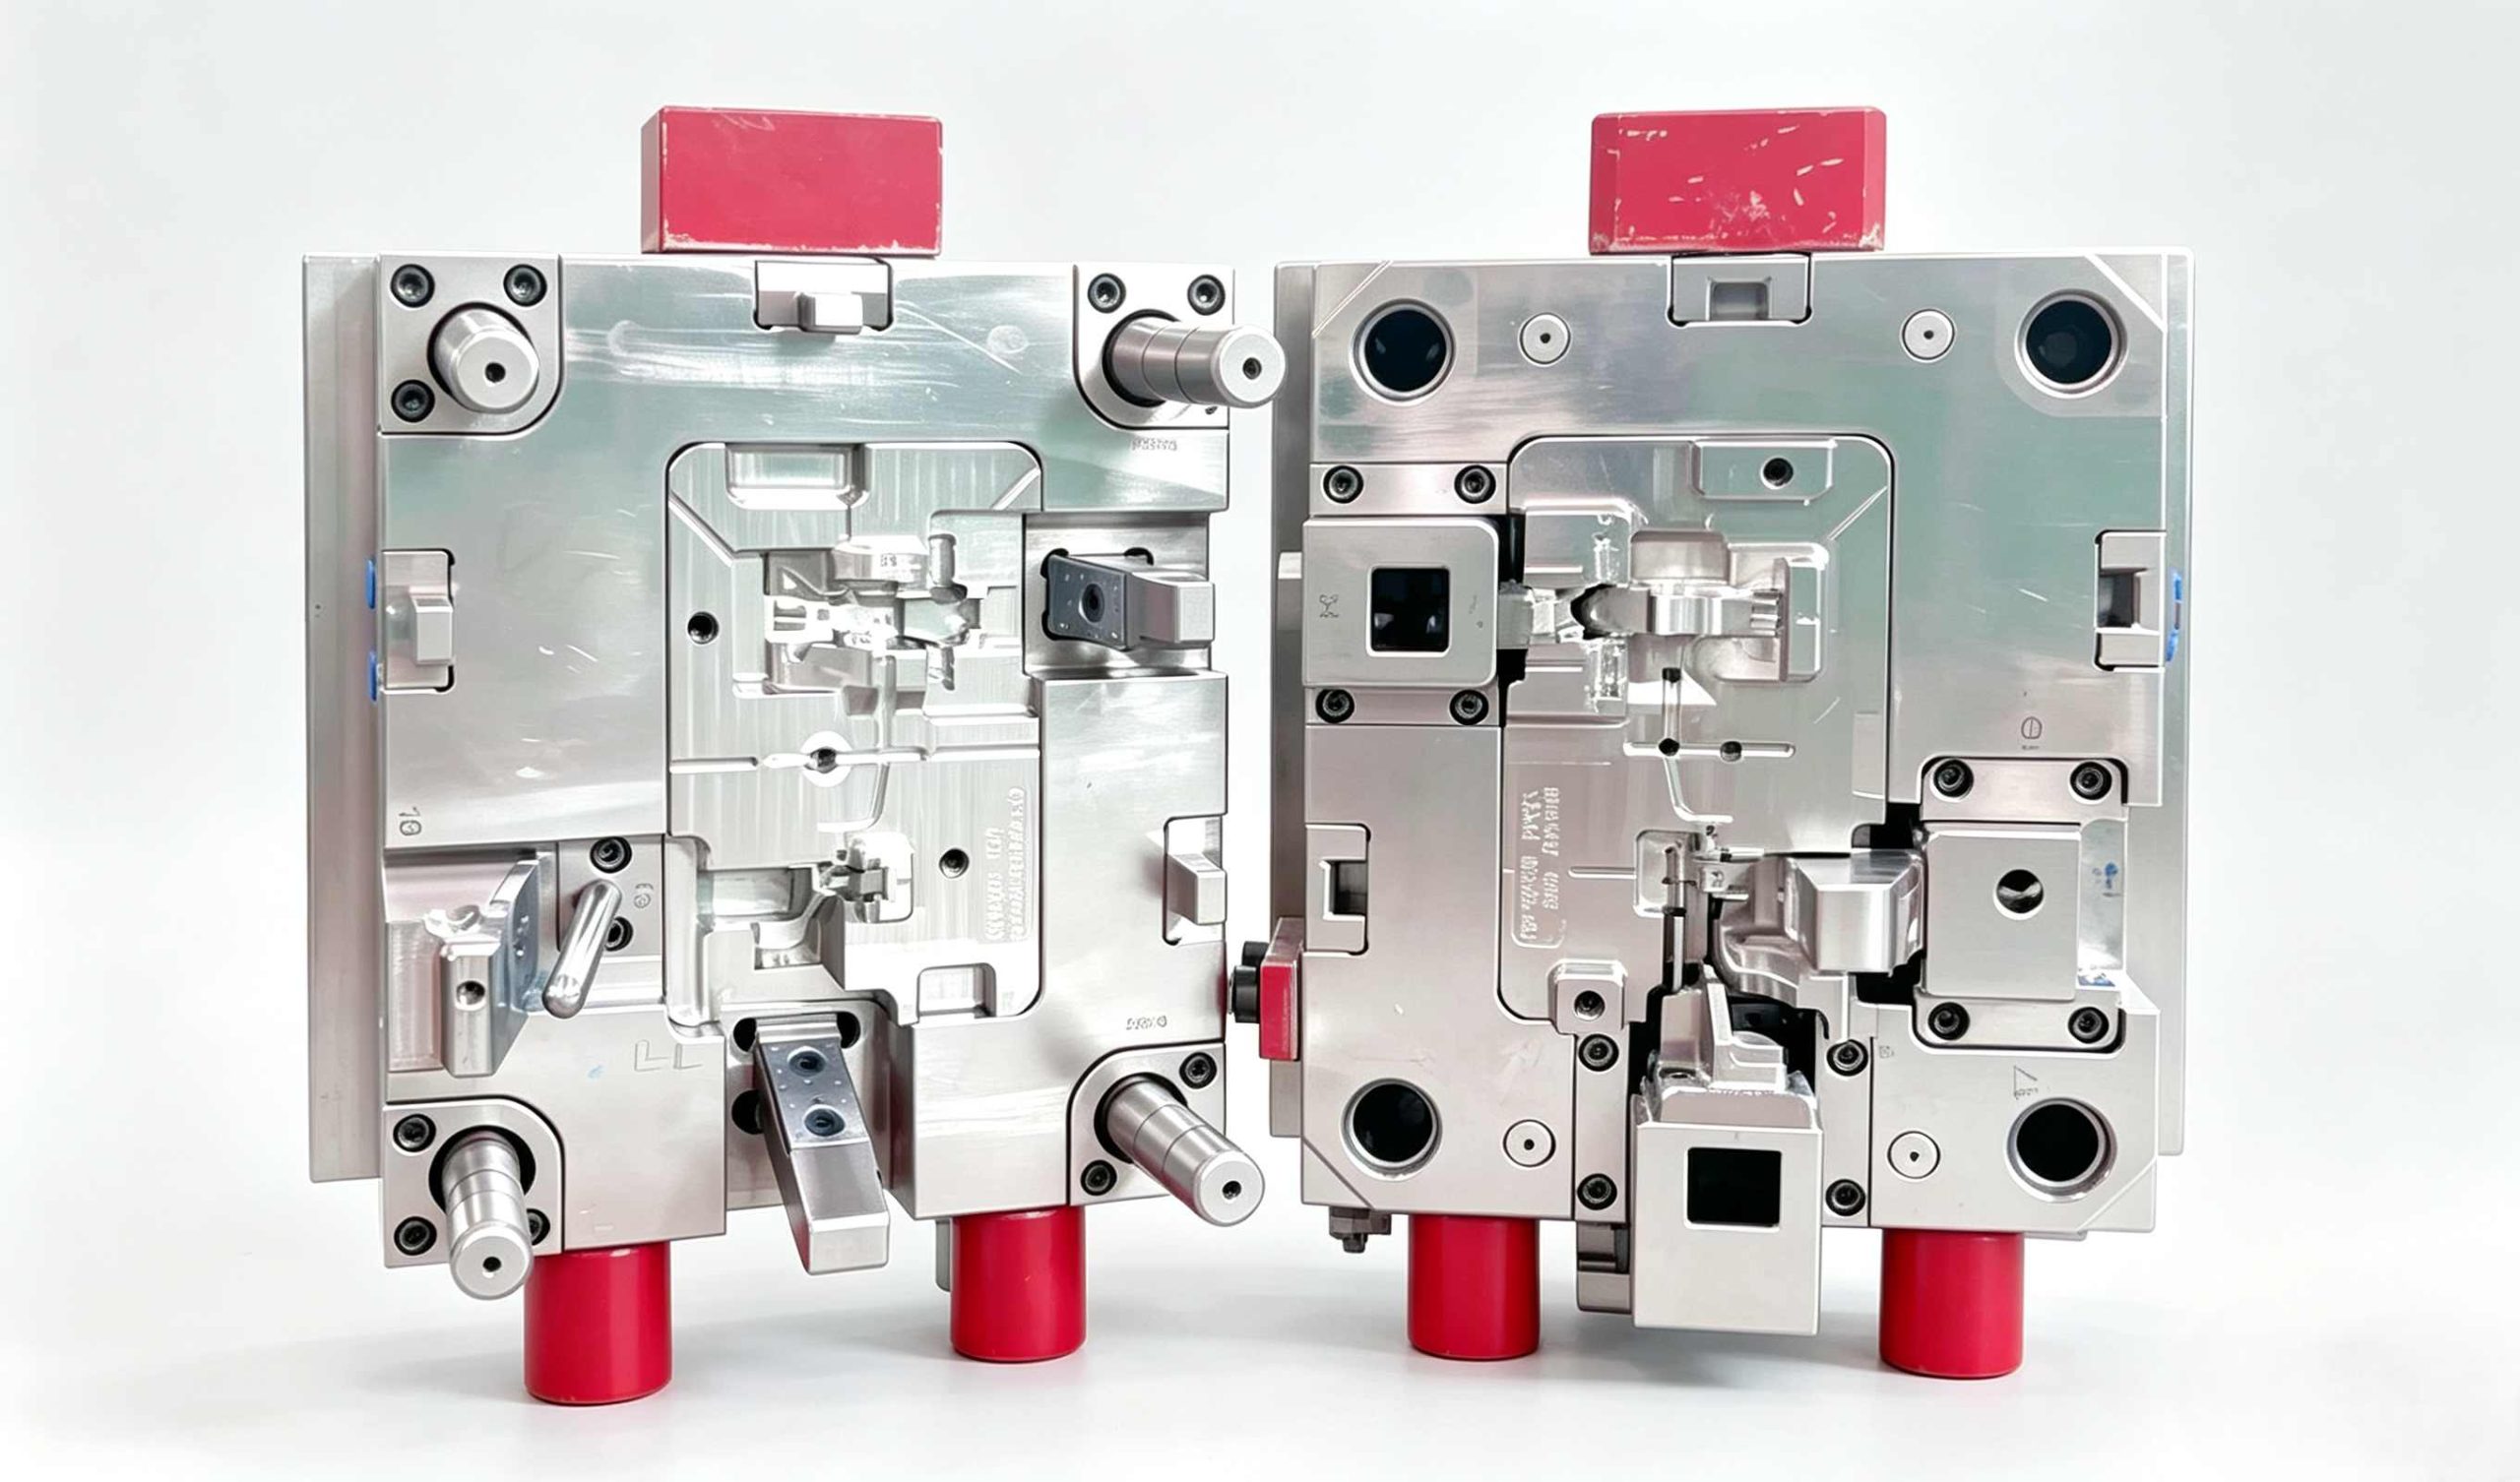
عملية تصنيع قوالب الحقن من التصميم للتصنيع إلى عينات T1
عملية تصنيع قوالب الحقن: من التصميم للتصنيع إلى عينات T1
قد تبدو القطعة البلاستيكية مكتملة على الشاشة، لكنها قد تفشل فشلاً ذريعاً عند تصنيعها من الفولاذ. قد تغوص الأضلاع السميكة، وقد تحبس الزوايا الحادة الإجهاد، وقد يؤدي التآكل الطفيف إلى انزلاق المنزلق، مما يزيد التكلفة ويطيل مدة التصنيع. لذا، يجب أن تبدأ عملية تصنيع قالب الحقن قبل بدء عملية التشغيل الآلي، وليس عند بدء دوران مغزل آلة CNC. تُعتبر نماذج T1 مرجعًا مفيدًا لخارطة طريق الأدوات، فهي بمثابة نقطة تفتيش تعليمية وليست خط نهاية سحري. وهذا أقرب إلى واقع العمل في ورشة التصنيع. تُظهر لك اللقطات الأولى كيفية عمل التصميم، وتصميم القالب، والمواد، والتبريد، وإعدادات الماكينة معًا. لماذا تحدد شركة DFM التكلفة الحقيقية للقالب؟ في مرحلة التصميم للتصنيع (DFM)، يتم التخلص من العديد من المفاجآت المكلفة مبكراً أو تدخل المشروع بهدوء. بالنسبة لك، الأمر بسيط: هل سيتم تشكيل هذا الجزء بسلاسة، ويؤدي وظيفته، ويتجنب تعديل القالب بشكل متكرر بعد المرحلة الأولى (T1)؟ افحص الجزء قبل أن يتحرك الفولاذ تتضمن دراسة تحليل التصميم للتصنيع (DFM) الجيدة مراجعة سمك الجدار، وزاوية السحب، والأضلاع، والنتوءات، ونصف القطر، والتجاويف، وخط الفصل، وموقع البوابة، والمخاطر التجميلية. وتؤكد شركة XINKEY MOULD على اتباع نهج DFM أولاً لأن التغييرات التصميمية البسيطة قد تؤثر بشكل كبير على تكلفة القالب. قد يتسبب عدم انتظام سمك الجدار في ظهور علامات انكماش وتشوه. كما قد يؤدي ضعف السحب إلى ظهور علامات احتكاك أثناء الإطلاق. وقد تصبح منطقة الإحكام التي يتقاطع معها خط الفصل مسارًا للتسريب. هذه ليست مجرد نظريات معقدة، بل هي تفاصيل دقيقة تحدد مصير عملية الإطلاق. حوّل المخاطر إلى قائمة إجراءات مكتوبة ينبغي أن يتضمن تقرير DFM المفيد توصيات، لا مجرد تحذيرات. وتشير شركة XINKEY MOULD في صفحة تحليل DFM الخاصة بها إلى أنها تراجع سماكة الجدار، وزوايا السحب، والتجاويف، ومواقع البوابات، ثم ترسل تقريرًا مكتوبًا في غضون 24-48 ساعة. ويمكن إضافة محاكاة تدفق القالب للأجزاء المعقدة. هذا الأمر مهم عندما تحتاج إلى الموافقة على التغييرات بسرعة. ملف ثلاثي الأبعاد مُعلّم وقائمة مخاطر واضحة أفضل من اجتماع مطوّل في كل مرة. ماذا يحدث أثناء تصميم القالب؟ بعد اجتياز القطعة لمرحلة التصميم للتصنيع، تنتقل عملية تصنيع قوالب الحقن إلى مرحلة أكثر تفصيلاً. في هذه المرحلة، يصبح المنتج نظام قالب متكامل، حيث يتم التخطيط لكل من الفولاذ، والحركة، والتبريد، والتهوية، والصيانة قبل تصنيع القالب. اختر خط الفصل، والبوابات، والتجاويف يبدأ تصميم القالب بخيارات تؤثر على جودة القطعة وتكلفة الوحدة. يحدد الفريق عدد التجاويف، وخط الفصل، ونوع البوابة، ونظام المجرى، وتصميم القلب والتجاويف. يؤثر موقع البوابة على علامات التدفق، وخطوط اللحام، وتجمعات الهواء، وفقدان الضغط. وتشير شركة XINKEY MOULD إلى أن التصميم الرديء للبوابة قد يؤدي إلى ضعف التعبئة، بينما قد تؤدي أنظمة القنوات غير المتوازنة إلى عدم استقرار عملية التشكيل التجريبي. بالنسبة للهياكل الظاهرة، حتى أثر بسيط للبوابة في غير موضعه قد يجعل القطعة تبدو رخيصة. خطة التبريد والتهوية والإخراج لا يقتصر التبريد على مدة دورة الإنتاج فقط. فالتبريد غير الكافي قد يؤدي إلى ارتفاع درجة الحرارة الموضعية، وإطالة دورات التشكيل، وتشوه المنتج. يسمح نظام التهوية بخروج الغازات المحتبسة لتجنب علامات الاحتراق ونقص كمية المنتج. يتطلب إخراج المنتج قوة متوازنة، وإلا فقد يصبح لونه أبيض، أو ينثني، أو يلتصق، أو تظهر عليه علامات الدبابيس. هنا أيضاً يتم اختيار المنزلقات، والرافعات، والحشوات، واللب الملولب، وأنظمة القنوات الساخنة والباردة. أحياناً يكون أفضل منزلق هو الذي يتم الاستغناء عنه بتغيير بسيط في المنتج. ليس جذاباً، ولكنه عادةً ما يكون أرخص. كيف تحوّل عملية تصنيع الأدوات التصميم بمساعدة الحاسوب إلى فولاذ؟ بعد الموافقة على تصميم القالب، تبدأ عملية تصنيع الأدوات. عند هذه المرحلة، تصبح التغييرات المتأخرة في المنتج أكثر صعوبة، لأن العمل قد انتقل من مرحلة اتخاذ القرارات إلى مرحلة تصنيع المعدن. تشكيل النواة والتجويف تُصنع قوالب اللب والتجويف باستخدام تقنيات التصنيع باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والقطع السلكي، والحفر، والطحن، والتركيب. وتؤكد شركة XINKEY MOULD على دقة التصنيع باستخدام الحاسوب (CNC) العالية، حيث تصل دقة التحكم إلى ±0.01 مم، بالإضافة إلى إمكانية التصنيع باستخدام التفريغ الكهربائي (EDM)، والمعالجة الحرارية، والتلميع، وإضافة النقوش، والتشطيب اللامع. يُعد اختيار نوع الفولاذ عاملاً مهماً أيضاً. يمكن اختيار مواد مثل P20 وH13 وS136 وNAK80 و1.2343 و1.2344 بناءً على عمر الأداة، ونوع الراتنج، وجودة السطح، وحجم الإنتاج. قد يبدو اختيار الفولاذ الرخيص مناسباً في عرض الأسعار، لكنه قد يُسبب مشاكل لاحقاً كالتآكل، وظهور الزوائد، وتوقفات الصيانة. التجميع، والتنظيف، والتلميع، والتشطيب لا يُعتبر القالب مكتملاً بمجرد تشكيل الكتل. فهو لا يزال بحاجة إلى التجميع، وتحديد المواقع، والمحاذاة، وفحوصات التبريد، وفحوصات حركة القاذف، ومعالجة السطح. يجب أن تكون دبابيس التوجيه محاذية. يجب أن تعود أنظمة القذف بسلاسة. يجب تجنب أي تداخل في حركة المنزلق والرافعة. في حال وجود عدم تطابق بين قلب القالب وتجويفه، أو عدم محاذاة دبابيس التوجيه، فقد تفشل المرحلة T1 قبل أن تُتاح للقطعة فرصة عادلة. ما الذي يجب أن تتوقعه من عينات T0 و T1؟ غالباً ما يتم الخلط بين T0 و T1، مما يؤدي إلى توقعات غير واقعية. يتحقق T0 من سلامة القالب من حيث الأداء الأساسي. أما عينات T1 فهي أول أجزاء مصبوبة حقيقية تُستخدم للقياس، ومراجعة المظهر، وفحص التجميع، وتقديم الملاحظات الهندسية. استخدم T0 للتحقق من حركة القالب اختبار T0 هو اختبار عملي في الورشة. هل يفتح القالب ويغلق بشكل صحيح؟ هل يعود جهاز الطرد؟ هل تمتلئ البوابة بما يكفي لرؤية تدفق واضح؟ هل أنابيب التبريد موصولة وخالية من التسريبات؟ قد تبدو بعض الأجزاء من T0 خشنة. هذا أمر طبيعي. الهدف هو اكتشاف المشاكل الميكانيكية الواضحة قبل أول تجربة رسمية.تشغيل قديم. اقرأ T1 كبيانات، وليس كموافقة نهائية. يجب فحص عينات T1 للتأكد من الأبعاد، والزوائد، وعلامات الانكماش، والتشوه، وخطوط اللحام، وعلامات التدفق، وآثار البوابات، والطلقات غير المكتملة، وجودة السطح. اختبارات التجميع لا تقل أهمية. حتى الغلاف الذي يبدو قياسه صحيحًا ولكنه لا يركب بإحكام يُعد مشكلة. بالنسبة للقوالب القياسية، توفر شركة XINKEY MOULD عادةً فترة تسليم عينات T1 تتراوح بين أسبوعين وأربعة أسابيع. أما مشاريع الفك التلقائي المعقدة أو مشاريع 2K فقد تستغرق من أربعة إلى ثمانية أسابيع، وذلك حسب عمق التصميم الهندسي. كيف تُسهم نتائج المرحلة الأولى في تطوير عملية الإنتاج؟ المرحلة T1 ليست نهاية عملية تصنيع قوالب الحقن، بل هي النقطة التي تحل فيها الأدلة الواقعية محل الافتراضات. أفضل الفرق تتحرك بسرعة في هذه المرحلة، لكنها لا تعتمد على التخمين. إصلاح العيوب من جذورها قد يتطلب ظهور علامة انكماش تغيير سماكة الجدار، أو تغيير الحشوة، أو تعديل البوابة. وقد يشير التشوّه إلى عدم توازن التبريد، أو انكماش غير متساوٍ، أو سلوك المادة. أما الحقن غير الكامل فقد ينتج عن حجم البوابة، أو التهوية، أو فقدان الضغط، أو مسارات التدفق الضيقة. يجب أن يتبع تعديل القالب السبب. فالتلميع العشوائي، أو الضغط الزائد، أو قطع الفولاذ بسبب نفاد الصبر، قد يُسبب مشكلة أخرى. ملاحظة بسيطة من المطبعة قد تُنقذ الموقف بعد أسبوع. ملاحظات مملة، نعم. ملاحظات مفيدة، بالتأكيد. تأكيد التشغيل التجريبي قبل الإنتاج الضخم بعد إجراء تصحيحات المرحلة الأولى (T1)، يمكن للفرق تشغيل عينات المرحلة الثانية (T2) أو الثالثة (T3)، ثم الإنتاج التجريبي. تتحقق هذه المرحلة من وقت الدورة، واستقرار الأجزاء، ونقاط الصيانة، ومعدل الخردة، والتغليف، وقابلية التكرار. لا ينبغي أن يبدأ الإنتاج الضخم إلا بعد أن يثبت القالب قدرته على العمل بثبات، وليس فقط بعد ظهور عينة واحدة جيدة على المكتب. مسار هندسي عملي من التصميم إلى T1 إذا كان مشروعك يتطلب جدولًا زمنيًا ضيقًا، أو تصميمًا هندسيًا معقدًا، أو لا يضم فريقًا داخليًا لهندسة القوالب، فإن الاستعانة بمورد متكامل يقلل من التشويش الناتج عن عملية التسليم. تركز شركة XINKEY MOULD في عملها على منهجية التصميم للتصنيع أولًا، ومحاكاة تدفق القالب، والتصميم الكامل للقالب، والتصنيع الداخلي، والتشكيل التجريبي، ودعم إنتاج الدفعات الصغيرة. يُدرج موقعها الإلكتروني 22 مصمم قوالب ذوي خبرة، ومنشأة مساحتها 10,000 متر مربع، وأكثر من 19 مركزًا للتحكم الرقمي بالحاسوب (CNC)، وقدرة حقن تتراوح بين 90 و750 طنًا، وخبرة في استخدام المنزلقات والرافعات والحشوات والتشكيل اللولبي الآلي وقوالب ثنائية المكونات وقوالب الباكليت. كما يُسلط الموقع الضوء على إدارة المشاريع من خلال مهندس مشروع متخصص، وتحديثات أسبوعية باللغة الإنجليزية، وصور توضح مراحل التقدم. بالنسبة للمشتري، يُعدّ هذا النوع من الإعداد مفيدًا لأنّ ملاحظات التصميم، وقرارات الأدوات، ومراجعة T1 تبقى ضمن سير عمل واحد. كما يمكنك الاطلاع على إمكانيات الشركة في مجال قوالب حقن البلاستيك المخصصة، أو زيارة الموقع الرسمي للاطلاع على تفاصيل المشروع. التعليمات س1: ما هو الهدف الرئيسي لتحليل DFM؟ أ: يتحقق تحليل DFM من إمكانية تشكيل القطعة البلاستيكية بجودة ثابتة. ويراجع سمك الجدار، وزاوية السحب، والتجويفات، وموقع البوابة، وخط الفصل، وعيوب التشكيل المحتملة قبل بدء عملية قطع الفولاذ. س2: هل عينات T1 هي أجزاء الإنتاج النهائية؟ ج: عادةً لا. عينات T1 هي أجزاء اختبار القالب الأولية. فهي تساعدك على التحقق من الأبعاد والمظهر والتجميع وسلوك العملية، ثم تحديد تعديل القالب أو ضبط العملية المطلوب. س3: كم من الوقت يستغرق الحصول على عينات T1؟ ج: تستغرق القوالب القياسية عادةً من أسبوعين إلى أربعة أسابيع. أما القوالب المعقدة، مثل قوالب الفك التلقائي أو قوالب 2K، فقد تستغرق من أربعة إلى ثمانية أسابيع لأن تصميم القالب وحركاته تتطلب المزيد من العمل الهندسي. س4: ما هي المشاكل الشائعة في المرحلة T1؟ ج: تشمل المشاكل الشائعة في المرحلة الأولى من التصنيع علامات الانكماش، والتشوه، والزوائد، ونقص اللحام، وعلامات التدفق، وخطوط اللحام، وصعوبة فك القالب، والانحرافات في الأبعاد. ويمكن تصحيح معظم هذه المشاكل إذا كان السبب الجذري واضحًا. س5: لماذا تعتبر محاكاة تدفق القالب مهمة قبل عملية التشكيل؟ أ: تساعد محاكاة تدفق القالب في التنبؤ بنمط التعبئة، وخطوط اللحام، ومصائد الهواء، ومخاطر الضغط، والتشوه قبل تصنيع الأداة. كما أنها تقلل من احتمالية إجراء تجارب متكررة وتغييرات متأخرة مكلفة.
اقرأ المزيد
خدمات تصنيع قوالب الحقن المخصصة، التصنيع الدقيق والتصميم للتصنيع
خدمة تصنيع قوالب الحقن المخصصة | مصنع دقيق ومصمم للتصنيع
ينبغي لخدمة تصنيع قوالب الحقن الموثوقة أن تحل المشاكل قبل البدء في عملية القطع. فإذا تم إغفال سمك الجدار، أو زاوية السحب، أو التجاويف السفلية، أو موقع البوابة، أو التبريد، فقد تتحول عملية تصنيع القوالب إلى حلقة مفرغة مكلفة من الإصلاحات. توفر أدوات قوالب الحقن المخصصة الجيدة ربطاً بين تحليل DFM، وتصميم قوالب الحقن، وتصنيع القوالب الدقيقة، وتجربة القوالب، والإنتاج الضخم، مما يتيح لك اتخاذ القرارات في وقت مبكر. ما هي خدمة أدوات قوالب الحقن؟ تحوّل خدمة تصنيع قوالب الحقن تصميم القطعة البلاستيكية إلى أداة جاهزة للإنتاج. ولا يقتصر العمل على تشكيل قلب القالب وتجويفه الفولاذي، بل يشمل مراجعة المنتج، وتصميم هيكل القالب، وتخطيط قنوات التوزيع والبوابات، والتبريد، والإخراج، والتشغيل الآلي، والتجميع، والاختبار. والسؤال العملي بسيط: هل ستنتج الأداة قطعًا مقبولة بشكل متكرر، وليس مجرد عينة جيدة واحدة؟ من تصميم المنتج إلى أدوات قولبة حقن البلاستيك قبل البدء في تصنيع قوالب حقن البلاستيك، يراجع المهندسون هندسة القطعة وهدف الإنتاج. قد يحتاج قالب حقن البلاستيك المصمم خصيصًا إلى تجويف واحد، أو عدة تجاويف، أو أجزاء جانبية، أو حشوات، أو خيوط لولبية. يعتمد التصميم على شكل القطعة، وسلوك الراتنج، والحجم، واحتياجات السطح، وعمر القالب. تصنيع قوالب الحقن الدقيقة يعتمد قالب الحقن الدقيق أيضًا على دقة التصنيع والتوافق. تؤثر عمليات التصنيع باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والقطع السلكي، والمعالجة الحرارية، والتلميع، وتشكيل الأسطح، والتجميع، والفحص، جميعها على أبعاد القطعة النهائية. يُعدّ تصنيع قوالب الحقن عملية هندسية متكاملة، وليست مجرد سلسلة من خطوات ورشة العمل المنفصلة. لماذا يجب أن تأتي دراسة DFM قبل تصميم الأدوات؟ قد يبدو جزء ما صحيحًا على الشاشة، ولكنه قد يُسبب علامات انكماش، أو تشوهًا، أو علامات سحب، أو عيوبًا في القالب، أو صعوبة في إخراجه. يكشف تحليل التصميم للتصنيع (DFM) الاحترافي العديد من هذه المخاطر قبل بدء عملية التصنيع. قد يُجنّب إجراء تغيير بسيط في التصميم في هذه المرحلة تغيير القالب بتكلفة باهظة بعد المرحلة الأولى (T1). ما الذي يفحصه تحليل DFM الاحترافي ينبغي أن تشمل مراجعة التصميم للتصنيع (DFM) الشاملة لعملية قولبة الحقن: سُمك الجدار، وزاوية السحب، والأضلاع، والنتوءات، والتجاويف، وخط الفصل، وموقع البوابة، وآلية الإخراج، ومناطق العيوب المحتملة، ومفهوم القالب الأولي. كما يتناول تحليل التصميم للتصنيع مدى ضرورة تعقيد القطعة. صحيح أن استخدام منزلق قد يحل مشكلة التجاويف، لكن إزالته قد تُنتج قالبًا أبسط وأكثر موثوقية. يمكنك استخدام تحليل DFM احترافي لمراجعة قابلية التصنيع قبل الالتزام باستخدام الفولاذ. كيف يساهم تحليل تدفق القوالب في تقليل مخاطر الأدوات؟ تتحقق عملية التصميم للتصنيع (DFM) من مدى جدوى تصميم القطعة والأداة من الناحية العملية. يدرس تحليل تدفق القالب كيفية تفاعل الراتنج أثناء التعبئة والضغط والتبريد. بالنسبة للأجزاء المعقدة، يمكن لمحاكاة قولبة الحقن أن تكشف عن مشاكل يصعب تحديدها من خلال الهندسة وحدها. التعبئة، والتشوه، والتبريد تشمل الفحوصات النموذجية توازن التعبئة، والضغط، وخطوط اللحام، وتجمعات الهواء، والانكماش، والتشوه، وتوازن قنوات التغذية، والتبريد. قد يؤدي ضعف بوابة التعبئة إلى نقص التعبئة في منطقة ما، بينما تكون منطقة أخرى مضغوطة بشدة. كما أن التبريد غير المتساوي قد يزيد من وقت دورة الإنتاج ويؤدي إلى تشويه شكل القطعة. تساهم هذه النتائج في تصميم قالب الحقن قبل عملية التصنيع، وربما تغيير البوابة أو الانتقال بين الجدران أو قناة التبريد أو خطة الإخراج. ما هي تصاميم القوالب المخصصة التي تناسب الأجزاء المعقدة؟ لا يحتاج كل منتج إلى قالب معقد. أفضل قوالب الحقن المخصصة هي تلك التي تتميز بأبسط بنية تلبي الأهداف الوظيفية والجمالية والإنتاجية وعمر القالب. أما الأجزاء المعقدة، فغالباً ما تحتاج إلى أكثر من ذلك. حلول متعددة التجاويف، وحلول الانزلاق، وحلول التشكيل اللولبي يمكن لقالب الحقن متعدد التجاويف زيادة الإنتاج عند ضبط توازن التجاويف بشكل صحيح. كما يمكن لقالب المنزلق والرافعة إزالة التجاويف التي تعيق الإخراج المباشر. ويمكن لقالب التشكيل اللولبي معالجة الخيوط الداخلية أو الخارجية دون الحاجة إلى أعمال يدوية ثانوية. تتطلب هذه الهياكل تخطيطًا دقيقًا للحركة والتثبيت والتآكل والصيانة. خيارات الإدخال، واللقطة المزدوجة، والعداء تتيح أدوات التشكيل بالحقن إمكانية تثبيت القطع المعدنية، أو الأطراف، أو الأعمدة، أو المغناطيسات داخل البلاستيك أثناء عملية التشكيل. كما يمكن لقالب الحقن ثنائي المراحل دمج مادتين في دورة تشكيل واحدة لإنتاج أجزاء محكمة الإغلاق، أو ذات ملمس ناعم، أو ثنائية اللون. يُمكن لقالب القنوات الساخنة تقليل هدر القنوات، وهو مناسب للمشاريع ذات الإنتاج الكبير، بينما قد يُوفر قالب القنوات الباردة طريقةً أبسط لتصميم الأدوات في بعض المشاريع. ويجب أن يعتمد الاختيار على نوع الراتنج، والشكل الهندسي، واحتياجات البوابات، وحجم الإنتاج، والصيانة، والميزانية. كيف يدعم تصنيع القوالب الدقيقة الإنتاج الضخم؟ حتى التصميم المتقن قد يفشل إذا انحرفت عمليات التصنيع أو التجميع أو التبريد أو التركيب. تُطبّق صناعة القوالب الدقيقة الهندسة المعتمدة على الفولاذ، ثم يتم فحص الأداة من خلال تجربة القالب. المواد، والتشغيل الآلي، وعمر الأدوات يجب أن يتناسب فولاذ الأدوات مع حجم الإنتاج، ونوع الراتنج، ومقاومة التآكل، وتشطيب السطح، ودرجة الحرارة، ومتطلبات مقاومة التآكل. تشمل الخيارات الشائعة P20، وH13، وS136، وNAK80، و1.2343، و1.2344، و8407. تساهم عمليات التصنيع عالية الدقة باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والمعالجة الحرارية، والتركيب المُحكم في ضمان عمل القلب، والتجويف، والمنزلقات، والموجهات، وآلية الإخراج معًا بكفاءة. يستحق التبريد اهتماماً خاصاً. فضعف التوازن الحراري قد يُطيل مدة دورة التشغيل ويزيد من خطر التواء المنتج. وبالمثل، فإن...قد يؤدي تسرب الهواء إلى تراكم الهواء وظهور علامات الحرق. ويمكن أن تتحول التفاصيل الصغيرة في الرسم إلى مشاكل إنتاجية يومية. كيف تبدو عملية تصنيع قوالب الحقن؟ تتيح لك عملية تصنيع قوالب الحقن الواضحة اتخاذ القرارات قبل أن تصبح التكاليف صعبة الاسترداد. من مراجعة التصميم بمساعدة الحاسوب إلى تجربة القالب T1 التسلسل العملي هو: مراجعة التصميم بمساعدة الحاسوب، تحليل قابلية التصنيع، تحليل تدفق القالب عند الحاجة، تصميم القالب وتقديم عرض سعر، تصميم قالب الحقن بالتفصيل، التشغيل الآلي، التجميع، تجربة القالب الأولى (T1)، التصحيح، الإنتاج التجريبي، والإنتاج الكمي. توفر تجربة القالب الأولى (T1) بيانات حقيقية حول التعبئة، والأبعاد، والمظهر، والإخراج، وسلوك دورة الإنتاج. إذا كان المشروع يتطلب قالب حقن بلاستيكي مصمم خصيصًا، يُرجى إرسال معلومات عن المواد، والكمية السنوية، والتفاوتات الدقيقة، والمتطلبات الشكلية، والعمر الافتراضي المستهدف للقالب، وملفات ثنائية أو ثلاثية الأبعاد المتاحة. هذا يجعل عرض سعر قالب الحقن أكثر فائدة من السعر المُعتمد على حجم القطعة فقط. ما الذي يجب أن تبحث عنه في شريك متخصص في الأدوات الدقيقة؟ بمجرد وضوح المسار الهندسي، تصبح قدرة المورد بالغة الأهمية، لأن قرارات التصميم يجب أن تبقى سليمة خلال مراحل التصنيع والتجميع والإنتاج. ينبغي أن يكون مصنّع قوالب التشكيل المخصصة قادرًا على مراجعة المنتج قبل التشكيل، والتعامل مع الهياكل المعقدة داخليًا، واختبار القالب، ودعم التعديلات بعد أخذ العينات. تتمتع شركة XINKEY MOULD بخبرة تزيد عن 25 عامًا في صناعة القوالب، ولديها فريق تصميم داخلي. تشمل خدماتها الموثقة مراجعة التصميم للتصنيع، وتحليل تدفق القوالب، وتصميم القوالب، والتصنيع باستخدام الحاسوب (CNC) والتفريغ الكهربائي (EDM)، وتجميع القوالب، والتشكيل التجريبي، ودعم الإنتاج بكميات صغيرة. تعمل الشركة أيضاً في مجال التشكيل اللولبي، والحقن، والقولبة المزدوجة، وأدوات التصنيع ثنائية المواد. وتكمن الفائدة في دمج الهندسة والتصنيع في سير عمل واحد، مما يقلل من فجوات التواصل عند حدوث تغييرات في أحد الأجزاء بين مراجعة التصميم بمساعدة الحاسوب (CAD) ومرحلة التصنيع الأولى (T1). التعليمات س1: ما هي خدمة أدوات قوالب الحقن؟ ج: يتولى هذا القسم خطوات الهندسة والتصنيع اللازمة لتحويل تصميم قطعة بلاستيكية إلى أداة إنتاجية فعّالة. ويشمل ذلك التصميم للتصنيع، وتصميم القوالب، والتشغيل الآلي. كما يشمل التجميع والاختبار والتعديلات النهائية. س2: كم تبلغ تكلفة أدوات قوالب الحقن المخصصة؟ ج: يعتمد السعر على حجم القطعة، وعدد التجاويف، ونوع الفولاذ المستخدم، ودقة التصنيع. كما أن جودة السطح، وحركة الأجزاء الجانبية، ونوع قناة التغذية، وعمر الأداة عوامل مهمة. لذا، يُنصح دائمًا بإجراء مراجعة للتصميم من أجل التصنيع قبل تحديد السعر النهائي. س3: ما الفرق بين تحليل DFM وتحليل تدفق القالب؟ أ: يركز تحليل DFM على سهولة التصنيع وسلاسة الأدوات. في الوقت نفسه، يتحقق تحليل تدفق القالب من ملء الراتنج والضغط. كما يدرس خطوط اللحام، ومصائد الهواء، والانكماش، والتشوه، وعادات التبريد. س4: كم من الوقت يستغرق صنع قالب الحقن؟ ج: يعتمد وقت الانتظار بشكل كبير على حجم القالب ومدى صعوبته. يتم الانتهاء من القالب الأساسي بشكل أسرع بكثير. أما الأدوات ذات المنزلقات المتعددة، أو الخيوط، أو الحشوات، أو التركيبات التي تستخدم مادتين، فتستغرق وقتاً أطول. س5: كيف تختار شركة تصنيع قوالب الحقن المخصصة؟ أ: ابحث عن فريق يتمتع بمهارات ممتازة في تصميم نماذج التصنيع للتصنيع (DFM) وتصميم هياكل القوالب الذكية. كما يُفضل أن يمتلك الفريق قدرات تصنيع دقيقة داخلية وإمكانية إجراء التجارب. وتُعدّ المحادثات الهندسية الواضحة والدعم القوي أثناء الإنتاج من المزايا الهامة.
اقرأ المزيد
دليل تصميم قوالب الحقن ثنائية المكونات (2K) والاعتبارات ذات الصلة
قد يتسبب مانع التسرب الرخو الذي ينحرف عن موضعه بمقدار نصف ملليمتر في حدوث تسريب. كما أن وجود خط رفيع من الزوائد اللونية على حدود اللون قد يُظهر غلافًا جيدًا بمظهر رخيص. هذه هي المخاطر العملية الكامنة وراء استخدام قوالب حقن البلاستيك ثنائية المراحل. يتحكم تصميم قالب الحقن ثنائي المراحل الجيد في كلتا المرحلتين كعملية واحدة، مما يسمح لتقنية الحقن ثنائي المراحل بإنتاج جسم صلب، أو مقبض ناعم، أو مانع تسرب، أو لون ثانٍ دون الحاجة إلى لصق أو تركيب يدوي. ما هي أدوات قولبة حقن البلاستيك ثنائية الحقن؟ يُشكّل قالب الحقن ثنائي المراحل نوعين من البلاستيك خلال دورة آلية واحدة. وقد تسمع أيضًا مصطلحات أخرى مثل التشكيل ثنائي المراحل، أو التشكيل بالحقن ثنائي المكونات، أو أدوات التشكيل ثنائية المواد. تحتوي آلة التشكيل بالحقن ثنائية المكونات على وحدتي حقن، واحدة لكل نوع من أنواع الراتنج. يُناسب هذا النوع من التشكيل بالحقن متعدد المواد الأجزاء التي تتطلب أختامًا مدمجة، أو مناطق ناعمة الملمس، أو تشكيلًا بالحقن ثنائي اللون بحدود دقيقة. كيف تعمل الطلقتان تُشكّل الطلقة الأولى الركيزة. ثمّ تتولّى الأداة نقل الركيزة أو تغيير التجويف المحيط بها. تملأ الطلقة الثانية المنطقة المفتوحة، يليها التبريد والإخراج. يضمن المحاذاة الدقيقة للتجويف بقاء المادة الثانية في مكانها الصحيح وفقًا للرسم. تظهر الأخطاء الصغيرة بسرعة على شكل ركيزة مكشوفة، أو حشوات رقيقة، أو زوائد. التشكيل ثنائي المكونات مقابل التشكيل بالحقن يعتمد اختيار تقنية التشكيل ثنائي المكونات (2K) مقابل التشكيل بالحقن على حجم الإنتاج، ودقة الطباعة، والميزانية. يُبقي نظام الحقن المزدوج القطعة ضمن دورة آلية واحدة، مما يُناسب الإنتاج بكميات كبيرة. أما التشكيل بالحقن التقليدي، فينقل الركيزة المبردة إلى قالب آخر، وهو مناسب للإنتاج بكميات صغيرة. في المقابل، يُستخدم التشكيل بالإدخال عادةً لتغليف المعدن المُجهز أو أي مكون آخر بالبلاستيك. أي تصميم من تصاميم قوالب 2K يناسب القطعة الخاصة بك؟ يُحدد شكل القطعة وتصميم مكبس الطباعة البنية الأساسية. ابدأ بتكوين مكبس الطباعة ثنائي المكونات الفعلي، بما في ذلك حجم اللوح، والمسافة بين الفوهات، وسعة الحقن، ووظائف الدوران. وإلا، فقد لا تتناسب الأداة النهائية مع المكبس، ما قد يُسبب مفاجأة مكلفة. خيارات الدوران، والظهر الأساسي، والنقل المكوكية يقوم قالب اللوح الدوار بتدوير الحقنة الأولى، غالبًا بزاوية 180 درجة، إلى المحطة الثانية. يُعد هذا القالب الدوار مثاليًا عندما يكون التطابق الدقيق ضروريًا. أما قالب القلب الخلفي، فيسحب الفولاذ إلى المساحة المفتوحة بينما يبقى الركيزة ثابتة. بينما يقوم قالب النقل بتحريكه بشكل خطي أو مُفهرس. تتطلب كل طريقة تثبيتًا محكمًا، ومحاذاة قالب قابلة للتكرار، وتوجيهًا آمنًا للمياه. ما هي الاعتبارات الرئيسية لتصميم قالب 2K؟ يبدأ تصميم الأجزاء ثنائية المكونات القوية بزوج من الراتنجات وينتهي بأداة قادرة على تكرار الحركة نفسها آلاف المرات. تكمن التحديات الصعبة عند نقطة التقاء المواد، حيث تتفاعل الحرارة والضغط والفولاذ والانكماش. رابطة المواد والسطح البيني تحقق من درجات الراتنج بدقة، وليس فقط من المسميات مثل PC أو TPE. فالمواد المضافة والأصباغ والصلابة والتجفيف وتلوث السطح قد تؤثر على توافق المواد. قد تستخدم البوليمرات المتوافقة روابط كيميائية أثناء عملية الحقن الساخن الثانية التي تندمج مع الركيزة. بينما تحتاج أنواع أخرى إلى روابط ميكانيكية عبر ثقب أو أخدود أو ضلع أو تعشيق ميكانيكي محيطي. وفر مساحة كافية لسطح التلامس ومسارًا واضحًا للتدفق. يجب تجنب الحواف الحادة والنتوءات الطويلة غير المدعومة عند الانتقال بين المواد. أجرِ اختبارًا عمليًا، مثل قوة التقشير أو معدل التسرب أو عزم الدوران. يُعدّ مخطط التوافق مفيدًا للفحص الأولي، لكن التجربة باستخدام راتنج عالي الجودة هي الفيصل. صمامات الإغلاق، والبوابات، والممرات يضمن تصميم الإغلاق الجيد بقاء الطلقة الثانية داخل حدودها المحددة. يحتاج الإغلاق المدعوم المصنوع من الفولاذ على الفولاذ إلى مساحة كافية، وزاوية مناسبة، وأجزاء قابلة للاستبدال عند الحاجة. غالبًا ما يتسبب ضعف الدعم أو تآكل الفولاذ في تسرب المادة. يجب أن يملأ موقع البوابة الثانية المنطقة الناعمة أو الملونة دون رفع الطبقة الأساسية الدافئة. يُعدّ توازن قنوات التوزيع أمرًا بالغ الأهمية، إذ يجب أن تملأ كلتا الحقنتين بالتساوي. يمكن لنظام قنوات التوزيع الساخنة تقليل الفاقد من القنوات. قد يكون نظام قنوات التوزيع الباردة مناسبًا لتغييرات الألوان أو أنواع معينة من الراتنجات. يمكن لتحليل تدفق القالب الكشف عن فقدان الضغط، وخطوط اللحام، ومصائد الهواء، والتآكل قبل قطع الفولاذ. التبريد، والانكماش، والتهوية، والتحرير نادراً ما يبرد الراتنجان بنفس المعدل. يستخدم نظام التبريد الصوتي ثنائي المكونات تصميمًا دقيقًا لقنوات التبريد حول تجويف القالب، مع الحفاظ على حرارة كافية للربط. يجب معالجة الانكماش التفاضلي بشكل منفصل لكل مادة. قد يؤدي عامل انكماش واحد عبر القطعة بأكملها إلى تقوس، أو تفاوت في سماكة الختم، أو حافة تجميلية غير متناسقة. حافظ على سماكة جدار موحدة حيثما يسمح الشكل الهندسي بذلك، وأضف زاوية سحب مناسبة، وضع فتحات تهوية القالب في نهاية عملية التعبئة. يجب أن يضغط نظام الإخراج النهائي على مناطق صلبة مدعومة بدلاً من منطقة مانعة للتسرب لينة أو سطح تجميلي شفاف. كيف يساهم كل من تصميم التصنيع (DFM) وتقنية Moldflow في تقليل مخاطر الأدوات؟ تكون تكلفة التغييرات أقل قبل قطع الفولاذ. يتحقق فحص التصميم للتصنيع (DFM) المناسب لقولبة الحقن من حدود المادة، ونقاط الإغلاق، ونقاط نقل المواد، والبوابات، والسحب، والإخراج، والتركيب بالضغط. ويراجع تحليل Moldflow منفصل عمليات التعبئة والضغط والتبريد والتشوه. تدعم هذه الفحوصات التحقق من صحة قالب ثنائي المكونات، مع العلم أن أياً منها لا يغني عن تجربة الراتنج. تؤكد تجربة القالب T0 الحركة والتعبئة والاحتفاظ.تشغيل وإطلاق. تدعم عينات T1 مراجعة الأبعاد والمظهر والترابط. استخدم أحد مشاريع تركيب حلقات التكييف الكهربائي أداة ذات تجويفين، وبولي كربونات أسود وشفاف، ونظام تبريد، ودورة مسجلة تقارب 55 ثانية. تتطلب المناطق الشفافة والسوداء وضعًا دقيقًا للبوابة وتبريدًا متوازنًا. ما الذي يجب تضمينه في طلب عرض أسعار أدوات التصنيع (2K Tooling RFQ)؟ يتطلب طلب عرض أسعار مفيد لأدوات الطباعة ثنائية المكونات أكثر من مجرد ملف CAD. أرسل نوعي الراتنج، والألوان، والحجم السنوي، وحجم التجويف المستهدف، والملمس، واختبار الترابط، ومتطلبات منع التسرب، والأبعاد الحرجة، وعلامات البوابة المقبولة. أضف بيانات الماكينة ومعايير الأدوات. اطلب من المورّد توضيح افتراضاته بشأن تكلفة أدوات التصنيع ثنائية المكونات (2K) ومدة تصنيع القوالب. تُضيف الآليات المعقدة تكاليف التشغيل والتركيب والتجارب والصيانة. تشير إرشادات المشروع إلى أن بعض أدوات التصنيع ثنائية المكونات المعقدة تستغرق من أربعة إلى ثمانية أسابيع حتى بدء الإنتاج (T1)، مع العلم أن نطاق العمل قد يُغيّر هذه المدة. لذا، فإن أي عرض سعر بدون بيانات الراتنج والضغط يُعتبر في الغالب مجرد تخمين. ما الذي يجعل شريك الأدوات مفيدًا بعد الحصول على عرض الأسعار؟ ينبغي أن يمتد نفس النهج الهندسي من مرحلة التصميم للتصنيع وحتى مرحلة أخذ العينات. فالمورد الذي يراجع سطح التلامس، ويحاكي كلا نوعي الحشو، ويصنع الأداة، ويدعم التجارب، يقلل من فجوات التسليم عند انفصال جزء أو تحركه. تربط شركة XINKEY MOULD بين مراجعة المنتجات، وهندسة القوالب، والتصنيع الدقيق، وأخذ العينات، ودعم عمليات التشكيل. وتشمل قدراتها الموثقة قوالب 2K، والمنزلقات والرافعات المعقدة، وقنوات التوزيع الساخنة والباردة، وأعمال Moldflow. تُفيد الشركة بخبرة تمتد لخمسة وعشرين عامًا في صناعة القوالب، ووجود 22 مصممًا داخليًا، وتصدير أكثر من 7000 مجموعة قوالب، وتصنيع أدوات تتراوح أوزانها من 150 كجم إلى 15 طنًا، وأحجام قوالب تتراوح من 150 مم إلى 1500 مم. هذه التفاصيل بالغة الأهمية، لأن أدوات قولبة حقن البلاستيك ثنائية المراحل تتطلب تصميمًا ميكانيكيًا دقيقًا، وفحوصات دورية للعمليات، وتصحيحًا مستمرًا في ورشة العمل لضمان استمرارية العمل. التعليمات س1: ما هو أكبر خطر في عملية قولبة الحقن ثنائية المكونات؟ ج: قد يؤدي عدم توافق المواد إلى التقشر، بينما تتسبب نقاط الإغلاق الضعيفة أو سوء التموضع في حدوث نتوءات وحدود غير متطابقة. اختبر درجات الراتنج بدقة وراجع السطح البيني قبل قطع الفولاذ. س2: كيف يقوم قالب الحقن المزدوج بربط نوعين من البلاستيك؟ ج: قد تندمج المواد من خلال الحرارة والتقارب البوليمري، أو قد يحتفظ الجزء بها عن طريق الأخاديد والثقوب والأضلاع والهندسة الملفوفة. س3: لماذا يعتبر محاذاة القالب مهمة للغاية؟ ج: يجب أن تصل الركيزة الدافئة إلى اللقطة الثانية في نفس الموضع في كل دورة. أي تغيير طفيف قد يكشف اللون الأول، أو يُضعف طبقة العزل، أو يفتح مسار الفلاش. س4: هل أدوات 2K هي الأفضل دائمًا للإنتاج بكميات كبيرة؟ ج: غالبًا ما يقلل ذلك من أعمال النقل والتجميع، ولكن يجب أن يغطي حجم الإنتاج تكلفة الأداة والمكبس الأكثر تعقيدًا. قارن تكلفة الإنتاج الكاملة، وليس سعر الأداة فقط. س5: ما الذي يجب فحصه قبل بدء تصميم قالب 2K؟ أ: تأكد من درجات الراتنج، ومستوى الترابط المستهدف، والحجم السنوي، والأبعاد الحرجة، والحدود التجميلية، وتصميم الآلة، وقيود البوابات، وقواعد التحقق. تُسهم المدخلات الجيدة في جعل تصميم قالب ثنائي المكونات أقل اعتمادًا على التخمين.
اقرأ المزيد
دليل تكلفة أدوات قوالب الحقن: عوامل التسعير والاستراتيجيات
دليل تكلفة أدوات قوالب الحقن: عوامل واستراتيجيات التسعير
كم تبلغ تكلفة أدوات قوالب الحقن؟ بالنسبة للنماذج الأولية البسيطة أو القوالب ذات التجويف الواحد، قد تبدأ التكلفة من بضعة آلاف من الدولارات. أما القوالب الفولاذية المعقدة متعددة التجاويف فقد تتجاوز تكلفتها 100,000 دولار. وتعتمد التكلفة الفعلية لأدوات قوالب الحقن على شكل القطعة، وحجم القالب، وعدد التجاويف، ونوع الفولاذ، ونظام التغذية، والتفاوتات المسموح بها، وجودة السطح، والعمر الافتراضي المتوقع للأداة، والآليات الخاصة. هذا النطاق الواسع له ما يبرره. قد يحتاج جزء بلاستيكي يبدو بسيطًا على الشاشة إلى منزلقات أو رافعات أو حشوات أو نظام فك لولبي عند النظر في إمكانية فصل القالب. تغيير بسيط في التصميم قد يُغير بنية القالب بالكامل. إذا كنت تخطط لاستخدام قوالب حقن البلاستيك، فإن السؤال المهم ليس فقط "ما هو سعر أدوات قالب الحقن؟" بل "ما الذي تدفع مقابله، وهل يمكن تبسيط التصميم قبل البدء في تصنيع الفولاذ؟" كم تبلغ تكلفة أدوات قوالب الحقن في عام 2026؟ تبدأ الميزانية العملية بتحديد نوع القالب وهدف الإنتاج. الأرقام المذكورة أدناه هي نطاقات تخطيط عامة، وليست عرض أسعار نهائي لأدوات قولبة الحقن. نوع الأداة التوجه النموذجي للميزانية الاستخدام الشائع النموذج الأولي أو الأداة البرمجية بضعة آلاف من الدولارات وما فوق التحقق، عمليات تشغيل قصيرة قالب إنتاج ذو تجويف واحد منخفض إلى متوسط أجزاء ثابتة، حجم متوسط قالب فولاذي متعدد التجاويف متوسط ​​إلى مرتفع إنتاج أعلى قالب إنتاج القنوات الساخنة تكلفة أولية أعلى حجم كبير، نفايات أقل قالب 2K، أو قالب فك البراغي، أو قالب ذو حركة معقدة من مرتفع إلى مرتفع جداً أجزاء وظيفية معقدة نادراً ما تُحدد تكلفة قالب حقن البلاستيك بناءً على وزن القطعة فقط. فقد يكون سعر غلاف بحجم كف اليد ذي آلية سحب مستقيمة أقل من سعر قطعة أصغر ملولبة تتطلب فكًا آليًا. وتعتمد تكلفة قالب الحقن المُصمم حسب الطلب على التصميم الهندسي المُستخدم داخل القالب. ماذا تشمل تكلفة أدوات قولبة الحقن؟ تشمل تكلفة أدوات قولبة الحقن الهندسة والتشغيل والتركيب والقولبة التجريبية والتصحيح والإنتاج المتكرر، وليس مجرد قاعدة القالب والفولاذ. التصميم، والتشغيل الآلي، والعمل التجريبي تتضمن العملية النموذجية التصميم للتصنيع، وتصميم القالب، والتصنيع باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والتجميع، والتشكيل التجريبي، وفحص العينات، والتصحيحات. تشمل أنواع الفولاذ الشائعة P20، وH13، وS136، وNAK80، و1.2343، و1.2344، و8407، ويتم اختيارها بناءً على خصائص الراتنج، ومقاومة التآكل، والتشطيب، وعمر الأداة. تُضفي الأجزاء التجميلية لمسةً من اللمعان أو تُحسّن الملمس، بينما قد تزيد المواد البلاستيكية المُدعّمة بالألياف الزجاجية من التآكل. كما أن عملية التشكيل التجريبية مهمة أيضاً. فالتشوه، وعلامات التدفق، وسوء التعبئة، والالتصاق، أو الانحراف في الأبعاد، كلها عوامل قد تُحوّل عرض السعر الرخيص إلى عملية إعادة تصنيع مُكلفة. ما هي أهم عوامل تكلفة قوالب الحقن؟ تتفاعل عوامل التكلفة الرئيسية لقوالب الحقن، ولهذا السبب يمكن لموردين اثنين أن يقدما نفس التصميم بمساعدة الحاسوب (CAD) بشكل مختلف تمامًا. هندسة الأجزاء، والتجاويف، والحركات المتحركة تُعدّ التجاويف السفلية من العوامل الشائعة التي تزيد التكاليف. إذا تعذّر سحب القطعة مباشرةً من القالب، فقد تحتاج إلى منزلق أو رافعة أو آلية فك. زيادة عدد القطع تعني زيادة عمليات التشغيل والتركيب. ترتفع تكلفة القوالب متعددة التجاويف مع ازدياد عدد التجاويف، لأن القالب يصبح أكبر حجماً، وتزداد متطلبات موازنة قنوات التوزيع والتبريد والتشغيل. ومع ذلك، يمكن أن يؤدي استخدام عدد أكبر من التجاويف إلى خفض تكلفة القطعة عند الإنتاج بكميات كبيرة، لأن كل دورة إنتاج تُنتج عدداً أكبر من القطع. الفولاذ المستخدم في القوالب، ونظام المجرى، والتشطيب. ترتفع تكلفة قوالب حقن الإنتاج عندما يتطلب العمر التشغيلي الطويل استخدام فولاذ أكثر صلابة، أو معالجة حرارية، أو قطع غيار مقاومة للتآكل، أو تحكمًا أدق في عمليات التصنيع. عادةً ما تكون تكلفة قوالب القنوات الساخنة أعلى في البداية لأن النظام يحتاج إلى مكونات مُسخّنة وتحكم أدق في درجة الحرارة. أما قوالب القنوات الباردة فهي أبسط وأرخص في التصنيع، لكنها تُنتج نفايات في القنوات وقد تُطيل دورة الإنتاج. عند الإنتاج بكميات كبيرة، قد يكون النظام الأكثر تكلفة خيارًا اقتصاديًا أفضل. كما أن السطح العاكس، أو الملمس الدقيق، أو التركيب المحكم يتطلب المزيد من عمليات التشغيل والتلميع والفحص والتعديل التجريبي. كيف يمكنك تقليل تكلفة قوالب الحقن؟ إذا كنت تبحث عن طرق لتقليل تكلفة قوالب الحقن، فابدأ قبل البدء في تجهيز الأدوات. مراجعة هندسية موجزة قد توفر مبلغًا كبيرًا بشكل مفاجئ. أصلح الجزء قبل إصلاح القالب تحقق مبكراً من سُمك الجدار، وزاوية السحب، والأضلاع، والتجاويف، وخطوط الفصل، والبوابات، وآلية الإخراج. قد يؤدي تحريك آلية التثبيت إلى إزالة المنزلق. يمكن للجدار الأكثر استواءً أن يقلل من الهبوط والتشوه، بينما يمكن لزاوية السحب الأفضل أن تُسهّل عملية الإخراج. يمكن لمراجعة التصميم للتصنيع (DFM) أن تُشير إلى هذه النقاط قبل بدء عملية التصنيع. يُعدّ برنامج Moldflow مفيدًا في تصنيع الأجزاء المعقدة لأنه يُمكنه التنبؤ بخطوط اللحام، وتجمعات الهواء، وعدم توازن التعبئة، والتشوه، ومشاكل التبريد، ومخاطر الضغط. يُمكن أن يُقلل اكتشاف هذه المشكلات مبكرًا من الحاجة إلى تغيير القوالب بشكل متكرر وإجراء تجارب إضافية. يكمن الحل الأوسع لخفض تكلفة قوالب الحقن في أمر بسيط: لا تشترِ أدوات ذات عمر افتراضي طويل أو تعقيدات لا تحتاجها. واحرص على مطابقة الفولاذ وعدد التجاويف ونوع قناة التغذية وفئة القالب مع توقعات الإنتاج الفعلية. هل يمكن لآلة حاسبة تكلفة قوالب الحقن أن تقدم عرض أسعار دقيق؟ تساعد حاسبة تكلفة قوالب الحقن في وضع الميزانية مبكراً. فهي تُقيّم حجم القطعة، والتجاويف، والقطع السفلية، ونوع قناة التغذية، وعمر القالب، والتفاوتات المسموح بها. مع ذلك، لا تستطيع حاسبة تكلفة قوالب الحقن رصد جميع حالات الإغلاق، أو مشاكل التبريد، أو مخاطر التجميع في تصميم CAD الخاص بك. للحصول على عرض أسعار موثوق لأدوات قولبة الحقن، يرجى تقديم ملف ثلاثي الأبعاد.رسم ثنائي الأبعاد يتضمن التفاوتات الحرجة، ونوع الراتنج، والحجم السنوي المتوقع، وكمية الإنتاج طوال عمر القالب، ومتطلبات السطح، وأي معايير خاصة للقالب. توفر هذه المعلومات للمهندس سياقًا كافيًا لتقييم التكلفة الحقيقية لقالب الحقن، وليس مجرد نطاق تقريبي. لماذا قد تختلف عروض أسعار أدوات قوالب الحقن اختلافاً كبيراً؟ قد يؤدي السعر المنخفض إلى استخدام أنواع مختلفة من الفولاذ، أو عدد أقل من قطع الغيار، أو نظام تبريد أبسط، أو دعم تجريبي أقل. وقد لا يشمل أيضًا قياسات تدفق الماء، أو الملمس، أو مكونات نظام القنوات الساخنة، أو تقارير الأبعاد، أو التصحيحات اللاحقة. قارن نطاق العمل بندًا بندًا. استفسر عن عمر القالب، ونوع الفولاذ، وعدد التجاويف، ونظام التغذية، والتفاوتات الحرجة، وعينات التجربة، وسياسة التعديل، وقطع الغيار. لا يعني انخفاض سعر قالب الحقن بالضرورة انخفاض تكلفة المشروع. ما الذي يجب أن تبحث عنه بالإضافة إلى سعر الأدوات الأولي؟ بمجرد استقرار التصميم، اسأل المورد عما إذا كان بإمكانه نقل القالب من مرحلة الهندسة إلى مرحلة الإنتاج المتكرر. يؤثر ذلك على التكلفة الإجمالية لأدوات قالب الحقن بنفس قدر تأثير العرض الأولي. تجمع شركة XINKEY MOULD بين التصميم للتصنيع (DFM)، وMoldflow، وتصميم القوالب، والتصنيع الدقيق، والتشكيل التجريبي، ودعم الإنتاج في سير عمل متكامل. ويتولى فريقها الهندسي التعامل مع الهياكل المعقدة مثل المنزلقات، والرافعات، والحشوات، وأنظمة الفك التلقائي، وأدوات التصنيع ثنائية المواد. ويشمل خط الإنتاج أكثر من 19 مركزًا للتحكم الرقمي بالحاسوب (CNC) وقدرة حقن تتراوح من 90 طنًا إلى 750 طنًا. وتتراوح أوزان أدوات التصنيع من 150 كجم إلى 15 طنًا، بينما تتراوح أحجام القوالب من 150 مم إلى 1500 مم. بالنسبة للمشاريع التي تتطلب التحقق قبل التوسع، يمكن أن يربط دعم تجارب القوالب والإنتاج بين عينات المرحلة الأولى، وفحوصات الأبعاد، والتصحيحات، والإنتاج اللاحق. تتوفر المزيد من التفاصيل حول إمكانيات التصنيع على موقع الشركة الإلكتروني. التعليمات س1: كم تبلغ تكلفة أدوات قوالب الحقن؟ ج: يتراوح سعر قوالب الحقن بين بضعة آلاف من الدولارات للقوالب البسيطة وأكثر من 100 ألف دولار للقوالب المعقدة متعددة التجاويف. وتعتمد التكلفة النهائية لقوالب الحقن على التصميم بمساعدة الحاسوب (CAD)، والحجم، ونوع الفولاذ، وعدد التجاويف، والآليات، والتفاوتات المسموح بها، والتشطيب. س2: ما الذي يؤثر بشكل كبير على تكلفة قوالب حقن البلاستيك؟ ج: أهم عوامل تكلفة قوالب الحقن هي هندسة الجزء، وحجم الأداة، وعدد التجاويف، والقطع السفلية، والفولاذ، وعمر القالب، ونظام التغذية، والتفاوت، وتشطيب السطح. س3: ما الفرق بين تكلفة قالب الحقن الأولي وتكلفة قالب الحقن للإنتاج؟ ج: عادةً ما تكون تكلفة قوالب حقن النماذج الأولية أقل لأن هذه القوالب مصممة للعمليات القصيرة والتغييرات الأسهل. أما قوالب الإنتاج فتحتاج إلى متانة أكبر، وتبريد أفضل، وعمر خدمة أطول. س4: لماذا تكلفة القوالب متعددة التجاويف أعلى؟ ج: تتطلب التجاويف الأكثر عددًا عمليات تشغيل أكثر، وأداة أكبر، وحشوًا متوازنًا، وتبريدًا أكثر تعقيدًا. ويمكن أن يؤدي ارتفاع تكلفة الأدوات إلى خفض تكلفة الوحدة عند زيادة حجم الإنتاج. س5: كيف تحصل على عرض أسعار دقيق لأدوات قولبة الحقن؟ أ: أرسل ملف التصميم ثلاثي الأبعاد، والرسم ثنائي الأبعاد، ومعلومات عن الراتنج، والحجم السنوي، والتفاوتات الحرجة، ونوعية تشطيب السطح، والعمر الافتراضي المتوقع للأداة. هذا يوفر للمورد معلومات كافية لتحديد سعر عملية التصنيع الفعلية.
اقرأ المزيد
هيكل أدوات قوالب حقن البلاستيك، وأنواعها، ودليلها
ما هي أدوات قولبة حقن البلاستيك؟ دليل شامل
قد تبدو القطعة البلاستيكية بسيطة على الشاشة، لكنها تصبح مكلفة بمجرد بدء عملية القطع الفولاذي. قد يتطلب القطع السفلي المخفي استخدام منزلق. كما أن الجدار السميك قد يتسبب في انكماش السطح. ويمكن أن يؤدي تحريك البوابة بضعة ملليمترات إلى تغيير خط اللحام والتشوه. لهذا السبب، تبدأ عملية تصنيع قوالب حقن البلاستيك قبل عمليات التصنيع باستخدام الحاسوب (CNC). تشمل أدوات قوالب حقن البلاستيك القالب والعمل اللازم لتجهيزه للإنتاج، بما في ذلك تصميم القالب للتصنيع، وتحليل تدفق القالب، وتصميم قالب الحقن، والتشغيل الآلي، والتجارب، والتحقق من صحة قالب الحقن. تضمن لك أدوات حقن البلاستيك الجيدة الحصول على قطع قابلة للتكرار وتقليل المفاجآت بعد الإطلاق. ما هي أدوات قولبة حقن البلاستيك؟ قالب حقن البلاستيك هو أداة معدنية مصممة خصيصًا لتشكيل الراتنج المنصهر تحت الضغط. يشكل التجويف السطح الخارجي للقطعة، بينما يشكل القلب السطح الداخلي. يشمل مصطلح "أدوات حقن البلاستيك" أيضًا القرارات التي تضمن تشغيل الأداة بكفاءة عالية. يجب أن يقوم هيكل قالب الحقن بتغذية الراتنج، وتهوية الهواء، وإزالة الحرارة، وإخراج القطعة بسلاسة. وقد يُستخدم لبضع مئات من عمليات حقن النماذج الأولية أو ملايين دورات الإنتاج. وينبغي أن يُسترشد بالحجم المتوقع في تحديد المواصفات. كيف تعمل أدوات قولبة الحقن؟ أثناء دورة قولبة الحقن، يدخل الراتنج المنصهر عبر قناة الصب ونظام مجرى القالب والبوابة. ويعوض ضغط التثبيت الانكماش. يقوم نظام تبريد قالب الحقن بإزالة الحرارة، ويُفتح القالب عند خط فصل قالب الحقن، ثم يُخرج نظام طرد قالب الحقن القطعة. قد يؤدي سوء تهوية قالب الحقن إلى حدوث حروق أو حقن غير مكتمل. كما أن التبريد غير المتساوي يتسبب في تشوه القالب وزيادة مدة دورات الحقن. وقد يؤدي عدم توازن قناة الحقن إلى اجتياز تجويف واحد للفحص بينما يفشل التجويف التالي. ما هي المكونات الرئيسية لقالب الحقن؟ تُحدد الحشوات الأساسية والتجويفية الشكل الهندسي والتشطيب. يدعمها قاعدة القالب، بينما تحافظ دبابيس التوجيه على محاذاة النصفين. تتحكم البوابات والمجاري في التدفق. تُنظم قنوات التبريد درجة الحرارة. تُطلق فتحات التهوية الهواء. تتولى الدبابيس والأكمام والرافعات وألواح التجريد عملية الإخراج. تُعالج مكونات قالب الحقن المعقدة خصائص محددة. تعمل الشرائح على إزالة التجاويف الخارجية، بينما تتولى الرافعات معالجة التجاويف الداخلية في عملية الحقن. يمكن للنواة الدوارة تشكيل غطاء ملولب وإطلاقه تلقائيًا. تُسهّل قطع الغيار القابلة للاستبدال صيانة قالب الحقن. ما هي الأنواع الرئيسية لقوالب الحقن؟ ينبغي أن تتناسب أنواع قوالب الحقن مع حجم الإنتاج، ونوع الراتنج، والشكل، والميزانية. قالب الحقن الأولي مناسب لعمليات الحقن ذات الحجم المنخفض. أما قالب الحقن الإنتاجي فيستخدم مواد أقوى لعمليات الحقن ذات الحجم الكبير، ويتميز بعمر افتراضي أطول. أدوات ذات تجويف واحد، وأدوات ذات تجاويف متعددة، وأدوات عائلية يُنتج قالب الحقن ذو التجويف الواحد قطعة واحدة في كل دورة. أما قالب الحقن متعدد التجاويف فيزيد الإنتاج ولكنه يتطلب تدفقًا وتبريدًا متوازنين. بينما يُنتج قالب الحقن العائلي قطعًا متشابهة في عملية حقن واحدة، إلا أن اختلاف الأحجام يُعقّد عملية التحكم. أدوات نظام العدّ الساخن ونظام العدّ البارد يُخرج قالب التزويد البارد مادة التزويد الصلبة في كل دورة، ويتعامل بكفاءة مع تغيرات الألوان. أما قالب التزويد الساخن، فيُبقي الراتنج منصهرًا في قنوات ساخنة، مما يقلل من الفاقد ويُسرّع دورة الإنتاج. ويمكن أن يُعوّض الإنتاج بكميات كبيرة تكلفته المرتفعة. أدوات خاصة يُشكّل قالب الحقن ثنائي المراحل مادتين في دورة واحدة. تضع أداة التشكيل بالإدخال المكون في التجويف. وتضيف أداة التشكيل بالحقن الزائد المادة حول الركيزة. يستخدم قالب الحقن القابل للفك التروس أو الأنظمة الهيدروليكية أو المحركات لتحرير الخيوط. كيف يتم تصنيع قالب الحقن؟ تبدأ عملية تصنيع قوالب الحقن بتصميم يسهل عملية التصنيع. يراجع المهندسون سمك جدار القالب، وزاوية السحب، والتفاوتات المسموح بها، والتجاويف، وخطوط الفصل، والتشطيب. قد يبدو الجزء جيدًا في التصميم بمساعدة الحاسوب (CAD) ولكنه قد لا يخرج من القالب. يُجري تحليل تدفق القالب فحوصاتٍ على التعبئة، وخطوط اللحام، ومصائد الهواء، والانكماش، وتشوه قولبة الحقن. ويمكن للمهندسين مراجعة تصميم بوابة قالب الحقن وتصميم تبريد قالب الحقن قبل أن تصبح التغييرات مكلفة. يقوم الفنيون بتشكيل الفولاذ باستخدام تقنيات CNC، والتفريغ الكهربائي، والقطع السلكي، والطحن، والتلميع. تُجرى فحوصات التجميع للتأكد من المحاذاة، والتبريد، والانزلاقات، والقاذفات. تُجرى تجربة أولية للقالب (T0) للتحقق من الأداء. تُستخدم عينات القالب (T1) لمراجعة الأبعاد والمظهر. تتطلب التصحيحات إجراء تجربة حقن أخرى مضبوطة. ما هي مواد قوالب الحقن التي يجب عليك اختيارها؟ تؤثر مواد قوالب الحقن على التآكل والتشطيب والوقت والتكلفة. يُناسب فولاذ القوالب P20 الإنتاج بكميات متوسطة. يتحمل فولاذ القوالب H13 الحرارة والراتنج الكاشط. يقاوم فولاذ القوالب S136 التآكل، بينما يُناسب فولاذ القوالب NAK80 الأجزاء ذات اللمعان العالي. تشمل الخيارات الأخرى 1.2343 و1.2344 و1.2767 و8407. يُعدّ قالب حقن الألومنيوم خيارًا مناسبًا للنماذج الأولية أو الإنتاج الانتقالي. إلا أنه يتآكل أسرع من قوالب حقن الفولاذ المقسّى المُدعّم بالراتنج المقوى بالألياف الزجاجية. شراء قالب إنتاج لـ 800 عينة فقط يُعتبر إهدارًا للمال. كما أن استخدام 500,000 عملية حقن مواد كاشطة في قوالب لينة يُكلّف أكثر لاحقًا. ما الذي يؤثر على تكلفة ووقت تصنيع قوالب حقن البلاستيك؟ تعتمد تكلفة أدوات قوالب حقن البلاستيك على حجم القطعة، وعدد التجاويف، ومادة القالب، وتشطيب السطح، وتفاوتات قولبة الحقن، ومدة التشغيل.خيارات التصميم، والآليات المتحركة. كل منزلق، أو رافعة، أو قطعة إضافية، أو قلب دوار يضيف أعمال تصميم، وتصنيع، وتركيب، وصيانة. هذه هي العوامل الرئيسية لتكلفة قوالب الحقن. يشمل وقت تصنيع قوالب الحقن مراجعة التصميم الهندسي، وإعداد الفولاذ، والتشغيل الآلي، والمعالجة الحرارية، والتجميع، وأخذ العينات، والتصحيح. قد تصل الأدوات القياسية إلى مرحلة التصنيع (T1) في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما المشاريع المعقدة ذات الحقن المزدوج أو مشاريع فك البراغي، فقد تستغرق من أربعة إلى ثمانية أسابيع أو أكثر. اطلب من مورد أدوات قوالب الحقن شرح الجدول الزمني لعرض سعر أدوات قوالب الحقن، وليس مجرد تحديد تاريخ الشحن. فالتكلفة الإجمالية للملكية أهم من السعر المبدئي. كيف ينبغي عليك إعداد قائمة مراجعة لطلب عرض أسعار قوالب الحقن؟ أرسل ملف CAD ثلاثي الأبعاد، ورسمًا توضيحيًا للتفاوتات المسموح بها، ونوع الراتنج، والحجم السنوي، والحجم الإجمالي، والتشطيب، واللون، وتاريخ التسليم المستهدف. أضف معيار القالب المفضل وتفاصيل آلة الحقن إذا كان سيتم تشغيلها في مصنعك. تتضمن قائمة التحقق المفيدة لطلب عرض أسعار قوالب الحقن أيضًا قواعد الموافقة على العينات، واحتياجات قطع الغيار، وما إذا كنت تتوقع قنوات حقن ساخنة أو باردة. تساعد البيانات الواضحة فريق تصميم قوالب الحقن المخصصة على اكتشاف المخاطر مبكراً، كما تُسهّل مقارنة عروض أسعار قوالب الحقن المتنافسة. أما عرض السعر المبني على بيانات ناقصة عن الراتنج أو حجم غير دقيق، فهو في الغالب مجرد تخمين، وعادةً ما يكون غير دقيق. ما الذي يجب أن تبحث عنه في شريكك في مجال الأدوات؟ ينبغي على الشركة المصنعة المناسبة لقوالب حقن البلاستيك أن تربط تصميم المنتج بإنتاج مستقر. تأكد من أن الهندسة، وبناء القوالب، والتجارب، وفحوصات الجودة تندرج ضمن عملية مشروع واحدة. اطلب الاطلاع على نموذج تقرير التصميم للتصنيع (DFM)، وتدفق عمل القوالب، وضوابط التشغيل الآلي، وكيفية تعامل الفريق مع المشكلات التي يتم اكتشافها في المرحلة الأولى (T0). للعلم، تمتلك شركة XINKEY MOULD خبرة 25 عامًا في هندسة القوالب، ويعمل لديها 22 مصممًا داخليًا. وتشمل قدراتها أعمال التصميم للتصنيع (DFM) وMoldflow، والمنزلقات والرافعات المعقدة، وقنوات الصب الساخنة والباردة، وأدوات 2K، وقوالب الفك التلقائي، والتشغيل الدقيق، والتجارب، والإنتاج بكميات صغيرة. يدعم هذا المرفق مكابس الحقن التي تتراوح قوتها بين 90 و750 طنًا، بينما تتراوح أحجام مشاريع الأدوات من حوالي 150 كيلوغرامًا إلى 15 طنًا. يبدأ نهجه الهندسي بدراسة إمكانية التصنيع، ويخضع الأداة لاختبارات التحقق، وهو ما يُعدّ مفيدًا للمشتري الذي يسعى لتجنب قالب نهائي لا يزال غير قادر على تشغيل خط إنتاج مستقر. التعليمات س1: ما الفرق بين القالب وأدوات قالب الحقن؟ ج: القالب هو الأداة المادية. وتشمل أدوات قوالب الحقن أيضاً التصميم للتصنيع، والتصنيع الآلي، والتجارب، والتحقق، ودعم الإنتاج. س2: كم تبلغ تكلفة أدوات قوالب حقن البلاستيك؟ ج: تتغير التكلفة باختلاف حجم القطعة، ونوع الفولاذ، والتجاويف، والتفاوتات المسموح بها، والتشطيب، ونظام التغذية، والآليات الميكانيكية. يلزم ملف CAD مُراجع للحصول على تقدير دقيق. س3: كم من الوقت يستغرق تصنيع قوالب الحقن؟ ج: قد تحتاج الأداة القياسية من أسبوعين إلى أربعة أسابيع للمعالجة T1. أما الأدوات المعقدة متعددة التجاويف، أو 2K، أو أدوات فك البراغي، فغالباً ما تحتاج من أربعة إلى ثمانية أسابيع أو أكثر. س4: كم عدد القطع التي يمكن أن ينتجها قالب حقن البلاستيك؟ ج: يتراوح عمر الأداة من مئات عمليات إطلاق النماذج الأولية إلى أكثر من مليون دورة إنتاج. ويحدد الفولاذ والراتنج والبناء والصيانة الحد الحقيقي. س5: لماذا يتم إكمال عملية التصنيع بالحقن قبل قطع الفولاذ؟ ج: إنها تعالج مشاكل الجدران، والتيارات الهوائية، والتقويض، والبوابات، والطرد، والتفاوتات، بينما تظل التغييرات سريعة وغير مكلفة.
اقرأ المزيد
علامة التدفق
ما وراء الموجة: كيفية التخلص من علامات التدفق والحفاظ على تشطيب السطح
علامات التدفق في قولبة الحقن | الأسباب، واستكشاف الأخطاء وإصلاحها، وطرق الوقاية لتحسين جودة القطع التجميلية لنكن صريحين: لا شيء يُفشل عملية الإنتاج أسرع من علامات التدفق. قد تحصل على قطعة مطابقة لجميع المواصفات الأبعادية ومملوءة بشكل مثالي، ولكن إذا كان سطحها مغطى بخطوط متعرجة أو بقع قبيحة، فمصيرها سلة المهملات. في صناعات مثل السيارات أو الإلكترونيات الاستهلاكية، حيث تُعدّ "الجودة التجميلية" أساسية، تُشكّل هذه الأنماط الشبيهة بالظلال عائقًا كبيرًا أمام إتمام الصفقة. الأمر الأكثر إحباطًا؟ علامات التدفق عادةً ما تكون تجميلية بحتة. القطعة سليمة من الناحية الهيكلية، ومع ذلك تُعتبر "مرفوضة" في نظر العميل. إذا كنتَ سئمتَ من رؤية هوامش ربحك تتلاشى في كومة من الخردة التجميلية، فأنتَ بحاجة إلى فهم السبب الدقيق وراء صعوبة تدفق المعدن المنصهر داخل القالب. ما الذي يحدث فعليًا داخل التجويف؟ في جوهرها، تُعدّ علامة التدفق سجلاً دائماً لجبهة انصهار مترددة. تخيّل جبهة الانصهار وهي تصطدم بالقالب: تلك الطبقة الخارجية في سباق دائم مع برودة المعدن. إذا كان التدفق بطيئاً جداً أو لم تكن الحرارة كافية لدعمه، فلن تنزلق الحافة الأمامية بسلاسة، بل ستتقطع. عندما يندفع الراتنج الأكثر سخونة خلفها أخيراً، يترك أثراً دائماً على السطح. ذلك الخط المتموج أو النمط الحلقي الذي تراه هو في الأساس خريطة بصرية لتدفق كان يكافح من أجل كل بوصة. إنها ليست مجرد عيب قبيح، بل هي دليل قاطع يثبت أن مادتك تخسر معركتها ضد حرارة القالب. من واقع خبرتنا، ستجد هذه العلامات دائماً تقريباً في نفس المواضع القليلة التي تُسبب المشاكل. مواقع شائعة لعلامات التدفق في معظم الحالات، تظهر علامات التدفق بالقرب من: مناطق البوابات مناطق الانتقال من الجدران الرقيقة إلى السميكة الزوايا الحادة مسارات التدفق الطويلة المناطق ذات التغيرات المفاجئة في اتجاه التدفق كيف تبدو علامات التدفق؟ بحسب نوع المادة وبنية القالب، قد يبدو العيب كما يلي: خطوط متموجة حلقات هالة خطوط متعرجة اختلافات في اللمعان علامات الظل عادةً ما تكون علامات التدفق أكثر وضوحًا على الأجزاء اللامعة أو ذات الألوان الداكنة. لماذا تحدث علامات التدفق؟ يعتمد كل شيء في المكبس على توازن دقيق بين تدفق المادة المنصهرة وتبريد الأداة. بمجرد أن يبدأ الراتنج بالتباطؤ أو التبريد قبل الموعد المحدد، ستظهر آثار ذلك على سطح المنتج النهائي فورًا. 1. السبب الرئيسي: بطء سرعة الحقن عادةً، أول ما نتحقق منه هو سرعة التعبئة. إذا كانت عملية الحقن بطيئة للغاية، فأنت عمليًا تخسر سباقًا مع الزمن. تبدأ الحافة الأمامية للبلاستيك بالتوقف والتصلب بينما لا تزال المادة الأكثر سخونة خلفها تحاول شق طريقها للأمام. يُحدث هذا تأثيرًا متقطعًا عند جبهة التدفق، تاركًا تلك التموجات المميزة محفورة على سطح القطعة. يُعدّ هذا شائعًا بشكل خاص في: القطع ذات الجدران الرقيقة الأسطح المسطحة الكبيرة قوالب التدفق الطويل الحل زيادة سرعة الحقن تدريجيًا استخدام نظام تحكم متعدد المراحل في الحقن الحفاظ على ضغط تعبئة ثابت غالبًا ما تُقلل عملية التعبئة الأسرع والأكثر سلاسة من أنماط التدفق المرئية بشكل ملحوظ. 2. انخفاض درجة حرارة الانصهار إذا كانت درجة حرارة المادة غير كافية، تزداد لزوجة الراتنج وتزداد مقاومة التدفق. لا يستطيع الانصهار الحفاظ على سطح أملس أثناء مروره عبر التجويف. لا يستطيع الانصهار الحفاظ على سطح أملس أثناء مروره عبر التجويف. انخفاض درجة حرارة الانصهار غالبًا ما يؤدي إلى: تدفق غير منتظم ظهور خطوط على السطح ضعف تجانس اللمعان الحل زيادة درجة حرارة الأسطوانة بحذر التحقق من درجة حرارة الانصهار الفعلية بدلًا من الاعتماد على إعدادات الماكينة فقط اتباع نطاق المعالجة الموصى به من قِبل مُورّد الراتنج تتفاعل المواد المختلفة بشكل مختلف مع الحرارة. تتطلب المواد البلاستيكية الهندسية عادةً تحكمًا أدق في درجة الحرارة مقارنةً بالراتنجات التجارية. 3. انخفاض درجة حرارة القالب يؤدي سطح القالب البارد إلى تجمد المادة المنصهرة بسرعة بمجرد ملامستها لجدار التجويف. تتشكل الطبقة السطحية مبكرًا جدًا، مما يعيق تدفق الراتنج بسلاسة. تظهر هذه المشكلة عادةً في الإنتاج الشتوي أو في القوالب ذات التبريد غير المتوازن. الحل رفع درجة حرارة القالب تحسين تجانس درجة الحرارة بين أقسام التجويف استخدام أجهزة التحكم في درجة حرارة القالب عند الضرورة بالنسبة للأجزاء التجميلية، غالبًا ما تكون درجة حرارة القالب الثابتة أهم من سرعة دورة الإنتاج. 4. مشاكل تصميم البوابة تُعد البوابة بمثابة "حلق" أداة التشكيل. إذا كانت البوابة ضيقة جدًا أو في غير موضعها الصحيح، فلن ينزلق الراتنج بسلاسة إلى التجويف، بل سيتعثر، مما يُحدث تدفقًا فوضويًا وغير مستقر. والأسوأ من ذلك، أن البوابات الصغيرة جدًا تعمل كفوهات ضغط عالٍ تُلحق ضررًا كبيرًا بالمادة نتيجة الإجهاد القصي المفرط، تاركةً وراءها تلك الخطوط المزعجة التي تُفسد سطح المنتج. مشاكل شائعة متعلقة بالبوابات بوابة صغيرة جدًا موضع بوابة غير صحيح بوابة واحدة على قطع كبيرة توسع مفاجئ في التدفق بعد البوابة الحل زيادة حجم البوابة إن أمكن تغيير موضع البوابة لتحسين توازن التدفق استخدام بوابات متعددة للقطع الكبيرة تحسين تصميم قناة التوزيع تحسين تصميم البوابةيؤثر ذلك على استقرار التعبئة وجودة المظهر. 5. تغيرات سريعة في سُمك الجدار عندما يتدفق المصهور من منطقة رقيقة إلى منطقة أكثر سُمكًا، تتغير سرعة التدفق فجأة. قد يُؤثر هذا الانتقال على مظهر السطح ويترك خطوط تدفق مرئية. كما تُؤدي التغيرات المفاجئة في سُمك الجدار إلى زيادة عدم انتظام التبريد. الحل الحفاظ على سُمك جدار موحد استخدام انتقالات تدريجية بدلًا من قفزات السُمك الحادة إضافة أنصاف أقطار مناسبة لمناطق التدفق يُقلل التصميم الجيد للقطعة من العديد من عيوب التشكيل قبل بدء الإنتاج. 6. ضعف التهوية داخل القالب قد يُعيق الغاز المحتبس داخل التجويف تدفق المصهور. عند انضغاط الهواء، قد يتردد الجزء الأمامي من البلاستيك أو يُغير اتجاهه قليلًا، مما يُخلف عيوبًا على السطح. على الرغم من أن مشاكل التهوية ترتبط عادةً بعلامات الاحتراق، إلا أنها قد تُساهم أيضًا في ظهور علامات التدفق. الحل تنظيف فتحات التهوية المسدودة إضافة فتحات تهوية إضافية عند الحاجة تحسين خروج الغاز بالقرب من مناطق نهاية التعبئة تُساهم التهوية الجيدة في تدفق أكثر سلاسة للمادة في جميع أنحاء التجويف. ٧. مشاكل رطوبة المواد أو الراتنج تمتص بعض أنواع البلاستيك الهندسي الرطوبة من الهواء بسرعة. قد تؤدي المواد الرطبة إلى عدم استقرار سلوك الانصهار أثناء الحقن، مما يؤثر على جودة السطح. كما قد تؤدي نسب إعادة الطحن غير المتناسقة أو الراتنج الملوث إلى زيادة عيوب التدفق. الحل تجفيف المواد المسترطبة بشكل صحيح مراقبة مستويات الرطوبة الحفاظ على تجانس دفعات المواد تقليل مخاطر التلوث أثناء المناولة تُعد جودة المواد المستقرة أساسية للحصول على نتائج قولبة مستقرة. كيفية تشخيص علامات التدفق بكفاءة عند ظهور علامات التدفق، تجنب تغيير عدة معايير في وقت واحد. عادةً ما تُصعّب التعديلات العشوائية عملية التشخيص. يُفضل اتباع نهج أفضل يتمثل في فحص العملية خطوة بخطوة: التأكد من درجة حرارة الانصهار التحقق من توازن درجة حرارة القالب زيادة سرعة الحقن تدريجيًا فحص حالة البوابة والمجرى فحص مناطق التهوية مراجعة تصميم سُمك الجدار تقييم حالة الراتنج يمكن أن تساعد سجلات العمليات من عمليات الإنتاج المستقرة السابقة في تحديد التغييرات بشكل أسرع. كيفية منع علامات التدفق أثناء تصميم القالب الوقاية خير من العلاج. تبدأ العديد من مشاكل علامات التدفق أثناء تصميم القطعة أو تطوير القالب. ممارسات التصميم الموصى بها استخدم أنظمة قنوات متوازنة حافظ على سماكة جدار موحدة تجنب طول التدفق المفرط صمم مواقع تهوية مناسبة حسّن موضع البوابة مبكرًا ضع في اعتبارك المتطلبات الجمالية أثناء تحليل تدفق القالب عندما تكون الجماليات غير قابلة للتفاوض، عليك استباق المشكلة. إجراء محاكاة تدفق القالب مبكرًا ليس مجرد رفاهية، بل هو أفضل طريقة لاكتشاف هذه المشاكل السطحية قبل البدء في تصنيع الفولاذ. صدقني، دائمًا ما يكون تعديل التصميم على الشاشة أرخص من لحام وإعادة تشكيل أداة صلبة بعد وضعها في المصنع. الحقيقة: لا ترضَ بعلامات الاحتكاك قد يغريك تجاهل علامة التدفق باعتبارها "مجرد مشكلة جمالية"، لكن هذه مخاطرة كبيرة. عادةً ما تكون تلك الأنماط المتموجة دليلاً قاطعاً على وجود خلل جوهري في عملية التصنيع. سواءً كان لديك عدم توافق في درجة الحرارة أو بوابة ضيقة للغاية، فإن ترك هذه "الشوائب" تؤثر على منتجاتك سيؤدي حتماً إلى خسارة أرباحك مع تراكم كميات هائلة من الخردة المرفوضة. الحقيقة هي أنك لن تتمكن أبداً من إصلاح مشكلة سطحية بمجرد ضبط أحد أزرار المكبس عشوائياً. الجودة الحقيقية تتطلب إما نجاحاً كاملاً أو فشلاً ذريعاً - فأنت بحاجة إلى تصميم الأداة، وتوازن التعبئة، والحرارة لتعمل جميعها بتناغم تام. توقف عن التخمين، وابحث عن السبب الجذري الحقيقي، وتوقف عن "إطفاء الحرائق" نهائياً. هكذا تعود إلى إنتاج مستقر ومربح.
اقرأ المزيد
منتجات
جهات الاتصال
واتساب
البريد الإلكتروني