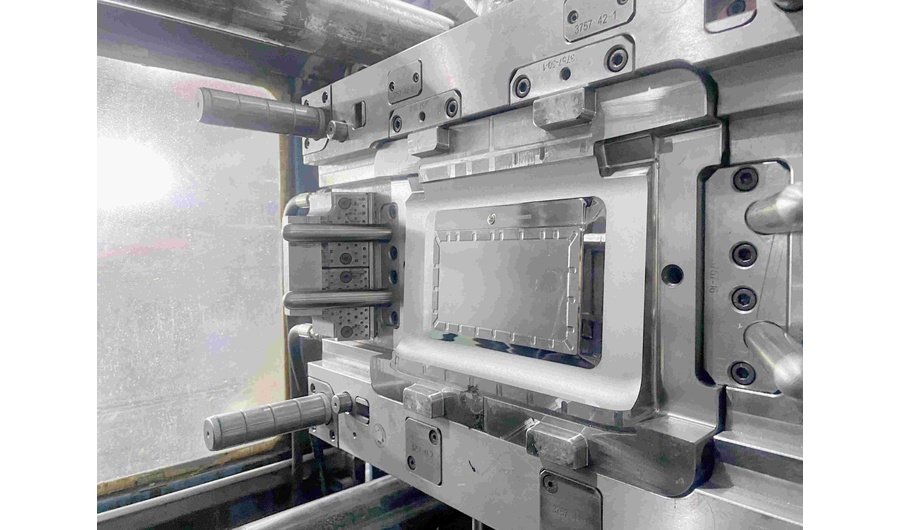
هيكل أدوات قوالب حقن البلاستيك، وأنواعها، ودليلها
ما هي أدوات قولبة حقن البلاستيك؟ دليل شامل
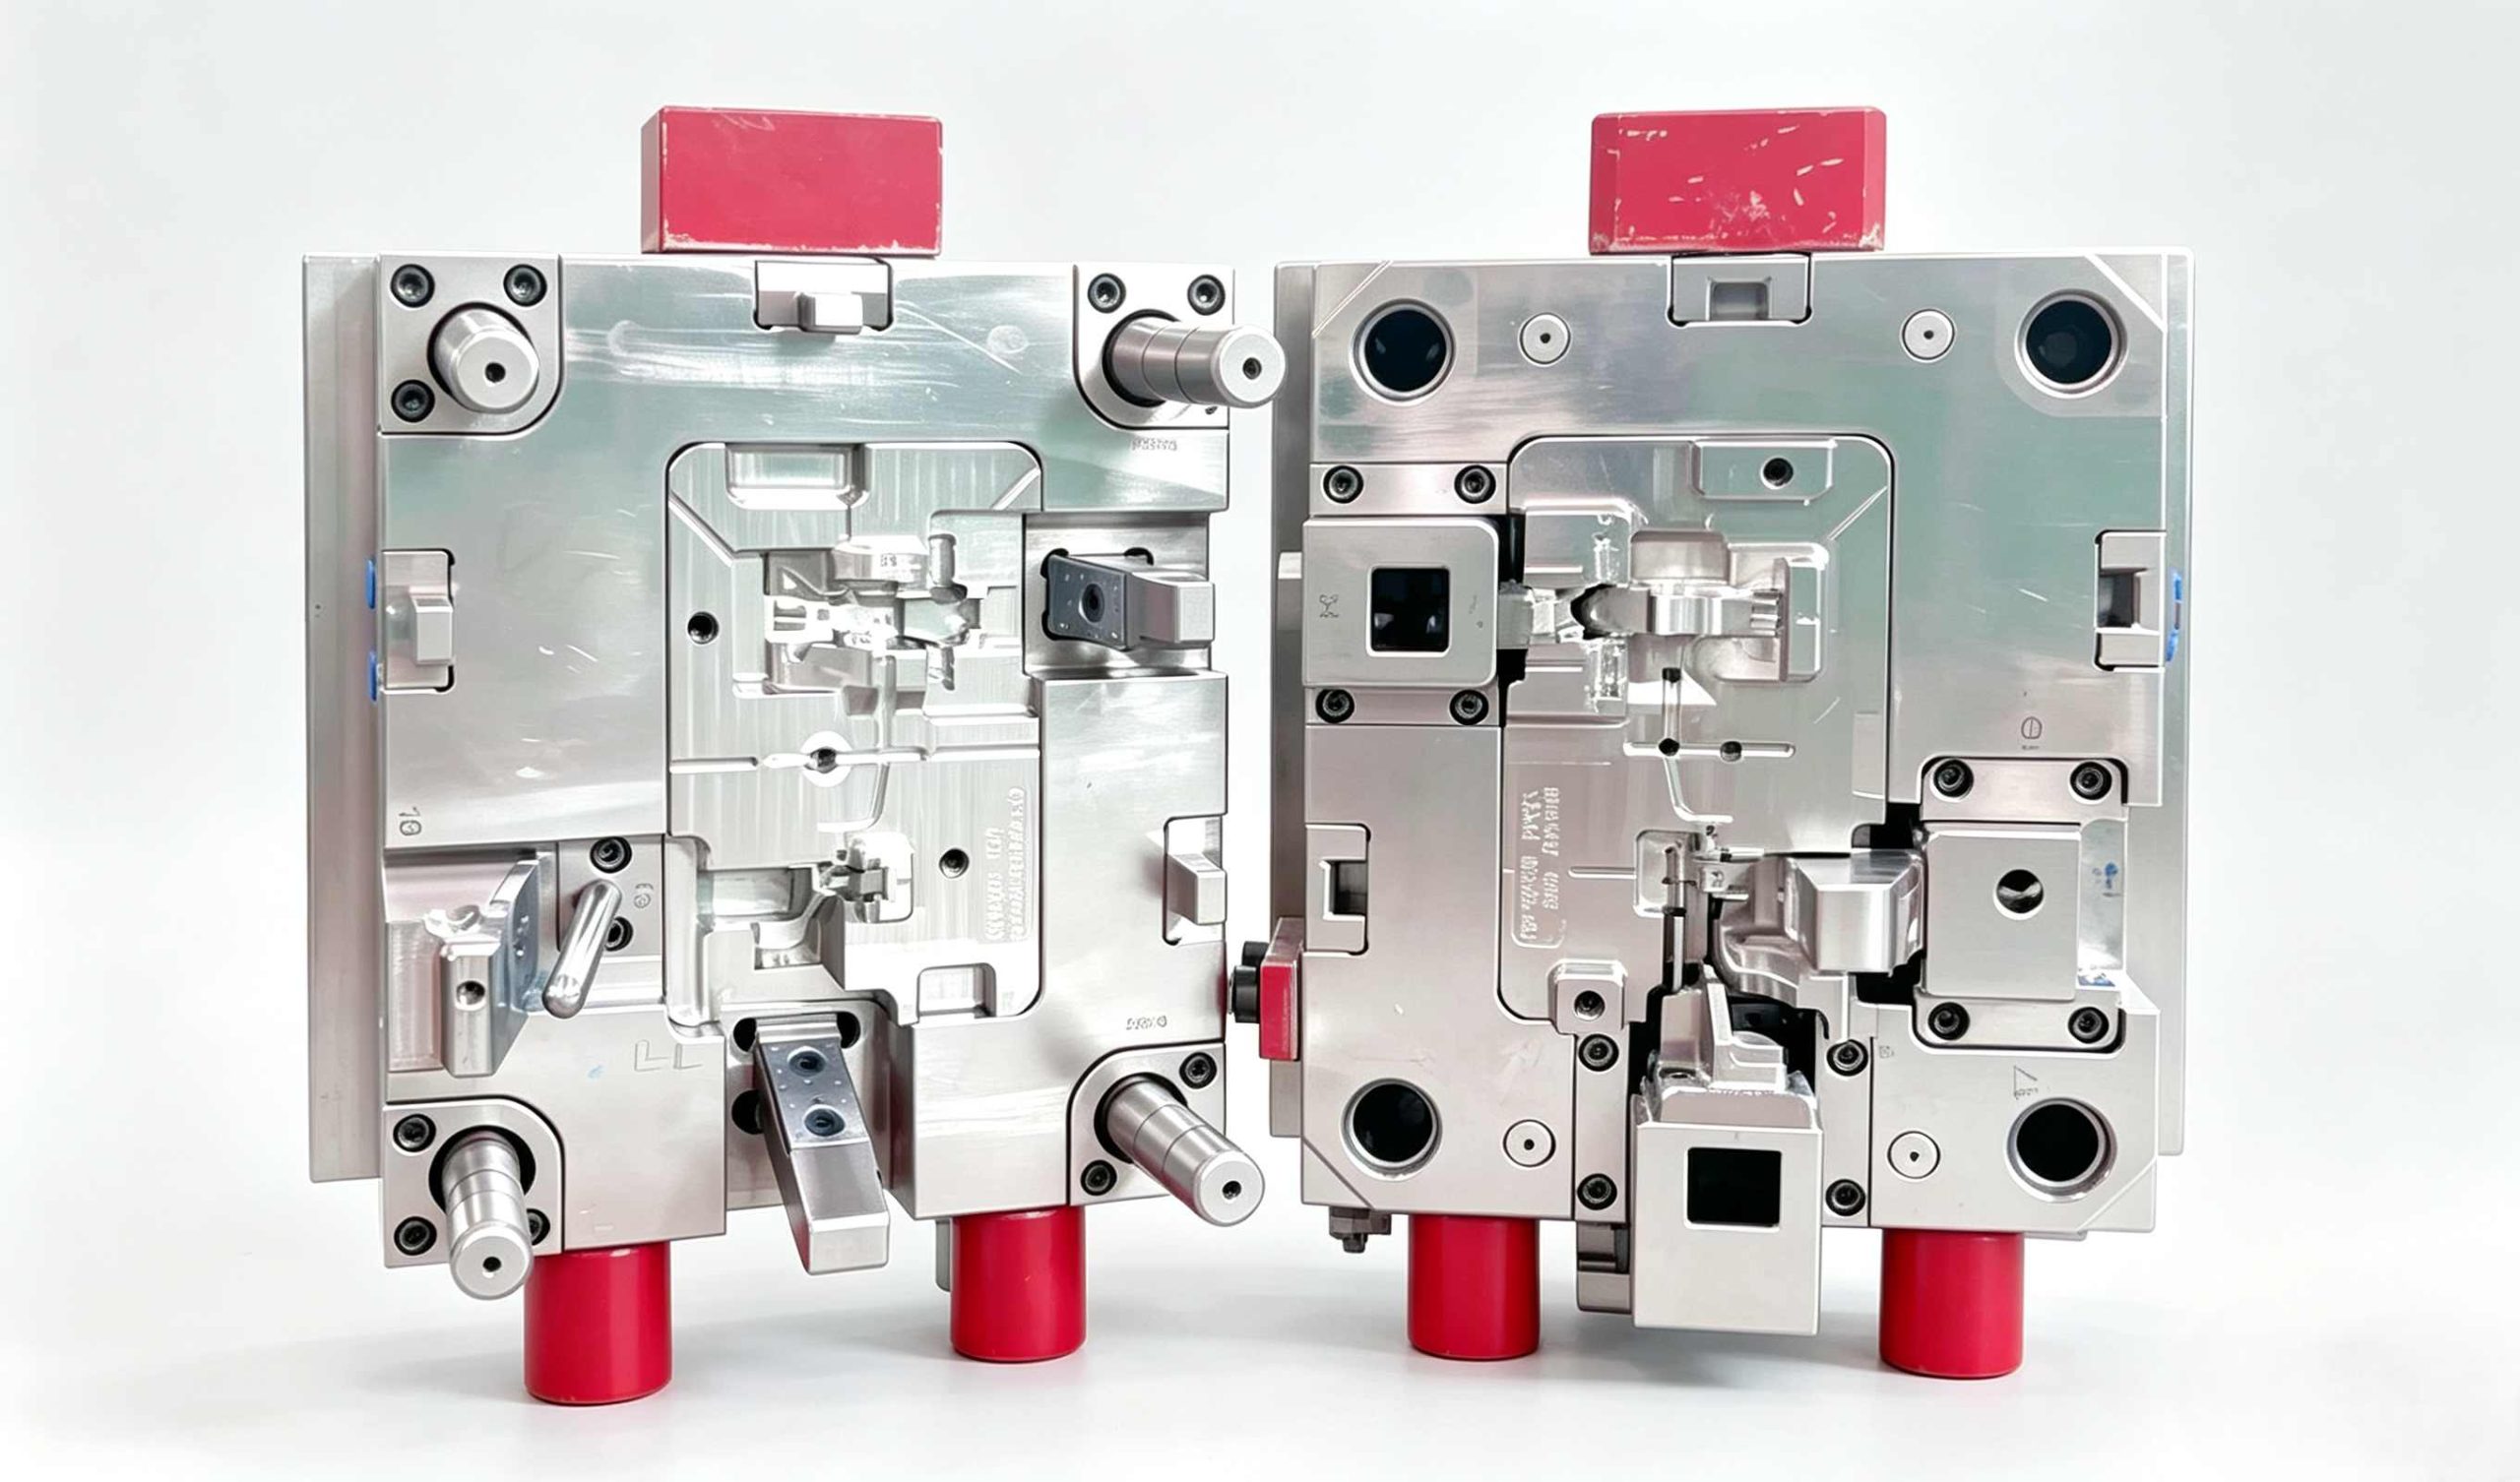
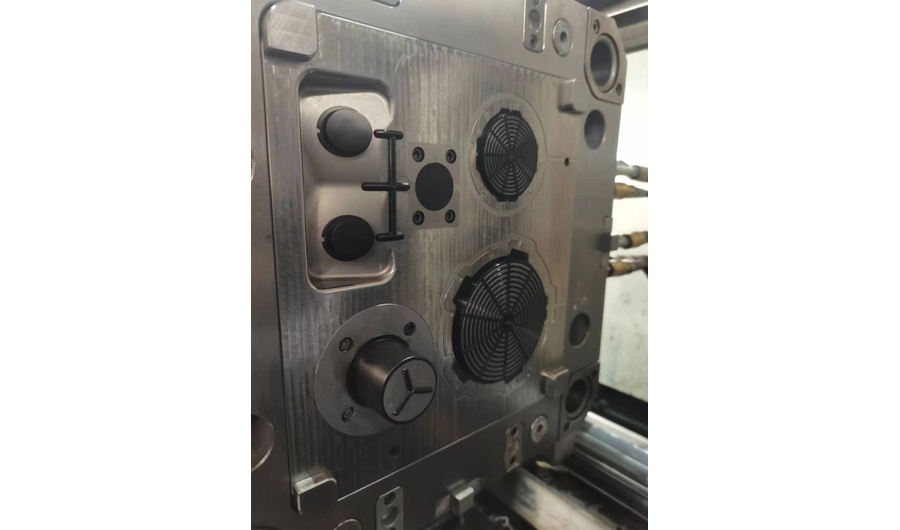
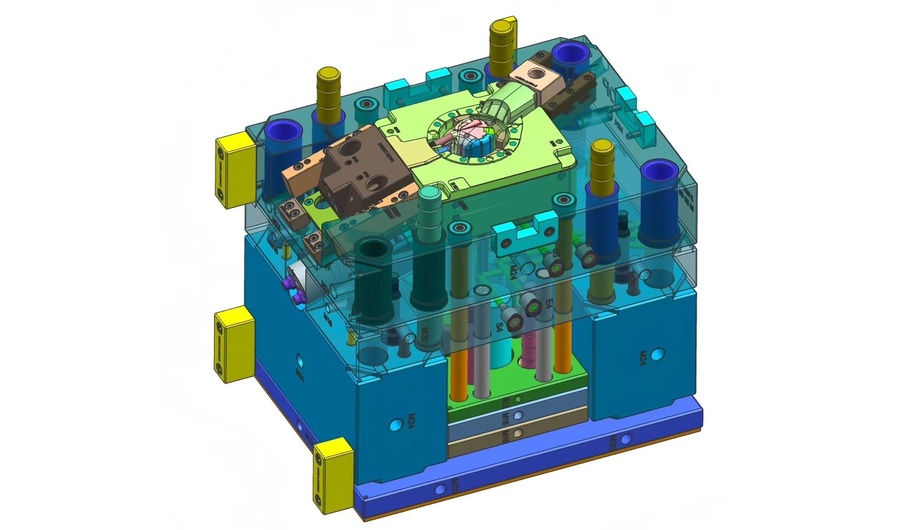
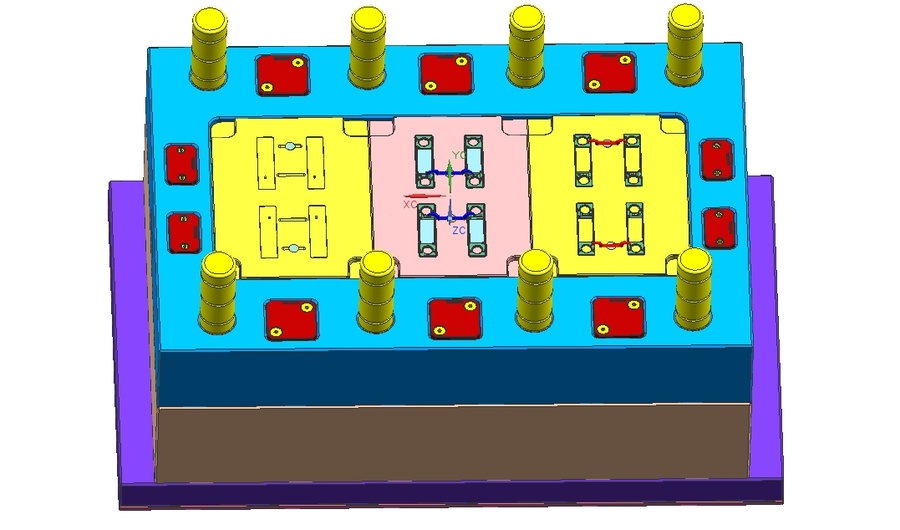
قد تبدو القطعة البلاستيكية بسيطة على الشاشة، لكنها تصبح مكلفة بمجرد بدء عملية القطع الفولاذي. قد يتطلب القطع السفلي المخفي استخدام منزلق. كما أن الجدار السميك قد يتسبب في انكماش السطح. ويمكن أن يؤدي تحريك البوابة بضعة ملليمترات إلى تغيير خط اللحام والتشوه. لهذا السبب، تبدأ عملية تصنيع قوالب حقن البلاستيك قبل عمليات التصنيع باستخدام الحاسوب (CNC). تشمل أدوات قوالب حقن البلاستيك القالب والعمل اللازم لتجهيزه للإنتاج، بما في ذلك تصميم القالب للتصنيع، وتحليل تدفق القالب، وتصميم قالب الحقن، والتشغيل الآلي، والتجارب، والتحقق من صحة قالب الحقن. تضمن لك أدوات حقن البلاستيك الجيدة الحصول على قطع قابلة للتكرار وتقليل المفاجآت بعد الإطلاق. ما هي أدوات قولبة حقن البلاستيك؟ قالب حقن البلاستيك هو أداة معدنية مصممة خصيصًا لتشكيل الراتنج المنصهر تحت الضغط. يشكل التجويف السطح الخارجي للقطعة، بينما يشكل القلب السطح الداخلي. يشمل مصطلح "أدوات حقن البلاستيك" أيضًا القرارات التي تضمن تشغيل الأداة بكفاءة عالية. يجب أن يقوم هيكل قالب الحقن بتغذية الراتنج، وتهوية الهواء، وإزالة الحرارة، وإخراج القطعة بسلاسة. وقد يُستخدم لبضع مئات من عمليات حقن النماذج الأولية أو ملايين دورات الإنتاج. وينبغي أن يُسترشد بالحجم المتوقع في تحديد المواصفات. كيف تعمل أدوات قولبة الحقن؟ أثناء دورة قولبة الحقن، يدخل الراتنج المنصهر عبر قناة الصب ونظام مجرى القالب والبوابة. ويعوض ضغط التثبيت الانكماش. يقوم نظام تبريد قالب الحقن بإزالة الحرارة، ويُفتح القالب عند خط فصل قالب الحقن، ثم يُخرج نظام طرد قالب الحقن القطعة. قد يؤدي سوء تهوية قالب الحقن إلى حدوث حروق أو حقن غير مكتمل. كما أن التبريد غير المتساوي يتسبب في تشوه القالب وزيادة مدة دورات الحقن. وقد يؤدي عدم توازن قناة الحقن إلى اجتياز تجويف واحد للفحص بينما يفشل التجويف التالي. ما هي المكونات الرئيسية لقالب الحقن؟ تُحدد الحشوات الأساسية والتجويفية الشكل الهندسي والتشطيب. يدعمها قاعدة القالب، بينما تحافظ دبابيس التوجيه على محاذاة النصفين. تتحكم البوابات والمجاري في التدفق. تُنظم قنوات التبريد درجة الحرارة. تُطلق فتحات التهوية الهواء. تتولى الدبابيس والأكمام والرافعات وألواح التجريد عملية الإخراج. تُعالج مكونات قالب الحقن المعقدة خصائص محددة. تعمل الشرائح على إزالة التجاويف الخارجية، بينما تتولى الرافعات معالجة التجاويف الداخلية في عملية الحقن. يمكن للنواة الدوارة تشكيل غطاء ملولب وإطلاقه تلقائيًا. تُسهّل قطع الغيار القابلة للاستبدال صيانة قالب الحقن. ما هي الأنواع الرئيسية لقوالب الحقن؟ ينبغي أن تتناسب أنواع قوالب الحقن مع حجم الإنتاج، ونوع الراتنج، والشكل، والميزانية. قالب الحقن الأولي مناسب لعمليات الحقن ذات الحجم المنخفض. أما قالب الحقن الإنتاجي فيستخدم مواد أقوى لعمليات الحقن ذات الحجم الكبير، ويتميز بعمر افتراضي أطول. أدوات ذات تجويف واحد، وأدوات ذات تجاويف متعددة، وأدوات عائلية يُنتج قالب الحقن ذو التجويف الواحد قطعة واحدة في كل دورة. أما قالب الحقن متعدد التجاويف فيزيد الإنتاج ولكنه يتطلب تدفقًا وتبريدًا متوازنين. بينما يُنتج قالب الحقن العائلي قطعًا متشابهة في عملية حقن واحدة، إلا أن اختلاف الأحجام يُعقّد عملية التحكم. أدوات نظام العدّ الساخن ونظام العدّ البارد يُخرج قالب التزويد البارد مادة التزويد الصلبة في كل دورة، ويتعامل بكفاءة مع تغيرات الألوان. أما قالب التزويد الساخن، فيُبقي الراتنج منصهرًا في قنوات ساخنة، مما يقلل من الفاقد ويُسرّع دورة الإنتاج. ويمكن أن يُعوّض الإنتاج بكميات كبيرة تكلفته المرتفعة. أدوات خاصة يُشكّل قالب الحقن ثنائي المراحل مادتين في دورة واحدة. تضع أداة التشكيل بالإدخال المكون في التجويف. وتضيف أداة التشكيل بالحقن الزائد المادة حول الركيزة. يستخدم قالب الحقن القابل للفك التروس أو الأنظمة الهيدروليكية أو المحركات لتحرير الخيوط. كيف يتم تصنيع قالب الحقن؟ تبدأ عملية تصنيع قوالب الحقن بتصميم يسهل عملية التصنيع. يراجع المهندسون سمك جدار القالب، وزاوية السحب، والتفاوتات المسموح بها، والتجاويف، وخطوط الفصل، والتشطيب. قد يبدو الجزء جيدًا في التصميم بمساعدة الحاسوب (CAD) ولكنه قد لا يخرج من القالب. يُجري تحليل تدفق القالب فحوصاتٍ على التعبئة، وخطوط اللحام، ومصائد الهواء، والانكماش، وتشوه قولبة الحقن. ويمكن للمهندسين مراجعة تصميم بوابة قالب الحقن وتصميم تبريد قالب الحقن قبل أن تصبح التغييرات مكلفة. يقوم الفنيون بتشكيل الفولاذ باستخدام تقنيات CNC، والتفريغ الكهربائي، والقطع السلكي، والطحن، والتلميع. تُجرى فحوصات التجميع للتأكد من المحاذاة، والتبريد، والانزلاقات، والقاذفات. تُجرى تجربة أولية للقالب (T0) للتحقق من الأداء. تُستخدم عينات القالب (T1) لمراجعة الأبعاد والمظهر. تتطلب التصحيحات إجراء تجربة حقن أخرى مضبوطة. ما هي مواد قوالب الحقن التي يجب عليك اختيارها؟ تؤثر مواد قوالب الحقن على التآكل والتشطيب والوقت والتكلفة. يُناسب فولاذ القوالب P20 الإنتاج بكميات متوسطة. يتحمل فولاذ القوالب H13 الحرارة والراتنج الكاشط. يقاوم فولاذ القوالب S136 التآكل، بينما يُناسب فولاذ القوالب NAK80 الأجزاء ذات اللمعان العالي. تشمل الخيارات الأخرى 1.2343 و1.2344 و1.2767 و8407. يُعدّ قالب حقن الألومنيوم خيارًا مناسبًا للنماذج الأولية أو الإنتاج الانتقالي. إلا أنه يتآكل أسرع من قوالب حقن الفولاذ المقسّى المُدعّم بالراتنج المقوى بالألياف الزجاجية. شراء قالب إنتاج لـ 800 عينة فقط يُعتبر إهدارًا للمال. كما أن استخدام 500,000 عملية حقن مواد كاشطة في قوالب لينة يُكلّف أكثر لاحقًا. ما الذي يؤثر على تكلفة ووقت تصنيع قوالب حقن البلاستيك؟ تعتمد تكلفة أدوات قوالب حقن البلاستيك على حجم القطعة، وعدد التجاويف، ومادة القالب، وتشطيب السطح، وتفاوتات قولبة الحقن، ومدة التشغيل.خيارات التصميم، والآليات المتحركة. كل منزلق، أو رافعة، أو قطعة إضافية، أو قلب دوار يضيف أعمال تصميم، وتصنيع، وتركيب، وصيانة. هذه هي العوامل الرئيسية لتكلفة قوالب الحقن. يشمل وقت تصنيع قوالب الحقن مراجعة التصميم الهندسي، وإعداد الفولاذ، والتشغيل الآلي، والمعالجة الحرارية، والتجميع، وأخذ العينات، والتصحيح. قد تصل الأدوات القياسية إلى مرحلة التصنيع (T1) في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما المشاريع المعقدة ذات الحقن المزدوج أو مشاريع فك البراغي، فقد تستغرق من أربعة إلى ثمانية أسابيع أو أكثر. اطلب من مورد أدوات قوالب الحقن شرح الجدول الزمني لعرض سعر أدوات قوالب الحقن، وليس مجرد تحديد تاريخ الشحن. فالتكلفة الإجمالية للملكية أهم من السعر المبدئي. كيف ينبغي عليك إعداد قائمة مراجعة لطلب عرض أسعار قوالب الحقن؟ أرسل ملف CAD ثلاثي الأبعاد، ورسمًا توضيحيًا للتفاوتات المسموح بها، ونوع الراتنج، والحجم السنوي، والحجم الإجمالي، والتشطيب، واللون، وتاريخ التسليم المستهدف. أضف معيار القالب المفضل وتفاصيل آلة الحقن إذا كان سيتم تشغيلها في مصنعك. تتضمن قائمة التحقق المفيدة لطلب عرض أسعار قوالب الحقن أيضًا قواعد الموافقة على العينات، واحتياجات قطع الغيار، وما إذا كنت تتوقع قنوات حقن ساخنة أو باردة. تساعد البيانات الواضحة فريق تصميم قوالب الحقن المخصصة على اكتشاف المخاطر مبكراً، كما تُسهّل مقارنة عروض أسعار قوالب الحقن المتنافسة. أما عرض السعر المبني على بيانات ناقصة عن الراتنج أو حجم غير دقيق، فهو في الغالب مجرد تخمين، وعادةً ما يكون غير دقيق. ما الذي يجب أن تبحث عنه في شريكك في مجال الأدوات؟ ينبغي على الشركة المصنعة المناسبة لقوالب حقن البلاستيك أن تربط تصميم المنتج بإنتاج مستقر. تأكد من أن الهندسة، وبناء القوالب، والتجارب، وفحوصات الجودة تندرج ضمن عملية مشروع واحدة. اطلب الاطلاع على نموذج تقرير التصميم للتصنيع (DFM)، وتدفق عمل القوالب، وضوابط التشغيل الآلي، وكيفية تعامل الفريق مع المشكلات التي يتم اكتشافها في المرحلة الأولى (T0). للعلم، تمتلك شركة XINKEY MOULD خبرة 25 عامًا في هندسة القوالب، ويعمل لديها 22 مصممًا داخليًا. وتشمل قدراتها أعمال التصميم للتصنيع (DFM) وMoldflow، والمنزلقات والرافعات المعقدة، وقنوات الصب الساخنة والباردة، وأدوات 2K، وقوالب الفك التلقائي، والتشغيل الدقيق، والتجارب، والإنتاج بكميات صغيرة. يدعم هذا المرفق مكابس الحقن التي تتراوح قوتها بين 90 و750 طنًا، بينما تتراوح أحجام مشاريع الأدوات من حوالي 150 كيلوغرامًا إلى 15 طنًا. يبدأ نهجه الهندسي بدراسة إمكانية التصنيع، ويخضع الأداة لاختبارات التحقق، وهو ما يُعدّ مفيدًا للمشتري الذي يسعى لتجنب قالب نهائي لا يزال غير قادر على تشغيل خط إنتاج مستقر. التعليمات س1: ما الفرق بين القالب وأدوات قالب الحقن؟ ج: القالب هو الأداة المادية. وتشمل أدوات قوالب الحقن أيضاً التصميم للتصنيع، والتصنيع الآلي، والتجارب، والتحقق، ودعم الإنتاج. س2: كم تبلغ تكلفة أدوات قوالب حقن البلاستيك؟ ج: تتغير التكلفة باختلاف حجم القطعة، ونوع الفولاذ، والتجاويف، والتفاوتات المسموح بها، والتشطيب، ونظام التغذية، والآليات الميكانيكية. يلزم ملف CAD مُراجع للحصول على تقدير دقيق. س3: كم من الوقت يستغرق تصنيع قوالب الحقن؟ ج: قد تحتاج الأداة القياسية من أسبوعين إلى أربعة أسابيع للمعالجة T1. أما الأدوات المعقدة متعددة التجاويف، أو 2K، أو أدوات فك البراغي، فغالباً ما تحتاج من أربعة إلى ثمانية أسابيع أو أكثر. س4: كم عدد القطع التي يمكن أن ينتجها قالب حقن البلاستيك؟ ج: يتراوح عمر الأداة من مئات عمليات إطلاق النماذج الأولية إلى أكثر من مليون دورة إنتاج. ويحدد الفولاذ والراتنج والبناء والصيانة الحد الحقيقي. س5: لماذا يتم إكمال عملية التصنيع بالحقن قبل قطع الفولاذ؟ ج: إنها تعالج مشاكل الجدران، والتيارات الهوائية، والتقويض، والبوابات، والطرد، والتفاوتات، بينما تظل التغييرات سريعة وغير مكلفة.
اقرأ المزيد
علامة التدفق
ما وراء الموجة: كيفية التخلص من علامات التدفق والحفاظ على تشطيب السطح
علامات التدفق في قولبة الحقن | الأسباب، واستكشاف الأخطاء وإصلاحها، وطرق الوقاية لتحسين جودة القطع التجميلية لنكن صريحين: لا شيء يُفشل عملية الإنتاج أسرع من علامات التدفق. قد تحصل على قطعة مطابقة لجميع المواصفات الأبعادية ومملوءة بشكل مثالي، ولكن إذا كان سطحها مغطى بخطوط متعرجة أو بقع قبيحة، فمصيرها سلة المهملات. في صناعات مثل السيارات أو الإلكترونيات الاستهلاكية، حيث تُعدّ "الجودة التجميلية" أساسية، تُشكّل هذه الأنماط الشبيهة بالظلال عائقًا كبيرًا أمام إتمام الصفقة. الأمر الأكثر إحباطًا؟ علامات التدفق عادةً ما تكون تجميلية بحتة. القطعة سليمة من الناحية الهيكلية، ومع ذلك تُعتبر "مرفوضة" في نظر العميل. إذا كنتَ سئمتَ من رؤية هوامش ربحك تتلاشى في كومة من الخردة التجميلية، فأنتَ بحاجة إلى فهم السبب الدقيق وراء صعوبة تدفق المعدن المنصهر داخل القالب. ما الذي يحدث فعليًا داخل التجويف؟ في جوهرها، تُعدّ علامة التدفق سجلاً دائماً لجبهة انصهار مترددة. تخيّل جبهة الانصهار وهي تصطدم بالقالب: تلك الطبقة الخارجية في سباق دائم مع برودة المعدن. إذا كان التدفق بطيئاً جداً أو لم تكن الحرارة كافية لدعمه، فلن تنزلق الحافة الأمامية بسلاسة، بل ستتقطع. عندما يندفع الراتنج الأكثر سخونة خلفها أخيراً، يترك أثراً دائماً على السطح. ذلك الخط المتموج أو النمط الحلقي الذي تراه هو في الأساس خريطة بصرية لتدفق كان يكافح من أجل كل بوصة. إنها ليست مجرد عيب قبيح، بل هي دليل قاطع يثبت أن مادتك تخسر معركتها ضد حرارة القالب. من واقع خبرتنا، ستجد هذه العلامات دائماً تقريباً في نفس المواضع القليلة التي تُسبب المشاكل. مواقع شائعة لعلامات التدفق في معظم الحالات، تظهر علامات التدفق بالقرب من: مناطق البوابات مناطق الانتقال من الجدران الرقيقة إلى السميكة الزوايا الحادة مسارات التدفق الطويلة المناطق ذات التغيرات المفاجئة في اتجاه التدفق كيف تبدو علامات التدفق؟ بحسب نوع المادة وبنية القالب، قد يبدو العيب كما يلي: خطوط متموجة حلقات هالة خطوط متعرجة اختلافات في اللمعان علامات الظل عادةً ما تكون علامات التدفق أكثر وضوحًا على الأجزاء اللامعة أو ذات الألوان الداكنة. لماذا تحدث علامات التدفق؟ يعتمد كل شيء في المكبس على توازن دقيق بين تدفق المادة المنصهرة وتبريد الأداة. بمجرد أن يبدأ الراتنج بالتباطؤ أو التبريد قبل الموعد المحدد، ستظهر آثار ذلك على سطح المنتج النهائي فورًا. 1. السبب الرئيسي: بطء سرعة الحقن عادةً، أول ما نتحقق منه هو سرعة التعبئة. إذا كانت عملية الحقن بطيئة للغاية، فأنت عمليًا تخسر سباقًا مع الزمن. تبدأ الحافة الأمامية للبلاستيك بالتوقف والتصلب بينما لا تزال المادة الأكثر سخونة خلفها تحاول شق طريقها للأمام. يُحدث هذا تأثيرًا متقطعًا عند جبهة التدفق، تاركًا تلك التموجات المميزة محفورة على سطح القطعة. يُعدّ هذا شائعًا بشكل خاص في: القطع ذات الجدران الرقيقة الأسطح المسطحة الكبيرة قوالب التدفق الطويل الحل زيادة سرعة الحقن تدريجيًا استخدام نظام تحكم متعدد المراحل في الحقن الحفاظ على ضغط تعبئة ثابت غالبًا ما تُقلل عملية التعبئة الأسرع والأكثر سلاسة من أنماط التدفق المرئية بشكل ملحوظ. 2. انخفاض درجة حرارة الانصهار إذا كانت درجة حرارة المادة غير كافية، تزداد لزوجة الراتنج وتزداد مقاومة التدفق. لا يستطيع الانصهار الحفاظ على سطح أملس أثناء مروره عبر التجويف. لا يستطيع الانصهار الحفاظ على سطح أملس أثناء مروره عبر التجويف. انخفاض درجة حرارة الانصهار غالبًا ما يؤدي إلى: تدفق غير منتظم ظهور خطوط على السطح ضعف تجانس اللمعان الحل زيادة درجة حرارة الأسطوانة بحذر التحقق من درجة حرارة الانصهار الفعلية بدلًا من الاعتماد على إعدادات الماكينة فقط اتباع نطاق المعالجة الموصى به من قِبل مُورّد الراتنج تتفاعل المواد المختلفة بشكل مختلف مع الحرارة. تتطلب المواد البلاستيكية الهندسية عادةً تحكمًا أدق في درجة الحرارة مقارنةً بالراتنجات التجارية. 3. انخفاض درجة حرارة القالب يؤدي سطح القالب البارد إلى تجمد المادة المنصهرة بسرعة بمجرد ملامستها لجدار التجويف. تتشكل الطبقة السطحية مبكرًا جدًا، مما يعيق تدفق الراتنج بسلاسة. تظهر هذه المشكلة عادةً في الإنتاج الشتوي أو في القوالب ذات التبريد غير المتوازن. الحل رفع درجة حرارة القالب تحسين تجانس درجة الحرارة بين أقسام التجويف استخدام أجهزة التحكم في درجة حرارة القالب عند الضرورة بالنسبة للأجزاء التجميلية، غالبًا ما تكون درجة حرارة القالب الثابتة أهم من سرعة دورة الإنتاج. 4. مشاكل تصميم البوابة تُعد البوابة بمثابة "حلق" أداة التشكيل. إذا كانت البوابة ضيقة جدًا أو في غير موضعها الصحيح، فلن ينزلق الراتنج بسلاسة إلى التجويف، بل سيتعثر، مما يُحدث تدفقًا فوضويًا وغير مستقر. والأسوأ من ذلك، أن البوابات الصغيرة جدًا تعمل كفوهات ضغط عالٍ تُلحق ضررًا كبيرًا بالمادة نتيجة الإجهاد القصي المفرط، تاركةً وراءها تلك الخطوط المزعجة التي تُفسد سطح المنتج. مشاكل شائعة متعلقة بالبوابات بوابة صغيرة جدًا موضع بوابة غير صحيح بوابة واحدة على قطع كبيرة توسع مفاجئ في التدفق بعد البوابة الحل زيادة حجم البوابة إن أمكن تغيير موضع البوابة لتحسين توازن التدفق استخدام بوابات متعددة للقطع الكبيرة تحسين تصميم قناة التوزيع تحسين تصميم البوابةيؤثر ذلك على استقرار التعبئة وجودة المظهر. 5. تغيرات سريعة في سُمك الجدار عندما يتدفق المصهور من منطقة رقيقة إلى منطقة أكثر سُمكًا، تتغير سرعة التدفق فجأة. قد يُؤثر هذا الانتقال على مظهر السطح ويترك خطوط تدفق مرئية. كما تُؤدي التغيرات المفاجئة في سُمك الجدار إلى زيادة عدم انتظام التبريد. الحل الحفاظ على سُمك جدار موحد استخدام انتقالات تدريجية بدلًا من قفزات السُمك الحادة إضافة أنصاف أقطار مناسبة لمناطق التدفق يُقلل التصميم الجيد للقطعة من العديد من عيوب التشكيل قبل بدء الإنتاج. 6. ضعف التهوية داخل القالب قد يُعيق الغاز المحتبس داخل التجويف تدفق المصهور. عند انضغاط الهواء، قد يتردد الجزء الأمامي من البلاستيك أو يُغير اتجاهه قليلًا، مما يُخلف عيوبًا على السطح. على الرغم من أن مشاكل التهوية ترتبط عادةً بعلامات الاحتراق، إلا أنها قد تُساهم أيضًا في ظهور علامات التدفق. الحل تنظيف فتحات التهوية المسدودة إضافة فتحات تهوية إضافية عند الحاجة تحسين خروج الغاز بالقرب من مناطق نهاية التعبئة تُساهم التهوية الجيدة في تدفق أكثر سلاسة للمادة في جميع أنحاء التجويف. ٧. مشاكل رطوبة المواد أو الراتنج تمتص بعض أنواع البلاستيك الهندسي الرطوبة من الهواء بسرعة. قد تؤدي المواد الرطبة إلى عدم استقرار سلوك الانصهار أثناء الحقن، مما يؤثر على جودة السطح. كما قد تؤدي نسب إعادة الطحن غير المتناسقة أو الراتنج الملوث إلى زيادة عيوب التدفق. الحل تجفيف المواد المسترطبة بشكل صحيح مراقبة مستويات الرطوبة الحفاظ على تجانس دفعات المواد تقليل مخاطر التلوث أثناء المناولة تُعد جودة المواد المستقرة أساسية للحصول على نتائج قولبة مستقرة. كيفية تشخيص علامات التدفق بكفاءة عند ظهور علامات التدفق، تجنب تغيير عدة معايير في وقت واحد. عادةً ما تُصعّب التعديلات العشوائية عملية التشخيص. يُفضل اتباع نهج أفضل يتمثل في فحص العملية خطوة بخطوة: التأكد من درجة حرارة الانصهار التحقق من توازن درجة حرارة القالب زيادة سرعة الحقن تدريجيًا فحص حالة البوابة والمجرى فحص مناطق التهوية مراجعة تصميم سُمك الجدار تقييم حالة الراتنج يمكن أن تساعد سجلات العمليات من عمليات الإنتاج المستقرة السابقة في تحديد التغييرات بشكل أسرع. كيفية منع علامات التدفق أثناء تصميم القالب الوقاية خير من العلاج. تبدأ العديد من مشاكل علامات التدفق أثناء تصميم القطعة أو تطوير القالب. ممارسات التصميم الموصى بها استخدم أنظمة قنوات متوازنة حافظ على سماكة جدار موحدة تجنب طول التدفق المفرط صمم مواقع تهوية مناسبة حسّن موضع البوابة مبكرًا ضع في اعتبارك المتطلبات الجمالية أثناء تحليل تدفق القالب عندما تكون الجماليات غير قابلة للتفاوض، عليك استباق المشكلة. إجراء محاكاة تدفق القالب مبكرًا ليس مجرد رفاهية، بل هو أفضل طريقة لاكتشاف هذه المشاكل السطحية قبل البدء في تصنيع الفولاذ. صدقني، دائمًا ما يكون تعديل التصميم على الشاشة أرخص من لحام وإعادة تشكيل أداة صلبة بعد وضعها في المصنع. الحقيقة: لا ترضَ بعلامات الاحتكاك قد يغريك تجاهل علامة التدفق باعتبارها "مجرد مشكلة جمالية"، لكن هذه مخاطرة كبيرة. عادةً ما تكون تلك الأنماط المتموجة دليلاً قاطعاً على وجود خلل جوهري في عملية التصنيع. سواءً كان لديك عدم توافق في درجة الحرارة أو بوابة ضيقة للغاية، فإن ترك هذه "الشوائب" تؤثر على منتجاتك سيؤدي حتماً إلى خسارة أرباحك مع تراكم كميات هائلة من الخردة المرفوضة. الحقيقة هي أنك لن تتمكن أبداً من إصلاح مشكلة سطحية بمجرد ضبط أحد أزرار المكبس عشوائياً. الجودة الحقيقية تتطلب إما نجاحاً كاملاً أو فشلاً ذريعاً - فأنت بحاجة إلى تصميم الأداة، وتوازن التعبئة، والحرارة لتعمل جميعها بتناغم تام. توقف عن التخمين، وابحث عن السبب الجذري الحقيقي، وتوقف عن "إطفاء الحرائق" نهائياً. هكذا تعود إلى إنتاج مستقر ومربح.
اقرأ المزيد
استكشاف أخطاء قوالب XINKEY وإصلاحها
دليل استكشاف أخطاء قوالب الحقن ذات الحقن القصير وإصلاحها
مقدمة يُعدّ نقص التشكيل أحد مشاكل التشكيل التي تواجهها معظم المصانع في نهاية المطاف، لا سيما عند إنتاج أجزاء بلاستيكية رقيقة الجدران أو مكونات ذات مسافات تدفق طويلة. في بعض الأحيان، تبدو عملية التشكيل طبيعية تمامًا، لكن الأجزاء الخارجة من القالب لا تزال غير مكتملة التشكيل. قد تلاحظ حوافًا مفقودة، أو ملامح غير مكتملة، أو مناطق لا يصل فيها البلاستيك إلى نهاية التجويف. عادةً ما يعني هذا النوع من العيوب أن المادة المنصهرة فقدت قدرتها على التدفق قبل ملء القالب بالكامل. مع تبريد البلاستيك، يبدأ بالتجمد داخل التجويف، مما يمنع ملء الأجزاء المتبقية. غالبًا ما لا يجتاز الجزء النهائي فحص الجودة بسبب عيوب المظهر، أو عدم دقة الأبعاد، أو سوء التركيب أثناء التجميع. في بعض عمليات الإنتاج، يظهر نقص التشكيل بشكل متقطع. وفي عمليات أخرى، يصبح عيبًا متكررًا يُولّد نفايات مستمرة ويُعطّل استقرار الإنتاج. في كلتا الحالتين، يؤثر على استقرار عملية التشكيل، ويُهدر المواد الخام، ويُقلّل من كفاءة الإنتاج الإجمالية. ما يجعل تشخيص مشكلة نقص التشكيل صعبًا هو أن المشكلة لا تنتج دائمًا عن عامل واحد. قد يعود السبب الجذري إلى بنية القالب، أو تصميم البوابة، أو التهوية، أو سلوك تدفق المواد، أو أداء الماكينة، أو ظروف التصنيع. قد تنشأ المشكلة من ضعف التهوية، أو معايير تصنيع غير مناسبة، أو قيود في بنية القالب، أو سلوك تدفق المواد، أو عدم كفاية أداء الماكينة. في هذه المقالة، سنستعرض الأسباب الأكثر شيوعًا لنقص حقن البلاستيك في القالب، والأساليب العملية التي يستخدمها العاملون في مجال التشكيل لحل هذه المشكلة في ورشة العمل. ما هو نقص حقن البلاستيك في القالب؟ يحدث نقص حقن البلاستيك في القالب عندما لا يملأ البلاستيك المحقون تجويف القالب بالكامل أثناء عملية الحقن. قد تظهر المنطقة غير المملوءة على النحو التالي: زوايا مفقودة أضلاع أو نتوءات غير مكتملة أجزاء رقيقة غير مملوءة حواف مستديرة أو غير مصقولة علامات تردد في التدفق أشكال هندسية غير مكتملة في الحالات الشديدة، قد تختفي أجزاء كاملة من المنتج. تُعدّ حالات الحقن غير الكامل شائعةً في: قوالب الحقن ذات الجدران الرقيقة الأجزاء ذات المساحة السطحية الكبيرة التصاميم ذات مسارات التدفق الطويلة قوالب متعددة التجاويف تطبيقات الراتنجات الهندسية الأجزاء ذات أنظمة التهوية الضعيفة عادةً ما يحدث هذا العيب نتيجةً لفقدان جبهة الانصهار للضغط أو الحرارة أو زخم التدفق قبل اكتمال ملء التجويف. الأسباب السبعة الأكثر شيوعًا للحقن غير الكامل في القوالب 1. ضغط الحقن غير الكافي هذا أحد أول الأشياء التي يتحقق منها الفنيون. إذا كان ضغط الحقن منخفضًا جدًا، فلن يتمكن الانصهار من التغلب على المقاومة داخل نظام المجرى والتجويف، مما يؤدي إلى تباطؤ تدفق البلاستيك قبل الوصول إلى نهاية التعبئة. الأسباب السبعة الأكثر شيوعًا للحقن غير الكامل في القوالب 1. ضغط الحقن غير الكافي هذا أحد أول الأشياء التي يتحقق منها الفنيون. إذا كان ضغط الحقن منخفضًا جدًا، فلن يتمكن الانصهار من التغلب على المقاومة داخل نظام المجرى والتجويف، وبالتالي يتباطأ تدفق البلاستيك قبل الوصول إلى نهاية التعبئة. تشمل العلامات الشائعة ما يلي: نقص مستمر في التعبئة غياب بعض الميزات عند نهاية التدفق حقن غير مكتمل في المناطق ذات الجدران الرقيقة تحسن مؤقت في الأجزاء عند زيادة الضغط الأسباب الشائعة لانخفاض الضغط الفعال: ضبط ضغط الحقن على مستوى منخفض جدًا فقدان الضغط عبر قنوات طويلة بوابات ضيقة قطر فوهة صغير مقاومة تدفق مفرطة الحلول: زيادة ضغط الحقن تدريجيًا تحسين أبعاد البوابة تقليل عوائق التدفق غير الضرورية التحقق من قدرة ضغط الماكينة التحقق من عدم وجود انسدادات جزئية في الفوهات أو القنوات ٢. انخفاض درجة حرارة الانصهار يتأثر سلوك تدفق البلاستيك المنصهر بشكل كبير بدرجة الحرارة. عندما لا تكون درجة حرارة الانصهار عالية بما يكفي، تصبح المادة أكثر كثافة ويصعب تدفقها عبر نظام القنوات والتجويف. أثناء تقدم البلاستيك، قد يبرد بسرعة كبيرة ويبدأ بالتصلب قبل امتلاء التجويف بالكامل. انخفاض درجة حرارة الانصهار تُعدّ المواد الهندسية، مثل البولي كربونات والنايلون والراتنجات المقاومة للهب، أكثر حساسية لتغيرات درجة حرارة المعالجة، مما يجعلها أكثر عرضة لمشاكل التعبئة إذا كانت درجة حرارة الانصهار غير مستقرة أو منخفضة جدًا. الأعراض الشائعة: مظهر انسيابي باهت علامات تردد حقن غير مكتمل في مناطق التدفق الطويل الحاجة إلى ضغط حقن أعلى الحلول: زيادة مناطق درجة حرارة الأسطوانة بحذر التحقق من درجة حرارة الانصهار الفعلية، وليس فقط إعدادات الماكينة تحسين اتساق استعادة البرغي تقليل التبريد المفرط بالقرب من البوابات تجنب درجات حرارة القالب المنخفضة جدًا 3. ضعف تهوية القالب العديد من مشاكل الحقن غير المكتمل هي في الواقع مشاكل تتعلق بالهواء. عندما يدخل البلاستيك المنصهر إلى التجويف، يجب أن يخرج الهواء المحبوس بسرعة. إذا كانت التهوية غير كافية، فإن الهواء المضغوط يُشكّل مقاومة ضد جبهة الانصهار الداخلة. في بعض الحالات، يصبح ضغط الغاز المحبوس قويًا بما يكفي لإيقاف التعبئة تمامًا. الحلول: العديد من مشاكل الحقن غير المكتمل هي في الواقع مشاكل تتعلق بالهواء. عندما يدخل البلاستيك المنصهر إلى التجويف، يجب أن يخرج الهواء المحبوس بسرعة. إذا كانت التهوية غير كافية، فإن الهواء المضغوط يُشكّل مقاومة ضد جبهة الانصهار الداخلة. في بعض الحالات، يصبح ضغط الغاز المحبوس قويًا بما يكفي لإيقاف التعبئة تمامًا. غالبًا ما يؤدي سوء التهوية إلى: علامات احتراق قرب نهاية التعبئة حقن غير منتظم عدم انتظام عملية التعبئة تجمع الغازات تفاوت اللمعان المناطق التي تفتقر عادةً إلى التهوية: الأضلاع العميقة الأجزاء الرقيقة مناطق نهاية التعبئة فتحات إغلاق المنزلق حول الحشوات الحلول: إضافة فتحات تهوية أو تعميقها بشكل صحيح تحسين تهوية خط الفصل استخدام دبابيس التهوية عند الضرورة تنظيف قنوات التهوية المسدودة التقليلجيوب الهواء المحتبسة أثناء تصميم القالب يُعدّ التهوية الجيدة أحد أهم العوامل التي يُستهان بها في استقرار عملية حقن القوالب. استكشاف أخطاء تدفق القوالب غير المكتملة وإصلاحها عند تشخيص مشكلة التدفق غير المكتمل، يتبع فنيو القوالب ذوو الخبرة عادةً تسلسلًا منطقيًا بدلًا من تغيير الإعدادات عشوائيًا. الخطوة 1: التحقق من إمداد المواد تأكد أولًا مما يلي: تغذية القادوس بشكل صحيح عدم وجود انسداد داخل القادوس تجفيف الراتنج بشكل صحيح تحميل المادة الصحيحة عدم وجود تلوث أحيانًا يكون سبب "التدفق غير المكتمل" هو ببساطة عدم انتظام تغذية المواد. الخطوة 2: فحص نسبة التعبئة قم بإجراء دراسة للتدفق غير المكتمل عن طريق تقليل نسبة التعبئة تدريجيًا حتى يصبح نمط التدفق واضحًا. يساعد هذا في تحديد ما يلي: مناطق تباطؤ التدفق مصائد الهواء مناطق فقدان الضغط تكوّن خطوط اللحام مشاكل توازن البوابة غالبًا ما تكشف دراسة التدفق غير المكتمل المُحكمة عن نتائج أكثر من مجرد تعديلات التجربة والخطأ. الخطوة 3: تحليل تصميم البوابة والمجرى تُعدّ البوابات ذات الحجم الصغير سببًا خفيًا شائعًا. فإذا تجمدت البوابة مبكرًا، يفقد التجويف ضغط التعبئة قبل اكتمال ملئه. المراجعة: حجم البوابة موقع البوابة قطر المجرى توازن المجرى نسبة طول التدفق إلى سُمكه الخطوة 4: تقييم قدرة الماكينة أحيانًا تتطلب العملية أكثر مما تستطيع الماكينة تقديمه. التحقق من: أقصى ضغط حقن سرعة الحقن القصوى استخدام حجم الحقنة ملاءمة قطر البرغي ثبات الوسادة غالبًا ما تواجه الماكينات التي تعمل بالقرب من طاقتها القصوى صعوبة في تحقيق أداء تعبئة متسق. الخطوة 5: فحص توزيع درجة حرارة القالب قد يؤدي التبريد غير المتساوي إلى تجمد موضعي قبل اكتمال ملء التجويف. انتبه إلى ما يلي: المناطق ذات الجدران الرقيقة مسارات التدفق الطويلة المناطق البعيدة عن البوابات عدم توازن خط التبريد البقع الباردة بالقرب من الحشوات قد يكشف التصوير الحراري أحيانًا عن عدم توازن درجة الحرارة الخفي داخل القالب. كيف يُسهم تصميم القطعة في حدوث عيوب في عملية التشكيل؟ ليس كل عيب في عملية التشكيل ناتجًا عن مشكلة في التصنيع. أحيانًا، تُؤدي هندسة المنتج نفسها إلى ظروف تدفق غير ممكنة. كيف يُساهم تصميم القطعة في حدوث عيوب في عملية التشكيل؟ ليس كل عيب في عملية التشكيل ناتجًا عن مشكلة في التصنيع. تشمل مشاكل التصميم الشائعة ما يلي: جدران رقيقة للغاية مسارات تدفق طويلة تغيرات مفاجئة في السماكة زوايا حادة موضع غير مناسب للبوابة المواد الأكثر حساسية لمشاكل الحقن غير الكامل تشمل المواد الأكثر عرضة للخطر ما يلي: البولي كربونات (PC) النايلون (PA) PPS LCP المركبات المقاومة للاشتعال المواد المقواة بالألياف الزجاجية غالبًا ما تتطلب هذه المواد ما يلي: درجات حرارة انصهار أعلى سرعات حقن أسرع تهوية أفضل تصميم بوابة مُحسَّن تحكم دقيق في درجة حرارة القالب منع الحقن غير الكامل في القالب قبل الإنتاج أثناء تصميم القالب، يجب على المهندسين تقييم ما يلي: نسبة طول التدفق إلى السماكة موضع البوابة استراتيجية التهوية توازن قنوات التغذية كفاءة التبريد خصائص تدفق المواد يمكن أن يساعد تحليل تدفق القالب في التنبؤ بمشاكل التعبئة مبكرًا، خاصةً للأجزاء المعقدة أو ذات الجدران الرقيقة. نصائح عملية لورشة العمل غالبًا ما يستخدم الفنيون ذوو الخبرة هذه الأساليب: زيادة سرعة الحقن قبل زيادة الضغط رفع درجة حرارة القالب قليلًا للأجزاء ذات الجدران الرقيقة مراقبة اتساق طبقة الصب عن كثب فحص نظافة فتحات التهوية أثناء الصيانة تجنب نسب إعادة الطحن المفرطة التأكد من درجة حرارة الانصهار الفعلية باستخدام مسبار الانصهار تقليل القيود غير الضرورية على التدفق داخل قنوات التغذية الخلاصة نادرًا ما يكون نقص حقن القالب عيبًا عشوائيًا. عادةً ما يكون مؤشرًا على وجود خلل ما داخل نظام التشكيل يعيق التدفق، أو يفقد الضغط، أو يحبس الهواء، أو يجمّد المادة قبل الأوان. يكمن التحدي الحقيقي في تحديد موضع بداية هذا الخلل. في بعض الحالات، تكفي زيادة سرعة الحقن لحل المشكلة. أما في الحالات الأكثر تعقيدًا، فقد يتطلب الحل تعديل حجم البوابة، أو تحسين تهوية القالب، أو تغيير سمك جدار الجزء، أو التحقق من كفاية سعة الحقن في الماكينة للتطبيق. لا يعتمد حل المشكلات الفعال في قولبة الحقن على تغيير الإعدادات عشوائيًا، بل على فهم كيفية تفاعل تدفق الانصهار، وضغط التجويف، ودرجة حرارة المادة، وسلوك التبريد معًا أثناء عملية التعبئة. بمجرد فهمك لتلك العلاقة، يصبح التنبؤ بالطلقات القصيرة ومنعها أسهل بكثير.
اقرأ المزيد
تصميم التبريد
محرك الدورة: دليل عملي لتصميم تبريد القوالب
مقدمة لنكن واقعيين: التبريد ليس مجرد "مرحلة" من دورة قولبة الحقن، بل هو الدورة نفسها. عادةً ما يستغرق من 60% إلى 80% من إجمالي وقتك على المكبس. إذا كان نظام التبريد لديك ثانويًا، فأنت تُهدر المال في كل مرة يُفتح فيها القالب. النظام المصمم جيدًا هو الفرق بين إنتاج سريع و"آلة تُنتج قطعًا مشوهة وغير متناسقة". لماذا يُعد التبريد "نبض" القالب؟ تحتاج القوالب إلى التهوية، ببساطة. أنت تُجبر سائلًا بدرجة حرارة 250 درجة مئوية على الدخول إلى القالب وتتوقع أن يصبح قطعة صلبة كالصخر على الفور تقريبًا. لماذا يُعد التبريد "نبض" القالب؟ لكن إذا لم يكن التبريد متوازنًا تمامًا، فستواجه مشكلة كبيرة. يتجمد جانب، بينما ينسحب الآخر، وفجأة يصبح الجزء الدقيق ملتويًا كرقاقة البطاطس. إذا كنت تسعى لتحقيق ثبات الأبعاد، فلا يمكنك الاكتفاء بالأمل في تبريد متساوٍ؛ بل عليك تصميمه في أساس القالب. كل ثانية تختصرها من دورة التبريد بتحسين "النقاط الساخنة" تُعد إضافة مباشرة للربح في عمر القالب. استراتيجية التصميم: لا تكتفِ بحفر الثقوب الهدف بسيط ولكنه صعب: تقريب الماء قدر الإمكان من التجويف دون المساس بالسلامة الهيكلية للفولاذ. "القاعدة الذهبية" نسعى عمومًا إلى إبقاء مركز خطوط التبريد على بُعد يتراوح بين 1.5 و2 قطر من سطح التجويف. إذا كانت المسافة بعيدة جدًا، فسيبقى الحرّ متراكمًا؛ وإذا كانت قريبة جدًا، فستواجه خطر حدوث انفجار كارثي تحت ضغط الحقن. التصميم المطابق هو الأساس. بالنسبة للألواح المسطحة، تكفي شبكة بسيطة. أما بالنسبة للأشكال ثلاثية الأبعاد المعقدة، فيجب أن تُحاكي خطوط التبريد هندسة القطعة. إذا كانت القطعة معقدة، فلا تتردد في النظر في التبريد المطابق (الحشوات المطبوعة ثلاثية الأبعاد). صحيح أن التكلفة الأولية للتبريد المطابق أعلى، ولكنه الطريقة الوحيدة الفعّالة للتخلص من تلك النقاط الساخنة "المستعصية" التي لا يمكن الوصول إليها باستخدام مثقاب تقليدي. الهدف هو التخلص من نقطة الاختناق قبل أن تُؤثر سلبًا على أرباحك. سرعة التدفق لا تكتفِ بفتح الماء وتفترض أن الأداة تبرد. الأمر لا يتعلق بالتدفق فحسب، بل بالاضطراب أيضًا. تحتاج إلى الوصول إلى رقم رينولدز أعلى من 4000 لتبريد الفولاذ بشكل فعال. إذا كان سائل التبريد يتدفق ببطء شديد عبر الأنابيب، فلن يؤدي وظيفته - أنت ببساطة تُدوّر ماءً فاترًا بينما يتأثر وقت الدورة سلبًا. الوصول إلى "المناطق الميتة" تُعدّ التجاويف العميقة والضيقة كابوسًا للتبريد لأنه لا يمكنك ببساطة حفر ثقب مستقيم فيها. عليك أن تكون مبدعًا في تصميم نظام التبريد: الفقاعات بالنسبة لتلك التجاويف العميقة والضيقة حيث يكون استخدام مثقاب عادي غير مُجدٍ، نعتمد على الفقاعات. ببساطة، تقوم بإدخال أنبوب في فتحة مغلقة لرش الماء مباشرةً على "النقطة الساخنة" في طرف الأنبوب. يصطدم سائل التبريد بالسطح العلوي ويتدفق عائدًا إلى أسفل حول الأنبوب. إنها الطريقة الوحيدة الفعالة لمنع هذه الأجزاء الضيقة من التحول إلى مصائد حرارية تُسخّن البلاستيك وتُفسد عملية الإنتاج. الحواجز ثم هناك الحواجز. وهي عبارة عن فواصل معدنية تُوضع في خط التبريد لمنع الماء من "الخروج السهل". من خلال إجبار سائل التبريد على الالتفاف والدوران حول شفرة منحنية، فإنك تزيد من تلامسه مع الفولاذ الساخن. يكمن الهدف في ضمان قضاء الماء وقتًا كافيًا في "تنظيف" القالب من الحرارة قبل خروجه. حقيقة مُرّة من أرض الواقع إذا لم تتمكن من إخراج هذه الحشوات لتنظيفها، فأنت في ورطة. مع مرور الوقت، ستتراكم الرواسب المعدنية والأوساخ داخل هذه القنوات. إذا لم تُصمّمها بحيث يسهل صيانتها، فستلاحظ ازدياد أوقات دورات الإنتاج تدريجيًا شهرًا بعد شهر مع انسداد "قنوات" أداتك. لا تنتظر حتى يحدث انسداد كامل لتدرك أنه كان عليك جعلها أسهل في التنظيف. التحسين: توقف عن التخمين لا تنتظر حتى يتم وضع القالب على المكبس لتكتشف أنه يسخن. قم بمحاكاة ذلك أولًا استخدم تحليل تدفق القالب للبحث عن "النقاط الساخنة" قبل قطع أي قطعة من الفولاذ. استخدم تحليل تدفق القالب للبحث عن "النقاط الساخنة" قبل قطع أي قطعة من الفولاذ. يُعدّ نقل خط التبريد على شبكة أرخص بكثير من لحام وإعادة حفر تجويف مُقسّى. راقب فرق درجة الحرارة (ΔT). أثناء الإنتاج، راقب فرق درجة الحرارة بين مدخل ومخرج نظام التبريد. إذا لاحظت ارتفاعًا في درجة الحرارة يتجاوز 3 إلى 5 درجات مئوية، فهذا يعني أن دائرة التبريد غير متوازنة. يعمل أحد جانبي القالب بجهد زائد بينما يعمل الجانب الآخر براحة. جودة المياه عامل مهم في عملية التصنيع. يُشبه تراكم الترسبات الكلسية داخل الأنابيب ارتفاع ضغط الدم بالنسبة للقالب. استخدم مياهًا مُعالجة لمنع نمو الطحالب والترسبات المعدنية. إذا انسدت الأنابيب، سينخفض ​​معدل نقل الحرارة بشكل حاد. الخلاصة: نظام التبريد هو المحرك الذي يُحدد زمن دورة الإنتاج. تعامل معه كعملية سباكة ثانوية، وستدفع ثمن ذلك.في دورات طويلة وأجزاء مشوهة. تعامل معها كنظام إدارة حرارية مصمم بدقة، وستحصل على أداة تعمل بسرعة، وتحافظ على استقرارها، وتدرّ عليك ربحًا. الخلاصة العملية: استثمر في تصميم التبريد خلال مرحلة التصميم بمساعدة الحاسوب (CAD). قد لا يبدو توفير ثانيتين من دورة مدتها 20 ثانية أمرًا مهمًا، ولكن على مدار مليون عملية طباعة، فهذا يعني توفير 550 ساعة من وقت تشغيل الآلة، مما يعود بالفائدة على أرباحك.
اقرأ المزيد
قالب XINKEY رقم 1
اختيار الفولاذ المناسب للقالب: دليل عملي للتكلفة والأداء وعمر الأداة
إن اختيار فولاذ القالب ليس مجرد إجراء تقني روتيني، بل هو قرار مالي بالغ الأهمية. فالفولاذ الذي تختاره يحدد عمر القالب، وسرعة تبريده، والأهم من ذلك، تكلفة صيانته لاحقًا. أنت في الأساس توازن بين "تكلفة القالب" و"تكلفة القطعة المليون". إليكم نظرتنا لاختيار الفولاذ في ورشة العمل: 1. P20: الفولاذ الأكثر استخدامًا في الصناعة إذا كنت تدير مشروعًا متعدد الأغراض بحجم إنتاج أقل من 500,000 طلقة، فإن P20 هو الخيار الأمثل. تكمن ميزة P20 (1.2311 أو 1.2312) في أنه يأتي مُقسّى مسبقًا. يمكنك تشكيله، وتفريغه باستخدام آلة التفريغ الكهربائي، ويكون جاهزًا للاستخدام مباشرةً دون الحاجة إلى معالجته حراريًا. يوفر لك هذا أسابيع من وقت الانتظار ويقلل من تكاليفك الأولية. إنه قوي بما يكفي لمعظم السلع الاستهلاكية والإلكترونيات، ولكن لا تتوقع أن يحافظ على لمعانه المثالي إلى الأبد. كما أنه عرضة للصدأ في البيئات الرطبة أو عند تشغيل خطوط التبريد، لذا احرص على تزييته. 2. H13: الخيار الأمثل للإنتاج بكميات كبيرة عندما يتعلق الأمر بملايين الدورات، أو عند استخدام راتنجات كاشطة بسرعات عالية، فأنت بحاجة إلى استخدام H13. على عكس P20، فإن H13 هو فولاذ يُصنع بالحرارة. نقوم بتشكيله وهو لين (مُلدن)، ثم نرسله للمعالجة الحرارية للوصول إلى صلابة تتراوح بين 44 و52 HRC. هذا يجعل أسطح التجويف متينة للغاية ومقاومة للتشقق الحراري (تلك الشقوق الصغيرة التي تتشكل بعد آلاف الدورات الحرارية). نعم، إنه أغلى ثمناً، ونعم، يستغرق وقتاً أطول بسبب عملية التصليد، لكنها الطريقة الوحيدة لضمان عدم تلف الأداة قبل أن يحقق المشروع عائده على الاستثمار. 3. الفولاذ المقاوم للصدأ: الحل الأمثل للراتنجات "الضارة" إذا كنت تقوم بتشكيل PVC، أو مواد مقاومة للهب، أو أي مادة تُطلق غازات أكالة، فإن الفولاذ المقاوم للصدأ 420 (1.2083) ضروري للغاية. تبدأ أنواع الفولاذ العادية المستخدمة في صناعة الأدوات بالتعفن أو "التآكل" عند تعرضها للغازات الحمضية المنبعثة أثناء الصهر. يُعدّ الفولاذ المقاوم للصدأ صعب التشكيل مقارنةً بـ P20، وسيكلفك أكثر في البداية، لكنه الطريقة الوحيدة لتجنب تلف سطح التجويف بعد أسابيع قليلة من الإنتاج. كما أنه المعيار الذهبي للأجزاء الطبية والغذائية حيث النظافة أساسية. ٤. أنواع خاصة: S7 ونحاس البريليوم أحيانًا، لا يكفي الفولاذ العادي. S7 (الفولاذ المتين) إذا كان قالبك يحتوي على أجزاء إغلاق رقيقة وهشة أو عرضة للصدمات عند بدء التشغيل البارد، فإن S7 هو الحل الأمثل. فهو مقاوم للصدمات بشكل استثنائي - سينثني قبل أن يتشقق. نحاس البريليوم (مشتت الحرارة) إذا كانت لديك بقعة ساخنة في القطعة لا تبرد، فلا تستخدم الفولاذ. نحن نستخدم حشوات نحاس البريليوم لأنها تشتت الحرارة أسرع بثلاث إلى خمس مرات من الفولاذ. صحيح أنه مكلف وناعم، لكنه يوفر من ٥ إلى ١٠ ثوانٍ من زمن الدورة، وهو ما يعوض تكلفته في شهر واحد. ٥. الألومنيوم: لمن يحتاجونه فورًا يُعدّ ألومنيوم ٧٠٧٥ مثاليًا للنماذج الأولية أو الإنتاج بكميات صغيرة (أقل من ١٠٠٠٠ عملية تشكيل). فهو سريع جدًا في التشكيل ويُبدد الحرارة بكفاءة عالية. لكن لا تتوقع منه الحفاظ على دقة عالية لفترة طويلة، وبالتأكيد لا تحاول تمرير النايلون المُدعّم بالألياف الزجاجية من خلاله إلا إذا كنت ترغب في أن يبدو التجويف وكأنه تعرض للرمل. الخلاصة العملية: اختر الفولاذ المناسب لعمر القطعة أكبر خطأ يُمكن ارتكابه هو المبالغة في مواصفات الأداة. لست بحاجة إلى فولاذ H13 لاختبار ٢٠٠٠٠ قطعة، ولا يجب الاعتماد على فولاذ P20 لعقد صناعة سيارات لمدة ١٠ سنوات. الخلاصة العملية: اختر الفولاذ المناسب لعمر القطعة أكبر خطأ يُمكن ارتكابه هو المبالغة في اختيار المواصفات للأداة. لست بحاجة إلى فولاذ H13 لاختبار ٢٠٠٠٠ قطعة، ولا يجب الاعتماد على فولاذ P20 لعقد صناعة سيارات لمدة ١٠ سنوات. نصيحتي: اعرف حجم إنتاجك: كن واقعيًا بشأن عدد القطع التي ستصنعها فعليًا. انظر إلى مادة الراتنج: إذا كانت كاشطة أو مُسببة للتآكل، فاجعلها هي التي تحدد نوع الفولاذ. تواصل مع صانع القوالب مبكرًا: فنحن نعرف أنواع الفولاذ التي تتصرف بشكل جيد أثناء التشغيل الآلي، وتلك المعرضة للتشقق أثناء المعالجة الحرارية. في النهاية، التكلفة الإضافية للفولاذ الأفضل لا تُذكر مقارنةً بتكلفة أداة تتعطل في منتصف ذروة الإنتاج.
اقرأ المزيد
استكشاف أعطال العفن وإصلاحها
استكشاف أخطاء قوالب الحقن وإصلاحها: حل 12 مشكلة شائعة
مقدمة انظروا، جميعنا وقفنا بجانب آلة الطباعة نشاهد حاوية الخردة تمتلئ، وشعرنا بالإحباط نفسه. سواءً كنتَ تُعاني من نقص في الحقن لا يكتمل، أو من علامة حرق لا تزول، فإنّ تشخيص الأعطال هو جوهر العمل. لا يمكنكَ ببساطة أن تُعوّد ​​نفسك على إصلاح الآلة؛ عليكَ أن تُحدّد بدقة سبب مُعاناة قوانين الفيزياء في القالب. لكن السرّ يكمن هنا: مُعظم العيوب ليست "ألغازًا"، بل هي نتيجة تجاهل قوانين الفيزياء. للحفاظ على وقت تشغيلك، عليكَ التوقف عن التخمين والبدء بالتشخيص. إليك كيفية التعامل مع أكثر المشاكل شيوعًا في خط الإنتاج. 1. إحباط نقص الحقن نقص الحقن هو تمامًا كما يبدو: تجويف لا يكتمل. إذا كنت تنظر إلى جزء غير مكتمل، فأنت عمليًا تخسر السباق ضد "نقطة التجمد". ما الذي يحدث؟ عندما تنظر إلى جزء غير مكتمل، فأنت عمليًا تخسر السباق ضد نقطة تجمد المادة. في أغلب الأحيان، يكون الانصهار أشبه بدبس السكر البارد، أو أن ضغط الحقن يواجه مقاومة شديدة - ببساطة لا يمكنه الارتفاع. لكن لا تغفل عن الهواء - إذا كان محصورًا في جيب مغلق دون منفذ، فلن يكون هناك مجال لدخول البلاستيك، ببساطة. الحل قبل أن تبدأ بزيادة الضغط بشكل عشوائي، ألقِ نظرة فاحصة على عمليات التسخين. إذا كان الراتنج سائلًا بدرجة كافية، فابحث عن أي انسدادات أو تراكمات في فتحات التهوية. قبل أن تبدأ بزيادة الضغط بشكل عشوائي، تفحّص عمليات التسخين جيدًا. إذا كان الراتنج سائلًا بدرجة كافية، فابحث عن أي انسدادات أو تراكمات. إذا استمرت المشكلة بعد ذلك، فمن المحتمل وجود خلل في التصميم - قد تكون البوابة ضيقة جدًا بالنسبة للراتنج الذي تحاول دفعه من خلالها. ٢. علامات احتراق داكنة (تأثير الديزل) تلك الخطوط السوداء القبيحة في نهاية مسار التعبئة هي في الغالب "علامات احتراق". في ورشتنا، نسمي هذا "تأثير الديزل" لأنك تُنشئ فعليًا محرك احتراق مصغر داخل الأداة. السبب يُحتبس الهواء ويُضغط ويُسخن إلى درجة تُحرق البلاستيك حرفيًا. يحدث هذا عادةً بسبب سرعة الحقن العالية جدًا أو انعدام التهوية. الحل أبطئ سرعة الحقن خلال المرحلة الأخيرة من التعبئة للسماح للهواء بالخروج. إذا لم ينجح ذلك، فأنت بحاجة إلى فتحات تهوية إضافية (أو أعمق) في المكان الذي يظهر فيه الاحتراق. 3. علامات الانكماش: عدو الأجزاء السميكة علامات الانكماش هي تلك الانخفاضات المزعجة التي تظهر دائمًا في أكثر مناطق الجزء سمكًا، مثل الأضلاع أو النتوءات. السبب الرئيسي هو نقص التغذية. إذا لم يتم دفع كمية كافية من البلاستيك الإضافي إلى التجويف أثناء مرحلة التعبئة، فإن اللب المنصهر سيسحب السطح إلى الداخل أثناء تبريده وانكماشه. بمعنى آخر، ينهار الجزء على نفسه لعدم وجود كمية كافية من المادة لملء الفراغ الحجمي الناتج عن عملية التبريد. الحل تحتاج إلى مزيد من التعبئة والتثبيت. قم بزيادة ضغط التثبيت أو إطالة مدة التثبيت. راجع أيضًا عملية التبريد - إذا ظل اللب ساخنًا جدًا، فلن تختفي علامات الانكماش. على المدى البعيد؟ أعد تصميم الجزء بجدران ذات سماكة أكثر تجانسًا. ٤. التواء: تأثير "رقاقة البطاطس" لا شيء أسوأ من قطعة تبدو مثالية في القالب، لكنها تتقوس كرقاقة البطاطس بمجرد خروجها من القالب. السبب الجذري ينتج هذا غالبًا عن "انكماش تفاضلي". إذا برد أحد جانبي القطعة أسرع من الآخر، فإن الإجهادات الداخلية ستؤدي إلى تشوهها. قد يحدث هذا أيضًا إذا كان ضغط التعبئة مرتفعًا جدًا لدرجة أنه يحبس الإجهاد في البنية الجزيئية. الحل وازن عملية التبريد. تحقق من درجات حرارة المدخل والمخرج لكلا نصفي القالب. يجب أن تبرد القطعة بشكل متساوٍ قدر الإمكان. إذا استمرت القطعة في التواءها، فحاول تخفيف ضغط التعبئة أو ضبط درجة حرارة القالب لتخفيف هذا التوتر الداخلي. ٥. الزوائد البلاستيكية: البلاستيك يبحث عن مخرج الزوائد البلاستيكية هي تلك الزوائد الرقيقة جدًا التي تشبه "الجناح" الورقي. تسرب البلاستيك من خط الفصل. الزوائد البلاستيكية ليست مجرد هدر للراتنج، بل هي سبب رئيسي لتلف القالب. عندما ترى البلاستيك يتسرب من خط الفصل، فغالبًا ما يكون ذلك نتيجة لتضارب بين ضغط الحقن وقوة التثبيت. في معظم الأحيان، إما أن مكبس الحقن لا يملك القوة الكافية لإبقاء نصفي القالب مغلقين، أو أن أسطح الإغلاق قد تآكلت تمامًا بعد آلاف الدورات. مهما كان السبب، فهذه علامة تحذيرية على أنك تُحمّل الماكينة فوق طاقتها أو أن قالبك يحتاج إلى إعادة شحذ شاملة. الحل أولًا، خفّض ضغط وسرعة الحقن. إذا كان القالب لا يزال "يفتح" تحت الضغط، فتحقق من إعدادات التثبيت. إذا كان القالب نفسه متآكلًا، فقد حان الوقت لفكّه وإعادة شحذ أسطح الإغلاق. الخلاصة لا يعتمد حل مشاكل قوالب الحقن على الحظ. معظم عيوب التشكيل هي ببساطة نتيجة مرئية لاختلال توازن الحرارة والضغط والتدفق والتبريد. بمجرد فهمك للأسس الفيزيائية الكامنة وراء هذه العيوبفي أغلب الأحيان، يصبح الحل واضحاً. توقف عن التخمين. ابدأ بالتشخيص.
اقرأ المزيد
منتجات
جهات الاتصال
واتساب
البريد الإلكتروني