Ventilation des moisissures
Comprendre « l’ennemi invisible » : pourquoi la ventilation du moule est cruciale pour le moulage par injection
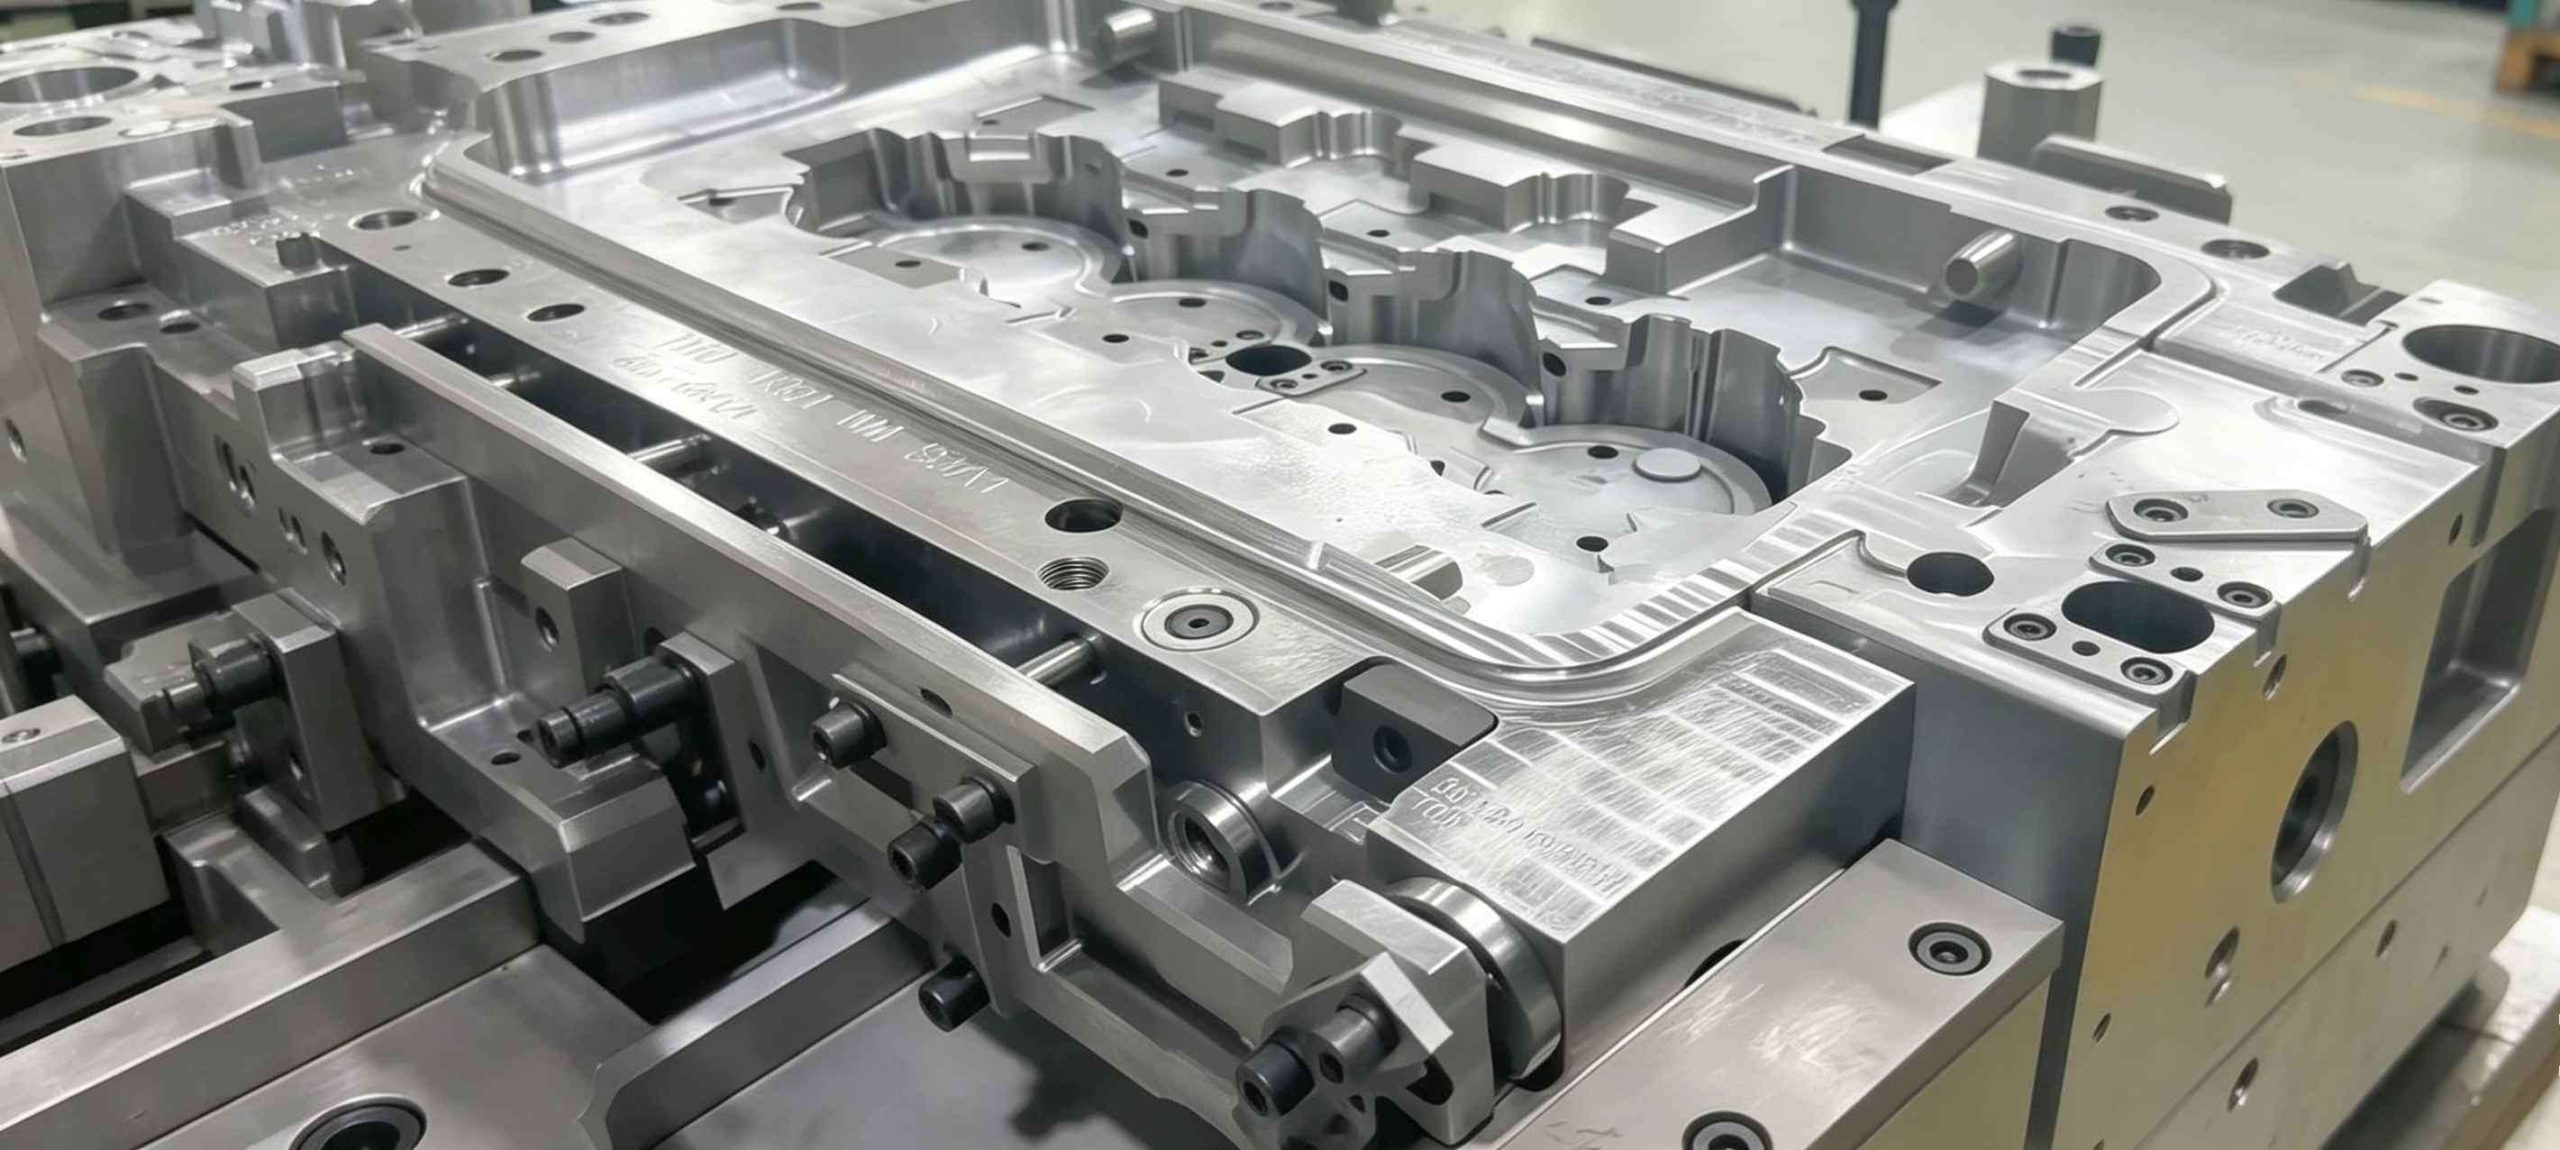
Introduction À première vue, une cavité de moule semble vide. En réalité, elle ne l'est jamais. Chaque injection commence avec de l'air déjà emprisonné dans la cavité, et cet air doit bien s'évacuer. S'il ne peut s'échapper correctement, il est comprimé rapidement par le flux de matière fondue. Résultat ? La température peut dépasser les 300 °C en quelques millisecondes. Vous créez ainsi une véritable chambre de combustion miniature à l'intérieur de votre moule. En atelier, une mauvaise ventilation est souvent la cause silencieuse de marques de brûlure, de défauts d'aspect et de problèmes de production inexpliqués. Les enjeux importants de la compression de l'air Lors de l'injection, le plastique fondu s'écoule généralement à des vitesses de 20 à 200 mm/s. En remplissant la cavité, il repousse l'air. Cet air doit s'échapper par des évents, généralement de minuscules espaces au niveau de la ligne de joint ou par des dispositifs de ventilation dédiés. La physique est implacable : Compression rapide = montée en température rapide. Dans les cas extrêmes, l'air emprisonné se comporte comme un mini-moteur diesel, enflammant et brûlant la surface du plastique. Ces « brûlures de gaz » ne sont pas de simples défauts esthétiques. Elles indiquent une dégradation du matériau au niveau moléculaire, ce qui peut compromettre la résistance et les performances à long terme des pièces. Outre les brûlures, le gaz emprisonné engendre d'autres problèmes : Une contre-pression qui complique le remplissage ; Des pièces incomplètes ; Des traces de gaz (« coupe au gaz ») où le flux d'air marque le front de fusion. Comment évacuer l'air ? Dans la conception concrète des moules, la ventilation consiste à créer des voies d'évacuation fiables. Les méthodes courantes comprennent : Les évents de la ligne de joint C'est la méthode la plus répandue. La précision est essentielle : Profondeur typique de l'évent : 0,005–0,02 mm Trop serré → l'air reste emprisonné Trop ouvert → bavures Trouver le bon équilibre requiert une solide expérience en outillage. Broches d'évacuation Utilisées dans les nervures profondes ou les cavités où l'air a tendance à s'accumuler. Diamètre typique : 2 à 4 mm Offrent des voies d'évacuation directes des zones problématiques. Rainures et inserts d'évacuation Pour les géométries complexes, les canaux d'évacuation peu profonds guident l'air vers les sorties. Dans les cas plus exigeants, les inserts en métal poreux (acier fritté) permettent à l'air de traverser le matériau lui-même, ce qui est particulièrement utile dans les cavités profondes ou complexes. Évacuation sous vide Utilisée dans des applications haut de gamme telles que les panneaux automobiles. Au lieu de s'appuyer sur la pression pour chasser l'air, un système de vide l'élimine avant même le début de l'injection, garantissant ainsi des conditions de remplissage optimales. Problèmes courants en production Brûlures de fin de remplissage Les marques sombres à la dernière zone de remplissage indiquent généralement que l'air emprisonné ne peut s'évacuer. Remplissages incomplets « fantômes » Si une pièce ne se remplit pas malgré la pression appliquée, il est probable qu'une poche d'air agisse comme un coussin. L'ajout d'un évent à cet endroit précis résout souvent le problème immédiatement. Compromis entre bavures et ventilation Dégagement d'évent excessif → bavures Dégagement insuffisant → marques de brûlure Trouver le juste équilibre est un défi constant. Lignes de soudure fragiles Lorsque les fronts d'écoulement se rejoignent sans adhérer correctement, la présence de gaz emprisonné en est souvent la cause. Une ventilation adéquate au point de jonction améliore considérablement la résistance de la soudure. Conseils de pro pour un outillage plus performant Concevez la ventilation dès le début Ne considérez pas la ventilation comme une étape secondaire. Identifiez les poches d'air lors de l'analyse de l'écoulement du moule. Utilisez des évents étagés Commencez par une section peu profonde pour bloquer le plastique, puis passez à un canal plus profond pour la circulation de l'air. Multipliez les voies de ventilation Pour les longs écoulements, placez des évents tous les 50 à 100 mm. L'air ne doit pas avoir à parcourir toute la longueur de la cavité. Conclusion La ventilation n'est pas un détail mineur : c'est un facteur essentiel de la performance du moule. Un moule bien ventilé : Se remplit plus facilement Nécessite moins de pression Produit des pièces plus homogènes Réduit les défauts et les temps d’arrêt Corriger la ventilation après le durcissement du moule est coûteux, long et souvent frustrant. Bien concevoir le moule dès le départ, c’est non seulement garantir la qualité des pièces, mais aussi éviter des coûts inutiles et assurer une production fluide.  
EN SAVOIR PLUS
curseur de moule
Conception des glissières de moules d'injection : structure, fonction et meilleures pratiques
Introduction Les coulisseaux (également appelés noyaux latéraux) sont des composants de moule qui se déplacent perpendiculairement (ou en biais) à la direction d'ouverture du moule. Ils servent à former et à libérer les contre-dépouilles externes qui, autrement, empêcheraient l'éjection rectiligne. Pour les ingénieurs moulistes travaillant sur des pièces plastiques complexes, la compréhension de la conception des coulisseaux est essentielle. Qu'est-ce qu'un coulisseau de moule ? Un coulisseau est un composant mobile de moule qui se déplace latéralement lors de la course d'ouverture pour libérer les contre-dépouilles externes d'une pièce moulée. Il est généralement actionné par un axe angulaire (également appelé axe de came ou axe à corne) monté sur la partie fixe du moule. Lors de l'ouverture du moule, l'axe angulaire pousse le coulisseau vers l'extérieur. Lors de la fermeture du moule, le coulisseau est ramené à sa position de travail, prêt pour le cycle suivant. Pour garantir la stabilité pendant l'injection, le coulisseau est bloqué par un bloc de blocage. Sans ce support, la pression élevée dans la cavité (atteignant souvent plusieurs centaines de tonnes) peut déplacer le coulisseau, entraînant des bavures ou des variations dimensionnelles. Pour la fabrication de moules standard, on utilise couramment des aciers à outils pré-trempés comme le P20 pour le corps du coulisseau. Cependant, pour les applications à grand volume, le P20 seul ne suffit pas. Des inserts trempés ou des plaques d'usure sont souvent ajoutés dans les zones de contact important afin de réduire le frottement, d'améliorer la résistance à l'usure et d'allonger considérablement la durée de vie de l'outil. Le coulisseau est guidé par des cales ou des piliers de guidage pour maintenir son alignement tout au long de sa course. La distance de course doit être au moins égale à la profondeur de la contre-dépouille, majorée d'une marge de sécurité de 2 à 3 mm. Pourquoi les coulisseaux sont-ils nécessaires ? De nombreuses pièces en plastique présentent des caractéristiques telles que des trous latéraux, des filetages, des crochets, des clips ou des géométries en retrait sur leurs surfaces externes. Ces caractéristiques créent des contre-dépouilles qui empêchent l'éjection en ligne droite du moule. Sans un système d'action latérale comme un coulisseau, la pièce serait bloquée mécaniquement dans la cavité. Toute tentative d'éjection directe risquerait d'endommager la pièce, d'user le moule, voire d'arrêter la production. En pratique, le coulisseau agit comme un mécanisme de libération obligatoire : il doit se rétracter complètement avant l’activation du système d’éjection. Un mauvais timing peut entraîner le blocage de la pièce, provoquant des dommages et des arrêts de production imprévus. Comparés aux éjecteurs internes, les coulisseaux sont généralement plus robustes pour les contre-dépouilles externes. Entraînés par le mouvement d’ouverture du moule et verrouillés mécaniquement contre la pression d’injection par le bloc de talon, ils sont adaptés aux environnements de production à grand volume nécessitant des millions de cycles. Un avantage clé des coulisseaux réside dans leur capacité de répartition de la charge. Le bloc de talon et les surfaces de guidage répartissent les forces d’injection sur une plus grande surface de contact, réduisant ainsi la déformation et l’usure par rapport aux systèmes de levage mécaniques plus petits. Problèmes courants des coulisseaux 1. Grippage et blocage : Le grippage des coulisseaux se produit lorsque les surfaces de glissement fonctionnent avec une lubrification insuffisante, entraînant une accumulation de métal et un blocage final. Ce phénomène est particulièrement fréquent dans les moules utilisant des matériaux abrasifs tels que le nylon chargé de verre ou le polypropylène chargé de minéraux. Une fois amorcé, le grippage a tendance à s’accélérer rapidement et peut finalement provoquer le blocage du coulisseau et le démontage du moule pour réparation. 2. Charge excessive sur l'axe angulaire : Lorsque l'angle de l'axe angulaire dépasse environ 25°, la charge latérale augmente considérablement. Ceci accélère l'usure des cales, des blocs de talon et de l'axe angulaire lui-même. Des angles plus prononcés augmentent également la force nécessaire lors de l'ouverture du moule, ce qui engendre des contraintes supplémentaires sur l'ensemble du mécanisme au fil du temps. 3. Bavures sur les surfaces d'arrêt : La présence de bavures sur la face d'arrêt du coulisseau indique un mauvais positionnement. Les causes fréquentes incluent des blocs de talon usés, une précharge insuffisante ou une légère déformation de l'axe angulaire. Si ce problème n'est pas traité rapidement, l'accumulation de bavures peut accélérer l'usure du coulisseau et des surfaces d'accouplement. 4. Défaut de synchronisation : Une synchronisation incorrecte du coulisseau peut entraîner des défauts importants. Si le coulisseau se déplace avant que la pièce ne soit complètement libérée, il peut entraîner la pièce latéralement, ce qui provoque des rayures, des déformations ou des distorsions dimensionnelles. Solutions de conception et bonnes pratiques Maintenir la géométrie de l'axe angulaire entre 15° et 22° afin d'équilibrer les forces et de réduire la charge latérale. Usiner des rainures de lubrification dédiées dans les plaques d'usure et veiller à ce que la graisse atteigne toutes les interfaces de glissement. Utiliser des matériaux autolubrifiants tels que le bronze AMPCO, les bagues Oilite ou les inserts d'usure composites. Mettre en œuvre un système de retour à ressort pour garantir une fermeture complète du coulisseau avant la fermeture du moule. Concevoir des angles de verrouillage du bloc de talon 2 à 3° plus prononcés que l'angle de la goupille d'angle pour assurer une fermeture sécurisée sous pression. Ajouter un système de retour anticipé des éjecteurs afin que les goupilles d'éjection se rétractent avant le mouvement du coulisseau et évitent ainsi toute interférence mécanique. Conseil de pro : Un coulisseau bien conçu doit offrir les sensations d'un mécanisme de précision : un mouvement fluide, un verrouillage précis et une constance irréprochable du premier au dernier tir. La performance est rarement le fruit de la complexité. Elle repose sur des principes fondamentaux : le choix des matériaux d'usure appropriés, une lubrification optimale et la conception d'un système de retour mécanique fiable.Lorsque ces principes de base sont respectés, le moule fonctionne avec un minimum d'intervention. Cependant, le coulisseau le plus économique est souvent celui qu'on ne fabrique jamais. Il est toujours judicieux d'évaluer si une petite modification de la conception d'une pièce peut éliminer complètement le contre-dépouille. Simplifier la géométrie permet généralement de réduire les coûts, d'améliorer la fiabilité et de faciliter la maintenance.
EN SAVOIR PLUS
Temps de cycle du moule
Temps de cycle du moule : le levier de profit caché du moulage par injection
Si vous avez déjà passé du temps dans un atelier de moulage par injection, vous aurez vite remarqué une chose : tout le monde parle de qualité, mais le véritable enjeu, c’est le temps. Le temps de cycle n’est pas qu’un simple chiffre sur l’écran de la machine ; il est directement lié aux coûts, à la productivité et, au final, à votre marge bénéficiaire. Dans de nombreux projets, le temps de cycle est souvent négligé au début. Lorsqu’il devient un problème, la conception du moule est déjà finalisée et les modifications sont coûteuses. Dans cet article, nous allons détailler ce que signifie concrètement le temps de cycle en atelier, les facteurs qui ont tendance à le ralentir et les pistes d’amélioration réalistes, sans compromettre la qualité des pièces. Qu’est-ce que le temps de cycle du moule ? Le temps de cycle du moule correspond au temps total nécessaire pour réaliser un cycle complet de moulage par injection. Ce cycle comprend : Fermeture du moule Injection (remplissage) Maintien et accumulation Refroidissement Ouverture du moule Éjection de la pièce En résumé : le temps de cycle est le temps écoulé entre la fermeture d’un moule et l’injection suivante. À première vue, 25 secondes contre 30 secondes ne semblent pas alarmantes. Mais en production continue, la différence s'accumule rapidement. Au fil du temps, le nombre de cycles diminue, ce qui se traduit directement par une baisse de la production pour les mêmes ressources. C'est là que le temps de cycle devient crucial, non pas sur le papier, mais sur vos résultats financiers. Le coût machine par pièce augmente. Les coûts de main-d'œuvre et d'énergie augmentent. Les délais de livraison s'allongent. C'est pourquoi les concepteurs de moules expérimentés ne se contentent pas de concevoir des « pièces de qualité », ils conçoivent des cycles efficaces. Facteurs clés influençant le temps de cycle du moule Le temps de cycle n'est pas déterminé par un seul paramètre. Il résulte de multiples décisions de conception et de processus. 1. Temps de refroidissement (le facteur le plus important) Le refroidissement représente souvent 60 à 80 % du temps de cycle total. Facteurs d'influence : Épaisseur de la pièce Type de matériau Température du moule Conception du canal de refroidissement Les pièces plus épaisses conservent la chaleur plus longtemps. Une mauvaise conception du système de refroidissement aggrave le problème. � Pour des cycles plus rapides, privilégiez un meilleur refroidissement plutôt qu'une injection plus rapide. 2. Conception des pièces Les choix de conception effectués en amont peuvent influencer considérablement le temps de cycle. Facteurs clés de conception : Épaisseur de paroi uniforme → refroidissement plus rapide Éviter les nervures/bosses épaisses → concentration de chaleur réduite Angles de dépouille appropriés → éjection plus rapide Une mauvaise conception entraîne un refroidissement plus long et des problèmes d'éjection. 3. Choix des matériaux Les différents plastiques se comportent différemment. Par exemple : PP/PE → refroidissement plus rapide PC/ABS → refroidissement plus lent Matériaux chargés de fibres de verre → nécessitent un contrôle plus précis Choisir un matériau sans tenir compte du temps de cycle est une erreur fréquente. 4. Conception et ingénierie du moule Un moule bien conçu peut réduire considérablement le temps de cycle. Éléments critiques : Canaux de refroidissement optimisés (refroidissement conforme si possible) Emplacement correct du point d'injection Ventilation efficace Système d'alimentation équilibré Un moule moyen « fonctionne ». Un moule bien conçu génère des profits plus rapidement. 5. Paramètres machine Même avec un moule parfait, de mauvais réglages machine peuvent ralentir considérablement la production. Paramètres clés : Vitesse d'injection Pression/temps de maintien Temps de refroidissement Vitesse d'ouverture/fermeture du système de serrage Un réglage précis est important, mais ne peut corriger une mauvaise conception. Méthodes pratiques pour réduire le temps de cycle du moule Voici ce qui fonctionne réellement en production : Optimiser d'abord le système de refroidissement Ajouter des canaux de refroidissement près des points chauds Utiliser des chicanes ou des aérateurs si nécessaire Envisager un refroidissement conforme pour les pièces complexes � C'est la solution qui offre le meilleur retour sur investissement. Réduire l'épaisseur des parois (si possible) Même une légère réduction peut diminuer significativement le temps de refroidissement. Exemple : Une épaisseur de 3,0 mm réduite à 2,5 mm peut diminuer sensiblement le temps de refroidissement. Il est cependant essentiel de toujours trouver un équilibre entre résistance et fonctionnalité. Améliorer la ventilation du moule Une meilleure ventilation permet : Un remplissage plus rapide Une réduction des marques de brûlure Une pression d’injection plus faible Ce qui raccourcit indirectement le temps de cycle. Utiliser des matériaux de moule haute performance Inserts en cuivre-béryllium (pour les zones chaudes) Accroître la conductivité thermique Ces matériaux contribuent à une dissipation thermique plus rapide. Automatiser autant que possible Éjection robotisée des pièces Éjection plus rapide et plus régulière La manipulation manuelle ralentit les cycles plus qu’on ne le pense. Erreurs courantes qui augmentent le temps de cycle Soyons honnêtes : ces erreurs sont fréquentes : Surdimensionner l’épaisseur des parois « par sécurité » Négliger le refroidissement lors de la conception du moule Mauvais positionnement des points d’injection entraînant un remplissage irrégulier Définir un temps de refroidissement excessif par sécurité Tenter de corriger les problèmes de conception avec les paramètres de la machine Ces décisions grignotent vos marges sans que vous vous en rendiez compte. Temps de cycle vs. Qualité des pièces : Trouver le juste équilibre Réduire le temps de cycle de manière trop drastique peut s'avérer contre-productif. Vous pourriez observer : Déformation Retraits de matière Contraintes internes Instabilité dimensionnelle L'objectif n'est pas le cycle le plus court, mais le cycle optimal. Conclusion Le temps de cycle du moule est l'un des facteurs les plus sous-estimés de la rentabilité du moulage par injection. Il ne s'agit pas simplement d'un paramètre de traitement, mais du résultat de : Une conception intelligente de la pièce Une ingénierie de moule réfléchie Un choix judicieux des matériaux Un processus maîtrisé En prenant en compte le temps de cycle dès la conception de la pièce et du moule, vous vous donnez une marge de manœuvre bien plus importante pour l'optimisation. Une fois l'outillage terminé, l'améliorer devient beaucoup plus difficile et coûteux. FAQQu’est-ce qu’un « bon » temps de cycle en moulage par injection ? R : Il n’existe pas de valeur de référence unique. Cela dépend de la pièce : sa taille, sa géométrie et son matériau. Les pièces simples à parois fines peuvent être moulées assez rapidement, souvent en moins de 20 secondes. Les pièces plus grandes ou plus épaisses nécessitent généralement plus de temps, parfois 40 secondes ou plus. Q : Qu’est-ce qui influe le plus sur le temps de refroidissement ? R : Le plus souvent, il s’agit de l’épaisseur de la paroi et de la configuration du système de refroidissement à l’intérieur du moule. Les zones plus épaisses mettent plus de temps à dissiper la chaleur, et si les canaux de refroidissement ne sont pas bien positionnés, ce délai est encore plus important. Q : Pourquoi mon temps de cycle est-il trop long ? R : Les causes fréquentes incluent les pièces épaisses, une conception de refroidissement inadéquate, des réglages machine trop conservateurs ou une configuration de moule inefficace.
EN SAVOIR PLUS
Élévateur de moule
Pourquoi les contre-dépouilles internes constituent un problème sérieux en moulage par injection
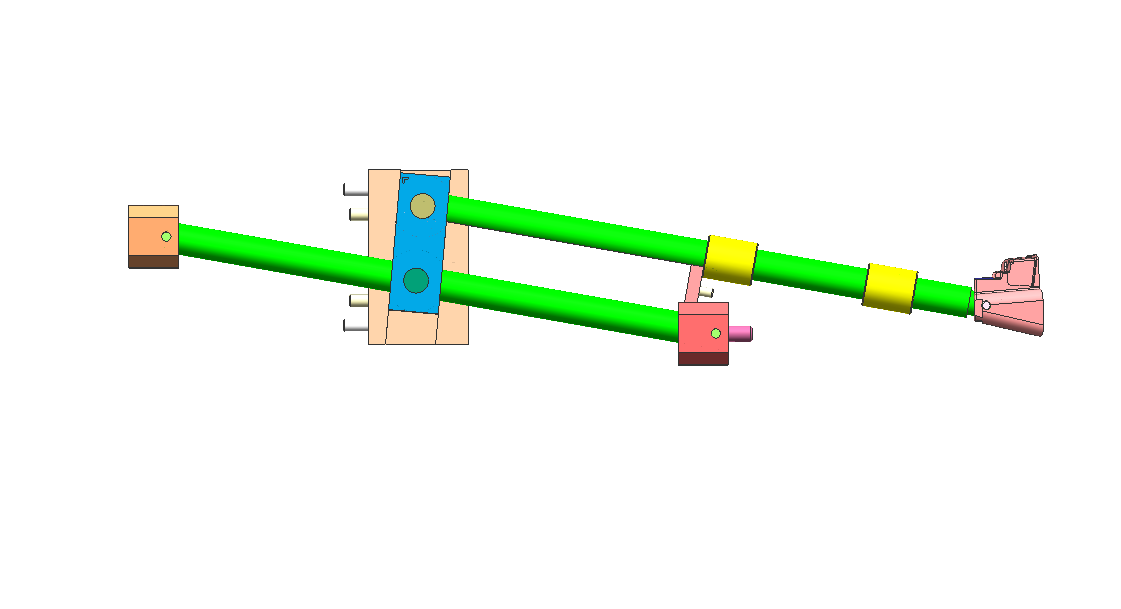
Soyons honnêtes : les contre-dépouilles internes sont un véritable cauchemar pour les concepteurs de moules. Contrairement aux éléments externes, elles ne peuvent être gérées avec des coulisseaux standards. Si la géométrie n’est pas correctement conçue, les conséquences sont graves : Pièces collées définitivement au noyau Dommages ou éraflures de surface Rupture de la tige de levage Arrêts de production coûteux Pour les clips ou bossages internes, le dispositif de levage de moule s’avère la solution mécanique la plus fiable. Fonctionnement d’un dispositif de levage de moule : le principe du « pas latéral » Un dispositif de levage de moule ne fonctionne pas comme un coulisseau traditionnel. Il est actionné par le système d’éjection. Pendant le cycle d’éjection : Le dispositif de levage se déplace vers le haut avec la plaque d’éjection Simultanément, il suit une trajectoire oblique Ceci crée un mouvement combiné vertical et latéral Ce mouvement latéral, souvent appelé « pas latéral », permet de libérer la contre-dépouille. Règle de conception essentielle Prévoir systématiquement une course supplémentaire d’au moins 2 mm au-delà de la profondeur de la contre-dépouille. Tout angle inférieur augmente le risque de : Marques de frottement Rayures superficielles Libération incomplète Erreur la plus fréquente : Angle de levage incorrect L’une des erreurs de conception les plus courantes consiste à concevoir un angle de levage trop prononcé pour gagner de la place. Angle de levage recommandé Plage optimale : 5° – 11° Zone à risque Au-delà de 15° : Risque élevé de blocage et de défaillance À des angles plus prononcés : La force latérale augmente considérablement Le mouvement vertical est restreint Le levage peut se bloquer ou la tige peut se tordre Quand les angles prononcés sont inévitables Si votre conception impose un angle plus important, envisagez : Une base de levage articulée Une conception de levage à rainure en T Ces solutions permettent de réduire les contraintes sur la tige de levage et d’améliorer la durabilité. Choix des matériaux : Prévenir le grippage et l’usure Les systèmes de levage fonctionnent sous : Haute pression Haute température Contact métal-métal continu Un mauvais choix de matériau peut entraîner un grippage, où les surfaces se soudent entre elles et provoquent une défaillance. Matériaux recommandés Acier à outils H13 Acier pré-trempé 718H Recommandations de dureté Objectif : 50–54 HRC Le poussoir doit être légèrement plus dur que le noyau. Option haute performance Pour des temps de cycle plus courts : Utiliser des inserts en cuivre-béryllium Avantages : Dissipation thermique plus rapide Temps de refroidissement réduit Efficacité de production accrue 3 conseils d’experts pour une conception de poussoir à toute épreuve 1. Ajouter un guide de queue Toujours soutenir l’extrémité inférieure de la tige du poussoir avec un bloc de guidage. Sans support : La tige vibre. Les vibrations entraînent des bavures et une usure prématurée. 2. Utiliser des rainures de lubrification Le frottement est l’ennemi de tout composant mobile. Meilleure pratique : Ajouter des rainures de lubrification aux surfaces de glissement. Exception : Moules médicaux → utiliser un revêtement DLC au lieu d’huile. 3. Contrôler l’ajustement de la ligne de joint (PL) La surface d’arrêt du poussoir doit correspondre parfaitement à celle du noyau. Même un jeu de 0,01 mm peut entraîner : Des lignes de contrôle visibles Une mauvaise qualité de surface Élévateur ou coulisseau : lequel choisir ? Le choix entre un élévateur et un coulisseau dépend entièrement de l’emplacement de la contre-dépouille. Utilisez un coulisseau lorsque : La contre-dépouille est externe L’espace est suffisant pour un mouvement latéral Utilisez un élévateur lorsque : La contre-dépouille est interne L’espace est limité Les systèmes hydrauliques ne sont pas envisageables Conclusion Un élévateur de moule est l’une des solutions les plus efficaces pour les contre-dépouilles internes, à condition d’être correctement conçu. En contrôlant : L’angle Le jeu de course Le choix du matériau Le support structurel Vous pouvez transformer un élément à haut risque en un mécanisme fiable et reproductible, garantissant le bon fonctionnement de votre ligne de production. Besoin d’aide pour optimiser la conception de votre moule ou résoudre des contre-dépouilles complexes ? Rendez-vous sur www.xinkeymould.com pour bénéficier d’une assistance experte et améliorer les performances de votre outillage.
EN SAVOIR PLUS
LIGNE DE SÉPARATION
La ligne de démarcation : là où votre conception de moule rencontre la réalité
Avez-vous déjà passé votre pouce sur une pièce en plastique neuve et senti cette arête vive et désagréable qui vous enfonçait la peau ? C’est la ligne de joint. Elle est censée être une transition harmonieuse, mais bien souvent, elle laisse des traces d’une conception bâclée. Sur un écran de CAO 2D, la ligne de joint ressemble à une simple intersection. Mais en atelier, c’est un point de tension extrême, là où le noyau et la cavité se rejoignent. Si ces deux moitiés ne s’emboîtent pas parfaitement, votre pièce est compromise avant même de quitter la presse. Pourquoi la ligne de joint est importante Une ligne de joint mal conçue n’est pas seulement inesthétique, elle est aussi un gouffre financier : ❌ Coûts d’ébavurage manuel ❌ Taux de rebut plus élevés ❌ Révisions DFM répétées ❌ Usure et maintenance des outils 1. Arrêtez de l’appeler une « ligne » : c’est une séparation stratégique Considérez la ligne de joint comme l’équateur mécanique de votre pièce. Cela détermine si votre pièce peut être démoulée ou si elle reste coincée à l'intérieur. Pièges courants � Le cauchemar de la pièce coincée (contre-dépouilles) : Un décalage de seulement 1 mm de la ligne de joint crée une contre-dépouille. Votre moule, pourtant simple, nécessite alors : Des glissières Des éjecteurs Des mécanismes complexes ➡️ Résultat : Le coût de l'outillage peut doubler instantanément � Le problème de la surface lisse : La ligne de joint n'est pas qu'une simple limite, c'est un joint haute pression. Des géométries complexes comme : Des courbes en zigzag Des transitions abruptes Des courbes prononcées …entraînent une usure plus rapide et des défaillances d'étanchéité. ✅ Règle d'or Faites simple. Lignes de joint planes = usinage facilité Meilleure étanchéité Durée de vie des outils prolongée 2. La réalité problématique des bavures (et leur impact négatif sur vos profits) Si vos pièces présentent une fine bavure indésirable sur les bords, il s'agit de bavures. En atelier, on parle de « saignement ». Pourquoi les bavures apparaissent-elles ? Lors de l'injection, le plastique fondu est soumis à une pression extrême et s'échappe par le moindre interstice. � Causes principales : • Fatigue de l'acier Usure des surfaces d'arrêt au fil du temps Arrondissement des bords après un grand nombre de cycles • Mauvais alignement Maniabilité et cavité non parfaitement alignées Même des interstices microscopiques provoquent des bavures • Le piège de la force de serrage : augmenter la force de serrage ne corrige pas une mauvaise conception. Plus de tonnage = plus de dommages (écrasement des évents, déformation des plaques) ⚠️ Mise en garde (Nouveaux moules) Si vous constatez des bavures lors du premier essai T1 : � Ce n’est PAS un problème de machine. � C’est un problème d’outillage. Corrigez l’alignement de la fermeture, pas les réglages de la presse. 3. Comment masquer la ligne de joint (Le secret des designers) La meilleure ligne de joint est celle qui passe inaperçue. Les marques haut de gamme comme Apple ou Dyson y accordent une importance capitale – et vous devriez en faire autant. Techniques de pro ✔ Suivre le bord : Placez la ligne de joint le long des arêtes vives ou des angles. ✔ Utilisez la méthode par étapes : Grainures Lignes décoratives Ruptures de design ✔ Contraste de textures Une face mate Une face brillante ➡️ Transforme un défaut en atout design 4. L’importance de l’angle de dépouille Impossible de concevoir une ligne de joint correcte sans angle de dépouille. Chaque paroi doit être biseautée par rapport au moule. Sans dépouille : Rayures lors de l’éjection Dommages de surface (marques de frottement) Gridage (rayures blanches) ✅ Angles de dépouille recommandés Surfaces lisses : ≥ 0,5° Surfaces texturées : ≥ 3° Plus de dépouille = éjection plus facile + meilleure finition de surface 5. Conclusion : Consultez un expert dès le début L’une des erreurs les plus fréquentes des designers : Finaliser le design… puis le confier au mouliste. ✅ Meilleures pratiques Contactez votre mouliste dès le début et posez-lui les questions suivantes : Où se situera la ligne de joint ? Les surfaces d’obturation s’useront-elles rapidement ? Peut-on déplacer la ligne dans une zone cachée ? Conclusion Quelques heures de discussion sur la conception pour la fabrication (DFM) aujourd’hui peuvent vous éviter : Des semaines de retouches Des milliers d’euros de rebuts Une frustration sans fin en atelier En bref La ligne de joint n’est pas qu’une simple ligne : c’est le point de rencontre entre la conception et les réalités de la fabrication.
EN SAVOIR PLUS
Éjection du moule
L'art de la sortie : pourquoi l'éjection des moules est bien plus qu'une simple poussée
Il est étonnant de constater à quel point nous nous focalisons sur chaque milliseconde de la phase d'injection, alors que l'éjection – la partie la plus critique du cycle – est souvent négligée. Injecter le plastique est une chose ; l'extraire intact, c'est là que réside le véritable savoir-faire technique. L'éjection du moule est l'ultime étape. Vous avez passé tout le cycle à remplir, tasser et refroidir une pièce parfaite, mais si votre stratégie d'éjection est défaillante, vous vous retrouverez avec des marques de tension, des déformations ou des pièces collées au noyau. Voici pourquoi une éjection fluide est la marque d'un outil bien conçu : 1. La lutte contre le frottement et le vide Dès l'ouverture du moule, la pièce en plastique adhère au noyau comme dans un étau. En refroidissant, le matériau se rétracte sur l'acier, créant un frottement important. Mais il existe un second ennemi, invisible : le vide. Dans le cas de pièces embouties profondément ou de géométries en forme de godet, la pièce forme un joint étanche contre le noyau. Si vous vous fiez uniquement aux éjecteurs, le vide s'opposera à la force exercée, ce qui risque de déformer ou d'écraser la pièce. C'est pourquoi l'outillage intelligent ne repose pas sur la force brute. Des solutions telles que : Soupapes pneumatiques Soufflages d'air temporisés sont utilisées pour rompre le vide avant même que les éjecteurs ne s'engagent. 2. L'équilibre est essentiel : éviter la perforation L'un des défauts les plus courants liés à une mauvaise conception de l'éjection est le blanchiment dû aux contraintes : ces marques blanches visibles là où les éjecteurs exercent une pression excessive. L'éjection doit être équilibrée. Si les éjecteurs ne sont pas positionnés stratégiquement autour des zones de forte friction (comme les nervures ou les bossages), la pièce peut : S'incliner Se bloquer Se rompre de manière irrégulière Dans ce cas, les éjecteurs n'éjectent pas la pièce ; ils la perforent. Un système bien conçu : Maximise la surface de contact Répartit la force uniformément Utilise des solutions comme les plaques d’éjection pour les pièces à parois fines Ceci garantit un démoulage contrôlé et uniforme. 3. L’élément clé : les angles de dépouille Vous pouvez investir dans le système d’éjection le plus avancé au monde, mais sans angles de dépouille appropriés, vous ne parviendrez pas à obtenir un résultat satisfaisant. La dépouille est la légère inclinaison des parois verticales. Même 0,5° peut faire la différence entre : Un démoulage propre Une pièce bloquée nécessitant un retrait manuel Et sur les surfaces texturées ? La dépouille devient encore plus cruciale. Le plastique s’imprègne en quelque sorte de la texture du moule. Règle générale : plus la dépouille est importante, mieux c’est. 4. Synchronisation et équilibre thermique L’éjection ne dépend pas seulement de la pression exercée, mais aussi du moment où elle est déclenchée. Trop tôt : la pièce est encore molle → les broches laissent des marques ou provoquent une déformation. Trop tard : la pièce adhère trop fortement au noyau → une force excessive entraîne des dommages. Si vous ratez ce moment, vous ne faites plus que démouler la pièce, vous provoquez une défaillance. L'outillage moderne a évolué et ne se limite plus aux agents de démoulage traditionnels. Aujourd'hui, de nombreux moules haute performance utilisent : Des broches revêtues de DLC (carbone amorphe). Ces revêtements : Réduisent la friction Améliorent la gestion thermique Prolongent la durée de vie de l'outillage Permettent des cycles plus rapides Surtout, ils permettent un démoulage propre, sans contamination ni résidu. En résumé : Un bon moule ne se contente pas de produire une pièce parfaite ; il la produit de manière constante, automatique et fiable. Si un opérateur doit rester près de la machine pour aider les pièces à se démouler, c'est que le système d'éjection est déjà défaillant. Conception optimisée pour l'éjection Chez [Nom de votre entreprise], l'éjection est une étape cruciale. De : Systèmes de plaques d'éjection Éjection multi-étapes Revêtements avancés Nous concevons chaque détail pour que chaque pièce sorte du moule avec la même perfection qu'à sa sortie. Car en moulage par injection, la dernière étape est tout aussi critique que la première. 如果你要,我可以帮你再优化一版更偏营销型(更适合Les références SEO et Google � Référencement SEO + (Google Maps + LinkedIn) � Éjection du moule en injection plastique : Principes de conception pour un démoulage optimal En injection plastique, la plupart des ingénieurs se concentrent sur le remplissage, le compactage et le refroidissement. Pourtant, l’une des étapes les plus critiques est souvent négligée : l’éjection du moule. Un moule bien conçu ne se contente pas de produire une pièce parfaite ; il garantit également un démoulage fluide, régulier et automatique. Une conception d’éjection inadéquate entraîne : Blanchiment sous contrainte Déformation de la pièce Adhérence au noyau Allongement du temps de cycle Intervention manuelle Dans cet article, nous détaillons les principes clés de conception de l’éjection du moule qui garantissent une production de haute qualité et reproductible. Qu’est-ce que l’éjection du moule en injection plastique ? L'éjection du moule est la dernière étape du cycle de moulage par injection. La pièce en plastique refroidie est extraite du moule à l'aide de systèmes mécaniques tels que : Broches d'éjection Plaques d'éjection Systèmes d'éjection pneumatique Cette étape influe directement sur : La qualité des pièces L'efficacité du cycle La durée de vie des outils 1. Friction et vide lors de l'éjection du moule Pendant le refroidissement, le plastique se rétracte et adhère fortement au noyau du moule, générant des forces de friction importantes. Dans les géométries complexes ou fermées, un problème supplémentaire se pose : la formation d'un vide. Ce vide peut : Empêcher un démoulage correct Provoquer l'affaissement de la pièce Augmenter la force d'éjection requise Bonne pratique : Éliminer le vide Pour améliorer le démoulage : Utiliser des soupapes d'air Appliquer des jets d'air temporisés Concevoir des voies d'évacuationCes méthodes réduisent la résistance avant l'éjection mécanique. 2. Conception et positionnement des éjecteurs Un positionnement inadéquat des éjecteurs est l'une des principales causes de défauts sur les pièces moulées par injection. Problèmes courants : Blanchiment sous contrainte Marques d'éjection Défauts de perforation Recommandations de conception : Placer les éjecteurs près des zones de forte résistance (nervures, bossages) Assurer une répartition équilibrée de la force Augmenter la surface de contact Pour les pièces à parois minces, envisager : Des plaques d'éjection plutôt que des éjecteurs Une éjection sur tout le périmètre pour une force uniforme 3. Importance des angles de dépouille dans la conception du moule L'angle de dépouille est essentiel pour réduire le frottement lors de l'éjection de la pièce. Sans dépouille adéquate : Les pièces adhèrent au noyau La force d'éjection augmente Les défauts de surface sont plus fréquents Angles de dépouille recommandés : Surfaces lisses : ≥ 0,5° Surfaces texturées : ≥ 1,5°–3° Point clé : Une dépouille plus importante facilite le démoulage et prolonge la durée de vie du moule. 4. Synchronisation de l'éjection et refroidissement Une synchronisation correcte de l'éjection est essentielle en moulage par injection. Éjection trop précoce : La pièce est encore molle Ce qui entraîne des déformations et des marques d'éjection Éjection trop tardive : La pièce se rétracte fortement sur le noyau Ce qui nécessite une force excessive Ce qui augmente le risque de dommages Stratégie d'optimisation : Concevoir un système de refroidissement adapté Contrôler la température du moule Synchroniser l'éjection avec les propriétés du matériau 5. Solutions avancées : Revêtements à faible friction Les moules modernes utilisent de plus en plus de revêtements DLC (carbone amorphe) sur les broches d'éjection. Avantages : Friction réduite Résistance à l'usure améliorée Meilleure stabilité thermique Démoulage plus propre (pas besoin de spray de démoulage) Ceci permet de : Réduire le temps de cycle Améliorer la régularité de la production Réduire la maintenance Pourquoi l'éjection du moule est essentielle à l'efficacité de la production Un système d'éjection mal conçu peut : Augmenter le taux de rebut Nécessiter un démoulage manuel Ralentir la production Endommager l'outillage Un système optimisé garantit : Une production entièrement automatisée Une qualité de pièces constante Un temps d'arrêt réduit Un coût à long terme inférieur Conclusion : Prioriser l'éjection Dans la conception de moules d'injection plastique de haute qualité, l'éjection ne doit jamais être négligée. De la disposition des éjecteurs à l'optimisation de l'angle de dépouille et au démoulage assisté par air, chaque détail contribue à obtenir : Un démoulage fluide Une efficacité de production élevée Des performances fiables du moule Vous recherchez une conception de moule d'injection fiable ? Chez Xinkey Mould, nous sommes spécialisés dans : Les moules d'injection haute performance Les systèmes d'éjection optimisés Les solutions d'outillage économiques Nous concevons chaque moule en privilégiant un démoulage efficace, garantissant ainsi le bon déroulement de votre production, de la première injection à la fabrication en série.
EN SAVOIR PLUS
Produits
Contacts
sur WhatsApp
Courriel