Formzykluszeit
Zykluszeit der Form: Der versteckte Gewinnhebel beim Spritzgießen
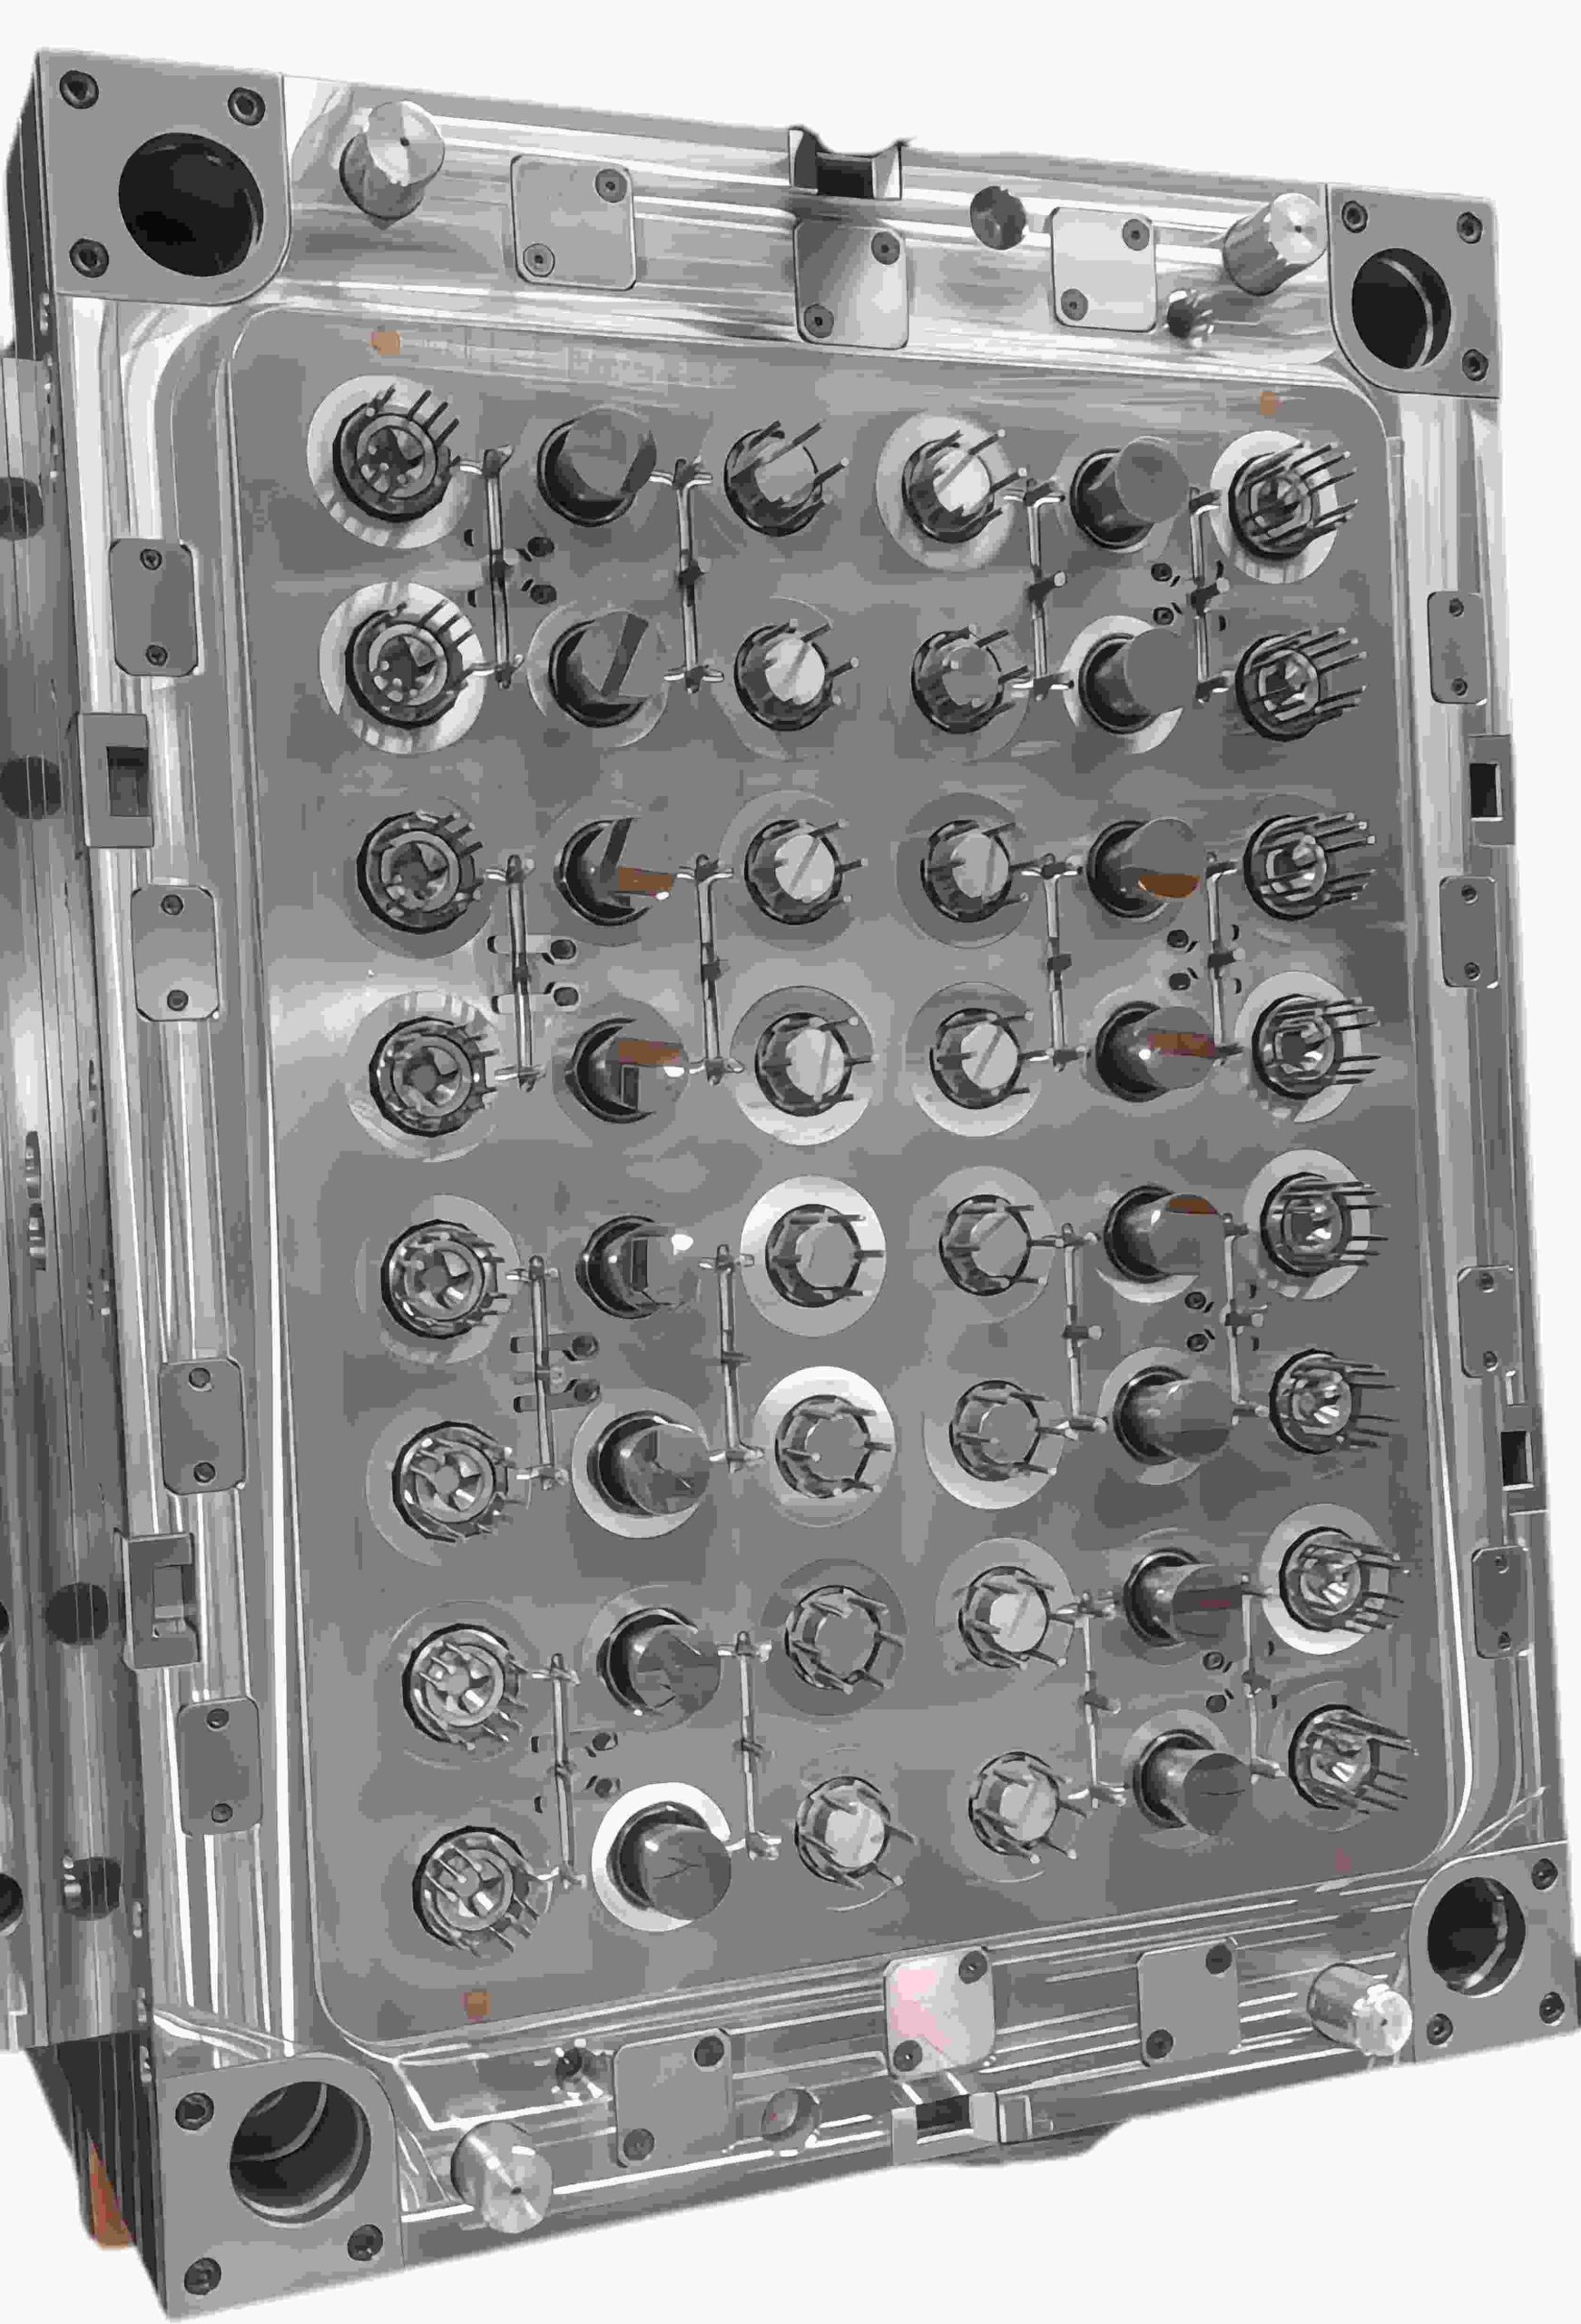
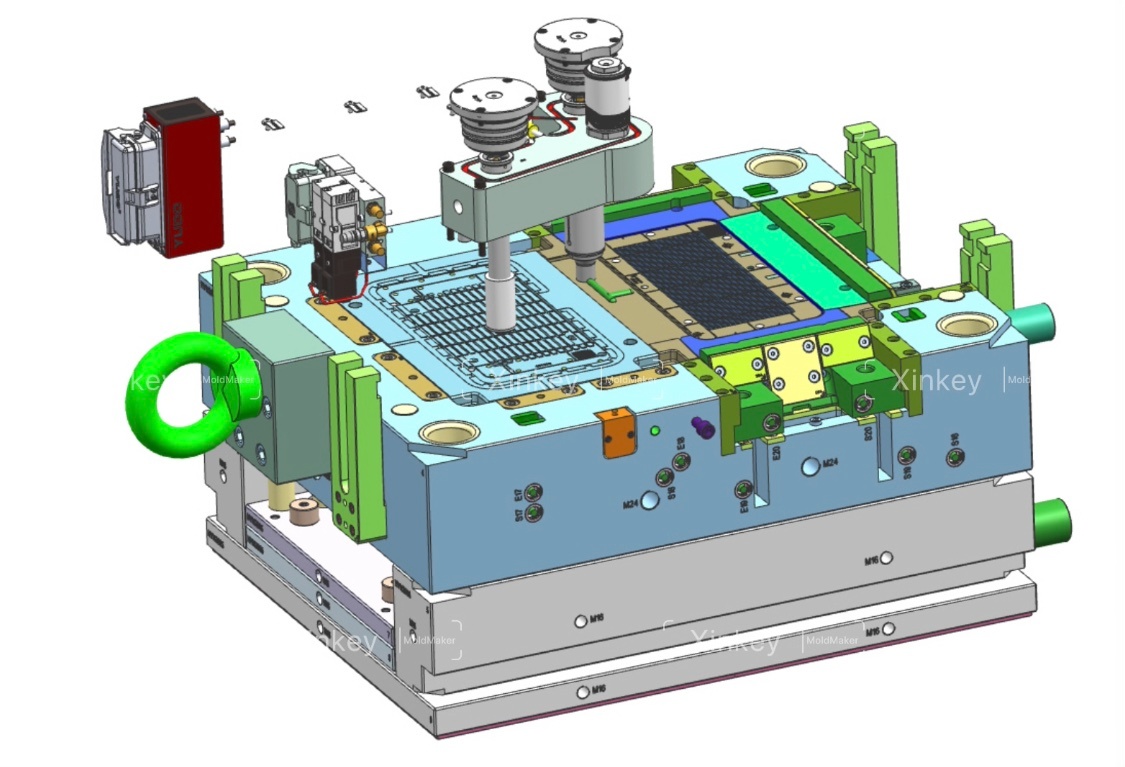
Wer schon einmal in einer Spritzgießerei gearbeitet hat, weiß: Qualität ist allgegenwärtig, doch letztendlich zählt die Zeit. Die Zykluszeit ist nicht nur eine Zahl auf dem Maschinendisplay – sie beeinflusst Kosten, Ausstoß und letztendlich Ihre Gewinnspanne. In vielen Projekten wird der Zykluszeit anfangs wenig Beachtung geschenkt. Bis sie zum Problem wird, ist das Werkzeugdesign bereits festgelegt und Änderungen sind kostspielig. In diesem Artikel erklären wir, was die Zykluszeit in der Praxis bedeutet, was sie verlangsamt und wo Sie realistische Verbesserungen erzielen können – ohne die Teilequalität zu gefährden. Was ist die Werkzeugzykluszeit? Die Werkzeugzykluszeit bezeichnet die Gesamtzeit, die für einen vollständigen Spritzgießprozess benötigt wird. Dazu gehören: Werkzeugschließen Einspritzen (Füllen) Nachfüllen und Halten Abkühlen Werkzeugöffnen Teileauswurf Einfach ausgedrückt: Die Zykluszeit ist die Zeitspanne vom Schließen eines Werkzeugs bis zum nächsten Schuss. Auf den ersten Blick scheinen 25 Sekunden im Vergleich zu 30 Sekunden nicht weiter besorgniserregend. Doch in der Serienproduktion summiert sich das schnell. Mit der Zeit sinkt die Anzahl der Zyklen, was direkt zu einer geringeren Produktivität bei gleichen Ressourcen führt. Hier beginnt die Zykluszeit eine Rolle zu spielen – nicht nur auf dem Papier, sondern auch im Endergebnis. Die Maschinenkosten pro Teil steigen. Die Lohn- und Energiekosten erhöhen sich. Die Lieferzeiten verlängern sich. Deshalb entwickeln erfahrene Werkzeugkonstrukteure nicht nur Werkzeuge für „gute Teile“, sondern für effiziente Zyklen. Schlüsselfaktoren, die die Werkzeugzykluszeit beeinflussen: Die Zykluszeit wird nicht von einem einzigen Parameter bestimmt. Sie ist das Ergebnis mehrerer Konstruktions- und Prozessentscheidungen. 1. Kühlzeit (Der wichtigste Faktor): Die Kühlung beansprucht oft 60–80 % der gesamten Zykluszeit. Einflussfaktoren: Teiledicke Materialart Werkzeugtemperatur Kühlkanalgestaltung Dickere Teile speichern Wärme länger. Eine ungünstige Kühlkanalgestaltung verschlimmert das Problem. � Für schnellere Zyklen ist eine bessere Kühlung entscheidend – nicht eine schnellere Einspritzung. 2. Teilekonstruktion Frühe Konstruktionsentscheidungen können die Zykluszeit maßgeblich beeinflussen. Wichtige Konstruktionsfaktoren: Gleichmäßige Wandstärke → schnellere Abkühlung Vermeidung dicker Rippen/Vorsprünge → geringere Wärmekonzentration Optimale Entformungsschrägen → schnelleres Auswerfen Schlechte Konstruktion = längere Abkühlung + Auswerfprobleme 3. Materialauswahl Verschiedene Kunststoffe verhalten sich unterschiedlich. Zum Beispiel: PP/PE → schnellere Abkühlung PC/ABS → langsamere Abkühlung Glasfaserverstärkte Werkstoffe → erfordern mehr Kontrolle Die Materialauswahl ohne Berücksichtigung der Zykluszeit ist ein häufiger Fehler. 4. Werkzeugkonstruktion & -entwicklung Ein gut konstruiertes Werkzeug kann die Zykluszeit deutlich reduzieren. Kritische Elemente: Optimierte Kühlkanäle (wenn möglich konturnahe Kühlung) Optimale Angusslage Effiziente Entlüftung Ausgewogenes Angusskanalsystem Ein durchschnittliches Werkzeug funktioniert. Ein gut konstruiertes Werkzeug sorgt für höhere Gewinne. 5. Maschinenparameter Selbst mit einem perfekten Werkzeug können ungünstige Maschineneinstellungen den Produktionsprozess erheblich verlangsamen. Wichtige Parameter: Einspritzgeschwindigkeit Nachdruck/Nachhaltezeit Kühlzeiteinstellung Öffnen-/Schließgeschwindigkeit der Schließvorrichtung Feinabstimmung ist wichtig – kann aber Konstruktionsfehler nicht beheben. Praktische Wege zur Reduzierung der Werkzeugzykluszeit Folgendes funktioniert in der Praxis: Optimieren Sie zuerst das Kühlsystem Fügen Sie Kühlkanäle in der Nähe von Hotspots hinzu Verwenden Sie bei Bedarf Leitbleche oder Entlüfter Erwägen Sie konturnahe Kühlung für komplexe Teile � Dies bietet den größten ROI. Reduzieren Sie die Wandstärke (wenn möglich) Schon eine geringe Reduzierung kann die Kühlzeit deutlich verkürzen. Beispiel: 3,0 mm → 2,5 mm kann die Abkühlzeit deutlich verkürzen. Denken Sie jedoch stets an das richtige Verhältnis von Festigkeit und Funktion. Verbessern Sie die Formentlüftung Eine bessere Entlüftung ermöglicht: Schnellere Füllung Weniger Brandspuren Niedrigerer Einspritzdruck Was indirekt die Zykluszeit verkürzt. Verwenden Sie hocheffiziente Formmaterialien Berylliumkupfer-Einsätze (für heiße Bereiche) Stähle mit hoher Wärmeleitfähigkeit Diese tragen zu einer schnelleren Wärmeabfuhr bei. Automatisieren Sie, wo immer möglich Robotische Teileentnahme Schnellerer, gleichmäßiger Auswurf Manuelle Handhabung verlangsamt die Zyklen stärker als man denkt. Häufige Fehler, die die Zykluszeit verlängern Seien wir ehrlich – diese Fehler passieren ständig: Überdimensionierung der Wandstärke „nur zur Sicherheit“ Vernachlässigung der Kühlung bei der Formkonstruktion Ungünstige Angussplatzierung führt zu ungleichmäßiger Füllung Übermäßige Abkühlzeit als Sicherheitspuffer Versuch, Konstruktionsprobleme mit Maschinenparametern zu beheben Diese Entscheidungen schmälern unbemerkt Ihre Gewinnmargen. Zykluszeit vs. Teilequalität: Die richtige Balance finden Eine zu aggressive Reduzierung der Zykluszeit kann kontraproduktiv sein. Mögliche Folgen sind: Verzug Einfallstellen Eigene Spannungen Dimensionsinstabilität Ziel ist nicht der kürzeste, sondern der optimale Zyklus. Fazit Die Werkzeugzykluszeit ist einer der am meisten unterschätzten Faktoren für die Rentabilität im Spritzguss. Sie ist nicht nur ein Prozessparameter, sondern das Ergebnis von: Intelligenter Teilekonstruktion Sorgfältiger Werkzeugkonstruktion Richtiger Materialauswahl Kontrollierter Verarbeitung Wenn Sie die Zykluszeit frühzeitig berücksichtigen – bereits während der Konstruktion von Teil und Werkzeug –, haben Sie deutlich mehr Spielraum für Optimierungen. Nach Fertigstellung des Werkzeugs wird eine Verbesserung wesentlich schwieriger und kostspieliger. FAQ F: Was ist ein „Was ist eine gute Zykluszeit beim Spritzgießen? A: Es gibt keinen allgemeingültigen Richtwert. Sie hängt vom Bauteil ab – von seiner Größe, Geometrie und dem Material. Einfache, dünnwandige Bauteile lassen sich recht schnell fertigen, oft in unter 20 Sekunden. Größere oder dickere Bauteile benötigen in der Regel mehr Zeit, manchmal 40 Sekunden oder mehr. F: Was beeinflusst die Abkühlzeit am meisten? A: Meistens sind es die Wandstärke und die Anordnung der Kühlkanäle im Werkzeug. Dickere Bereiche benötigen länger, um die Wärme abzugeben, und wenn die Kühlkanäle nicht optimal platziert sind, wird die Verzögerung noch deutlicher. F: Warum ist meine Zykluszeit zu lang? A: Häufige Ursachen sind dicke Bauteile, eine unzureichende Kühlkonstruktion, konservative Maschineneinstellungen oder eine ineffiziente Werkzeuganordnung.
MEHR LESEN
Formheber
Warum innere Hinterschneidungen ein ernstes Problem beim Spritzgießen darstellen
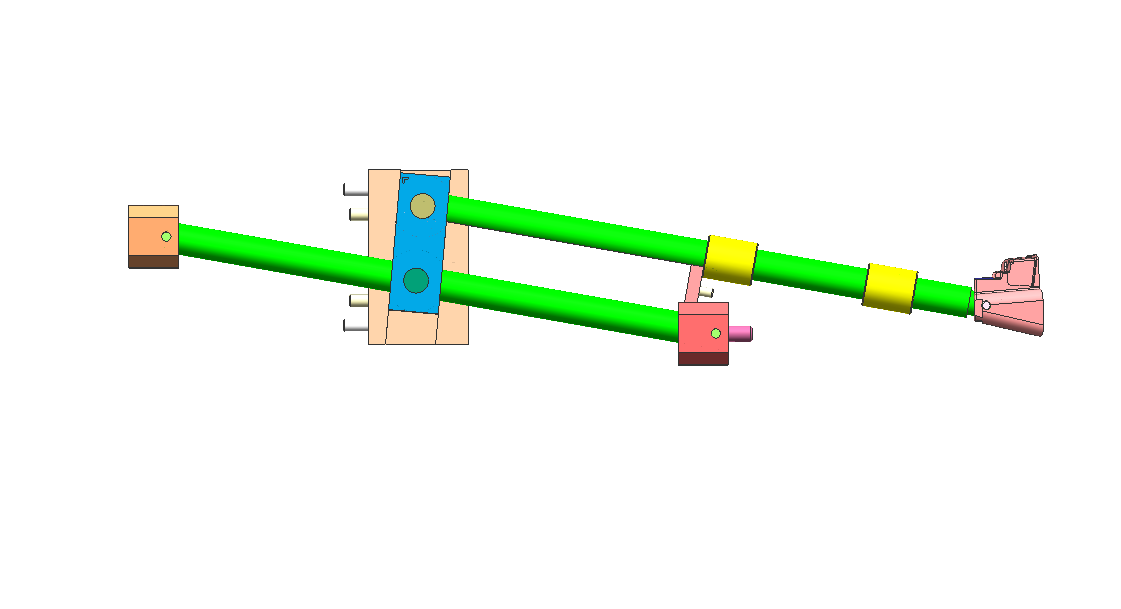
Seien wir ehrlich: Hinterschneidungen im Inneren sind ein Albtraum für Werkzeugkonstrukteure. Anders als äußere Merkmale lassen sie sich nicht mit Standard-Schiebern handhaben. Bei fehlerhafter Geometrie sind die Folgen gravierend: Festsitzende Teile am Kern Beschädigungen oder Abrieb der Oberfläche Bruch der Auswerferstange Kostenintensive Produktionsausfälle Bei inneren Klammern oder Vorsprüngen ist der Werkzeugheber die zuverlässigste mechanische Lösung. Funktionsweise eines Werkzeughebers: Das „Seitwärtsschritt“-Prinzip Ein Werkzeugheber bewegt sich nicht wie ein herkömmlicher Schieber. Er wird vom Auswerfersystem angetrieben. Während des Auswerferzyklus: Der Heber bewegt sich mit der Auswerferplatte nach oben. Gleichzeitig beschreibt er eine geneigte Bahn. Dadurch entsteht eine kombinierte vertikale und laterale Bewegung. Diese laterale Bewegung – oft als „Seitwärtsschritt“ bezeichnet – löst die Hinterschneidung. Wichtige Konstruktionsregel: Immer mindestens 2 mm zusätzlichen Hub über die Tiefe der Hinterschneidung hinaus einplanen. Alles darunter erhöht das Risiko von: Schleifspuren Oberflächenkratzern Unvollständiger Auslösung Häufigster Fehler: Falscher Hubwinkel Einer der größten Konstruktionsfehler ist ein zu steiler Hubwinkel, um Platz zu sparen. Empfohlener Hubwinkel Optimaler Bereich: 5° – 11° Risikobereich Über 15°: Hohes Risiko von Blockierung und Ausfall Bei steileren Winkeln: Die Seitenkraft nimmt deutlich zu Die vertikale Bewegung wird eingeschränkt Der Hub kann blockieren oder die Stange kann knicken Wenn steile Winkel unvermeidbar sind Wenn Ihre Konstruktion einen größeren Winkel erfordert, sollten Sie Folgendes in Betracht ziehen: Gelenkige Hubbasis T-Nut-Hubkonstruktion Diese tragen dazu bei, die Belastung der Hubstange zu reduzieren und die Haltbarkeit zu verbessern. Materialauswahl: Vermeidung von Fressen und Verschleiß Hubsysteme arbeiten unter: Hohem Druck Hoher Temperatur Dauerhaftem Metall-auf-Metall-Kontakt Die Wahl des falschen Materials kann zu Fressen führen, bei dem Oberflächen miteinander verschweißen und ausfallen. Empfohlene Werkstoffe Werkzeugstahl H13 Vorgehärteter Stahl 718H Härtevorgabe Zielwert: 50–54 HRC Der Stößel sollte etwas härter als der Kern sein. Hochleistungsoption Für kürzere Zykluszeiten: Berylliumkupfer-Einsätze verwenden Vorteile: Schnellere Wärmeableitung Kürzere Abkühlzeit Erhöhte Produktionseffizienz 3 Expertentipps für eine robuste Stößelkonstruktion 1. Führen Sie eine Führungsschiene am unteren Ende an. Die Stößelstange sollte immer mit einer Führungsschiene am unteren Ende abgestützt werden. Ohne Abstützung: Die Stange vibriert. Vibrationen führen zu Gratbildung und Verschleiß. 2. Verwenden Sie Ölnuten. Reibung ist der Feind jedes beweglichen Bauteils. Bewährte Vorgehensweise: Schmiernuten an den Gleitflächen anbringen Ausnahme: Medizinische Formen → DLC-Beschichtung statt Öl verwenden 3. Passung der Trennlinie (PL) kontrollieren Die Absperrfläche des Auswerfers muss exakt mit dem Kern übereinstimmen. Selbst ein Spalt von 0,01 mm kann Folgendes verursachen: Sichtbare Trennlinien Schlechte Oberflächenqualität Auswerfer vs. Schieber: Welcher ist der richtige? Die Wahl zwischen Auswerfer und Schieber hängt ausschließlich von der Lage der Hinterschneidung ab. Schieber verwenden, wenn: Die Hinterschneidung außen liegt Ausreichend Platz für seitliche Bewegung vorhanden ist Auswerfer verwenden, wenn: Die Hinterschneidung innen liegt Der Platz begrenzt ist Hydrauliksysteme nicht praktikabel sind Fazit Ein Formauswerfer ist eine der effizientesten Lösungen für interne Hinterschneidungen – jedoch nur bei korrekter Konstruktion. Durch die Kontrolle von: Winkel Verfahrweg Materialauswahl Strukturelle Unterstützung Verwandeln Sie ein risikoreiches Bauteil in einen zuverlässigen, wiederholbaren Mechanismus, der Ihre Produktionslinie reibungslos am Laufen hält. Benötigen Sie Unterstützung bei der Optimierung Ihres Werkzeugdesigns oder der Lösung komplexer Hinterschnitte? Besuchen Sie www.xinkeymould.com, um Expertenrat zu erhalten und die Leistung Ihrer Werkzeuge zu verbessern.
MEHR LESEN
SCHEIDUNGSLINIE
Die Trennlinie: Wo Ihr Formdesign auf die Realität trifft
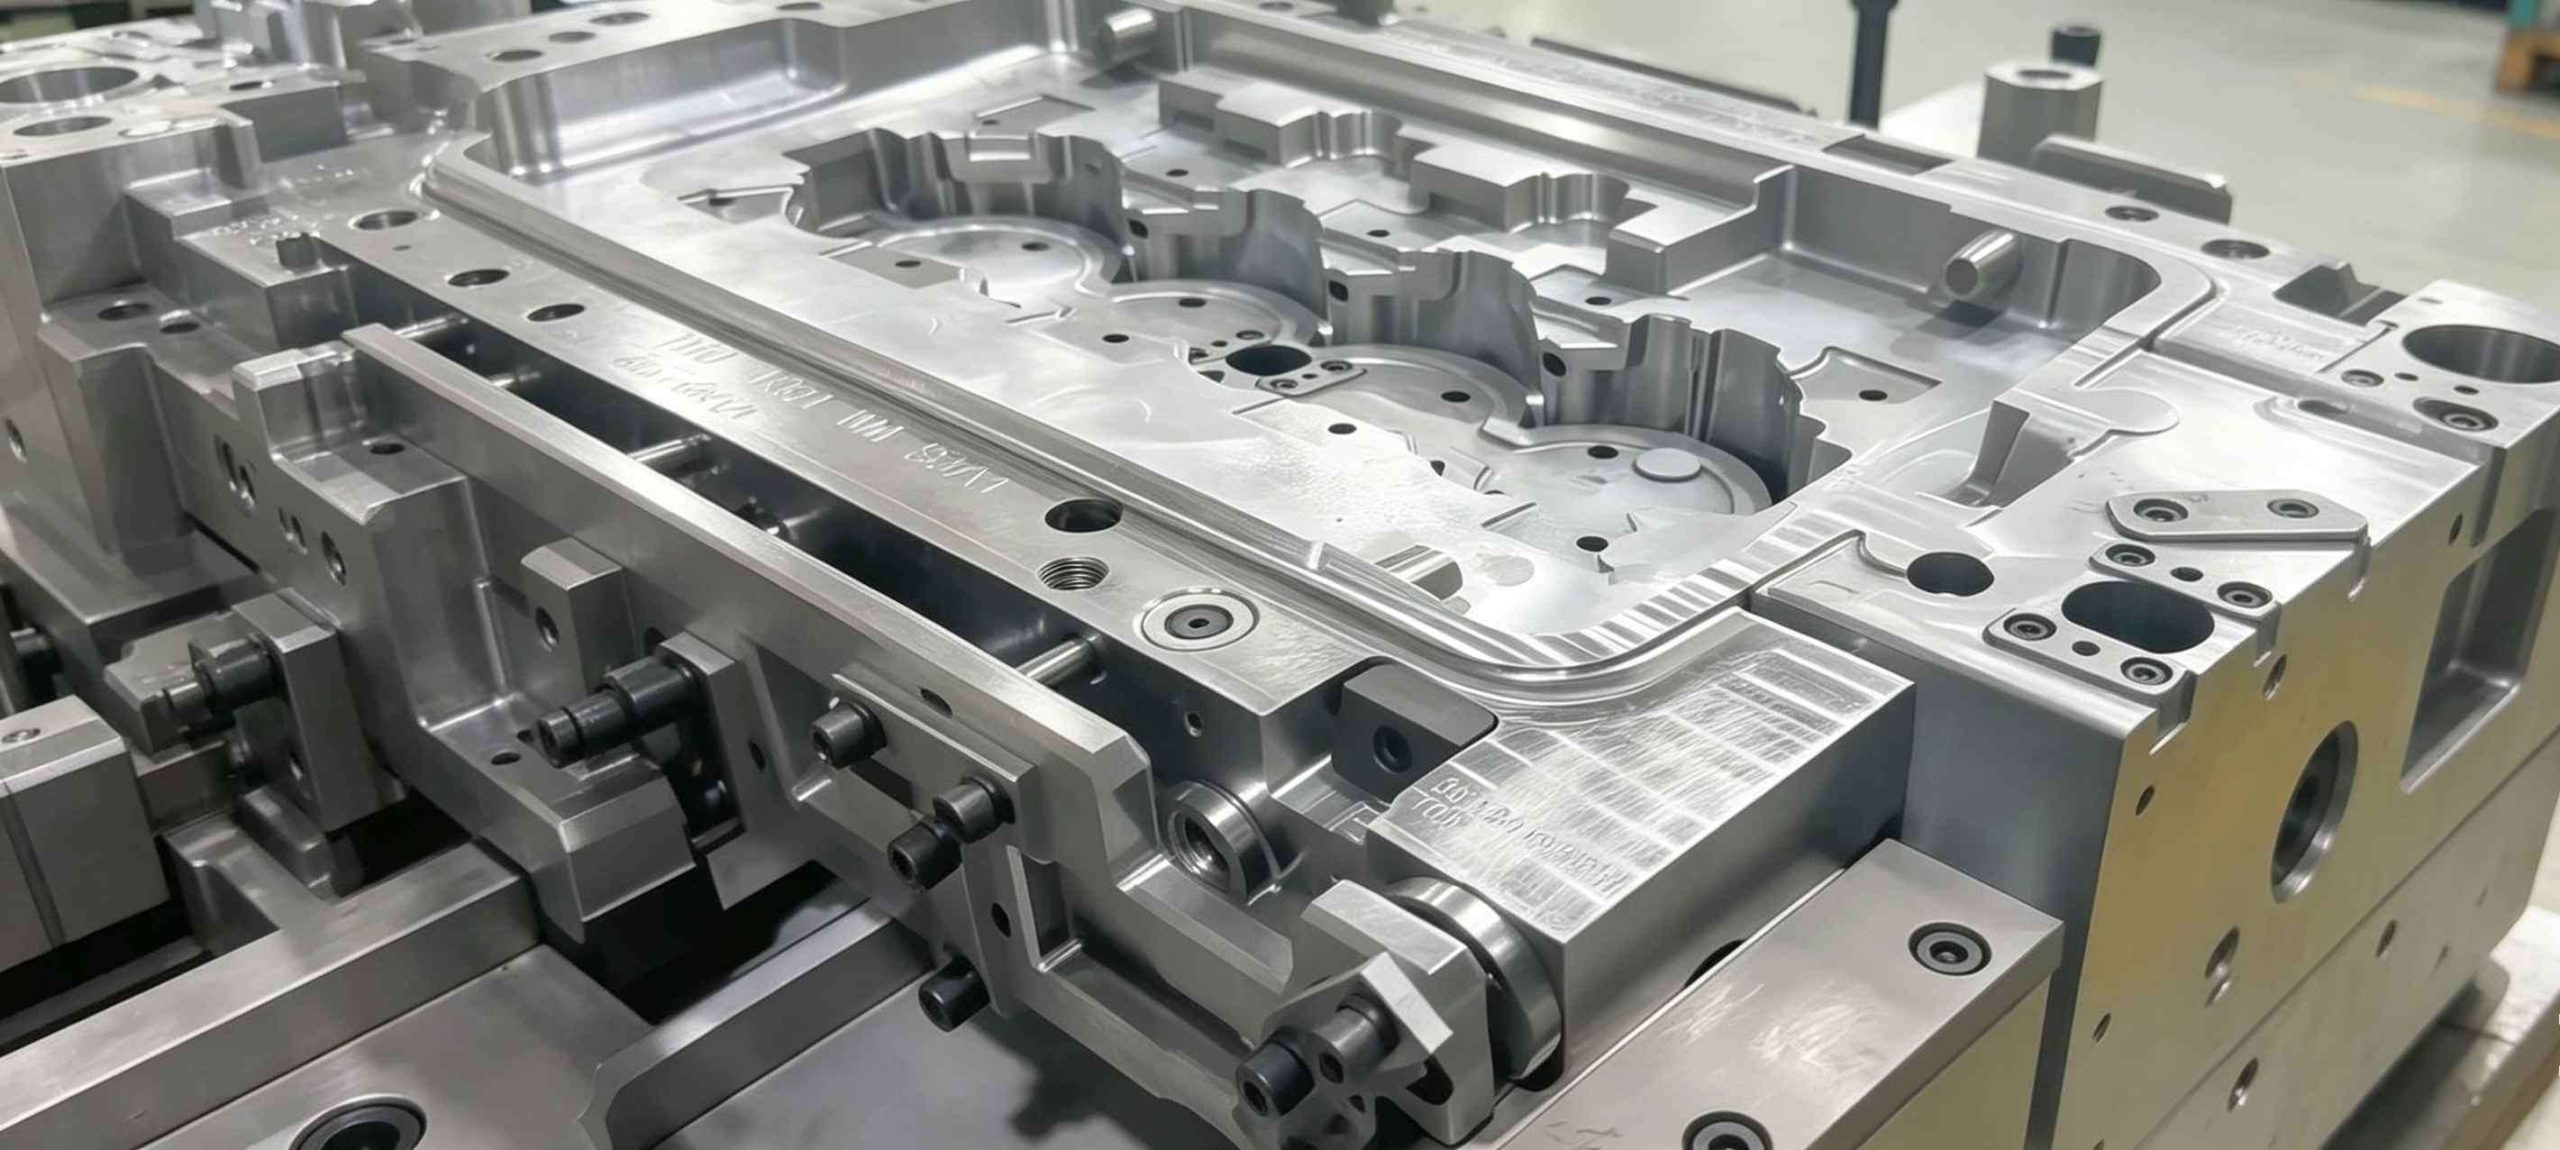
Haben Sie schon einmal mit dem Daumen über ein neues Kunststoffteil gestrichen und die scharfe, unschöne Kante gespürt, die sich in die Haut bohrt? Das ist die Trennlinie. Sie sollte ein nahtloser Übergang sein – doch allzu oft wird sie zur Narbe eines übereilten Designs. Auf einem 2D-CAD-Bildschirm sieht die Trennlinie wie eine einfache Schnittlinie aus. In der Fertigung ist sie jedoch ein kritischer Punkt – die Stelle, an der Kern und Kavität aufeinandertreffen. Wenn diese beiden Hälften nicht perfekt aneinanderstoßen, ist Ihr Teil bereits vor Verlassen der Presse beeinträchtigt. Warum die Trennlinie so wichtig ist Eine schlecht gestaltete Trennlinie ist nicht nur unschön, sondern auch ein echter Kostenfaktor: ❌ Kosten für manuelles Entgraten ❌ Höhere Ausschussquoten ❌ Wiederholte DFM-Überarbeitungen ❌ Werkzeugverschleiß und Wartungsaufwand 1. Nennen Sie sie nicht einfach „Linie“ – sie ist eine strategische Trennlinie. Betrachten Sie die Trennlinie als den mechanischen Äquator Ihres Teils. Es entscheidet darüber, ob sich Ihr Teil aus der Form lösen lässt oder darin eingeschlossen bleibt. Häufige Fehlerquellen � Der Albtraum des „Eingeschlossenen“ (Hinterschnitte): Schon eine Abweichung der Trennlinie von nur 1 mm führt zu einem Hinterschnitt. Ihre einfache Form benötigt nun plötzlich: Schieber Auswerfer Komplexe Mechanismen ➡️ Folge: Die Werkzeugkosten können sich schlagartig verdoppeln. � Das Problem der „Abdichtung“: Die Trennlinie ist nicht nur eine Begrenzung – sie ist eine Hochdruckdichtung. Komplexe Geometrien wie: Zickzacklinien Scharfe Übergänge Steile Kurven …führen zu schnellerem Verschleiß und Dichtungsproblemen. ✅ Goldene Regel Eben und einfach halten. Flache Trennfugen = einfachere Bearbeitung Bessere Dichtleistung Längere Werkzeugstandzeit 2. Die unschöne Realität von Gratbildung (und warum sie Ihre Gewinne schmälert) Wenn Ihre Teile einen dünnen, unerwünschten Rand an den Kanten aufweisen, handelt es sich um Gratbildung. In der Werkstatt nennen wir das „Ausbluten“. Warum Gratbildung entsteht Beim Spritzgießen steht geschmolzener Kunststoff unter extremem Druck und tritt durch jede Lücke aus. � Hauptursachen: • Materialermüdung Absperrflächen verschleißen mit der Zeit Kanten runden sich nach vielen Zyklen ab • Schlechte Ausrichtung Kern und Kavität passen nicht perfekt zusammen Selbst mikroskopisch kleine Lücken verursachen Gratbildung • Die „Schließkraftfalle“ Eine Erhöhung der Schließkraft behebt keine Konstruktionsfehler. Höhere Presskraft = mehr Schäden (Düsenquetschung, Plattenverformung) ⚠️ Realitätscheck (Neue Formen) Wenn Sie beim ersten T1-Versuch Grat sehen: � Es liegt NICHT an der Maschine. � Es liegt am Werkzeug. Korrigieren Sie die Abschaltausrichtung, nicht die Presseneinstellungen. 3. So kaschieren Sie die Trennlinie (Geheimnis des Designers) Die beste Trennlinie ist die, die niemand bemerkt. Hochwertige Marken wie Apple oder Dyson legen größten Wert auf dieses Detail – und Sie sollten es auch tun. Profi-Techniken ✔ Der Kante folgen: Platzieren Sie die Trennlinie entlang scharfer Kanten oder Ecken. ✔ Die „Stufenmethode“ anwenden: Details verbergen: Rillen Zierlinien Designunterbrechungen ✔ Texturkontrast Eine Seite matt Eine Seite glänzend ➡️ Macht aus einem Fehler ein Designmerkmal 4. Warum der Entformungswinkel so wichtig ist Ohne Entformungswinkel lässt sich keine saubere Trennlinie gestalten. Jede Wand muss sich von der Formwand weg verjüngen. Ohne Entformungswinkel Teile verkratzen beim Auswerfen Oberflächenbeschädigungen (Schleifspuren) Fressspuren (weiße Kratzer) ✅ Empfohlene Entformungswinkel Glatte Oberflächen: ≥ 0,5° Strukturierte Oberflächen: ≥ 3° Mehr Entformungswinkel = leichteres Auswerfen + bessere Oberflächengüte 5. Fazit: Frühzeitig beraten lassen Einer der größten Fehler von Konstrukteuren: Das Design fertigstellen … und es dann einfach dem Formenbauer überlassen. ✅ Bewährte Vorgehensweise Beziehen Sie Ihren Formenbauer frühzeitig ein und fragen Sie: Wo verläuft die Trennlinie? Werden die Absperrflächen schnell verschleißen? Können wir die Trennlinie in einen verdeckten Bereich verlegen? Fazit Ein paar Stunden DFM-Diskussion heute können Folgendes ersparen: Wochenlange Nacharbeit Tausende an Ausschuss Endlose Frustration in der Fertigung Kurz gesagt Die Trennlinie ist mehr als nur eine Linie – sie ist der Punkt, an dem Design und Fertigung aufeinandertreffen.
MEHR LESEN
Formkern und Kavität
Warum die Konstruktion Ihres Formkerns und Ihrer Kavität Ihren Spritzgießer wahrscheinlich verärgert
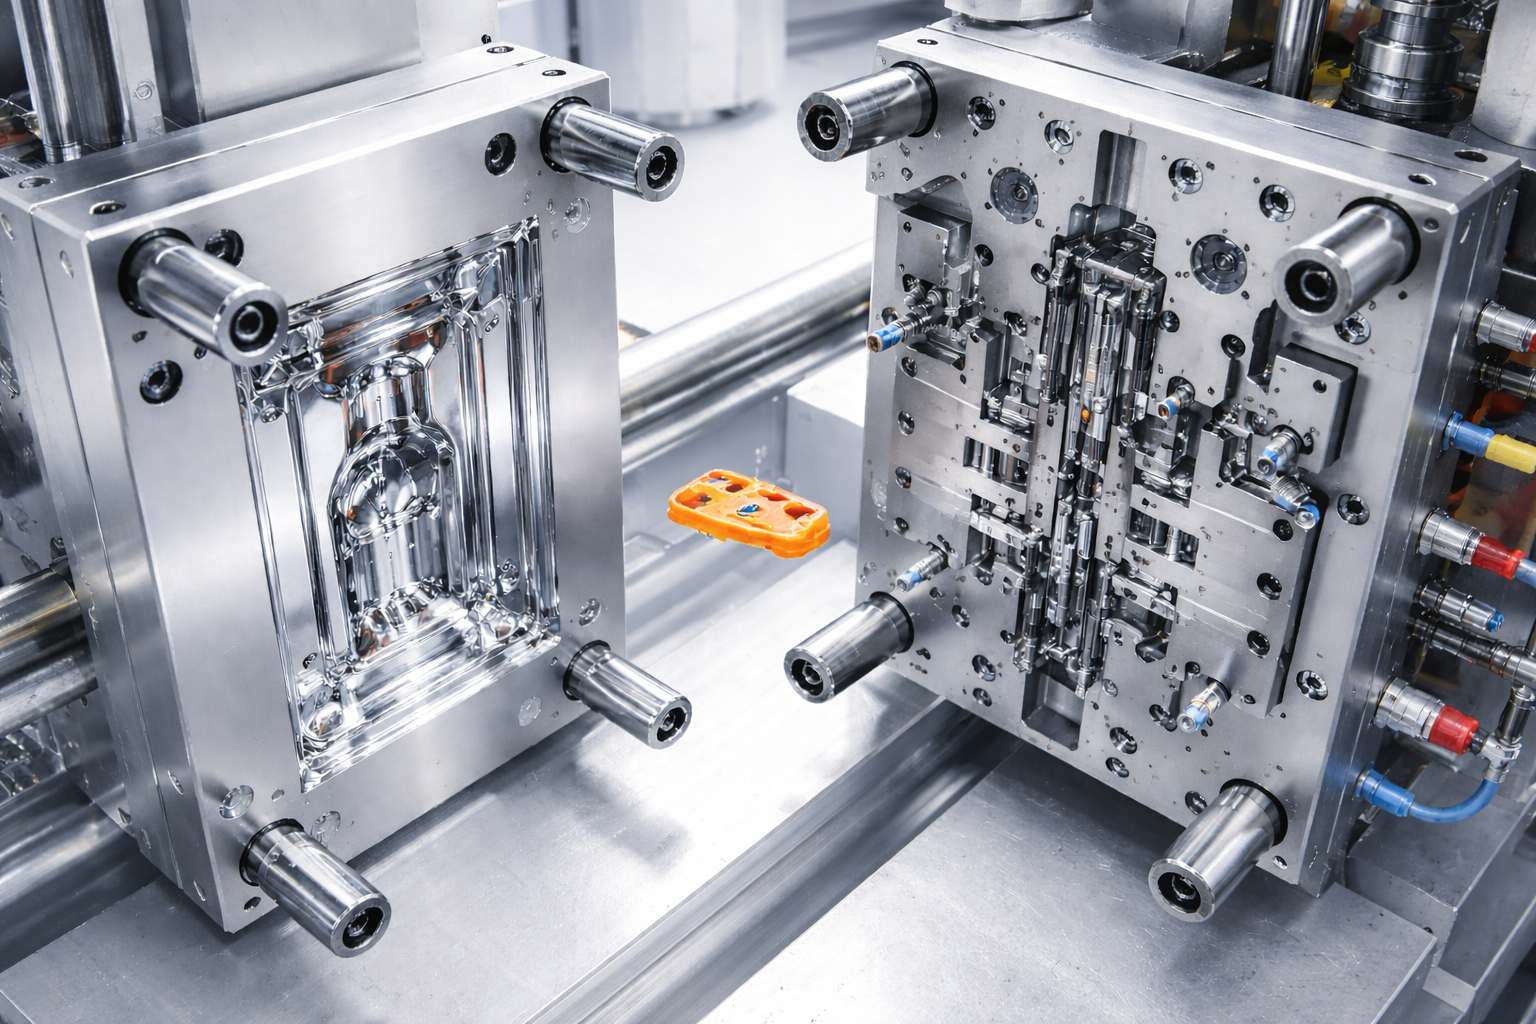
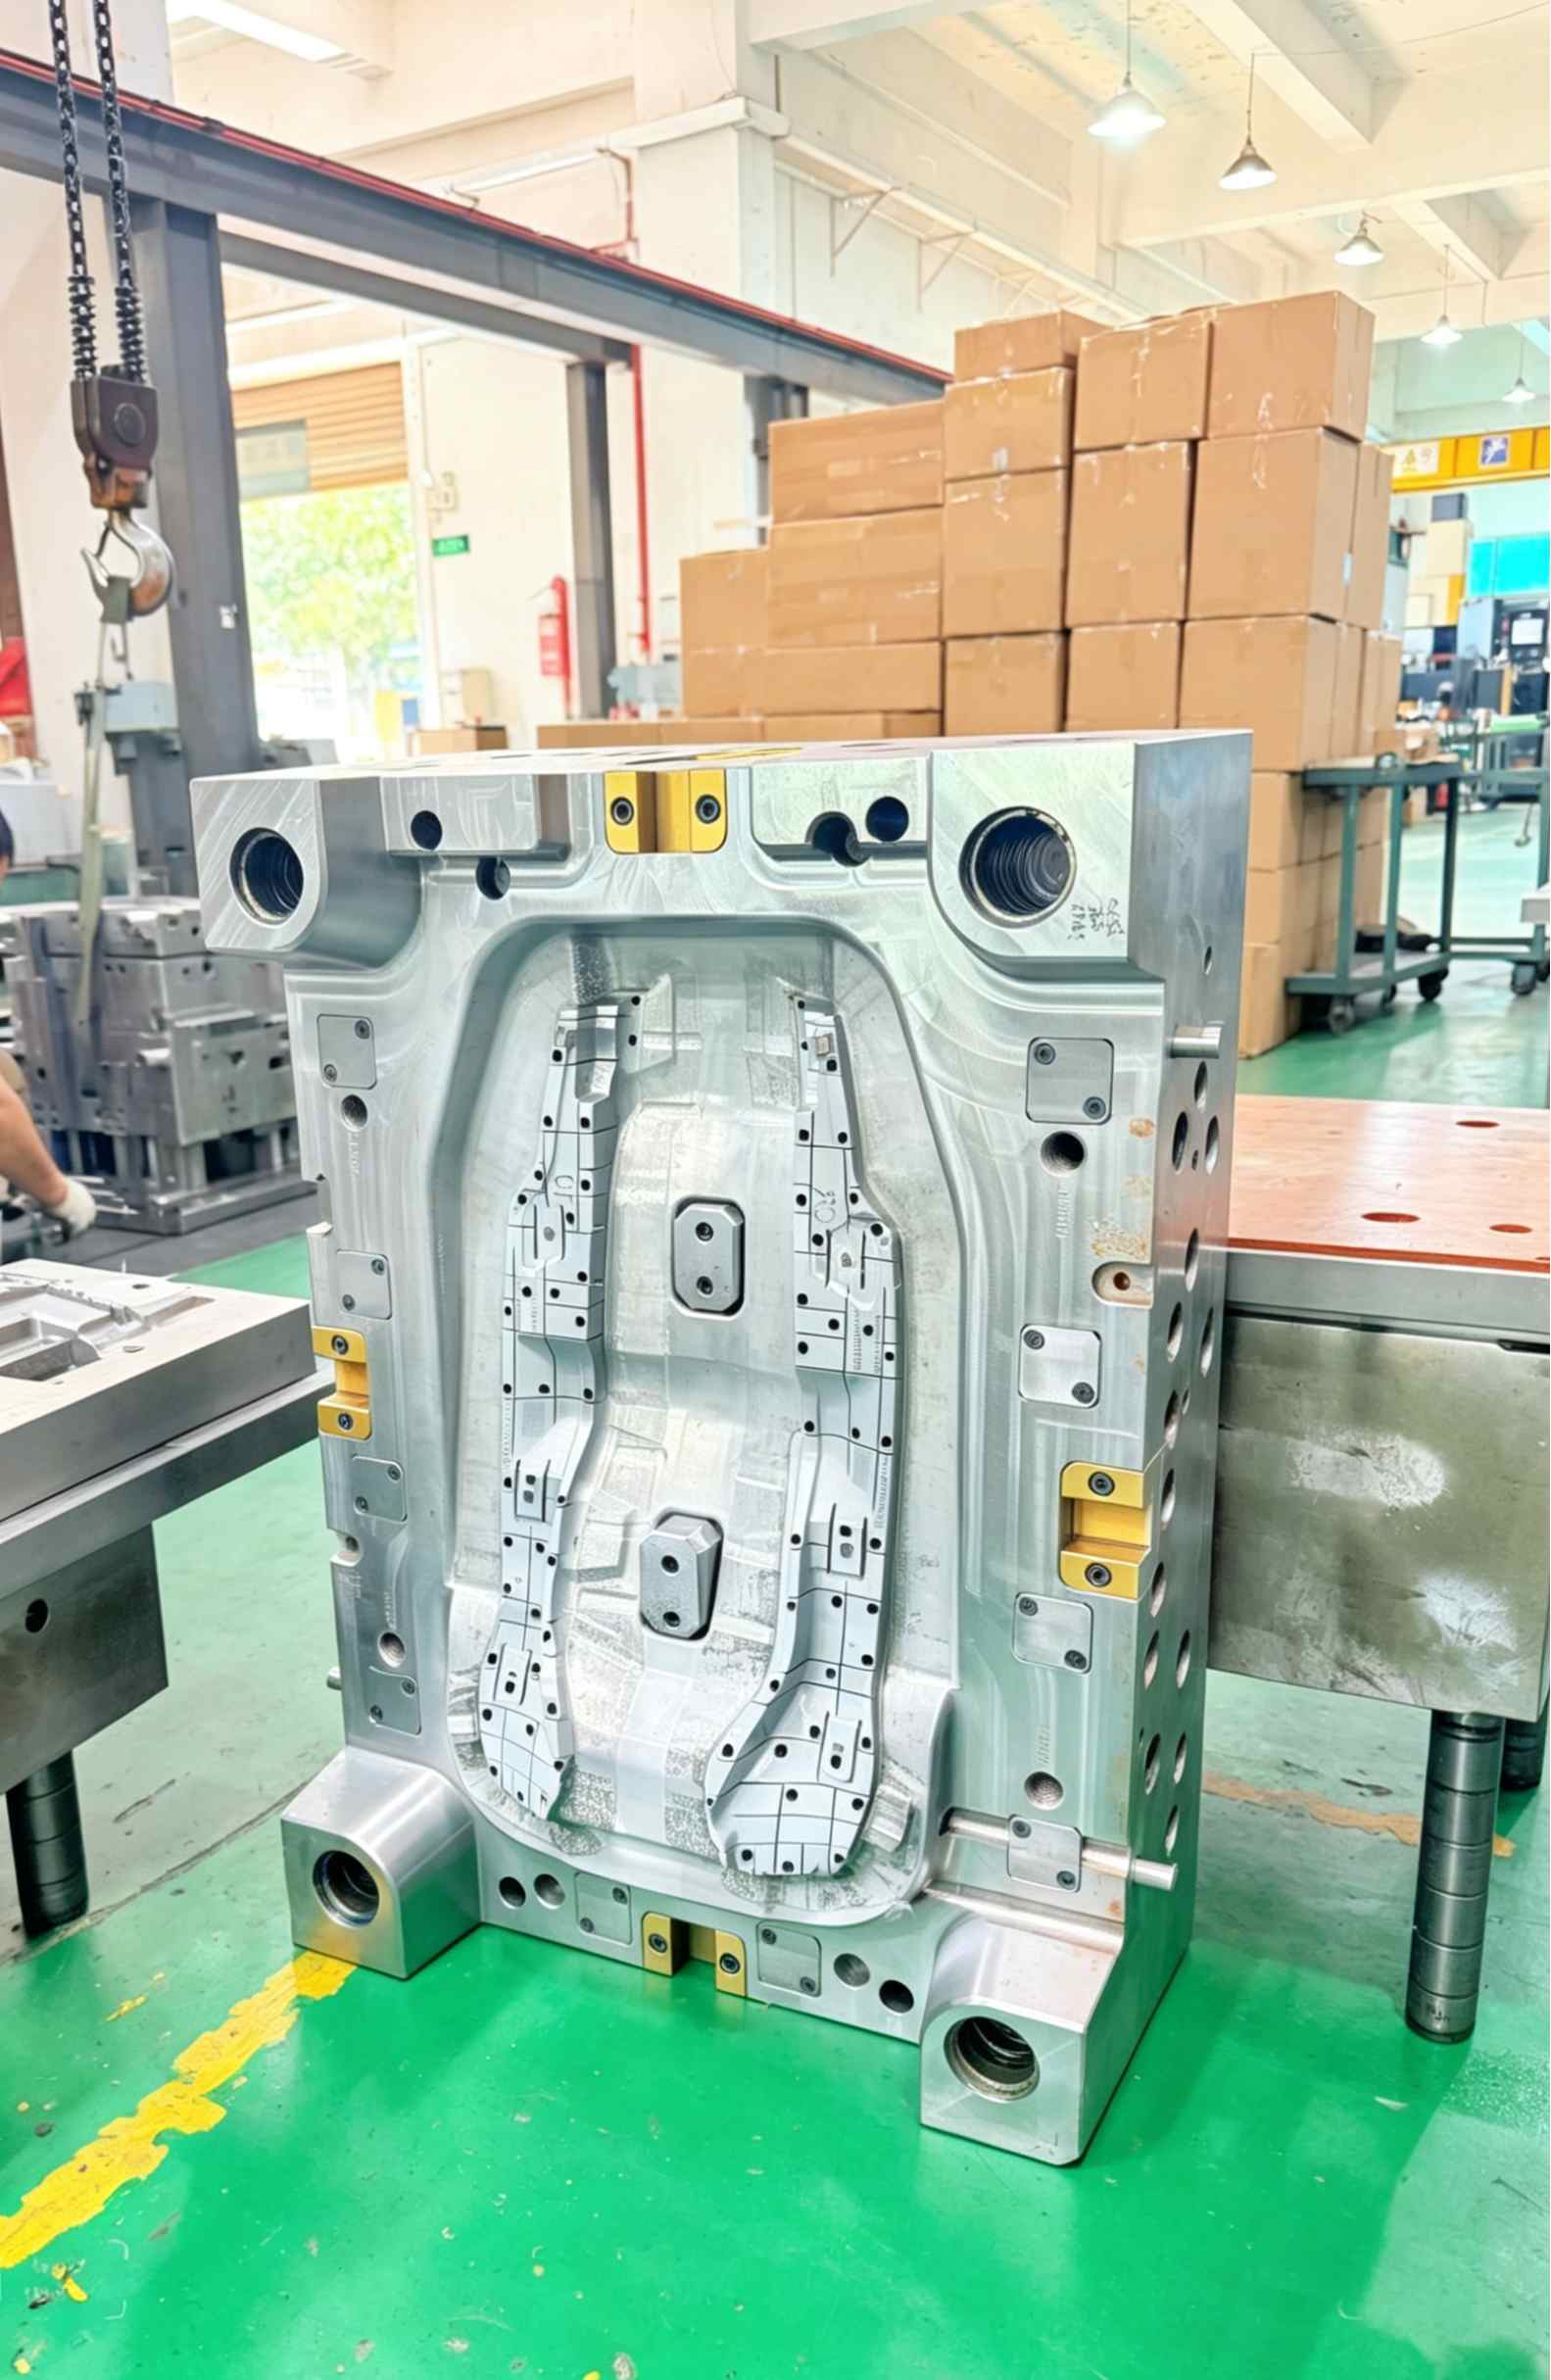
Warum Ihre Formkern- und Kavitätskonstruktion Ihren Spritzgießer wahrscheinlich verärgert Es ist nicht nur „Werkzeug“ – es ist kontrollierte Gewalt Seien wir ehrlich. In der Spritzgießwelt vereinfachen wir die Dinge gerne, indem wir einfach „die Form“ nennen. Aber betreten Sie eine geschäftige Produktionshalle – stellen Sie sich neben eine brummende 300-Tonnen-Presse – und Sie werden schnell etwas feststellen: Das ist nicht einfach nur Werkzeug. Es ist ein hochpräziser, hochenergetischer Zusammenstoß zweier massiver Stahlblöcke. Und wenn Kern und Kavität auch nur geringfügig nicht synchron laufen, bekommen Sie es sofort zu spüren: Gratbildung Teile, die auf der falschen Seite stecken bleiben Mengen an Ausschuss Stillstehende Zykluszeit Vergessen wir die theoretische Erklärung und sprechen wir darüber, wie das in der Praxis aussieht. A-Seite vs. B-Seite: Die Realität hinter den Namen Der Formhohlraum (A-Seite) – Das Aushängeschild Der Formhohlraum ist das Teil, das jeder sieht – und beurteilt. Feststehende Seite des Werkzeugs In der Regel mit dem Heißkanalsystem verbunden Verantwortlich für Oberflächengüte und Aussehen Wenn Ihr Produkt Folgendes benötigt: Hochglanzpoliert Textur (VDI, MT usw.) Perfekte Optik � Hier findet alles statt. Der Kern (B-Seite) – Das Arbeitstier Nun zur Seite, die die eigentliche Arbeit leistet. Bewegliche Seite des Werkzeugs Beherbergt Auswerferstifte Formt interne Merkmale: Rippen Vorsprünge/Abstandshalter Klammern und funktionale Geometrie Hier wird es mechanisch – und fehleranfällig. Das eigentliche Problem: Kunststoffschrumpfung = Kernklemmung Das ist es, was Spritzgießer nachts wach hält. Sobald geschmolzener Kunststoff auf Stahl trifft, beginnt er zu schrumpfen. Doch er schrumpft nicht gleichmäßig – er umschließt den Kern. Stellen Sie es sich so vor: Der Kunststoff versucht, sich an jeder Rippe, jedem Stift und jedem Detail der Rückseite festzuklemmen. Wenn Ihre Konstruktion dies nicht berücksichtigt: Teile lassen sich nicht auswerfen. Teile kleben willkürlich fest. Bediener müssen manuell eingreifen. Die Zykluszeit verkürzt sich erheblich. Und ja – manchmal bleibt das Teil in der Kavität statt im Kern, was noch schlimmer ist. Häufige Probleme in der Fertigung (und wie man sie behebt) 1. Entformungsschräge – Der meist übersehene Lebensretter Keine Entformungsschräge = keine Entformung. So einfach ist das. 0° Entformungsschräge → Schleifspuren, Reibung, Festkleben ≥ 1° Entformungsschräge → reibungslosere Entformung � Entformungsschräge ist nicht optional. Sie ist überlebenswichtig. 2. Der Vakuumeffekt Manchmal ist Ihre Kavität zu perfekt. Eine extrem glatte Oberfläche kann einen Vakuumverschluss erzeugen, der das Teil fixiert. Lösungen: Mikroentlüftung hinzufügen Luftventile verwenden Dichtung gezielt lösen 3. Texturstrategie (Nicht nur Ästhetik) Intelligentes Werkzeugdesign nutzt Textur als Gestaltungsmittel – nicht als Dekoration. Kavität → glatter (für die Optik) Kern → etwas rauer Warum? � Das Teil soll an der B-Seite haften, damit das Auswerfersystem optimal funktioniert. Kühlung: Der stille Gewinnkiller Viele denken, Kühlung bedeutet Bohren von Löchern. Das ist falsch. Die Realität: Der Kern ist fast immer die heißeste Zone: Umgeben von geschmolzenem Kunststoff Schlechte Luftzirkulation Hitzestau Bei mangelhafter Kühlung: Verzug der Teile Abweichungen der Maße Verformung nach dem Auswerfen Sieht direkt aus der Form gut aus … und verwandelt sich 10 Minuten später in einen Kartoffelchip. Bessere Lösungen: Luftblasen Einsätze aus Berylliumkupfer Konturkühlung (falls Budget es zulässt) Stahlwahl: Wo billig teuer wird Wir verstehen – Werkstoffe wie S136 oder NAK80 sind nicht billig. Aber hier zu sparen, ist langfristig ein Fehler. Kavität (A-Seite): Benötigt Härte Erhält Oberflächengüte Empfohlen: S136 / NAK80 Kern (B-Seite): Benötigt Zähigkeit Besteht mechanischer Belastung und Auswerferzyklen Verträgt etwas weichere, aber dennoch haltbare Stähle � P20 für eine Kavität mit hohem Volumen und hoher Oberflächengüte verwenden? Das spart kein Geld, sondern verzögert den Ausfall. Fazit: Kern und Kavität sind mehr als nur Bauteile. Sie sind das Ergebnis eines Zusammenspiels von Physik, Wärme, Reibung und Timing. Wenn Sie sich aktuell in der DFM-Phase befinden, sollten Sie nicht nur das 3D-Modell betrachten. Fragen Sie sich: Wo schrumpft der Kunststoff – und wo haftet er? Wo entsteht Wärme? Wie lässt sich das Teil vom Stahl lösen? Denn in der realen Produktion gilt: Gutes Design = stabile Produktion, schlechtes Design = tägliche Fehlerbehebung. Benötigen Sie eine zweite Meinung? Wir haben jahrelang direkt in der Produktion genau diese Probleme gelöst – ganz praktisch, nicht theoretisch. Wenn Ihr Werkzeug vom ersten Schuss an einwandfrei funktionieren soll: � Kontaktieren Sie uns. Wir sorgen dafür, dass Ihre Form in der Praxis funktioniert, nicht nur auf dem Bildschirm.
MEHR LESEN
Mold Runner
Mehr als nur ein Teil: Warum der „Formenanlasser“ der Schlüssel zu Ihrer Gewinnspanne ist
Man verliert leicht den Blick fürs Detail und konzentriert sich nur auf das Endprodukt – Toleranzen, Oberflächenbeschaffenheit und Harztypen. Doch in der Fertigung liegt der wahre Knackpunkt im Bereich zwischen Düse und Formhohlraum. Ist Ihr Angusskanalsystem nicht optimal ausgelegt, kann ein vielversprechendes Projekt schnell vom Gewinnbringer zum kostspieligen Ärgernis werden. Wir sprechen vom Angusskanalsystem. Stellen Sie sich den Angusskanal als Kreislaufsystem Ihrer Form vor. Ist der Materialfluss eingeschränkt oder ineffizient, leidet der gesamte Prozess. In diesem Leitfaden erklären wir die Funktionsweise von Angusskanalsystemen und warum die Wahl zwischen Kalt- und Heißkanalsystemen mehr als nur eine Budgetfrage ist. 1. Der Kaltkanal: Der zuverlässige Alleskönner Kaltkanalsysteme sind die traditionelle und weit verbreitete Option beim Spritzgießen. Nach dem Einspritzen des Kunststoffs kühlt das Material im Angusskanal ab und erstarrt zusammen mit dem Formteil. Beim Öffnen der Form wird der Angusskanal als Ausschuss (üblicherweise als Mahlgut bezeichnet) ausgeworfen. Vorteile Geringere Werkzeugkosten Einfache Konstruktion und Wartung Ideal für häufige Material- oder Farbwechsel Geeignet für abrasive oder gefüllte Werkstoffe Einschränkungen Materialverlust in jedem Zyklus Mahlgut kann die mechanischen Eigenschaften beeinträchtigen Längere Zykluszeiten durch Angusskanalkühlung Steigende Kosten bei der Serienfertigung Obwohl das Mahlen möglich ist, geht dies oft zulasten der Teileleistung und der Prozesskonsistenz. 2. Heißkanalsystem: Der Spezialist für hohe Geschwindigkeiten Ein Heißkanalsystem hält den Kunststoff in einem beheizten Verteiler flüssig. Im Gegensatz zu Kaltkanälen erstarrt das Material nicht und wird nicht mit dem Teil ausgeworfen. Vorteile Kein Materialverlust (keine Angusskanäle, kein Ausschuss) Kürzere Zykluszeiten Verbesserte Effizienz in der Serienfertigung Bessere Teilekonsistenz Zu berücksichtigen Höhere Investitionen in Werkzeuge Präzise Temperaturregelung erforderlich Komplexere Wartung Ausfallrisiko bei Komponentenausfall (Heizelemente, Thermoelemente) Bei der Großserienfertigung – insbesondere bei Millionen von Teilen – amortisiert sich ein Heißkanalsystem oft durch Materialeinsparungen und kürzere Zykluszeiten. 3. Optimale Materialführung: Wichtige Konstruktionsprinzipien Unabhängig vom gewählten System spielt die Angusskanalgestaltung eine entscheidende Rolle für die Leistung. Hier sind drei wesentliche Prinzipien aus der Praxis: Ausgewogenheit ist entscheidend In Mehrkavitätenformen muss der Angusskanal so ausbalanciert sein, dass das flüssige Plastik alle Kavitäten gleichzeitig erreicht. Schon geringe Abweichungen in Länge oder Durchmesser können Folgendes verursachen: Unzureichende Füllung in einigen Kavitäten Gratbildung in anderen Ein optimal ausbalancierter Angusskanal gewährleistet eine gleichmäßige Füllung und gleichbleibende Teilequalität. Je runder, desto besser Ein vollrunder Angusskanalquerschnitt gilt in der Industrie als Goldstandard. Warum? Geringeres Oberflächen-Volumen-Verhältnis Reduzierter Wärmeverlust Geringerer Strömungswiderstand Halbrunde Angusskanäle können zwar die Bearbeitungskosten senken, führen aber oft zu höherem Druckverlust und geringerer Effizienz. Vergessen Sie nicht den Kaltkanal Bei Kaltkanalsystemen sollte am Ende des Angusskanals immer ein Kaltkanal vorgesehen werden. Sein Zweck: Auffangen des anfänglich „kalten“ Kunststoffs aus der Düse Vermeiden von Defekten und Schwachstellen im fertigen Bauteil Dieses kleine Konstruktionsdetail kann die Bauteilintegrität deutlich verbessern. 4. Welches System ist das richtige für Sie? Die Wahl zwischen Kalt- und Heißkanalsystemen hängt von Ihren Produktionszielen ab. Berücksichtigen Sie diese drei Schlüsselfaktoren: Produktionsvolumen Unter 50.000 Teilen → Kaltkanalsysteme sind in der Regel kostengünstiger. Über 200.000 Teile → Heißkanalsysteme sind eine lohnende Investition. Materialkosten Günstige Materialien → Kaltkanalsysteme sind akzeptabel. Hochleistungs- oder teure Kunststoffe → Heißkanalsysteme minimieren Abfall und sparen Kosten. Zykluszeitempfindlichkeit Wenn die Maschinenzeit kritisch ist und sekundengenau abgerechnet wird, kann ein Heißkanalsystem die Gesamtproduktionskosten durch schnellere Zyklen deutlich senken. Fazit Ein Formkanal ist nicht nur ein Weg für geschmolzenen Kunststoff – er ist ein entscheidender Faktor für die Teilequalität und die Rentabilität. Kaltkanalsysteme bieten Einfachheit und niedrigere Anschaffungskosten. Heißkanalsysteme bieten Effizienz, Geschwindigkeit und langfristige Einsparungen. Die richtige Wahl hängt von Ihren spezifischen Produktionsanforderungen ab – aber in jedem Fall ist eine durchdachte Kanalkonstruktion unerlässlich. Bevor Sie mit Ihrem nächsten Werkzeugprojekt beginnen, sollten Sie sich das Kanalsystem genauer ansehen. Es könnte sich um den wichtigsten, bisher unerkannten Faktor handeln, der Ihren Produktionserfolg maßgeblich beeinflusst.
MEHR LESEN
Formauswurf
Die Kunst des Ausstiegs: Warum das Auswerfen der Form mehr ist als nur ein Schieben
Es ist erstaunlich, wie sehr wir uns mit jeder Millisekunde der Spritzgießphase beschäftigen, während der Auswurf – der stressigste Teil des gesamten Zyklus – oft vernachlässigt wird. Kunststoff einzufüllen ist das eine; ihn unbeschädigt wieder auszuwerfen, ist die eigentliche Herausforderung. Der Auswurf ist die letzte Hürde. Man hat den gesamten Zyklus damit verbracht, ein perfektes Teil zu füllen, zu verdichten und abzukühlen, aber wenn die Auswurfstrategie fehlerhaft ist, entstehen Spannungsrisse, Verformungen oder am Kern festklebende Teile. Deshalb ist ein reibungsloser Auswurf das Markenzeichen eines gut konstruierten Werkzeugs: 1. Der Kampf gegen Reibung und Vakuum Sobald sich die Form öffnet, umschließt das Kunststoffteil den Kern wie ein Schraubstock. Beim Abkühlen schrumpft das Material am Stahl – und erzeugt so erhebliche Reibung. Aber es gibt einen zweiten, unsichtbaren Feind: das Vakuum. Bei Tiefziehteilen oder Formen mit becherförmiger Geometrie bildet das Teil eine Abdichtung gegen den Kern. Wenn man sich nur auf Auswerferstifte verlässt, wirkt das Vakuum der Kraft entgegen, wodurch das Werkstück verformt oder zusammenbricht. Deshalb setzt intelligentes Werkzeugdesign nicht auf rohe Gewalt. Stattdessen kommen Lösungen wie die folgenden zum Einsatz: Luftventile Zeitgesteuerte Luftstöße um die Vakuumdichtung zu lösen, bevor die Auswerferstifte überhaupt greifen. 2. Ausgewogenheit ist entscheidend: Vermeidung von Durchschlägen Einer der häufigsten Fehler bei mangelhafter Auswerferkonstruktion ist die Spannungsaufhellung – die sichtbaren weißen Stellen, an denen die Auswerferstifte zu stark drücken. Der Auswurf muss ausgewogen sein. Wenn die Stifte nicht strategisch um Bereiche mit hoher Reibung (wie Rippen oder Vorsprünge) platziert sind, kann das Werkstück: sich neigen verklemmen ungleichmäßig versagen In diesem Fall werfen die Stifte das Werkstück nicht aus – sie durchschlagen es. Ein gut konzipiertes System: Maximiert die Kontaktfläche Verteilt die Kraft gleichmäßig Nutzt Lösungen wie Abstreifplatten für dünnwandige Teile Dies gewährleistet ein kontrolliertes und gleichmäßiges Auswerfen. 3. Der stille Held: Entformungsschrägen Sie können in das fortschrittlichste Auswerfersystem der Welt investieren – aber ohne die richtigen Entformungsschrägen kämpfen Sie gegen Windmühlen. Die Entformungsschräge ist die leichte Verjüngung an vertikalen Wänden. Schon 0,5° können den Unterschied ausmachen zwischen: Einem sauberen Auswerfen Einem festsitzenden Teil, das manuell entfernt werden muss Und bei strukturierten Oberflächen? Die Entformungsschräge ist noch wichtiger. Der Kunststoff „verhakt“ sich quasi in der Formstruktur. Faustregel: Je größer die Entformungsschräge, desto besser. 4. Timing und thermischer Ausgleich Beim Auswerfen kommt es nicht nur darauf an, wie Sie drücken, sondern auch wann. Zu früh: Das Teil ist noch weich → Auswerfstifte hinterlassen Abdrücke oder verursachen Verformungen. Zu spät: Das Teil umschließt den Kern zu fest → übermäßige Kraft führt zu Beschädigungen. Verpasst man dieses Zeitfenster, erfolgt kein Auswerfen mehr – es kommt zum Versagen. Moderne Werkzeuge haben sich über traditionelle Trennmittelsprays hinaus weiterentwickelt. Viele Hochleistungsformen verwenden heute stattdessen: DLC-beschichtete (Diamond-Like Carbon) Auswerfstifte. Diese Beschichtungen: Reduzieren die Reibung. Verbessern die Wärmeregulierung. Verlängern die Werkzeugstandzeit. Ermöglichen schnellere Zykluszeiten. Vor allem aber ermöglichen sie ein sauberes Entformen – ohne Verunreinigungen oder Rückstände. Fazit: Eine gute Form produziert nicht nur ein perfektes Teil – sie produziert dieses Teil konsistent, automatisch und zuverlässig. Wenn ein Bediener neben der Maschine stehen muss, um Teile herauszulösen, ist das Auswerfsystem bereits versagt. Design für den Auswurf Bei [Ihr Firmenname] ist der Auswurf für uns kein Nebenaspekt. Von: Abstreifplattensystemen Mehrstufigem Auswurf Hochwertigen Beschichtungen Wir optimieren jedes Detail, damit jedes Teil die Form so perfekt verlässt, wie es geformt wurde. Denn beim Spritzgießen ist der letzte Schritt genauso wichtig wie der erste. 如果你要,我可以帮你再优化一版更偏营销型(更适合获客)或者SEO关键词版本(适合Google排名) � Suchmaschinenoptimierung 好,这一版我帮你做成更偏SEO优化 + 仍然专业好读的博客版本(适合官网 + Google- und LinkedIn-Links)� Auswerfen beim Spritzgießen: Konstruktionsprinzipien für reibungsloses Entformen Beim Spritzgießen konzentrieren sich die meisten Ingenieure auf Füllen, Nachdrucken und Kühlen. Ein entscheidender Schritt wird jedoch oft vernachlässigt: das Auswerfen. Eine gut konstruierte Form erzeugt nicht nur ein perfektes Teil, sondern gewährleistet auch dessen reibungsloses, gleichmäßiges und automatisches Entformen. Eine mangelhafte Auswerferkonstruktion führt zu: Spannungsaufhellung Teilverformung Anhaften am Kern Verlängerte Zykluszeiten Manuelle Eingriffe In diesem Artikel erläutern wir die wichtigsten Konstruktionsprinzipien für das Auswerfen, die eine qualitativ hochwertige und reproduzierbare Produktion gewährleisten. Was ist Auswerfen beim Spritzgießen? Die Auswerfung ist der letzte Schritt im Spritzgießprozess. Dabei wird das abgekühlte Kunststoffteil mithilfe mechanischer Systeme wie Auswerferstiften, Abstreifplatten und Luftauswerfern aus der Form entnommen. Dieser Schritt beeinflusst direkt: Teilequalität, Zykluseffizienz und Werkzeugstandzeit. 1. Reibung und Vakuum bei der Auswerfung Beim Abkühlen schrumpft der Kunststoff und umschließt den Formkern fest, wodurch hohe Reibungskräfte entstehen. Bei tiefen oder geschlossenen Geometrien tritt zusätzlich ein Problem auf: die Bildung eines Vakuums. Dieses Vakuum kann: die ordnungsgemäße Entformung verhindern, zum Kollaps des Formteils führen und den Kraftaufwand für den Auswerfer erhöhen. Bewährte Vorgehensweise: Vakuum beseitigen Zur Verbesserung der Entformung: Luftventile verwenden, zeitgesteuerte Luftstöße einsetzen, Entlüftungswege gestaltenDiese Methoden reduzieren den Widerstand vor dem mechanischen Auswerfen. 2. Auswerferstiftkonstruktion und -platzierung Eine fehlerhafte Auswerferstiftanordnung ist eine der Hauptursachen für Defekte bei Spritzgussteilen. Häufige Probleme: Spannungsaufhellung Auswerfermarken Durchschlagdefekte Konstruktionsrichtlinien: Auswerferstifte in der Nähe von Bereichen mit hohem Widerstand (Rippen, Vorsprünge) platzieren Für eine gleichmäßige Kraftverteilung sorgen Kontaktfläche vergrößern Bei dünnwandigen Teilen Folgendes beachten: Abstreifplatten anstelle von Auswerferstiften Vollflächiges Auswerfen für gleichmäßige Kraftverteilung 3. Bedeutung des Entformungsschrägenwinkels in der Werkzeugkonstruktion Der Entformungsschrägenwinkel ist entscheidend für die Reduzierung der Reibung beim Auswerfen des Teils. Ohne ausreichende Entformungsschräge: Teile kleben am Kern. Die Auswerfkraft erhöht sich. Oberflächenfehler treten häufiger auf. Empfohlene Entformungsschrägen: Glatte Oberflächen: ≥ 0,5° Strukturierte Oberflächen: ≥ 1,5°–3° Wichtige Erkenntnis: Mehr Entformungsschräge bedeutet leichteres Entformen und längere Werkzeugstandzeit. 4. Auswerfzeitpunkt und Kühlungsbalance Der korrekte Auswerfzeitpunkt ist beim Spritzgießen entscheidend. Zu frühes Auswerfen: Das Teil ist noch weich. Dies führt zu Verformungen und Auswerfermarken. Zu spätes Auswerfen: Das Teil schrumpft fest am Kern. Dies erfordert übermäßige Kraft. Die Beschädigungsgefahr steigt. Optimierungsstrategie: Für ein optimales Kühlsystem sorgen. Werkzeugtemperatur kontrollieren. Auswerfen an die Materialeigenschaften anpassen. 5. Fortschrittliche Lösungen: Reibungsarme Beschichtungen Moderne Werkzeuge verwenden zunehmend DLC-Beschichtungen (Diamond-Like Carbon) auf den Auswerferstiften. Vorteile: Geringere Reibung Verbesserte Verschleißfestigkeit Bessere thermische Stabilität Saubereres Entformen (kein Trennmittelspray erforderlich) Dies trägt dazu bei: Kürzere Zykluszeiten Verbesserte Konsistenz Geringerer Wartungsaufwand Warum der Auswurf für die Produktionseffizienz wichtig ist Ein schlecht konstruiertes Auswurfsystem kann: Die Ausschussrate erhöhen Manuelle Teileentnahme erforderlich machen Die Produktion verlangsamen Werkzeuge beschädigen Ein optimal konstruiertes System gewährleistet: Vollautomatische Produktion Konstante Teilequalität Geringere Ausfallzeiten Niedrigere langfristige Kosten Fazit: Auswurf von Anfang an berücksichtigen Bei der Konstruktion hochwertiger Spritzgussformen sollte der Auswurf niemals vernachlässigt werden. Von der Anordnung der Auswerferstifte über die Optimierung des Entformungsschrägenwinkels bis hin zur luftunterstützten Entformung trägt jedes Detail dazu bei, Folgendes zu erreichen: Reibungsloses Entformen Hohe Produktionseffizienz Zuverlässige Werkzeugleistung Suchen Sie nach einer zuverlässigen Spritzgussformenkonstruktion? Bei Xinkey Mould sind wir spezialisiert auf: Hochleistungs-Spritzgießformen Optimierte Auswerfersysteme Kostengünstige Werkzeuglösungen Wir entwickeln jede Form mit Blick auf eine effiziente Teileentnahme und gewährleisten so einen reibungslosen Produktionsablauf vom ersten Schuss bis zur Serienfertigung.
MEHR LESEN
Produkte
Kontakte
WhatsApp
E-Mail-Adresse