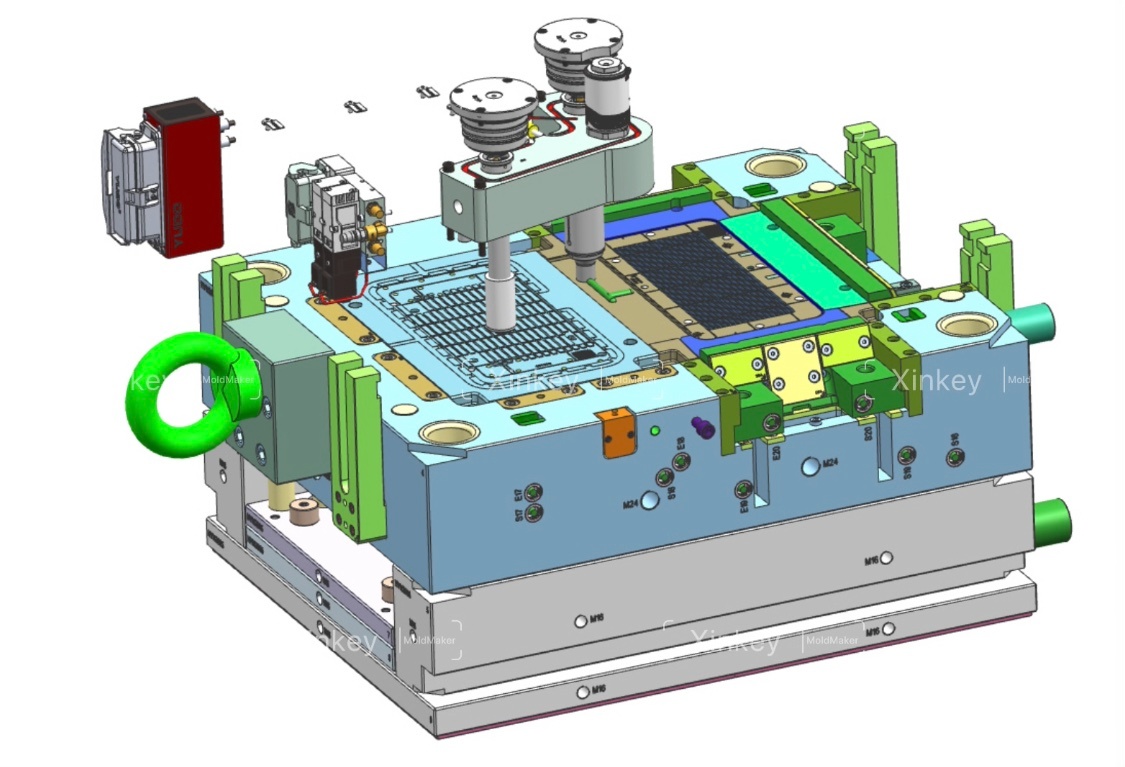
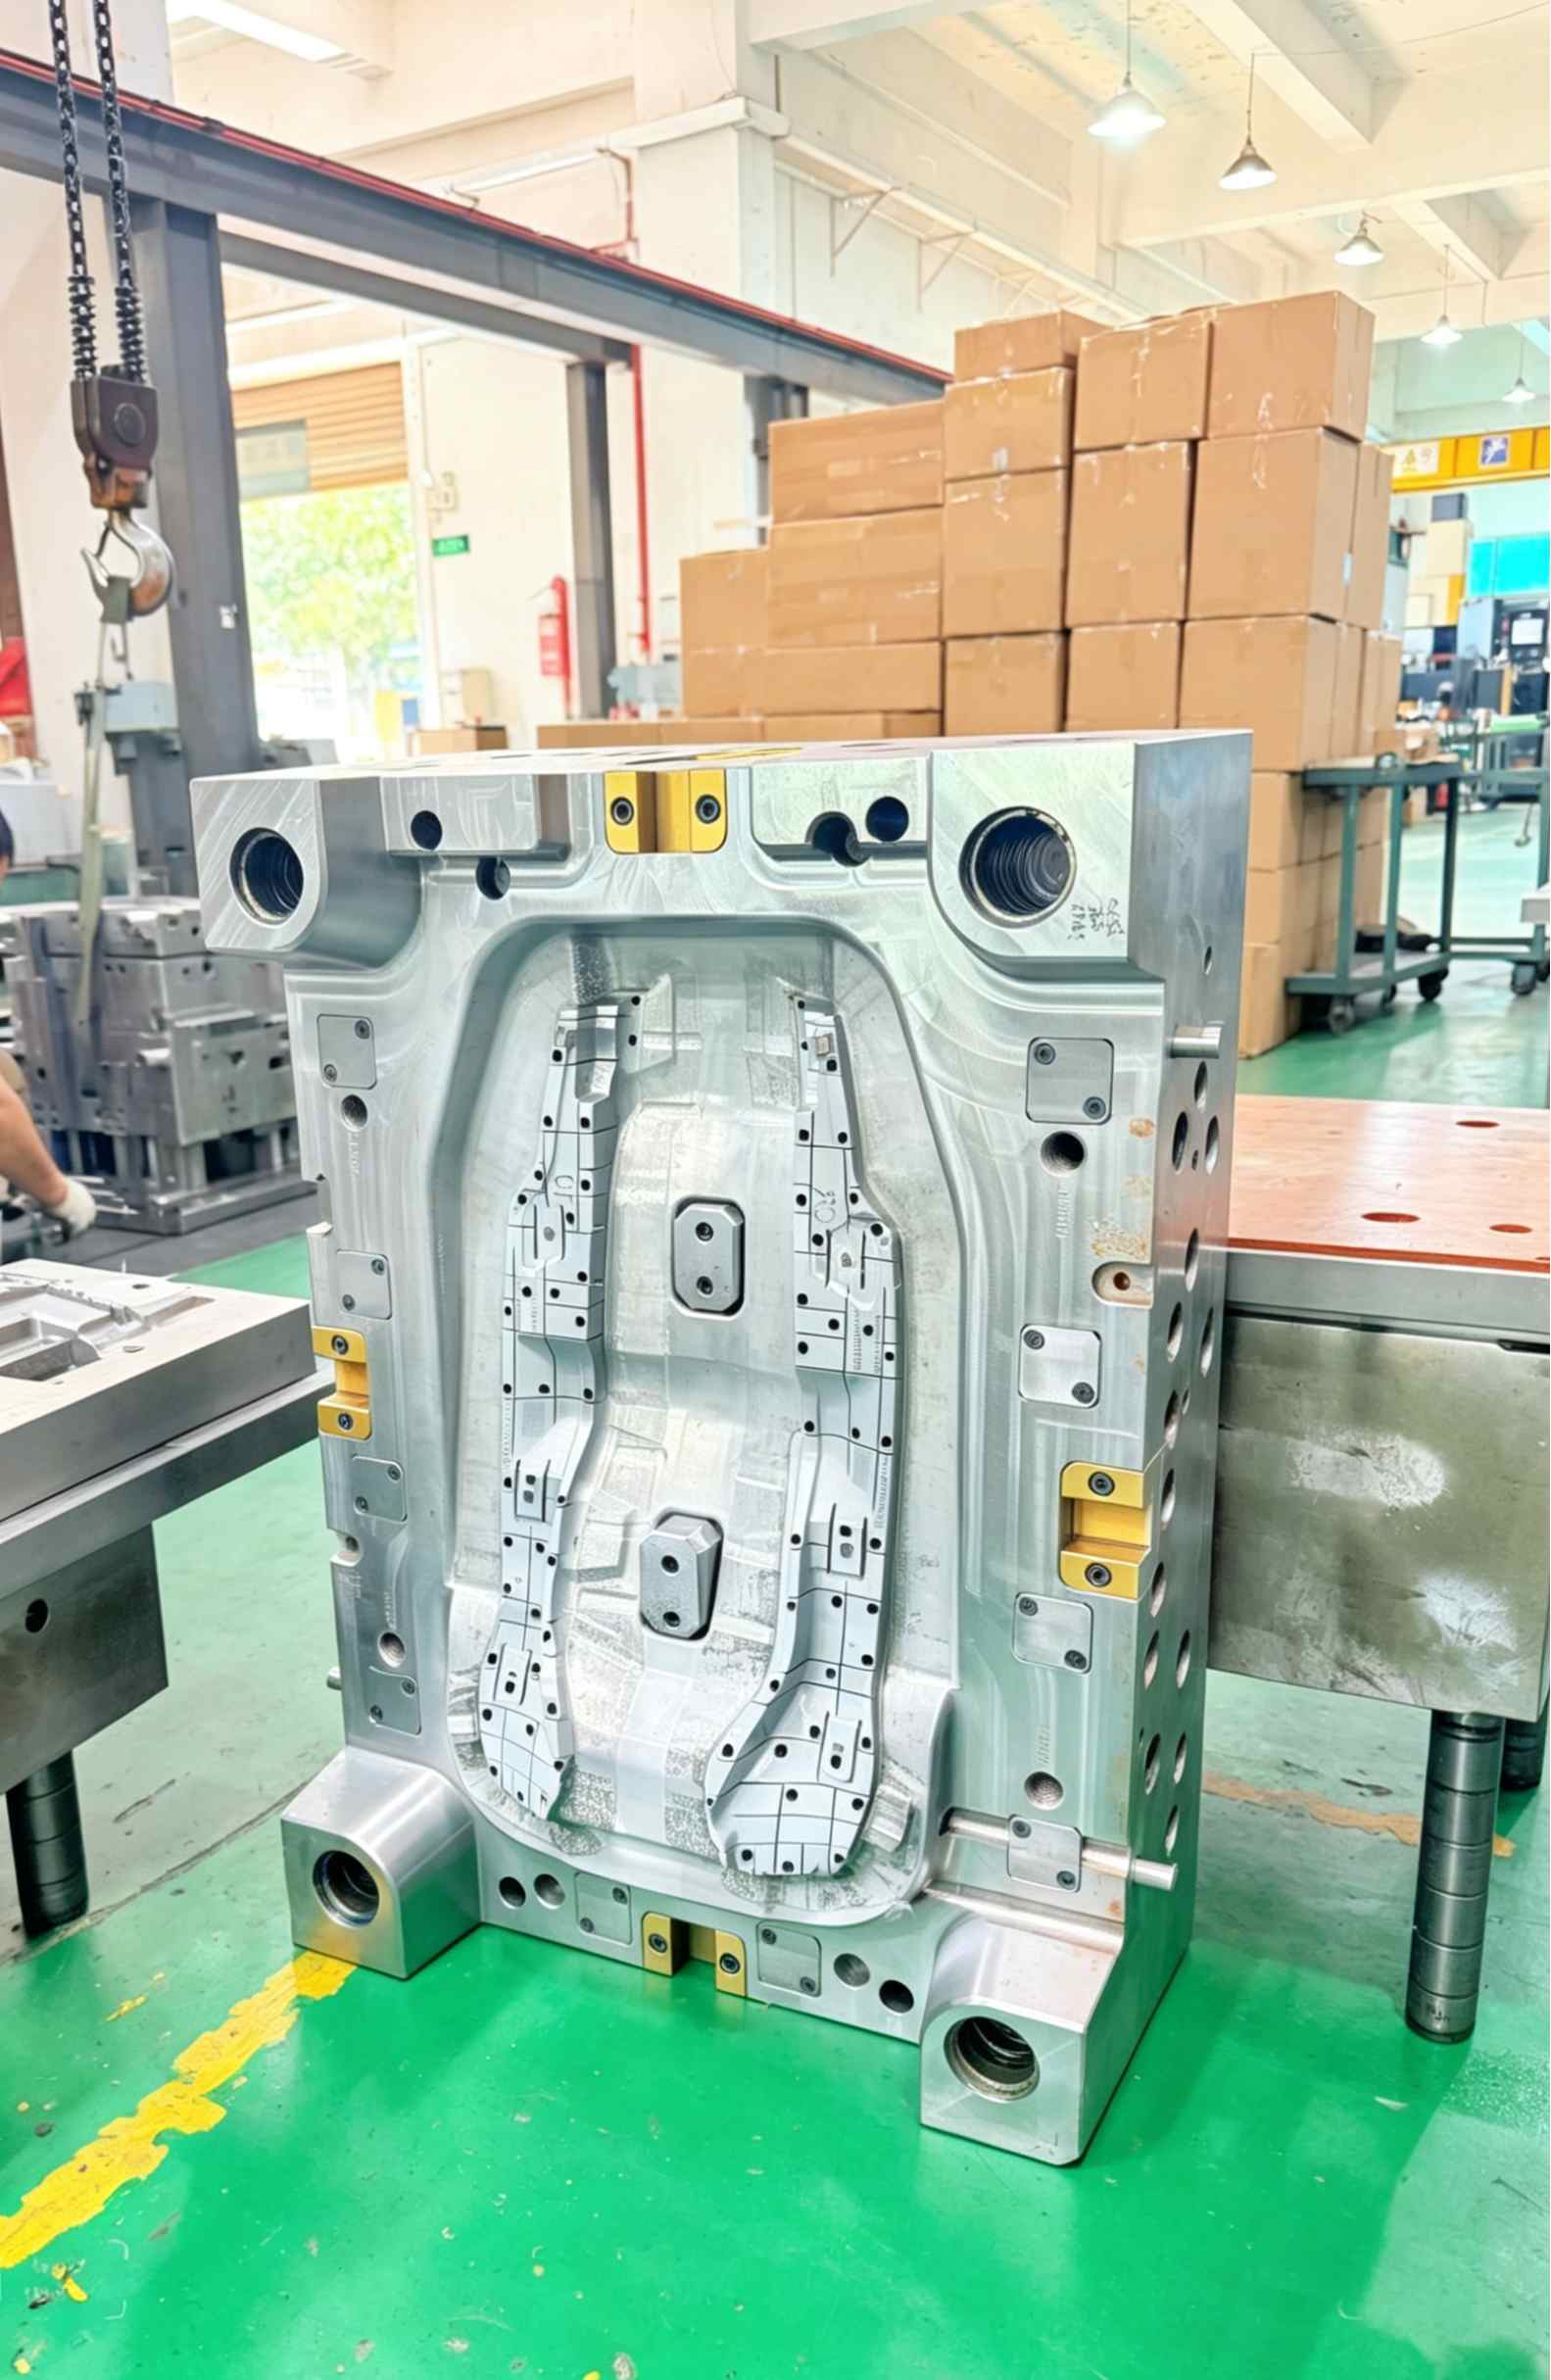
Tempo do ciclo de moldagem
Tempo de ciclo do molde: a alavanca de lucro oculta na moldagem por injeção
Se você já passou algum tempo em uma fábrica de moldagem por injeção, perceberá uma coisa rapidamente: todos falam sobre qualidade, mas o que realmente importa é o tempo. O tempo de ciclo não é apenas um número na tela da máquina — ele está diretamente ligado ao custo, à produção e, em última análise, à sua margem de lucro. Em muitos projetos, o tempo de ciclo não recebe muita atenção no início. Quando ele se torna uma preocupação, o projeto do molde já está definido e as alterações são caras. Neste artigo, vamos analisar o que o tempo de ciclo realmente significa na prática, o que tende a atrasá-lo e onde você pode, de forma realista, fazer melhorias — sem comprometer a qualidade da peça. O que é o tempo de ciclo do molde? O tempo de ciclo do molde se refere ao tempo total necessário para completar um ciclo completo do processo de moldagem por injeção. Isso inclui: Fechamento do molde Injeção (enchimento) Compactação e retenção Resfriamento Abertura do molde Ejeção da peça Em termos simples: o tempo de ciclo é basicamente o tempo que leva desde o fechamento de um molde até a próxima injeção. À primeira vista, 25 segundos em vez de 30 segundos não causam alarme. Mas, na produção contínua, essa diferença se acumula rapidamente. Com o tempo, você acaba com menos ciclos, o que significa diretamente menos produção com os mesmos recursos. É aí que o tempo de ciclo começa a importar — não no papel, mas no seu resultado final. O custo da máquina por peça aumenta. Os custos de mão de obra e energia aumentam. Os prazos de entrega se estendem. É por isso que projetistas de moldes experientes não projetam apenas para "peças boas" — eles projetam para ciclos eficientes. Fatores-chave que afetam o tempo de ciclo do molde O tempo de ciclo não é controlado por um único parâmetro. É o resultado de múltiplas decisões de projeto e processo. 1. Tempo de resfriamento (o maior fator) O resfriamento geralmente consome de 60 a 80% do tempo total do ciclo. O que o influencia: Espessura da peça Tipo de material Temperatura do molde Projeto do canal de resfriamento Peças mais espessas retêm o calor por mais tempo. Um projeto de resfriamento inadequado piora a situação. � Se você deseja ciclos mais rápidos, comece com um resfriamento melhor — não com uma injeção mais rápida. 2. Projeto da Peça Decisões de projeto tomadas no início podem determinar o tempo de ciclo. Principais impactos do projeto: Espessura uniforme da parede → resfriamento mais rápido Evitar nervuras/saliências espessas → menor concentração de calor Ângulos de saída adequados → ejeção mais rápida Projeto ruim = resfriamento mais longo + problemas de ejeção. 3. Seleção de Materiais Plásticos diferentes se comportam de maneira diferente. Por exemplo: PP / PE → resfriamento mais rápido PC / ABS → resfriamento mais lento Materiais com carga de fibra de vidro → exigem mais controle Escolher o material sem considerar o tempo de ciclo é um erro comum. 4. Projeto e Engenharia do Molde Um molde bem construído pode reduzir drasticamente o tempo de ciclo. Elementos críticos: Canais de resfriamento otimizados (resfriamento conformal, se possível) Posicionamento correto do ponto de injeção Ventilação eficiente Sistema de canais balanceado Um molde mediano "funciona". Um molde bem projetado gera lucro mais rapidamente. 5. Parâmetros da máquina Mesmo com um molde perfeito, configurações inadequadas da máquina podem atrasar todo o processo. Parâmetros principais: Velocidade de injeção Pressão/tempo de recalque Configuração do tempo de resfriamento Velocidade de abertura/fechamento da prensa O ajuste fino é importante, mas não corrige um projeto ruim. Maneiras práticas de reduzir o tempo de ciclo do molde Veja o que realmente funciona em ambientes de produção reais: Otimize o sistema de resfriamento primeiro Adicione canais de resfriamento perto de pontos quentes Use defletores ou borbulhadores, se necessário Considere o resfriamento conformal para peças complexas � Isso proporciona o maior retorno sobre o investimento. Reduza a espessura da parede (quando possível) Mesmo uma pequena redução pode diminuir significativamente o tempo de resfriamento. Exemplo: 3,0 mm → 2,5 mm pode reduzir o tempo de resfriamento consideravelmente. Mas sempre equilibre resistência e funcionalidade. Melhore a ventilação do molde Uma melhor ventilação permite: Preenchimento mais rápido Redução de marcas de queimadura Menor pressão de injeção O que indiretamente reduz o tempo de ciclo. Use materiais de molde de alta eficiência Insertos de cobre-berílio (para áreas quentes) Aços de alta condutividade térmica Esses materiais ajudam a dissipar o calor mais rapidamente. Automatize sempre que possível Remoção robótica de peças Ejeção mais rápida e consistente O manuseio manual atrasa os ciclos mais do que as pessoas imaginam. Erros comuns que aumentam o tempo de ciclo Sejamos honestos: isso acontece o tempo todo: Dimensionar a espessura da parede excessivamente "apenas por segurança" Ignorar o resfriamento durante o projeto do molde Posicionamento inadequado do ponto de injeção, levando a um preenchimento irregular Definir um tempo de resfriamento excessivo como margem de segurança Tentar corrigir problemas de projeto com parâmetros da máquina Essas decisões corroem silenciosamente suas margens de lucro. Tempo de Ciclo vs. Qualidade da Peça: Encontrando o Equilíbrio Reduzir o tempo de ciclo de forma muito agressiva pode ser contraproducente. Você pode observar: Empenamento Marcas de afundamento Tensão interna Instabilidade dimensional O objetivo não é o ciclo mais curto, mas sim o ciclo ideal. Considerações Finais O tempo de ciclo do molde é um dos fatores mais subestimados na lucratividade da moldagem por injeção. Não é apenas um parâmetro de processamento, mas sim o resultado de: Projeto inteligente da peça Engenharia cuidadosa do molde Seleção adequada de materiais Processamento controlado Ao considerar o tempo de ciclo desde o início — enquanto a peça e o molde ainda estão sendo projetados — você terá muito mais espaço para otimizar. Depois que as ferramentas estiverem prontas, aprimorá-las se torna muito mais difícil e caro. Perguntas Frequentes P: O que é um “P: Qual é o tempo de ciclo ideal na moldagem por injeção? R: Não existe um padrão único. Depende da peça — seu tamanho, geometria e material. Peças simples e de paredes finas podem ser produzidas bem rápido, geralmente em menos de 20 segundos. Peças maiores ou mais espessas geralmente precisam de mais tempo, às vezes 40 segundos ou mais. P: O que mais afeta o tempo de resfriamento? R: Na maioria das vezes, é a espessura da parede e o layout de resfriamento dentro do molde. Áreas mais espessas levam mais tempo para liberar calor e, se os canais de resfriamento não estiverem bem posicionados, o atraso se torna ainda mais evidente. P: Por que meu tempo de ciclo é muito longo? R: As causas comuns incluem peças espessas, projeto de resfriamento inadequado, configurações conservadoras da máquina ou layout ineficiente do molde.
LEIA MAIS
Levantador de molde
Por que os rebaixos internos são um problema sério na moldagem por injeção
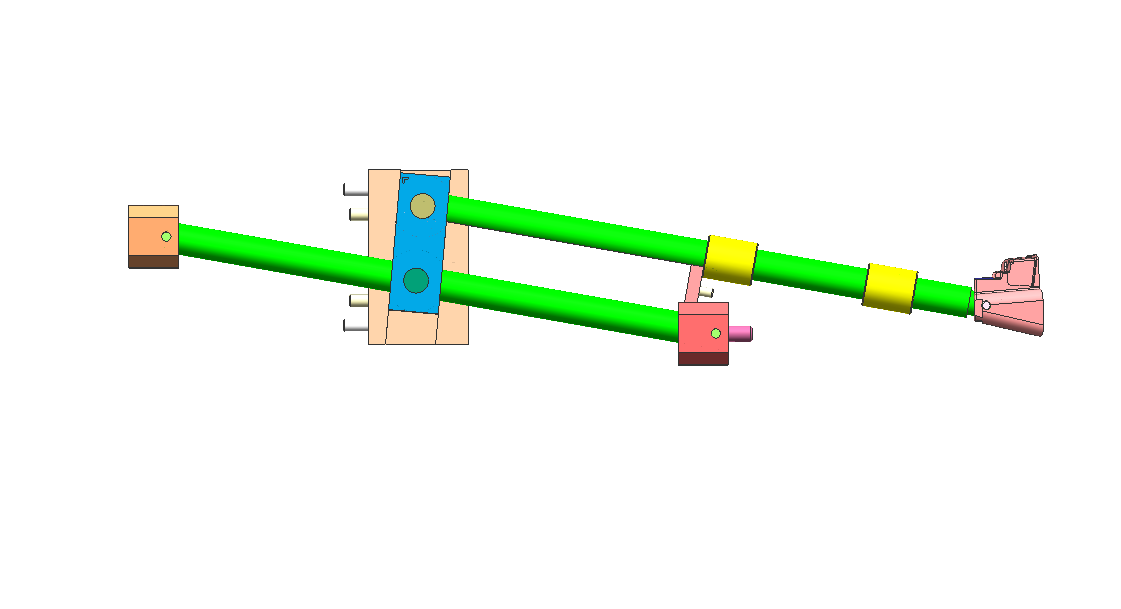
Sejamos honestos: rebaixos internos são um pesadelo para projetistas de moldes. Ao contrário de recursos externos, eles não podem ser resolvidos com deslizadores padrão. Se a geometria não for projetada corretamente, as consequências são graves: Peças presas permanentemente no núcleo Danos ou arranhões na superfície Quebra da haste do extrator Paradas de produção dispendiosas Ao lidar com clipes ou ressaltos internos, o extrator de molde se torna a solução mecânica mais confiável. Como funciona um extrator de molde: o princípio do "deslocamento lateral" Um extrator de molde não se move como um deslizador tradicional. Em vez disso, ele é acionado pelo sistema de ejeção. Durante o ciclo de ejeção: O extrator se move para cima com a placa ejetora Ao mesmo tempo, ele segue uma trajetória angulada Isso cria um movimento combinado vertical e lateral Esse movimento lateral — frequentemente chamado de "deslocamento lateral" — é o que libera o rebaixo. Regra de projeto fundamental Sempre permita pelo menos 2 mm de curso extra além da profundidade do rebaixo. Qualquer valor inferior a isso aumenta o risco de: Marcas de arrasto Arranhões na superfície Liberação incompleta O erro mais comum: Ângulo incorreto do elevador Um dos maiores erros de projeto é definir um ângulo de elevador muito acentuado para economizar espaço. Ângulo de elevador recomendado Faixa ideal: 5° – 11° Zona de risco Acima de 15°: Alto risco de travamento e falha Em ângulos mais acentuados: A força lateral aumenta significativamente O movimento vertical fica restrito O elevador pode travar ou a haste pode dobrar Quando ângulos acentuados são inevitáveis Se o seu projeto exigir um ângulo maior, considere: Base articulada do elevador Elevador com ranhura em T Esses recursos ajudam a reduzir a tensão na haste do elevador e melhoram a durabilidade. Seleção de material: Prevenir desgaste e gripagem Os sistemas de elevador operam sob: Alta pressão Alta temperatura Contato contínuo metal-metal Escolher o material errado pode levar à gripagem, onde as superfícies se fundem e falham. Materiais Recomendados Aço ferramenta H13 Aço pré-endurecido 718H Diretrizes de Dureza Meta: 50–54 HRC Mantenha o tucho ligeiramente mais duro que o núcleo Opção de Alto Desempenho Para ciclos de produção mais rápidos: Use insertos de cobre-berílio Benefícios: Dissipação de calor mais rápida Tempo de resfriamento reduzido Maior eficiência de produção 3 Dicas de Especialistas para um Projeto de Tucho à Prova de Falhas 1. Adicione uma Guia de Cauda Sempre apoie a extremidade inferior da haste do tucho com um bloco guia. Sem suporte: A haste vibra A vibração leva à formação de rebarbas e desgaste 2. Use Canais de Lubrificação O atrito é o inimigo de qualquer componente móvel. Boa prática: Adicione ranhuras de lubrificação às superfícies deslizantes Exceção: Moldes médicos → use revestimento DLC em vez de óleo 3. Controle o ajuste da linha de partição (LP) A superfície de fechamento do extrator deve se encaixar perfeitamente no núcleo. Mesmo uma folga de 0,01 mm pode causar: Linhas de referência visíveis Qualidade superficial ruim Extrator vs. Deslizante: Qual usar? A escolha entre um extrator e um deslizante depende inteiramente da localização do rebaixo. Use um deslizante quando: O rebaixo for externo Há espaço suficiente para movimento lateral Use um extrator quando: O rebaixo for interno O espaço for limitado Sistemas hidráulicos não forem práticos Considerações finais Um extrator de molde é uma das soluções mais eficientes para rebaixos internos — mas somente quando projetado corretamente. Controlando: Ângulo Folga de deslocamento Seleção de material Suporte estrutural Você pode transformar um recurso de alto risco em um mecanismo confiável e repetível que mantém sua linha de produção funcionando sem problemas. Precisa de ajuda para otimizar o projeto do seu molde ou resolver problemas complexos de rebaixos? Visite www.xinkeymould.com para obter suporte especializado e melhorar o desempenho das suas ferramentas.
LEIA MAIS
LINHA DE SEPARAÇÃO
A Linha de Partida: Onde o Projeto do Seu Molde Encontra a Realidade
Já passou o polegar em uma peça plástica nova e sentiu aquela saliência afiada e feia incomodando a pele? Essa é a linha de partição. Supostamente, ela deveria ser uma transição perfeita, mas, na maioria das vezes, acaba se tornando a cicatriz de um projeto apressado. Em uma tela CAD 2D, a linha de partição parece uma simples interseção. Mas, na fábrica, é um campo de batalha de alto risco, onde o núcleo e a cavidade se encontram. Se essas duas metades não se "encontrarem" perfeitamente, sua peça estará comprometida antes mesmo de sair da prensa. Por que a linha de partição é importante? Uma linha de partição mal projetada não é apenas um problema estético, mas também um fator que reduz os lucros: ❌ Custos de rebarbação manual ❌ Maiores taxas de refugo ❌ Revisões repetidas de DFM (Design for Manufacturing) ❌ Desgaste e manutenção da ferramenta 1. Pare de chamá-la de "linha" — é uma divisão estratégica Pense na linha de partição como o equador mecânico da sua peça. Determina se a sua peça pode ser liberada do molde ou se ficará presa dentro dele. Armadilhas Comuns � O Pesadelo do "Preso" (Rebaixos) Desloque a linha de partição por apenas 1 mm e você cria um rebaixo. Agora, seu molde simples de repente precisa de: Deslizadores Elevadores Mecanismos complexos ➡️ Resultado: O custo das ferramentas pode dobrar instantaneamente � O Problema da Superfície de "Deslizamento" A linha de partição não é apenas um limite — é uma vedação de alta pressão. Geometrias complexas como: Zigue-zagues Transições bruscas Curvas acentuadas …levam a um desgaste mais rápido e falha na vedação. ✅ Regra de Ouro Mantenha plano. Mantenha simples. Linhas de junção planas = usinagem mais fácil Melhor desempenho de vedação Maior vida útil da ferramenta 2. A realidade incômoda das rebarbas (e por que elas estão prejudicando seus lucros) Se suas peças têm uma fina franja indesejada nas bordas, você está lidando com rebarbas. Na oficina, chamamos isso de "sangramento". Por que as rebarbas ocorrem? Durante a injeção, o plástico fundido está sob extrema pressão e escapará por qualquer folga. � Causas principais: • Fadiga do aço As superfícies de fechamento se desgastam com o tempo As bordas se arredondam após um alto número de ciclos • Alinhamento inadequado Núcleo e cavidade não perfeitamente alinhados Até mesmo folgas microscópicas causam rebarbas • A "armadilha da tonelagem" Aumentar a força de fechamento não corrigirá um projeto ruim. Mais tonelagem = mais danos (esmagamento da ventilação, deformação da placa) ⚠️ Verificação da realidade (Novos moldes) Se você vir rebarbas durante o primeiro teste T1: � NÃO é um problema da máquina � É um problema de ferramental Corrija o alinhamento do fechamento, não as configurações da prensa. 3. Como esconder a linha de partição (Segredo do designer) A melhor linha de partição é aquela que ninguém percebe. Marcas de luxo como Apple ou Dyson são obcecadas por esse detalhe — e você também deveria. Técnicas profissionais ✔ Siga a borda: Posicione a linha de partição ao longo de bordas ou cantos vivos. ✔ Use o Método "Escalonado" para ocultar: Ranhuras Linhas decorativas Quebras de design ✔ Contraste de textura Um lado fosco Um lado brilhante ➡️ Transforma uma imperfeição em um elemento de design 4. Por que o ângulo de saída é seu melhor amigo Você não consegue projetar uma linha de partição adequada sem um ângulo de saída. Toda parede deve se afastar do molde. Sem ângulo de saída: As peças raspam durante a ejeção Danos na superfície (marcas de arrasto) Agressão (riscos brancos) ✅ Ângulos de saída recomendados Superfícies lisas: ≥ 0,5° Superfícies texturizadas: ≥ 3° Maior ângulo de saída = ejeção mais fácil + melhor acabamento superficial 5. Conclusão: Consulte cedo Um dos maiores erros que os designers cometem: Finalizar o projeto... e depois "jogá-lo por cima do muro" para o fabricante do molde. ✅ Melhores Práticas Envolva o fabricante do molde desde o início e pergunte: Onde ficará a linha de partição? As superfícies de fechamento se desgastarão rapidamente? Podemos mover a linha para uma área escondida? Conclusão Algumas horas de discussão sobre DFM hoje podem economizar: Semanas de retrabalho Milhares em sucata Frustrante sem fim na linha de produção Em resumo A linha de partição não é apenas uma linha — é onde o projeto encontra a realidade da fabricação.
LEIA MAIS
núcleo e cavidade do molde
Por que o design do núcleo e da cavidade do seu molde provavelmente está deixando seu moldador irritado?
Por que o design do núcleo e da cavidade do seu molde provavelmente está deixando seu moldador irritado? Não é apenas "ferramenta" — é violência controlada Sejamos realistas. No mundo da moldagem por injeção, adoramos simplificar as coisas chamando-as de "molde". Mas entre em qualquer oficina movimentada — fique ao lado de uma prensa de 300 toneladas zumbindo — e você perceberá rapidamente algo: Isso não é apenas ferramenta. É uma colisão de alta precisão e alta força entre dois blocos maciços de aço. E quando o núcleo e a cavidade ficam desalinhados — mesmo que ligeiramente — você pagará o preço imediatamente: Rebarbas Peças presas no lado errado Acúmulo de sucata Tempo de ciclo estagnado Vamos deixar de lado a explicação teórica e falar sobre como isso realmente funciona no mundo real. Lado A vs. Lado B: A Realidade por Trás dos Nomes A Cavidade (Lado A) — O “Showroom” A cavidade é a parte que todos veem — e julgam. Lado fixo do molde Normalmente conectado ao sistema de canais quentes Responsável pelo acabamento e aparência da superfície Se o seu produto precisa de: Polimento espelhado Textura (VDI, MT, etc.) Perfeição estética � Tudo acontece aqui. O Núcleo (Lado B) — O Cavalo de Batalha Agora vamos falar sobre o lado que realmente faz o trabalho pesado. Lado móvel do molde Abriga os pinos extratores Forma as características internas: Reforços Ressaltos/espaçadores Clipes e geometria funcional É aqui que as coisas ficam mecânicas — e implacáveis. O Problema Real: Contração do Plástico = Aperto Mortal do Núcleo É isso que tira o sono dos moldadores. No momento em que o plástico fundido entra em contato com o aço, ele começa a encolher. Mas o encolhimento não é uniforme — ele adere ao núcleo. Pense assim: O plástico está tentando se "travar" em cada nervura, pino e detalhe do lado B. Se o seu projeto não levar isso em consideração: As peças não serão ejetadas As peças ficarão presas aleatoriamente Os operadores terão que intervir manualmente O tempo de ciclo aumenta drasticamente E sim — às vezes a peça permanece na cavidade em vez do núcleo, o que é ainda pior. Problemas comuns na linha de produção (e como resolvê-los) 1. Ângulo de saída — O fator mais ignorado que salva vidas Sem ângulo de saída = sem desmoldagem. Simples assim. Ângulo de saída de 0° → marcas de arrasto, resistência, aderência Ângulo de saída ≥ 1° → desmoldagem mais suave � O ângulo de saída não é opcional. É essencial para a sobrevivência. 2. O efeito de vácuo Às vezes, sua cavidade é perfeita demais. Uma superfície extremamente lisa pode criar um vácuo que mantém a peça no lugar. Soluções: Adicionar microventilação Usar válvulas de ar Quebrar o vácuo intencionalmente 3. Estratégia de Textura (Não Apenas Estética) Um design de molde inteligente utiliza a textura como ferramenta, não como decoração. Cavidade → mais lisa (para melhor aparência) Núcleo → ligeiramente mais áspero Por quê? � Você quer que a peça grude no lado B para que o sistema de ejeção possa realmente funcionar. Resfriamento: O Assassino Silencioso do Lucro A maioria das pessoas pensa que resfriamento = furar buracos. Isso está errado. A Realidade: O núcleo é quase sempre a zona mais quente: Cercado por plástico fundido Fluxo de ar deficiente O calor fica retido facilmente Se o resfriamento for mal projetado: As peças deformam As dimensões se alteram Ocorre deformação pós-ejeção Parece perfeito ao sair do molde… e se transforma em uma batata frita 10 minutos depois. Soluções Melhores: Borbulhadores Insertos de cobre-berílio Resfriamento conformal (se o orçamento permitir) Seleção do Aço: Onde o Barato se Torna Caro Entendemos — materiais como S136 ou NAK80 não são baratos. Mas cortar custos aqui é um erro a longo prazo. Cavidade (Lado A): Necessita de dureza Mantém o acabamento superficial Recomendado: S136 / NAK80 Núcleo (Lado B): Necessita de tenacidade Suporta estresse mecânico + ciclos de ejeção Pode tolerar aços ligeiramente mais macios, porém duráveis � Usar P20 para uma cavidade de alto volume e alto acabamento? Isso não é economizar dinheiro — é adiar a falha. Conclusão Núcleo e cavidade não são apenas componentes. Eles representam um equilíbrio entre física, calor, atrito e tempo. Se você está na fase de DFM (Design for Manufacturing), não se limite a analisar o modelo 3D. Pergunte-se: Onde o plástico irá encolher e aderir? Onde o calor irá se acumular? Como essa peça será realmente removida do aço? Porque na produção real: Bom projeto = produção estável. Mau projeto = resolução de problemas constante. Precisa de uma segunda opinião? Passamos anos na linha de produção resolvendo exatamente esses problemas — na prática, não na teoria. Se você quer que sua ferramenta funcione perfeitamente desde o primeiro teste: � Entre em contato conosco. Vamos garantir que seu molde funcione na realidade, não apenas na tela.
LEIA MAIS
Corredor de molde
Além da peça: por que o "canal de moldagem" é o segredo para sua margem de lucro.
É fácil ficar obcecado com o produto final, focando-se excessivamente em tolerâncias, acabamento superficial e tipos de resina. Mas, na linha de produção, o verdadeiro problema reside naquela "terra de ninguém" entre o bico e a cavidade. Se o seu sistema de canais não for projetado corretamente, um projeto promissor pode rapidamente se transformar de uma fonte de lucro em uma dor de cabeça dispendiosa. Estamos falando do sistema de canais do molde. Pense no canal como o sistema circulatório do seu molde. Quando o fluxo é restrito ou ineficiente, todo o processo sofre. Neste guia, explicamos como os sistemas de canais funcionam e por que escolher entre canais frios e quentes é mais do que apenas uma decisão de orçamento. 1. O Canal Frio: O Cavalo de Batalha Confiável Os sistemas de canais frios são a opção tradicional e amplamente utilizada na moldagem por injeção. Após a injeção do plástico, o material no canal esfria e solidifica junto com a peça. Quando o molde se abre, o canal de alimentação é ejetado como sucata (comumente chamada de material reciclado). Vantagens Menor custo de ferramental Design simples e fácil manutenção Ideal para trocas frequentes de material ou cor Adequado para materiais abrasivos ou com carga Limitações Desperdício de material em cada ciclo O material reciclado pode reduzir as propriedades mecânicas Tempos de ciclo mais longos devido ao resfriamento do canal de alimentação Aumento do custo ao longo do tempo para produção em alto volume Embora a reciclagem seja possível, geralmente ocorre em detrimento do desempenho da peça e da consistência do processo. 2. O Sistema de Canais Quentes: O Especialista em Alta Velocidade Um sistema de canais quentes mantém o plástico em estado fundido dentro de um coletor aquecido. Ao contrário dos canais frios, o material não solidifica e não é ejetado com a peça. Vantagens Zero desperdício de material (sem canais de injeção, sem sucata) Ciclos de produção mais rápidos Maior eficiência na produção em larga escala Melhor consistência das peças Considerações Maior investimento inicial em ferramentas Requer controle preciso de temperatura Manutenção mais complexa Risco de tempo de inatividade se componentes (aquecedores, termopares) falharem Para produção em larga escala — especialmente na ordem de milhões de peças — um sistema de canais quentes geralmente se paga por meio da economia de material e da redução do tempo de ciclo. 3. Projetando um Fluxo Melhor: Princípios-chave de Design Independentemente do sistema escolhido, o design dos canais de injeção desempenha um papel fundamental no desempenho. Aqui estão três princípios essenciais da experiência prática em produção: O Equilíbrio é Tudo Em moldes multicavidades, o canal de injeção deve ser balanceado para que o plástico fundido chegue a cada cavidade simultaneamente. Mesmo pequenas variações em comprimento ou diâmetro podem causar: Injeções incompletas em algumas cavidades Rebarbas em outras Um canal de injeção bem balanceado garante preenchimento uniforme e qualidade consistente das peças. Quanto mais arredondado, melhor Uma seção transversal totalmente circular é o padrão ouro da indústria. Por quê? Menor relação superfície/volume Redução da perda de calor Menor resistência ao fluxo Embora canais semicirculares possam reduzir o custo de usinagem, eles geralmente levam a maior perda de pressão e menor eficiência. Não se esqueça do reservatório de plástico frio Para sistemas de canais frios, sempre inclua um reservatório de plástico frio na extremidade do canal de injeção. Seu objetivo: Capturar o plástico "frio" inicial do bico Prevenir defeitos e pontos fracos na peça final Este pequeno detalhe de projeto pode melhorar significativamente a integridade da peça. 4. Qual escolher? A escolha entre canais frios e quentes depende dos seus objetivos de produção. Considere estes três fatores principais: Volume de Produção Menos de 50.000 peças → O sistema de canais frios geralmente é mais econômico Mais de 200.000 peças → O sistema de canais quentes torna-se um investimento sólido Custo do Material Materiais de baixo custo → O sistema de canais frios é aceitável Resinas de alto desempenho ou caras → O sistema de canais quentes minimiza o desperdício e reduz custos Sensibilidade ao Tempo de Ciclo Se o tempo de máquina for crítico e cobrado por segundo, um sistema de canais quentes pode reduzir significativamente o custo total de produção por meio de ciclos mais rápidos. Conclusão Um sistema de canais de moldagem não é apenas um caminho para o plástico fundido — é um fator crítico tanto para a qualidade da peça quanto para a lucratividade. Os sistemas de canais frios oferecem simplicidade e custos iniciais mais baixos Os sistemas de canais quentes proporcionam eficiência, velocidade e economia a longo prazo A escolha certa depende das suas necessidades específicas de produção — mas, em todos os casos, um projeto de canais bem pensado é essencial. Antes de iniciar seu próximo projeto de ferramentas, examine mais atentamente o sistema de canais de injeção. Ele pode ser o fator oculto mais importante que moldará o sucesso da sua produção.
LEIA MAIS
Ejeção do molde
A Arte da Saída: Por que a Remoção do Molde é Mais do que Apenas Empurrar
É curioso como nos preocupamos com cada milissegundo da fase de injeção, mas a saída — a parte mais estressante de todo o ciclo — muitas vezes é deixada para depois. Injetar o plástico é uma coisa; retirá-lo inteiro é onde a verdadeira engenharia acontece. A ejeção do molde é o obstáculo final. Você passou o ciclo preenchendo, compactando e resfriando uma peça perfeita, mas se sua estratégia de saída for falha, você acabará com marcas de tensão, distorção ou peças grudadas no núcleo. Eis por que uma ejeção suave é a marca registrada de uma ferramenta bem projetada: 1. A batalha contra o atrito e o vácuo No momento em que o molde se abre, a peça plástica agarra o núcleo como uma morsa. À medida que o material esfria, ele se contrai sobre o aço, criando um atrito significativo. Mas há um segundo inimigo invisível: o vácuo. Em peças de estampagem profunda ou geometrias tipo balde, a peça forma uma vedação contra o núcleo. Se você depender apenas de pinos extratores, o vácuo exercerá uma força contrária, fazendo com que a peça se deforme ou colapse. É por isso que as ferramentas inteligentes não dependem de força bruta. Em vez disso, soluções como: Válvulas de ar Jatos de ar temporizados são usadas para romper a vedação a vácuo antes mesmo que os pinos extratores entrem em contato. 2. O equilíbrio é tudo: evitando a perfuração Um dos defeitos mais comuns em projetos de extração inadequados é o branqueamento por tensão — aquelas marcas brancas visíveis onde os pinos extratores pressionam com muita força. A extração deve ser equilibrada. Se os pinos não forem posicionados estrategicamente ao redor de áreas de alto atrito (como nervuras ou saliências), a peça pode: Inclinar Travar Falhar de forma irregular Quando isso acontece, os pinos não extraem a peça — eles a perfuram. Um sistema bem projetado: Maximiza a área de contato Distribui a força uniformemente Utiliza soluções como placas extratoras para peças de paredes finas Isso garante uma liberação controlada e uniforme. 3. O Herói Silencioso: Ângulos de Inclinação Você pode investir no sistema de ejeção mais avançado do mundo, mas sem ângulos de inclinação adequados, estará travando uma batalha perdida. A inclinação é o leve afunilamento nas paredes verticais. Mesmo 0,5° pode fazer a diferença entre: Uma liberação limpa Uma peça presa que exige remoção manual E em superfícies texturizadas? A inclinação se torna ainda mais crítica. O plástico efetivamente se "trava" na textura do molde. Regra prática: quanto maior a inclinação, melhor. 4. Sincronização e Equilíbrio Térmico A ejeção não se resume apenas a como você empurra, mas também a quando. Muito cedo: A peça ainda está macia → os pinos deixam marcas ou causam deformação Muito tarde: A peça prende o núcleo com muita força → força excessiva leva a danos Perder esse momento ideal significa não apenas ejetar a peça, mas sim causar uma falha. As ferramentas modernas evoluíram e vão além dos tradicionais sprays desmoldantes. Em vez disso, muitos moldes de alto desempenho agora utilizam: Pinos revestidos com DLC (Carbono Tipo Diamante) Esses revestimentos: Reduzem o atrito Melhoram o controle de temperatura Prolongam a vida útil da ferramenta Permitem ciclos de produção mais rápidos Mais importante ainda, permitem que as peças sejam liberadas de forma limpa, sem contaminação ou resíduos. Conclusão Um ótimo molde não apenas produz uma peça perfeita, mas a produz de forma consistente, automática e confiável. Se um operador precisa ficar ao lado da máquina para ajudar as peças a caírem, o sistema de ejeção já falhou. Design para a Saída Na [Nome da Sua Empresa], não tratamos a ejeção como algo secundário. De: Sistemas de placas extratoras Ejeção em múltiplos estágios Revestimentos avançados Projetamos cada detalhe para garantir que cada peça saia do molde tão perfeita quanto foi moldada. Porque, na moldagem por injeção, a etapa final é tão crucial quanto a primeira. 如果你要,我可以帮你再优化一版更偏营销型(更适合获客)或者SEO关键词版本(适合Google排名) � SEO关键词版本 好,这一版我帮你做成更偏SEO优化 + 仍然专业好读的博客版本(适合官网 + (Links do Google + LinkedIn) � Ejeção do Molde na Moldagem por Injeção: Princípios de Projeto para Liberação Suave da Peça Na moldagem por injeção, a maioria dos engenheiros se concentra no preenchimento, compactação e resfriamento. No entanto, uma das etapas mais críticas é frequentemente negligenciada: a ejeção do molde. Um molde bem projetado não apenas cria uma peça perfeita — ele garante que a peça seja liberada de forma suave, consistente e automática. Um projeto de ejeção inadequado leva a: Branqueamento por tensão Deformação da peça Aderência ao núcleo Aumento do tempo de ciclo Intervenção manual Neste artigo, detalhamos os principais princípios de projeto de ejeção do molde que garantem uma produção repetível e de alta qualidade. O que é Ejeção do Molde na Moldagem por Injeção? A ejeção do molde é a etapa final do ciclo de moldagem por injeção, onde a peça plástica resfriada é removida do molde utilizando sistemas mecânicos como: Pinos extratores Placas extratoras Sistemas de ejeção a ar Esta etapa afeta diretamente: Qualidade da peça Eficiência do ciclo Vida útil da ferramenta 1. Atrito e vácuo na ejeção do molde Durante o resfriamento, o plástico encolhe e adere firmemente ao núcleo do molde, criando altas forças de atrito. Em geometrias profundas ou fechadas, ocorre um problema adicional: a formação de vácuo. Esse vácuo pode: Impedir a liberação adequada Causar o colapso da peça Aumentar a força necessária do extrator Melhor prática: Quebre o vácuo Para melhorar a desmoldagem: Use válvulas de ar Aplique jatos de ar temporizados Projete canais de ventilaçãoEsses métodos reduzem a resistência antes do início da ejeção mecânica. 2. Projeto e Posicionamento do Pino Ejetor O posicionamento inadequado do pino extrator é uma das principais causas de defeitos em peças moldadas por injeção. Problemas comuns: Branqueamento por tensão Marcas do pino Defeitos de perfuração Diretrizes de projeto: Posicione os pinos próximos a áreas de alta resistência (nervuras, ressaltos) Assegure uma distribuição equilibrada da força Aumente a área de contato Para peças de paredes finas, considere: Placas extratoras em vez de pinos Ejeção em todo o perímetro para força uniforme 3. Importância dos Ângulos de Saída no Projeto do Molde O ângulo de saída é essencial para reduzir o atrito durante a ejeção da peça. Sem um ângulo de saída adequado: As peças aderem ao molde A força de ejeção aumenta Defeitos superficiais tornam-se mais prováveis Ângulos de saída recomendados: Superfícies lisas: ≥ 0,5° Superfícies texturizadas: ≥ 1,5°–3° Consideração fundamental: Um ângulo de saída maior facilita a remoção da peça e prolonga a vida útil do molde. 4. Sincronização da ejeção e equilíbrio do resfriamento A sincronização correta da ejeção é crucial na moldagem por injeção. Ejeção muito precoce: A peça ainda está macia Leva à deformação e marcas de pinos Ejeção muito tardia: A peça se contrai firmemente contra o molde Requer força excessiva Aumenta o risco de danos Estratégia de otimização: Manter um projeto adequado do sistema de resfriamento Controlar a temperatura do molde Sincronizar a ejeção com as propriedades do material 5. Soluções avançadas: Revestimentos de baixo atrito Os moldes modernos utilizam cada vez mais revestimentos de DLC (Carbono tipo diamante) nos pinos extratores. Benefícios: Redução do atrito Melhor resistência ao desgaste Melhor estabilidade térmica Desmoldagem mais limpa (sem necessidade de spray desmoldante) Isso ajuda a: Reduzir o tempo de ciclo Melhorar a consistência Reduzir a manutenção Por que a ejeção do molde é importante para a eficiência da produção? Um sistema de ejeção mal projetado pode: Aumentar a taxa de refugo Exigir a remoção manual das peças Reduzir a velocidade de produção Danos às ferramentas Um sistema bem otimizado garante: Produção totalmente automática Qualidade consistente das peças Redução do tempo de inatividade Menor custo a longo prazo Conclusão: Projete pensando primeiro na ejeção Em projetos de moldes de injeção de plástico de alta qualidade, a ejeção nunca deve ser uma reflexão tardia. Do layout do pino extrator à otimização do ângulo de saída e à desmoldagem assistida por ar, cada detalhe desempenha um papel importante para alcançar: Desmoldagem suave das peças Alta eficiência de produção Desempenho confiável do molde Procurando um projeto de molde de injeção confiável? Na Xinkey Mould, somos especialistas em: Moldes de injeção de alto desempenho Sistemas de ejeção otimizados Soluções de ferramental com excelente custo-benefício Projetamos cada molde com foco na eficiência da desmoldagem, garantindo que sua produção ocorra sem problemas, desde a primeira injeção até a fabricação em larga escala.
LEIA MAIS
Produtos
Contactos
WhatsApp
Correo electrónico