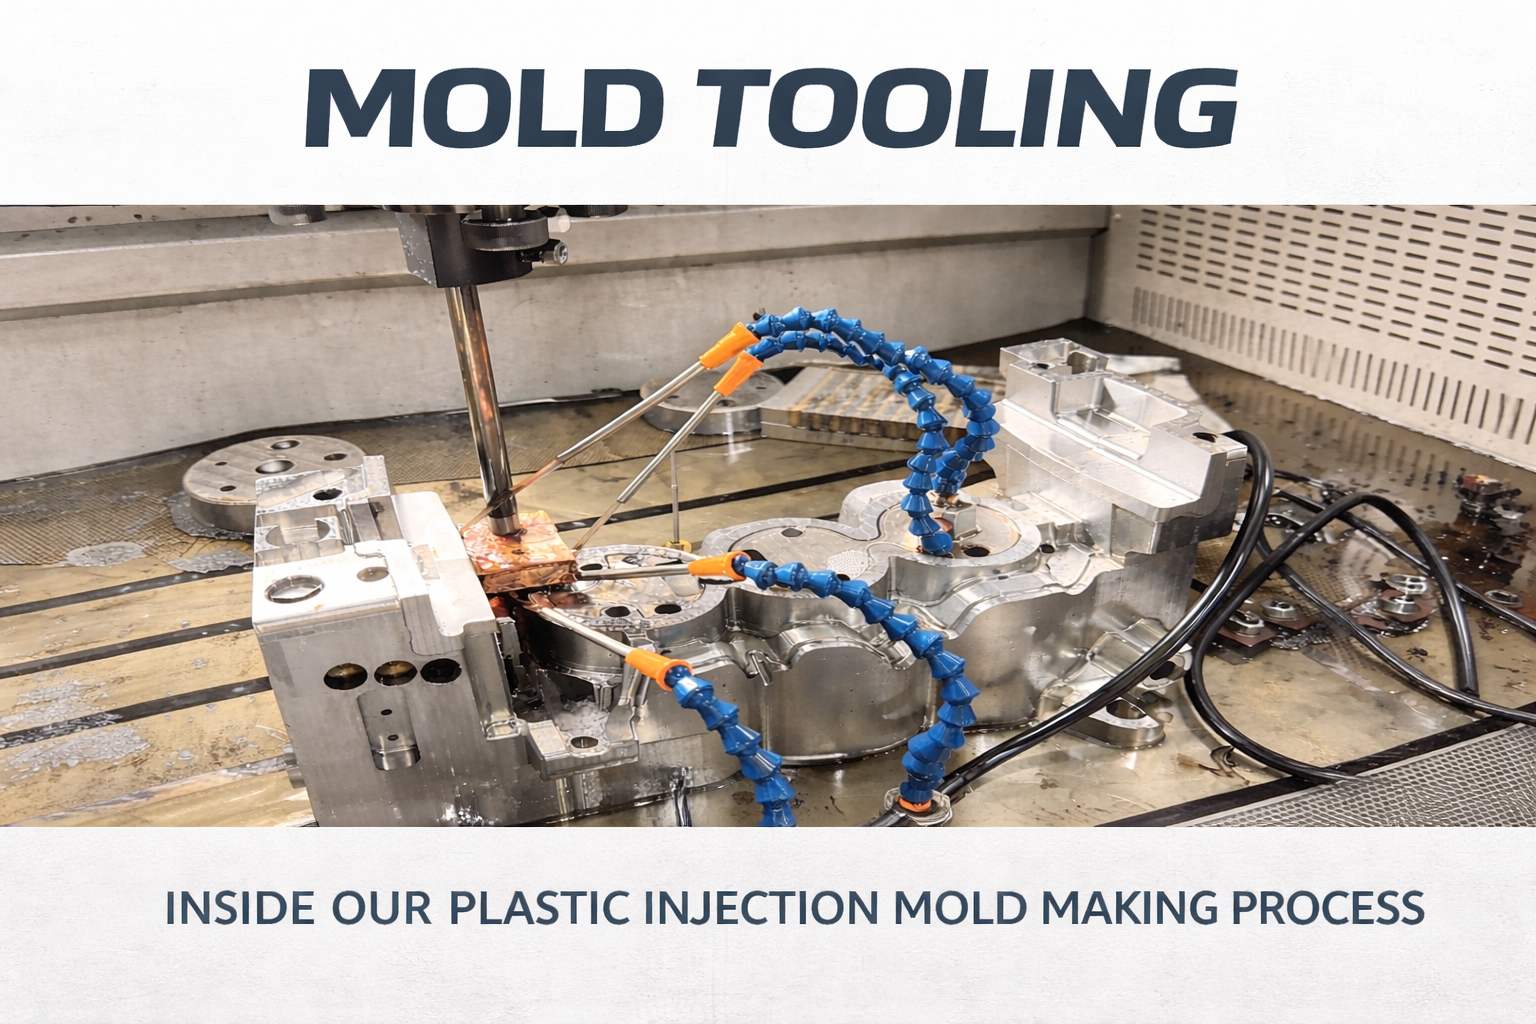
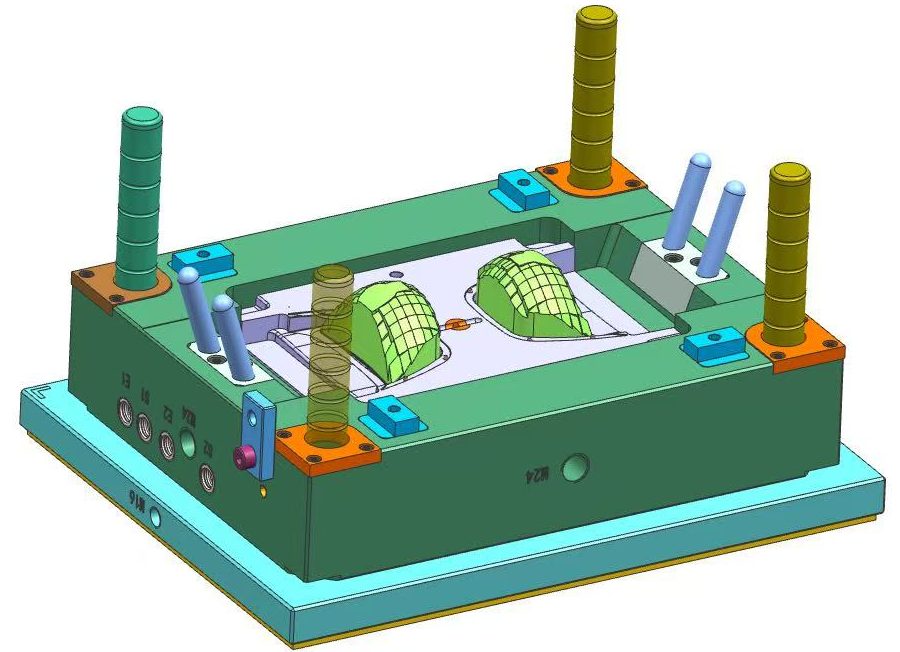
Ferramentas de moldagem
Por que o sistema de injeção direta ainda é essencial
Por que o Sistema de Injeção Direta Ainda é Essencial Em uma era de canais quentes complexos e válvulas de injeção, o Sistema de Injeção Direta (ou "Injeção Grande") é frequentemente visto como um método "antiquado". Mas não se deixe enganar por sua simplicidade — há um motivo para ele continuar sendo um elemento básico em todas as oficinas de moldagem sérias. Por que Ele Ainda Domina o Chão de Fábrica A lógica principal aqui é a eficiência através da simplicidade. Como o material fundido flui diretamente do bico para a cavidade — sem passar por um sistema de canais — você obtém uma perda de pressão quase zero. Isso faz uma enorme diferença ao processar resinas de alta viscosidade, como PC ou PMMA, onde a resistência ao fluxo é um desafio constante. Para peças grandes e de estampagem profunda — como contêineres industriais ou carcaças robustas — ele costuma ser a solução mais confiável para eliminar problemas de injeção incompleta. Por exigir apenas uma estrutura de molde padrão de duas placas, também ajuda a manter: Custos de ferramental baixos Projeto de molde simples Fabricação mais previsível A realidade: cicatrizes e tensões residuais É claro que todo projeto tem suas desvantagens. A desvantagem mais visível é a cicatriz do ponto de injeção — um ressalto espesso e saliente que geralmente requer um acabamento secundário (corte manual ou CNC). Isso o torna inadequado para: Superfícies de alto brilho Superfícies estéticas "A" Componentes transparentes No entanto, a maior preocupação está abaixo da superfície: o desequilíbrio térmico. A área do ponto de injeção retém calor por muito mais tempo do que o resto da peça, o que pode facilmente levar a tensões residuais. Se o sistema de resfriamento não for bem otimizado: As peças podem deformar Podem ocorrer rachaduras durante o resfriamento pós-moldagem Para peças cilíndricas ou tubulares, é necessária atenção especial às linhas de solda circulares. O ponto de injeção central pode introduzir pontos fracos estruturais ocultos que podem se tornar aparentes apenas sob carga. Especificações de Engenharia: Dimensões Corretas Na linha de produção, essas dimensões nunca são estimadas — elas são calculadas com base nas propriedades do material e nas especificações da máquina. 1. Diâmetro da Extremidade Menor (d) Este deve corresponder ao diâmetro do bico da máquina: d = d_bico + (0,5 ~ 1,0) mm Faixa típica: 2,5 – 4,0 mm Muito pequeno → alta pressão de injeção Muito grande → formação de fios e dificuldade de recorte 2. Ângulo de Saída (α) Um ângulo de saída adequado é fundamental para a desmoldagem: PP / PE (materiais de fácil escoamento): 2° – 3° PC (materiais de alta viscosidade): 3° – 6° Um ângulo de saída insuficiente pode causar a aderência do canal de injeção, aumentando o tempo de ciclo e o risco de defeitos. 3. Comprimento do Canal de Injeção (L) Princípio de projeto: quanto menor, melhor Recomendado: < 60 mm Canais de injeção mais longos levam a: Aumento da perda de pressão Mais material frio acumulado Redução da eficiência do processo Informação Profissional: O Papel do Fluxo de Moldagem Ao realizar a análise de fluxo de moldagem em projetos de injeção direta, o foco vai além do comportamento de preenchimento. Áreas-chave a serem monitoradas: Distribuição de temperatura Concentração de calor próximo ao ponto de injeção Contração volumétrica Se for detectado acúmulo excessivo de calor no centro, ajustes devem ser feitos em: Disposição dos canais de resfriamento Perfil de pressão de compactação Isso ajuda a prevenir defeitos como marcas de afundamento e concentração de tensão interna. Conclusão Quando usar um canal de injeção direto? É ideal para: Peças de paredes espessas Componentes industriais Aplicações onde a estética não é crítica Volumes de produção baixos a médios No entanto, para projetos que exigem: Automação de alta velocidade Pós-processamento mínimo Acabamentos estéticos premium É melhor considerar alternativas como: Sub-canais de injeção Sistemas de canais quentes Consideração final Na [Nome da sua empresa], cada projeto é avaliado individualmente para garantir que o design do canal de injeção corresponda aos requisitos de desempenho da peça — e não apenas ao que é mais fácil de fabricar.
LEIA MAIS
Molde de injeção de plástico
Dominando a Arte da Precisão: 10 Pilares Essenciais para Moldes de Injeção de Alto Desempenho
Introdução No mundo da moldagem por injeção, um molde é muito mais do que apenas um pedaço de aço. É o coração da produção. Um molde mal projetado leva a tempo de inatividade interminável, altas taxas de refugo e custos desperdiçados. Na XinkeyMould, acreditamos que a excelência está nos detalhes. Hoje, vamos levá-lo aos bastidores para explorar a "Matriz da Excelência" que define um molde de alta qualidade. 1. A Base: Fluxo de Moldagem e Seleção do Aço O sucesso começa antes do primeiro corte. Usamos análises avançadas de Fluxo de Moldagem para prever problemas potenciais, como deformações ou bolhas de ar. Combinado com o Aço para Moldes correto, garantimos que seu molde não seja apenas preciso, mas também durável o suficiente para milhões de ciclos. 2. Precisão em Movimento: Deslizadores, Elevadores e Ejeção https://youtu.be/hqnWm2AldiU Geometrias complexas exigem movimentos impecáveis. Nossa equipe de engenharia é especializada em projetos otimizados de deslizadores e elevadores para lidar com rebaixos sem problemas de atrito. Combinado com um sistema de ejeção balanceado, garantimos que as peças sejam removidas suavemente, sem distorção ou marcas de tensão. 3. Controle Térmico: Resfriamento e Canais Quentes Tempo de ciclo é dinheiro. Ao projetar canais de resfriamento inteligentes e integrar sistemas de canais quentes de alto desempenho, minimizamos o estresse térmico e maximizamos a eficiência da produção. Nosso objetivo? O tempo de ciclo mais rápido sem comprometer a integridade da peça. 4. Eliminação de Defeitos: Ventilação e Integridade da Superfície Pequenos detalhes evitam grandes dores de cabeça. A ventilação adequada evita queimaduras e injeções incompletas, enquanto a atenção meticulosa às linhas de partição elimina rebarbas. Tratamos cada marca de fluxo e linha de solda como um desafio a ser resolvido por meio da otimização do ponto de injeção e do controle de pressão. Um ótimo molde é um ativo silencioso. Ele funciona de forma consistente, dia e noite, produzindo peças perfeitas sempre. Da precisão da cavidade/núcleo ao acabamento superficial final, a XinKeyMould é sua parceira em excelência em engenharia.  
LEIA MAIS
Moldes
Engenharia de moldes de alta eficiência para embalagens industriais.
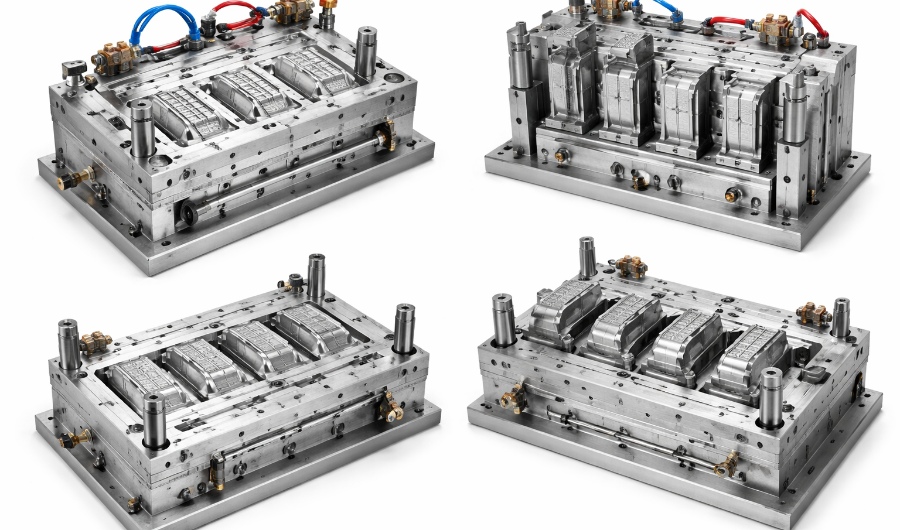
Na embalagem industrial — especificamente para baldes e recipientes de 5L a 20L — o sucesso ou fracasso se dá no tempo de ciclo. Se o seu balde de 20L leva 42 segundos para esfriar, enquanto o do seu concorrente leva 40, você está perdendo dinheiro a cada injeção. Em uma produção de um milhão de unidades, esses dois segundos representam uma pequena fortuna. Na Xinkey, utilizamos nossa capacidade de injeção de 750T e engenharia de embalagens especializada para ajudar nossos clientes a dominar seus mercados. Veja como construímos moldes que geram lucro para a indústria de embalagens. Geometria de Resfriamento: O Coração da Velocidade. Os moldes padrão usam linhas de resfriamento básicas. Para baldes de alta velocidade, projetamos circuitos de resfriamento complexos e conformes que envolvem os núcleos de cavidade profunda. Usamos materiais especializados com alta condutividade térmica nas áreas que retêm mais calor (como o ponto de injeção e a borda inferior). O resultado? Dissipação de calor mais rápida e um tempo de ciclo consistentemente 10 a 15% mais rápido do que as ferramentas padrão. Resistência de Parede Fina: Combatendo a "Protuberância" Baldes industriais precisam ser leves o suficiente para economizar nos custos de resina, mas resistentes o suficiente para serem empilhados em até quatro camadas em um armazém quente. Nosso foco é a consistência da espessura da parede. Mesmo uma variação de 0,05 mm em um balde grande pode causar inclinação ou falha sob carga. Nossa usinagem CNC de precisão garante que o núcleo e a cavidade estejam perfeitamente centrados, proporcionando uma peça balanceada que passa em todos os testes de queda. Construídos para Longa Duração Os moldes de embalagens operam intensamente — 24 horas por dia, 7 dias por semana. Construímos nossos moldes de balde usando aços premium endurecidos, como H13 ou 1.2344, tratados para suportar o atrito de alta velocidade da injeção rápida. Nossos moldes são projetados para "fácil manutenção", o que significa que as peças de desgaste podem ser trocadas no local sem a necessidade de levar todo o molde de volta à fábrica. A Promessa de Embalagens da Xinkey: Seja para um balde resistente a produtos químicos ou um recipiente estético para alimentos, oferecemos a escala de 750 toneladas e a expertise em engenharia para tornar sua linha de produção mais eficiente. Não construímos apenas um molde para balde; construímos uma vantagem competitiva para o seu negócio.
LEIA MAIS
Fluxo de molde
Por que não cortamos mais aço sem Moldflow?
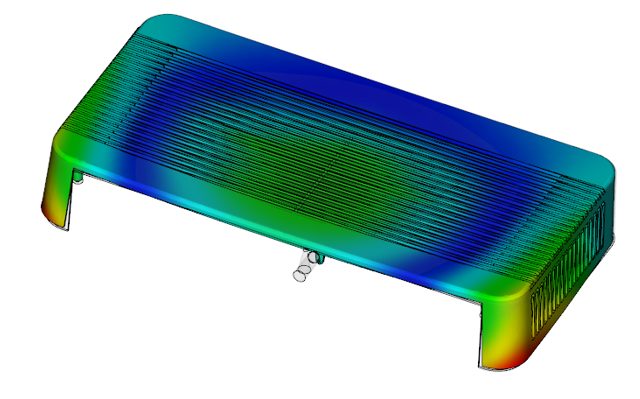
Sejamos honestos: no mundo da moldagem por injeção, "corrigir depois" é um cenário de pesadelo. Se você esperar até que o molde esteja na prensa para encontrar uma grande marca de afundamento ou empenamento, você já perdeu a batalha. Os custos de corte do aço e os atrasos no envio podem acabar com o ROI de um projeto. É exatamente por isso que o Moldflow não é apenas uma "ferramenta sofisticada" para nós — é a nossa apólice de seguro. Veja por que ele é indispensável para qualquer projeto sério. 1. Chega de "adivinhar" defeitos Todos nós já passamos por isso: uma peça parece ótima no CAD, mas a amostra física sai com uma linha de solda feia bem no meio de uma superfície visível. O Moldflow nos permite "ver o invisível" antes mesmo de tocarmos na ferramenta. Estamos falando de identificar bolhas de ar, falhas na injeção e marcas de afundamento enquanto o projeto ainda está em fase digital. Corrigir um modelo 3D leva minutos; corrigir um molde de aço temperado leva semanas (e milhares de dólares). 2. Alcançando o sucesso no teste T0 O objetivo é sempre um teste T0 perfeito. Para isso, você precisa de mais do que apenas um bom palpite sobre o posicionamento do ponto de injeção. Usamos simulação para testar diferentes cenários: E se movermos o ponto de injeção 5 mm? Como o layout de resfriamento afeta o tempo de ciclo? Ao encontrar a "janela de processo" ideal antecipadamente, evitamos que nossos clientes entrem no ciclo interminável de tentativa e erro durante a amostragem do molde. 3. Mantendo a segurança do aço Prever a contração e a deformação não é apenas um exercício matemático — trata-se de manter a segurança do aço. Não há nada pior do que receber suas primeiras amostras e perceber que a peça deformou tanto que está fora das especificações, e você já removeu todo o metal. O Moldflow nos permite incorporar esses offsets desde o início. Ele evita aquele susto no meio do projeto quando você percebe que o molde está "inutilizável" e precisa de soldagem cara ou de uma reconstrução completa só para obter uma dimensão utilizável. 4. Consistência entre Injeções Veja bem, qualquer um pode ter sorte e produzir uma primeira amostra decente. Mas consistência em uma produção de 100.000 peças? Esse é o verdadeiro teste. Se o resfriamento não for uniforme ou o preenchimento não estiver perfeitamente balanceado, você ficará "correndo atrás das dimensões" durante toda a vida útil da ferramenta. O Moldflow nos ajuda a resolver esses problemas, garantindo que cada cavidade se comporte exatamente da mesma maneira. Seja a primeira injeção ou a quinquagésima milésima, a peça precisa encaixar — especialmente em montagens de alta precisão, onde alguns mícrons fazem a diferença entre um sucesso e uma rejeição. 5. Dados em vez de "intuição" Todos nós já participamos de reuniões onde três pessoas diferentes tinham três "intuições" diferentes sobre onde o ponto de injeção deveria ficar. A experiência é vital, mas a física não tem ego. O Moldflow nos fornece um roteiro quantitativo baseado em gradientes de pressão e curvas térmicas reais. Ele muda a conversa de um "acho que isso pode funcionar" subjetivo para um "os dados mostram que isso vai funcionar". Ele elimina as suposições da sala para que possamos nos concentrar na engenharia. No final das contas, o Moldflow é a sua estratégia definitiva para reduzir riscos. Trata-se de comprimir esses ciclos de desenvolvimento dolorosos e garantir que, quando finalmente apertarmos o botão "Iniciar Ciclo" na impressora, não estejamos apenas cruzando os dedos e torcendo para que tudo dê certo. Não estamos arriscando seu orçamento — estamos executando um plano que já foi comprovado em um ambiente virtual.
LEIA MAIS
linha de partição do molde de injeção de plástico
A Arte da Linha de Separação: Por que o Design de Moldes é Mais do que Apenas Dividir uma Peça
No mundo da moldagem por injeção, a linha de partição nunca é apenas uma "divisão" aleatória. É a interseção crucial onde as restrições de engenharia encontram as demandas estéticas. Uma superfície de partição bem projetada não é apenas funcional — é elegante, fácil de usinar e construída para uma vida útil de milhões de ciclos. Acertar requer uma combinação de lógica de engenharia fria e anos de experiência prática na fábrica. Primeiro, uma breve revisão: A Superfície de Partição: Este é o "aperto de mãos" entre o lado A (cavidade) e o lado B (núcleo). É a interface principal que define a geometria da ferramenta. A Linha de Partição: Esta é a marca deixada na peça final. Para um engenheiro, é um mapa de como o molde funcionou; para um consumidor, deve ser o mais invisível possível. Nossa filosofia é simples: otimizar para a desmoldagem, simplificar para a usinagem e projetar com foco no custo total de propriedade. Veja como detalhamos nossa estratégia para a linha de junção. Estética e Precisão: "A Testemunha Invisível" Em um mundo ideal, a linha de junção deveria ser invisível. Se o usuário final consegue sentir uma saliência com a unha ou percebe um brilho incômodo, falhamos no projeto para fabricação (DFM). Ocultar a Linha: Mantemos as linhas de junção longe das superfícies cosméticas principais. Priorizamos escondê-las em transições, nervuras ou ranhuras decorativas. Quando ocultar a linha não é uma opção, geralmente incorporamos um degrau decorativo ou uma "linha de sombra" ao projeto para camuflar a discrepância. Concentre-se em características de precisão: Não divida geometrias de alta tolerância — como degraus de encaixe ou furos concêntricos — entre as duas metades. Mantenha-as em um lado para evitar os inevitáveis ​​problemas de deslocamento do molde e acúmulo de tolerâncias. Dividir essas características na linha de partição introduz erros de montagem e problemas de concentricidade. Proteja as zonas funcionais: Nunca faça uma linha de partição passar por uma superfície de vedação ou uma rosca de precisão. Isso é garantia de vazamentos e falhas mecânicas. A prioridade na desmoldagem: "Desmoldagem limpa" Uma peça que fica presa na ferramenta é mais do que um incômodo — é um desastre na produção. Busque o perfil mais amplo: Sempre dividimos o molde na seção transversal máxima da peça. Isso garante que a peça passe pelo aço sem interferências. Garantindo a "Aderência" do Lado B: Como o mecanismo de ejeção fica na metade móvel, a peça precisa permanecer lá quando o molde se abre. Conseguimos isso equilibrando cuidadosamente o ângulo de saída e a textura — intencionalmente fazendo com que a peça "agarre" o núcleo para que ela se solte da cavidade todas as vezes. Elimine os Deslizadores: As ações laterais (deslizadores e extratores) aumentam o custo e a complexidade. Sempre buscamos maneiras de ajustar a linha de partição para eliminar a necessidade de extrações laterais. Se precisarmos usá-las, mantemos a distância de deslocamento curta e a ação no lado B. Fabricabilidade: "O Molde Respirável" Um molde que não consegue respirar falhará. Usamos a linha de partição como os pulmões da ferramenta. Ventilação Natural: Posicionamos estrategicamente a linha de partição no final do fluxo de material fundido. Isso permite que o ar preso escape naturalmente, evitando o temido "dieseling" ou queimaduras de gás que danificam as peças. Gerenciando Geometria Fina: Combater a variação da espessura da parede em peças finas geralmente exige a troca para um plano de separação cônico ou intertravado ("escalonado"). Isso trava a geometria da ferramenta no lugar, mantendo a espessura nominal da parede consistente e combatendo a tendência da peça a sofrer deformações (empenamento) durante o resfriamento. Ferramentas e CNC: Mantenha a Usinabilidade A complexidade é a inimiga do fabricante de moldes. Evite a "Montanha-Russa": Sempre que possível, usamos planos de separação planos. Superfícies de separação torcidas e multiníveis podem parecer interessantes no CAD, mas são um pesadelo para o CNC e ainda piores para o ajuste manual durante a montagem. Sem condições de "aço fino": Evitamos cantos vivos ou lâminas finas de aço perto da linha de partição. Essas áreas são propensas a lascas ou desgaste prematuro, levando a rebarbas e reparos caros no futuro. Economia: "Lutando contra a prensa" A maneira como dividimos a peça afeta diretamente o custo por unidade. Minimizar a área ocupada: Alinhamos a linha de partição para minimizar a área projetada da peça em relação à direção de fixação. Uma área projetada menor significa menor tonelagem necessária — o que significa que podemos processar sua peça em uma prensa menor e mais barata. Padronizar e simplificar: Uma linha de partição principal é sempre melhor do que três. Quanto mais simples a ferramenta, menor o custo de manutenção e maior a confiabilidade. A parte inferior No final das contas, uma linha de separação não é apenas uma marca em uma peça — é uma assinatura da qualidade de engenharia por trás dela. Seja para precisão de nível médico ou para bens de consumo em grande volume, a forma como você divide seu molde define seu sucesso.
LEIA MAIS
Dentro da imprensa: Um Mundo Real Olhe para o Ciclo de Moldar da Injeção
Introdução Na fabricação moderna, a moldura de injeção é o golpe pesado para peças plásticas de alta precisão e de alto volume. Mas para a maioria dos designers, a mágica acontece atrás de portas de aço fechadas. - Entender o mecânico “ batimento cardíaco A imprensa é o primeiro passo em direção a um design que realmente funciona no chão da loja, não apenas numa simulação CAD.Aqui é como o ciclo realmente se quebra: Passo 1: O Bloqueamento (Aplausos) Antes de uma única bala de resin a se mover, a imprensa tem que segurar a ferramenta. Estamos falando de força massiva aqui – muitas vezes centenas de toneladas – para evitar que o lado A e o lado B se separassem durante o tiro.A Vista Pro: Don’ t subestima a superfície. Se você está moldando uma parte do tamanho de uma placa de jantar, essa pressão interna está lutando para forçar a molda aberta. Sem o suficiente toneladagem (força apertadora), você tem flash - aquela sangramento plástico confuso que arruina os bordos da sua parte.Passo 2: A injeção Uma vez que a ferramenta estiver apertada, o parafuso avança. - Isto não é apenas um simples preenchimento; É um ataque de alta velocidade de resin a fundida através do nozzle e na geometria da ferramenta.O desafio escondido: Cada cavidade de moldura já está cheia de ar. Enquanto o plástico entra, esse ar precisa de uma estratégia de saída imediata. É por isso que nos obsessionamos com a ventilação. Se o ar fica preso e comprimido, aquece instantaneamente - causando “ dieseling” ou aquelas marcas de queimadura negra feias na sua parte acabada.Passo 3: A espera O preenchimento está feito. Agora, o relógio começa. O refrigeração é geralmente o “ tempo morto no ciclo, mas representa cerca de 70% do tempo total do processo.Física no Trabalho: Somos não apenas deixá-lo sentar. Estamos tirando o calor agressivamente através de linhas de água internas.A Realidade do Design: É aqui que a espessura da parede uniforme se torna seu melhor amigo. Se uma parte de sua parte ficar quente enquanto outra congela, a parte literalmente se vai lutar enquanto se reduz. O resultado? - Marcas de mergulho ou aquela página de guerra terrível que envia partes para o lixo.Passo 4: Plasticização – Preparando a próxima foto A máquina é um mestre multitarefa. Mesmo que a parte atual ainda se solidifique na moldura, o screw já está recuando para se preparar para o próximo.O que realmente está acontecendo: Está mastigando pelotas cruas do hopper, usando uma combinação brutal de bandas de aquecedor e uma fricção pura de corte mecânico para preparar o próximo “ tiro. ” Chamamos essa recuperação de parafusos, e obter a velocidade e a pressão de trás certa é o salso secreto para uma densidade consistente de derreter.Passo 5: Ejeção - O Momento da Verdade Uma vez que a parte atinge sua temperatura alvo e ganha o suficiente estrutural “ osso vertebral,” O molde se abre.O lançamento: É aqui que os pins do ejector -- esses pequenos dedos mecânicos -- empurram a parte do núcleo. Se seus ângulos de projeto são e perceber, você ouvirá um “ crunch” ou ver marcas de arrasto que arruinam um perfeitamente bom fim. É o teste final do design da sua ferramenta.A formação de injeção é não apenas sobre pressionar um botão e ver partes cairem em um lixo. É um delicado equilíbrio de temperatura, pressão e tempo. Se você saltar o estágio do DFM (Design for Manufacturability), você está não apenas arriscar uma parte ruim, você está arriscar toda sua linha de tempo de produção.Passo 6: Post-Process – Part Recovery & A Estratégia de CorredorO ciclo interno da máquina acabou, mas o trabalho não é feito até que a parte esteja pronta para a prateleira. Que seja caido em uma lata de coleção ou capturado por um braço robótico, o estágio final é sobre separação e logística. - A Vista Pro: Num padrão “ corredor frio - configuração, sua parte vem ligada a um plástico “ escaffolding” (o corredor). Nós os cortamos, e em uma loja sustentável, esses corredores são imediatamente jogados em um granulador para ser transformado em regresso. Isto minimiza resíduos materiais e mantém seu custo parcial baixo. O Hack de Alto Volume: Se você estivesse executando milhões de unidades, nós provavelmente direcionaríamos você para um sistema Hot Runner. Enquanto corredores quentes exigem mais capital avançado, elas racionalizam o processo evitando o sistema corredor inteiramente. Você tem zero resíduos e um tempo de ciclo muito mais lento. Depois de uma velocidade de peso e contagem para a precisão, nós os colocamos em caixa e os fazemos se mover - em seu caminho para sua instalação sem nenhuma operação secundária desnecessária.Temos um design complexo que está dando dores de cabeça? Não esperem até que estejam no chão da loja para encontrar as falhas. Reaccione a nossa equipe para uma análise de DFM de mergulho profundo, e vamos fazer seu projeto funcionar tão suave como um sistema de corredor quente.
LEIA MAIS
Produtos
Contactos
WhatsApp
Correo electrónico