

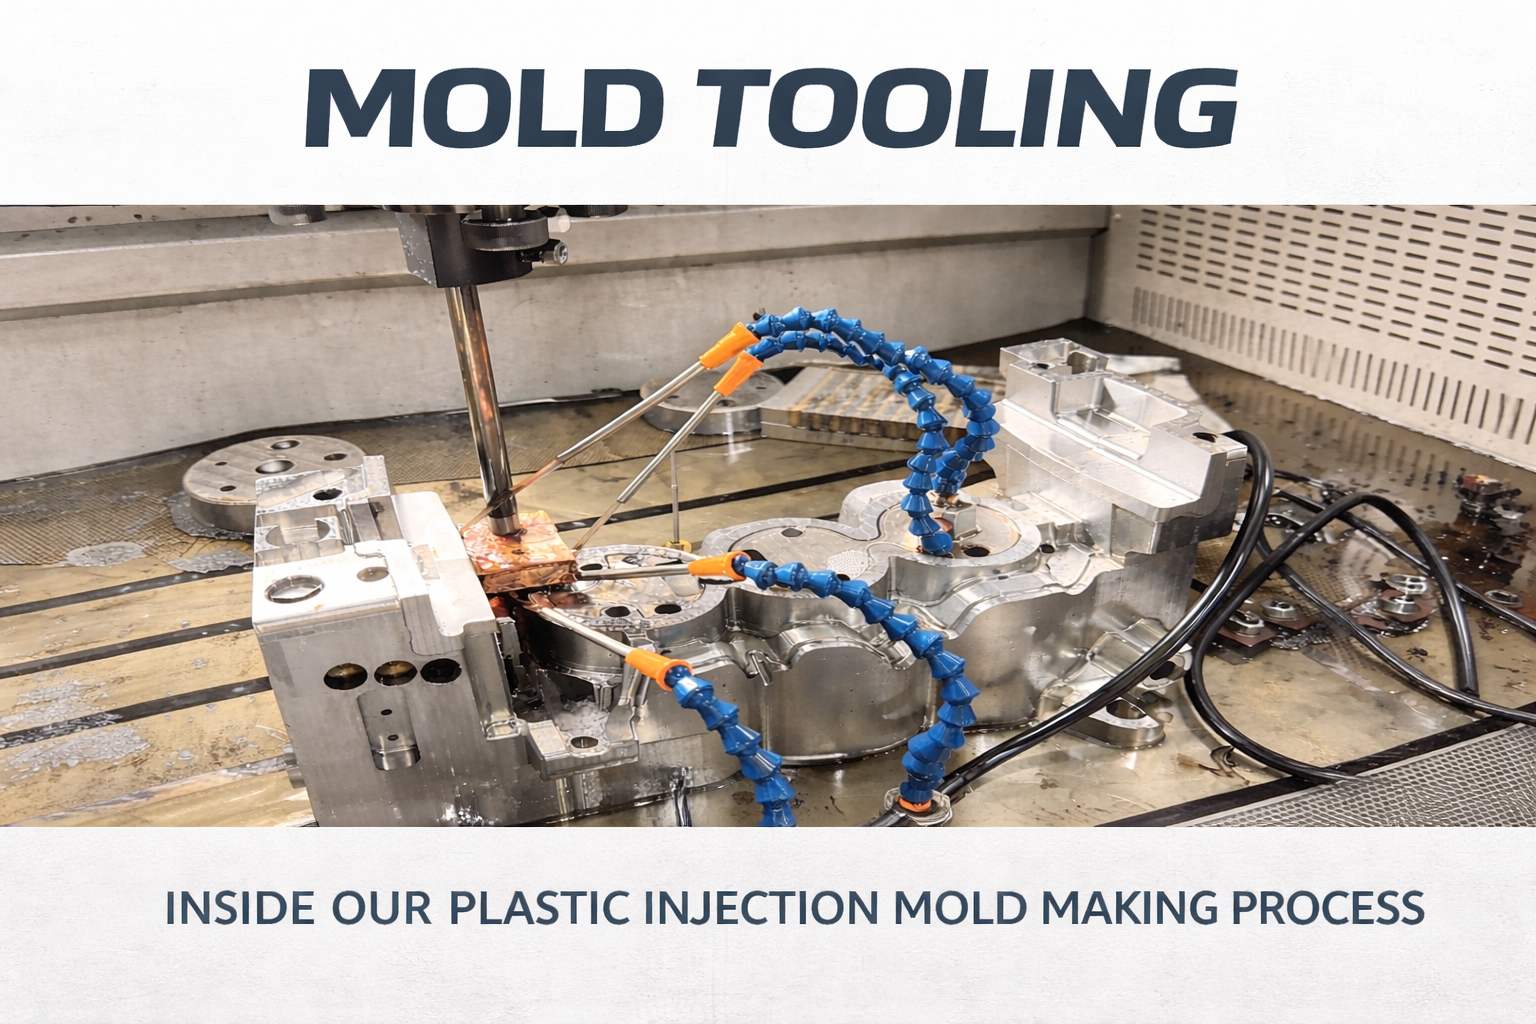
为什么直接浇口仍然是主力军
为什么直接浇口仍然是主力军
在如今复杂的热流道和阀式浇口盛行的时代,直接浇口(或称“大浇口”)常常被视为一种“老式”方法。但不要被它的简单所迷惑——它之所以仍然是每个正规模具车间的必备工具,自有其原因。
为什么它仍然主宰着车间?
其核心逻辑在于通过简洁实现效率。
由于熔体直接从喷嘴流入型腔,无需经过流道系统,因此几乎没有压力损失。这在加工高粘度树脂(例如 PC 或 PMMA)时至关重要,因为流动阻力始终是一个挑战。
对于大型深拉伸零件(例如工业容器或重型外壳),它通常是消除短射问题的最可靠解决方案。
由于它只需要标准的双板模具结构,因此还有助于:
降低模具成本
简化模具设计
提高制造过程的可预测性
现实检验:浇口痕迹和残余应力
当然,任何设计都有其优缺点。
最明显的缺点是浇口痕迹——一个粗壮的凸起,通常需要进行二次修整(手工切割或数控加工)。这使得它不适用于:
高光泽表面
外观“A面”
透明部件
然而,更大的问题隐藏在表面之下:热不平衡。
浇口区域的热量比零件的其他部分保留的时间长得多,这很容易导致残余应力。
如果冷却布局没有得到很好的优化:
零件可能会翘曲
模后冷却过程中可能会出现裂纹
对于圆柱形或管状零件,需要特别注意圆形焊缝。中心浇口可能会引入隐藏的结构薄弱点,这些薄弱点可能只有在负载作用下才会显现出来。
工程规格:确保尺寸准确
在生产车间,这些尺寸绝非凭空猜测,而是基于材料特性和机器规格进行计算得出。
1. 小端直径 (d)
该尺寸应与机器喷嘴直径相匹配:
d = d_nozzle + (0.5 ~ 1.0) mm
典型范围:2.5 – 4.0 mm
过小 → 注射压力过高
过大 → 拉丝和难以修整
2. 浇口锥度 (α)
合适的拔模斜度对于脱模至关重要:
PP / PE(易流动材料):2° – 3°
PC(高粘度材料):3° – 6°
锥度不足会导致浇口粘连,增加生产周期和缺陷风险。
3. 浇口长度 (L)
设计原则:越短越好
建议:< 60 毫米
更长的浇口会导致:
压力损失增加
冷料过多
工艺效率降低
专业见解:模流分析的作用
对直接浇口设计进行模流分析时,关注点不仅仅在于填充行为。
需要监控的关键领域:
温度分布
浇口附近的热量集中
体积收缩
如果在中心检测到过热,则应调整:
冷却通道布局
保压压力分布
这有助于防止缩痕和内部应力集中等缺陷。
结论
何时应该使用直接浇口?
它非常适合:
厚壁零件
工业组件
对外观要求不高的应用
中小批量生产
然而,对于需要以下条件的项目:
高速自动化
极少的后处理
高级外观处理
最好考虑以下替代方案:
子浇口
热流道系统
总结
在[贵公司名称],我们会对每个项目进行单独评估,以确保浇口设计符合零件的性能要求,而不仅仅是易于制造。
阅读更多
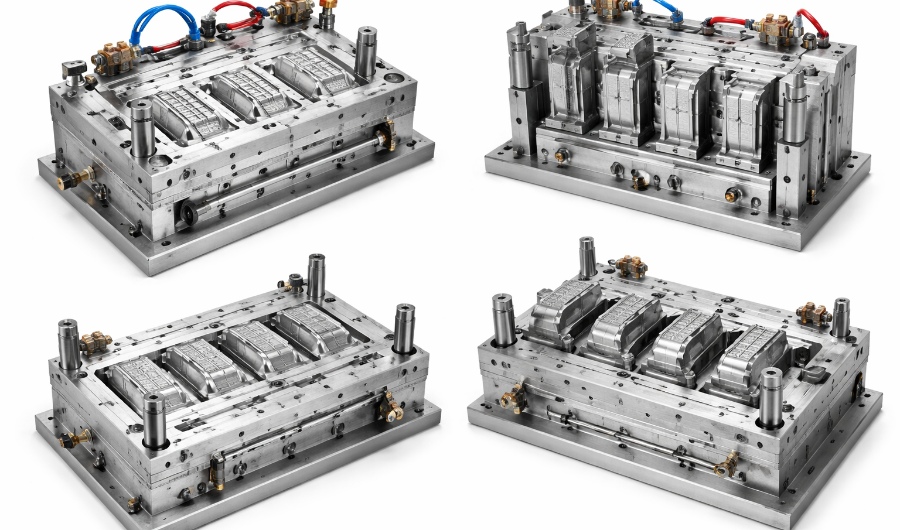
掌握精密制造的艺术:高性能注塑模具的十大关键支柱
引言
在注塑成型领域,模具远不止是一块钢材。它是生产的核心。设计不佳的模具会导致无休止的停机、高废品率和成本浪费。在 XinkeyMould,我们坚信卓越源于细节。今天,我们将带您深入了解定义高质量模具的“卓越矩阵”。
1. 基础:模流分析与钢材选择
成功始于第一次切割之前。我们运用先进的模流分析来预测潜在问题,例如翘曲或气穴。结合合适的模具钢材,我们确保您的模具不仅精准,而且经久耐用,足以承受数百万次的循环使用。
2. 精准运动:滑块、升降器和顶出装置
https://youtu.be/hqnWm2AldiU
复杂的几何形状需要完美的运动。我们的工程团队专注于优化滑块和升降器的设计,以零摩擦地处理倒扣。结合平衡的顶出系统,我们确保零件平稳地取出,不会变形或产生应力痕迹。
3. 热控制:冷却和热流道
生产周期就是金钱。通过设计智能冷却通道并集成高性能热流道系统,我们最大限度地减少热应力,并最大限度地提高生产效率。我们的目标?在不影响零件完整性的前提下,实现最快的生产周期。
4. 消除缺陷:排气和表面完整性
细节决定成败。适当的排气可以防止烧焦和短射,而对分型线的精心处理则可以消除飞边/毛刺。我们对待每一条流痕和焊接线都视之为挑战,并通过浇口优化和压力控制来解决这些问题。
优秀的模具是无声的资产。它日夜不停地稳定运行,每次都能生产出完美的零件。从型腔/型芯的精度到最终的表面光洁度,新凯模具是您追求卓越工程的合作伙伴。
阅读更多
为工业包装设计高效模具
在工业包装领域——特别是5升至20升的桶装产品——成败的关键在于生产周期。如果您的20升桶冷却需要42秒,而竞争对手只需40秒,那么您每次注塑都会损失利润。百万级产量下,这两秒的差距就可能造成巨大的损失。
在鑫科,我们利用750吨的注塑产能和专业的包装工程技术,帮助客户在市场中占据主导地位。以下是我们如何为包装行业打造“盈利型”模具。
冷却几何结构:速度的核心 标准模具采用基本的冷却管路。而对于高速桶装产品,我们设计了复杂的随形冷却回路,环绕深腔型芯。我们在最易发热的区域(例如浇口和底部边缘)使用高导热性的专用材料。最终效果如何?散热更快,生产周期比标准模具快10-15%。薄壁强度:对抗“凸起” 工业用桶既要足够轻便以节省树脂成本,又要足够坚固,能够在炎热的仓库中四层堆叠。我们专注于壁厚的一致性。即使是大型桶壁厚度0.05毫米的偏差,也可能导致其在负载下倾斜或破裂。我们采用精密数控加工,确保型芯和型腔完美居中,从而为您提供平衡的部件,并通过所有跌落测试。
经久耐用 包装模具每周7天、每天24小时高强度运转。我们采用H13或1.2344等优质硬化钢材制造桶模,并经过特殊处理,能够承受高速注射带来的摩擦力。我们的模具设计便于维护,这意味着磨损部件可以在现场更换,而无需将整个模具运回车间。
新科包装承诺:无论您需要的是重型化工桶还是美观的食品容器,我们都能提供750吨级的生产能力和深厚的工程技术,助您提升生产线效率。我们不仅仅是制造桶模,更是为您的业务打造竞争优势。
阅读更多
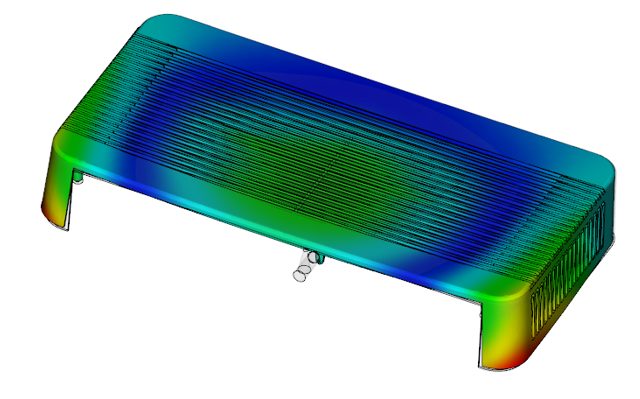
为什么我们现在不用 Moldflow 就不能切割钢材了
说实话,在注塑成型领域,“事后补救”简直是噩梦。如果等到模具装上注塑机才发现严重的缩痕或翘曲,那就已经输了。重新切割钢材的成本和运输延误会严重影响项目的投资回报率。
正因如此,Moldflow 对我们来说不仅仅是一个“花哨的工具”,它更是我们的保障。以下是它对任何严肃项目都不可或缺的原因。
1. 缺陷不再“靠猜测”
我们都遇到过这种情况:零件在 CAD 模型上看起来完美无瑕,但实物样品却在可见表面上出现了一条难看的焊缝。Moldflow 让我们在接触模具之前就能“看到看不见的缺陷”。我们指的是在设计仍处于数字化阶段时,就发现气穴、短射和缩痕。修复一个 3D 模型只需几分钟;而修复一个硬化钢模具则需要数周时间(以及数千美元)。
2. 精准实现“T0”试验
我们的目标始终是实现完美的 T0 试验。要达到这个目标,仅仅对浇口位置的准确估计是不够的。我们使用仿真来测试不同的场景:如果将浇口移动 5 毫米会怎样?冷却布局如何影响循环时间?通过尽早找到最佳的“工艺窗口”,我们可以帮助客户避免在模具取样过程中陷入无休止的试错循环。
3. 确保“钢材安全”
预测收缩和翘曲不仅仅是数学运算——它关乎“钢材安全”。最糟糕的情况莫过于拿到第一批样品后才发现零件严重变形,尺寸完全不合格,而你已经把金属全部切掉了。Moldflow 允许我们提前设置这些偏移量。它能避免你在项目进行到一半时发现模具“彻底损坏”,需要昂贵的焊接或完全重建才能获得可用尺寸的窘境。
4. 注塑一致性
任何人都有可能运气好,做出一个不错的首件样品。但要保证 10 万件产品的一致性?这才是真正的考验。如果你的冷却不均匀,或者填充不完美平衡,那么在模具的整个生产周期内,你都将疲于奔命地“追逐尺寸误差”。Moldflow 通过确保每个型腔的行为完全一致,帮助我们解决这些问题。无论是第一次注塑还是第 50,000 次注塑,零件都必须装配到位——尤其是在高精度装配中,几微米的误差就可能决定成败。
5. 数据胜于“直觉”
我们都曾参加过这样的会议:三个人对浇口的位置各执己见,各执己见。经验固然重要,但物理定律不会凭感觉行事。Moldflow 基于实际的压力梯度和热曲线,为我们提供了量化的路线图。它将讨论的焦点从主观的“我觉得这或许可行”转移到了客观的“数据表明这行得通”。它消除了猜测,让我们能够专注于工程设计。
归根结底,Moldflow 是您降低风险的终极策略。关键在于缩短那些漫长的开发周期,确保当我们最终按下“启动周期”按钮时,我们不是抱着侥幸心理,祈祷一切顺利。我们不会拿您的预算冒险——我们执行的是一个已经在虚拟环境中验证过的方案。
阅读更多
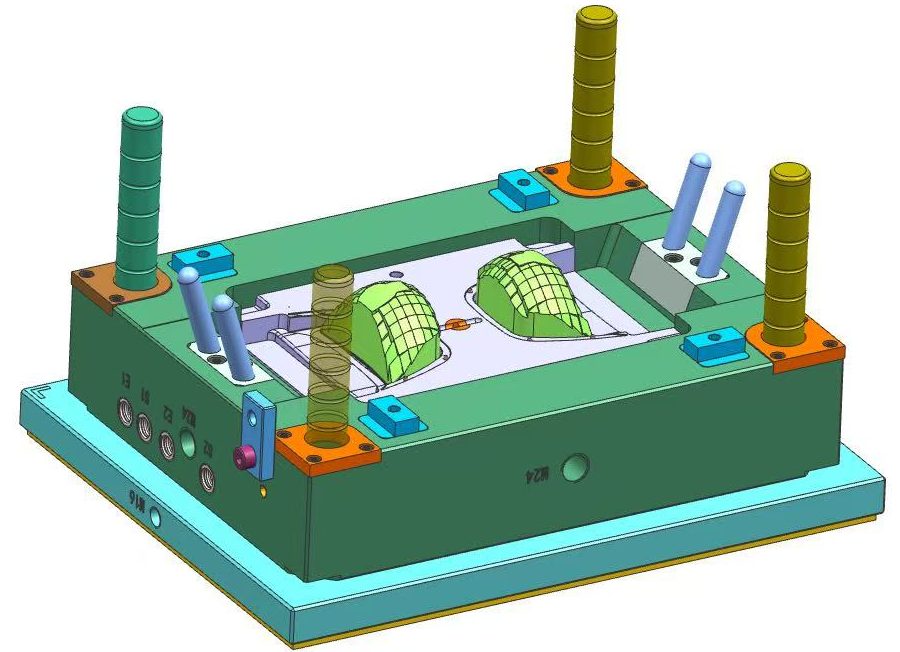
分型线的艺术:为什么模具设计不仅仅是分割零件
在注塑成型领域,分型线绝非随意划定的“分割线”。它是工程限制与美学需求交汇的关键所在。精心设计的分型面不仅功能实用,而且美观大方、易于加工,并能承受百万次循环的使用寿命。
要做到这一点,需要将严谨的工程逻辑与多年的“一线”实践经验相结合。
首先,快速回顾一下:
分型面:这是A面(型腔)和B面(型芯)之间的“连接点”。它是定义模具几何形状的主要界面。
分型线:这是最终零件上留下的痕迹。对工程师而言,它是模具运行过程的记录;对消费者而言,它应该尽可能地隐形。
我们的理念很简单:优化脱模,简化加工,并始终关注总体拥有成本。
以下是我们对分型线策略的详细阐述。
美观与精度: “隐形见证者”
理想情况下,分型线应该是隐形的。如果最终用户能用指甲碰到凸起或看到明显的毛刺,那就说明我们在面向制造的设计 (DFM) 方面做得不够好。
巧妙隐藏:我们尽量避免将分型线置于主要外观表面之外。我们会优先考虑将其隐藏在过渡区域、加强筋或装饰性凹槽中。如果无法完全隐藏分型线,我们通常会在设计中烧制出装饰性台阶或“阴影线”,以掩盖分型线的瑕疵。
集中精密特征:不要将高精度几何形状(例如配合台阶或同心孔)分散在模具的两侧。应将其集中在一侧,以避免模具偏移和公差累积等不可避免的问题。
如果沿分型线分割这些特征,会导致装配误差和同心度问题。
保护功能区域:切勿使分型线穿过密封表面或精密螺纹。这样做极易导致泄漏和机械故障。
脱模的首要任务:“轻松脱模”
零件卡在模具中不仅仅是麻烦,更是生产灾难。
寻找最大截面尺寸:我们始终在零件的最大横截面处分割模具。这确保零件能够顺利地从钢材中取出,而不会发生干涉。
确保反面“紧贴”:由于顶出机构位于活动半模上,因此当模具打开时,零件必须保持在活动半模上。我们通过精心平衡拔模斜度和纹理来实现这一点——有意使零件“抓住”型芯,从而确保每次都能顺利脱模。
摒弃滑块:侧向运动部件(滑块和顶杆)会增加成本和复杂性。我们始终致力于改进分型线,以避免使用侧向拉动装置。如果必须使用,我们会缩短行程距离,并将运动部件置于反面。
可制造性:“透气模具”
无法“呼吸”的模具将会失败。我们将分型线视为模具的“肺”。
自然排气:我们将分型线策略性地设置在熔体流动的末端。这样可以让滞留的空气自然逸出,防止可怕的“柴油效应”(即气体烧蚀),从而避免零件损坏。
薄壁几何形状管理:为了控制薄壁零件的壁厚变化,通常需要改用锥形或互锁的“阶梯式”分型面。这可以固定模具几何形状,保持壁厚一致,并防止零件在冷却过程中发生翘曲(变形)。
模具和数控加工:保持可加工性
复杂性是模具制造商的敌人。
避免“过山车”:我们尽可能使用平面分型面。扭曲的多层分型面在 CAD 中看起来很酷,但对于数控加工来说却是噩梦,在装配过程中进行“点对点”(手工装配)时则更加困难。
避免“薄钢”状况:我们避免在分型线附近使用尖角或薄钢片。这些区域容易出现“崩刃”或早期磨损,导致毛刺和日后昂贵的维修费用。
经济效益:“与冲压机抗衡”
零件的分型方式直接影响单件成本。
最小化占地面积:我们调整分型线,以最大限度地减少零件相对于夹紧方向的投影面积。投影面积越小,所需的吨位就越低——这意味着我们可以使用更小、更经济的冲压机来加工您的零件。
标准化和简化:一条主分型线始终优于三条。模具越简单,维护成本越低,可靠性越高。
底部
归根结底,分模线不仅仅是零件上的一个标记,它更是其背后工程质量的标志。无论您追求的是医疗级精度还是大批量消费品,模具的分模方式都决定了您的成败。
阅读更多
媒体内部:注塑成型周期的真实世界
简介
在现代制造业中,注塑成型是大批量、精密塑料零件的重磅炸弹。但对于大多数设计师来说,魔法发生在紧闭的钢门后面。了解机械“;心跳”;印刷机的设计是迈向在车间实际工作的设计的第一步,而不仅仅是在CAD模拟中。以下是循环实际上是如何分解的:
第一步:锁定(夹紧)
在单个树脂颗粒移动之前,压机必须固定工具。我们在这里谈论的是巨大的力量——通常是数百吨——以防止A面和B面在射击过程中炸开。专业观点:Don;不要低估表面积。如果你正在模制一个餐盘大小的零件,那么内部压力就会迫使模具打开。没有足够的“;吨位”;(夹紧力),你会得到闪光——那种会破坏零件边缘的凌乱的塑料渗出物。第二步:注射
一旦工具被夹紧,螺钉就会向前移动。这不仅仅是一个简单的填充;这是熔融树脂通过喷嘴高速撞击到工具的几何形状中。隐藏的挑战:每个模具腔都已经充满了空气。随着塑料的涌入,空气需要立即退出策略。这就是为什么我们痴迷于发泄。如果空气被捕获并压缩,它会立即变热,导致;饮食”;或者你成品上那些丑陋的黑色烧伤痕迹。步骤3:等待(冷却)
填充完成。现在,时钟开始了。冷却通常是“;死区时间”;在循环中,它大约占总处理时间的70%。工作中的物理:我们不是;不要只是让它静置。我们正积极通过内部水管线排出热量。设计现实:这就是均匀壁厚成为你最好朋友的地方。如果你的一部分保持高温,而另一部分冻结,那么当它收缩时,这个部分就会自我斗争。结果如何?将零件送入废料箱的凹痕或可怕的翘曲。第四步:塑化——准备下一次拍摄
这台机器是一台精通多任务处理的机器。即使当前零件仍在模具中固化,螺钉也已经回缩,为下一步做准备。实际情况是:它正在咀嚼料斗中的生颗粒,使用加热带和纯机械剪切摩擦的残酷组合来准备下一个;射击。”我们称之为螺杆回收,正确控制速度和背压是保持熔体密度一致的秘诀。第五步:弹射——关键时刻
一旦零件达到其目标温度并获得足够的结构温度;主干,”;模具裂开了。释放:这是顶杆——那些微小的机械指——将零件从芯上推下来的地方。如果你的拔模斜度不是;如果你没注意到,你会听到一声“;紧缩”;或者看到破坏完美完成的拖痕。这是对工具设计的终极考验。注塑成型不是;这不仅仅是按下按钮,看着零件掉进箱子里。这是温度、压力和时间的微妙平衡。如果你跳过DFM(可制造性设计)阶段,你就不是;不仅仅是冒着坏零件的风险,你还在冒着整个生产时间表的风险。步骤6:后处理-零件回收和;跑步者战略机器的内部循环已经结束,但在零件准备就绪之前,工作还没有完成。无论是扔进垃圾箱还是被机械臂抢走,最后阶段都是关于分离和物流的。专业视角:在标准“;冷流道”;设置后,您的零件会附着在塑料上“;脚手架”;(跑步者)。我们剪掉这些,在一个可持续的商店里,这些跑步者会立即被扔进造粒机中进行再研磨。这最大限度地减少了材料浪费,降低了零件成本。高容量黑客:如果你运行了数百万台,我们可能会引导你使用Hot Runner系统。虽然热门跑者需要更多的前期资金,但他们通过完全绕过跑者系统来简化流程。您可以获得零废品和更短的循环时间。在快速称重和计数以确保准确性后,我们将它们装箱并让它们移动——在前往您的设施的路上,而不需要任何不必要的二次操作。有一个复杂的设计让你头疼吗?不要等到你到了车间才发现缺陷。联系我们的团队进行深入的DFM分析,让我们让您的项目像热流道系统一样平稳运行。
阅读更多




