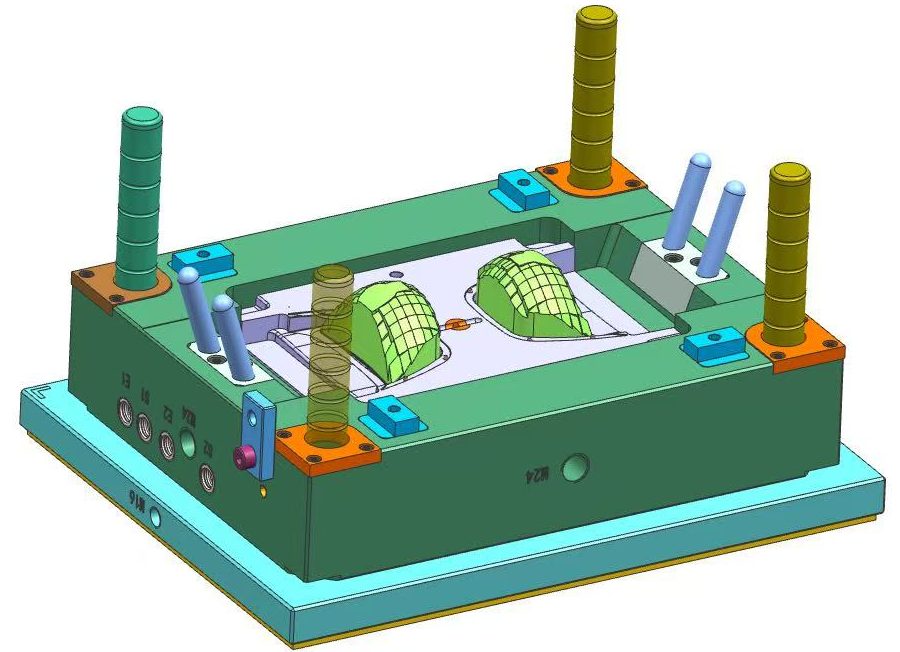
أدوات القوالب
لماذا لا تزال بوابة التغذية المباشرة أداةً أساسيةً في العمل؟
لماذا لا تزال بوابة الصب المباشر أداةً أساسيةً في عمليات التشكيل؟ في عصر أنظمة الصب الساخن المعقدة وبوابات الصمامات، يُنظر إلى بوابة الصب المباشر (أو "البوابة الكبيرة") غالبًا على أنها طريقة "تقليدية". لكن لا تدع بساطتها تخدعك، فهناك سببٌ وجيهٌ لبقائها عنصرًا أساسيًا في كل ورشة قوالب جادة. لماذا لا تزال تُهيمن على عمليات التشكيل؟ يكمن المنطق الأساسي هنا في الكفاءة من خلال البساطة. بما أن المادة المنصهرة تتدفق مباشرةً من الفوهة إلى التجويف - دون المرور عبر نظام الصب - فإن فقدان الضغط يكاد يكون معدومًا. وهذا يُحدث فرقًا كبيرًا عند معالجة الراتنجات عالية اللزوجة مثل البولي كربونات أو البولي ميثيل ميثاكريلات، حيث تُمثل مقاومة التدفق تحديًا مستمرًا. بالنسبة للأجزاء الكبيرة ذات السحب العميق - مثل الحاويات الصناعية أو الهياكل شديدة التحمل - غالبًا ما تكون هذه البوابة الحل الأمثل للتخلص من مشاكل الحقن غير الكامل. لأنها لا تتطلب سوى هيكل قالب قياسي ثنائي الألواح، فإنها تُسهم أيضًا في: انخفاض تكاليف الأدوات بساطة تصميم القالب زيادة قابلية التنبؤ بعملية التصنيع الواقع: آثار اللحام والإجهاد المتبقي بالطبع، لكل تصميم عيوبه. أبرز هذه العيوب هو أثر اللحام عند نقطة التوصيل - وهو نتوء سميك بارز يتطلب عادةً تشذيبًا إضافيًا (قطعًا يدويًا أو باستخدام آلة CNC). وهذا يجعله غير مناسب لما يلي: الأسطح شديدة اللمعان الأسطح التجميلية "A" المكونات الشفافة لكن المشكلة الأكبر تكمن تحت السطح: عدم التوازن الحراري. تحتفظ منطقة التوصيل بالحرارة لفترة أطول بكثير من باقي القطعة، مما قد يؤدي بسهولة إلى إجهاد متبقٍ. إذا لم يكن تصميم نظام التبريد مُحسَّنًا جيدًا: قد تتعرض القطع للتشوه قد يحدث تشقق أثناء التبريد بعد التشكيل بالنسبة للقطع الأسطوانية أو الأنبوبية، يلزم إيلاء عناية خاصة لخطوط اللحام الدائرية. قد يُؤدي استخدام البوابات المركزية إلى ظهور نقاط ضعف هيكلية خفية لا تظهر إلا تحت تأثير الأحمال. المواصفات الهندسية: ضبط الأبعاد بدقة في ورشة العمل، لا تُعتمد هذه الأبعاد على التخمين، بل تُحسب بناءً على خصائص المواد ومواصفات الماكينة. 1. قطر الطرف الصغير (d) يجب أن يتطابق هذا القطر مع قطر فوهة الماكينة: d = d_nozzle + (0.5 ~ 1.0) مم النطاق التقريبي: 2.5 – 4.0 مم صغير جدًا ← ضغط حقن مرتفع كبير جدًا ← خيوط زائدة وصعوبة في التشذيب 2. ميل قناة الصب (α) يُعدّ الميل المناسب أمرًا بالغ الأهمية لفك القالب: PP / PE (مواد سهلة التدفق): 2° – 3° PC (مواد عالية اللزوجة): 3° – 6° قد يؤدي عدم كفاية الميل إلى التصاق قناة الصب، مما يزيد من وقت دورة الإنتاج وخطر حدوث عيوب. 3. طول قناة الصب (L) مبدأ التصميم: كلما كان أقصر، كان ذلك أفضل الموصى به: أقل من 60 مم تؤدي قنوات الصب الطويلة إلى: زيادة فقدان الضغط زيادة كمية المادة الباردة انخفاض كفاءة العملية نظرة احترافية: دور تدفق القالب عند إجراء تحليل تدفق القالب على تصميمات البوابات المباشرة، لا يقتصر التركيز على سلوك التعبئة فقط. المجالات الرئيسية التي يجب مراقبتها: توزيع درجة الحرارة تركيز الحرارة بالقرب من البوابة الانكماش الحجمي في حال اكتشاف تراكم حرارة زائد في المركز، يجب إجراء تعديلات على: تصميم قناة التبريد ملف ضغط التعبئة يساعد ذلك في منع العيوب مثل علامات الانكماش وتركيز الإجهاد الداخلي. الخلاصة متى يجب استخدام بوابة الصب المباشر؟ يُعدّ هذا النظام مثاليًا لما يلي: الأجزاء ذات الجدران السميكة المكونات الصناعية التطبيقات التي لا تُعدّ فيها الجوانب الجمالية بالغة الأهمية أحجام الإنتاج المنخفضة إلى المتوسطة أما بالنسبة للمشاريع التي تتطلب: أتمتة عالية السرعة معالجة لاحقة بسيطة تشطيبات تجميلية فائقة فمن الأفضل النظر في بدائل أخرى مثل: البوابات الفرعية أنظمة القنوات الساخنة خلاصة القول: في [اسم شركتكم]، يُقيّم كل مشروع على حدة لضمان توافق تصميم البوابة مع متطلبات أداء الجزء، وليس فقط مع ما هو أسهل في التصنيع.
اقرأ المزيد
قالب حقن البلاستيك
إتقان فن الدقة: 10 ركائز أساسية لقوالب الحقن عالية الأداء
مقدمة في عالم قولبة الحقن، يُعدّ القالب أكثر من مجرد قطعة فولاذية، فهو جوهر عملية الإنتاج. يؤدي تصميم القالب بشكل سيئ إلى توقفات لا حصر لها، وارتفاع معدلات الهدر، وتكاليف مهدرة. في شركة XinkeyMould، نؤمن بأن التميز يكمن في التفاصيل. اليوم، نأخذكم في جولة خلف الكواليس لاستكشاف "مصفوفة التميز" التي تُحدد جودة القالب. 1. الأساس: انسيابية القالب واختيار الفولاذ يبدأ النجاح قبل إجراء أول عملية قطع. نستخدم تحليلًا متقدمًا لانسيابية القالب للتنبؤ بالمشاكل المحتملة مثل التواء القالب أو تجمع الهواء. وبالجمع بين ذلك واختيار الفولاذ المناسب للقالب، نضمن أن يكون قالبكم ليس دقيقًا فحسب، بل متينًا بما يكفي لملايين الدورات. ... ٢. دقة الحركة: المنزلقات، والرافعات، ونظام الإخراج https://youtu.be/hqnWm2AldiU تتطلب الأشكال الهندسية المعقدة حركةً سلسةً ودقيقة. يتخصص فريقنا الهندسي في تصميم منزلقات ورافعات مُحسّنة للتعامل مع التجاويف السفلية دون أي مشاكل احتكاك. وبالإضافة إلى نظام إخراج متوازن، نضمن إزالة القطع بسلاسة دون أي تشوه أو علامات إجهاد. ٣. التحكم الحراري: التبريد وقنوات التغذية الساخنة وقت الدورة هو رأس المال. من خلال تصميم قنوات تبريد ذكية ودمج أنظمة قنوات تغذية ساخنة عالية الأداء، نقلل الإجهاد الحراري إلى أدنى حد ونزيد كفاءة الإنتاج إلى أقصى حد. هدفنا؟ أسرع وقت دورة دون المساس بسلامة القطعة. ٤. القضاء على العيوب: التهوية وسلامة السطح التفاصيل الصغيرة تمنع المشاكل الكبيرة. تمنع التهوية المناسبة الاحتراق والقطع غير المكتملة، بينما يضمن الاهتمام الدقيق بخطوط الفصل عدم وجود نتوءات أو زوائد. نتعامل مع كل علامة تدفق وخط لحام كتحدٍّ يجب حله من خلال تحسين البوابة والتحكم في الضغط. القالب الممتاز هو موردٌ قيّمٌ يعمل بصمت. فهو يعمل باستمرار، ليلًا ونهارًا، وينتج قطعًا مثالية في كل مرة. من دقة التجويف/اللب إلى التشطيب النهائي للسطح، تُعدّ XinKeyMould شريكك في التميز الهندسي.  
اقرأ المزيد
قوالب
هندسة قوالب عالية الكفاءة للتغليف الصناعي
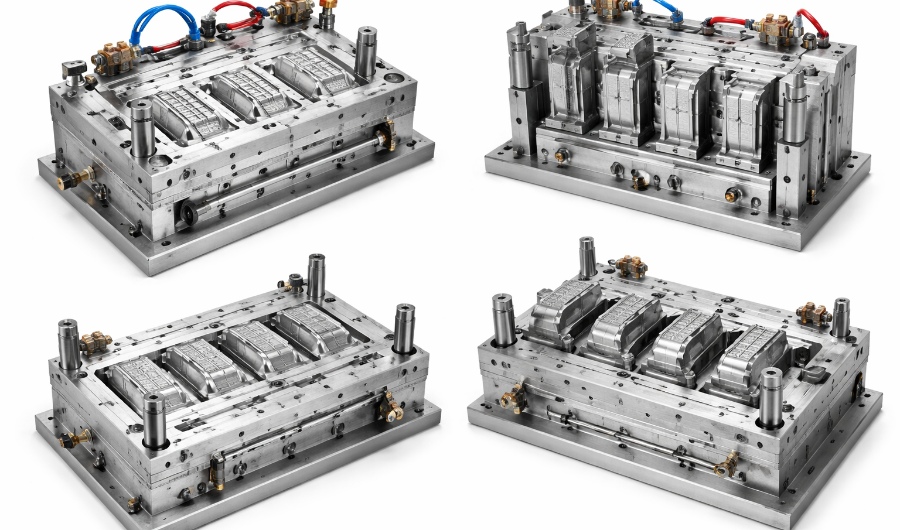
في مجال التعبئة والتغليف الصناعي، وتحديدًا للدلاء والجرار سعة 5 إلى 20 لترًا، يُحسم النجاح أو الفشل في زمن دورة الإنتاج. فإذا استغرق تبريد دلو سعة 20 لترًا لديك 42 ثانية بينما يستغرق تبريد دلو منافسك 40 ثانية، فأنت تخسر المال في كل عملية حقن. وعلى مدار مليون وحدة، تُمثل هاتان الثانيتان ثروة طائلة. في شركة شينكي، نستغل طاقتنا الإنتاجية البالغة 750 طنًا في حقن القوالب وخبرتنا الهندسية المتخصصة في التعبئة والتغليف لمساعدة عملائنا على الريادة في أسواقهم. إليكم كيف نصنع قوالب "مربحة" لصناعة التعبئة والتغليف. هندسة التبريد: سر السرعة. تستخدم القوالب القياسية خطوط تبريد أساسية. أما بالنسبة للدلاء عالية السرعة، فنحن نصمم دوائر تبريد معقدة ومتوافقة مع شكل الوعاء، تُحيط باللبّات ذات التجويف العميق. نستخدم مواد متخصصة ذات موصلية حرارية عالية في المناطق التي تحتفظ بأكبر قدر من الحرارة (مثل البوابة والحافة السفلية). والنتيجة؟ تبديد حرارة أسرع ودورة إنتاج أسرع بنسبة 10-15% من الأدوات القياسية. قوة الجدران الرقيقة: التغلب على مشكلة "الانتفاخ". يجب أن تكون الدلاء الصناعية خفيفة بما يكفي لتوفير تكاليف الراتنج، وقوية بما يكفي لتكديسها فوق بعضها البعض في مستودع حار. نركز على ثبات سماكة الجدران. حتى اختلاف بسيط بمقدار 0.05 مم في دلو كبير قد يتسبب في ميله أو تلفه تحت الضغط. تضمن عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) تمركز القلب والتجويف بشكل مثالي، مما يمنحك قطعة متوازنة تجتاز جميع اختبارات السقوط. مصممة للعمل الشاق. تعمل قوالب التعبئة والتغليف بجهد كبير - 24 ساعة في اليوم، 7 أيام في الأسبوع. نصنع قوالب الدلاء الخاصة بنا باستخدام فولاذ عالي الجودة ومقسى مثل H13 أو 1.2344، معالج لتحمل الاحتكاك عالي السرعة الناتج عن الحقن السريع. صُممت قوالبنا لسهولة الصيانة. وهذا يعني إمكانية استبدال الأجزاء المستهلكة في مكانها دون الحاجة إلى نقل القالب بأكمله إلى ورشة التصنيع. وعد شينكي للتغليف: سواء كنت بحاجة إلى دلو مواد كيميائية شديد التحمل أو حاوية طعام أنيقة، فإننا نوفر لك القدرة على تحمل 750 طنًا والخبرة الهندسية اللازمة لرفع كفاءة خط إنتاجك. نحن لا نصنع مجرد قالب دلو، بل نمنح عملك ميزة تنافسية.
اقرأ المزيد
تدفق القالب
لماذا لم نعد نستخدم تقنية Moldflow لقطع الفولاذ
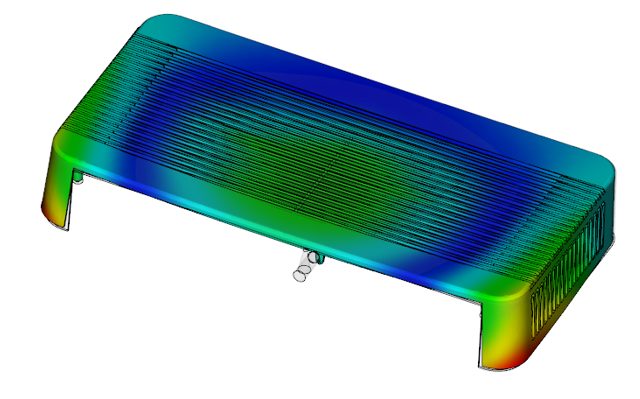
لنكن صريحين: في عالم قولبة الحقن، يُعدّ "إصلاح العيوب لاحقًا" كابوسًا حقيقيًا. فإذا انتظرتَ حتى وضع القالب على المكبس لتكتشف انكماشًا كبيرًا أو اعوجاجًا، فقد خسرتَ المعركة بالفعل. تكاليف إعادة تقطيع الفولاذ وتأخيرات الشحن كفيلة بتدمير عائد الاستثمار للمشروع. لهذا السبب تحديدًا، لا يُعدّ Moldflow مجرد "أداة متطورة" بالنسبة لنا، بل هو بمثابة بوليصة تأمين. إليك سبب كونه ضروريًا لأي مشروع جاد: 1. لا مزيد من "التخمين" بشأن العيوب جميعنا مررنا بهذه التجربة: تبدو القطعة رائعة على برنامج التصميم بمساعدة الحاسوب (CAD)، لكن العينة المادية تظهر بخط لحام قبيح على سطح مرئي. يُمكّننا Moldflow من "رؤية ما لا يُرى" قبل حتى أن نلمس القالب. نتحدث هنا عن اكتشاف مصائد الهواء، ونقاط الالتقاط غير المكتملة، وعلامات الانكماش بينما لا يزال التصميم رقميًا. يستغرق إصلاح نموذج ثلاثي الأبعاد دقائق معدودة، بينما يستغرق إصلاح قالب فولاذي مُقسّى أسابيع (وآلاف الدولارات). 2. تحقيق النجاح الأمثل في اختبار T0 الهدف دائمًا هو الحصول على اختبار T0 مثالي. ولتحقيق ذلك، أنت بحاجة إلى أكثر من مجرد تخمين جيد لموضع البوابة. نستخدم المحاكاة لاختبار سيناريوهات مختلفة تحت الضغط: ماذا لو حركنا البوابة 5 مم؟ كيف يؤثر تصميم التبريد على زمن الدورة؟ من خلال إيجاد "نافذة المعالجة" المثلى مبكرًا، نوفر على عملائنا عناء التجربة والخطأ المتكرر أثناء أخذ عينات القالب. 3. الحفاظ على سلامة الفولاذ إن توقع الانكماش والتشوه ليس مجرد عملية حسابية، بل هو الحفاظ على سلامة الفولاذ. لا شيء أسوأ من استلام عيناتك الأولى لتكتشف أن القطعة مشوهة بشدة لدرجة أنها خارج المواصفات، وقد أزلتَ كل المعدن بالفعل. يتيح لنا برنامج Moldflow إدخال هذه التعديلات مبكرًا. فهو يجنبك الصدمة في منتصف المشروع عندما تكتشف أن القالب "مغلق تمامًا" ويتطلب لحامًا مكلفًا أو إعادة بناء كاملة لمجرد الحصول على أبعاد قابلة للاستخدام. 4. اتساق من طلقة إلى أخرى قد يحالف الحظ أي شخص ويحصل على عينة أولى جيدة. لكن الاتساق على مدار إنتاج 100,000 قطعة؟ هذا هو الاختبار الحقيقي. إذا لم يكن التبريد منتظمًا أو لم يكن التعبئة متوازنة تمامًا، فستظل "تبحث عن الأبعاد" طوال عمر إنتاج الأداة. يساعدنا برنامج Moldflow في التغلب على هذه المشاكل من خلال ضمان أن كل تجويف يعمل بنفس الطريقة تمامًا. سواءً كانت المحاولة الأولى أو الخمسين ألفًا، يجب أن يتناسب الجزء تمامًا، خاصةً في عمليات التجميع عالية الدقة حيث تُحدث بضعة ميكرونات فرقًا شاسعًا بين النجاح والفشل. 5. البيانات أهم من الحدس جميعنا حضرنا اجتماعاتٍ كان فيها لثلاثة أشخاص مختلفين ثلاثة آراء مختلفة حول مكان وضع البوابة. الخبرة ضرورية، لكن قوانين الفيزياء لا تعرف الغرور. يوفر لنا برنامج Moldflow خارطة طريق كمية مبنية على تدرجات الضغط الفعلية والمنحنيات الحرارية. إنه يحوّل النقاش من رأي شخصي "أعتقد أن هذا قد ينجح" إلى رأي موضوعي "تُظهر البيانات أن هذا سينجح". إنه يُزيل عنصر التخمين من النقاش، مما يسمح لنا بالتركيز على الهندسة. في النهاية، يُعد Moldflow استراتيجيتك الأمثل لتقليل المخاطر. يتعلق الأمر بتقليص دورات التطوير المرهقة والتأكد من أننا عندما نضغط أخيرًا على زر "بدء الدورة"، لا نكتفي بالتمني والانتظار. لسنا نغامر بميزانيتك، بل ننفذ خطة أثبتت جدواها في بيئة افتراضية.
اقرأ المزيد
خط فصل قالب حقن البلاستيك
فن خط الفصل: لماذا تصميم القوالب أكثر من مجرد تقسيم جزء
في عالم قولبة الحقن، لا يُعدّ خط الفصل مجرد "انقسام" عشوائي. بل هو نقطة التقاء بالغة الأهمية، حيث تلتقي القيود الهندسية بالمتطلبات الجمالية. سطح الفصل المصمم جيدًا ليس وظيفيًا فحسب، بل أنيق، وسهل التشكيل، ومصمم ليدوم ملايين الدورات. يتطلب إتقانه مزيجًا من المنطق الهندسي الدقيق وسنوات من الخبرة العملية في ورش العمل. أولًا، تذكير سريع: سطح الفصل: هو نقطة التقاء جانبي القالب (الجانب أ) (التجويف) و(الجانب ب). وهو الواجهة الأساسية التي تحدد هندسة القالب. خط الفصل: هو العلامة المتبقية على القطعة النهائية. بالنسبة للمهندس، هو بمثابة خريطة لكيفية عمل القالب؛ أما بالنسبة للمستهلك، فينبغي أن يكون غير مرئي قدر الإمكان. فلسفتنا بسيطة: تحسين عملية فك القوالب، وتبسيط عملية التصنيع، مع مراعاة التكلفة الإجمالية للملكية بدقة. إليكم شرحنا لاستراتيجية خط الفصل: الجمال والدقة: "الشاهد الخفي" في الوضع الأمثل، يجب أن يكون خط الفصل غير مرئي. إذا لاحظ المستخدم النهائي أي نتوء بظفره أو أي وميض مزعج، فهذا يعني أننا لم نوفق في تصميم المنتج للتصنيع. إخفاء الخط: نحرص على إبقاء خطوط الفصل بعيدة عن الأسطح التجميلية الأساسية. ونعطي الأولوية لإخفائها في نقاط الانتقال، أو الحواف، أو الأخاديد الزخرفية. وعندما يتعذر إخفاء الخط، نقوم غالبًا بدمج حافة زخرفية أو "خط ظل" في التصميم لإخفاء أي اختلاف. الجمال والدقة: نحرص على إبقاء خطوط الفصل بعيدة عن الأسطح التجميلية الأساسية. التركيز على الميزات الدقيقة: تجنب تقسيم الأجزاء الهندسية ذات التفاوتات العالية - مثل حواف التزاوج أو الثقوب المتمركزة - على نصفي القالب. احتفظ بها في جانب واحد لتجنب مشكلة انزياح القالب وتراكم التفاوتات. يؤدي تقسيمها على طول خط الفصل إلى أخطاء في التجميع ومشاكل في التمركز. حماية المناطق الوظيفية: لا تمرر خط الفصل أبدًا عبر سطح مانع للتسرب أو لولب دقيق. فهذا يؤدي إلى التسربات والأعطال الميكانيكية. أولوية فك القالب: "الفصل النظيف" إن انحشار القطعة في القالب ليس مجرد إزعاج، بل كارثة إنتاجية. البحث عن أوسع مقطع عرضي: نقوم دائمًا بتقسيم القالب عند أقصى مقطع عرضي للقطعة. هذا يضمن خروج القطعة من القالب دون أي عوائق. ضمان تثبيت الجانب B بإحكام: بما أن آلية الإخراج مثبتة على النصف المتحرك، يجب أن يبقى الجزء في مكانه عند فتح القالب. نحقق ذلك من خلال موازنة دقيقة بين السحب والنسيج، بحيث يمسك الجزء باللب بشكل متعمد ليخرج من التجويف في كل مرة. التخلص من الأجزاء المنزلقة: تزيد الأجزاء الجانبية (المنزلقات والرافعات) من التكلفة والتعقيد. نبحث دائمًا عن طرق لتحسين خط الفصل للتخلص من الحاجة إلى الأجزاء الجانبية. إذا اضطررنا لاستخدامها، نحافظ على مسافة الحركة قصيرة ونجعلها تعمل على الجانب B. سهولة التصنيع: "القالب القابل للتهوية" القالب الذي لا يستطيع التهوية سيفشل. نستخدم خط الفصل كرئتين للقالب. التهوية الطبيعية: نضع خط الفصل بشكل استراتيجي في نهاية تدفق المعدن المنصهر. يسمح هذا للهواء المحبوس بالخروج بشكل طبيعي، مما يمنع حدوث ظاهرة "الاحتراق بالغاز" أو ما يُعرف بحروق الغاز التي تُتلف الأجزاء. التعامل مع الأشكال الهندسية الرقيقة: غالبًا ما يتطلب التغلب على تفاوت سُمك الجدران في الأجزاء الرقيقة استخدام سطح فصل مخروطي أو متشابك "متدرج". يُثبّت هذا شكل الأداة في مكانه، ويحافظ على ثبات سُمك الجدار الاسمي، ويمنع ميل الجزء إلى التشوّه أثناء التبريد. الأدوات والتصنيع باستخدام الحاسوب: حافظ على سهولة التشغيل التعقيد عدو صانع القوالب. تجنب "التقلبات": نستخدم أسطح فصل مسطحة كلما أمكن ذلك. قد تبدو أسطح الفصل الملتوية متعددة المستويات جذابة في برامج التصميم بمساعدة الحاسوب، لكنها تُشكّل كابوسًا للتصنيع باستخدام الحاسوب، بل وأسوأ من ذلك عند "التركيب اليدوي" أثناء التجميع. أسطح الفصل الملتوية متعددة المستويات قد تبدو رائعة في برامج التصميم بمساعدة الحاسوب، لكنها تُشكّل كابوسًا للتصنيع باستخدام الحاسوب، وأسوأ من ذلك عند "التركيب اليدوي" أثناء التجميع. لا نستخدم "فولاذًا رقيقًا": نتجنب الزوايا الحادة أو الشفرات الفولاذية الرقيقة بالقرب من خط الفصل. هذه المناطق عرضة للتشقق أو التآكل المبكر، مما يؤدي إلى ظهور زوائد معدنية وإصلاحات مكلفة لاحقًا. الجدوى الاقتصادية: "مواجهة ضغط المكبس" تؤثر طريقة فصل القطعة بشكل مباشر على تكلفة الوحدة. تقليل المساحة: نُحاذي خط الفصل لتقليل المساحة الظاهرة للقطعة بالنسبة لاتجاه التثبيت. المساحة الظاهرة الأصغر تعني قوة ضغط أقل، مما يسمح لنا بتشغيل القطعة على مكبس أصغر وأقل تكلفة. التوحيد والتبسيط: خط فصل رئيسي واحد أفضل دائمًا من ثلاثة. كلما كانت الأداة أبسط، انخفضت تكلفة الصيانة وزادت الموثوقية. الجزء السفلي في نهاية المطاف، لا يُعدّ خط الفصل مجرد علامة على قطعة ما، بل هو بصمة للجودة الهندسية الكامنة وراءها. سواء كنت تبحث عن دقة طبية فائقة أو سلع استهلاكية بكميات كبيرة، فإن كيفية تقسيم القالب هي التي تحدد نجاحك.
اقرأ المزيد
داخل الصحافة: نظرة حقيقية على دورة صب الحقن
مقدمة في التصنيع الحديث ، فإن صب الحقن هو الضرب الثقيل لأجزاء بلاستيكية عالية الحجم والدقة. لكن بالنسبة لمعظم المصممين ، يحدث السحر وراء الأبواب الفولاذية المغلقة. فهم الميكانيكية “ ضربات القلب” من الصحافة هي الخطوة الأولى نحو تصميم يعمل فعلا على أرضية العمل، وليس فقط في محاكاة CAD.إليك كيف تنهار الدورة فعلاً: الخطوة 1: القفل (التشديد) قبل تحرك كرية واحدة من الراتنج ، يجب على الصحافة تأمين الأداة. نحن نتحدث عن قوة هائلة هنا - غالبا مئات الأطنان - للحفاظ على الجانبين A و B من الانفجار أثناء اللقطة.المشهد المحترف: Don’ t تقليل مساحة السطح. إذا كنت تقوم بتصميم جزء بحجم طبق عشاء ، فإن هذا الضغط الداخلي يحارب لإجبار القالب على فتحه. دون ما يكفي “ طن” (قوة التشديد) ، تحصل على فلاش - هذا النزيف البلاستيكي الفوضوي الذي يدمر حواف جزءك.الخطوة الثانية: النار (الحقن) بمجرد تثبيت الأداة بشدة ، يقود المسمار للأمام. هذا ليس مجرد ملء بسيط. انها سرعة عالية من الراتنج المنصهر من خلال الفوهة وإلى هندسة الأداة.التحدي الخفي: كل تجويف العفن مليء بالفعل بالهواء. عندما يصطدم البلاستيك ، يحتاج هذا الهواء إلى استراتيجية خروج فورية. لهذا السبب نحن مهووسين بالتهوية. إذا تم محاصرة هذا الهواء وضغطه ، فإنه يسخن على الفور ، مما يسبب “ ديزل” أو تلك علامات الحروق السوداء القبيحة على الجزء النهائي.الخطوة الثالثة: الانتظار (التبريد) تم ملء. الآن، تبدأ الساعة. التبريد هو عادة “ وقت ميت” في الدورة ، ومع ذلك ، فإنه يمثل حوالي 70٪ من إجمالي وقت العملية.الفيزياء في العمل: نحن’ فقط تركها تجلس. نحن نسحب الحرارة بشكل عدواني عبر خطوط المياه الداخلية.واقع التصميم: هذا هو المكان الذي يصبح فيه سمك الجدار الموحد أفضل صديقك. إذا بقي جزء من جزءك ساخناً بينما يتجمد جزء آخر ، فسوف يحارب الجزء نفسه حرفياً بينما يتقلص. النتيجة؟ آثار الغرف أو ذلك التشوه المخيف الذي يرسل أجزاء إلى سلة الخردة.الخطوة 4: البلاستيك - إعداد اللقطة التالية الجهاز هو متعدد المهام الرئيسي. حتى في حين أن الجزء الحالي لا يزال يتصلب في القالب ، فإن المسمار يقوم بالفعل بنسخ احتياطي للتحضير لما يلي.ما الذي يحدث فعلاً: إنه يمضغ من خلال الكريات الخام من الخزانة ، باستخدام مزيج وحشي من شرائط التدفئة والاحتكاك الميكانيكي النقي للقص لإعداد &#8220 التالي ؛ اطلقت النار. ” نسمي هذا الاسترداد المسمار، والحصول على السرعة والضغط المضاد الصحيح هو الصلصة السرية لكثافة الذوبان الثابتة.الخطوة الخامسة: الطرد - لحظة الحقيقة بمجرد أن يصل الجزء إلى درجة الحرارة المستهدفة ويكسب ما يكفي من الهيكلية “ العمود الفقري ” الشقوق القالب مفتوحة.الإفراج: هذا هو المكان الذي تدفع فيه دبابيس الطارد - تلك الأصابع الميكانيكية الصغيرة - الجزء من النواة. إذا كانت زوايا المسودة الخاصة بك’ t بقعة على، وسوف تسمع “ crunch” أو تشوف علامات السحب التي تدمر نهاية جيدة تماما. إنه الاختبار النهائي لتصميم أدواتك.حقن صب هو’ t فقط عن الضغط على زر ومشاهدة الأجزاء تسقط في سلة. إنه توازن حساس بين درجة الحرارة والضغط والتوقيت. إذا تخطيت مرحلة DFM (التصميم للقدرة على التصنيع) ، فأنت ’ لا تخاطر فقط بجزء سيء - أنت تخاطر بجدول الإنتاج بأكمله.الخطوة 6: ما بعد العملية - استرداد الجزء استراتيجية الركضانتهت الدورة الداخلية للآلة ، ولكن العمل لا يتم حتى يكون الجزء جاهزًا للرف. سواء تم إسقاطها في سلة جمع أو تم اختطافها بواسطة ذراع روبوتي ، فإن المرحلة النهائية تتعلق بالفصل والخدمات اللوجستية. عرض برو: في معيار “ الجاري البارد” إعداد ، يخرج جزءك مرتبط بالبلاستيك “ السقالات” (الجري). نقطع هذه ، وفي متجر مستدام ، يتم رمي هذه العداءات على الفور في جهاز تحبيب لتتحول إلى إعادة طحن. وهذا يقلل من نفايات المواد ويحافظ على تكلفة قطعك منخفضة. الإختراق الكبير الحجم: إذا كنت تعمل بملايين الوحدات ، فمن المرجح أن نوجهك نحو نظام Hot Runner. في حين أن المتداولين الساخنين يطلبون المزيد من رأس المال المباشر ، فإنهم يبسطون العملية عن طريق تجاوز نظام المتداولين بالكامل. تحصل على صفر الخردة ووقت دورة أكثر انخفاضا. بعد الوزن والعد السريع للدقة ، نقوم بتصنيفهم ونحركهم في طريقهم إلى منشأتك دون أي عمليات ثانوية غير ضرورية.هل لديك تصميم معقد يعطيك صداع؟ لا تنتظر حتى تكون على أرضية المحل للعثور على العيوب. اتصل بفريقنا لتحليل DFM الغوص العميق ، ودعونا نجعل مشروعك يعمل بسلاسة مثل نظام الجري الساخن.
اقرأ المزيد
منتجات
جهات الاتصال
واتساب
البريد الإلكتروني