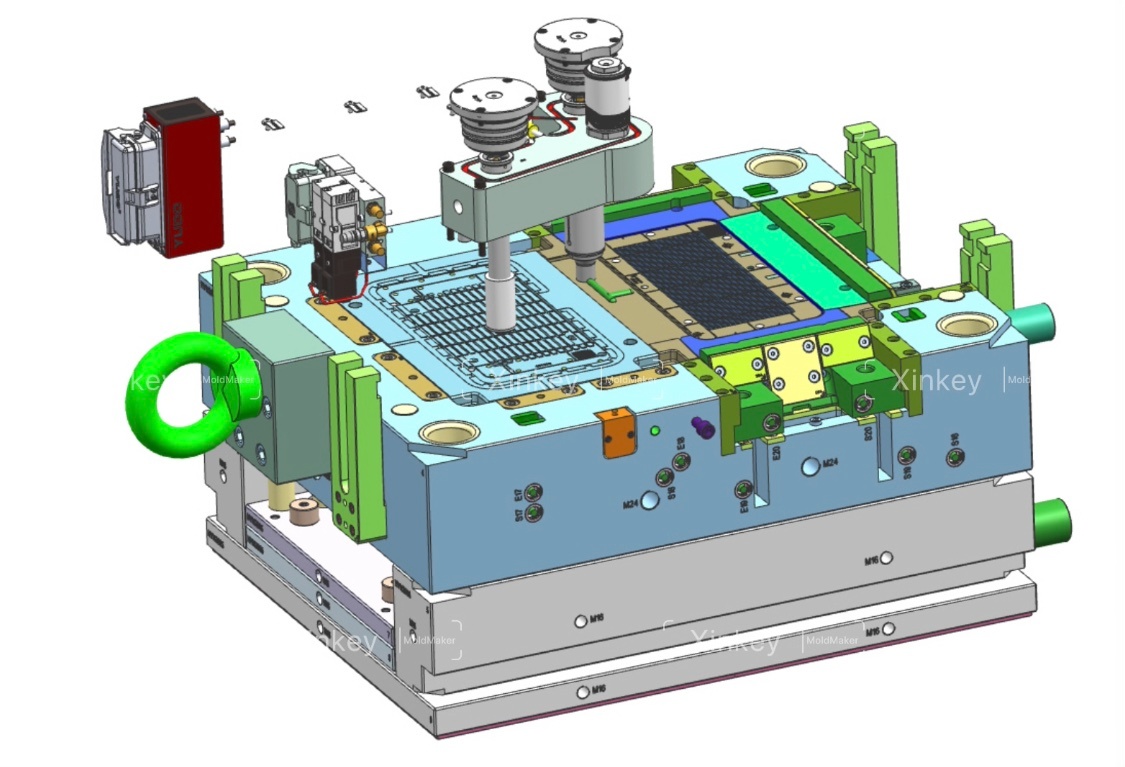
Tiempo del ciclo del molde
Tiempo de ciclo del molde: La palanca de ganancias oculta en el moldeo por inyección
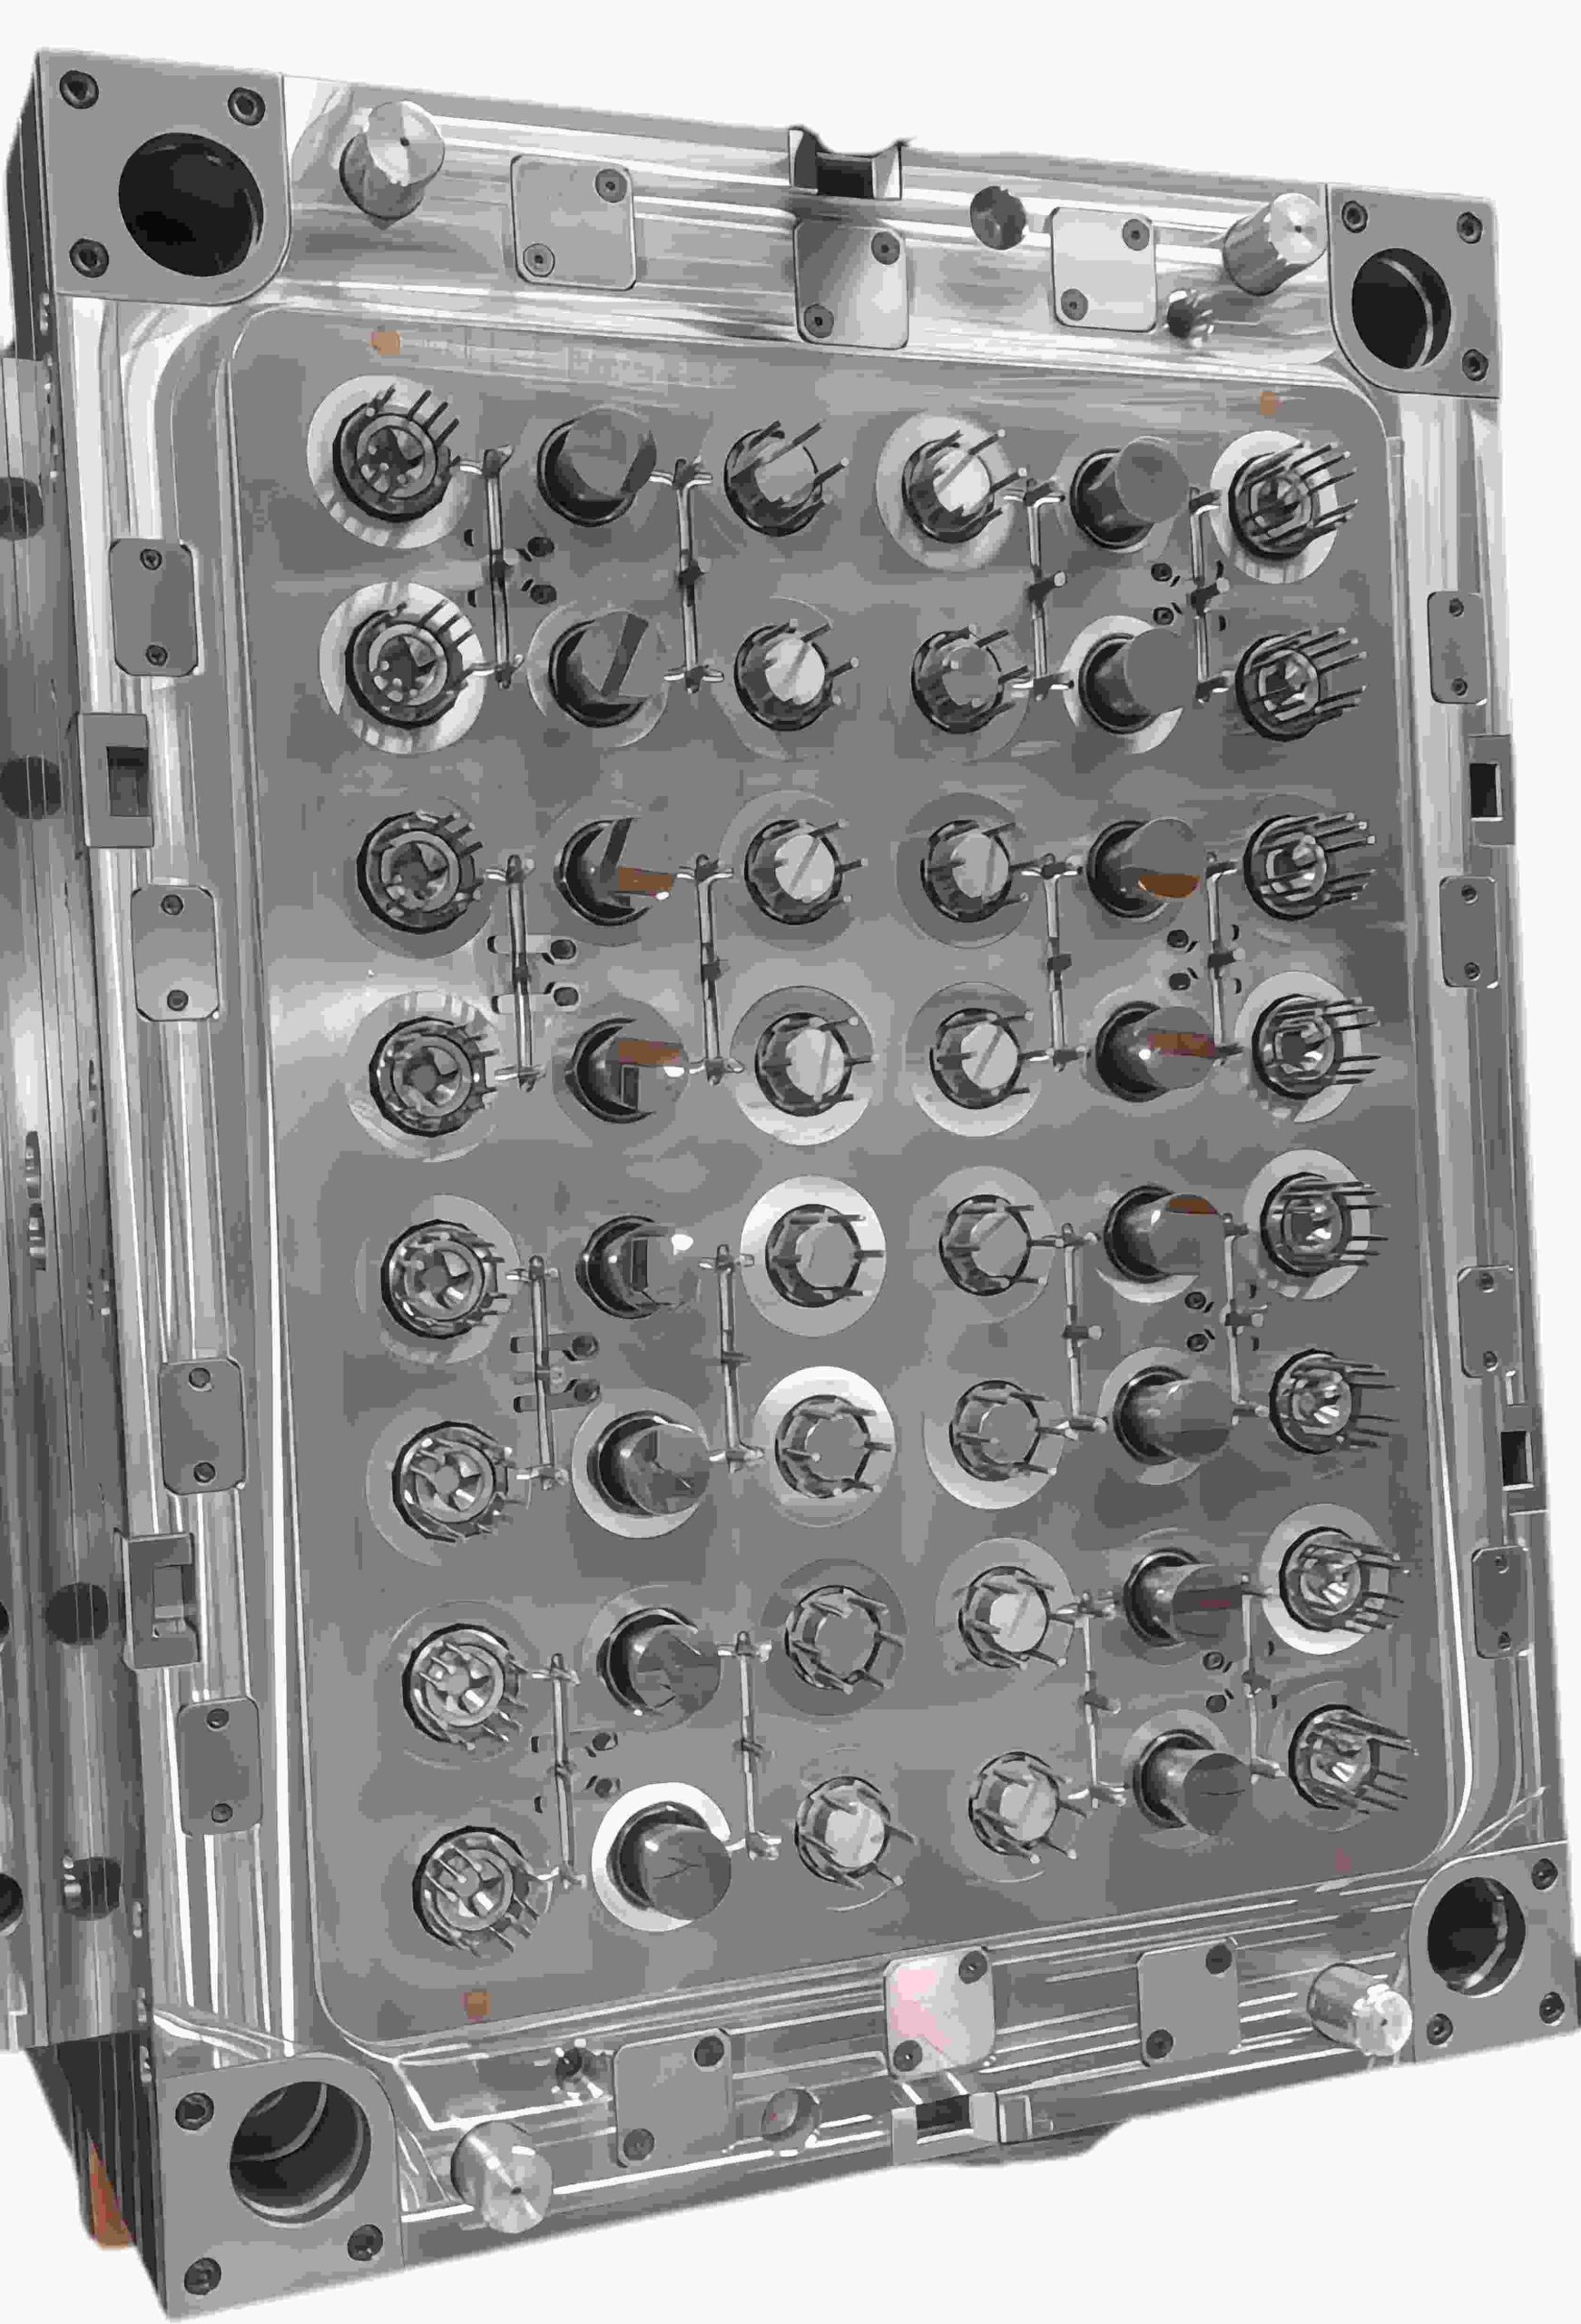
Si has pasado algún tiempo en una planta de moldeo por inyección, te habrás dado cuenta rápidamente de algo: todo el mundo habla de calidad, pero lo que realmente importa es el tiempo. El tiempo de ciclo no es solo un número en la pantalla de la máquina; está directamente relacionado con el coste, la producción y, en última instancia, con el margen de beneficio. En muchos proyectos, el tiempo de ciclo no recibe mucha atención al principio. Cuando se convierte en un problema, el diseño del molde ya está definido y los cambios son costosos. En este artículo, explicaremos qué significa realmente el tiempo de ciclo en la planta, qué suele ralentizarlo y dónde se pueden realizar mejoras de forma realista, sin poner en riesgo la calidad de las piezas. ¿Qué es el tiempo de ciclo del molde? El tiempo de ciclo del molde se refiere al tiempo total necesario para completar un ciclo completo del proceso de moldeo por inyección. Esto incluye: Cierre del molde Inyección (llenado) Empaquetado y mantenimiento de la presión Enfriamiento Apertura del molde Expulsión de la pieza En pocas palabras: El tiempo de ciclo es básicamente el tiempo que transcurre entre el cierre de un molde y la siguiente inyección. A simple vista, 25 segundos frente a 30 segundos no parecen alarmantes. Pero en la producción continua, la diferencia se acumula rápidamente. Con el tiempo, se reducen los ciclos, lo que se traduce directamente en una menor producción con los mismos recursos. Ahí es donde el tiempo de ciclo empieza a importar, no solo en teoría, sino también en la rentabilidad. El coste de la máquina por pieza aumenta. Los costes de mano de obra y energía se incrementan. Los plazos de entrega se alargan. Por eso, los diseñadores de moldes experimentados no solo diseñan para obtener «piezas de calidad», sino también para ciclos eficientes. Factores clave que afectan al tiempo de ciclo del molde El tiempo de ciclo no está controlado por un solo parámetro. Es el resultado de múltiples decisiones de diseño y proceso. 1. Tiempo de enfriamiento (el factor más importante) El enfriamiento suele representar entre el 60 % y el 80 % del tiempo total del ciclo. Qué lo influye: Grosor de la pieza Tipo de material Temperatura del molde Diseño del canal de enfriamiento Las piezas más gruesas retienen el calor durante más tiempo. Un mal diseño del sistema de enfriamiento lo empeora. � Si buscas ciclos más rápidos, empieza por mejorar la refrigeración, no por acelerar la inyección. 2. Diseño de la pieza Las decisiones de diseño tomadas al principio pueden determinar el tiempo de ciclo. Aspectos clave del diseño: Espesor de pared uniforme → refrigeración más rápida Evitar nervaduras/protuberancias gruesas → menor concentración de calor Ángulos de desmoldeo adecuados → eyección más rápida Un mal diseño = mayor refrigeración + problemas de eyección. 3. Selección de materiales Los diferentes plásticos se comportan de manera diferente. Por ejemplo: PP/PE → refrigeración más rápida PC/ABS → refrigeración más lenta Materiales reforzados con fibra de vidrio → requieren mayor control Elegir el material sin considerar el tiempo de ciclo es un error común. 4. Diseño e ingeniería del molde Un molde bien construido puede reducir drásticamente el tiempo de ciclo. Elementos críticos: Canales de enfriamiento optimizados (enfriamiento conformado si es posible) Ubicación adecuada de la compuerta Ventilación eficiente Sistema de canales equilibrado Un molde promedio "funciona". Un molde bien diseñado genera ganancias más rápidamente. 5. Parámetros de la máquina Incluso con un molde perfecto, una mala configuración de la máquina puede ralentizar todo el proceso. Parámetros clave: Velocidad de inyección Presión/tiempo de mantenimiento Ajuste del tiempo de enfriamiento Velocidad de apertura/cierre de la abrazadera El ajuste fino es importante, pero no puede corregir un mal diseño. Métodos prácticos para reducir el tiempo del ciclo del molde Esto es lo que realmente funciona en entornos de producción reales: Optimice primero el sistema de enfriamiento Agregue canales de enfriamiento cerca de los puntos calientes Use deflectores o burbujeadores si es necesario Considere el enfriamiento conformado para piezas complejas � Esto ofrece el mayor retorno de la inversión. Reduzca el espesor de la pared (cuando sea posible) Incluso una pequeña reducción puede disminuir significativamente el tiempo de enfriamiento. Ejemplo: Reducir el grosor de 3,0 mm a 2,5 mm puede disminuir notablemente el tiempo de enfriamiento. Pero siempre hay que equilibrar la resistencia y la funcionalidad. Mejorar la ventilación del molde Una mejor ventilación permite: Un llenado más rápido Menos marcas de quemaduras Menor presión de inyección Lo que indirectamente acorta el tiempo de ciclo. Utilizar materiales de molde de alta eficiencia Insertos de cobre-berilio (para zonas calientes) Aceros de alta conductividad térmica Estos materiales ayudan a disipar el calor más rápidamente. Automatizar siempre que sea posible Extracción robótica de piezas Expulsión más rápida y uniforme La manipulación manual ralentiza los ciclos más de lo que se cree. Errores comunes que aumentan el tiempo de ciclo Seamos sinceros: estos errores ocurren constantemente: Sobredimensionar el grosor de la pared "por precaución" Ignorar la refrigeración durante el diseño del molde Una mala colocación de la compuerta provoca un llenado irregular Establecer un tiempo de enfriamiento excesivo como margen de seguridad Intentar solucionar problemas de diseño con los parámetros de la máquina Estas decisiones reducen silenciosamente sus márgenes de beneficio. Tiempo de ciclo vs. Calidad de la pieza: Encontrar el equilibrio Reducir el tiempo de ciclo de forma demasiado drástica puede ser contraproducente. Puede observarse: Deformación Marcas de hundimiento Tensión interna Inestabilidad dimensional El objetivo no es el ciclo más corto, sino el ciclo óptimo. Conclusiones El tiempo de ciclo del molde es uno de los factores más subestimados en la rentabilidad del moldeo por inyección. No es solo un parámetro de procesamiento, sino el resultado de: Diseño inteligente de la pieza Ingeniería de moldes bien pensada Selección adecuada del material Procesamiento controlado Si se considera el tiempo de ciclo desde el principio, mientras la pieza y el molde aún se están diseñando, se dispone de mucho más margen para la optimización. Una vez finalizado el utillaje, mejorarlo resulta mucho más difícil y costoso. Preguntas frecuentes P: ¿Qué es un “¿Cuál es el tiempo de ciclo óptimo en el moldeo por inyección? R: No existe un único valor de referencia. Depende de la pieza: su tamaño, geometría y material. Las piezas sencillas de paredes delgadas pueden procesarse con bastante rapidez, a menudo en menos de 20 segundos. Las piezas más grandes o gruesas suelen requerir más tiempo, a veces 40 segundos o más. P: ¿Qué influye más en el tiempo de enfriamiento? R: Generalmente, el grosor de la pared y la disposición del sistema de enfriamiento dentro del molde son los factores que más influyen. Las zonas más gruesas tardan más en disipar el calor, y si los canales de enfriamiento no están bien ubicados, el retraso se hace aún más evidente. P: ¿Por qué mi tiempo de ciclo es demasiado largo? R: Las causas comunes incluyen piezas gruesas, un diseño de enfriamiento deficiente, ajustes de máquina conservadores o una disposición ineficiente del molde.
LEER MÁS
Levantador de moldes
¿Por qué las socavaduras internas son un problema grave en el moldeo por inyección?
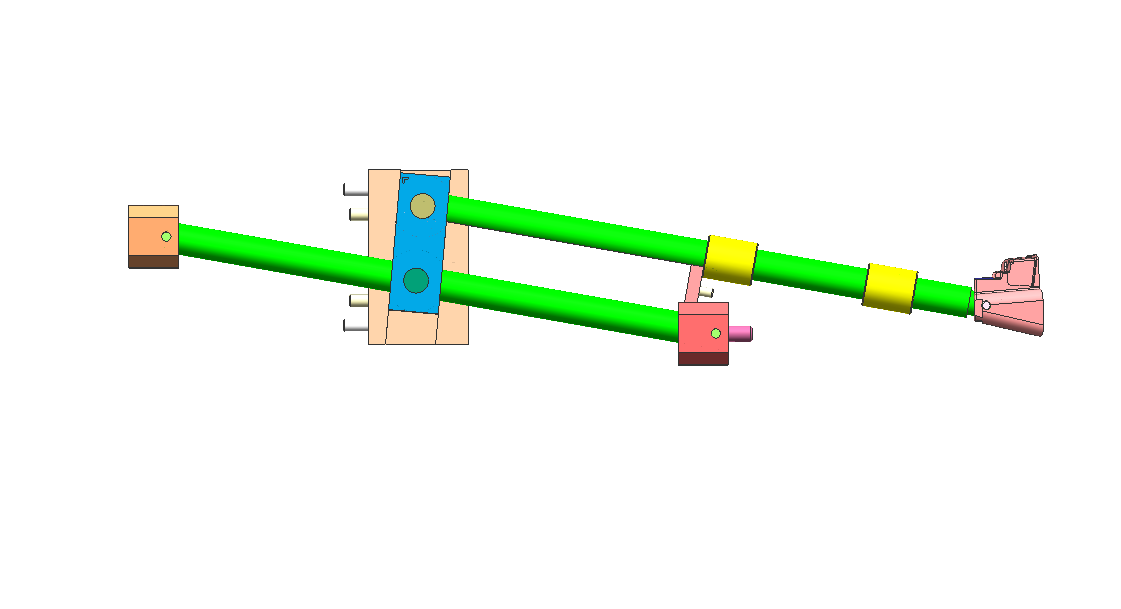
Seamos sinceros: las socavaduras internas son una pesadilla para los diseñadores de moldes. A diferencia de las características externas, no se pueden manejar con deslizadores estándar. Si la geometría no está diseñada correctamente, las consecuencias son graves: Piezas atascadas permanentemente en el núcleo Daños o rozaduras en la superficie Rotura de la varilla elevadora Costos tiempos de inactividad en la producción Cuando se trata de clips o salientes internos, el elevador de moldes se convierte en la solución mecánica más fiable. Cómo funciona un elevador de moldes: El principio del "paso lateral" Un elevador de moldes no se mueve como un deslizador tradicional. En cambio, es impulsado por el sistema de eyección. Durante el ciclo de eyección: El elevador se mueve hacia arriba con la placa eyectora Al mismo tiempo, sigue una trayectoria angular Esto crea un movimiento combinado vertical y lateral Este movimiento lateral, a menudo llamado "paso lateral", es el que libera la socavación. Regla de diseño clave Siempre deje al menos 2 mm de recorrido adicional más allá de la profundidad de la socavación. Cualquier ángulo menor aumenta el riesgo de: Marcas de arrastre Arañazos en la superficie Liberación incompleta El error más común: Ángulo incorrecto del elevador Uno de los mayores errores de diseño es inclinar demasiado el ángulo del elevador para ahorrar espacio. Ángulo de elevador recomendado Rango óptimo: 5° – 11° Zona de riesgo Por encima de 15°: Alto riesgo de atasco y fallo En ángulos más pronunciados: La fuerza lateral aumenta significativamente El movimiento vertical se restringe El elevador puede atascarse o la varilla puede doblarse Cuando los ángulos pronunciados son inevitables Si su diseño requiere un ángulo mayor, considere: Base del elevador con bisagra Diseño de elevador con ranura en T Estos elementos ayudan a reducir la tensión en la varilla del elevador y mejoran la durabilidad. Selección de materiales: Prevención de rozamiento y desgaste Los sistemas de elevadores operan bajo: Alta presión Alta temperatura Contacto continuo metal con metal Elegir un material incorrecto puede provocar rozamiento, donde las superficies se sueldan y fallan. Materiales recomendados Acero para herramientas H13 Acero pretemplado 718H Guía de dureza Objetivo: 50–54 HRC Mantenga el elevador ligeramente más duro que el núcleo. Opción de alto rendimiento Para ciclos de producción más rápidos: Utilice insertos de cobre-berilio. Beneficios: Disipación de calor más rápida Reducción del tiempo de enfriamiento Mayor eficiencia de producción 3 consejos de expertos para un diseño de elevador a prueba de balas 1. Añada una guía de cola Siempre sujete la parte inferior de la varilla del elevador con un bloque guía. Sin soporte: La varilla vibra La vibración produce rebabas y desgaste 2. Utilice ranuras de lubricación La fricción es el enemigo de cualquier componente móvil. Mejor práctica: Añada ranuras de lubricación a las superficies deslizantes Excepción: Moldes médicos → utilice recubrimiento DLC en lugar de aceite 3. Controle el ajuste de la línea de separación (PL) La superficie de cierre del elevador debe coincidir perfectamente con el núcleo. Incluso una separación de 0,01 mm puede causar: Líneas de prueba visibles Mala calidad de la superficie Elevador vs. Deslizador: ¿Cuál debería usar? La elección entre un elevador y un deslizador depende completamente de la ubicación del socavado. Use un deslizador cuando: El socavado sea externo Hay suficiente espacio para el movimiento lateral Use un elevador cuando: El socavado sea interno El espacio es limitado Los sistemas hidráulicos no son prácticos Conclusiones Un elevador de molde es una de las soluciones más eficientes para socavados internos, pero solo si está diseñado correctamente. Controlando: Ángulo Ángulo de desplazamiento Selección del material Soporte estructural Puede convertir una característica de alto riesgo en un mecanismo fiable y repetible que mantenga su línea de producción funcionando sin problemas. ¿Necesita ayuda para optimizar el diseño de su molde o resolver socavados complejos? Visite www.xinkeymould.com para obtener asistencia experta y mejorar el rendimiento de sus herramientas.
LEER MÁS
LÍNEA DE SEPARACIÓN
La línea divisoria: donde el diseño de tu molde se encuentra con la realidad
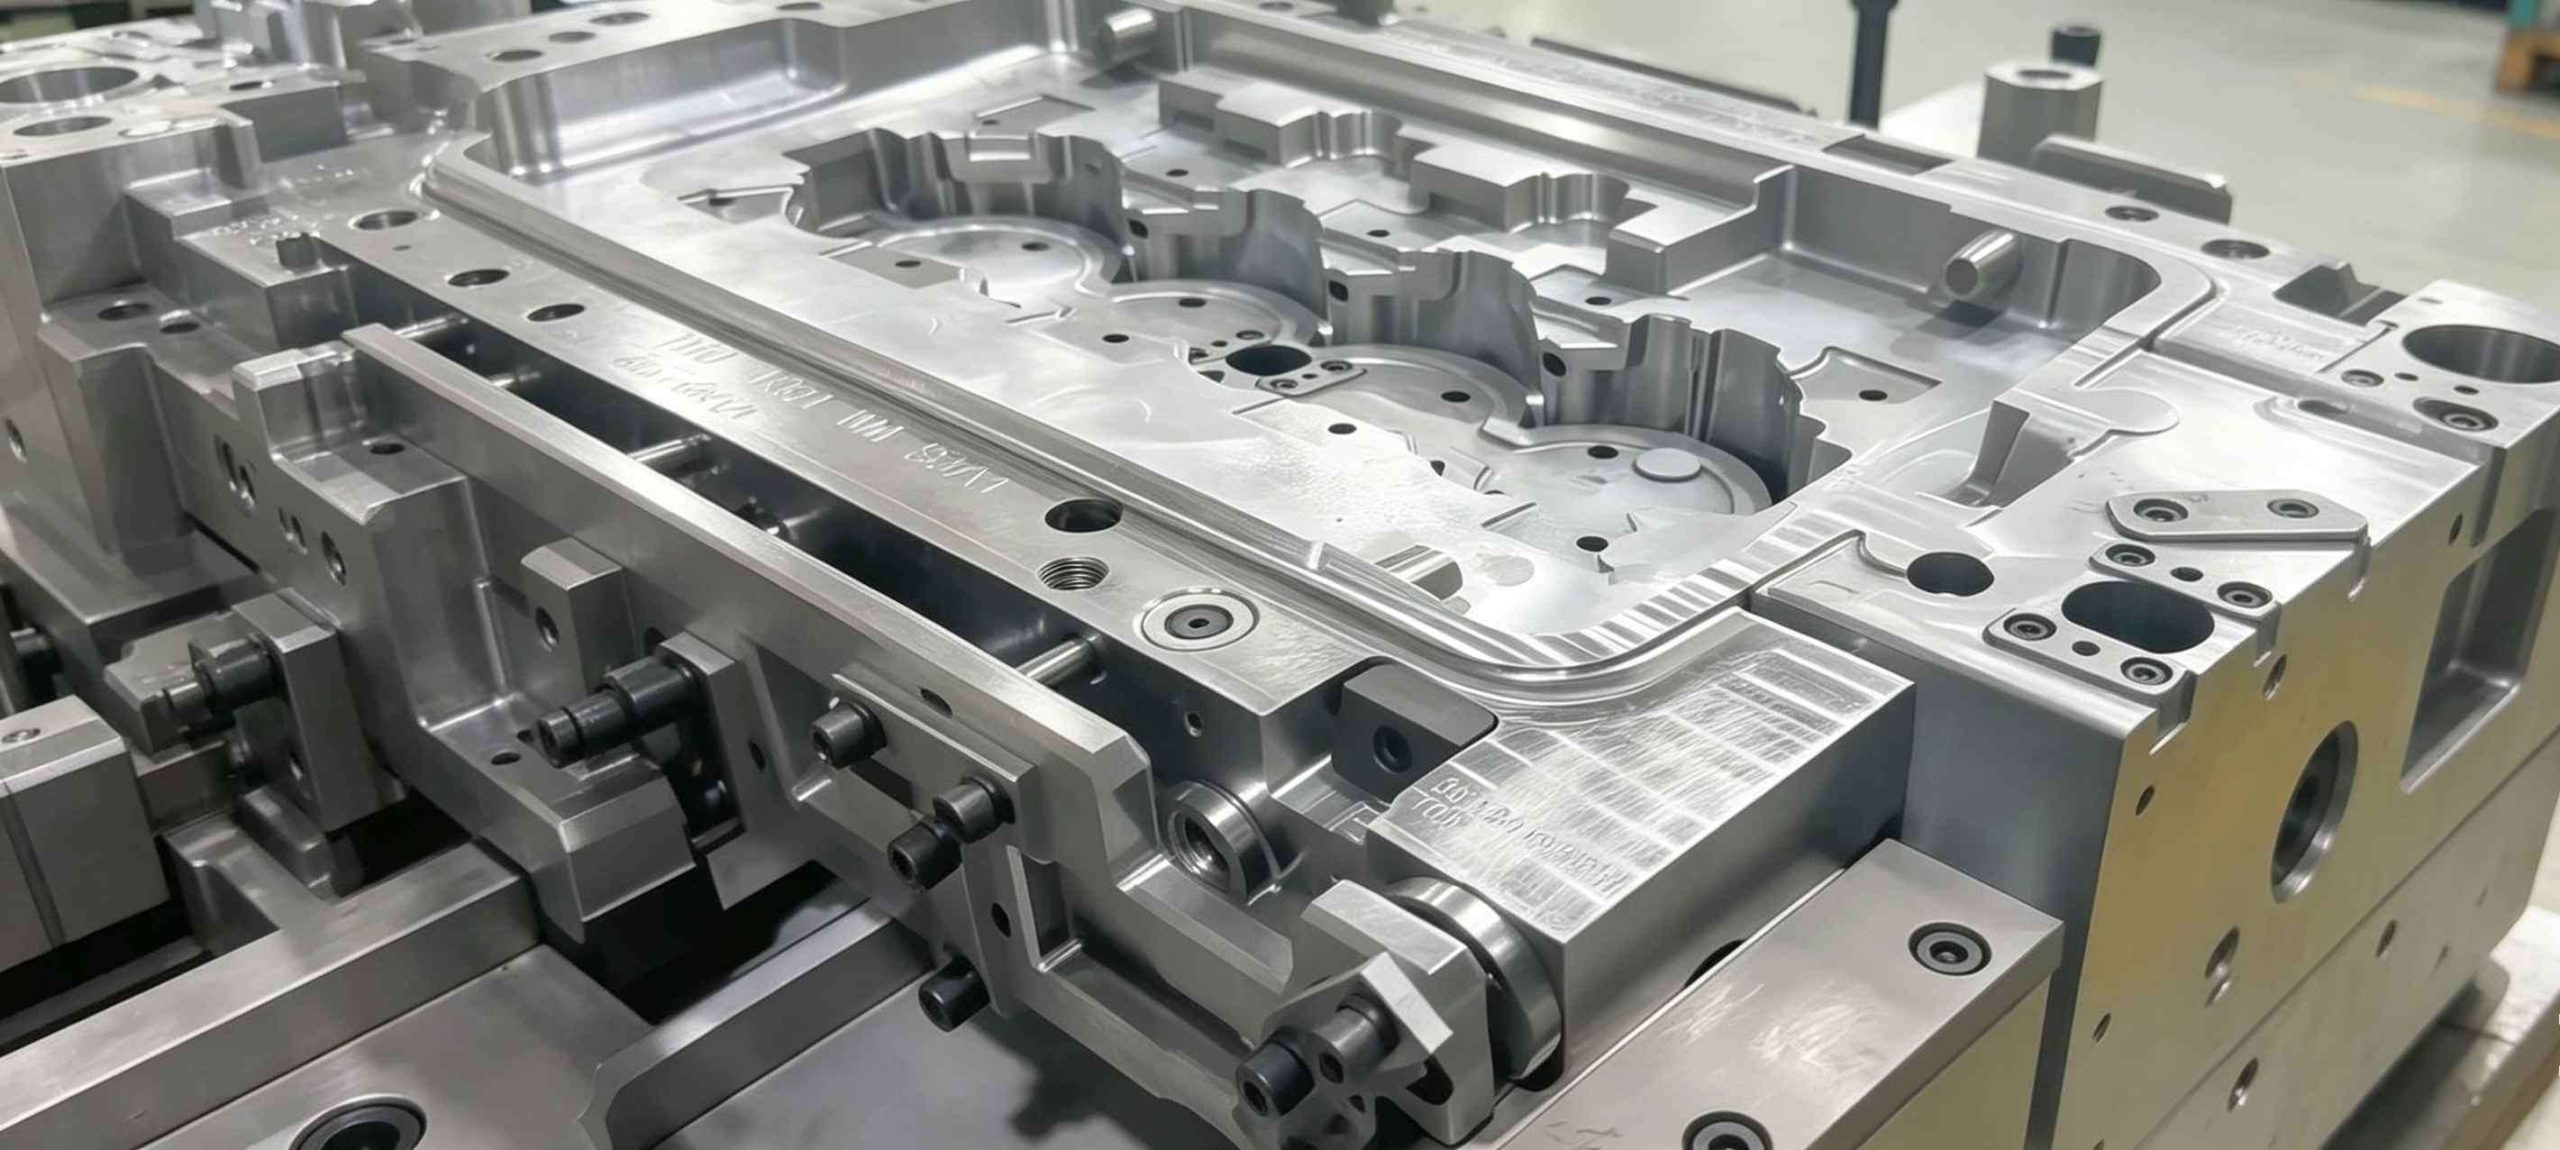
¿Alguna vez has pasado el pulgar por una pieza de plástico nueva y has sentido esa protuberancia afilada y antiestética clavándose en tu piel? Esa es la línea de separación. Se supone que debe ser una transición perfecta, pero, con frecuencia, se convierte en la cicatriz de un diseño apresurado. En una pantalla CAD 2D, la línea de separación parece una simple intersección. Pero en la planta de producción, es un campo de batalla crucial: donde se unen el núcleo y la cavidad. Si estas dos mitades no encajan a la perfección, la pieza se ve comprometida incluso antes de salir de la prensa. Por qué importa la línea de separación Una línea de separación mal diseñada no solo es antiestética, sino que también reduce las ganancias: ❌ Costos de desbarbado manual ❌ Mayores tasas de desperdicio ❌ Revisiones repetidas de DFM (Diseño para la Fabricación) ❌ Desgaste y mantenimiento de las herramientas 1. Deja de llamarla "línea": es una división estratégica Piensa en la línea de separación como el ecuador mecánico de tu pieza. Determina si la pieza se puede extraer del molde o si queda atrapada en su interior. Errores comunes � La pesadilla de la pieza atrapada (Socavaduras): Si la línea de separación se desplaza tan solo 1 mm, se crea una socavación. Ahora, un molde sencillo requiere: Correderas Elevadores Mecanismos complejos ➡️ Resultado: El coste de las herramientas puede duplicarse al instante. � El problema de la superficie de separación: La línea de separación no es solo un límite, sino un sello de alta presión. Geometrías complejas como: Zigzags Transiciones bruscas Curvas pronunciadas …provocan un desgaste más rápido y fallos en el sellado. ✅ Regla de oro Manténgalo plano. Manténgalo simple. Líneas de separación planas = mecanizado más sencillo Mejor sellado Mayor vida útil de la herramienta 2. La cruda realidad de las rebabas (y por qué reducen tus ganancias) Si tus piezas tienen un borde fino e indeseado, tienes rebabas. En el taller, lo llamamos "sangrado". ¿Por qué se producen las rebabas? Durante la inyección, el plástico fundido está sometido a una presión extrema y se escapará por cualquier hueco. � Causas principales: • Fatiga del acero Las superficies de cierre se desgastan con el tiempo Los bordes se redondean tras un alto número de ciclos • Mala alineación El núcleo y la cavidad no coinciden perfectamente Incluso los huecos microscópicos provocan rebabas • La "trampa del tonelaje": Aumentar la fuerza de cierre no soluciona un mal diseño. Mayor tonelaje = mayor daño (aplastamiento de la ventilación, deformación de la placa) ⚠️ Verificación de la realidad (Moldes nuevos) Si observa rebabas durante la primera prueba T1: � NO es un problema de la máquina � Es un problema de la herramienta Corrija la alineación del cierre, no la configuración de la prensa. 3. Cómo ocultar la línea de separación (El secreto del diseñador) La mejor línea de separación es la que pasa desapercibida. Marcas de alta gama como Apple o Dyson se obsesionan con este detalle, y usted también debería hacerlo. Técnicas profesionales ✔ Siga el borde: Coloque la línea de separación a lo largo de los bordes o esquinas afiladas. ✔ Usa el método de "escalones": Oculta los defectos en el interior: Ranuras Líneas decorativas Interrupciones en el diseño ✔ Contraste de textura Un lado mate Un lado brillante ➡️ Convierte un defecto en un elemento de diseño 4. Por qué el ángulo de desmoldeo es tu mejor aliado No se puede diseñar una línea de separación adecuada sin un ángulo de desmoldeo. Cada pared debe estrecharse alejándose del molde. Sin desmoldeo Las piezas se rayan durante la eyección Daños en la superficie (marcas de arrastre) Agarrotamiento (arañazos blancos) ✅ Ángulos de desmoldeo recomendados Superficies lisas: ≥ 0,5° Superficies texturizadas: ≥ 3° Mayor desmoldeo = eyección más fácil + mejor acabado superficial 5. En resumen: Consulta con anticipación Uno de los mayores errores que cometen los diseñadores: Terminar el diseño… y luego simplemente enviárselo al fabricante del molde. ✅ Buenas prácticas Involucre a su fabricante de moldes desde el principio y pregúntele: ¿Dónde estará la línea de separación? ¿Se desgastarán rápidamente las superficies de cierre? ¿Podemos trasladar la línea a una zona oculta? Conclusión Unas pocas horas de discusión sobre DFM hoy pueden ahorrarle: Semanas de retrabajo Miles de dólares en desperdicio Frustración interminable en el taller En resumen La línea de separación no es solo una línea: es donde el diseño se encuentra con la realidad de la fabricación.
LEER MÁS
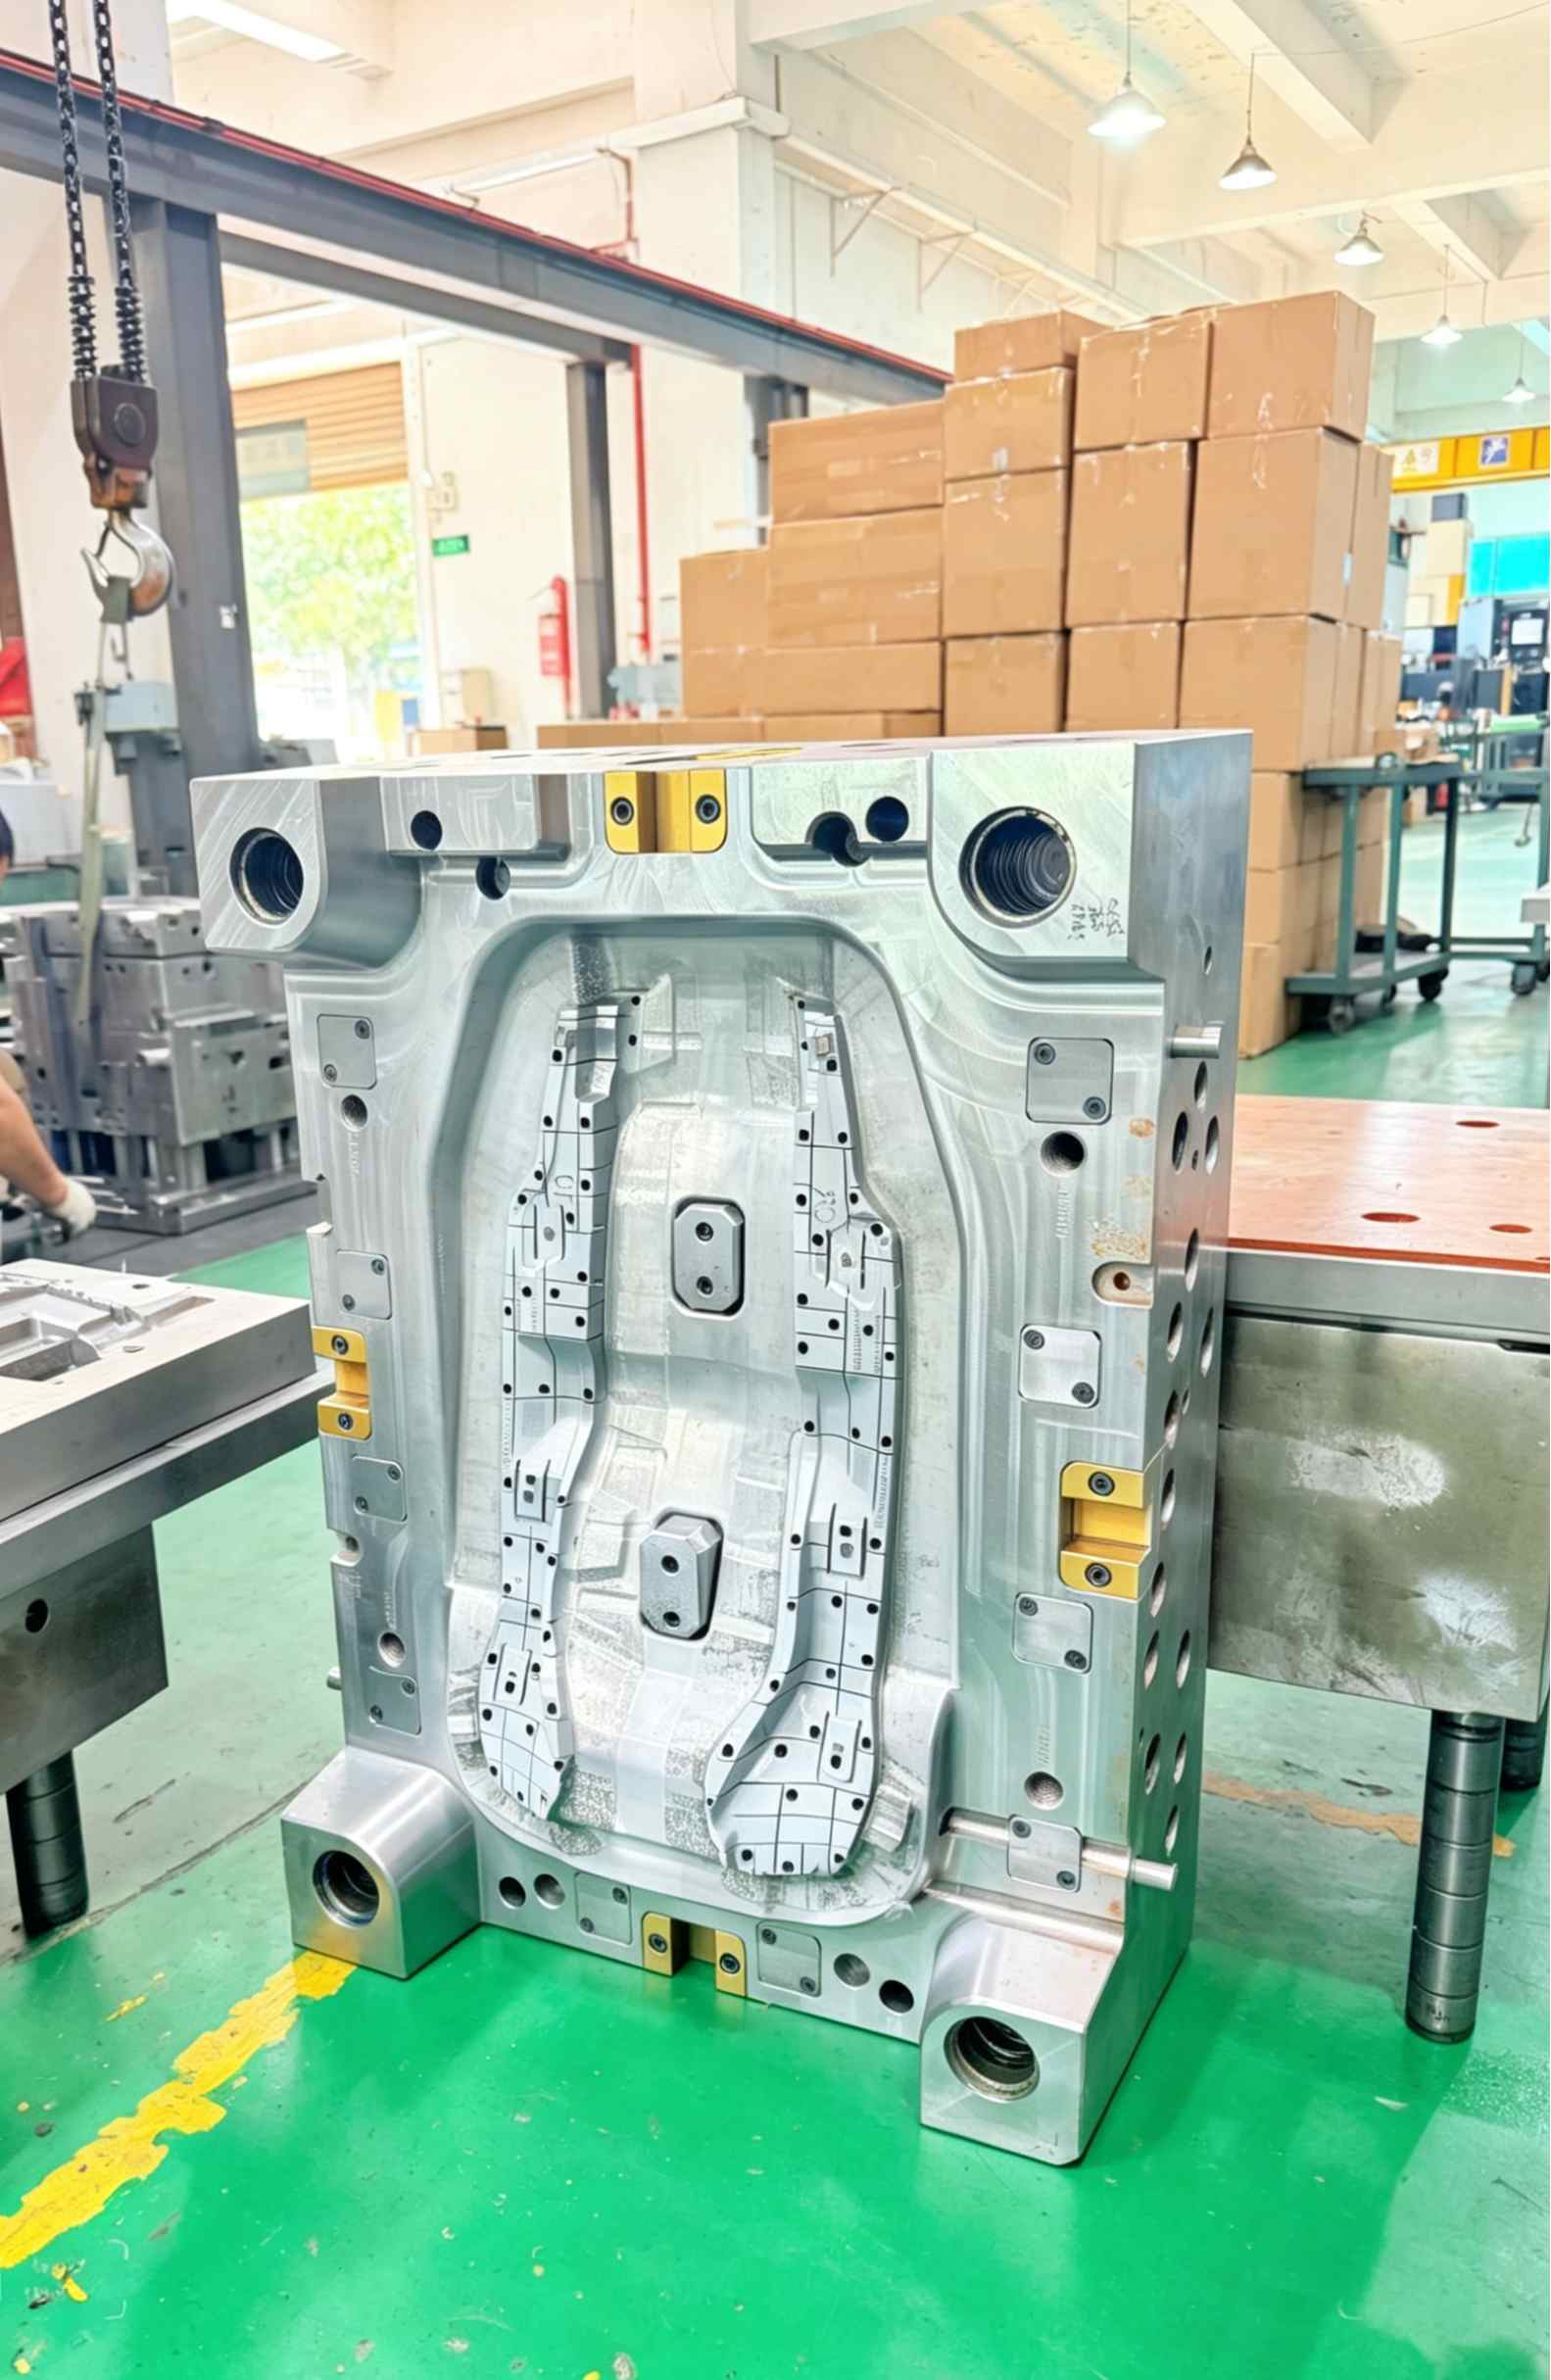
núcleo y cavidad del molde
¿Por qué el diseño de la cavidad del núcleo de su molde probablemente está haciendo que su moldeador se enfade?
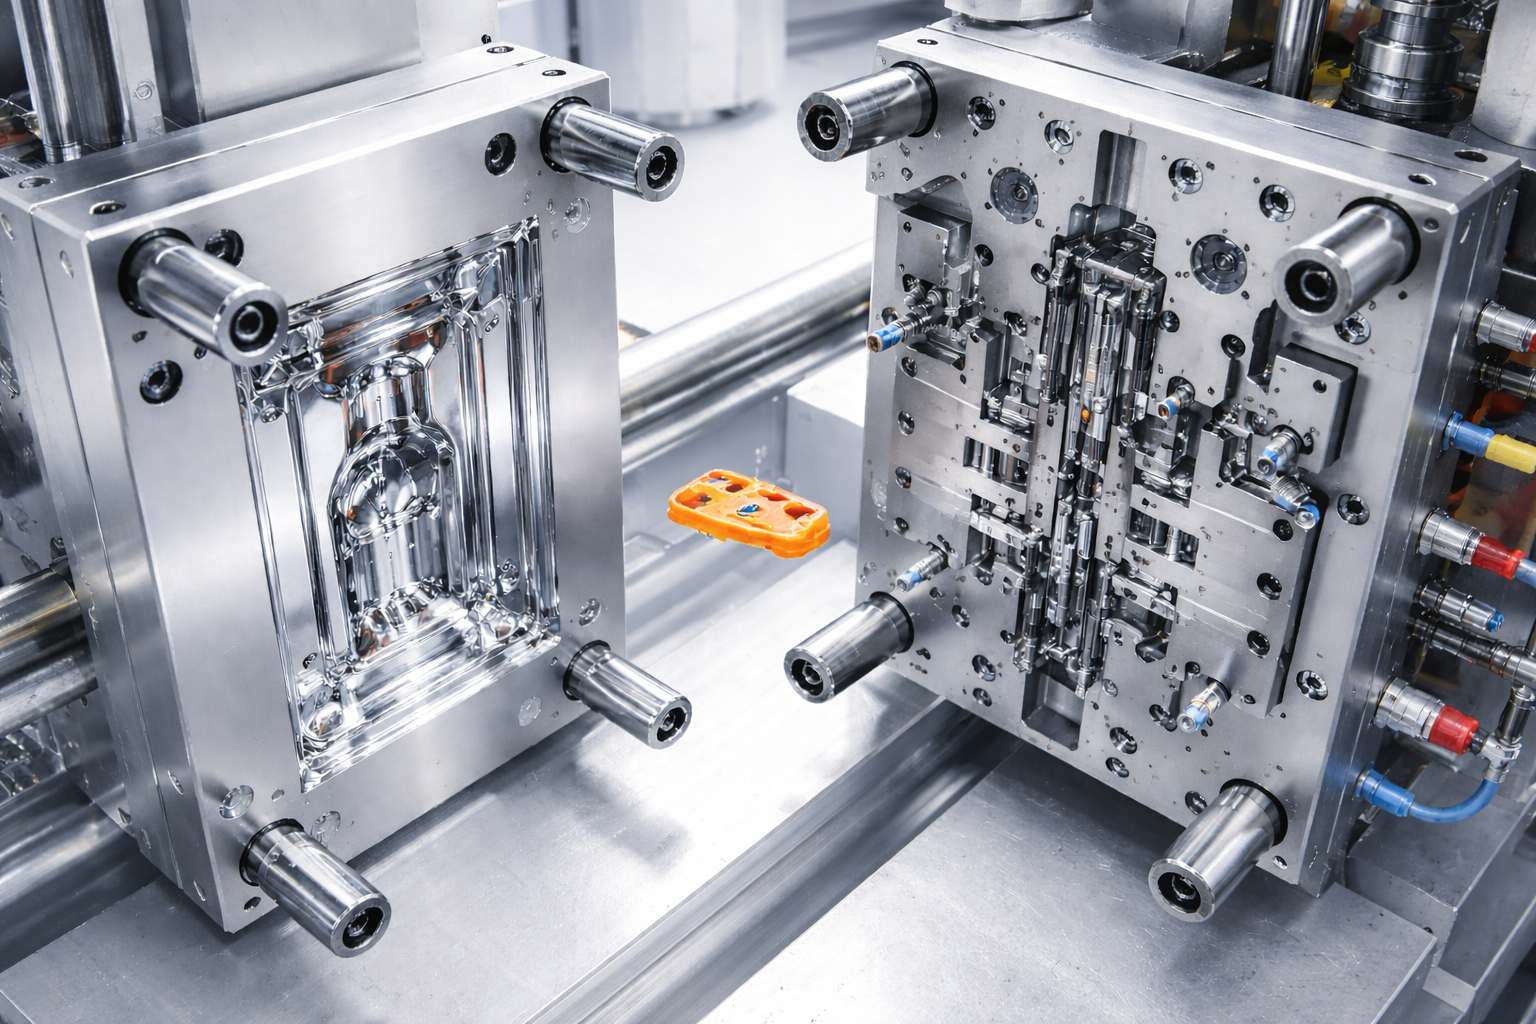
¿Por qué el diseño del núcleo y la cavidad de tu molde probablemente está frustrando a tu operario? No se trata solo de "herramientas", sino de una fuerza destructiva controlada. Seamos realistas. En el mundo del moldeo por inyección, solemos simplificar las cosas llamándolo simplemente "el molde". Pero si te paras en cualquier taller concurrido, junto a una prensa de 300 toneladas en pleno funcionamiento, te darás cuenta rápidamente de algo: Esto no es solo una herramienta. Es una colisión de alta precisión y gran fuerza entre dos enormes bloques de acero. Y cuando el núcleo y la cavidad se desincronizan, aunque sea ligeramente, lo pagarás enseguida: Rebabas Piezas atascadas en el lado incorrecto Acumulación de chatarra Tiempo de ciclo estancado Dejemos de lado las explicaciones teóricas y hablemos de cómo funciona esto en la práctica. Lado A vs. Lado B: La realidad detrás de los nombres La cavidad (lado A): la "sala de exhibición" La cavidad es la parte que todos ven y juzgan. Lado fijo del molde Generalmente conectada al sistema de canal caliente Responsable del acabado y la apariencia de la superficie Si su producto necesita: Pulido espejo Textura (VDI, MT, etc.) Perfección estética � Todo sucede aquí. El núcleo (lado B): el caballo de batalla Ahora hablemos del lado que realmente realiza el trabajo pesado. Lado móvil del molde Aloja los pasadores eyectores Forma las características internas: Nervaduras Soportes / separadores Clips y geometría funcional Aquí es donde la cosa se vuelve mecánica e implacable. El verdadero problema: Contracción del plástico = Agarre mortal del núcleo Esto es lo que quita el sueño a los moldeadores. En el momento en que el plástico fundido entra en contacto con el acero, comienza a contraerse. Pero no se contrae de manera uniforme, sino que se adhiere al núcleo. Imagínelo así: El plástico intenta "fijarse" a cada nervadura, pasador y detalle del lado B. Si su diseño no tiene esto en cuenta: Las piezas no se expulsan Las piezas se atascan aleatoriamente Los operarios tienen que intervenir manualmente El tiempo de ciclo se reduce drásticamente Y sí, a veces la pieza se queda en la cavidad en lugar de en el núcleo, lo cual es aún peor. Problemas comunes en el taller (y cómo solucionarlos) 1. Ángulo de desmoldeo: el salvavidas más ignorado Sin ángulo de desmoldeo = sin desmoldeo. Así de simple. 0° de ángulo de desmoldeo → marcas de rozadura, arrastre, adherencia ≥ 1° de ángulo de desmoldeo → desmoldeo más suave � El ángulo de desmoldeo no es opcional. Es esencial para la supervivencia. 2. El efecto de vacío A veces, la cavidad es demasiado perfecta. Una superficie extremadamente lisa puede crear un vacío que mantiene la pieza en su lugar. Soluciones: Añadir microventilación Usar válvulas de aire Romper el vacío intencionalmente 3. Estrategia de textura (no solo estética) Un diseño de molde inteligente utiliza la textura como herramienta, no como decoración. Cavidad → más lisa (para mejorar la apariencia) Núcleo → ligeramente más rugoso ¿Por qué? � Se busca que la pieza se adhiera a la cara B para que el sistema de expulsión pueda funcionar correctamente. Refrigeración: El asesino silencioso de las ganancias Mucha gente piensa que enfriar equivale a perforar agujeros. Eso es un error. La realidad: El núcleo es casi siempre la zona más caliente: Rodeado de plástico fundido Flujo de aire deficiente El calor se acumula fácilmente Si la refrigeración está mal diseñada: Las piezas se deforman Las dimensiones varían Se produce deformación después de la expulsión Se ve bien al salir del molde… se convierte en una patata frita 10 minutos después. Mejores soluciones: Bubblers Insertos de cobre-berilio Refrigeración conformada (si el presupuesto lo permite) Selección de acero: Donde lo barato sale caro Lo entendemos: materiales como el S136 o el NAK80 no son baratos. Pero reducir costos en este aspecto es un error a largo plazo. Cavidad (lado A): Requiere dureza Mantiene el acabado superficial Recomendado: S136 / NAK80 Núcleo (lado B): Requiere tenacidad Soporta el estrés mecánico y los ciclos de eyección Puede tolerar aceros ligeramente más blandos pero duraderos � ¿Usar P20 para una cavidad de alto volumen y acabado fino? ​​Eso no es ahorrar dinero, es retrasar la falla. Conclusión: El núcleo y la cavidad no son solo componentes. Son un equilibrio entre física, calor, fricción y tiempo. Si te encuentras en la fase de DFM (Diseño para la Fabricación), no te limites a revisar el modelo 3D. Pregúntate: ¿Dónde se contraerá y adherirá el plástico? ¿Dónde se acumulará el calor? ¿Cómo se separará esta pieza del acero? Porque en la producción real: Un buen diseño equivale a una producción estable. Un mal diseño equivale a solucionar problemas constantemente. ¿Necesitas una segunda opinión? Hemos dedicado años a resolver precisamente estos problemas en planta, de forma práctica, no teórica. Si quieres que tu molde funcione a la perfección desde el primer momento: � Contáctanos. Asegurémonos de que tu molde funcione en la realidad, no solo en la pantalla.
LEER MÁS
Corredor de moldes
Más allá de la pieza: Por qué el "canal de moldeo" es la clave de su margen de beneficio
Es fácil obsesionarse con el producto final, prestando atención a las tolerancias, el acabado superficial y los tipos de resina. Pero en la planta de producción, el verdadero problema radica en ese punto crítico entre la boquilla y la cavidad. Si el sistema de canales no está bien diseñado, un proyecto prometedor puede convertirse rápidamente en un costoso dolor de cabeza. Nos referimos al sistema de canales del molde. Imagine el canal como el sistema circulatorio del molde. Cuando el flujo es restringido o ineficiente, todo el proceso se ve afectado. En esta guía, explicamos cómo funcionan los sistemas de canales y por qué elegir entre canales fríos y calientes es más que una simple decisión presupuestaria. 1. El canal frío: El caballo de batalla confiable Los sistemas de canales fríos son la opción tradicional y más utilizada en el moldeo por inyección. Después de inyectar el plástico, el material en el canal se enfría y solidifica junto con la pieza. Cuando el molde se abre, el canal se expulsa como material de desecho (comúnmente llamado material reciclado). Ventajas Menor coste de utillaje Diseño sencillo y fácil mantenimiento Ideal para cambios frecuentes de material o color Adecuado para materiales abrasivos o con cargas Limitaciones Desperdicio de material en cada ciclo El reprocesamiento puede reducir las propiedades mecánicas Tiempos de ciclo más largos debido al enfriamiento del canal de alimentación Aumento del coste a largo plazo para la producción en grandes volúmenes Si bien el reprocesamiento es posible, suele ir en detrimento del rendimiento de la pieza y la consistencia del proceso. 2. El canal caliente: El especialista en alta velocidad Un sistema de canal caliente mantiene el plástico fundido dentro de un colector calentado. A diferencia de los canales fríos, el material no se solidifica ni se expulsa con la pieza. Ventajas Cero desperdicio de material (sin canales de alimentación, sin desechos) Tiempos de ciclo más rápidos Mayor eficiencia en la producción de alto volumen Mayor consistencia de las piezas Consideraciones Mayor inversión inicial en utillaje Requiere un control preciso de la temperatura Mantenimiento más complejo Riesgo de tiempo de inactividad si fallan componentes (calentadores, termopares) Para la producción a gran escala, especialmente en millones de piezas, un sistema de canal caliente suele amortizarse gracias al ahorro de material y la reducción del tiempo de ciclo. 3. Optimización del flujo: Principios clave de diseño Independientemente del sistema elegido, el diseño del canal de alimentación desempeña un papel fundamental en el rendimiento. A continuación, se presentan tres principios esenciales basados ​​en la experiencia real en producción: El equilibrio lo es todo En moldes multicavidad, el canal de alimentación debe estar equilibrado para que el plástico fundido llegue a cada cavidad simultáneamente. Incluso pequeñas variaciones en la longitud o el diámetro pueden causar: Inyecciones incompletas en algunas cavidades Rebabas en otras Un canal de alimentación bien equilibrado garantiza un llenado uniforme y una calidad constante de las piezas. Cuanto más redondo, mejor Una sección transversal de canal completamente redonda es el estándar de oro de la industria. ¿Por qué? Menor relación superficie-volumen Menor pérdida de calor Menor resistencia al flujo Si bien los canales semicirculares pueden reducir el costo de mecanizado, a menudo provocan una mayor pérdida de presión y una menor eficiencia. No olvide el depósito de recuperación de material frío En los sistemas de canal frío, incluya siempre un depósito de recuperación de material frío al final del bebedero. Su propósito: Capturar el plástico inicial "frío" de la boquilla Prevenir defectos y puntos débiles en la pieza final Este pequeño detalle de diseño puede mejorar significativamente la integridad de la pieza. 4. ¿Cuál debería elegir? La elección entre canales fríos y calientes depende de sus objetivos de producción. Considere estos tres factores clave: Volumen de producción Menos de 50 000 piezas → El sistema de canal frío suele ser más rentable. Más de 200 000 piezas → El sistema de canal caliente se convierte en una inversión sólida. Costo del material Materiales de bajo costo → El sistema de canal frío es aceptable. Resinas de alto rendimiento o costosas → El sistema de canal caliente minimiza el desperdicio y ahorra costos. Sensibilidad al tiempo de ciclo Si el tiempo de máquina es crítico y se factura por segundo, un sistema de canal caliente puede reducir significativamente el costo total de producción gracias a ciclos más rápidos. En resumen Un canal de molde no es solo un conducto para el plástico fundido, sino un factor crítico tanto para la calidad de la pieza como para la rentabilidad. Los sistemas de canal frío ofrecen simplicidad y menores costos iniciales. Los sistemas de canal caliente brindan eficiencia, velocidad y ahorros a largo plazo. La elección correcta depende de sus necesidades de producción específicas; pero en todos los casos, un diseño de canal bien pensado es esencial. Antes de comenzar su próximo proyecto de utillaje, analice detenidamente el sistema de canal. Puede ser el factor oculto más importante que determine el éxito de su producción.
LEER MÁS
Expulsión del molde
El arte de la salida: por qué la expulsión de moldes es más que un simple empujón.
Resulta curioso cómo nos obsesionamos con cada milisegundo de la fase de inyección, pero la salida —la parte más estresante de todo el ciclo— suele quedar en segundo plano. Introducir el plástico es una cosa; extraerlo intacto es donde reside la verdadera ingeniería. La expulsión del molde es el último obstáculo. Has dedicado todo el ciclo a llenar, compactar y enfriar una pieza perfecta, pero si tu estrategia de salida es defectuosa, acabarás con marcas de tensión, deformaciones o piezas pegadas al núcleo. He aquí por qué una eyección fluida es el sello distintivo de una herramienta bien diseñada: 1. La batalla contra la fricción y el vacío En el momento en que se abre el molde, la pieza de plástico sujeta el núcleo como una tenaza. A medida que el material se enfría, se contrae contra el acero, creando una fricción considerable. Pero existe un segundo enemigo invisible: el vacío. En piezas de embutición profunda o con geometrías tipo cubeta, la pieza forma un sello contra el núcleo. Si solo se utilizan pasadores eyectores, el vacío ejercerá una fuerza de retroceso que provocará que la pieza se deforme o colapse. Por eso, las herramientas inteligentes no se basan en la fuerza bruta. En cambio, soluciones como: Válvulas de aire Ráfagas de aire programadas Se utilizan para romper el vacío antes incluso de que los pasadores eyectores se acoplen. 2. El equilibrio lo es todo: Evitar el “golpe directo” Uno de los defectos más comunes en un mal diseño de eyección es el blanqueamiento por tensión: esas marcas blancas visibles donde los pasadores eyectores ejercen demasiada presión. La eyección debe estar equilibrada. Si los pasadores no se colocan estratégicamente alrededor de áreas de alta fricción (como nervaduras o salientes), la pieza puede: Inclinación Unir Fracasar de forma desigual Cuando eso sucede, los pasadores no expulsan la pieza, sino que la perforan. Un sistema bien diseñado: Maximiza el área de contacto Distribuye la fuerza de manera uniforme Utiliza soluciones como placas desmoldantes para piezas de pared delgada. Esto garantiza una liberación controlada y uniforme. 3. El héroe silencioso: Ángulos de dibujo Puedes invertir en el sistema de eyección más avanzado del mundo, pero sin los ángulos de tiro adecuados, estarás librando una batalla perdida. El ángulo de inclinación es la ligera conicidad en las paredes verticales. Incluso 0,5° pueden marcar la diferencia entre: Un lanzamiento limpio Una pieza atascada que requiere extracción manual. ¿Y en superficies texturizadas? La inclinación se vuelve aún más crítica. El plástico se adhiere eficazmente a la textura del molde. Regla general: cuanto más borrador, mejor. 4. Sincronización y equilibrio térmico La expulsión no se trata solo de cómo empujas, sino de cuándo. Demasiado pronto: La pieza aún está blanda → los pasadores dejan marcas o provocan deformación. Demasiado tarde: La pieza sujeta el núcleo con demasiada fuerza → la fuerza excesiva provoca daños. Si pierdes esa oportunidad, ya no estás eyectando, sino forzando el fracaso. Las herramientas modernas han evolucionado más allá de los tradicionales aerosoles desmoldantes. En cambio, muchos moldes de alto rendimiento ahora utilizan: Pines recubiertos con DLC (carbono tipo diamante) Estos recubrimientos: Reducir la fricción Mejorar el control del calor Prolongar la vida útil de la herramienta Permite ciclos de tiempo más rápidos Lo más importante es que permiten que las piezas se desprendan limpiamente, sin contaminación ni residuos. En resumen Un buen molde no solo produce una pieza perfecta, sino que la produce de forma consistente, automática y fiable. Si un operario tiene que permanecer junto a la máquina para ayudar a que caigan las piezas, el sistema de expulsión ya ha fallado. Diseño para la salida En [Nombre de su empresa], no consideramos la expulsión como algo secundario. De: Sistemas de placas desmoldantes eyección multietapa Recubrimientos avanzados Diseñamos cada detalle para garantizar que cada pieza salga del molde tan perfecta como fue fabricada. Porque en el moldeo por inyección, el paso final es tan importante como el primero. 如果你要,我可以帮你再优化一版更偏营销型(更适合获客)或者SEO关键词版本(适合Google排名) � SEO关键词版本 好,这一版我帮你做成更偏SEO优化 + 仍然专业好读的博客版本(适合官网 + Google收录 + LinkedIn引流)� Expulsión del molde en el moldeo por inyección: Principios de diseño para una liberación fluida de la pieza. En el moldeo por inyección, la mayoría de los ingenieros se centran en el llenado, el empaquetado y el enfriamiento. Sin embargo, una de las etapas más críticas suele pasarse por alto: la expulsión del molde. Un molde bien diseñado no solo crea una pieza perfecta, sino que garantiza que la pieza se desmolde de forma fluida, uniforme y automática. Un diseño de eyección deficiente conlleva a: Blanqueamiento por estrés Deformación de la pieza Mantenerse firme en el núcleo Mayor tiempo de ciclo Intervención manual En este artículo, analizamos los principios clave del diseño de eyección de moldes que garantizan una producción repetible y de alta calidad. ¿Qué es la expulsión del molde en el moldeo por inyección? La expulsión del molde es la etapa final del ciclo de moldeo por inyección, donde la pieza de plástico enfriada se retira del molde mediante sistemas mecánicos como: Pasadores eyectores placas desmoldantes Sistemas de eyección de aire Este paso afecta directamente a: Calidad de la pieza Eficiencia del ciclo longevidad de la herramienta 1. Fricción y vacío en la eyección del molde Durante el enfriamiento, el plástico se contrae y se adhiere firmemente al núcleo del molde, creando elevadas fuerzas de fricción. En geometrías profundas o cerradas, surge un problema adicional: la formación de vacío. Esta aspiradora puede: Impide la liberación adecuada Causa del colapso de la pieza Aumentar los requisitos de fuerza de eyección Buenas prácticas: romper el vacío Para mejorar el desmoldeo: Utilice válvulas de aire Aplicar ráfagas de aire temporizadas Diseñar vías de ventilaciónEstos métodos reducen la resistencia antes de que comience la eyección mecánica. 2. Diseño y ubicación del pasador eyector Una disposición incorrecta de los pasadores eyectores es una de las principales causas de defectos en las piezas moldeadas por inyección. Problemas comunes: Blanqueamiento por estrés marcas de alfiler Defectos de perforación Directrices de diseño: Coloca los pasadores cerca de las zonas de alta resistencia (nervaduras, salientes). Garantizar una distribución equilibrada de la fuerza. Aumentar la superficie de contacto Para piezas de paredes delgadas, tenga en cuenta lo siguiente: Placas extractoras en lugar de pasadores Expulsión de perímetro completo para una fuerza uniforme 3. Importancia de los ángulos de desmoldeo en el diseño de moldes El ángulo de desmoldeo es esencial para reducir la fricción durante la eyección de la pieza. Sin un borrador adecuado: Las piezas se adhieren al núcleo La fuerza de eyección aumenta Los defectos superficiales se vuelven más probables Ángulos de calado recomendados: Superficies lisas: ≥ 0,5° Superficies texturizadas: ≥ 1,5°–3° Idea clave: Una mayor apertura del molde facilita el desmoldeo y prolonga su vida útil. 4. Sincronización de la eyección y equilibrio de la refrigeración En el moldeo por inyección, la sincronización correcta de la eyección es fundamental. Expulsión prematura: La parte aún está blanda Provoca deformaciones y marcas de alfiler. Expulsión tardía: La pieza se ajusta firmemente al núcleo. Requiere fuerza excesiva Aumenta el riesgo de daños Estrategia de optimización: Mantenga un diseño adecuado del sistema de refrigeración. Controlar la temperatura del molde Sincronizar la eyección con las propiedades del material. 5. Soluciones avanzadas: Recubrimientos de baja fricción Los moldes modernos utilizan cada vez más recubrimientos de DLC (carbono tipo diamante) en los pasadores eyectores. Beneficios: Fricción reducida Mayor resistencia al desgaste Mejor estabilidad térmica Desmoldeo más limpio (no se necesita spray desmoldante) Esto ayuda: Reducir el tiempo de ciclo Mejorar la consistencia Reducir el mantenimiento Por qué la expulsión del molde es importante para la eficiencia de la producción Un sistema de eyección mal diseñado puede: Aumentar la tasa de desecho Requiere la extracción manual de la pieza. Reducir la producción Herramientas de reparación Un sistema bien optimizado garantiza: Producción totalmente automatizada Calidad de las piezas constante Reducción del tiempo de inactividad Menor coste a largo plazo Conclusión: Diseño para la eyección como primera opción En el diseño de moldes de inyección de plástico de alta calidad, la expulsión nunca debe ser un aspecto secundario. Desde la disposición de los pasadores eyectores hasta la optimización del ángulo de desmoldeo y la liberación asistida por aire, cada detalle juega un papel importante para lograr: Liberación parcial fluida Alta eficiencia de producción Rendimiento fiable del molde ¿Busca un diseño de molde de inyección fiable? En Xinkey Mould, nos especializamos en: Moldes de inyección de alto rendimiento Sistemas de eyección optimizados Soluciones de herramientas rentables Diseñamos cada molde teniendo en cuenta la liberación eficiente de las piezas, garantizando que su producción se desarrolle sin problemas desde la primera inyección hasta la fabricación a gran escala.
LEER MÁS
Productos
Contactos
de WhatsApp
Correo electrónico