



PC PA66 GF30包覆注塑模具在汽车照明组件中的应用案例研究
-
 作者
- 20th 9 月2026
PC PA66 GF30包覆注塑模具在汽车照明组件中的应用案例研究
在玻璃纤维增强PA66二次注塑过程中保护大型透明PC组件
项目范围。 所提供的项目简报描述了一种大型透明PC组件,该组件采用PA66 GF30结构包覆成型。本文以汽车照明为例进行应用探讨,因为该组件兼具透明外观和增强结构。最终客户应用仍需项目确认。模具设计的目标是定位PC嵌件、控制PA66 GF30的流动,并按规定的外观和尺寸脱模成品组件。
| 计划开展PC和PA66 GF30包覆成型项目? 上传3D CAD文件以进行DFM审核和模具报价 |
项目概览
| 物品 | 已核实的项目或能力详情 |
| 零件和材料 | 大型透明PC元件,采用PA66 GF30结构包覆成型 |
| 应用上下文 | 汽车照明组件的SEO优化应用场景;最终用途需由客户确认。 |
| 主要风险 | 嵌件移位、划痕或泛白、填充不均匀、飞边、裂纹、分层和尺寸偏差 |
| 验证路线 | T1时的插入位置、填充稳定性、界面质量、透明表面、尺寸和脱模情况 |
| XINKEY MOULD 资源 | 25年模具制造经验;22名内部设计师;10,000平方米厂房;19台以上数控加工中心;注塑能力90吨至750吨 |
| 报价数据字段 | 模具寿命、目标年产量、交货周期、公差预算和缺陷率基准均需客户确认。 |

带透明嵌件的PC和PA66 GF30包覆成型模具
为什么汽车照明需要可控包覆成型?
汽车照明部件将可见的透明表面与安装、密封或加固功能相结合。在本项目中,PC嵌件作为外观和光学元件,而PA66 GF30则构成结构包覆层。因此,模具必须将接触、压力、流动和脱模作为一个整体流程进行控制。提供的简要说明记录了首次试制样品的成功案例,这些样品满足了客户对粘合性、尺寸精度和透明表面外观的要求。
PC嵌件和PA66 GF30注塑成型工艺策略
插入定位和外观表面保护
工程评审确定了用于定位和支撑PC嵌件的功能性或低可见区域。可见的PC表面位于主要定位参考点之外。这种布置方式在模具闭合、PA66 GF30注塑和模具打开过程中确定了嵌件的位置,同时使夹紧力和顶出力远离外观区域。
闸门、跑道和填充方向
浇口位置围绕包覆成型区布置,使PA66 GF30能够沿可控方向填充。评审考虑了熔体流动方向、填充平衡、压力分布、界面几何形状以及嵌件移动的风险。首次试验验证了稳定的填充效果以及所需的PC与PA66 GF30连接状态。
接口和分型线设计
PC 和 PA66 GF30 的连接采用特定的机械啮合区域。PA66 GF30 包裹 PC 结构,形成可控的接合。接合处附近的接缝线旨在控制飞边、夹紧力并改善透明部件的外观。根据提供的案例简报,经认证的样品粘合牢固,未出现分层或开裂现象。
弹出和脱模
顶出器位置的规划围绕着包覆成型的结构区域。脱模路径经过优化,以减少摩擦并避免顶出痕迹接触透明PC表面。T1验证包括脱模性能测试以及对划痕、泛白、应力痕迹和其他可见缺陷的目视检查。
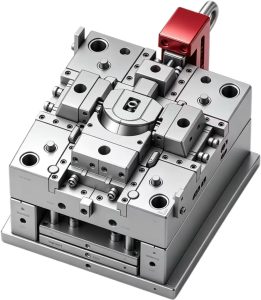
PA66 GF30包覆成型模具和流量控制特性
首次试验验证计划
| 验证区 | T1 检查 | 接受证据 |
| 插入控件 | 测量第二次拍摄前后电脑的位置 | 包覆成型对齐稳定,未记录到嵌件移动 |
| 界面质量 | 检查PC和PA66 GF30接头 | 粘合效果符合客户要求,无分层或开裂现象。 |
| 透明表面 | 检查划痕、泛白、应力痕迹和可见缺陷。 | 符合外观要求的洁净透明PC表面 |
| 尺寸和发布 | 测量关键尺寸并观察脱模情况 | 尺寸符合验证要求,零件可可靠释放 |
案件简报中记录的结果
- 模具成功完成了第一次试验。
- 样品符合客户对粘合性、尺寸精度和透明表面外观的要求。
- 经批准的工具生产出的大型透明 PC 组件没有出现简报中报告的可见划痕、泛白或表面缺陷。
- 简报中报告称,PA66 GF30 部分表现出稳定的粘合性,没有出现分层或开裂现象。
- 模具寿命、交货周期、公差值、年产量和缺陷率变化仍是项目特定的报价字段。
工程和制造支持
工作流程将案例研究与 XINKEY MOULD 服务 页数: 项目工程和DFM 用于嵌件支撑、浇口方向、接口几何形状和 Moldflow 审查; 精密模具加工 适用于数控加工、电火花加工、抛光和模具组装; 模具试验和生产 用于T1取样和生产验证;以及 汽车解决方案 用于车辆零部件项目。
XINKEY MOULD 拥有±0.01毫米级的精密数控加工精度,已出口超过7000套模具,模具承重能力从150公斤到15吨不等。这些数据描述的是公司的整体实力,并非针对这款特定的PC和PA66 GF30模具的实际测量结果。
买家询价清单
- 具有严格公差的3D CAD模型和2D图纸
- PC等级、透明度或光学要求以及PA66 GF30等级
- 汽车照明或其他最终用途说明,包括密封和装配接口
- 年产量、模具预期寿命、型腔目标和机器信息
- 化妆品验收标准、检验方法和样品批准标准
- 出口工具规划的请求交货日期和目的地
常问问题
设计模具之前需要哪些信息?
提供三维模型、二维公差、树脂牌号、外观要求、预期产量、机器细节和关键装配特征。工程团队将利用这些信息来规划支撑结构、浇口、冷却系统、接口几何形状和顶出方式。
在PA66 GF30包覆成型过程中,如何保护透明PC表面?
模具定位并支撑功能性或低可见区域内的PC部件,控制二次注塑的流路,并将顶出力施加到结构区域。T1检测检查划痕、泛白、应力痕迹和可见缺陷。
哪些服务涵盖DFM和Moldflow审核?
在钢材加工前,请使用项目工程和DFM服务页面进行结构化审查。审查内容可以包括壁厚、拔模斜度、浇口方向、刀片支撑、分型线和填充情况。
模具交付后,新科模具能否为该项目提供支持?
已发布的流程涵盖 DFM 评测服务内容包括模具设计、精密加工、试模、尺寸验证和生产支持。报价过程中将确认服务范围、时间安排和商业条款。
请求进行DFM审查并获取报价
有复杂的PC和PA66 GF30包覆成型项目?请通过以下方式上传您的3D CAD文件、材料信息、年产量和目标应用: XINKEY MOULD 免费报价页面服务页面接受最大 30 MB 的 STEP、STP、IGES、IGS、XT、DWG、PDF 和 ZIP 文件。如需直接联系,请使用以下方式: 联系我们页面 或发送电子邮件至 Contact-Xinkey@xinkeymould.com。











联系我们