

Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autore
Protezione di un grande componente trasparente in policarbonato durante una seconda stampa su PA66 rinforzato con fibra di vetro.
Ambito del progetto. La descrizione del progetto fornita riguarda un componente in policarbonato (PC) di grandi dimensioni e trasparente, che riceve uno stampaggio strutturale in PA66 GF30. Questo articolo utilizza l'illuminazione automobilistica come contesto di ricerca applicativa, poiché il componente combina una superficie estetica trasparente con una sezione strutturale rinforzata. L'applicazione finale per il cliente è soggetta alla conferma del progetto. L'obiettivo della stampatura era posizionare l'inserto in PC, controllare il flusso del PA66 GF30 e rilasciare il componente finito con l'aspetto e le dimensioni specificate.
| Stai pianificando un progetto di sovrastampaggio di PC e PA66 GF30? Carica i file CAD 3D per una valutazione DFM e un preventivo per lo stampo. |
| Articolo | Dettagli del progetto o delle funzionalità verificati |
| Parte e materiali | Componente in policarbonato trasparente di grandi dimensioni con sovrastampaggio strutturale in PA66 GF30. |
| Contesto applicativo | Scenario relativo ai componenti di illuminazione automobilistica per il targeting SEO; l'utilizzo finale deve essere confermato dal cliente. |
| Valori comuni | Movimento di inserimento, graffi o sbiancamenti, riempimento non uniforme, sbavature, crepe, delaminazione e variazioni dimensionali. |
| Percorso di convalida | Posizione di inserimento, stabilità del riempimento, qualità dell'interfaccia, superficie trasparente, dimensioni e sformatura in T1 |
| Risorse XINKEY MOULD | 25 anni di esperienza nella realizzazione di stampi; 22 progettisti interni; stabilimento di 10.000 m²; oltre 19 centri CNC; capacità di iniezione da 90T a 750T. |
| Campi dati per il preventivo | La durata dello stampo, il volume annuo previsto, i tempi di consegna, il budget di tolleranza e il tasso di difettosità di riferimento richiedono la conferma del cliente. |

Stampo per sovrastampaggio in PC e PA66 GF30 con inserto trasparente
I componenti per l'illuminazione automobilistica combinano una superficie trasparente visibile con elementi di montaggio, sigillatura o rinforzo. In questo progetto, l'inserto in policarbonato (PC) funge da elemento estetico e ottico, mentre il PA66 GF30 costituisce lo stampo strutturale. Lo stampo deve quindi controllare contatto, pressione, flusso e distacco in un'unica sequenza. La documentazione allegata riporta i risultati positivi dei primi prototipi, che hanno soddisfatto i requisiti del cliente in termini di adesione, precisione dimensionale e aspetto della superficie trasparente.
La revisione ingegneristica ha identificato aree funzionali o a bassa visibilità per il posizionamento e il supporto dell'inserto in policarbonato (PC). La superficie visibile del PC è stata mantenuta al di fuori del riferimento di posizionamento primario. Questa disposizione definisce la posizione dell'inserto durante la chiusura dello stampo, l'iniezione di PA66 GF30 e l'apertura dello stampo, mantenendo al contempo le forze di serraggio ed espulsione lontane dall'area estetica.
La posizione del punto di iniezione è stata configurata attorno alla zona di sovrastampaggio in modo che il PA66 GF30 potesse riempire lo stampo in una direzione controllata. La revisione ha preso in considerazione la direzione del flusso di fusione, l'equilibrio del riempimento, la distribuzione della pressione, la geometria dell'interfaccia e il rischio di spostamento dell'inserto. La prima prova ha convalidato il riempimento stabile e la condizione di giunzione richiesta tra PC e PA66 GF30.
Il collegamento tra PC e PA66 GF30 utilizza un'area di innesto meccanico definita. Il PA66 GF30 avvolge la geometria del PC per creare un giunto controllato. La linea di separazione in prossimità del giunto è stata posizionata per gestire le bave, il serraggio e l'aspetto del componente trasparente. I campioni approvati hanno mostrato un'adesione senza delaminazione o fessurazioni, secondo quanto riportato nella documentazione fornita.
La posizione degli estrattori è stata pianificata attorno alle aree strutturali dello stampaggio a iniezione. Il percorso di rilascio è stato perfezionato per ridurre l'attrito e mantenere i segni di espulsione lontani dalla superficie trasparente del policarbonato. La validazione T1 ha incluso il comportamento di sformatura e l'ispezione visiva per graffi, sbiancamenti, segni di stress e altri difetti visibili.
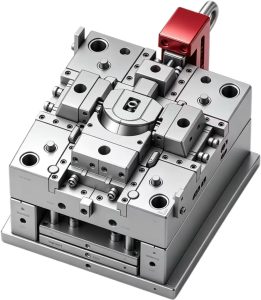
Caratteristiche di sovrastampaggio e controllo del flusso del PA66 GF30
| Area di convalida | Controllo T1 | Prova di accettazione |
| Inserisci controllo | Misurare la posizione del PC prima e dopo il secondo colpo | Allineamento stabile dello stampaggio a iniezione e nessun movimento registrato dell'inserto |
| Qualità dell'interfaccia | Ispezionare la giunzione PC e PA66 GF30 | L'incollaggio soddisfa i requisiti del cliente senza delaminazione o fessurazioni. |
| Superficie trasparente | Verificare la presenza di graffi, sbiancamenti, segni di usura e difetti visibili. | Superficie in PC trasparente e pulita che soddisfi i requisiti estetici |
| Dimensioni e rilascio | Misurare le dimensioni critiche e osservare lo stampaggio | Le dimensioni soddisfano i requisiti di convalida e il pezzo viene rilasciato in modo affidabile |
Il flusso di lavoro collega il caso di studio a Servizio di stampaggio XINKEY pagine: Ingegneria di progetto e DFM per il supporto dell'inserto, la direzione del punto di iniezione, la geometria dell'interfaccia e la revisione di Moldflow; Lavorazione di precisione degli stampi per lavorazioni CNC, elettroerosione, lucidatura e assemblaggio di stampi; Prova e produzione dello stampo per il campionamento T1 e la convalida della produzione; e Soluzioni per il settore automobilistico per i programmi relativi ai componenti dei veicoli.
XINKEY MOULD vanta un controllo di precisione di ±0,01 mm per la lavorazione CNC di alta precisione, oltre 7.000 set di stampi esportati e capacità di stampaggio da 150 kg a 15 tonnellate. Queste cifre descrivono le capacità aziendali; non si tratta di risultati misurati per questo specifico stampo PC e PA66 GF30.
Quali informazioni sono necessarie prima di progettare lo stampo?
Fornire il modello 3D, le tolleranze 2D, i tipi di resina, i requisiti estetici, il volume di produzione previsto, i dettagli della macchina e le caratteristiche critiche dell'assemblaggio. Il team di ingegneri utilizza questi input per pianificare supporti, punti di iniezione, raffreddamento, geometria dell'interfaccia ed espulsione.
Come viene protetta una superficie in policarbonato trasparente durante lo stampaggio a iniezione di PA66 GF30?
Lo stampo posiziona e supporta il PC dalle aree funzionali o a bassa visibilità, controlla il percorso del flusso della seconda iniezione e applica le forze di espulsione alle regioni strutturali. L'ispezione T1 verifica graffi, sbiancamenti, segni di stress e difetti visibili.
Quale servizio include la revisione DFM e Moldflow?
Utilizzate la pagina del servizio di Ingegneria di Progetto e DFM per una revisione strutturata prima della lavorazione dell'acciaio. La revisione può riguardare lo spessore della parete, la sformo, la direzione del canale di colata, il supporto degli inserti, la linea di separazione e il comportamento del riempimento.
XINKEY MOULD può fornire assistenza per il progetto anche dopo la consegna dello stampo?
Il flusso di lavoro pubblicato copre Revisione DFMProgettazione degli stampi, lavorazioni meccaniche di precisione, stampaggio di prova, validazione dimensionale e supporto alla produzione. Ambito, tempistiche e condizioni commerciali vengono confermati in fase di preventivo.
Hai un progetto complesso di sovrastampaggio PC e PA66 GF30? Carica i tuoi file CAD 3D, le informazioni sui materiali, il volume annuo e l'applicazione di destinazione tramite il Pagina per preventivi gratuiti di XINKEY MOULDLa pagina del servizio accetta file STEP, STP, IGES, IGS, XT, DWG, PDF e ZIP fino a 30 MB. Per il contatto diretto, utilizzare il Pagina Contatti oppure inviare un'e-mail a Contact-Xinkey@xinkeymould.com.
Articoli correlati











Contattaci