
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
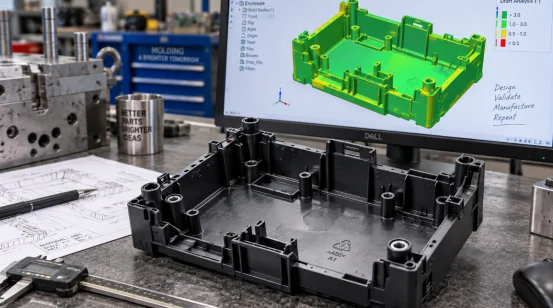
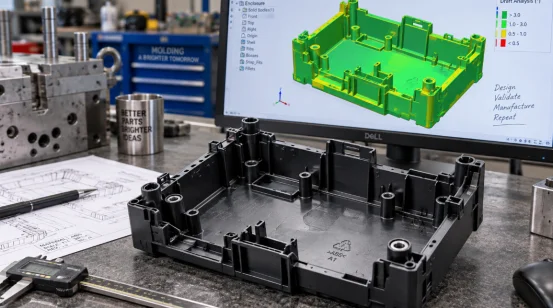
Um modelo CAD pode parecer finalizado enquanto a peça moldada ainda apresenta dúvidas. As nervuras vão ceder? Os clipes resistirão à montagem? A carcaça vai deformar ao redor de um botão? Moldagem por injeção de protótipos rápidos Responde a essas perguntas com peças moldadas reais feitas da resina planejada.
O método é adequado para o desenvolvimento de peças plásticas que necessitam de testes funcionais, protótipos, amostras para clientes ou unidades iniciais para venda. A rapidez é obtida através de um escopo de ferramentas bem definido e do trabalho de engenharia realizado antes do início do corte do metal.
A moldagem por injeção rápida utiliza um molde fabricado rapidamente para produzir peças plásticas repetíveis. Muitas equipes também a chamam de moldagem por injeção de protótipos ou ferramental rápido. O processo segue o mesmo ciclo básico da moldagem de produção: fechamento, injeção, compactação, resfriamento, abertura e ejeção.
Um protótipo de molde de injeção geralmente utiliza alumínio, P20, NAK80 ou insertos mais duros em áreas de desgaste. A escolha é orientada pela quantidade, resina, acabamento e tolerância. O alumínio pode ser adequado para pequenas tiragens. O P20 permite soldagem e alterações de projeto, enquanto o NAK80 é indicado para superfícies polidas.
As ferramentas de produção podem incluir múltiplas cavidades, aços temperados, canais quentes, ações automatizadas e peças de desgaste substituíveis. Uma ferramenta de fabricação rápida mantém a produção alinhada ao objetivo do teste atual.
Utilize ferramentas de fabricação rápida quando protótipos impressos ou usinados não conseguirem responder à próxima questão de engenharia. A resina moldada comporta-se de maneira diferente em torno de linhas de solda, dobradiças flexíveis, encaixes de pressão, saliências e paredes texturizadas.
Utilize materiais de grau de produção para testar rigidez, resistência química, resposta ao calor ou força de montagem. O ABS é adequado para carcaças robustas, o PC suporta peças resistentes a impactos ou transparentes, o PP é adequado para dobradiças flexíveis e o PA suporta componentes submetidos a cargas. PA com carga e graus de alta temperatura podem desgastar ferramentas macias rapidamente.
Moldagem por injeção de baixo volume Abrange produção piloto e lançamentos limitados. As ferramentas de transição podem fornecer unidades comercializáveis durante a construção de um molde de longa duração e oferecer aos compradores dados mensuráveis de ciclo, refugo e inspeção.
Um processo eficiente começa com os requisitos das peças. Compartilhe o modelo 3D, o desenho 2D, a especificação da resina, a cor, o acabamento, a quantidade, as dimensões críticas e o contexto de montagem. Indique as faces de vedação e as zonas de acabamento. Uma observação vaga, como "tolerância rigorosa em todos os pontos", aumenta o custo e abre espaço para discussões.
O projeto para manufatura verifica a espessura da parede, o ângulo de saída, os rebaixos, as nervuras, os ressaltos, as linhas de partição, os pontos de injeção, as aberturas de ventilação e a ejeção. A análise de DFM também deve identificar as dimensões que cruzam a linha de partição e os recursos que necessitam de deslizadores, levantadores, insertos, buchas ou mecanismos de desrosqueamento.
Seções de parede em torno de 1,5 a 2,5 mm são adequadas para muitos termoplásticos comuns, embora a gama de opções do fornecedor da resina e a função da peça sejam prioritárias. Mantenha as paredes adjacentes com espessuras semelhantes. Bases espessas para ressaltos esfriam lentamente e podem causar uma depressão visível na face oposta. O ângulo de saída facilita a remoção da peça; texturas geralmente exigem um ângulo de saída maior do que uma superfície polida.
A simulação de fluxo permite testar pontos de injeção, balanceamento de canais de alimentação, linhas de solda, aprisionamento de ar, pressão e comportamento térmico. É adequada para paredes finas, longos percursos de fluxo, ferramentas com múltiplas cavidades e peças com acabamento refinado. Cada constatação deve levar a uma ação, como o reposicionamento de um ponto de injeção ou a revisão de um canal de refrigeração.
A usinagem CNC forma a maioria dos núcleos e cavidades. A eletroerosão (EDM) processa ranhuras profundas, detalhes internos precisos e geometrias que uma fresa não consegue alcançar com precisão. O corte a fio, a retificação, o ajuste e o polimento completam a ferramenta.
A inspeção T0 verifica o enchimento, a abertura, a ejeção e a operação segura. A equipe registra falhas na injeção, rebarbas, queimaduras, afundamentos, linhas de solda, empenamento, aderência e desvio dimensional. As amostras T1 devem incluir a resina acordada, o registro do processo, o relatório dimensional e as ações restantes. Uma amostra bonita de um ciclo instável ainda é um resultado inacabado. As equipes de produção aprendem essa lição com frequência.
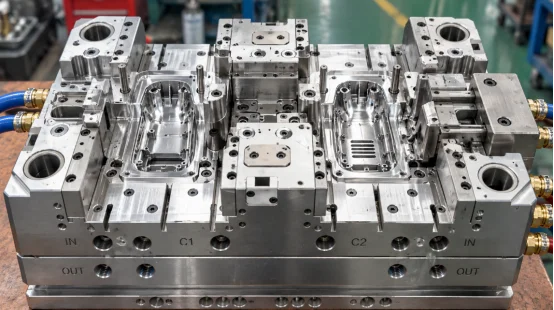
A qualidade da peça resulta de decisões interligadas. A localização do ponto de injeção afeta as linhas de solda e o preenchimento. O resfriamento afeta o tempo de ciclo e a deformação. A ejeção afeta marcas de arrasto, branqueamento e distorção.
Posicione o ponto de injeção onde o material fundido possa preencher a cavidade com pressão controlável e compacte as regiões mais espessas. Canais de alimentação balanceados são importantes em ferramentas com múltiplas cavidades, pois uma cavidade que se preenche primeiro pode roubar pressão de outra. Respiros no final dos canais de fluxo liberam o ar aprisionado e reduzem queimaduras.
O resfriamento geralmente representa a maior parte do ciclo de moldagem. Os canais precisam de cobertura uniforme ao redor do núcleo e da cavidade. Pontos quentes localizados mantêm uma área macia enquanto o plástico próximo se contrai, o que pode torcer uma carcaça plana após a ejeção. Pinos extratores, buchas, placas extratoras, levantadores ou ejeção a ar precisam, então, de área de contato suficiente para movimentar a peça sem amassá-la.
Compare os orçamentos por escopo. O valor mais baixo para ferramentas diz pouco quando o orçamento omite resina, testes, inspeção, alterações ou a vida útil esperada da ferramenta.
Pergunte a cada um fabricante de moldes de injeção de plástico Especificar o material do molde, dureza, número de cavidades, tipo de canal de alimentação, vida útil da ferramenta, testes incluídos, prazo de entrega T1, relatório dimensional, plano de manutenção e termos de propriedade. Confirmar a tonelagem da prensa e o tamanho da injeção. Uma grande área projetada requer força de fechamento suficiente para controlar o excesso de material.
Analise o custo das peças em diversas quantidades. Os canais frios são adequados para muitas produções em pequena escala, embora cada injeção gere material para os canais. Os canais quentes reduzem o desperdício e podem encurtar o ciclo, mas os custos de ferramental e manutenção são maiores. O volume e o preço da resina orientam a escolha.
Após o primeiro teste, considere um período para correção. Moldes rápidos padrão podem atingir o estágio T1 em aproximadamente duas a quatro semanas. Estruturas complexas com desrosqueamento, inserção ou dois materiais podem levar de quatro a oito semanas. Geometria, disponibilidade de aço, acabamento e escopo da inspeção podem alterar esses prazos, portanto, um planejamento por etapas é mais útil do que uma promessa de entrega única.
O relatório do teste deve associar cada defeito a uma ação e a um responsável. Esse registro transforma uma ferramenta rápida em um ponto de controle prático para a produção.
XINKEY MOULD A empresa oferece suporte a esta etapa por meio de planejamento antecipado de fabricação (DFM), revisão do fluxo de moldagem, desenvolvimento rápido de moldes para protótipos, moldagem de teste e produção de transição. Seu escopo de engenharia abrange deslizadores, extratores, insertos, núcleos roscados, canais quentes e frios, ejeção balanceada e sistemas de refrigeração para peças que exigem mais do que uma ferramenta simples de abertura e fechamento. A usinagem de precisão inclui CNC, eletroerosão (EDM) e corte a fio, com controle de usinagem atingindo o nível de +/- 0,01 mm, quando a característica e o método de inspeção o permitem.
A equipe pode incorporar os resultados dos testes em correções de moldes e na produção de peças em baixo volume, mantendo o feedback do projeto, as alterações de ferramentas e os registros do processo conectados. Para o comprador, essa continuidade facilita a auditoria da revisão T1 e fornece à decisão sobre as ferramentas de produção uma base mais sólida em termos de custo e qualidade.
Q1: Qual a rapidez com que um molde de prototipagem rápida pode produzir amostras T1?
A: Uma ferramenta padrão pode atingir o estágio T1 em cerca de duas a quatro semanas. Ferramentas deslizantes, sistemas de desaparafusamento, insertos, estruturas de dois materiais, aços especiais ou acabamentos exigentes podem estender o prazo para quatro a oito semanas.
Q2: Quantas peças um molde de injeção rápida pode produzir?
A: A vida útil da ferramenta depende do material do molde, da resina, da pressão, da temperatura, da geometria e da manutenção. Defina o número de injeções necessário antes de elaborar o orçamento para que o ferramenteiro possa selecionar o aço adequado e proteger as áreas de alto desgaste.
P3: Posso usar a resina de produção final?
R: Sim, em muitos projetos. Usar a resina adequada proporciona melhores resultados em termos de encaixe, resistência, contração, resposta ao calor e qualidade da superfície. Resinas abrasivas, corrosivas ou para altas temperaturas podem exigir insertos ou ferramentas de aço.
Q4: Quais arquivos devo enviar para solicitar um orçamento?
A: Envie um modelo 3D, um desenho 2D com as dimensões, a especificação da resina, a cor, o acabamento, a quantidade, a previsão anual, as tolerâncias críticas, os detalhes de montagem e a data desejada para a amostra.
Q5: Quando você deve optar por um molde de produção?
A: Avance quando o projeto estiver estável, os testes atenderem aos critérios de aceitação e o volume previsto justificar uma ferramenta com vida útil mais longa. Utilize o tempo de ciclo medido, a taxa de refugo, as necessidades de manutenção e o custo unitário da produção do protótipo para tomar essa decisão.
Postos relacionados











Contacte-nos