
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autore
La scelta di un processo di prototipazione dipende dalla domanda a cui i componenti devono rispondere. Un alloggiamento per un controllo di adattamento, una copertura a scatto e una serie pilota di dieci pezzi richiedono ciascuno prove diverse. Questa guida confronta stampaggio a iniezione del prototipostampa 3D e lavorazione CNC in base a tempi di consegna, comportamento del materiale, precisione, finitura, quantità e rischio di acquisto.
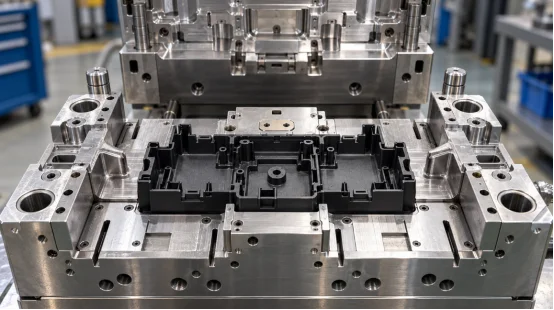
I tre metodi di produzione realizzano i componenti in modi diversi, pertanto il componente presenta caratteristiche differenti. Lo stampaggio a iniezione riempie una cavità con materiale termoplastico fuso e ripete lo stesso ciclo. La stampa 3D aggiunge materiale strato per strato. La lavorazione CNC rimuove materiale da un blocco solido. L'utilizzo previsto dovrebbe determinare quale comportamento è più importante.
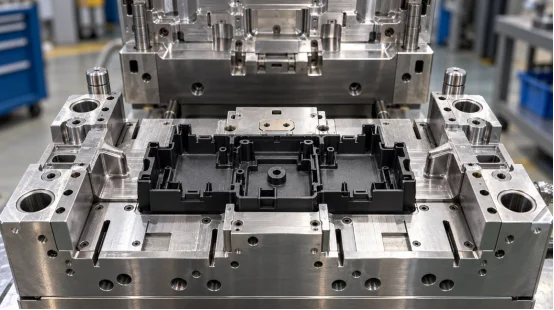
Lo stampaggio a iniezione di prototipi utilizza uno stampo per piccole serie, spesso in alluminio o acciaio per utensili più morbido, per realizzare i pezzi a partire dalla resina destinata alla produzione di massa. Con un pezzo stampato è possibile ispezionare le linee di saldatura, i segni di ritiro, la deformazione, la forza di accoppiamento e la texture.
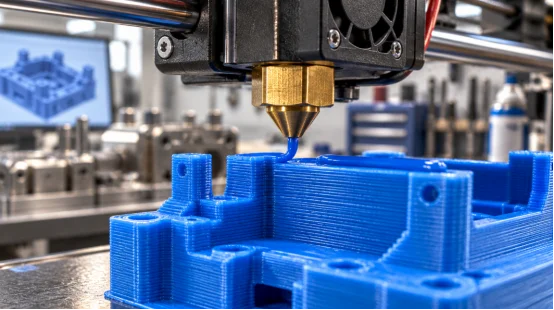
La stampa 3D è adatta per le modifiche geometriche quotidiane o per la produzione rapida di uno o cinque pezzi. La tecnologia FDM può utilizzare ABS, PLA e policarbonato; i sistemi a resina e polvere permettono di ottenere dettagli più fini. L'orientamento degli strati influisce sulla resistenza, sulla texture a gradini e sulla risposta al calore. Una cerniera stampata in 3D può flettersi in modo diverso rispetto a una cerniera stampata a iniezione con lo stesso polimero nominale.
La lavorazione CNC taglia un pezzo da un blocco di ABS, POM, nylon, PC o un'altra plastica tecnica. Fornisce riferimenti di riferimento precisi e dimensioni esatte per le parti accessibili. Canali interni, cavità profonde e nervature sottili possono aumentare i costi perché le frese necessitano di accesso e supporto. I pezzi lavorati mostrano inoltre la venatura del blocco e i segni degli utensili, che possono differire dalla texture ottenuta tramite stampaggio.
Img.CNC milling machine spindle carving white plastic prototype part.webp
Quale metodo si adatta meglio alle vostre quantità e ai vostri tempi di consegna?
La quantità influenza la curva dei costi. Prima di confrontare i preventivi, è consigliabile definire una quantità target, una data per la campionatura e un numero di revisioni del progetto.
La stampa 3D è adatta per i controlli di forma iniziali perché non sono necessari utensili dedicati. La lavorazione CNC è adatta per parti che necessitano di fori precisi, riferimenti piani o filettature funzionali. prototipo di stampo a iniezione Ha senso quando la decisione riguarda un comportamento modellato, come una cerniera o una clip flessibile.
Lo stampaggio a iniezione a basso volume ripartisce i costi degli stampi su pezzi ripetibili e supporta materiali di qualità industriale. Gli stampi provvisori possono fornire unità pilota o vendibili mentre si prepara uno stampo di durata maggiore. La lavorazione CNC è adatta a pezzi spessi e rigidi; la stampa 3D aggiunge la rimozione dei supporti, la levigatura o l'ispezione specifica dell'orientamento.
La stampa 3D può iniziare dopo la preparazione dei file e la pianificazione. I tempi di lavorazione CNC dipendono dalla programmazione, dal materiale di partenza, dalle attrezzature e dalla finitura. Un progetto standard di prototipazione rapida può raggiungere i campioni T1 in circa due o quattro settimane; cursori, inserti, sistemi di svitamento, acciai speciali o finiture complesse possono prolungare la realizzazione fino a quattro-otto settimane. Confermare le tappe fondamentali con il fornitore.
La scelta del materiale deve essere basata sulle condizioni di utilizzo: impatto, calore, agenti chimici, flessione, aspetto estetico o isolamento elettrico. L'utilizzo di una resina sostitutiva lascia aperti importanti interrogativi sulle prestazioni.
Lo stampaggio a iniezione consente di testare involucri in ABS, componenti antiurto in PC, cerniere flessibili in PP, componenti caricati in PA e legni caricati in un processo controllato. L'essiccazione della resina, la temperatura di fusione, la pressione di compressione e il raffreddamento influenzano il ritiro e la deformazione. Il PP offre resistenza chimica e flessibilità; il PA caricato aggiunge rigidità ma può aumentare l'usura dello stampo.
I pezzi stampati possono presentare vuoti, giunzioni tra gli strati o resistenza anisotropa. I pezzi lavorati con macchine CNC utilizzano materiale standard, tuttavia il taglio può evidenziare tensioni o deformare le pareti sottili. Per i casi di invecchiamento termico, esposizione a sostanze chimiche o assemblaggi ripetuti, i campioni di prova devono corrispondere alla resina e al processo finali.
La precisione è un risultato che varia da caratteristica a caratteristica. La strategia di riferimento, il ritiro, l'accesso agli utensili, il metodo di ispezione e la storia termica influiscono tutti su di essa.
Lavorazione CNC Può mantenere tolleranze ristrette su superfici e fori accessibili, risultando utile per calibri e studi di accoppiamento. La costruzione digitale crea direttamente forme complesse e il pezzo stampato finito presenta la superficie di costruzione; le linee di separazione dello stampo non ne definiscono la geometria.
Fori e bordi di piccole dimensioni potrebbero richiedere una post-elaborazione. Lo stampaggio a iniezione ripete la geometria della cavità dopo che il processo si è stabilizzato; la revisione DFM deve tenere conto di sformo, linee di separazione, punti di iniezione, espulsione e ritiro della resina.
Le superfici lavorate meccanicamente presentano segni di taglio che possono essere lucidati o texturizzati. Le superfici stampate spesso necessitano di levigatura o trattamento a vapore. Una cavità stampata può presentare una lucidatura o una texture definita su ogni singolo pezzo. Residui di punto di iniezione, linee di saldatura, segni di espulsione e variazioni di lucentezza devono essere indicati sul disegno, soprattutto per gli alloggiamenti a vista.
Un preventivo efficace collega prezzo e tempistiche a un ambito di lavoro ben definito. Confronta il lavoro di ingegneria, i materiali, l'ispezione, le revisioni, il formato di consegna e il prezzo unitario.
Invia un modello 3D, un disegno 2D quotato, il tipo di resina, il colore, la finitura, la quantità, le previsioni annuali, le tolleranze critiche, il contesto di assemblaggio e la data di campionamento richiesta. Richiedi informazioni sul materiale dello stampo, il numero di cavità, il tipo di canale di alimentazione, la durata prevista dello stampo, le prove, il rapporto T1, la politica di correzione e i termini di proprietà.
Per la lavorazione CNC, elencare il materiale di partenza, lo schema di riferimento, i punti di controllo e la finitura. Per la stampa, specificare il processo, l'orientamento, l'altezza dello strato, la post-elaborazione e la direzione di forza.
Progettazione per la producibilità L'analisi DFM dovrebbe segnalare lo spessore della parete, la formatura, le nervature, le sporgenze, i sottosquadri, i punti di iniezione, gli sfiati e l'espulsione prima del taglio del metallo. Durante T0 e T1, registrare le mancate saldature, le bave, le bruciature, gli avvallamenti, le linee di saldatura, l'adesione, la deformazione e la deriva dimensionale. Collegare ogni problema a un'azione e a un responsabile. Tale registrazione fornisce all'ufficio acquisti una base chiara per approvare il prossimo utensile o rivedere il pezzo.
Il passaggio di consegne è fondamentale quando un prototipo rivela un problema di attrezzaggio o di processo. La logica di progettazione deve essere mantenuta dalla fase di revisione fino alla correzione dello stampo, alla stampatura di prova e alla decisione sulla produzione in piccoli volumi.
XINKEY MOLD Questo flusso di lavoro viene applicato allo sviluppo di componenti in plastica. I suoi ingegneri esaminano lo spessore delle pareti, la conicità, il ritiro, i punti di iniezione, i canali di alimentazione, il raffreddamento, lo sfiato, l'estrazione e la resistenza dello stampo prima della realizzazione dell'utensile. Per fori laterali, filettature o elementi bimateriale, l'ambito di applicazione comprende cursori, sollevatori, inserti, anime filettate, svitamento automatico e strutture a doppia iniezione 2K. La costruzione dell'utensile è supportata da macchine CNC, elettroerosione e taglio a filo, con un controllo della lavorazione che raggiunge ±0,01 mm laddove la caratteristica e il metodo di ispezione lo consentano.
In qualità di produttore di stampi a iniezione per materie plastiche, l'azienda integra i risultati delle prove nelle correzioni degli stampi e nello stampaggio a iniezione di piccoli volumi, mantenendo i dati dei campioni collegati alla produzione.
D1: Vale la pena ricorrere allo stampaggio a iniezione per la prototipazione di 20 pezzi?
Sì, se hai bisogno di resina di qualità industriale, clip stampate, cerniere o texture specifiche. Valuta però il costo iniziale dello strumento rispetto alla lavorazione o alla stampa di ogni singolo pezzo. Considera anche quanto apprezzi la solidità e l'affidabilità delle prove di prestazione.
D2: La stampa 3D può sostituire un prototipo realizzato con stampo a iniezione?
Solo parzialmente. La stampa 3D gestisce piuttosto bene le forme di base, gli spazi vuoti e i primi controlli ergonomici. Tuttavia, lo stampaggio a iniezione rivela dettagli completamente diversi. Mostra esattamente come avviene il riempimento della cavità. Evidenzia il vero ritiro e le potenziali linee di saldatura. Inoltre, dimostra l'espulsione effettiva e il comportamento reale della resina stampata.
D3: Quando la lavorazione CNC rappresenta la scelta più pratica?
Dà il meglio di sé quando si ha bisogno solo di poche parti rigide che richiedono riferimenti, fori o filettature estremamente precisi. È anche una scelta intelligente per geometrie voluminose. Le sezioni spesse richiedono semplicemente troppo tempo per la stampa. Inoltre, una piccola quantità di prodotto non giustifica i costi di una realizzazione su misura.
D4: Quale processo utilizza il materiale plastico finale?
Lo stampaggio a iniezione utilizza in genere la stessa resina di produzione prevista. La lavorazione CNC si basa su materie plastiche tecniche standard. La stampa 3D, invece, è limitata ai polimeri compatibili con la specifica stampante. Pertanto, è sempre necessario verificare le specifiche relative a temperatura, composizione chimica e resistenza prima di trarre conclusioni definitive sulle prestazioni.
D5: Quando è opportuno passare da uno stampo prototipo a uno stampo di produzione?
Passate alla produzione in serie solo quando il vostro progetto sarà completamente stabile. I vostri campioni T1 dovranno inoltre superare tutti i criteri di accettazione di base. Inoltre, il volume di produzione previsto dovrà giustificare l'acquisto di uno strumento con una durata maggiore. Effettuate questa scelta con sicurezza, basandovi sui dati concreti della produzione del prototipo: tempo di ciclo registrato, tasso di scarto effettivo, reali esigenze di manutenzione e costo unitario comprovato.
Articoli correlati











Contattaci