

Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
Protección de un componente de PC transparente de gran tamaño durante una segunda descarga de PA66 reforzado con fibra de vidrio.
Alcance del proyecto. El informe del proyecto describe un componente de policarbonato (PC) transparente de gran tamaño que recibe un sobremoldeo estructural de PA66 GF30. Este artículo utiliza la iluminación automotriz como contexto de búsqueda de aplicaciones, ya que la pieza combina una superficie cosmética transparente con una sección estructural reforzada. La aplicación final para el cliente está sujeta a la confirmación del proyecto. El objetivo del utillaje era posicionar el inserto de PC, controlar el flujo de PA66 GF30 y liberar el componente terminado con la apariencia y las dimensiones especificadas.
| ¿Está planificando un proyecto de sobremoldeo de PC y PA66 GF30? Suba archivos CAD 3D para una revisión DFM y un presupuesto de molde. |
| Artículo | Detalles del proyecto o capacidad verificados |
| Piezas y materiales | Componente de PC transparente de gran tamaño con sobremoldeo estructural de PA66 GF30. |
| Contexto de la aplicación | Escenario de componentes de iluminación automotriz para posicionamiento SEO; el uso final debe ser confirmado por el cliente. |
| Riesgos primarios | Movimiento de la inserción, arañazos o decoloración, relleno desequilibrado, rebabas, grietas, deslaminación y variación dimensional. |
| Ruta de validación | Posición del inserto, estabilidad del llenado, calidad de la interfaz, superficie transparente, dimensiones y desmoldeo en T1 |
| Recursos de XINKEY MOULD | 25 años de experiencia en la fabricación de moldes; 22 diseñadores internos; instalaciones de 10.000 m²; más de 19 centros CNC; capacidad de inyección de 90 a 750 toneladas. |
| Campos de datos para la cotización | La vida útil del molde, el volumen anual objetivo, el plazo de entrega, el presupuesto de tolerancia y la tasa base de defectos requieren confirmación del cliente. |

Molde de sobremoldeo PC y PA66 GF30 con inserto transparente
Las piezas de iluminación automotriz combinan una superficie transparente visible con elementos de montaje, sellado o refuerzo. En este proyecto, el inserto de policarbonato (PC) actúa como elemento estético y óptico, mientras que el PA66 GF30 conforma el sobremoldeo estructural. Por lo tanto, el molde debe controlar el contacto, la presión, el flujo y la liberación de forma secuencial. El informe adjunto detalla las muestras de prueba iniciales que cumplieron con los requisitos del cliente en cuanto a adhesión, precisión dimensional y apariencia de superficie transparente.
La revisión de ingeniería identificó áreas funcionales o de baja visibilidad para ubicar y soportar el inserto de policarbonato (PC). La superficie visible de PC se mantuvo fuera de la referencia de ubicación principal. Esta disposición define la posición del inserto durante el cierre del molde, la inyección de PA66 GF30 y la apertura del molde, al tiempo que mantiene las fuerzas de sujeción y eyección alejadas del área visible.
La posición de la compuerta se ubicó alrededor de la zona de sobremoldeo para que el PA66 GF30 pudiera llenarse en una dirección controlada. El análisis consideró la dirección del flujo de fusión, el equilibrio de llenado, la distribución de la presión, la geometría de la interfaz y el riesgo de movimiento del inserto. El primer ensayo validó un llenado estable y la condición de unión requerida entre el PC y el PA66 GF30.
La conexión entre el policarbonato (PC) y el PA66 GF30 utiliza una zona de acoplamiento mecánico definida. El PA66 GF30 se ajusta a la geometría del PC para crear una unión controlada. La línea de separación cerca de la unión se ubicó para controlar las rebabas, la sujeción y la apariencia del componente transparente. Según el informe técnico proporcionado, las muestras aprobadas mostraron una unión sin delaminación ni agrietamiento.
La ubicación de los eyectores se planificó en torno a las zonas estructurales del sobremoldeo. La trayectoria de liberación se optimizó para reducir la fricción y evitar que las marcas de eyección afectaran la superficie transparente del policarbonato. La validación T1 incluyó el comportamiento durante el desmoldeo y la inspección visual para detectar arañazos, decoloración, marcas de tensión y otros defectos visibles.
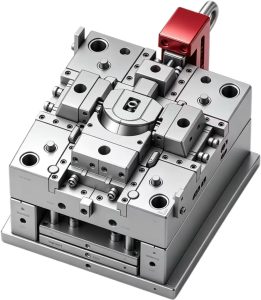
Herramientas de sobremoldeo PA66 GF30 y características de control de flujo
| Área de validación | Comprobación T1 | Evidencia de aceptación |
| Control de inserción | Mida la posición del PC antes y después del segundo disparo. | Alineación estable del sobremoldeo y sin movimiento registrado del inserto. |
| Calidad de la interfaz | Inspeccione la unión PC y PA66 GF30. | La unión cumple con los requisitos del cliente sin deslaminación ni agrietamiento. |
| Superficie transparente | Inspeccione los arañazos, el blanqueamiento, las marcas de tensión y los defectos visibles. | Superficie de PC limpia y transparente que cumpla con los requisitos de apariencia. |
| Dimensiones y lanzamiento | Mida las dimensiones críticas y observe el desmoldeo. | Las dimensiones cumplen con los requisitos de validación y la pieza se libera de forma fiable. |
El flujo de trabajo vincula el estudio de caso con Servicio de moldes XINKEY páginas: Ingeniería de proyectos y DFM para soporte de inserción, dirección de la compuerta, geometría de la interfaz y revisión de Moldflow; Mecanizado de moldes de precisión para mecanizado CNC, electroerosión, pulido y ensamblaje de moldes; Prueba de moldes y producción para el muestreo T1 y la validación de la producción; y Soluciones para el sector automotriz para programas de componentes de vehículos.
XINKEY MOULD ofrece un control de precisión de ±0,01 mm para el mecanizado CNC de alta precisión, más de 7000 juegos de moldes exportados y capacidades de moldeo de 150 kg a 15 toneladas. Estas cifras describen las capacidades de la empresa; no son resultados de mediciones específicas para esta herramienta GF30 de PC y PA66.
¿Qué información se necesita antes de diseñar el molde?
Proporcione el modelo 3D, las tolerancias 2D, los grados de resina, los requisitos estéticos, el volumen de producción previsto, los detalles de la máquina y las características críticas del ensamblaje. El equipo de ingeniería utiliza esta información para planificar el soporte, las compuertas, la refrigeración, la geometría de la interfaz y la eyección.
¿Cómo se protege una superficie de PC transparente durante el sobremoldeo de PA66 GF30?
El molde posiciona y sujeta el PC desde áreas funcionales o de baja visibilidad, controla la trayectoria del flujo de la segunda inyección y aplica fuerzas de eyección en regiones estructurales. La inspección T1 verifica rayones, decoloración, marcas de tensión y defectos visibles.
¿Qué servicio cubre la revisión de DFM y Moldflow?
Utilice la página de servicios de Ingeniería de Proyectos y DFM para una revisión estructurada antes del mecanizado del acero. La revisión puede abarcar el espesor de pared, el ángulo de desmoldeo, la dirección de la compuerta, el soporte de la plaquita, la línea de separación y el comportamiento de llenado.
¿Puede XINKEY MOULD brindar soporte al proyecto después de la entrega del molde?
El flujo de trabajo publicado abarca Revisión de DFMDiseño de moldes, mecanizado de precisión, moldeo de prueba, validación dimensional y soporte de producción. El alcance, los plazos y las condiciones comerciales se confirman durante la cotización.
¿Tiene un proyecto complejo de sobremoldeo de PC y PA66 GF30? Cargue sus archivos CAD 3D, información del material, volumen anual y aplicación objetivo a través de Página de cotización gratuita de XINKEY MOULDLa página de servicio acepta archivos STEP, STP, IGES, IGS, XT, DWG, PDF y ZIP de hasta 30 MB. Para contacto directo, utilice el Página de contacto o envíe un correo electrónico a Contact-Xinkey@xinkeymould.com.
Publicaciones relacionadas











Contacta con nosotros