
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 المؤلف
قد يبدو نموذج التصميم بمساعدة الحاسوب (CAD) مكتملاً، بينما لا يزال الجزء المصبوب يثير تساؤلات. هل ستنخفض الأضلاع؟ هل ستصمد المشابك بعد التجميع؟ هل سينحني الغلاف حول الزر؟ قولبة الحقن السريع للنماذج الأولية يجيب على تلك الأسئلة بأجزاء مصبوبة حقيقية مصنوعة من الراتنج المخطط له.
تُناسب هذه الطريقة تطوير الأجزاء البلاستيكية التي تتطلب اختبارات وظيفية، أو نماذج تجريبية، أو عينات للعملاء، أو وحدات مبيعات أولية. وتتحقق السرعة من خلال تحديد نطاق الأدوات بدقة والعمل الهندسي قبل البدء في قطع المعادن.
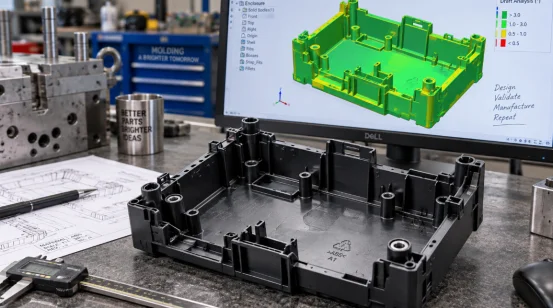
تستخدم عملية التشكيل بالحقن السريع قالبًا سريع التصنيع لإنتاج أجزاء بلاستيكية قابلة للتكرار. ويُطلق عليها أيضًا اسم التشكيل بالحقن الأولي أو التشكيل السريع. وتتبع هذه العملية نفس الدورة الأساسية للتشكيل الإنتاجي: التثبيت، والحقن، والتعبئة، والتبريد، والفتح، والإخراج.
يستخدم النموذج الأولي لقالب الحقن عادةً الألومنيوم أو P20 أو NAK80 أو حشوات أكثر صلابة في مناطق التآكل. وتُحدد الكمية والراتنج والتشطيب والتفاوتات المسموح بها عملية الاختيار. قد يكون الألومنيوم مناسبًا للإنتاج بكميات صغيرة. يدعم P20 اللحام وتعديلات التصميم، بينما يُناسب NAK80 الأسطح المصقولة.
قد تتضمن أدوات الإنتاج تجاويف متعددة، وفولاذًا مقوى، وقنوات ساخنة، وآليات تشغيل آلية، وقطع غيار قابلة للصيانة. وتضمن الأداة السريعة ربط عملية التصنيع بهدف الاختبار الحالي.
استخدم أدوات التشكيل السريع عندما تعجز النماذج الأولية المطبوعة أو المصنعة آليًا عن الإجابة على السؤال الهندسي التالي. يتصرف الراتنج المصبوب بشكل مختلف حول خطوط اللحام، والمفصلات المرنة، والوصلات المفصلية، والنتوءات، والجدران ذات الملمس الخشن.
استخدم موادًا من الدرجة الإنتاجية لاختبار الصلابة، ومقاومة المواد الكيميائية، والاستجابة للحرارة، أو قوة التجميع. يُناسب ABS الهياكل المتينة، ويدعم PC الأجزاء المقاومة للصدمات أو الشفافة، ويُناسب PP المفصلات المرنة، ويتحمل PA المكونات المُحمّلة. قد يؤدي PA المُعبأ والأنواع المُقاومة لدرجات الحرارة العالية إلى تآكل الأدوات اللينة بسرعة.
قولبة الحقن بكميات صغيرة يغطي هذا الإنتاج التجريبي والإصدارات المحدودة. يمكن لأدوات الجسر توفير وحدات قابلة للبيع خلال عملية بناء قالب طويلة الأمد، وتزويد المشترين ببيانات دقيقة عن دورة الإنتاج والخردة والفحص.
تبدأ العملية الفعّالة بتحديد متطلبات القطعة. شارك النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد، ونوع الراتنج، واللون، والتشطيب، والكمية، والأبعاد الحرجة، وسياق التجميع. حدد أسطح منع التسرب والمناطق التجميلية. ملاحظة غامضة مثل "تفاوتات دقيقة في كل مكان" تزيد التكلفة وتترك مجالاً للنقاش.
يُجري تصميم قابلية التصنيع فحوصات على سُمك الجدار، والمسافة بين الجدار والسطح، والتجاويف، والأضلاع، والنتوءات، وخطوط الفصل، والبوابات، وفتحات التهوية، وآلية الإخراج. كما يجب أن يُحدد تحليل قابلية التصنيع الأبعاد التي تعبر خط الفصل، والميزات التي تتطلب منزلقات، أو رافعات، أو حشوات، أو أكمام، أو آليات فك.
تُناسب مقاطع الجدران التي يتراوح سمكها بين 1.5 و2.5 مم العديد من أنواع اللدائن الحرارية الشائعة، مع إعطاء الأولوية لنطاق مورد الراتنج ووظيفة القطعة. يُفضّل تقارب سمك الجدران المتجاورة. تبرد قواعد النتوءات السميكة ببطء، مما قد يؤدي إلى انكماش واضح في الوجه المقابل. يُساعد السحب على تحرير القطعة؛ وعادةً ما يتطلب السطح الخشن سحبًا أكبر من السطح المصقول.
يمكن لمحاكاة التدفق اختبار البوابات، وتوازن قنوات التغذية، وخطوط اللحام، ومصائد الهواء، والضغط، والسلوك الحراري. وهي مناسبة للجدران الرقيقة، ومسارات التدفق الطويلة، والأدوات متعددة التجاويف، والأجزاء الخارجية. وينبغي أن تؤدي كل نتيجة إلى إجراء ما، مثل نقل بوابة أو تعديل قناة تبريد.
تُستخدم آلات CNC لتشكيل معظم النوى والتجاويف. أما آلات EDM فتتعامل مع الفتحات العميقة والتفاصيل الداخلية الدقيقة والأشكال الهندسية التي لا يمكن للقاطع الوصول إليها بدقة. وتُكمل عمليات القطع السلكي والطحن والتركيب والتلميع عملية تصنيع الأداة.
تتحقق المرحلة T0 من التعبئة والفتح والإخراج والتشغيل الآمن. يسجل الفريق أي عيوب في عملية اللحام، مثل الحقن غير الكامل، والوميض، والحروق، والانخفاضات، وخطوط اللحام، والتشوه، والالتصاق، وانحراف الأبعاد. يجب أن تتضمن عينات المرحلة T1 الراتنج المتفق عليه، وسجل العملية، وتقرير الأبعاد، والإجراءات المتبقية. حتى العينة الجيدة من دورة غير مستقرة لا تزال نتيجة غير مكتملة. وتتعلم ورش العمل هذا الدرس باستمرار.
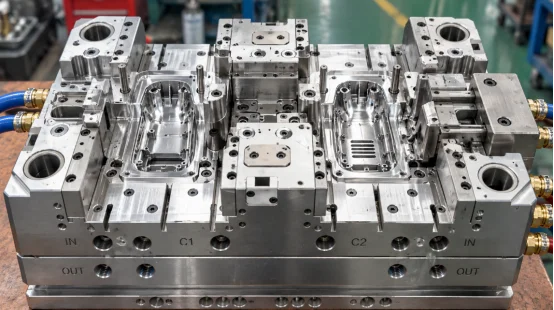
تعتمد جودة القطعة على قرارات مترابطة. يؤثر موقع البوابة على خطوط اللحام والتعبئة. يؤثر التبريد على زمن الدورة والتشوه. يؤثر الإخراج على علامات السحب والتبييض والتشوه.
ضع البوابة في مكان يسمح للسائل المنصهر بملء التجويف بضغط مناسب، مع الحرص على ملء المناطق السميكة. يُعدّ توازن قنوات التدفق أمرًا بالغ الأهمية في الأدوات متعددة التجاويف، لأن امتلاء أحد التجاويف مبكرًا قد يُقلل الضغط على تجويف آخر. تُساعد فتحات التهوية في نهاية مسارات التدفق على إطلاق الهواء المحبوس وتقليل الحروق.
غالباً ما تستغرق عملية التبريد الجزء الأكبر من دورة التشكيل. يجب أن تكون القنوات مغطاة بالتساوي حول القلب والتجويف. تؤدي النقاط الساخنة الموضعية إلى إبقاء منطقة ما لينة بينما ينكمش البلاستيك المجاور، مما قد يتسبب في التواء الغلاف المسطح بعد عملية الإخراج. لذلك، تحتاج دبابيس الإخراج، والأكمام، وألواح التجريد، والرافعات، أو الإخراج الهوائي إلى مساحة تلامس كافية لتحريك القطعة دون إحداث انبعاجات.
قارن عروض الأسعار حسب نطاق العمل. لا يُفيد أقل سعر للأدوات كثيرًا إذا أغفل عرض السعر الراتنج، أو التجارب، أو الفحص، أو التغييرات، أو العمر الافتراضي المتوقع للأداة.
اسأل كل واحد مصنع قوالب حقن البلاستيك يجب تحديد مادة القالب، وصلابته، وعدد التجاويف، ونوع قناة التغذية، وعمر الأداة، والتجارب المشمولة، ومدة التسليم (T1)، والتقرير البُعدي، وخطة الصيانة، وشروط الملكية. يُرجى التأكد من قوة الضغط وحجم الحقنة. تتطلب المساحة الكبيرة المُسقطة قوة تثبيت كافية للتحكم في الزوائد.
راجع تكلفة القطع بكميات مختلفة. تُناسب قنوات التوزيع الباردة العديد من عمليات الإنتاج القصيرة، مع العلم أن كل عملية حقن تُنتج مادةً زائدة. أما قنوات التوزيع الساخنة فتُقلل الهدر وقد تُقصر دورة الإنتاج، لكن تكلفة الأدوات والصيانة تكون أعلى. ويُحدد حجم الإنتاج وسعر الراتنج الخيار الأمثل.
امنح وقتًا كافيًا لإجراء تعديل واحد بعد التجربة الأولى. قد تصل القوالب السريعة القياسية إلى المرحلة T1 في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما الهياكل المعقدة التي تتطلب فك البراغي أو إدخال مواد أو استخدام مادتين، فقد تستغرق من أربعة إلى ثمانية أسابيع. قد تؤثر عوامل مثل الهندسة، وتوفر الفولاذ، والتشطيب، ونطاق الفحص على هذه المواعيد، لذا فإن وضع خطة مرحلية أكثر فائدة من مجرد وعد بالتسليم.
ينبغي أن يربط تقرير التجربة كل عيب بإجراء ومسؤول عنه. هذا السجل يحوّل الأداة السريعة إلى بوابة إنتاج عملية.
XINKEY قالب يدعم هذا النظام هذه المرحلة من خلال التصميم المبكر للتصنيع، ومراجعة تدفق القالب، والتطوير السريع لقوالب النماذج الأولية، والقولبة التجريبية، والإنتاج الانتقالي. ويشمل نطاقه الهندسي المنزلقات، والرافعات، والحشوات، والقلوب الملولبة، وقنوات التغذية الساخنة والباردة، والإخراج المتوازن، وتصميمات التبريد للأجزاء التي تتطلب أكثر من مجرد أداة فتح وإغلاق بسيطة. وتشمل عمليات التشغيل الدقيقة التصنيع باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والقطع السلكي، مع دقة تحكم تصل إلى مستوى ±0.01 مم حيثما تسمح بذلك الميزة وطريقة الفحص.
يستطيع الفريق تطبيق نتائج التجارب في تصحيح القوالب وإنتاج الأجزاء بكميات صغيرة، مما يحافظ على ترابط ملاحظات التصميم وتغييرات الأدوات وسجلات العمليات. بالنسبة للمشتري، يُسهّل هذا الترابط عملية تدقيق مراجعة المرحلة الأولى (T1) ويمنح قرار اختيار أدوات الإنتاج أساسًا أكثر متانة من حيث التكلفة والجودة.
س1: ما هي سرعة إنتاج عينات T1 باستخدام قالب النموذج الأولي السريع؟
ج: قد تصل الأداة القياسية إلى المرحلة T1 في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما الشرائح، وأنظمة فك البراغي، والحشوات، والهياكل ثنائية المواد، والفولاذ الخاص، أو التشطيبات الصعبة، فقد تؤدي إلى تمديد الجدول الزمني إلى أربعة إلى ثمانية أسابيع.
س2: كم عدد الأجزاء التي يمكن أن ينتجها قالب الحقن السريع؟
ج: يعتمد عمر القالب على مادة القالب، والراتنج، والضغط، ودرجة الحرارة، والشكل الهندسي، والصيانة. حدد عدد مرات الحقن المطلوبة قبل تقديم عرض السعر حتى يتمكن صانع القوالب من اختيار الفولاذ المناسب وحماية المناطق المعرضة للتآكل الشديد.
س3: هل يمكنك استخدام راتنج الإنتاج النهائي؟
ج: نعم، في العديد من المشاريع. استخدام الراتنج المُخصّص يُعطي دليلاً أفضل على الملاءمة، والقوة، والانكماش، والاستجابة للحرارة، وجودة السطح. قد تتطلب الأنواع الكاشطة أو المُسببة للتآكل أو ذات درجات الحرارة العالية استخدام حشوات فولاذية أو أداة فولاذية.
س4: ما هي الملفات التي يجب إرسالها للحصول على عرض سعر؟
أ: أرسل نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد بأبعاد محددة، ونوع الراتنج، واللون، والتشطيب، والكمية، والتوقعات السنوية، والتفاوتات الحرجة، وتفاصيل التجميع، وتاريخ العينة المطلوب.
س5: متى يجب الانتقال إلى قالب الإنتاج؟
أ: انتقل إلى مرحلة الاستقرار في التصميم، واستيفاء التجارب لمعايير القبول، وإمكانية استخدام حجم الإنتاج المتوقع لأداة ذات عمر أطول. استخدم في هذا القرار وقت الدورة المقاس، ومعدل الهدر، واحتياجات الصيانة، وتكلفة الوحدة من تشغيل النموذج الأولي.
مشاركات ذات صلة











اتصل بنا