
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autore
IL costo di collaborazione con un produttore di stampi a iniezione I costi variano da poche migliaia di dollari per un prototipo a decine di migliaia per stampi di produzione complessi. Un'indagine pubblicata sui costi degli stampi stima che gli stampi base in alluminio costino circa 3.000 dollari, mentre quelli in acciaio lavorato superino i 20.000 dollari. La geometria, il tipo di resina, il numero di cavità, la durata dello stampo e il piano di produzione determinano il preventivo.
Un preventivo distingue i costi degli stampi dai costi ricorrenti di stampaggio.
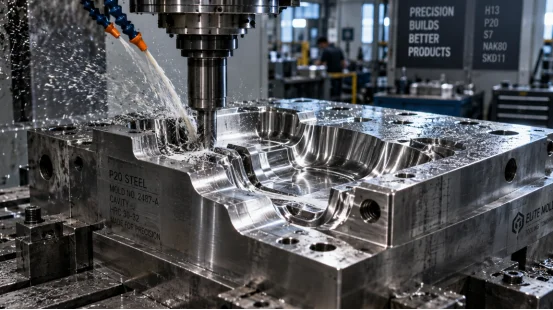
Il costo del tuo progetto comprende ingegneria, fabbricazione e validazione. Chiedi informazioni a ciascun livello.
Per un contenitore semplice, uno stampo di base può costare poche migliaia di dollari. Attrezzature complesse con meccanismi, inserti, tolleranze ristrette o molte cavità possono arrivare a costare dai 20.000 ai 50.000 dollari.
Le dimensioni incidono sul consumo di acciaio e sulle ore di lavorazione. La precisione richiede ispezione e lavorazioni di elettroerosione. La durata dell'utensile determina il tipo di acciaio e il piano di trattamento termico.
I fornitori forniscono preventivi diversi a seconda che l'acciaio, il sistema di raffreddamento, i canali di alimentazione, l'ispezione, le revisioni, il DFM, il Moldflow o l'ambito T1 siano differenti.
Il volume di produzione influisce sui costi. Uno stampo in alluminio 7075 è adatto per un prototipo o per una produzione inferiore a 10.000 pezzi; l'acciaio a lunga durata permette di ripartire il costo iniziale più elevato su un maggior numero di pezzi.
Un preventivo affidabile segue l'intero percorso del progetto, dalla progettazione del prodotto alla produzione di massa.
Il DFM verifica lo spessore della parete, la forma, le linee di separazione, i punti di iniezione, i sottosquadri e l'espulsione prima della lavorazione dell'acciaio.
Analisi del flusso di muffa Simula il riempimento, la pressione, le linee di saldatura, le bolle d'aria e le deformazioni, aiutandoti a individuare potenziali problemi mentre il modello CAD rimane facilmente modificabile.
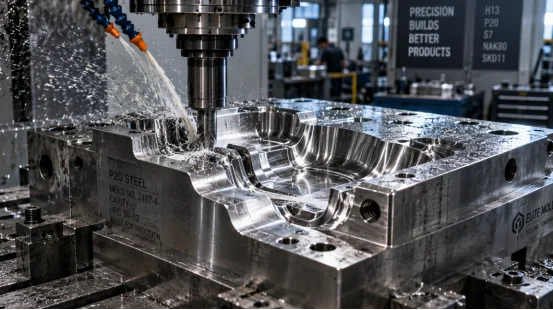
La lavorazione CNC realizza la maggior parte delle cavità e delle piastre. I dettagli complessi possono richiedere elettroerosione, taglio a filo, rettifica e assemblaggio. Gli stampi semplici richiedono da due a quattro settimane; gli utensili complessi spesso ne richiedono da sei a otto.
Il preventivo deve specificare la base dello stampo, l'acciaio, il sistema di canali di alimentazione, le azioni, il raffreddamento, l'espulsione e la finitura superficiale. Questi elementi facilitano la verifica del preventivo.
Il campionamento T1 rivela il comportamento dello stampo con resina reale e impostazioni della macchina. Prevedere un budget per l'ispezione, la correzione dello stampo e un ulteriore ciclo di campionamento quando le tolleranze o i percorsi di flusso sono difficili.
Spesso il pezzo determina il prezzo dell'utensile ancora prima del primo taglio.
Nervature profonde, sporgenze spesse, angoli vivi, filettature interne e sottosquadri aggiungono operazioni, raffreddamento ed espulsione. Guide e sollevatori risolvono questi problemi, ma aggiungono punti di manutenzione. Gli stampi multicavità riducono il costo dello stampo per pezzo in caso di elevata domanda.
Le pareti uniformi si raffreddano in modo omogeneo. Uno scarso bilanciamento crea avvallamenti, deformazioni, cicli di stampa incompleti o cicli di stampa lunghi.
P20 è adatto a progetti generici con circa 500.000 cicli di stampaggio. H13 è adatto a milioni di cicli o resine abrasive e richiede un trattamento termico. S136 è adatto a resine corrosive e applicazioni pulite. L'alluminio si lavora rapidamente per la realizzazione di prototipi di utensili.
I canali freddi semplificano la lavorazione degli stampi. I canali caldi riducono gli scarti di materiale nei canali di colata per la produzione di grandi volumi, ma il collettore e il sistema di controllo comportano un costo iniziale maggiore. Richiedete informazioni sui tempi di ciclo e sul tasso di scarto per ciascuna opzione.
Il raffreddamento può richiedere dal 60 all'80% di un ciclo. Il posizionamento dei canali e gli inserti ad alta conduttività riducono i tempi di raffreddamento. Gli estrattori devono essere compatibili con il pezzo per evitare sbiancamenti o deformazioni.
Lucidatura, texture, venature e finiture a specchio richiedono ulteriore lavoro di preparazione e controllo qualità. Specificare l'aspetto desiderato sul disegno.
Prima di selezionare il tipo di stampo, comunica al produttore la quantità di produzione prevista, la domanda annua, il tipo di resina e la durata prevista dello stampo.
UN stampo in silicone Oppure, uno stampo in alluminio può validare l'adattamento e la funzionalità con una spesa iniziale inferiore. Lavorazioni rapide CNC o EDM possono produrre un prototipo funzionale in pochi giorni.
La produzione ad alto volume richiede acciaio temprato, canali di alimentazione bilanciati, un raffreddamento robusto, l'espulsione automatizzata e un'ispezione ripetibile. Uno stampo con svitamento automatico può costare di più rispetto a uno manuale, ma il risparmio di manodopera e di secondi per ciclo può compensare la differenza in pochi mesi.
Invia al fornitore i tuoi file CAD, disegni 2D, tipo di resina, volume annuo, requisiti di superficie, tolleranze target e data di consegna. Chiedi:
La citazione più chiara indica le ipotesi e i tempi di consegna fino a T1.
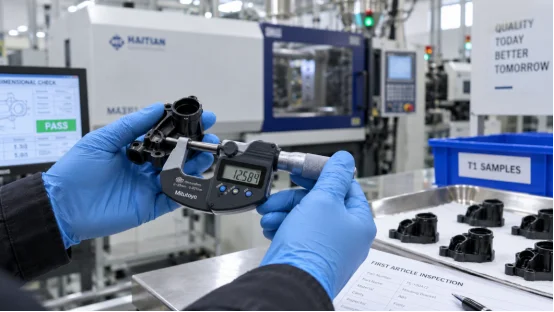
Una progettazione preliminare mantiene il budget vincolato al componente che si intende vendere. Un team che esamina la struttura, esegue analisi DFM e Moldflow, progetta il raffreddamento e l'estrazione, lavora lo stampo e fornisce supporto T1 può risolvere i problemi prima che si verifichino cambiamenti nell'acciaio.
XINKEY MOULD Seguendo questo flusso di lavoro interconnesso, l'azienda sviluppa stampi a iniezione per materie plastiche personalizzati. I suoi ingegneri esaminano lo spessore delle pareti, la sformo, i punti di iniezione, i canali di alimentazione, i sottosquadri e i rischi di produzione prima della realizzazione dello stampo. Il processo comprende la progettazione dello stampo, la lavorazione CNC ed EDM, lo stampaggio di prova, la correzione e la produzione di piccoli volumi.
Questo approccio si adatta anche agli stampi 2K, a inserto, filettati e in bachelite, dove passo, ritiro, temperatura, ventilazione e usura influiscono sui costi successivi.
D1: Qual è il costo tipico di uno stampo a iniezione per un pezzo semplice?
A: Un prototipo o uno stampo in alluminio possono costare qualche migliaio di dollari. L'acciaio per la produzione in serie ha un costo maggiore, considerando la durata dello stampo e la lavorazione.
D2: L'analisi DFM incide sui costi di progettazione dello stampaggio a iniezione?
A: Può essere separato o incluso nell'attrezzatura. Verifica i rischi principali prima della lavorazione.
D3: Vale la pena sostenere i costi aggiuntivi per gli stampi di un sistema a canale caldo?
A: È adatto a lavori ad alto volume in cui lo spreco di materiale nel canale di colata e il tempo di ciclo sono importanti. I canali freddi sono più adatti a progetti più semplici.
D4: In che modo la scelta dell'acciaio per stampi influisce sui costi di manutenzione?
A: P20 è adatto agli utensili generici, H13 è adatto per lavori ad alto ciclo e le leghe di acciaio inossidabile sono adatte alle resine corrosive.
D5: Quali informazioni aiutano un produttore a fornire un preventivo accurato?
A: Condividi il modello CAD 3D, i disegni 2D, il tipo di resina, il volume annuo, la dimensione della cavità desiderata, la finitura superficiale, le tolleranze, la durata prevista dell'utensile, le esigenze di campionamento e la data di consegna. Informazioni chiare consentono di formulare ipotesi più precise e di evitare sorprese sui prezzi.
Articoli correlati











Contattaci