
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autore
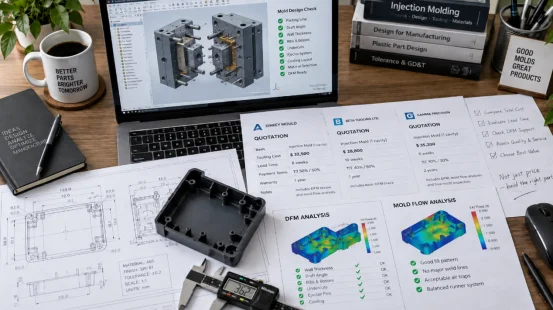
Quando confrontate i preventivi di diversi produttori di stampi a iniezione, esaminate l'ambito di lavoro dichiarato, la durata prevista dello stampo e il piano di campionatura, oltre al prezzo.
Un utile confronto preventivi per stampi a iniezione Mette tutti i fornitori sullo stesso piano di revisione dei disegni, resina, volume annuo, schema delle cavità, obiettivo di qualità e tempistiche di consegna. Scegli il piano di attrezzaggio che collega il suo prezzo a requisiti di produzione stabili e a risultati documentati.
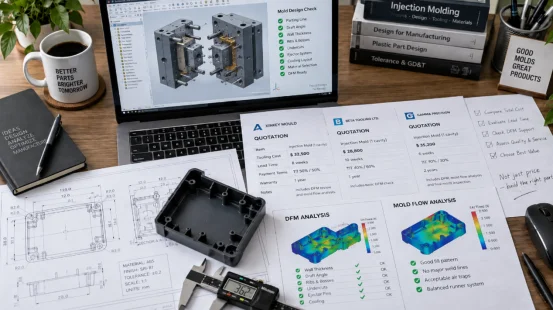
Un preventivo per uno stampo a iniezione riflette sia le decisioni ingegneristiche che le ore di lavorazione. Prima di confrontare i totali, chiedete a ciascun fornitore di specificare le ipotesi alla base del prezzo. Un preventivo basato su uno stampo a cavità singola, un semplice sistema a canale freddo e una breve durata di vita utile descrive un progetto diverso rispetto a uno stampo a canali caldi multicavità per la produzione continua.
Fornite a ogni fornitore lo stesso file 3D del componente, il disegno 2D, il tipo di resina, il colore, la domanda annua e i requisiti di imballaggio. Chiedete se il prezzo include l'analisi DFM, la revisione Moldflow, la certificazione dell'acciaio, lo stampaggio di prova, i rapporti di ispezione, i pezzi di ricambio soggetti a usura e il trasporto.
Annotare il numero previsto di cicli di stampaggio e le dimensioni della pressa. Uno stampo prototipo ha una struttura di costi diversa rispetto a uno stampo di produzione progettato per centinaia di migliaia di cicli.
Linee di separazione, angoli di sformo, spessore delle pareti, sottosquadri, filettature e superfici estetiche modificano il preventivo per gli stampi. Cursori, estrattori, inserti, meccanismi di svitamento e strutture a due componenti aggiungono elementi mobili e lavoro di impostazione. Richiedete un progetto preliminare dello stampo.
Indica se il fornitore ha preventivato la struttura reale o una versione semplificata che subirà modifiche dopo la revisione del progetto.
Un preventivo completo collega ogni costo a una consegna. Utilizza la stessa lista di controllo per ogni fornitore di stampaggio a iniezione e contrassegnare ciascuna riga come inclusa, facoltativa o esclusa.
Il preventivo deve specificare l'acciaio dello stampo, la durezza target, lo standard della base dello stampo, i sistemi di guida ed espulsione, il tipo di canale di colata, il design del punto di iniezione, il sistema di raffreddamento e la finitura superficiale. Gli acciai P20, H13, S136, 1.2344 e NAK80 sono adatti a diverse esigenze in termini di resistenza all'usura, alla corrosione, al calore e all'aspetto estetico. Richiedere i certificati dei materiali e la documentazione relativa al trattamento termico. Confermare la copertura per i componenti del canale caldo, le interfacce del controller, i perni di espulsione di ricambio e le parti soggette ad usura.
La parte ingegneristica rientra nel preventivo per gli stampi. Può includere analisi DFM, raccomandazioni sullo spessore delle pareti e sulla forma, impostazioni di ritiro, simulazione Moldflow, revisione della linea di separazione e modifiche al punto di iniezione o allo sfiato.
La documentazione relativa al campionamento deve indicare il numero di prove, il tipo di resina, il metodo di ispezione e il formato del rapporto. Chiedere chi si occupa delle azioni correttive T1 e se è disponibile lo stampaggio a iniezione a basso volume per una produzione pilota.
Confronta i fattori di costo che influenzano il costo unitario e il rischio del progetto. Un fornitore dovrebbe spiegare il motivo di ogni scelta importante in un linguaggio semplice, corredandolo da un disegno o un calcolo qualora la scelta modifichi il prezzo.
Il numero di cavità influisce sulla produzione, sul bilanciamento, sulle dimensioni dello stampo e sull'impegno necessario per la validazione. Un maggior numero di cavità può ridurre il costo unitario ad alti volumi, grazie a canali di alimentazione bilanciati e al controllo della distanza tra le cavità. Un canale di alimentazione freddo genera scarti da separare e rimacinare. Un canale di alimentazione caldo aggiunge componenti e controlli, rimuovendo al contempo il materiale dal canale dopo ogni stampaggio. Richiedete informazioni su tempo di ciclo, pressione di riempimento, tonnellaggio della pressa e scarti di materiale per entrambe le opzioni.
Il sistema di raffreddamento controlla il tempo di ciclo e la deformazione. Richiedete uno schema di raffreddamento e chiedete come verranno gestiti i punti caldi attorno a nervature, sporgenze o sezioni spesse. Anche l'espulsione deve essere compatibile con la geometria: la disposizione dei perni, l'espulsione del manicotto, i sollevatori, le piastre di estrazione e l'assistenza pneumatica influiscono tutti sul distacco.
Per i componenti filettati, chiedere come la rotazione si sincronizza con l'apertura dello stampo. Includere gli intervalli di manutenzione per slitte, estrattori, perni di espulsione e anime rotanti.
tempi di consegna dello stampo Diventa utile quando viene suddiviso in tappe intermedie verificabili. Richiedete date per l'approvazione DFM, l'ordinazione dell'acciaio, il rilascio del progetto dello stampo, la lavorazione di sgrossatura, la lavorazione di finitura, l'assemblaggio, il campione T0, il campione T1, il controllo dimensionale e l'accettazione finale. Un programma con responsabili designati vi fornisce un modo per agire quando una decisione di progettazione subisce delle modifiche.
Il normale flusso di lavoro va dalla progettazione del prodotto e dalla revisione DFM alla progettazione dello stampo, all'attrezzatura, allo stampaggio di prova, alla produzione pilota, alla produzione di massa e alla consegna. L'ingegneria di pre-produzione può identificare i rischi di riempimento, sfiato, sformatura o deformazione prima del taglio dell'acciaio. La knowledge base indica circa due-quattro settimane per le lavorazioni T1 standard e da quattro a otto settimane per progetti complessi di svitamento o 2K. Confermare le tempistiche in base al proprio componente e ai tempi di approvazione.
Richiedere un registro di stampaggio con lotto di resina, macchina, temperatura dello stampo, pressione, tempo di ciclo e identificazione della cavità. Richiedere dimensioni misurate, foto estetiche e azioni aperte. Un campione T1 avvia la validazione; l'accettazione finale avviene dopo condizioni di stampaggio stabili e criteri concordati.
Le domande sulla qualità rivelano come un fornitore gestisce il rischio dopo l'ordine di acquisto. È importante che siano specifiche, in modo che le risposte possano essere verificate in disegni, report o campioni.
Chiedete come il fornitore controlla le lavorazioni CNC, EDM, il taglio a filo e l'allineamento dell'assemblaggio. Una lavorazione con una precisione di ±0,01 mm può supportare aree con accoppiamenti ristretti quando il disegno e il metodo di ispezione corrispondono all'obiettivo. Richiedete i risultati di Moldflow relativi a riempimento, pressione, linee di saldatura, intrappolamento dell'aria e bilanciamento del raffreddamento.
Il piano di manutenzione dello stampo deve indicare i punti di lubrificazione, i limiti di usura, la protezione dalla ruggine, i componenti di ricambio e i registri di manutenzione. Confermare la durata prevista dello stampo per l'acciaio e la resina selezionati. Al momento della consegna, richiedere i disegni finali, la mappa delle cavità, il campione approvato, le note di processo, i dati di ispezione e il programma di manutenzione.
Crea una tabella comparativa ponderata con cinque gruppi: ambito tecnico, controlli di qualità, tempistiche, costi totali di gestione e comunicazione. Valuta ogni preventivo in base agli stessi requisiti.
Aggiungete il costo delle modifiche ingegneristiche, dei pezzi di ricambio, del trasporto, della resina di prova e della manutenzione prevista. Quindi, esaminate le due ipotesi a più alto rischio con ciascun fornitore in una breve riunione di progettazione. Questo approccio trasforma il confronto dei preventivi per lo stampaggio a iniezione in una decisione documentata che i vostri team di ingegneria e acquisti possono condividere.
La fiducia nel preventivo aumenta quando il fornitore collega il prezzo alle decisioni che tutelano il lancio del prodotto. XINKEY MOLD Utilizza un processo di ingegneria preliminare con analisi DFM e Moldflow prima della realizzazione degli stampi. Il suo team di progettazione interno si occupa di spessore delle pareti, sformo, ritiro, punti di iniezione, canali di alimentazione, raffreddamento, ventilazione, espulsione e resistenza dello stampo. Questa portata è adatta a progetti in cui un progetto deve passare a una produzione stabile.
Per i componenti complessi, il team supporta cursori, sollevatori, inserti, anime filettate, svitamento automatico e strutture a doppia iniezione 2K. La lavorazione CNC è controllata con una precisione dichiarata di ±0,01 mm, seguita da verifiche di assemblaggio e convalida dello stampaggio di prova. L'azienda offre anche la realizzazione rapida di stampi per prototipi e la produzione di prova a basso volume, rappresentando un passaggio pratico tra il campione T1 e la produzione su larga scala. È possibile consultare i prodotti per stampaggio a iniezione disponibili al momento della richiesta di un preventivo per il proprio componente.
D1: Qual è il primo documento da richiedere con un preventivo per gli utensili?
A: Richiedere un elenco dettagliato delle voci di progetto, comprensivo di layout dello stampo, tipo di acciaio, numero di cavità, schema di canali di colata e punti di iniezione, piano di campionamento, tempistiche di consegna e esclusioni.
D2: Come si confrontano le quotazioni di un corridore in forma e di un corridore in calo?
A: Confrontare il costo totale del sistema, l'obiettivo del ciclo, gli sprechi di materiale, le esigenze del sistema di controllo, l'accesso per la manutenzione e il volume di produzione previsto.
D3: Cosa dovrebbe contenere un pacchetto di campioni T1?
A: Dovrebbe contenere le condizioni di sparo, l'identificazione della cavità, le dimensioni misurate, le foto estetiche, le quantità dei campioni e le azioni correttive in corso.
D4: In che modo l'analisi DFM influisce sul preventivo per uno stampo?
A: L'analisi DFM identifica lo spessore della parete, l'inclinazione, il punto di iniezione, lo sfiato, il raffreddamento e le modifiche di sformatura prima del taglio dell'acciaio, in modo che il preventivo rifletta una struttura dello stampo realizzabile.
D5: Quali dettagli relativi alla manutenzione degli stampi sono da considerare nella selezione del fornitore?
A: Verificare le ipotesi sulla durata utile dell'utensile, i punti di lubrificazione, i limiti di usura delle parti, i pezzi di ricambio, i registri di manutenzione, la protezione dalla ruggine e i documenti di consegna forniti con lo stampo.
Articoli correlati











Contattaci