
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 auteur
Le choix d'un processus de prototypage dépend de la question à laquelle les pièces doivent répondre. Un boîtier pour un contrôle d'ajustement, un couvercle à clipser et une série pilote de dix pièces nécessitent chacun des preuves différentes. Ce guide compare moulage par injection de prototype, l'impression 3D et l'usinage CNC en fonction du délai de livraison, du comportement des matériaux, de la précision, de la finition, de la quantité et du risque d'achat.
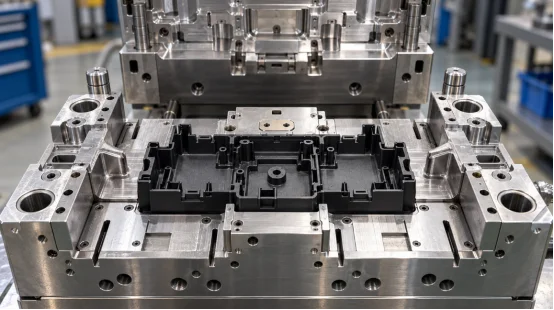
Ces trois méthodes de fabrication produisent des pièces de manières différentes, ce qui explique les différences de comportement qu'elles présentent. Le moulage par injection consiste à remplir une cavité de thermoplastique fondu et à répéter le même cycle. L'impression 3D ajoute de la matière couche par couche. L'usinage CNC enlève de la matière d'un bloc solide. Le comportement le plus important dépend de l'utilisation prévue.
Le prototypage par injection utilise un moule à petite série, souvent en aluminium ou en acier à outils plus tendre, pour fabriquer des pièces à partir de la résine de production prévue. Il est possible d'inspecter les lignes de soudure, les retassures, les déformations, la force d'emboîtement et la texture sur une pièce moulée.
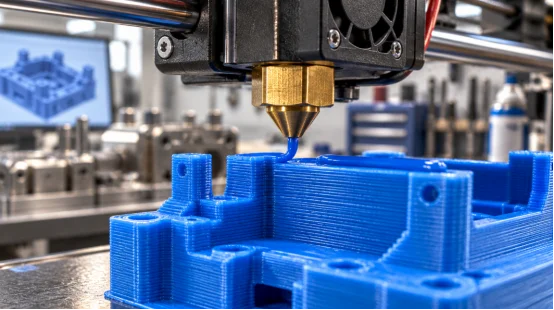
L'impression 3D convient aux modifications géométriques quotidiennes ou à la production rapide de pièces de une à cinq unités. La technologie FDM peut utiliser l'ABS, le PLA et le polycarbonate ; les systèmes à base de résine et de poudre permettent d'obtenir des détails plus fins. Le sens d'impression des couches influe sur la résistance, la texture en escalier et la réponse thermique. Une charnière imprimée peut fléchir différemment d'une charnière moulée par injection avec le même polymère nominal.
L'usinage CNC permet de usiner des pièces à partir de blocs d'ABS, de POM, de nylon, de PC ou d'autres plastiques techniques. Il offre des références précises et des dimensions exactes sur les zones accessibles. Les canaux internes, les cavités profondes et les nervures fines peuvent augmenter le coût, car les outils de coupe nécessitent un accès et un support. Les pièces usinées présentent également le grain du bloc et les marques d'outils, qui peuvent différer de la texture obtenue par moulage.
Img.CNC milling machine spindle carving white plastic prototype part.webp
Quelle méthode convient le mieux à votre quantité et à votre délai de livraison ?
La quantité influe sur le coût. Avant de comparer les devis, fixez une quantité cible, une date d'échantillonnage et un nombre de révisions de conception.
L'impression 3D convient aux premiers contrôles de forme car elle ne nécessite pas d'outillage dédié. L'usinage CNC convient aux pièces nécessitant des trous précis, des surfaces planes de référence ou des filetages fonctionnels. prototype de moule d'injection Cela se justifie lorsque la décision concerne un comportement façonné, comme celui d'une charnière ou d'une pince vivante.
Le moulage par injection en petites séries permet de répartir les coûts d'outillage sur des pièces reproductibles et prend en charge l'utilisation de matériaux de qualité industrielle. L'outillage transitoire permet de produire des unités pilotes ou commercialisables en attendant la fabrication d'un moule à durée de vie plus longue. L'usinage CNC convient aux pièces épaisses et rigides ; l'impression 3D offre en plus la possibilité d'éliminer les supports, de poncer ou de réaliser des contrôles d'orientation.
L'impression 3D peut commencer après la préparation des fichiers et la planification. L'usinage CNC prend ensuite en compte la programmation, la matière première, les dispositifs de fixation et la finition. Un projet d'outillage rapide standard peut atteindre les prototypes T1 en deux à quatre semaines environ ; l'utilisation de glissières, d'inserts, de systèmes de dévissage, d'aciers spéciaux ou de finitions exigeantes peut porter le délai de fabrication à quatre à huit semaines. Confirmez les étapes clés avec le fournisseur.
Le choix du matériau doit être adapté aux conditions d'utilisation : chocs, chaleur, produits chimiques, flexion, aspect ou isolation électrique. Une résine de substitution laisse en suspens des questions essentielles concernant les performances.
Le moulage par injection permet de tester, selon un processus contrôlé, des boîtiers en ABS, des pièces de protection contre les chocs en PC, des charnières intégrées en PP, des composants chargés en PA et des nuances de PA. Le séchage de la résine, la température de fusion, la pression de maintien et le refroidissement influent sur le retrait et la déformation. Le PP offre une résistance chimique et une flexibilité optimales ; le PA chargé renforce la rigidité, mais peut accroître l’usure des outils.
Les pièces imprimées peuvent présenter des vides, des joints de couches ou une résistance anisotrope. Les pièces usinées CNC utilisent un matériau brut, mais la découpe peut révéler des contraintes ou déformer les parois fines. Pour les tests de vieillissement thermique, d'exposition chimique ou d'assemblage répété, les échantillons doivent être identiques à la résine et au procédé de fabrication finaux.
La précision est un résultat qui dépend de chaque caractéristique. La stratégie de référence, le retrait, l'accès aux outils, la méthode d'inspection et l'historique thermique ont tous une incidence sur elle.
Usinage CNC Elle permet de respecter des tolérances serrées sur les faces et les trous accessibles, ce qui la rend utile pour les jauges et les études d'assemblage. La fabrication numérique permet de créer directement des formes complexes, et la pièce imprimée finale conserve la surface de construction ; les lignes de joint du moule ne définissent pas sa géométrie.
Les petits trous et les bords peuvent nécessiter un post-traitement. Le moulage par injection reproduit la géométrie de la cavité une fois le processus stabilisé ; l’analyse de fabrication (DFM) doit prendre en compte la dépouille, les lignes de joint, les points d’injection, l’éjection et le retrait de la résine.
Les surfaces usinées présentent des marques d'outil qui peuvent être polies ou texturées. Les surfaces imprimées nécessitent souvent un ponçage ou un traitement à la vapeur. Une cavité moulée peut présenter un polissage ou une texture définie sur l'ensemble de la pièce. Les traces d'injection, les lignes de soudure, les marques d'éjection et les variations de brillance doivent être indiquées sur le dessin, notamment pour les boîtiers visibles.
Un devis pertinent lie le prix et le délai à un périmètre défini. Comparez les travaux d'ingénierie, les matériaux, l'inspection, les révisions, le mode de livraison et le prix unitaire.
Veuillez fournir un modèle 3D, un dessin 2D coté, la qualité de la résine, sa couleur, sa finition, la quantité souhaitée, les prévisions annuelles, les tolérances critiques, le contexte d'assemblage et la date de livraison de l'échantillon. Demandez des informations sur le matériau du moule, le nombre d'empreintes, le type de canal d'alimentation, la durée de vie cible de l'outillage, les essais, le rapport T1, la politique de correction et les conditions de propriété.
Pour l'usinage CNC, indiquez le matériau de base, le système de référence, les points de contrôle et la finition. Pour l'impression, précisez le procédé, l'orientation, la hauteur de couche, le post-traitement et le sens de la résistance.
Conception en vue de la fabrication L'analyse DFM doit signaler l'épaisseur de paroi, la dépouille, les nervures, les bossages, les contre-dépouilles, les points d'injection, les évents et l'éjection avant l'usinage. Lors des phases T0 et T1, consignez les défauts suivants : soudures incomplètes, bavures, brûlures, retassures, lignes de soudure, collage, déformation et dérive dimensionnelle. Associez chaque problème à une action et à un responsable. Ce suivi permet au service des achats de disposer d'une base claire pour approuver l'outillage suivant ou modifier la pièce.
Le passage de témoin est crucial lorsqu'un prototype révèle un problème d'outillage ou de processus. La logique de conception doit être maintenue depuis la revue jusqu'à la décision de production en petite série, en passant par la correction du moule et le moulage d'essai.
XINKEY moule Cette méthodologie est appliquée au développement de pièces en plastique. Ses ingénieurs examinent l'épaisseur des parois, la dépouille, le retrait, les points d'injection, les canaux d'alimentation, le refroidissement, la ventilation, l'éjection et la résistance du moule avant la fabrication des outillages. Pour les perçages latéraux, les filetages ou les éléments bimatières, la solution inclut les coulisseaux, les éjecteurs, les inserts, les noyaux filetés, le dévissage automatique et les structures bi-injection 2K. L'usinage CNC, l'électroérosion et la découpe au fil contribuent à la fabrication des outillages, avec une précision de ±0,01 mm lorsque la caractéristique et la méthode de contrôle le permettent.
En tant que fabricant de moules d'injection plastique, l'entreprise intègre les résultats des essais dans les corrections de moules et le moulage par injection en petites séries, en conservant les données des échantillons liées à la production.
Q1 : Le moulage par injection de prototypes est-il rentable pour 20 pièces ?
Oui, si vous avez absolument besoin de résine de qualité industrielle, de clips moulés, de charnières ou de textures spécifiques. Comparez simplement le prix d'achat de l'outil au coût d'usinage ou d'impression de chaque pièce. Tenez compte de l'importance que vous accordez à des résultats fiables et probants.
Q2 : L’impression 3D peut-elle remplacer un prototype moulé par injection ?
Seulement en partie. L'impression 3D gère assez bien les formes de base, les jeux et les premiers contrôles ergonomiques. Cependant, le moulage par injection révèle des détails totalement différents. Il montre précisément le remplissage des cavités, met en évidence le retrait réel et les éventuelles lignes de soudure, et démontre l'éjection réelle et le comportement authentique de la résine moulée.
Q3 : Quand l’usinage CNC est-il le choix pratique ?
Elle excelle lorsqu'on a besoin de quelques pièces rigides exigeant une grande précision dans les dimensions, les perçages ou les filetages. Elle est également idéale pour les géométries volumineuses. Les sections épaisses sont tout simplement trop longues à imprimer. De plus, une petite série ne justifie pas les coûts d'outillage sur mesure.
Q4 : Quel procédé utilise le matériau plastique final ?
Le moulage par injection utilise généralement la résine de production prévue. L'usinage CNC, quant à lui, utilise des plastiques techniques standard. L'impression 3D, de son côté, est limitée aux polymères compatibles avec l'imprimante utilisée. Il est donc impératif de vérifier les spécifications thermiques, chimiques et de résistance avant de tirer des conclusions définitives sur les performances.
Q5 : Quand faut-il passer d'un outil prototype à un moule de production ?
Passez à la production une fois votre conception parfaitement stable. Vos échantillons T1 doivent également satisfaire à tous les critères d'acceptation de base. De plus, votre volume de production prévu doit justifier l'achat d'un outil à durée de vie plus longue. Prenez cette décision en toute confiance en vous appuyant sur les données concrètes de la production du prototype : temps de cycle enregistré, taux de rebut réel, besoins de maintenance réels et coût unitaire prouvé.
Articles connexes











Nous contacter