
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
La elección de un proceso de prototipado depende de la pregunta que se necesita que respondan las piezas. Una carcasa para una prueba de ajuste, una cubierta de ajuste a presión y una prueba piloto de diez piezas requieren evidencias diferentes. Esta guía compara moldeo por inyección de prototiposImpresión 3D y mecanizado CNC según el tiempo de entrega, el comportamiento del material, la precisión, el acabado, la cantidad y el riesgo de compra.
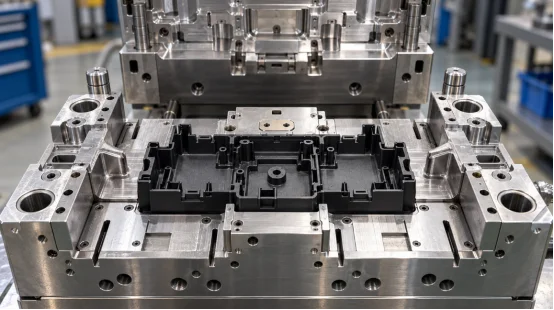
Los tres métodos fabrican las piezas de maneras diferentes, por lo que cada pieza presenta características distintas. El moldeo por inyección llena una cavidad con termoplástico fundido y repite el mismo ciclo. La impresión 3D añade material capa a capa. El mecanizado CNC elimina material de un bloque sólido. El uso previsto determinará qué comportamiento es más importante.
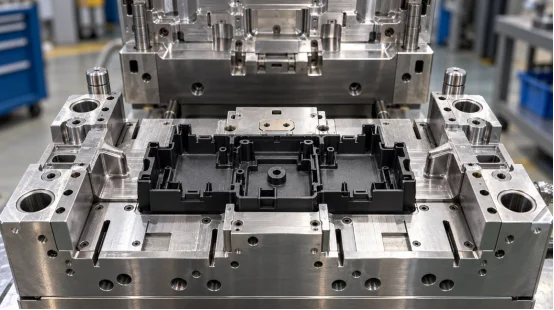
El moldeo por inyección de prototipos utiliza un molde de tirada corta, generalmente de aluminio o acero para herramientas más blando, para fabricar piezas a partir de la resina de producción prevista. En una pieza moldeada se pueden inspeccionar las líneas de soldadura, las marcas de hundimiento, la deformación, la fuerza de ajuste a presión y la textura.
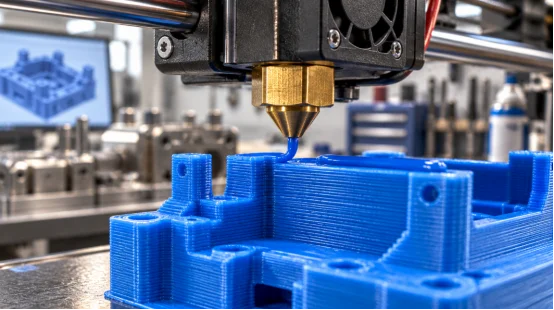
La impresión 3D es ideal para cambios geométricos diarios o para fabricar de una a cinco piezas rápidamente. La tecnología FDM puede utilizar ABS, PLA y policarbonato; los sistemas de resina y polvo permiten obtener detalles más finos. La dirección de la capa afecta la resistencia, la textura escalonada y la respuesta al calor. Una bisagra impresa puede flexionarse de forma diferente a una bisagra moldeada por inyección con el mismo polímero nominal.
El mecanizado CNC corta piezas a partir de bloques de ABS, POM, nailon, PC u otros plásticos de ingeniería. Proporciona referencias de datos precisas y dimensiones exactas en las zonas accesibles. Los canales internos, las cavidades profundas y las nervaduras delgadas pueden aumentar el coste, ya que las herramientas de corte requieren acceso y soporte. Además, las piezas mecanizadas muestran la veta y las marcas de las herramientas del bloque, que pueden diferir de la textura del moldeado.
Img.CNC milling machine spindle carving white plastic prototype part.webp
¿Qué método se ajusta mejor a su cantidad y plazo de entrega?
La cantidad modifica la curva de costos. Establezca una cantidad objetivo, una fecha de muestreo y un número de revisiones de diseño antes de comparar presupuestos.
La impresión 3D es adecuada para las comprobaciones de forma temprana porque no se necesita utillaje específico. El mecanizado CNC es adecuado para piezas que necesitan agujeros precisos, referencias planas o roscas funcionales. prototipo de molde de inyección Tiene sentido cuando la decisión se refiere a un comportamiento moldeado, como una bisagra o un clip flexible.
El moldeo por inyección de bajo volumen distribuye el costo de las herramientas entre piezas repetibles y admite materiales de calidad de producción. Las herramientas provisionales pueden suministrar unidades piloto o comercializables mientras se prepara un molde de mayor duración. El mecanizado CNC es adecuado para piezas gruesas y rígidas; la impresión 3D permite eliminar soportes, lijar o inspeccionar la orientación específica.
La impresión 3D puede comenzar tras la preparación y programación de los archivos. El cronometraje del CNC depende de la programación, el material, las fijaciones y el acabado. Un proyecto estándar de utillaje rápido puede alcanzar las muestras T1 en aproximadamente dos a cuatro semanas; los deslizadores, los insertos, los sistemas de desenroscado, los aceros especiales o los acabados exigentes pueden extender el plazo de fabricación a cuatro u ocho semanas. Confirme los hitos con el proveedor.
La elección del material debe ajustarse a las condiciones de servicio: impacto, calor, productos químicos, flexión, apariencia o aislamiento eléctrico. El uso de una resina sustituta deja sin resolver cuestiones clave sobre el rendimiento.
El moldeo por inyección permite probar carcasas de ABS, piezas de impacto de PC, bisagras flexibles de PP, componentes con carga de PA y grados con relleno en un proceso controlado. El secado de la resina, la temperatura de fusión, la presión de compactación y el enfriamiento afectan la contracción y la deformación. El PP proporciona resistencia química y flexibilidad; el PA con relleno añade rigidez, pero puede aumentar el desgaste de la herramienta.
Las piezas impresas pueden presentar huecos, uniones entre capas o resistencia anisotrópica. Las piezas mecanizadas por CNC utilizan material estándar, pero el proceso de corte puede generar tensiones o deformar paredes delgadas. Para el envejecimiento térmico, la exposición a productos químicos o el ensamblaje repetido, las muestras de prueba deben coincidir con la resina y el proceso finales.
La precisión es un resultado que depende de cada característica. La estrategia de referencia, la contracción, el acceso de la herramienta, el método de inspección y el historial térmico influyen en ella.
Mecanizado CNC Permite mantener tolerancias estrictas en las caras y orificios accesibles, lo que resulta útil para calibres y estudios de acoplamiento. La construcción digital crea formas complejas directamente, y la pieza impresa final conserva la superficie de construcción; las líneas de separación del molde no definen su geometría.
Los orificios y bordes pequeños pueden requerir un procesamiento posterior. El moldeo por inyección repite la geometría de la cavidad una vez que el proceso se estabiliza; la revisión DFM debe tener en cuenta el ángulo de desmoldeo, las líneas de separación, las compuertas, la eyección y la contracción de la resina.
Las superficies mecanizadas presentan marcas de corte que pueden pulirse o texturizarse. Las superficies impresas suelen requerir lijado o tratamiento con vapor. Una cavidad moldeada puede presentar un pulido o textura definidos en cada inyección. Los vestigios de la entrada de inyección, las líneas de soldadura, las marcas de expulsión y las variaciones de brillo deben indicarse en el plano, especialmente en el caso de las carcasas visibles.
Un presupuesto útil vincula el precio y el plazo de entrega con un alcance definido. Compare el trabajo de ingeniería, los materiales, la inspección, las revisiones, el formato de entrega y el precio unitario.
Envíe un modelo 3D, un plano 2D acotado, el grado de resina, el color, el acabado, la cantidad, la previsión anual, las tolerancias críticas, el contexto de montaje y la fecha de entrega de la muestra. Solicite información sobre el material del molde, el número de cavidades, el tipo de canal de alimentación, la vida útil prevista de la herramienta, las pruebas, el informe T1, la política de corrección y las condiciones de propiedad.
Para el mecanizado CNC, indique el material base, el esquema de referencia, los puntos de inspección y el acabado. Para la impresión, especifique el proceso, la orientación, la altura de capa, el posprocesamiento y la dirección de la fuerza.
Diseño para la fabricación El análisis DFM debe identificar el espesor de pared, el ángulo de desmoldeo, las nervaduras, los salientes, las socavaduras, las compuertas, las ventilaciones y la eyección antes del mecanizado. Durante T0 y T1, registre los cortes incompletos, las rebabas, las quemaduras, las hundimientos, las líneas de soldadura, la adherencia, la deformación y la desviación dimensional. Vincule cada problema a una acción y a un responsable. Este registro proporciona al departamento de compras una base clara para aprobar la siguiente herramienta o revisar la pieza.
La transferencia de responsabilidades es crucial cuando un prototipo revela un problema de utillaje o de proceso. La lógica del diseño debe mantenerse desde la revisión hasta la corrección del molde, el moldeo de prueba y la decisión de producir en bajo volumen.
MOLDO XINKEY Aplica este flujo de trabajo al desarrollo de piezas de plástico. Sus ingenieros revisan el espesor de pared, el ángulo de desmoldeo, la contracción, las compuertas, los canales de alimentación, la refrigeración, la ventilación, la eyección y la resistencia del molde antes de la fabricación de las herramientas. Para orificios laterales, roscas o características de dos materiales, el alcance incluye deslizadores, elevadores, insertos, núcleos roscados, desenroscado automático y estructuras de doble inyección de 2K. El mecanizado CNC, la electroerosión y el corte por hilo facilitan la fabricación de las herramientas, con un control de mecanizado que alcanza ±0,01 mm cuando la característica y el método de inspección lo permiten.
Como fabricante de moldes de inyección de plástico, incorpora los resultados de las pruebas a las correcciones de moldes y al moldeo por inyección de bajo volumen, manteniendo los datos de las muestras vinculados a la producción.
P1: ¿Merece la pena el moldeo por inyección de prototipos para 20 piezas?
Sí, si necesita resina de calidad industrial, clips moldeados, bisagras o texturas específicas. Compare el precio inicial de la herramienta con el costo de mecanizar o imprimir cada pieza. Considere cuánto valora la evidencia de un rendimiento sólido y confiable.
P2: ¿Puede la impresión 3D sustituir a un prototipo fabricado mediante moldeo por inyección?
Solo parcialmente. La impresión 3D maneja bastante bien las formas básicas, el espacio libre y las comprobaciones ergonómicas iniciales. Sin embargo, el moldeo por inyección revela detalles completamente diferentes. Muestra con precisión cómo funciona el llenado de la cavidad. Resalta la contracción real y las posibles líneas de soldadura. Además, demuestra la eyección real y el comportamiento genuino de la resina moldeada.
P3: ¿Cuándo es el mecanizado CNC la opción más práctica?
Destaca cuando se necesitan pocas piezas rígidas que requieran referencias, orificios o roscas de alta precisión. También es una excelente opción para geometrías voluminosas. Las secciones gruesas tardan demasiado en imprimirse. Además, un lote pequeño no justifica los costos de herramientas personalizadas.
P4: ¿Qué proceso utiliza el material plástico final?
El moldeo por inyección suele utilizar la resina de producción prevista. El mecanizado CNC emplea plásticos de ingeniería estándar. Por otro lado, la impresión 3D se limita a polímeros compatibles con la impresora específica. Por lo tanto, siempre verifique las especificaciones de resistencia térmica, química y de resistencia mecánica antes de llegar a conclusiones definitivas sobre el rendimiento.
P5: ¿Cuándo se debe pasar de un prototipo a un molde de producción?
Realice la transición una vez que su diseño sea completamente estable. Sus muestras T1 también deben cumplir con todos los criterios básicos de aceptación. Además, su volumen proyectado debe justificar la compra de una herramienta de mayor vida útil. Tome esta decisión con confianza, basándose en los datos concretos de la producción del prototipo: tiempo de ciclo registrado, tasa de desperdicio real, necesidades de mantenimiento reales y costo unitario comprobado.
Publicaciones relacionadas











Contacta con nosotros