-
Inicio

-
Capacidad
- Piezas mecanizadas por CNC
- Fresado y torneado CNC


Fresado y torneado CNC
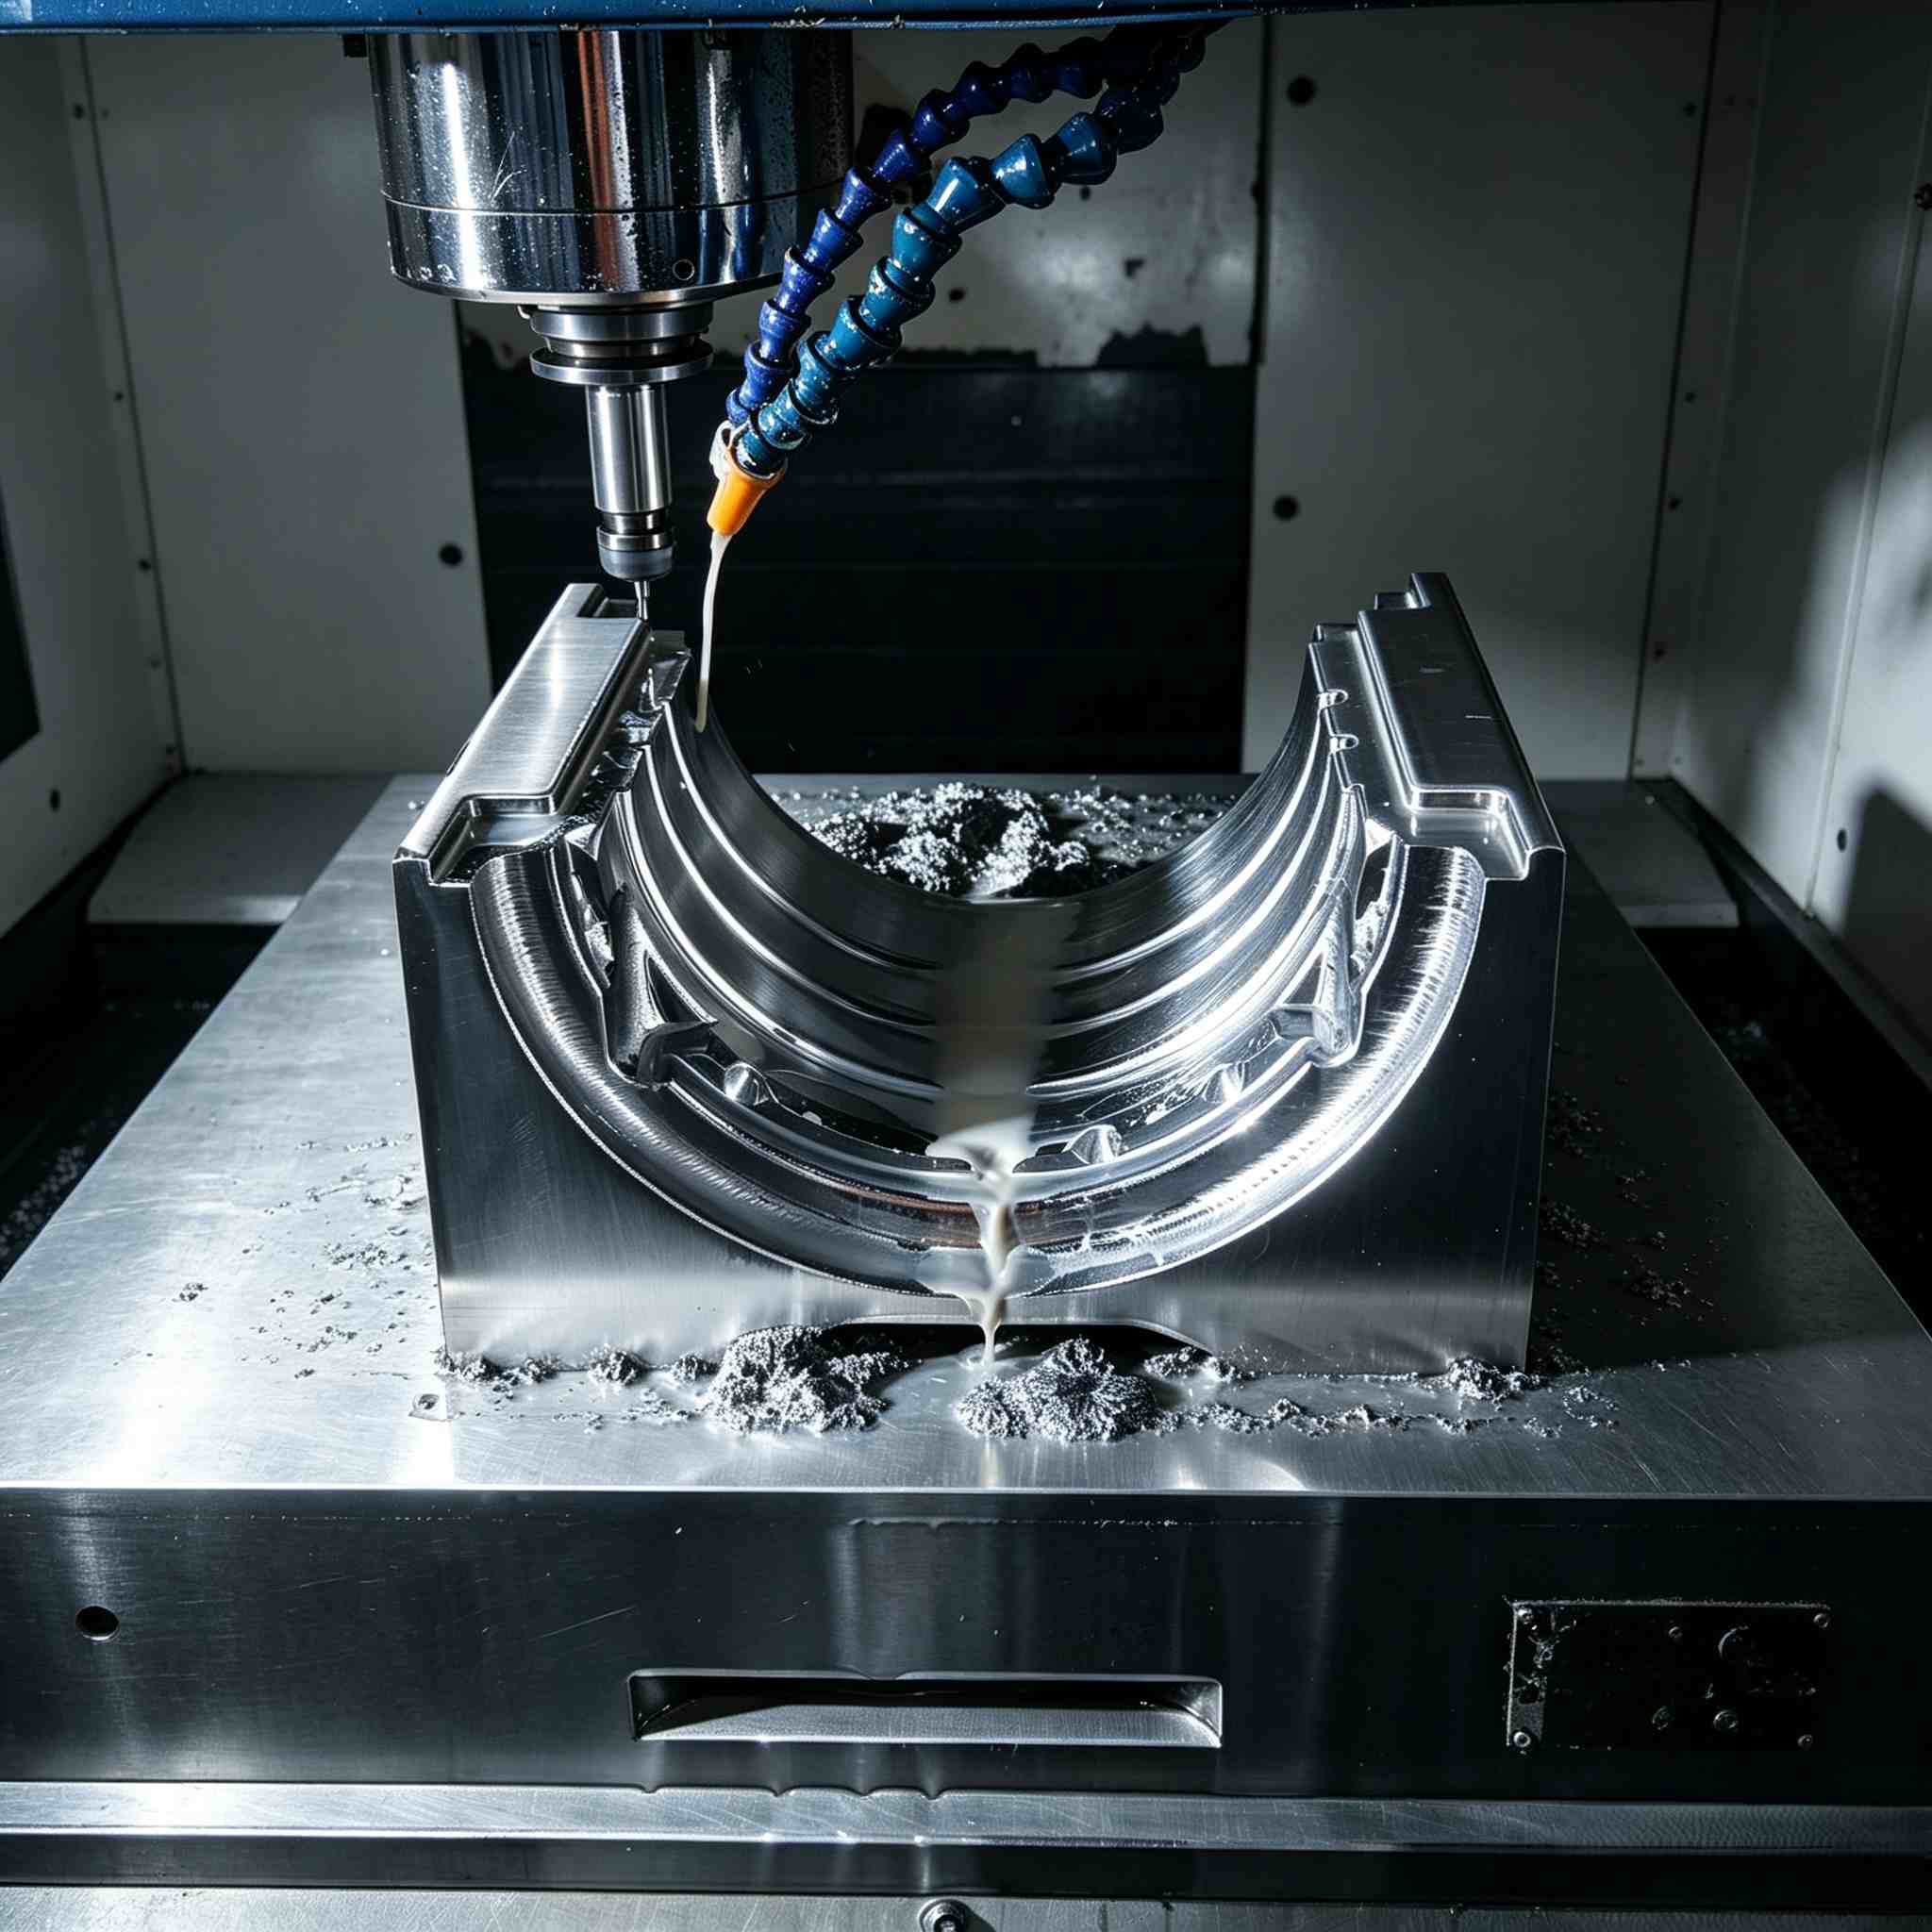
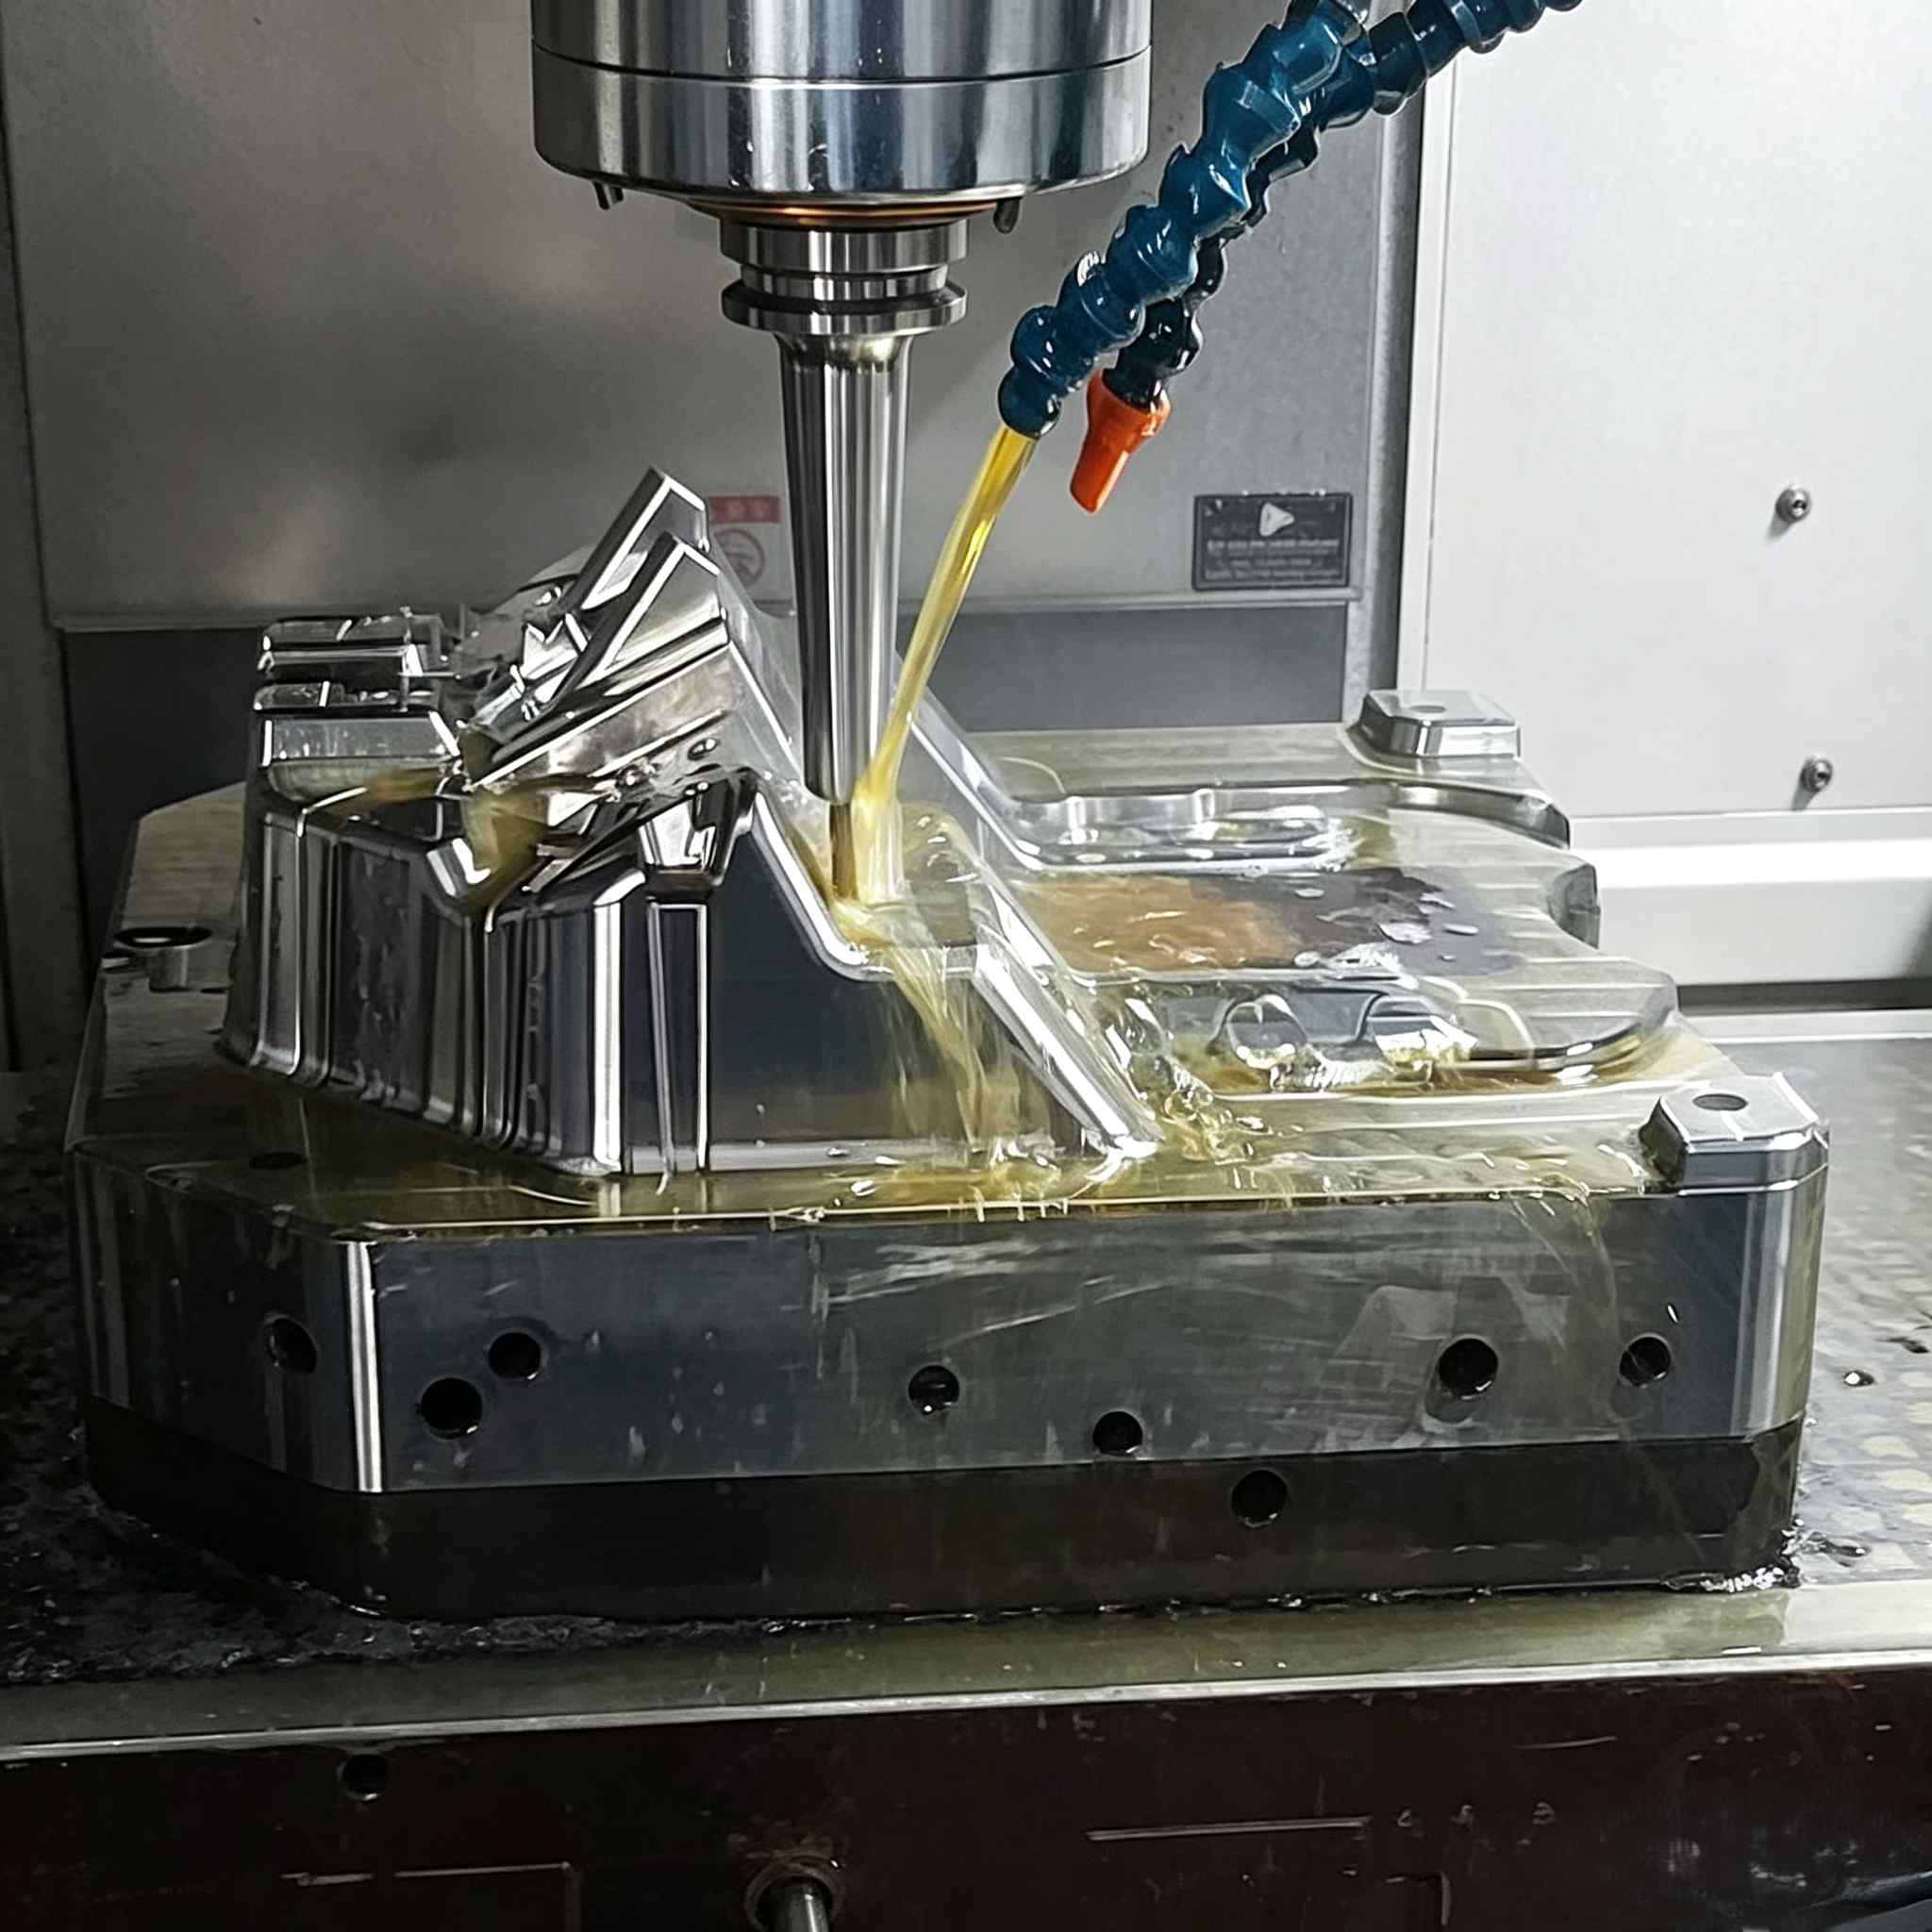
El fresado y torneado CNC de 5 ejes integra la capacidad de fresado multifacético con la funcionalidad de un torno CNC en una única plataforma de máquina, generalmente un centro de fresado-torneado de 5 ejes con husillo basculante y mesa giratoria, o una máquina multitarea con husillo de fresado y torreta de torneado. La ventaja fundamental sobre las fresadoras y tornos CNC de 3 ejes independientes es el mecanizado parcial completo: una pieza que requiere superficies planas fresadas, agujeros transversales perforados, chaveteros y orificios roscados, además de diámetros torneados, roscas, ranuras y detalles de caras, se completa en una o dos configuraciones sin necesidad de cambiar de máquina. Esto elimina la acumulación de tolerancias que se produce cada vez que se vuelve a fijar una pieza, un error compuesto que puede superar los ±0,05 mm en cuatro configuraciones de fresado y torneado diferentes. En XINKEY MOULD, nuestra célula de fresado-torneado de 5 ejes maneja todo el espectro, desde ejes torneados simples hasta piezas prismáticas complejas que requieren características en cinco caras, además de geometría cilíndrica. Cada trabajo, desde un prototipo individual hasta una producción de 10 000 piezas, comienza con una revisión DFM que incorpora un análisis de accesibilidad de 5 ejes, seguida de la programación CAM con simulación de trayectoria de herramienta con detección de colisiones que incluye el modelo cinemático completo de la máquina. Para piezas que no requieren un contorneado simultáneo completo de 5 ejes (consulte nuestra página dedicada al mecanizado CNC de 5 ejes para impulsores, superficies 3D y geometrías con socavados), el fresado-torneado de 5 ejes ofrece la ruta más rápida y precisa desde la pieza en bruto hasta el componente terminado.
- Tolerancia de hasta ±0,02 mm
- Fresado de 3 ejes y torneado CNC combinados
- Ideal para carcasas, ejes, soportes y plantillas.
- Amplia gama de materiales: metal y plástico.
- Entrega rápida de prototipos y series de bajo volumen.
- Detalles del producto
1. ¿Qué problemas puede solucionar este producto?
Deriva de tolerancia en la producción por lotes de aluminio
El mecanizado del aluminio 6061-T6 genera un calor considerable; a medida que avanza la producción de un lote, que abarca cientos o miles de piezas, el desgaste de la herramienta y la dilatación térmica en el husillo modifican gradualmente sus dimensiones. Una característica que cumple con las especificaciones en la pieza n.° 10 puede desviarse entre 0,03 y 0,05 mm de la tolerancia en la pieza n.° 500 si no se supervisa. XINKEY MOULD implementa controles SPC en proceso a intervalos predefinidos (cada 50-100 piezas, según la criticidad de la tolerancia), con una gestión de la vida útil de la herramienta que la reemplaza de forma preventiva antes de que el desgaste supere el margen de tolerancia. La verificación mediante CMM en muestras del primer y último artículo de cada lote confirma la estabilidad del proceso.
Acumulación de errores entre configuraciones en operaciones de fresado y torneado.
Cuando una pieza pasa de una fresadora CNC (para superficies planas, agujeros y chaveteros) a un torno CNC (para diámetros, roscas y ranuras), cada reajuste introduce un error de alineación. Cuatro ajustes equivalen a cuatro fuentes de error independientes, y la posición geométrica final de la pieza entre un orificio fresado y un diámetro torneado puede tener una desviación de 0,05 mm o más, incluso cuando cada máquina individual mantiene una precisión de ±0,01 mm. La práctica habitual consiste en sobredimensionar el material y volver a mecanizar las características de acoplamiento, lo que aumenta el coste y el tiempo de entrega. La plataforma de fresado y torneado de 5 ejes de XINKEY MOULD completa las operaciones de fresado y torneado en la misma máquina con el mismo sistema de coordenadas de trabajo. El orificio y el diámetro comparten el mismo datum: cero error de transferencia, cero compensación de realineación.
Vibraciones y degradación del acabado superficial en cavidades profundas.
El fresado de cavidades profundas y estructuras de paredes delgadas, especialmente en acero inoxidable y titanio, genera vibraciones y deflexión de la herramienta que degradan el acabado superficial y la precisión dimensional. Las fresas de largo alcance estándar amplifican la vibración cuando la relación longitud-diámetro supera 4:1. XINKEY MOULD programa estrategias adaptativas de trayectoria de herramienta de 5 ejes (fresado trocoidal, desbaste dinámico) que mantienen un ángulo de contacto constante y reducen las fuerzas de corte radiales, combinando el acceso de la herramienta inclinada para un mejor alcance con portaherramientas con amortiguación de vibraciones para relaciones L/D superiores a 5:1.
2. Aplicaciones típicas
Bloques colectores neumáticos e hidráulicos
Colectores multipuerto con canales internos que se cruzan, puertos roscados en múltiples caras y superficies de sellado con juntas tóricas que requieren perpendicularidad en tres o más planos. El mecanizado de 5 ejes con una sola configuración garantiza que todas las caras de los puertos se mecanicen perpendicularmente a sus respectivos ejes sin errores de alineación acumulativos. Materiales: aluminio 6061/7075, acero inoxidable 316L para aplicaciones con fluidos corrosivos.
Carcasas de cojinetes, ejes y componentes giratorios para fresado y torneado.
Asientos de cojinetes de precisión (tolerancia H7) con diámetros torneados concéntricos, bridas de montaje fresadas, orificios de lubricación perforados transversalmente, chaveteros y elementos roscados; todo mecanizado con referencia de datum común en una plataforma de 5 ejes. Acabado superficial Ra 0,8 µm o superior en los muñones de los cojinetes. Materiales: acero aleado 4140, acero inoxidable 304/316, aluminio 7075.
Componentes de automatización y fijación
Placas base, soportes de montaje, porta-sensores, dedos de agarre y cuerpos de fijación personalizados para líneas de montaje automatizadas. Mecanizado multifacético con superficies de montaje de ángulo compuesto sin necesidad de reconfiguración. Capacidad para trabajar con materiales mixtos: aluminio para piezas estructurales ligeras y acero para superficies de guía resistentes al desgaste, todo ello bajo un mismo plan de calidad.
Prototipos y piezas funcionales de bajo volumen
Prototipos de una sola unidad para validación de diseño, pruebas funcionales y ensamblajes de verificación de ajuste. Ventaja de velocidad de 5 ejes: piezas multifacéticas prototipadas en una sola configuración con relaciones geométricas directamente verificables. Materiales: aluminio 6061 para prototipos mecánicos, acero inoxidable 304 para pruebas de resistencia a la corrosión, POM para pruebas de mecanismos de ajuste a presión. Plazo de entrega: 3-5 días hábiles.
Componentes para productos de consumo y equipos industriales
Carcasas para cámaras, soportes para motores de drones, componentes para bicicletas, piezas para grupos de preparación de café y carcasas para dispositivos portátiles. Acabado de aluminio anodizado para superficies visibles para el consumidor; acabados mate con chorro de arena o metal cepillado disponibles bajo pedido. La fresadora-torneadora de 5 ejes maneja perfiles exteriores complejos y perforaciones de precisión en una sola pieza.
3. Tabla de especificaciones
| Artículo | Detalles |
| Capacidad del proceso | Fresado CNC de 5 ejes, torneado CNC y mecanizado combinado de fresado y torneado de 5 ejes. |
| Área de trabajo (fresado) | Dimensiones típicas: Ø500 × 400 mm; posicionamiento de 5 ejes para acceso multifacético sin necesidad de recolocación. |
| Envolvente de trabajo (torneado) | Ø300 × 500 mm; alimentado por barra Ø65 mm |
| Tolerancia estándar | ±0,01 mm para operaciones de fresado y torneado-fresado; ±0,005 mm para torneado (características cilíndricas). |
| Tolerancia alcanzable | ±0,005 mm bajo pedido (con coste adicional de inspección y procesamiento). |
| Acabado superficial (tal como se mecanizó) | Ra 0,8–1,6 µm estándar; Ra 0,4 µm alcanzable en pasadas de acabado con trayectoria de herramienta optimizada |
| Gama de materiales | Aluminio (6061, 7075, 5083, 2024), acero inoxidable (304, 316L, 303, 17-4PH), acero aleado (4140, 4340), latón, cobre, titanio (Grado 2, Grado 5), POM, nailon (PA6, PA66), PEEK, PTFE, PC, ABS |
| Rango de tamaño de pieza | 5 mm – 500 mm (fresado); Ø3 mm – Ø300 mm (torneado) |
| Tamaño del lote | Desde un prototipo de una unidad hasta una producción en serie de 50.000 unidades. |
| Plazo de entrega (prototipo) | De 3 a 5 días laborables para piezas individuales; de 5 a 7 días para conjuntos de varias piezas. |
| Plazo de entrega (producción) | 7–10 días para ≤500 unidades; 10–15 días para 500–5000 unidades; plazos específicos del proyecto para pedidos superiores a 5000 unidades. |
| Control de calidad | Informe dimensional de CMM sobre la primera muestra del artículo y del lote; medidor de rugosidad superficial; verificación del calibre de rosca; controles SPC en proceso en las series de producción; sondeo en máquina para la verificación de datos entre operaciones |
| Opciones de acabado | Anodizado (transparente, negro, de color), anodizado duro, granallado, cepillado, recubrimiento en polvo, niquelado químico, pasivación (acero inoxidable) |
| Formatos de archivo de diseño | STEP, IGES, X_T (Parasolid); Dibujo PDF 2D con tolerancias y detalles de acabado superficial. |
4. Proceso del proyecto y control de calidad
Fase 1: Revisión DFM y programación CAM de 5 ejes
Acción:Revisar el CAD 3D para la maquinabilidad de fresado-torneado de 5 ejes: accesibilidad de características de múltiples caras, radios internos mínimos, alcance de la herramienta con eje inclinado y viabilidad de paredes delgadas. Definir una estrategia de configuración única: qué operaciones se ejecutan en el husillo de fresado y cuáles en el modo de torneado. Generar trayectorias de herramienta CAM de 5 ejes con simulación de máquina con detección de colisiones, incluyendo un modelo cinemático completo.
Enfoque de control de calidad:Informe DFM: análisis de accesibilidad de 5 ejes, estrategia de configuración recomendada, tiempo de ciclo estimado con cuantificación del beneficio de la integración fresado-torneado. Simulación CAM verificada: cero colisiones, la trayectoria de la herramienta cubre todas las características, sistemas de coordenadas de torneado y fresado alineados.
Fase 2: Preparación del material y configuración de la máquina.
Acción:Suministro de material certificado según especificaciones; se proporcionan certificados de fábrica. Corte del material con margen de mecanizado. Configuración de un único sistema de sujeción para la secuencia de fresado-torneado. Sondeo de la pieza para establecer el sistema de coordenadas común a las operaciones de fresado y torneado. Carga de la biblioteca de herramientas para el husillo de fresado y la torreta de torneado; medición láser de todas las longitudes de las herramientas.
Enfoque de control de calidad:Verificación del certificado del material: grado de aleación, temple, trazabilidad del lote. Alineación de la pieza: desviación de la sonda ≤0,01 mm. Medición de la herramienta: todas las herramientas dentro de ±0,01 mm del valor programado. Compensación del husillo de fresado y de la torreta de torneado verificada.
Fase 3: Mecanizado de características torneadas y desbaste de 5 ejes
Acción:Realizar operaciones de torneado: cara, torneado exterior, mandrinado interior, roscado y ranurado. A continuación, cambiar al modo de fresado de 5 ejes: desbastar las características prismáticas mediante posicionamiento 3+2 con ángulos compuestos óptimos para cada cara. Dejar entre 0,2 y 0,5 mm de material para el acabado. Verificar con sonda los puntos de referencia para comprobar que no haya desplazamiento de la pieza entre las fases de torneado y fresado.
Enfoque de control de calidad:Verificación de sonda en proceso: las características de referencia se mantienen estables dentro de 0,01 mm después de la fase de torneado. Medición posterior al desbaste: el material restante es uniforme entre 0,2 y 0,5 mm. Verificación de calibre de rosca: pasa/no pasa en roscas torneadas. Verificación del estado del inserto: reemplazar si el desgaste del flanco supera los 0,2 mm.
Fase 4: Mecanizado de acabado y desbarbado en 5 ejes
Acción:Realice pasadas de acabado de 5 ejes: acabado con herramienta inclinada para mejorar la calidad superficial en caras angulares, reducción de la profundidad de corte (0,05–0,15 mm), optimización de la velocidad y el avance del husillo para lograr la rugosidad superficial (Ra) deseada. Fresado de roscas para obtener roscas de precisión, grabado según especificaciones. Desbarbado manual y vibratorio para eliminar bordes afilados.
Enfoque de control de calidad:Verificación dimensional con máquina de medición por coordenadas (CMM) de todas las características críticas —tanto fresadas como torneadas— con respecto a la misma referencia. Medición de la rugosidad superficial en las superficies marcadas. Verificación de roscas (pasa/no pasa) en todas las características roscadas. Inspección visual: ausencia de rebabas, marcas de herramientas y acabado uniforme en todas las superficies fresadas y torneadas.
Fase 5: Tratamiento de superficie y control de calidad final
Acción:Tratamiento superficial coordinado: anodizado, galvanizado, recubrimiento en polvo, pasivación. Verificación dimensional posterior al tratamiento para comprobar el espesor del recubrimiento. Limpieza final y embalaje protector.
Enfoque de control de calidad:Medición por coordenadas (CMM) posterior al tratamiento en dimensiones críticas (teniendo en cuenta la acumulación de recubrimiento). Medición del espesor del recubrimiento. Prueba de niebla salina en piezas chapadas, según se especifique. Inspección visual final: acabado superficial uniforme, sin daños por manipulación. Envío con informe dimensional, certificados de materiales y registros de inspección del proceso.
5. ¿Por qué elegir XINKEY MOULD?
Informe CMM estándar en cada lote de producción
No enviamos una declaración de conformidad y esperamos que las piezas encajen. Cada lote de producción incluye un informe dimensional de CMM para las piezas de la primera muestra y del lote, con las dimensiones críticas medidas según la tolerancia del plano y la desviación registrada. Para la producción en serie, los gráficos de control SPC monitorizan la estabilidad del proceso durante todo el lote. Usted sabe que las piezas cumplen las especificaciones antes de que lleguen.
Trazabilidad de los materiales desde el almacén hasta el envío.
Todos los metales se adquieren de acerías con certificación ISO y cuentan con certificados de prueba de fábrica (MTC) que permiten rastrear su origen hasta el lote de colada. Los certificados de material se incluyen en la documentación de envío. Para industrias reguladas (médica, aeroespacial, automotriz), se mantiene la trazabilidad completa del material y del proceso durante todo el mecanizado y acabado.
Sin cantidad mínima de pedido: prototipo o producción, mismo rigor de ingeniería de 5 ejes.
Muchos talleres de mecanizado de precisión establecen una cantidad mínima de pedido porque el coste de preparación supera el valor de la pieza en volúmenes bajos. XINKEY MOULD acepta prototipos de una sola pieza con el mismo DFM, CAM de 5 ejes y proceso de inspección que se aplica a pedidos de 10 000 piezas. La ingeniería no se reduce, solo el tamaño del lote. Los clientes de prototipos a menudo pasan a la producción con nosotros porque el proceso ya está probado en la misma plataforma de 5 ejes.
6. Preguntas frecuentes
P1: ¿Qué tolerancia puede garantizar en piezas mecanizadas por fresado y torneado de 5 ejes?
La tolerancia estándar es de ±0,01 mm para operaciones de fresado/torneado-fresado y de ±0,005 mm para torneado cilíndrico. Gracias a que el fresado y el torneado comparten el mismo sistema de referencia en nuestra plataforma de 5 ejes, se mantiene la posición geométrica exacta entre las piezas fresadas y torneadas, evitando el error de reajuste que suele existir en los talleres de fresado y torneado. Se pueden lograr tolerancias más estrictas; consúltelo durante la cotización.
P2: Tengo características tanto fresadas como torneadas; ¿la pieza pasará por diferentes máquinas?
No. Nuestro centro de fresado y torneado de 5 ejes realiza las operaciones de fresado y torneado en una sola máquina con un único sistema de coordenadas de trabajo. La pieza no se separa de la fijación entre operaciones: el orificio, el orificio transversal, el chavetero, la rosca y el diámetro se referencian al mismo punto de referencia. Sin traspaso, sin realineación, sin discrepancias de tolerancia en las características de acoplamiento. Para piezas que también requieren un contorneado 3D complejo de forma libre (impulsores, álabes de turbina, cavidades de moldes), podemos enviarlas a nuestra celda de mecanizado simultáneo de 5 ejes; le asesoraremos durante el DFM.
P3: ¿Cuál es la cantidad mínima de pedido?
Una sola unidad. Aceptamos prototipos individuales para validación de diseño, lotes pequeños para producción piloto y series de hasta 50 000 unidades. El precio por unidad de los prototipos es mayor que el de la producción debido al coste de preparación, pero no hay un mínimo para empezar.
P4: ¿Qué tan rápida es la entrega de prototipos?
Los prototipos de una sola pieza se envían en un plazo de 3 a 5 días hábiles a partir de la confirmación del pedido y del diseño. Los conjuntos de varias piezas (p. ej., de 5 a 15 piezas únicas) suelen enviarse en un plazo de 7 a 10 días hábiles. Para proyectos urgentes, ofrecemos un servicio exprés (de 2 a 3 días), sujeto a la capacidad de la maquinaria y la disponibilidad de materiales.
P5: ¿Pueden ustedes conseguir los materiales o debo enviarles mi propio stock?
Obtenemos todos los metales y plásticos estándar de fábricas y distribuidores certificados; los certificados de fábrica se incluyen en el envío. Si necesita un proveedor de material específico o dispone de existencias aprobadas, puede proporcionarnos el material y lo mecanizaremos a partir de sus existencias. Simplemente especifíquelo al solicitar un presupuesto.
P6: ¿Ofrecen servicios de acabado de superficies en sus propias instalaciones?
Coordinamos el acabado superficial a través de instalaciones asociadas cualificadas, conforme a nuestro plan de calidad: anodizado (transparente, negro y de color), anodizado duro, granallado, recubrimiento en polvo, niquelado químico y pasivación de acero inoxidable. La verificación dimensional posterior al acabado garantiza que el espesor del recubrimiento no deforme las características. Responsabilidad centralizada: un único punto de contacto gestiona todo el proceso, desde el mecanizado hasta el acabado.
P7: ¿Qué formatos de archivo necesita para un presupuesto?
Se requiere un modelo CAD 3D en formato STEP o IGES, además de un dibujo PDF 2D con dimensiones, tolerancias, especificaciones de rosca, detalles del acabado superficial y grado del material. También es útil la cantidad, los requisitos de tratamiento superficial y el plazo de entrega previsto. Generalmente, enviamos las cotizaciones en un plazo de 24 a 48 horas.
P8: ¿Cuál es la diferencia entre el fresado-torneado de 5 ejes y el mecanizado CNC de 5 ejes en XINKEY MOULD?
La fresadora-torneadora de 5 ejes (esta página) es nuestra herramienta principal de producción: combina torneado y fresado multifacético en una sola plataforma, ideal para piezas con geometría cilíndrica y características prismáticas: ejes con chaveteros, colectores con puertos roscados en múltiples caras, carcasas de cojinetes con orificios torneados y bridas fresadas. El mecanizado CNC de 5 ejes (página aparte) es nuestra especialidad en geometrías complejas: maneja impulsores, álabes de turbina, superficies de cavidades de moldes 3D y características de socavado que requieren contorneado simultáneo completo de 5 ejes. Le recomendaremos el proceso óptimo para su pieza durante el DFM.
Productos

Corte de alambre
Electroerosión por hilo: mecanizado de precisión mediante descarga eléctrica por hilo para perfiles 2D complejos, componentes de matrices con tolerancias ajustadas y piezas de acero endurecido que no se pueden fresar. Alcanza una precisión de ±0,003 mm y un acabado superficial Ra de 0,2 µm en acero para herramientas, carburo y metales duros conductores. Servicio esencial para insertos de moldes de inyección, componentes de matrices de estampado y herramientas de medición de precisión.
Más información

Mecanizado CNC de 5 ejes
Mecanizado CNC de 5 ejes: Contorneado simultáneo de 5 ejes para superficies 3D complejas, geometrías con socavados y piezas multifacéticas en una sola configuración. Elimina múltiples operaciones de fijación y el error de tolerancia acumulativo. Ideal para impulsores, álabes de turbina, implantes ortopédicos y superficies de cavidades 3D de moldes de inyección.
Más información

Erosión de chispas EDM
Electroerosión por descarga eléctrica (EDM): mecanizado de precisión de cavidades mediante electroerosión por penetración para esquinas internas afiladas, nervaduras profundas y geometrías 3D complejas en acero para herramientas endurecido. Utiliza electrodos de grafito o cobre mecanizados a medida para erosionar características inaccesibles para las herramientas de corte rotativas. Proceso fundamental para cavidades de moldes de inyección, utillaje de fundición a presión y cavidades ciegas que requieren una precisión de ±0,005 mm.
Más información

Molde de fundición a presión de zinc y piezas
Molde de fundición a presión de zinc: herramienta de precisión de cámara caliente para componentes de aleación de zinc de alta velocidad. Diseñado para la producción de piezas de pared delgada y forma final para molduras de automóviles, carcasas electrónicas y hardware de consumo, con tiempos de ciclo de tan solo 3 a 5 segundos y una calidad superficial uniforme tras la fundición.
Más información

Piezas de moldes de fundición a presión de magnesio
Molde de fundición a presión de magnesio: herramienta de alta presión con cámara fría diseñada para aleaciones de magnesio AZ91D, AM60B y AS41B. Diseñado específicamente para la reducción de peso en la industria automotriz, carcasas aeroespaciales y electrónica portátil, donde cada gramo cuenta. Produce componentes con forma final con un peso de 1,8 g/cm³, un 33 % más ligeros que el aluminio y un 75 % más ligeros que el acero.
Más información
Molde de fundición a presión de aluminio &038; Piezas
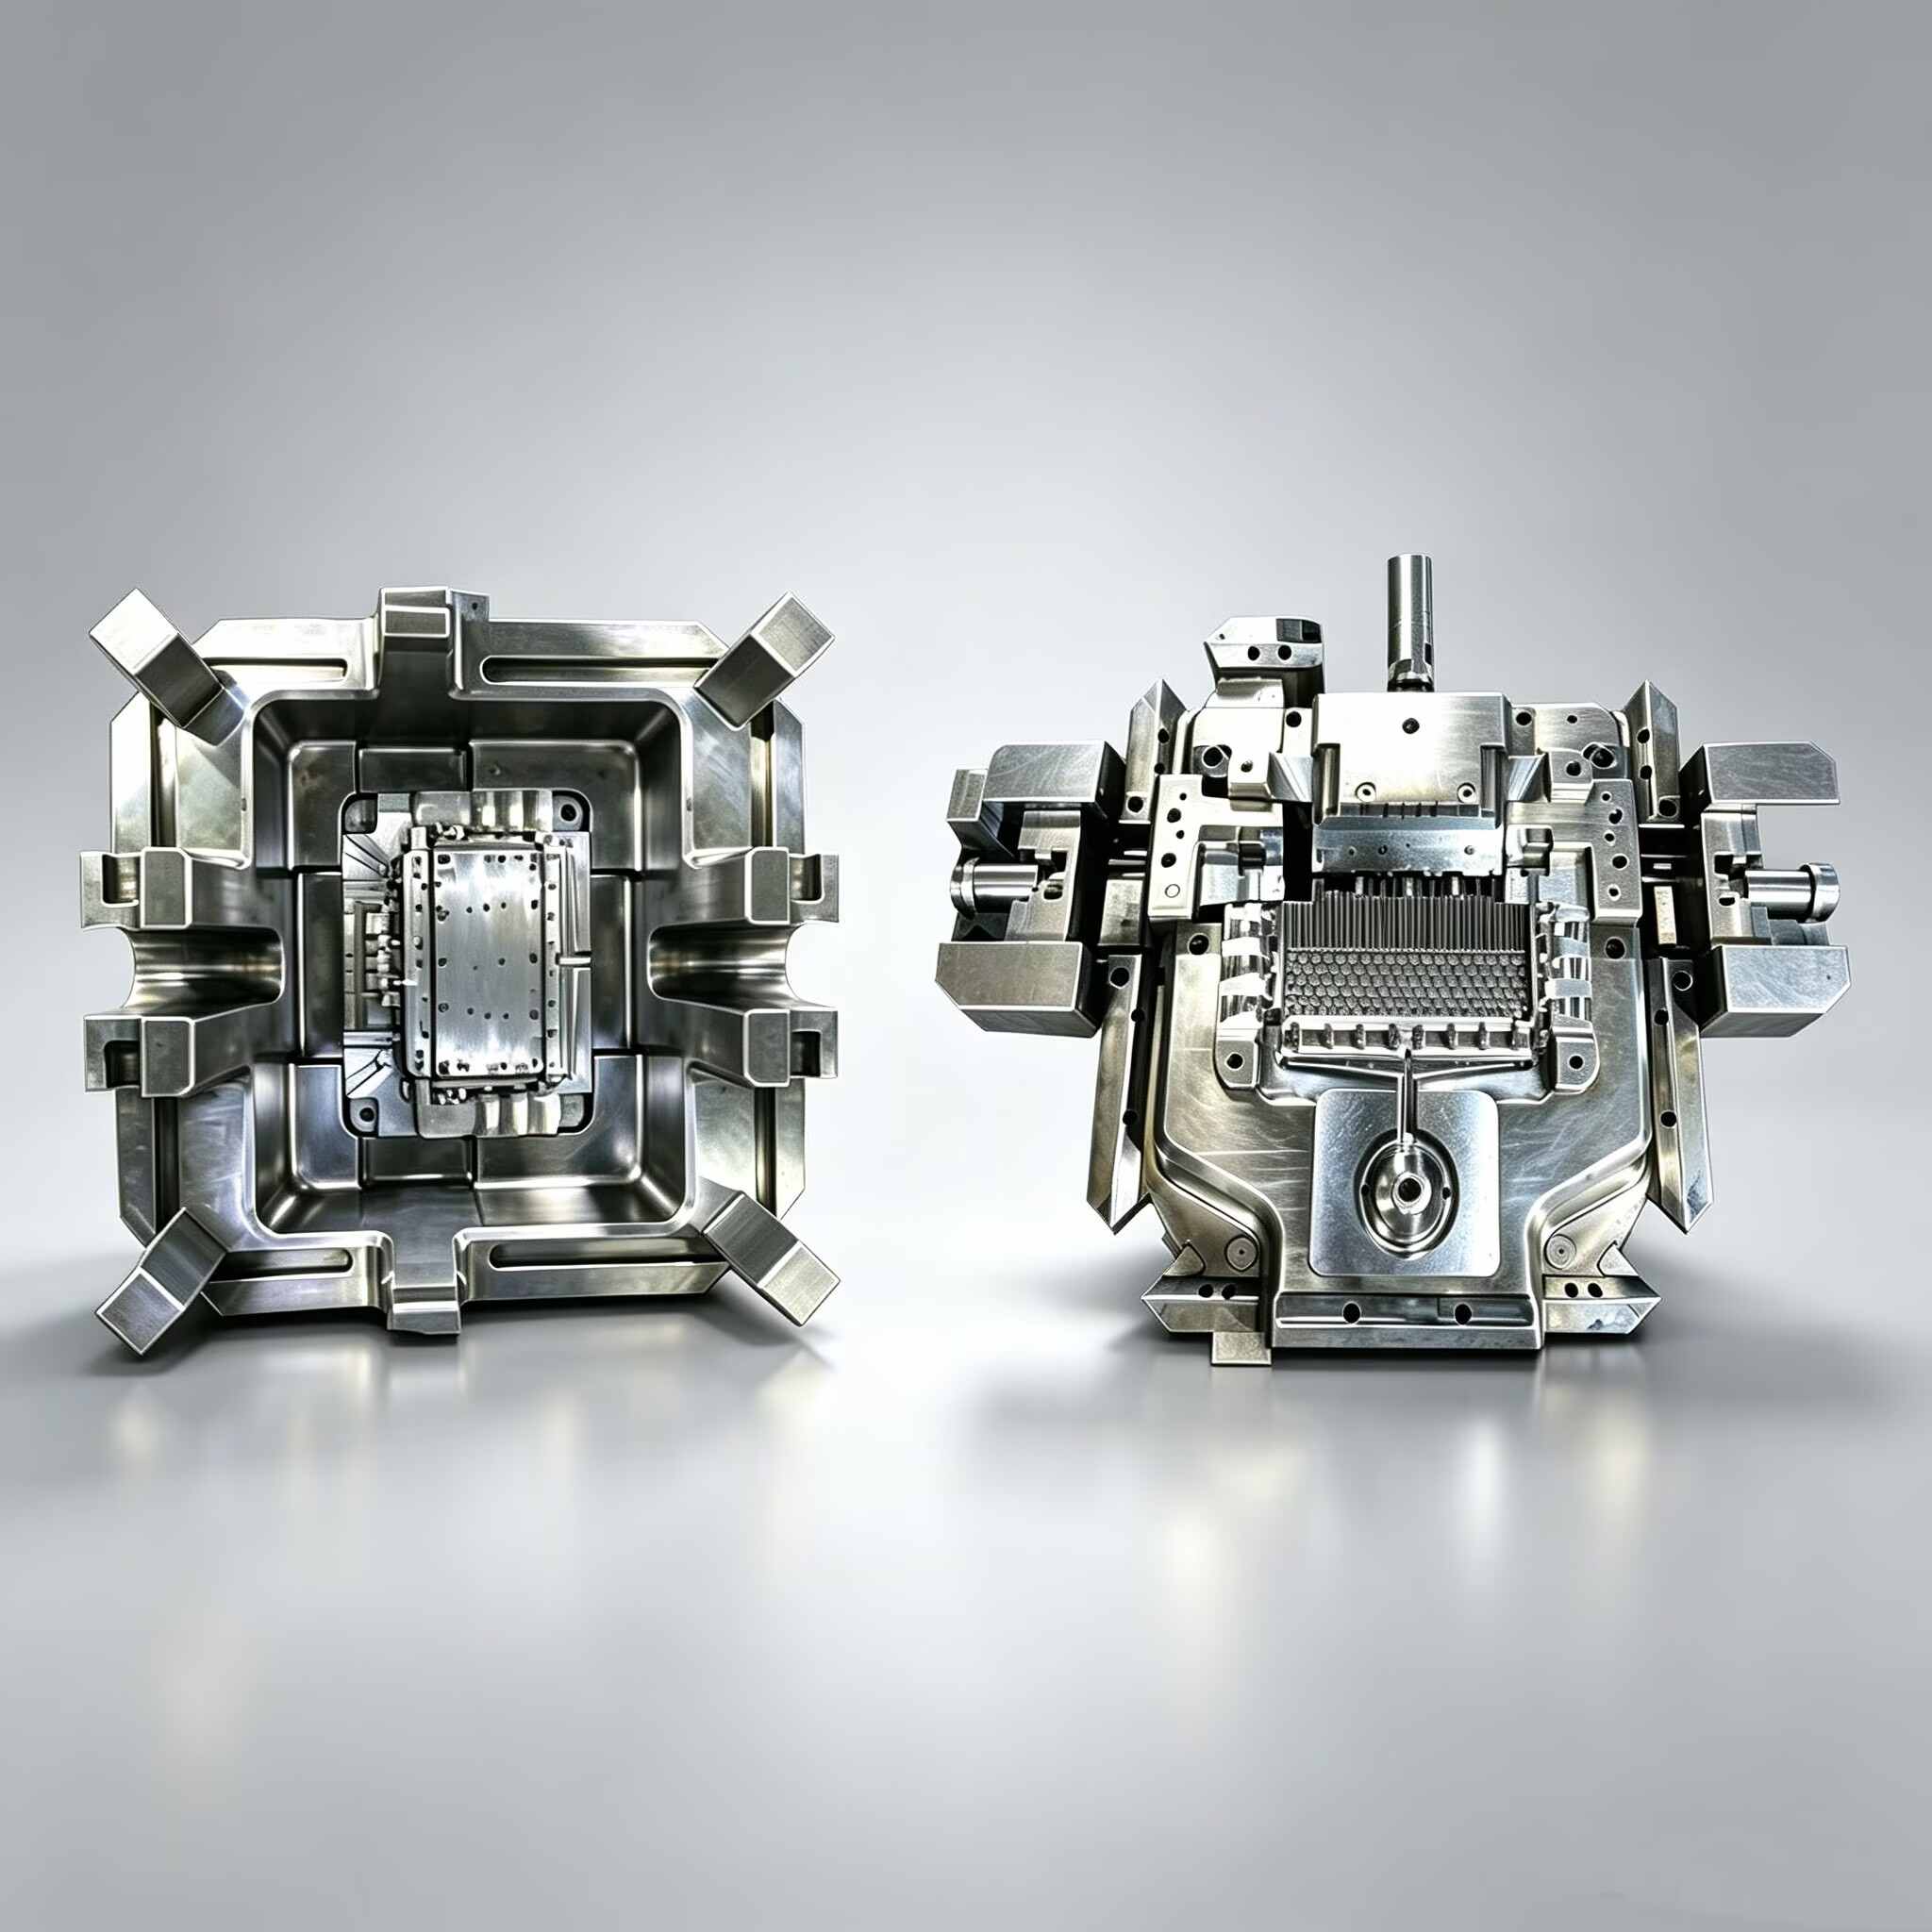
Molde de fundición a presión de aluminio: herramienta de alta presión con cámara fría para aleaciones A380, ADC12, A360 y AlSi10MnMg. Diseñado para sistemas de propulsión automotriz, componentes estructurales de chasis, iluminación LED y carcasas de equipos industriales. Vida útil estándar del molde: 300 000 a 500 000 inyecciones con acero H13 ESR, ampliable a más de 500 000 con recubrimiento PVD avanzado y tratamiento térmico al vacío.
Más información
Últimas noticias

- 23rd October 2026
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
Why does Low-Volume Injection Molding Fit Uncertain Demand?
Low-volume injection molding gives you a production path when demand moves. You can make saleable parts, validate a design, and learn from field use before committing to a large steel tool.
On-demand production lets you buy smaller releases, keeping cash and warehouse space tied to real orders. Aluminum tooling can bridge a prototype and stable production. The choice depends on geometry, resin, quantity, and change cost.
When does On-Demand Production Make Sense?
Use it for a new product with uncertain demand, irregular replacement orders, or planned design revisions. It suits medical, laboratory, smart hardware, and industrial products that need hundreds or a few thousand validated parts. The run can expose fit, assembly, and surface issues while tool changes remain manageable.
What does Fast Tooling Change?
Fast tooling compresses the time between a frozen CAD file and useful parts. A practical route combines a rapid tooling review, mold design, CNC machining, trial molding, and a T1 check. The goal is a controlled learning cycle. Aluminum tooling can suit early production and provide data for a later hardened mold.
How does the Process Control Tooling and Production Risk?
Low-volume injection molding production still needs production-grade thinking. A short run can hide a poor gate or unstable cooling layout, then repeat the problem as demand rises. Review the part, mold, and press together so each decision has a measurable reason.
What Happens in an Injection Molding DFM Review?
An injection molding DFM review checks wall thickness, draft, parting line, gate, venting, ejection, shrinkage, and press tonnage. Mold-flow simulation can show filling balance, air traps, weld lines, and cooling differences before steel is cut. This mold design for manufacturability step also flags undercuts that may need sliders, lifters, or inserts. Marked-up CAD views show the cost and schedule effect of each change.
How are Tooling and Samples Verified?
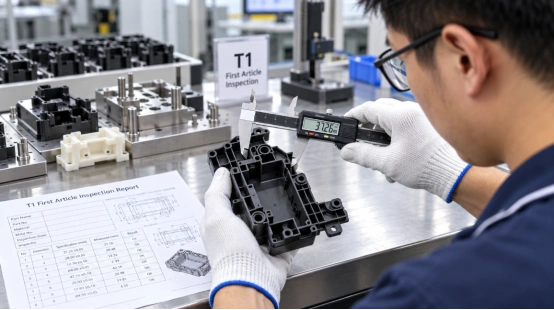
After machining, trial molding checks the cavity, runner, cooling, and ejection systems. Record T0 findings, correct root causes, and review T1 parts against the drawing. Ask for the inspection method, resin lot, and sample process conditions.
Which Quality Features Need a CTQ Plan?
Mark CTQ features where a dimensional shift affects sealing, fit, force, optics, or electrical safety. Link each CTQ to a gauge or CMM check, sampling frequency, and limit. This keeps a low-volume trial run useful for repeat orders and gives evidence beyond a visual sample.
Which Part Design Choices Affect Cost and Speed?
Part geometry sets much of your tooling cost before a purchase order. Design edits can shorten injection molding lead time, reduce secondary work, and simplify plastic injection mold maintenance.
How Much Draft Angle Do You Need?
Add a draft angle to faces that pull along the opening direction. Textured faces and deep ribs usually need more draft than smooth faces. Review the parting line with the ejection plan so the part stays on the moving side and leaves the cavity cleanly. This small check prevents drag marks, whitening, and stuck parts during sampling.
Why does Wall Thickness Matter?
Keep wall thickness as even as the function allows. A common starting range for many thermoplastics is about 1 to 3.5 mm, followed by a resin-specific review. Thick zones cool slowly and can create sink marks; thin zones can restrict filling. Use ribs, bosses, and gussets that support the part while keeping section mass compatible with the cooling cycle.
Where do Radii and Vents Help?
Use internal radii at corners to lower stress and match the cutting path of an end mill. Put vents near the end of melt flow so trapped air can leave. Good venting supports filling and reduces burn marks.
How should You Specify Surface Finish?
Choose the finish that matches function and viewing distance. A polished cavity adds hand work and schedule. A machined or light-texture finish may meet the requirement with a simpler tool. State the finish by area.
How should You Plan Quantity, Materials, and Tool Life?
Quantity planning connects your forecast to mold structure. Review the next 12 to 24 months, order pattern, and finished-goods cost before choosing cavity count or steel grade.
Is a Single-Cavity or Multi-Cavity Mold Better?
A single-cavity mold keeps early tooling and change work easier to control. A multi-cavity mold can lower the piece price when demand is steady, provided geometry and runner balance support even filling.
Family molds can combine related parts for a pilot production run, but each cavity needs its own inspection limits. Ask for a cycle-time and capacity comparison, then select cavities with demand in view.
Which Material Fits a Bridge Production Run?
Select resin by strength, heat, chemicals, color, and regulatory need. PP, ABS, PC, PA, POM, and filled grades differ in shrinkage and cooling. Share the final material early so gate, vent, cooling, and steel decisions match it.
When should You Move to a Hardened Tool?
Move when demand, wear, or dimensional stability justifies the capital. Aluminum tooling can carry early on-demand production and design learning. A hardened steel mold fits a repeat program with higher shot counts, tighter process windows, or long service expectations. Keep the CAD, inspection data, and approved process settings from the first tool so the next tool starts with evidence.
What should You Ask a Supplier Before Ordering?
Your supplier conversation should end with numbers, documents, and named owners. The checklist below helps you compare a quote by total project risk and tooling cost.
Which Questions Clarify the Real Schedule?
Ask for DFM timing, tool build days, first trial date, correction allowance, sample quantity, and the expected injection molding lead time. Confirm who approves material substitutions and how an engineering change affects the quote. A supplier that supports low-volume trial production should also explain how it will scale to small-batch production or bridge production after approval.
Which Records Support a Purchase Decision?
Request the DFM report, mold-flow findings when used, steel and heat-treatment records, CTQ dimensional reports, and the T1/T2 issue list. Ask how cooling, venting, ejection, and wear parts will be checked. These records support tool release.
Where Can Engineering Support Shorten the Route to Production?
For projects that need both rapid tooling and a low-volume injection molding production plan, XINKEY MOULD works from the product-design stage through DFM, mold design, machining, trial molding, and small-batch production. Its engineering workflow covers wall thickness, draft angle, gate and runner balance, flow analysis, cooling, venting, and ejection before tooling starts.
The team also handles sliders, lifters, inserts, threaded cores, and two-shot structures when the part needs them. Multi-stage machining checks and trial-molding verification create a traceable handoff into pilot production. If you need to compare a rapid prototype mold with a production-ready plastic injection mold, share the CAD file, resin, CTQ features, expected quantity, and target date so the quote reflects the actual decision.
FAQ
Q1: What is low-volume injection molding used for? A: It produces saleable parts for design validation, market testing, replacement demand, and early production before a larger tooling investment.
Q2: How does aluminum tooling affect fast tooling? A: Aluminum tooling supports quick machining and practical revisions for early runs. Tool life and resin choice still need a project-specific review.
Q3: What information should you send for an injection molding DFM review? A: Send the 3D CAD file, 2D drawing, resin and color, annual and first-run quantity, CTQ dimensions, finish callouts, and target date.
Q4: How long is the injection molding lead time? A: It depends on geometry, mold structure, material, inspection needs, and revision rounds. Ask for separate dates for DFM, tool completion, T1 samples, corrections, and shipment.
Q5: When does a multi-cavity mold make sense? A: It fits steady demand where balanced filling and shared inspection controls can lower the part cost. A single-cavity tool often suits early learning and changing designs.

- 22nd October 2026
5 Benefits Of Rapid Tooling For Automotive Injection Molding
Car projects frequently shift. This usually happens once an initial physical part goes into a dashboard, console, lamp housing, or battery assembly. Rapid tooling for automotive injection molding offers a quick, manageable route. It takes you directly from CAD data to working parts.
These tools might rely on aluminum or soft steel. The exact metal depends on your target volume and chosen resin. The goal remains highly practical. You get to evaluate the piece and process. Plus, you can verify purchasing choices before paying for an expensive, long-lasting production tool.
What Is Rapid Tooling for Automotive Injection Molding?
It acts as a distinct mold-creation method. It fits automotive prototype production and medium-batch runs perfectly. A basic mold utilizes fewer cavities. It also features a very standard ejection setup.
Conversely, standard production molds require tough hardened steel. They need intricate slides, lifters, and balanced runners. Your final choice relies heavily on volume, geometry, resin, visual requirements, and strict delivery deadlines.
1. Faster Structural Changes Before Steel Commitment
The first physical sample exposes decisions that a screen can hide: a rib may interfere with a connector, a draft angle may hold the part on the wrong side, or a gate mark may land on a visible surface. A rapid prototype mold gives your design team a short feedback loop. You can review T1 samples, record the change, and update the part or mold while the project is still flexible.
How Does the Review Work?
Ask for DFM analysis before machining begins. The review should cover wall thickness, draft, parting line, undercuts, ejection, shrinkage, and the intended press.
The engineering record should also show which change affects tool cost, cycle time, or assembly fit. This makes a quote useful for purchasing because you can compare the cost of a revision with the cost of carrying a risky feature into production.
2. Earlier Validation of Automotive Plastic Parts
Automotive rapid injection molding lets you test structural features with a real molded part. Deep cavities, thin walls, ribs, bosses, and snap fits behave differently under filling, packing, cooling, and ejection. A digital model can guide the review, yet a physical sample still needs fit checks, load checks, surface review, and dimensional measurement.
Where Does Mold Flow Analysis Help?
Mold flow analysis maps gate position, runner balance, filling pattern, weld lines, air traps, shrinkage, and warpage and sink marks before steel is cut. The result is a mold design validation record that points to a specific action, such as moving a gate, changing a rib, adding a vent, or adjusting a cooling circuit.
For complex mold structures, this early work reduces the chance of discovering a slider, lifter, or insert problem during a late trial.
3. Better Control of Prototype Spending
Prototype tooling turns a large tooling decision into staged purchasing. You can order a defined quantity for fit, durability, and user testing, then decide whether the geometry merits a production tool. This fits projects that need low-volume injection molding for a pilot build, a customer trial, or a limited vehicle release.
What Should Purchasing Compare?
Compare the tool price with revision cost, resin usage, inspection time, machine size, and the value of the parts being tested. Ask whether the tool can be modified, whether wear parts are replaceable, and which dimensions will be measured on each sample.
A low entry price loses its value when the tool cannot support the next test or when every change requires a new build. A clear inspection plan also helps engineering, quality, and purchasing agree on the release decision.
4. Shorter Lead Times for Testing and Launch Decisions
Rapid tooling for automotive parts can move first shots into a working press in days or a few weeks, depending on geometry, material, and tool construction. CNC-machined aluminum or soft tooling often suits an early run. The supplier still needs time for design review, machining, assembly, trial molding, and corrections, so a realistic schedule matters more than a headline number.
Which Process Details Affect the Schedule?
Injection molding cycle time depends heavily on wall thickness, resin, mold temperature, and cooling layout. Well-planned mold cooling channels remove heat from thick areas and reduce the wait before ejection. Venting, runner balance, and a stable ejection system also affect the number of trial loops. When you request a quote, ask for milestones for DFM approval, steel release, first trial, dimensional report, and sample shipment.
5. A More Practical Mass Production Transition
Rapid tooling can use production-grade plastics, so the samples can represent the mechanical behavior, appearance, and assembly feel expected from the final part. The tool itself may have a shorter service life than a hardened production mold. That distinction should be written into the sourcing plan.
How Do You Plan the Handover?
Carry the approved CAD revision, resin grade, shrinkage data, gate location, cooling notes, and inspection results into the automotive injection molding tooling package.
A multi-cavity mold may need a new runner balance study and a different press condition. Treat the prototype run as process learning: record fill time, packing, cooling, ejection, and key dimensions. Those records shorten the mass production transition and give the production team a starting process window.
What Should You Look for in a Rapid Tooling Partner?
The practical value of a rapid tool comes from decisions made before cutting steel. XINKEY MOULD uses an engineering-first workflow that starts with DFM analysis and mold flow analysis, then moves through mold design, precision machining, trial molding, and verification.
Its team includes 22 in-house designers, with support for rapid T1 samples, low-volume injection molding, sliders, lifters, inserts, hot or cold runners, and cooling-system design. The automotive workflow includes an IATF-aligned process and PPAP documentation available on request.
For buyers comparing suppliers, the useful question is whether the same team can carry approved changes into production tooling. Its injection mold engineering solutions cover that design-to-sampling handoff and keep the release record tied to the mold revision.
FAQ
Q1: What is rapid tooling for automotive injection molding used for?A: It produces early automotive plastic parts for fit checks, functional tests, pilot builds, and market or customer review before a long-life production mold is released.
Q2: When should you request DFM analysis?A: Request DFM analysis before steel machining. Review wall thickness, draft, parting line, gates, ejection, cooling, shrinkage, and press requirements while design changes remain manageable.
Q3: Can rapid tooling support PPAP documentation?A: The supplier can prepare PPAP documentation when the project quality plan calls for it. Confirm the required records, dimensional reports, material certificates, and process data before the first trial.
Q4: How fast can a rapid prototype mold deliver T1 samples?A: A simple tool may reach T1 samples in days or a few weeks. Geometry, resin, tool material, cavity count, and the number of trial corrections set the actual schedule.
Q5: Does rapid tooling replace a production mold?A: It supports prototype and bridge quantities. A hardened production mold is usually required for high shot counts, multi-cavity output, tight process control, and long service life.

- 15th October 2026
5 Strategic Benefits of Outsourcing Rapid Tooling
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path.
A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services.
Benefit 1, Shorten Your Time to Market
Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set.
Run Design and Manufacturing Work in Parallel
An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment.
Set a Clear Sample Milestone
Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market.
Benefit 2, Turn Tooling Cost into a Controlled Project Budget
Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume.
Compare the Full Cost of Ownership
Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy.
Match the Tool to Expected Volume
A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote.
Benefit 3, Find Design Risks Before Steel Is Cut
Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple.
Review the Part through DFM
A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters.
For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons.
Test Flow, Cooling, and Warpage Digitally
Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial.
Benefit 4, Validate Materials with Production-Like Parts
A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method.
Test the Resin in the Intended Process
Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment.
Use Measured Samples for Decisions
Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release.
A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval.
Benefit 5, Create a Practical Bridge to Mass Production
The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production.
Stabilize the Process during Pilot Runs
Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run.
Protect Return on Tooling Investment
Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target.
What Should You Expect from an Engineering-Led Tooling Partner?
The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff.
For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date.
FAQ
Q1: When Should You Outsource Rapid Tooling?
A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production.
Q2: What Files Should You Send for a Rapid Tooling Quote?
A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit.
Q3: How Can You Compare Tooling Quotes Fairly?
A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes.
Q4: Can Rapid Tooling Use Production Resin?
A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design.
Q5: Can a Rapid Tool Move into Mass Production?
A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
- 16th October 2026
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop.
Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget.
What Does Short-Run Injection Molding Add to NPI?
Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision.
A Physical Test of the Product
Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify.
A Bridge Between Design and Volume
Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage.
Which NPI Risks Can You Control before Full-Volume Tooling?
The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery.
Part Design and DFM Analysis
Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision.
Flow, Cooling, and Ejection
Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle.
Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release.
Complex Geometry and Tolerance
Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count.
How Should You Compare Short-Run Tooling Cost with Production Tooling?
Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch.
Use Volume and Risk Together
Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output.
Set Acceptance Data Before the Run
Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision.
What Does a Reliable Short-Run Process Look Like?
The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output.
A Practical Sequence
Share the 3D data, resin, annual volume, key dimensions, and launch date.
Complete DFM analysis and review Moldflow findings with the design team.
Select the parting line, runner, cooling, venting, ejection, and mold steel.
Machine and assemble the tool, then run T0 or T1 samples.
Measure parts, test assemblies, and record process settings.
Correct the tool or part design, then release a controlled pilot production run.
This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked.
How Can an Engineering-Led Supplier Support Complex NPI?
XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support.
For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision.
The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope.
FAQ
Q1: When should you choose short-run injection molding for NPI?
A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling.
Q2: Can low-volume injection molding use the final production resin?
A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples.
Q3: How do T1 samples help a procurement decision?
A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate.
Q4: Does a complex injection mold require Moldflow analysis?
A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk.
Q5: What should you request before pilot production?
A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
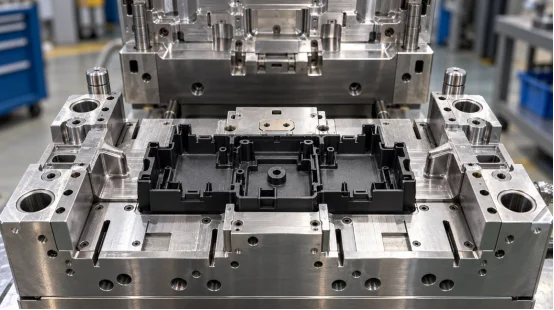
- 9 de octubre de 2026
Moldeo por inyección de prototipos frente a impresión 3D frente a mecanizado CNC
La elección del proceso de prototipado depende de la pregunta que se deba responder con las piezas. Una carcasa para una prueba de ajuste, una tapa de ajuste a presión y una serie piloto de diez piezas requieren evidencias diferentes. Esta guía compara el moldeo por inyección de prototipos, la impresión 3D y el mecanizado CNC en función del tiempo de entrega, el comportamiento del material, la precisión, el acabado, la cantidad y el riesgo de compra.
¿Qué produce cada método de creación de prototipos de plástico?
Los tres métodos fabrican las piezas de maneras diferentes, por lo que cada pieza presenta características distintas. El moldeo por inyección llena una cavidad con termoplástico fundido y repite el mismo ciclo. La impresión 3D añade material capa a capa. El mecanizado CNC elimina material de un bloque sólido. El uso previsto determinará qué comportamiento es más importante.
Moldeo por inyección de prototipos
El moldeo por inyección de prototipos utiliza un molde de tirada corta, generalmente de aluminio o acero para herramientas más blando, para fabricar piezas a partir de la resina de producción prevista. En una pieza moldeada se pueden inspeccionar las líneas de soldadura, las marcas de hundimiento, la deformación, la fuerza de ajuste a presión y la textura.
Impresión 3D
La impresión 3D es ideal para cambios geométricos diarios o para fabricar de una a cinco piezas rápidamente. La tecnología FDM puede utilizar ABS, PLA y policarbonato; los sistemas de resina y polvo permiten obtener detalles más finos. La dirección de la capa afecta la resistencia, la textura escalonada y la respuesta al calor. Una bisagra impresa puede flexionarse de forma diferente a una bisagra moldeada por inyección con el mismo polímero nominal.
Mecanizado CNC
El mecanizado CNC corta piezas a partir de bloques de ABS, POM, nailon, PC u otros plásticos de ingeniería. Proporciona referencias de datos precisas y dimensiones exactas en las zonas accesibles. Los canales internos, las cavidades profundas y las nervaduras delgadas pueden aumentar el coste, ya que las herramientas de corte requieren acceso y soporte. Además, las piezas mecanizadas muestran la veta y las marcas de las herramientas del bloque, que pueden diferir de la textura del moldeado.
Img.CNC milling machine spindle carving white plastic prototype part.webp
¿Qué método se ajusta mejor a su cantidad y plazo de entrega?
La cantidad modifica la curva de costos. Establezca una cantidad objetivo, una fecha de muestreo y un número de revisiones de diseño antes de comparar presupuestos.
De una a diez partes
La impresión 3D es ideal para las comprobaciones iniciales de forma, ya que no requiere herramientas específicas. El mecanizado CNC es adecuado para piezas que necesitan orificios precisos, superficies planas o roscas funcionales. Un prototipo mediante moldeo por inyección resulta útil cuando la decisión se refiere al comportamiento del molde, como en el caso de una bisagra flexible o un clip.
De diez a varios cientos de piezas
El moldeo por inyección de bajo volumen distribuye el costo de las herramientas entre piezas repetibles y admite materiales de calidad de producción. Las herramientas provisionales pueden suministrar unidades piloto o comercializables mientras se prepara un molde de mayor duración. El mecanizado CNC es adecuado para piezas gruesas y rígidas; la impresión 3D permite eliminar soportes, lijar o inspeccionar la orientación específica.
Planificación de horarios
La impresión 3D puede comenzar tras la preparación y programación de los archivos. El cronometraje del CNC depende de la programación, el material, las fijaciones y el acabado. Un proyecto estándar de utillaje rápido puede alcanzar las muestras T1 en aproximadamente dos a cuatro semanas; los deslizadores, los insertos, los sistemas de desenroscado, los aceros especiales o los acabados exigentes pueden extender el plazo de fabricación a cuatro u ocho semanas. Confirme los hitos con el proveedor.
¿Cómo se compara el rendimiento de los materiales y las piezas?
La elección del material debe ajustarse a las condiciones de servicio: impacto, calor, productos químicos, flexión, apariencia o aislamiento eléctrico. El uso de una resina sustituta deja sin resolver cuestiones clave sobre el rendimiento.
Evidencia de resina de grado de producción
El moldeo por inyección permite probar carcasas de ABS, piezas de impacto de PC, bisagras flexibles de PP, componentes con carga de PA y grados con relleno en un proceso controlado. El secado de la resina, la temperatura de fusión, la presión de compactación y el enfriamiento afectan la contracción y la deformación. El PP proporciona resistencia química y flexibilidad; el PA con relleno añade rigidez, pero puede aumentar el desgaste de la herramienta.
Límites de los materiales impresos y mecanizados
Las piezas impresas pueden presentar huecos, uniones entre capas o resistencia anisotrópica. Las piezas mecanizadas por CNC utilizan material estándar, pero el proceso de corte puede generar tensiones o deformar paredes delgadas. Para el envejecimiento térmico, la exposición a productos químicos o el ensamblaje repetido, las muestras de prueba deben coincidir con la resina y el proceso finales.
¿Qué método ofrece la precisión y el acabado adecuados?
La precisión es un resultado que depende de cada característica. La estrategia de referencia, la contracción, el acceso de la herramienta, el método de inspección y el historial térmico influyen en ella.
Precisión y detalle
El mecanizado CNC permite mantener tolerancias estrictas en las caras y orificios accesibles, lo que resulta útil para calibres y estudios de acoplamiento. La construcción digital da forma directamente a figuras complejas, y la pieza impresa final conserva la superficie de construcción; las líneas de separación del molde no definen su geometría.
Los orificios y bordes pequeños pueden requerir un procesamiento posterior. El moldeo por inyección repite la geometría de la cavidad una vez que el proceso se estabiliza; la revisión DFM debe tener en cuenta el ángulo de desmoldeo, las líneas de separación, las compuertas, la eyección y la contracción de la resina.
Acabado superficial y aspecto estético
Las superficies mecanizadas presentan marcas de corte que pueden pulirse o texturizarse. Las superficies impresas suelen requerir lijado o tratamiento con vapor. Una cavidad moldeada puede presentar un pulido o textura definidos en cada inyección. Los vestigios de la entrada de inyección, las líneas de soldadura, las marcas de expulsión y las variaciones de brillo deben indicarse en el plano, especialmente en el caso de las carcasas visibles.
¿Qué debería incluir en una comparativa de compras?
Un útilLa cotización vincula el precio y el plazo a un alcance definido. Compare el trabajo de ingeniería, los materiales, la inspección, las revisiones, el formato de entrega y el precio unitario.
Lista de verificación de presupuesto
Envíe un modelo 3D, un plano 2D acotado, el grado de resina, el color, el acabado, la cantidad, la previsión anual, las tolerancias críticas, el contexto de montaje y la fecha de entrega de la muestra. Solicite información sobre el material del molde, el número de cavidades, el tipo de canal de alimentación, la vida útil prevista de la herramienta, las pruebas, el informe T1, la política de corrección y las condiciones de propiedad.
Para el mecanizado CNC, indique el material base, el esquema de referencia, los puntos de inspección y el acabado. Para la impresión, especifique el proceso, la orientación, la altura de capa, el posprocesamiento y la dirección de la fuerza.
Registros de DFM y de juicios
El diseño para la fabricación y el análisis DFM deben identificar el espesor de pared, el ángulo de desmoldeo, las nervaduras, los salientes, las socavaduras, las compuertas, las ventilaciones y la eyección antes del mecanizado. Durante T0 y T1, registre los cortes incompletos, las rebabas, las quemaduras, las hundimientos, las líneas de soldadura, la adherencia, la deformación y la desviación dimensional. Vincule cada problema a una acción y a un responsable. Este registro proporciona al departamento de compras una base clara para aprobar la siguiente herramienta o revisar la pieza.
¿Cómo puede un socio de ingeniería conectar los resultados del prototipo con la producción?
La transferencia de responsabilidades es crucial cuando un prototipo revela un problema de utillaje o de proceso. La lógica del diseño debe mantenerse desde la revisión hasta la corrección del molde, el moldeo de prueba y la decisión de producir en bajo volumen.
XINKEY MOULD aplica este flujo de trabajo al desarrollo de piezas de plástico. Sus ingenieros revisan el espesor de pared, el ángulo de desmoldeo, la contracción, las compuertas, los canales de alimentación, la refrigeración, la ventilación, la eyección y la resistencia del molde antes de la fabricación de las herramientas. Para orificios laterales, roscas o elementos de dos materiales, el alcance incluye deslizadores, elevadores, insertos, núcleos roscados, desenroscado automático y estructuras de doble inyección de 2K. El mecanizado CNC, la electroerosión y el corte por hilo facilitan la fabricación de las herramientas, con un control de mecanizado de ±0,01 mm cuando la característica y el método de inspección lo permiten.
Como fabricante de moldes de inyección de plástico, incorpora los resultados de las pruebas a las correcciones de moldes y al moldeo por inyección de bajo volumen, manteniendo los datos de las muestras vinculados a la producción.
Preguntas frecuentes
P1: ¿Merece la pena el moldeo por inyección de prototipos para 20 piezas?
Sí, si necesita resina de calidad industrial, clips moldeados, bisagras o texturas específicas. Compare el precio inicial de la herramienta con el costo de mecanizar o imprimir cada pieza. Considere cuánto valora la evidencia de un rendimiento sólido y confiable.
P2: ¿Puede la impresión 3D sustituir a un prototipo fabricado mediante moldeo por inyección?
Solo parcialmente. La impresión 3D maneja bastante bien las formas básicas, el espacio libre y las comprobaciones ergonómicas iniciales. Sin embargo, el moldeo por inyección revela detalles completamente diferentes. Muestra con precisión cómo funciona el llenado de la cavidad. Resalta la contracción real y las posibles líneas de soldadura. Además, demuestra la eyección real y el comportamiento genuino de la resina moldeada.
P3: ¿Cuándo es el mecanizado CNC la opción más práctica?
Destaca cuando se necesitan pocas piezas rígidas que requieran referencias, orificios o roscas de alta precisión. También es una excelente opción para geometrías voluminosas. Las secciones gruesas tardan demasiado en imprimirse. Además, un lote pequeño no justifica los costos de herramientas personalizadas.
P4: ¿Qué proceso utiliza el material plástico final?
El moldeo por inyección suele utilizar la resina de producción prevista. El mecanizado CNC emplea plásticos de ingeniería estándar. Por otro lado, la impresión 3D se limita a polímeros compatibles con la impresora específica. Por lo tanto, siempre verifique las especificaciones de resistencia térmica, química y de resistencia mecánica antes de llegar a conclusiones definitivas sobre el rendimiento.
P5: ¿Cuándo se debe pasar de un prototipo a un molde de producción?
Realice la transición una vez que su diseño sea completamente estable. Sus muestras T1 también deben cumplir con todos los criterios básicos de aceptación. Además, su volumen proyectado debe justificar la compra de una herramienta de mayor vida útil. Tome esta decisión con confianza, basándose en los datos concretos de la producción del prototipo: tiempo de ciclo registrado, tasa de desperdicio real, necesidades de mantenimiento reales y costo unitario comprobado.
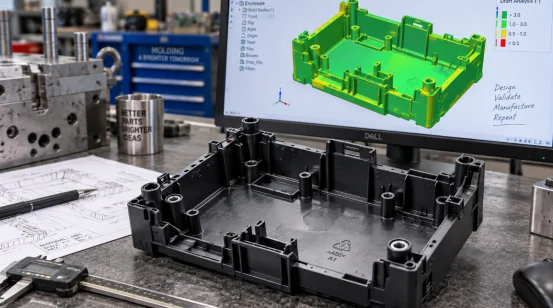
- 2 de octubre de 2026
Moldeo por inyección de prototipos rápidos: una guía práctica para el desarrollo de piezas de plástico.
Un modelo CAD puede parecer terminado, pero la pieza moldeada aún presenta interrogantes. ¿Se hundirán las nervaduras? ¿Resistirán los clips el montaje? ¿Se deformará la carcasa alrededor de un botón? El moldeo por inyección de prototipos rápidos responde a estas preguntas con piezas moldeadas reales fabricadas con la resina prevista.
Este método es idóneo para el desarrollo de piezas de plástico que requieren pruebas funcionales, prototipos, muestras para clientes o unidades de venta iniciales. La rapidez se logra gracias a una selección precisa de las herramientas y al trabajo de ingeniería previo al inicio del mecanizado del metal.
¿Qué es el moldeo por inyección de prototipos rápidos?
El moldeo por inyección rápida utiliza un molde de fabricación rápida para producir piezas de plástico repetibles. Muchos equipos también lo denominan moldeo por inyección de prototipos o utillaje rápido. El proceso sigue el mismo ciclo básico que el moldeo de producción: sujeción, inyección, empaquetado, enfriamiento, apertura y expulsión.
En qué se diferencia de una herramienta de producción.
Un prototipo de molde de inyección suele utilizar insertos de aluminio, P20, NAK80 o materiales más duros en las zonas de mayor desgaste. La cantidad, la resina, el acabado y las tolerancias determinan la elección. El aluminio puede utilizarse para tiradas cortas. El P20 admite soldadura y modificaciones de diseño, mientras que el NAK80 es adecuado para superficies pulidas.
Las herramientas de producción pueden incorporar múltiples cavidades, aceros endurecidos, canales calientes, acciones automatizadas y piezas de desgaste reparables. Una herramienta de producción rápida mantiene el proceso de fabricación alineado con el objetivo de la prueba actual.
¿Cuándo conviene utilizar herramientas de fabricación rápida?
Utilice herramientas de fabricación rápida cuando los prototipos impresos o mecanizados no puedan responder a la siguiente pregunta de ingeniería. La resina moldeada se comporta de manera diferente alrededor de las líneas de soldadura, las bisagras flexibles, los ajustes a presión, los salientes y las paredes texturizadas.
Validación funcional y pruebas piloto
Utilice materiales de grado industrial para probar la rigidez, la resistencia química, la respuesta al calor o la fuerza de ensamblaje. El ABS es adecuado para carcasas robustas, el PC para piezas resistentes a impactos o transparentes, el PP para bisagras flexibles y el PA para componentes sometidos a cargas. El PA reforzado y los grados de alta temperatura pueden desgastar rápidamente las herramientas blandas.
El moldeo por inyección de bajo volumen abarca la producción piloto y las emisiones limitadas. El utillaje puente permite suministrar unidades comercializables durante la fabricación de un molde de larga duración y proporciona a los compradores datos medibles sobre el ciclo de producción, los desperdicios y los resultados de las inspecciones.
¿Cómo funciona el proceso de desarrollo?
Un proceso eficaz comienza con los requisitos de las piezas. Comparta el modelo 3D, el dibujo 2D, el tipo de resina, el color, el acabado, la cantidad, las dimensiones críticas y el contexto de montaje. Marque las superficies de sellado y las zonas estéticas. Una nota vaga como «tolerancia estricta en todas partes» aumenta el coste y da lugar a discusiones.
DFM antes de la creación de herramientas
El diseño para la fabricación verifica el espesor de la pared, el ángulo de desmoldeo, las socavaduras, las nervaduras, los salientes, las líneas de separación, las compuertas, las ventilaciones y la eyección. El análisis DFM también debe identificar las dimensiones que cruzan la línea de separación y las características que requieren deslizadores, elevadores, insertos, manguitos o mecanismos de desenroscado.
Las secciones de pared de entre 1,5 y 2,5 mm son adecuadas para muchos termoplásticos comunes, aunque la gama del proveedor de resina y la función de la pieza son prioritarias. Mantenga las paredes adyacentes con un grosor similar. Las bases de los salientes gruesos se enfrían lentamente y pueden provocar una hendidura visible en la cara opuesta. El desmoldeo facilita el desmoldeo de la pieza; la textura suele requerir un desmoldeo mayor que una superficie pulida.
La simulación de flujo permite probar compuertas, equilibrio de canales, líneas de soldadura, trampas de aire, presión y comportamiento térmico. Es adecuada para paredes delgadas, trayectorias de flujo largas, herramientas multicavidad y piezas de acabado. Cada hallazgo debe conducir a una acción, como reubicar una compuerta o revisar un canal de refrigeración.
Desarrollo, prueba y corrección de la herramienta
El mecanizado CNC da forma a la mayoría de los núcleos y cavidades. La electroerosión (EDM) se encarga de ranuras profundas, detalles internos afilados y geometrías a las que una fresa no puede acceder con precisión. El corte por hilo, el rectificado, el ajuste y el pulido completan el proceso de fabricación de la herramienta.
La prueba T0 verifica el llenado, la apertura, la eyección y el funcionamiento seguro. El equipo registra fallos de inyección, rebabas, quemaduras, hundimientos, líneas de soldadura, deformaciones, adherencias y desviaciones dimensionales. Las muestras T1 deben incluir la resina acordada, el registro del proceso, el informe dimensional y las acciones pendientes. Una muestra con buen aspecto obtenida en un ciclo inestable sigue siendo un resultado inacabado. Los operarios de planta aprenden esta lección con frecuencia.
¿Qué decisiones de diseño controlan la calidad de las piezas?
La calidad de la pieza depende de decisiones interrelacionadas. La ubicación de la compuerta afecta las líneas de soldadura y el empaquetamiento. El enfriamiento afecta el tiempo de ciclo y la deformación. La eyección afecta las marcas de arrastre, el blanqueamiento y la distorsión.
Compuertas, refrigeración, ventilación y expulsión
Coloque la compuerta donde el material fundido pueda llenar la cavidad con una presión controlable y compactar las zonas más gruesas. Los canales de alimentación equilibrados son importantes en las herramientas multicavidad, ya que una cavidad que se llena rápidamente puede restar presión a otra. Las ventilaciones al final de los conductos de flujo liberan el aire atrapado y reducen las quemaduras.
El enfriamiento suele ocupar la mayor parte del ciclo de moldeo. Los canales requieren una cobertura uniforme alrededor del núcleo y la cavidad. Los puntos calientes localizados mantienen una zona blanda mientras que el plástico circundante se contrae, lo que puede deformar una carcasa plana tras la eyección. Los pasadores eyectores, los manguitos, las placas extractoras, los elevadores o la eyección neumática necesitan entonces una superficie de contacto suficiente para mover la pieza sin abolladuras.
¿Qué debes comprobar antes de realizar un pedido?
Compare las cotizaciones por alcance. La cifra más baja de herramientas dice poco cuando la cotización oresina mits, pruebas, inspección, cambios o la vida útil prevista de la herramienta.
Lista de verificación práctica para compras
Solicite a cada fabricante de moldes de inyección de plástico que indique el material del molde, la dureza, el número de cavidades, el tipo de canal de alimentación, la vida útil de la herramienta, las pruebas incluidas, el plazo de entrega T1, el informe dimensional, el plan de mantenimiento y las condiciones de propiedad. Confirme el tonelaje de la prensa y el tamaño de la inyección. Una superficie proyectada grande requiere suficiente fuerza de cierre para controlar las rebabas.
Analice el costo de las piezas en diferentes cantidades. Los sistemas de canal frío son adecuados para tiradas cortas, aunque cada inyección genera material de canal. Los sistemas de canal caliente reducen el desperdicio y pueden acortar el ciclo, si bien el utillaje y el mantenimiento son más costosos. El volumen y el precio de la resina determinan la elección.
Deje tiempo para un ciclo de corrección después de la primera prueba. Los moldes rápidos estándar pueden alcanzar el estado T1 en aproximadamente dos a cuatro semanas. Las estructuras complejas de desenroscado, inserción o de dos materiales pueden tardar de cuatro a ocho semanas. La geometría, la disponibilidad del acero, el acabado y el alcance de la inspección pueden modificar estas fechas, por lo que un plan de hitos es más útil que una única promesa de entrega.
Cómo convertir los resultados del prototipo en una decisión de producción.
El informe de la prueba debe vincular cada defecto con una acción y un responsable. Ese registro convierte una herramienta rápida en un control de producción práctico.
XINKEY MOULD respalda esta etapa mediante el diseño para la fabricación (DFM) inicial, la revisión del flujo del molde, el desarrollo rápido de prototipos, el moldeo de prueba y la producción puente. Su alcance de ingeniería abarca deslizadores, elevadores, insertos, núcleos roscados, canales de alimentación calientes y fríos, eyección equilibrada y sistemas de refrigeración para piezas que requieren más que una simple herramienta de apertura y cierre. El mecanizado de precisión incluye CNC, electroerosión (EDM) y corte por hilo, con un control de mecanizado que alcanza el nivel de +/-0,01 mm cuando la característica y el método de inspección lo permiten.
El equipo puede aplicar los resultados de las pruebas a las correcciones de moldes y a la producción de piezas de bajo volumen, lo que mantiene conectados los comentarios sobre el diseño, los cambios en las herramientas y los registros del proceso. Para el comprador, esta continuidad facilita la auditoría de la revisión T1 y proporciona a la decisión sobre las herramientas de producción una base más sólida en cuanto a costes y calidad.
Preguntas frecuentes
P1: ¿Con qué rapidez puede un molde de prototipado rápido producir muestras T1?
A: Una herramienta estándar puede alcanzar el nivel T1 en aproximadamente dos a cuatro semanas. Las guías, los sistemas de desenroscado, los insertos, las estructuras de dos materiales, los aceros especiales o los acabados exigentes pueden extender el plazo a cuatro u ocho semanas.
P2: ¿Cuántas piezas puede producir un molde de inyección rápida?
A: La vida útil de la herramienta depende del material del molde, la resina, la presión, la temperatura, la geometría y el mantenimiento. Defina el número de inyecciones requerido antes de solicitar un presupuesto para que el fabricante de herramientas pueda seleccionar el acero adecuado y proteger las zonas de mayor desgaste.
P3: ¿Se puede utilizar la resina del producto final?
R: Sí, en muchos proyectos. El uso de la resina adecuada proporciona mejores resultados en cuanto a ajuste, resistencia, contracción, respuesta al calor y calidad de la superficie. Las resinas abrasivas, corrosivas o de alta temperatura pueden requerir insertos de acero o una herramienta de acero.
P4: ¿Qué archivos debo enviar para obtener un presupuesto?
A: Envíe un modelo 3D, un dibujo 2D acotado, el tipo de resina, el color, el acabado, la cantidad, la previsión anual, las tolerancias críticas, los detalles de montaje y la fecha de entrega de la muestra.
P5: ¿Cuándo conviene pasar a un molde de producción?
A: Proceda a avanzar cuando el diseño sea estable, las pruebas cumplan con los criterios de aceptación y el volumen previsto justifique una mayor vida útil de la herramienta. Para tomar esa decisión, utilice el tiempo de ciclo medido, la tasa de desperdicio, las necesidades de mantenimiento y el costo unitario de la producción del prototipo.
Nuestro Servicio
Ingeniería de proyectos &038; DFM
No nos limitamos a recibir su archivo y empezar a cortar. Antes de manipular el acero, nuestros ingenieros revisan su diseño para detectar problemas que podrían generarle gastos adicionales. Un solo ingeniero se encarga de su proyecto desde su primer mensaje hasta el envío final.
Más información
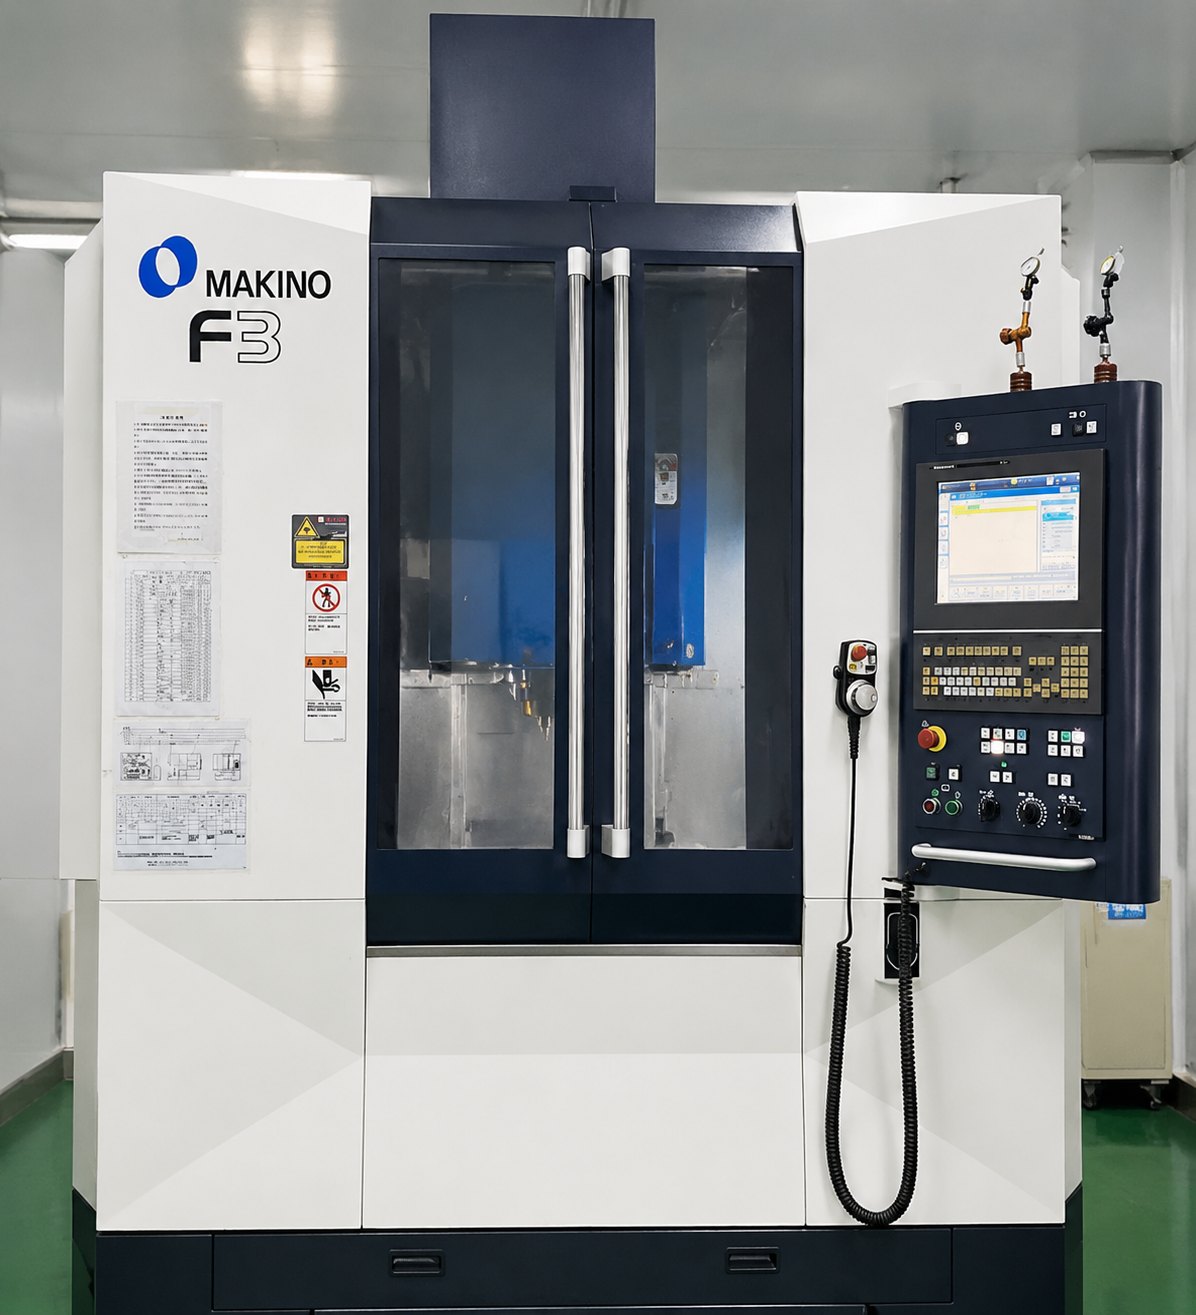
Mecanizado de moldes de precisión
→ Mecanizado CNC (±0,005 mm)
→ Electroerosión: cavidades complejas que otras máquinas no pueden cortar
→ Electroerosión por hilo: perfiles intrincados, sin distorsión
Más información
Prueba y producción de moldes
→ Prueba de molde y revisión de la primera inyección
→ Producción de bajo volumen (100–50 000 unidades)
→ Inspección dimensional completa e informe de control de calidad
Más información
Soporte logístico y de entrega global
Desde la finalización del molde hasta la llegada de las piezas de plástico terminadas a su almacén, coordinamos la fabricación, el embalaje, los trámites aduaneros y el transporte bajo un único sistema de gestión de proyectos.
Más información



Contacta con nosotros