-
Casa

-
Capacidade
- Die Casting Molds
- Peças para molde de fundição de zinco

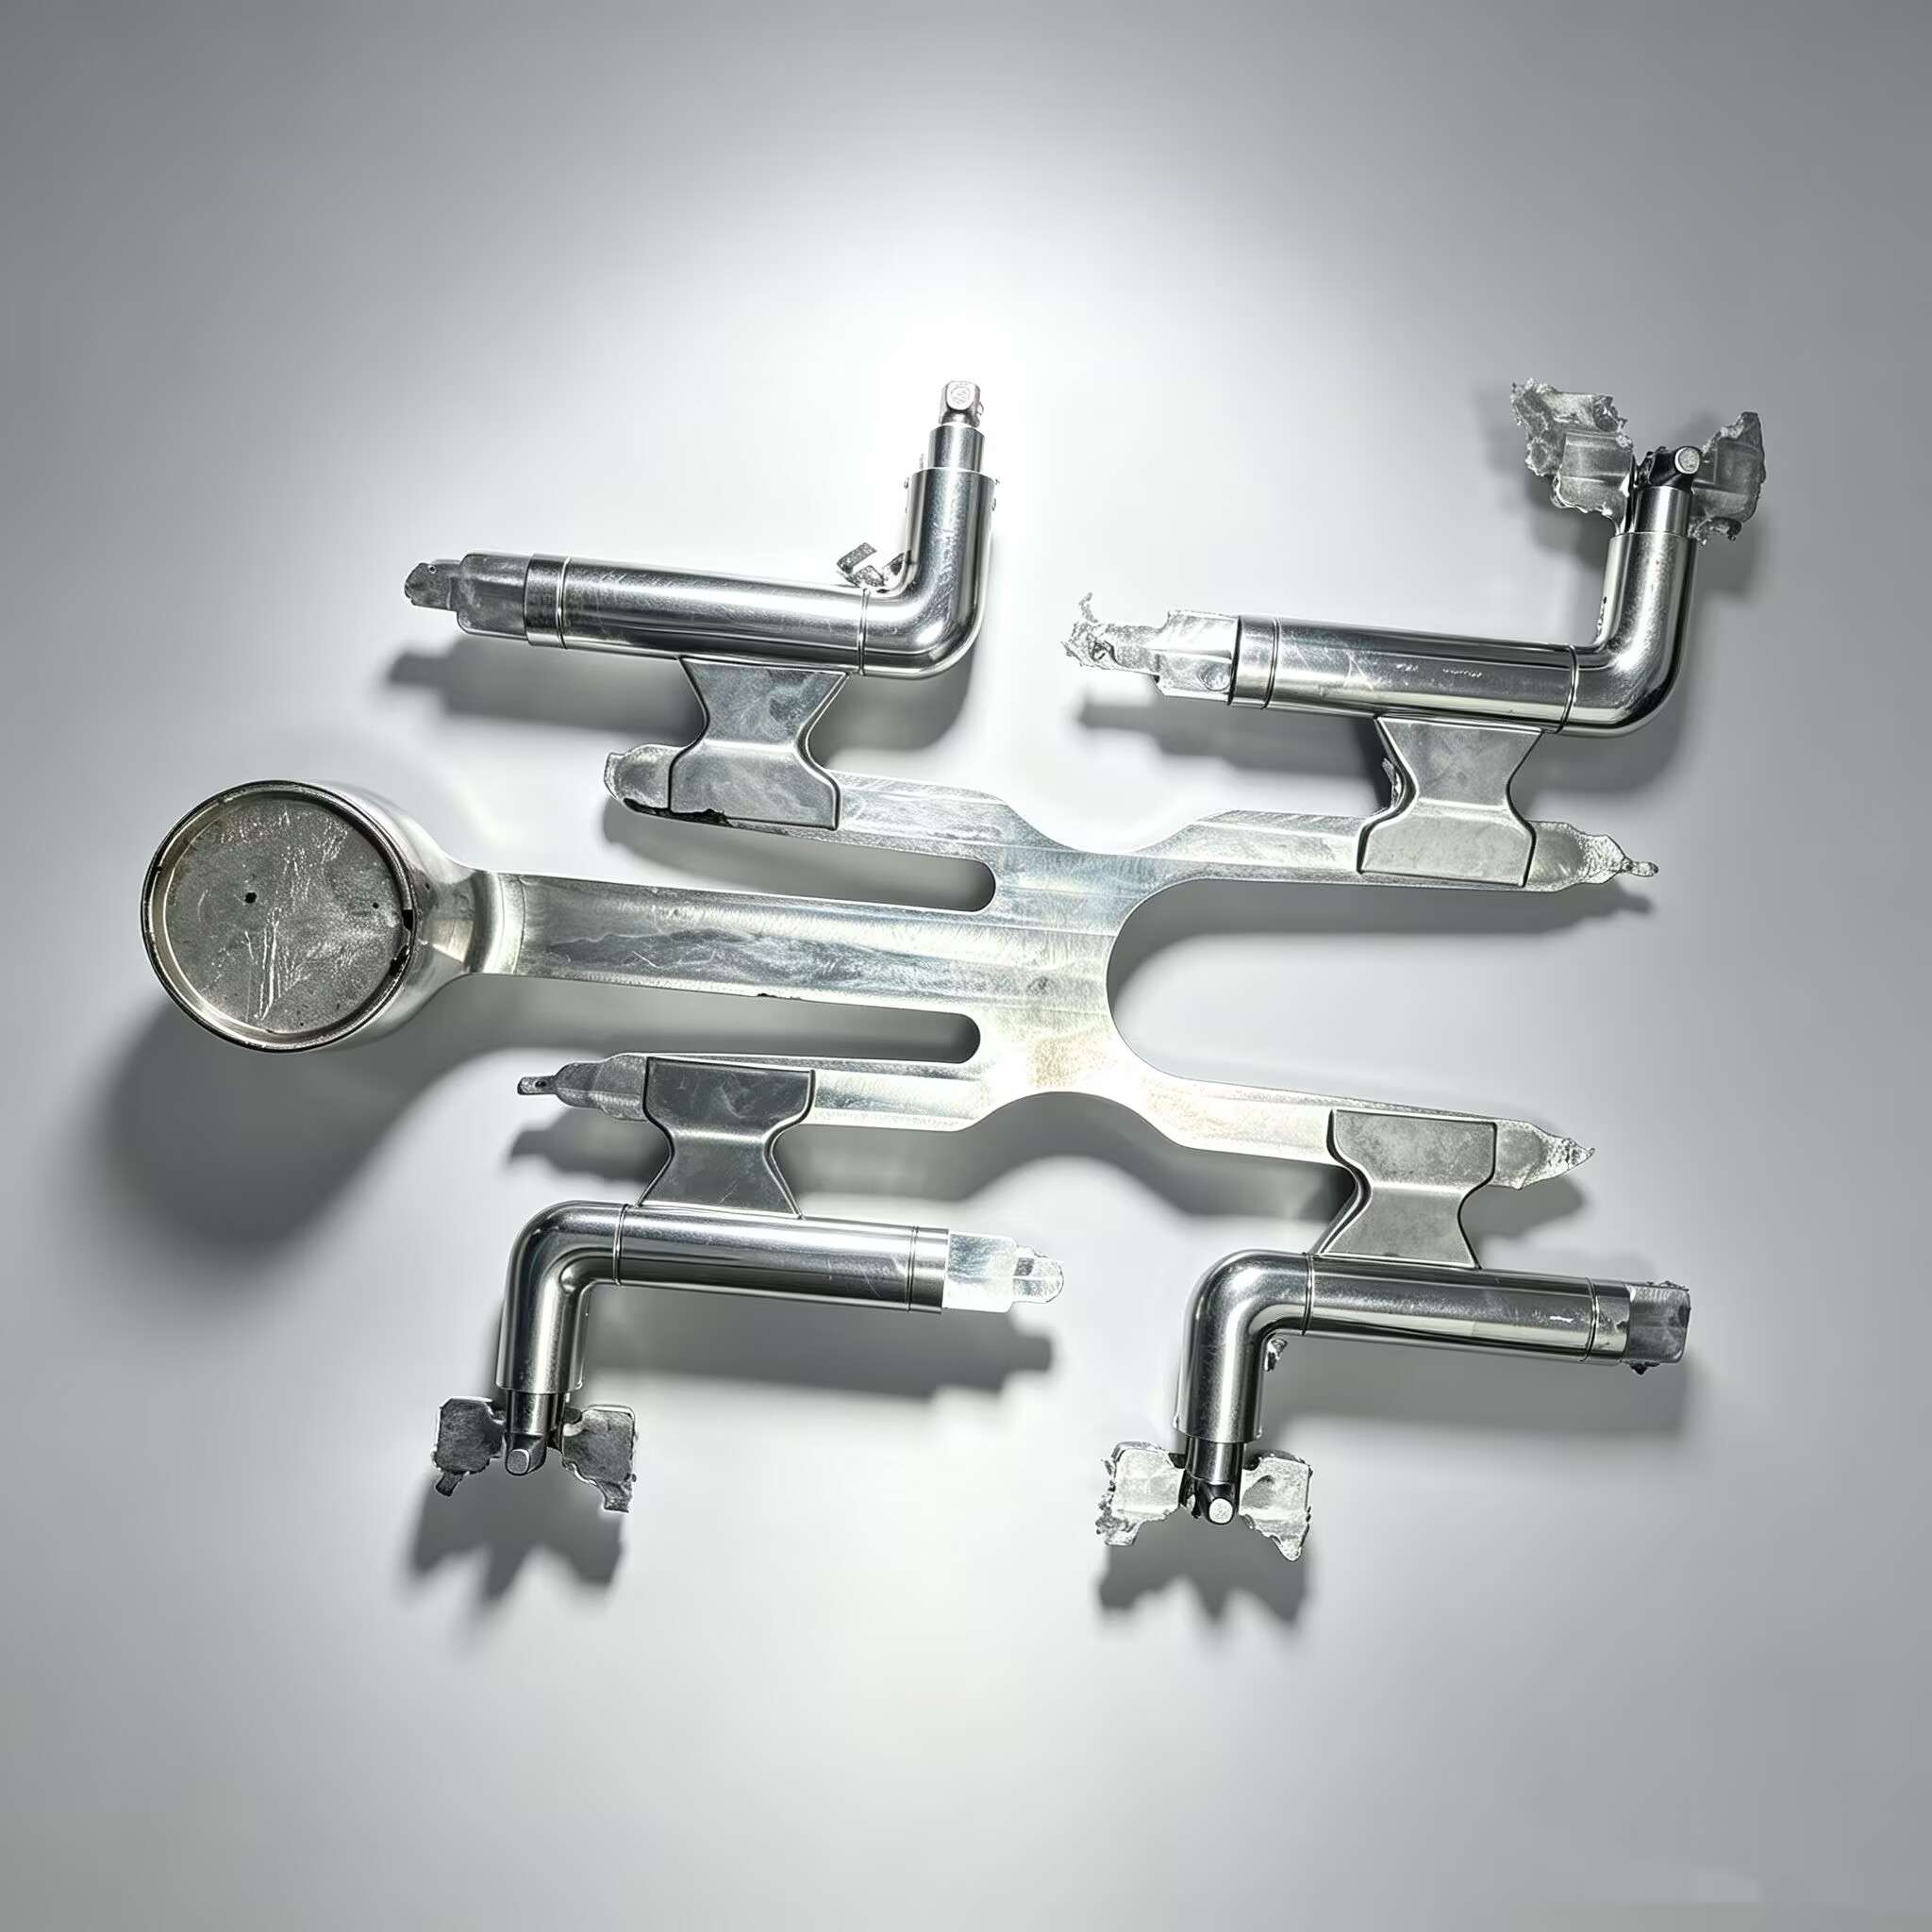

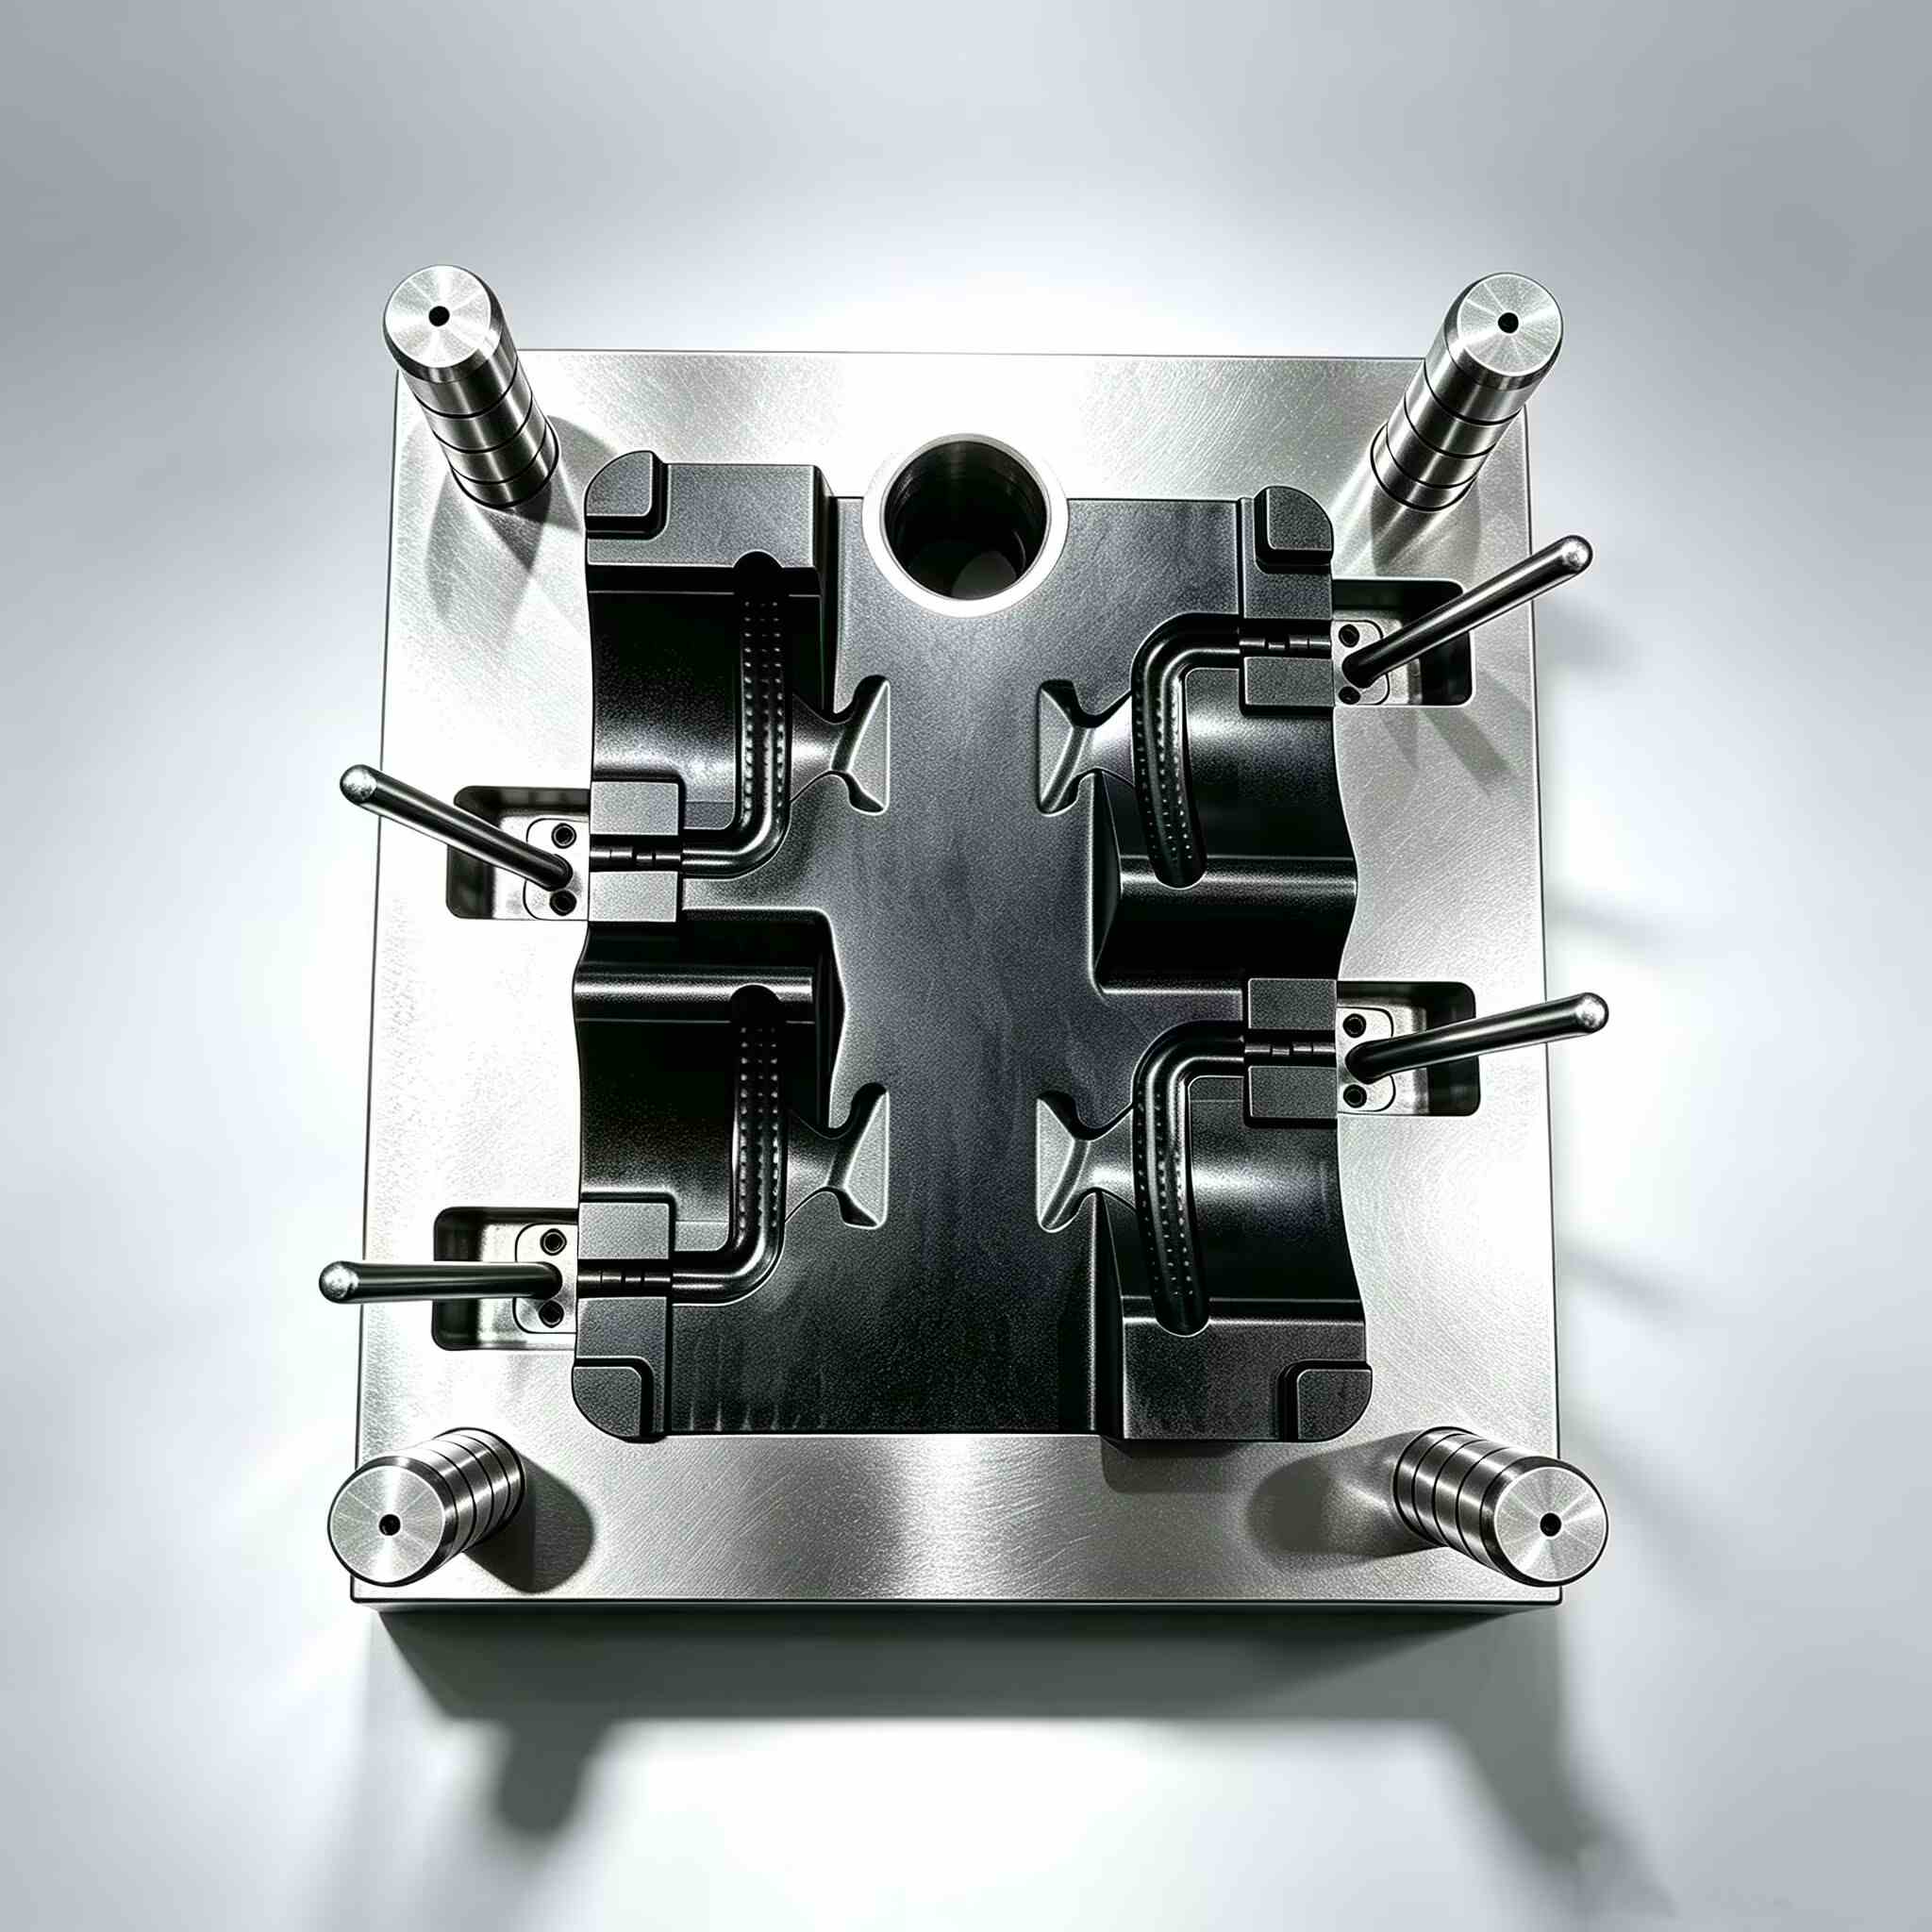
Peças para molde de fundição de zinco
A fundição sob pressão de zinco é um processo de câmara quente de alta pressão que força a liga ZAMAK fundida (normalmente ZAMAK 3, 5 ou 8) para dentro de uma cavidade de molde de aço endurecido a pressões de injeção de 10 a 35 MPa. Como o zinco funde a apenas 380–420 °C — muito abaixo do alumínio ou do magnésio — o projeto da câmara quente mantém o sistema de injeção submerso no metal fundido, permitindo taxas de injeção de 200 a 800 ciclos por hora em componentes de pequeno a médio porte. Na XINKEY MOULD, projetamos moldes de fundição sob pressão de zinco com o mesmo rigor de DFM (Design for Manufacturing) aplicado aos nossos moldes de injeção: a posição do ponto de injeção e o balanceamento do canal de distribuição são planejados com simulação de fluxo antes do corte do aço, o roteamento da linha de refrigeração é otimizado em torno da geometria da peça e os canais de ventilação e transbordamento são dimensionados para evacuar o gás da cavidade nos primeiros 15% do curso de injeção. O resultado é um molde que produz peças com superfícies fundidas consistentes, dimensões estáveis em todos os lotes de produção e uma vida útil projetada de 300 mil a 500 mil ciclos para projetos padrão e mais de 500 mil ciclos com H13 premium e tratamento térmico avançado.
- Detalhes de superfície excepcionais e precisão dimensional.
- Capacidade de parede ultrafina — até 0,5 mm
- Ideal para cromagem e acabamentos decorativos.
- Alta velocidade de produção — menor custo de ferramental
- Excelente resistência à corrosão e ao desgaste
- Detalhes do produto
1. Que problemas este produto pode resolver?
Erosão e entupimento do tubo de pescoço de ganso em câmara quente
Em uma máquina de câmara quente, o pescoço de ganso e o bico ficam permanentemente imersos em liga de zinco fundida. Em temperaturas operacionais constantes, compostos intermetálicos de zinco-ferro se acumulam nas superfícies do pescoço de ganso, causando deriva do peso da injeção e eventual entupimento. Pescoços de ganso padrão de aço-carbono se degradam em 8 a 12 semanas sob produção de alto volume. A XINKEY MOULD especifica superfícies de pescoço de ganso nitretadas ou revestidas com cerâmica e planeja circuitos de resfriamento para manter a temperatura do metal fundido dentro de uma faixa de ±5°C em torno do ponto de ajuste do processo, reduzindo o acúmulo de compostos na origem.
Porosidade e formação de bolhas na superfície após o revestimento.
As peças fundidas de zinco destinadas à galvanoplastia ou pintura a pó devem ser isentas de porosidade. O gás aprisionado na peça fundida se expande durante os banhos de cura ou revestimento em altas temperaturas, criando bolhas na superfície que descartam as peças na etapa de acabamento. Os projetos padrão de transbordamento e ventilação costumam ser muito conservadores para peças com grandes superfícies planas. O XINKEY MOULD utiliza simulação de fluxo para identificar as regiões de preenchimento final, adicionar transbordamentos direcionados e aberturas de ventilação com auxílio de vácuo, e recomendar uma velocidade de injeção entre 30 e 50 m/s — o ponto ideal para preencher a cavidade sem aprisionamento de gás induzido por turbulência.
Deformação em peças longas de paredes finas após a ejeção
As ligas ZAMAK contraem-se em aproximadamente 1,1–1,3% durante a solidificação. Em peças longas e de paredes finas, o resfriamento desigual na cavidade cria tensões térmicas residuais — a peça empena ou torce após a ejeção e não atende às especificações de planicidade. A XINKEY MOULD aplica linhas de resfriamento conformes para equilibrar a extração de calor em seções espessas e finas, modela a solidificação e a distribuição de tensões térmicas durante o projeto para fabricação (DFM) e recomenda dispositivos de endireitamento pós-fundição quando a geometria torna o empenamento inevitável.
2. Aplicações típicas
Acabamentos internos e externos automotivos
Maçanetas, carcaças de espelhos retrovisores, bases de emblemas, componentes de cintos de segurança e molduras decorativas. Os aços ZAMAK 3 e 5 proporcionam a lisura superficial necessária para a cromagem eletrolítica ou revestimento PVD, atendendo aos padrões de superfície Classe A da indústria automotiva.
Gabinetes e estruturas para eletrônicos de consumo
Estruturas intermediárias para smartphones, suportes de dobradiças para laptops, carcaças de estojos de carregamento para fones de ouvido e bases para roteadores. Espessura da parede de até 0,5 mm com propriedades de blindagem EMI inerentes às ligas de zinco. Peso típico da peça: 5–80 g.
Fechaduras, ferragens e acessórios para banheiro
Corpos de cadeados, cilindros de fechaduras de portas, puxadores de torneiras, corpos de chuveiros e componentes de dobradiças de móveis. A excelente capacidade de fundição do zinco permite a criação de passagens internas complexas para pinos de fechadura e canais de água com tolerâncias rigorosas de fundição.
Conectores e fixadores industriais
Invólucros de conectores D-sub, corpos de conexões pneumáticas, armações de fivelas de cintos e alavancas de liberação. Boa relação resistência/peso com propriedades mecânicas adequadas para componentes estruturais. Limite de resistência à tração de 200–280 MPa em ZAMAK 5.
Brinquedos e peças de metal colecionáveis
Carrocerias de modelos de carros fundidos em metal, bases para figuras, medalhões e distintivos de premiação. A capacidade do zinco de reproduzir fielmente detalhes finos da superfície — gravações, texturas, pequenos logotipos — faz dele o material de escolha para peças fundidas decorativas de alta precisão.
3. Tabela de Especificações
| Item | Detalhes |
| Tipo de processo | Fundição sob pressão em câmara quente |
| Ligas típicas | ZAMAK 3 (ZnAl4), ZAMAK 5 (ZnAl4Cu1), ZAMAK 8 (ZnAl8Cu1) |
| Faixa de peso da peça | 1g – 5kg por dose |
| Espessura da parede | Mínimo de 0,5 mm; típico de 1,0 a 2,5 mm. |
| Tolerância de fundição | Precisão padrão de ±0,05 mm; precisão de ±0,03 mm alcançável em características críticas. |
| Gama de cavidades | De 1 a 8 cavidades; ferramentas familiares para cavidade única disponíveis. |
| Aço para moldes | H13 (grau ESR), 8407, SKD61; premium: H13 ESR + nitretação + revestimento PVD |
| Resfriamento | Resfriamento por defletor/borbulhador conforme + linhas de água diretas; aquecimento a óleo para ferramentas de parede fina. |
| Acabamento da superfície (como fundido) | SPI B-2 a A-3, dependendo da liga e do polimento da cavidade. |
| Expectativa de vida do mofo | 300 mil a 500 mil disparos (H13 padrão); mais de 500 mil (aço premium + revestimento PVD) |
| Serviços de Pós-Elenco | Rebarbação vibratória, acabamento vibratório, jateamento com granalha, galvanoplastia (Zn, Ni, Cr), revestimento em pó, revestimento eletroforético. |
| Opção "chave na mão" | Exportação apenas do molde ou fornecimento de molde e peças em série. |
| Design e Validação | Relatório DFM, simulação de fluxo e solidificação, amostra T1 com relatório dimensional |
4. Processo do Projeto e Controle de Qualidade
Fase 1: Análise de Fundição Parcial e DFM
Ação:Analise o modelo CAD 3D para ângulos de inclinação (mínimo de 0,5° em paredes internas e 1° em paredes externas), uniformidade da espessura da parede, relação entre nervura e parede e geometria de rebaixo. Recomende o tipo de injeção, a posição da injeção, os locais de transbordamento e a orientação da linha de partição.
Foco no controle de qualidade:Relatório DFM: mapa de calor da análise preliminar, localização do ponto de injeção com cálculo da distância de fluxo, peso estimado da injeção e pressão de injeção, projeção do tempo de ciclo.
Fase 2: Simulação de Fluxo e Análise Térmica
Ação:Execute uma simulação de fluxo da liga ZAMAK com parâmetros reais do processo de fundição — temperatura de fusão, velocidade de injeção e temperatura do molde. Identifique as zonas de preenchimento final e as bolhas de ar residuais. Posicione os extravasores e as aberturas de ventilação de acordo. Execute uma simulação de solidificação para prever a porosidade por contração.
Foco no controle de qualidade:Relatório de simulação: tempo de preenchimento inferior a 40 ms para peças de paredes finas, mapa de gradiente de solidificação mostrando solidificação direcional em direção a pontos de injeção/transbordamento, mapa de probabilidade de porosidade com porosidade < 1,5% em regiões críticas.
Fase 3: Usinagem do molde e tratamento térmico
Ação:Fresamento de desbaste da cavidade e do núcleo a partir de aço H13 ESR. Tratamento térmico a vácuo para dureza HRC 46–48. Alívio de tensões. Fresamento de acabamento em alta velocidade com sobreposição de 0,01 mm nas superfícies da cavidade. Eletroerosão para cantos vivos e nervuras profundas.
Foco no controle de qualidade:Teste de dureza em 100% de cada inserto: HRC 46–48. Verificação dimensional na cavidade: ±0,01 mm em relação ao modelo 3D. Rugosidade superficial Ra ≤0,4 μm nas faces da cavidade. Teste de pressão na linha de água a 10 bar durante 30 minutos.
Fase 4: Montagem do molde e teste de encaixe
Ação:Monte o núcleo, a cavidade, o sistema ejetor e as guias. Verifique a sincronização das guias com pinos angulares ou cilindros hidráulicos. Verifique o comprimento e o curso do pino ejetor. Instale termopares para monitoramento da temperatura do molde.
Foco no controle de qualidade:Lista de verificação da montagem: movimento deslizante suave com folga de 0,02 a 0,04 mm, curso do sistema ejetor verificado, teste da taxa de fluxo do circuito de refrigeração, alinhamento da linha de partição verificado com marcador azul (contato ≥85%).
Fase 5: Teste de fundição sob pressão T1 na fundição parceira
Ação:Monte o molde na máquina de fundição sob pressão com câmara quente. Defina o processo: temperatura de fusão de 410–430 °C (ZAMAK 3), velocidade de injeção, pressão de intensificação e tempo de resfriamento. Execute de 50 a 100 injeções para estabilização do processo e, em seguida, selecione 20 injeções consecutivas para avaliação dimensional.
Foco no controle de qualidade:Relatório dimensional: 5 peças na CMM, todas as dimensões críticas dentro da tolerância. Corte transversal em 2 peças: porosidade < 1,5% em áreas estruturais. Inspeção de superfície com ampliação de 20×: sem juntas frias, sem marcas de fluxo nas superfícies visíveis. Estabilidade do peso da injeção: CV < 0,5% em medição de 20 injeções.
Fase 6: Processamento Final e Entrega
Ação:Rebarbação final, limpeza e tratamento anticorrosivo do molde. Embalagem do molde em caixa de madeira fumigada. Fornecimento de vídeo do teste do molde, ficha de parâmetros do processo, certificados do aço e lista de peças sobressalentes.
Foco no controle de qualidade:Documentação pronta para o cliente: desenho de montagem 3D do molde, relatório dimensional, ficha de parâmetros do processo, certificados do aço, kit de peças sobressalentes vitalício. As peças são enviadas em embalagem com saco PP e divisórias.
5. Por que escolher o molde XINKEY?
Projeto de moldes baseado na realidade da fundição
A maioria dos fabricantes de moldes desenha uma ferramenta de fundição sob pressão sem nunca ter estado ao lado de uma máquina de câmara quente. Nós trabalhamos diretamente com nossa fundição parceira. Nossos engenheiros entendem as tolerâncias de alinhamento do bico de injeção, os padrões de desgaste da camisa de injeção e como a profundidade da ventilação afeta o crescimento de rebarbas ao longo de uma produção de 20.000 injeções. Esse conhecimento prático é aplicado em cada decisão de posicionamento de ponto de injeção e dimensionamento do transbordamento.
Simulação do fluxo antes do aço entrar em contato com o laminador
Cada projeto de molde para fundição de zinco passa por simulação de fluxo e solidificação específica para ZAMAK. Não fazemos suposições sobre onde a porosidade aparecerá — nós a modelamos, posicionamos canais de transbordamento para redirecioná-la e confirmamos com amostragem de seção transversal em T1. Isso reduz o reposicionamento por tentativa e erro do ponto de injeção, que consome semanas nos cronogramas tradicionais de fabricação de moldes.
Aço H13 ESR de série — não é um upgrade.
Muitos fornecedores anunciam o aço AISI H13, mas entregam um H13 de qualidade inferior com bandas de carboneto que causam fissuras a quente após 50 mil ciclos. A XINKEY MOULD padroniza o uso do aço H13 refundido por eletroescória (ESR) com tratamento térmico a vácuo e têmpera tripla. Para aplicações de alto desgaste com ligas reforçadas com fibra de vidro ou condições abrasivas, oferecemos revestimento PVD (CrN, AlCrN) nas superfícies das cavidades para prolongar a vida útil do molde.
Turnkey: Um único contrato, do molde à peça finalizada.
Você pode comprar o molde e iniciar a produção em sua própria fundição. Ou pode nos contratar para o fornecimento do molde e das peças em série — nós construímos a ferramenta, realizamos os testes e entregamos as peças acabadas em seu armazém. Sem atritos na transferência de informações entre o fabricante do molde e a fundição; um único gerente de projeto cuida de toda a cadeia.
6. Perguntas frequentes
Q1: Qual a diferença entre a fundição de zinco em câmara quente e em câmara fria?
A fundição sob pressão em câmara quente mantém o mecanismo de injeção (pescoço de ganso e bico) submerso no banho de zinco fundido, tornando-o autoescorvante e extremamente rápido — tempo de ciclo típico de 3 a 8 segundos. A fundição em câmara fria requer o acionamento manual do metal fundido em uma camisa de injeção, o que é mais lento e usado principalmente para alumínio e magnésio. O zinco é quase sempre fundido sob pressão em câmara quente, e esse é o processo para o qual a XINKEY MOULD se especializa.
Q2: Qual a espessura mínima que as paredes de uma peça fundida em zinco podem atingir?
Com o ZAMAK 3 e um design de injeção otimizado, conseguimos atingir espessuras de parede de até 0,5 mm em peças de pequeno a médio porte. No entanto, o mínimo prático depende do comprimento do fluxo — caminhos de fluxo mais longos exigem paredes mais espessas para serem preenchidas antes da solidificação. Avaliamos isso durante o DFM (Design for Manufacturing) com simulação de fluxo e recomendamos a espessura mínima de parede possível para a sua geometria específica.
P3: Posso obter peças de zinco cromadas diretamente da XINKEY MOULD?
Sim. Coordenamos toda a cadeia de processos: projeto do molde → fundição → rebarbação → polimento → galvanoplastia (Zn, Ni, Cr). O molde é projetado pensando na galvanoplastia — espessura de parede uniforme para minimizar marcas de retração, raios generosos nas junções para evitar acúmulo de revestimento e superfícies planas sem linhas de fluxo que ficariam visíveis no acabamento cromado.
Q4: Qual é a vida útil típica de um molde para fundição de zinco?
De 300.000 a 500.000 ciclos em H13 padrão com tratamento térmico adequado e manutenção regular (retoque de nitretação a cada 30.000 a 50.000 ciclos). Para programas contínuos de alto volume, acima de 500.000 ciclos por ano, recomendamos H13 de grau ESR com revestimento PVD, que pode estender a vida útil do molde para além de 500.000 ciclos com tempo de inatividade reduzido para recondicionamento.
Q5: Quero substituir um processo de fundição em areia ou por gravidade por fundição de zinco sob pressão — qual é a relação custo-benefício?
O molde de fundição sob pressão tem um custo inicial mais elevado do que um molde de areia, mas o custo por peça cai drasticamente — tipicamente 60 a 80% menor do que a fundição em areia para volumes acima de 5.000 peças por ano. A fundição sob pressão de zinco também oferece melhor precisão dimensional (±0,05 mm contra ±0,5 mm para fundição em areia) e ciclos de produção mais rápidos, o que reduz o estoque em processo. Podemos realizar uma análise comparativa de custos para a sua peça específica durante a elaboração do orçamento.
Q6: Qual formato de arquivo devo enviar para solicitar um orçamento de molde de fundição sob pressão?
Desenho CAD 3D em formato STEP ou IGES, além de um desenho 2D com tolerâncias, especificação da liga (normalmente ZAMAK 3, 5 ou 8), volume anual e quaisquer requisitos de acabamento pós-fundição (galvanoplastia, pintura a pó, usinagem). Se a peça for montada com outros componentes, um desenho de montagem ou dados das peças de acoplamento nos ajudam a projetar corretamente as interfaces críticas.
Q7: Quanto tempo leva desde o pedido do molde até a produção das primeiras amostras?
Um molde de fundição de zinco de cavidade única normalmente leva de 5 a 7 semanas desde o congelamento do projeto até a amostragem T1. Moldes com múltiplas cavidades ou com corrediças e extrações de núcleo complexas podem exigir de 7 a 10 semanas. Fornecemos um cronograma detalhado do projeto com o orçamento e compartilhamos fotos semanais do progresso durante a execução.
Produtos

Fresagem e torneamento CNC
Fresamento e torneamento CNC de 5 eixos — Usinagem de precisão em 5 eixos para componentes metálicos e plásticos, desde protótipos até produção em série. O fresamento multifacetado em uma única configuração, combinado com o torneamento CNC em uma única plataforma, elimina a necessidade de transferência de peças entre máquinas, proporcionando precisão de posicionamento real de ±0,01 mm com tolerância zero entre configurações. Serviços completos de usinagem CNC para alumínio, aço, aço inoxidável, latão, POM, PEEK e plásticos de engenharia.
Aprender mais

Corte de fio
Eletroerosão a fio — Usinagem de alta precisão por descarga elétrica a fio para perfis 2D complexos, componentes de matrizes com tolerâncias rigorosas e peças de aço temperado que não podem ser fresadas. Atinge precisão de ±0,003 mm e acabamento superficial Ra de 0,2 µm em aço ferramenta, metal duro e metais duros condutores. Serviço essencial para insertos de moldes de injeção, componentes de matrizes de estampagem e ferramentas de medição de precisão.
Aprender mais

Usinagem CNC de 5 eixos
Usinagem CNC de 5 eixos — Contorno simultâneo em 5 eixos para superfícies 3D complexas, geometrias com rebaixos e peças com múltiplas faces em uma única configuração. Elimina múltiplas operações de fixação e erros de tolerância cumulativos. Ideal para impulsores, pás de turbina, implantes ortopédicos e superfícies de cavidades 3D em moldes de injeção.
Aprender mais

Erosão por faísca EDM
Eletroerosão por Penetração (EDM) — Usinagem de precisão por eletroerosão por penetração para cantos internos nítidos, nervuras profundas e geometrias 3D complexas em aço ferramenta temperado. Utiliza eletrodos de grafite ou cobre usinados sob medida para erodir detalhes que ferramentas de corte rotativas não conseguem alcançar. Processo essencial para cavidades de moldes de injeção, ferramentas de fundição sob pressão e detalhes em cavidades cegas que exigem precisão de ±0,005 mm.
Aprender mais

Peças para molde de fundição de magnésio
Molde para fundição de magnésio — Ferramenta de alta pressão em câmara fria, projetada para ligas de magnésio AZ91D, AM60B e AS41B. Desenvolvido especificamente para redução de peso em automóveis, carcaças aeroespaciais e eletrônicos portáteis, onde cada grama conta. Produz componentes com formato final a 1,8 g/cm³ — 33% mais leve que o alumínio e 75% mais leve que o aço.
Aprender mais
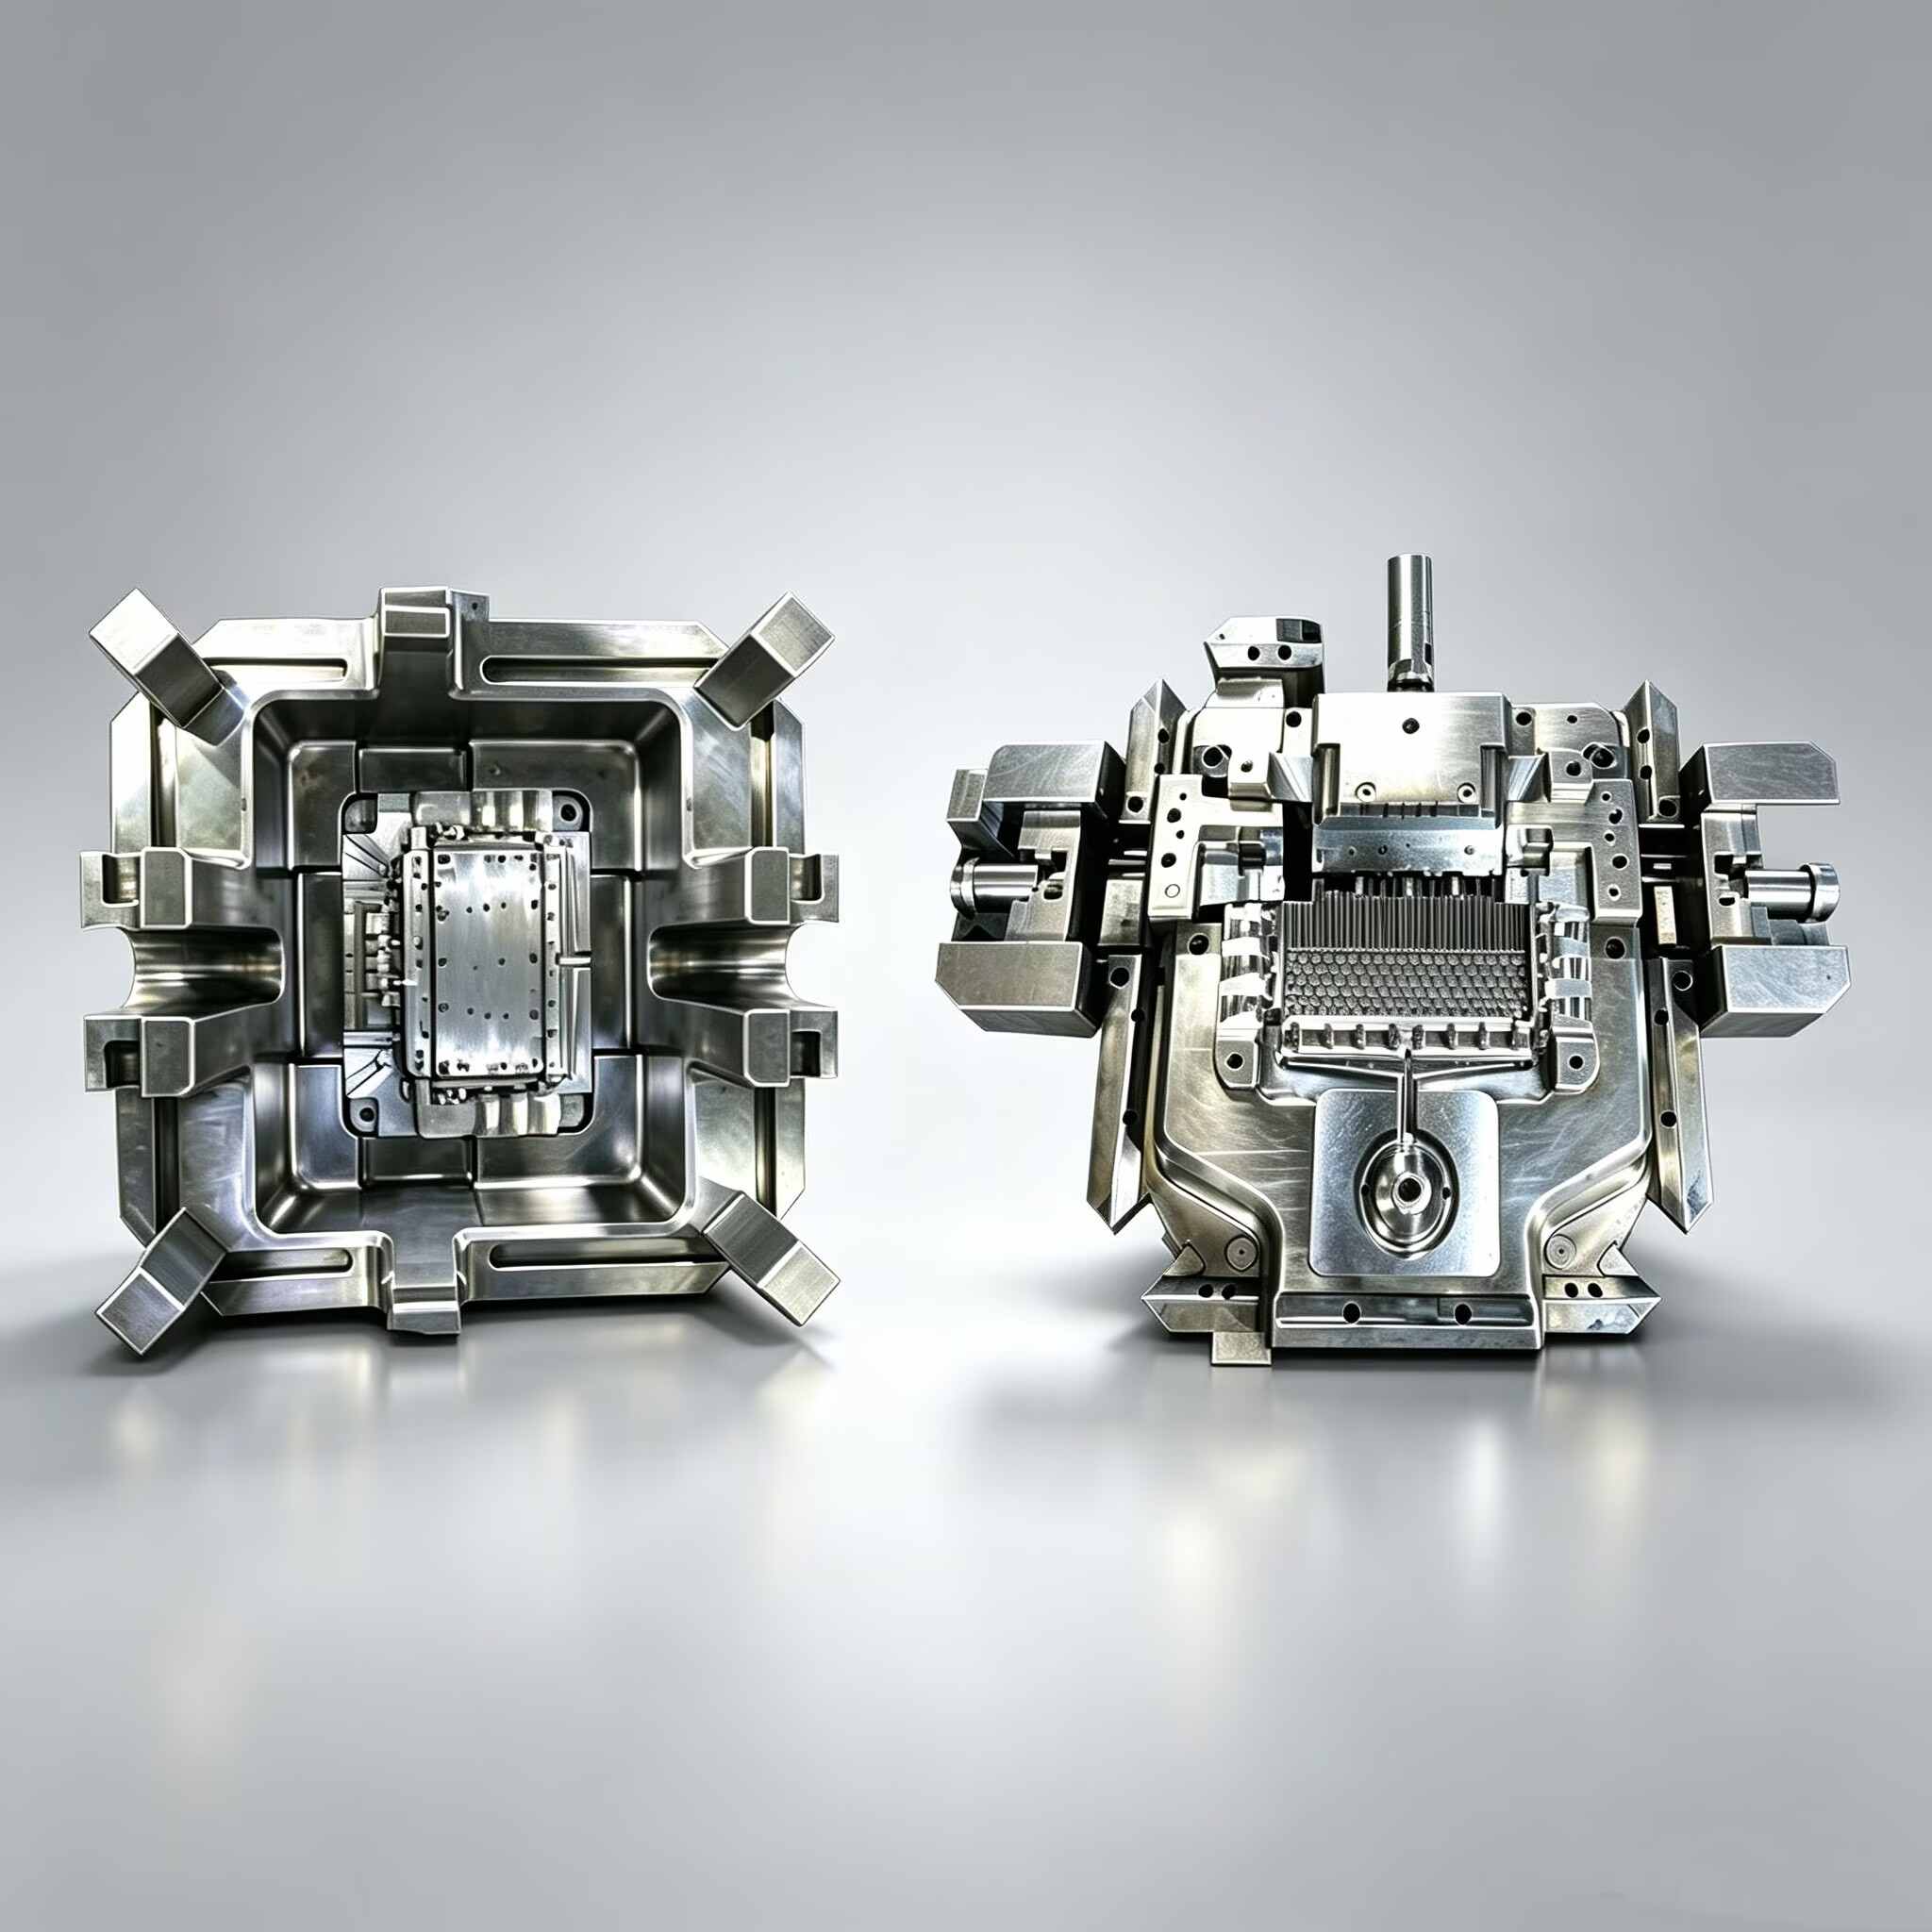
Peças para molde de fundição de alumínio
Molde para fundição sob pressão de alumínio — Ferramental de câmara fria de alta pressão para ligas A380, ADC12, A360 e AlSi10MnMg. Projetado para componentes de transmissão automotiva, chassis estruturais, iluminação LED e carcaças de equipamentos industriais. Vida útil padrão do molde de 300.000 a 500.000 ciclos com aço H13 ESR, extensível para mais de 500.000 ciclos com revestimento PVD avançado e tratamento térmico a vácuo.
Aprender mais
As últimas notícias

- 23rd October 2026
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
Why does Low-Volume Injection Molding Fit Uncertain Demand?
Low-volume injection molding gives you a production path when demand moves. You can make saleable parts, validate a design, and learn from field use before committing to a large steel tool.
On-demand production lets you buy smaller releases, keeping cash and warehouse space tied to real orders. Aluminum tooling can bridge a prototype and stable production. The choice depends on geometry, resin, quantity, and change cost.
When does On-Demand Production Make Sense?
Use it for a new product with uncertain demand, irregular replacement orders, or planned design revisions. It suits medical, laboratory, smart hardware, and industrial products that need hundreds or a few thousand validated parts. The run can expose fit, assembly, and surface issues while tool changes remain manageable.
What does Fast Tooling Change?
Fast tooling compresses the time between a frozen CAD file and useful parts. A practical route combines a rapid tooling review, mold design, CNC machining, trial molding, and a T1 check. The goal is a controlled learning cycle. Aluminum tooling can suit early production and provide data for a later hardened mold.
How does the Process Control Tooling and Production Risk?
Low-volume injection molding production still needs production-grade thinking. A short run can hide a poor gate or unstable cooling layout, then repeat the problem as demand rises. Review the part, mold, and press together so each decision has a measurable reason.
What Happens in an Injection Molding DFM Review?
An injection molding DFM review checks wall thickness, draft, parting line, gate, venting, ejection, shrinkage, and press tonnage. Mold-flow simulation can show filling balance, air traps, weld lines, and cooling differences before steel is cut. This mold design for manufacturability step also flags undercuts that may need sliders, lifters, or inserts. Marked-up CAD views show the cost and schedule effect of each change.
How are Tooling and Samples Verified?
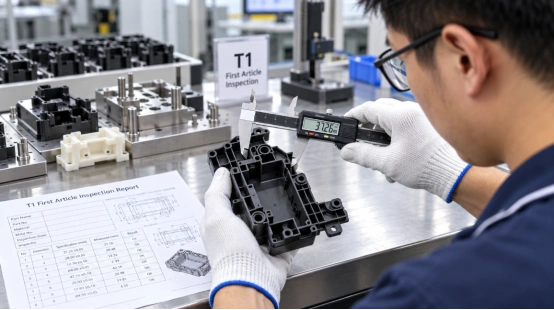
After machining, trial molding checks the cavity, runner, cooling, and ejection systems. Record T0 findings, correct root causes, and review T1 parts against the drawing. Ask for the inspection method, resin lot, and sample process conditions.
Which Quality Features Need a CTQ Plan?
Mark CTQ features where a dimensional shift affects sealing, fit, force, optics, or electrical safety. Link each CTQ to a gauge or CMM check, sampling frequency, and limit. This keeps a low-volume trial run useful for repeat orders and gives evidence beyond a visual sample.
Which Part Design Choices Affect Cost and Speed?
Part geometry sets much of your tooling cost before a purchase order. Design edits can shorten injection molding lead time, reduce secondary work, and simplify plastic injection mold maintenance.
How Much Draft Angle Do You Need?
Add a draft angle to faces that pull along the opening direction. Textured faces and deep ribs usually need more draft than smooth faces. Review the parting line with the ejection plan so the part stays on the moving side and leaves the cavity cleanly. This small check prevents drag marks, whitening, and stuck parts during sampling.
Why does Wall Thickness Matter?
Keep wall thickness as even as the function allows. A common starting range for many thermoplastics is about 1 to 3.5 mm, followed by a resin-specific review. Thick zones cool slowly and can create sink marks; thin zones can restrict filling. Use ribs, bosses, and gussets that support the part while keeping section mass compatible with the cooling cycle.
Where do Radii and Vents Help?
Use internal radii at corners to lower stress and match the cutting path of an end mill. Put vents near the end of melt flow so trapped air can leave. Good venting supports filling and reduces burn marks.
How should You Specify Surface Finish?
Choose the finish that matches function and viewing distance. A polished cavity adds hand work and schedule. A machined or light-texture finish may meet the requirement with a simpler tool. State the finish by area.
How should You Plan Quantity, Materials, and Tool Life?
Quantity planning connects your forecast to mold structure. Review the next 12 to 24 months, order pattern, and finished-goods cost before choosing cavity count or steel grade.
Is a Single-Cavity or Multi-Cavity Mold Better?
A single-cavity mold keeps early tooling and change work easier to control. A multi-cavity mold can lower the piece price when demand is steady, provided geometry and runner balance support even filling.
Family molds can combine related parts for a pilot production run, but each cavity needs its own inspection limits. Ask for a cycle-time and capacity comparison, then select cavities with demand in view.
Which Material Fits a Bridge Production Run?
Select resin by strength, heat, chemicals, color, and regulatory need. PP, ABS, PC, PA, POM, and filled grades differ in shrinkage and cooling. Share the final material early so gate, vent, cooling, and steel decisions match it.
When should You Move to a Hardened Tool?
Move when demand, wear, or dimensional stability justifies the capital. Aluminum tooling can carry early on-demand production and design learning. A hardened steel mold fits a repeat program with higher shot counts, tighter process windows, or long service expectations. Keep the CAD, inspection data, and approved process settings from the first tool so the next tool starts with evidence.
What should You Ask a Supplier Before Ordering?
Your supplier conversation should end with numbers, documents, and named owners. The checklist below helps you compare a quote by total project risk and tooling cost.
Which Questions Clarify the Real Schedule?
Ask for DFM timing, tool build days, first trial date, correction allowance, sample quantity, and the expected injection molding lead time. Confirm who approves material substitutions and how an engineering change affects the quote. A supplier that supports low-volume trial production should also explain how it will scale to small-batch production or bridge production after approval.
Which Records Support a Purchase Decision?
Request the DFM report, mold-flow findings when used, steel and heat-treatment records, CTQ dimensional reports, and the T1/T2 issue list. Ask how cooling, venting, ejection, and wear parts will be checked. These records support tool release.
Where Can Engineering Support Shorten the Route to Production?
For projects that need both rapid tooling and a low-volume injection molding production plan, XINKEY MOULD works from the product-design stage through DFM, mold design, machining, trial molding, and small-batch production. Its engineering workflow covers wall thickness, draft angle, gate and runner balance, flow analysis, cooling, venting, and ejection before tooling starts.
The team also handles sliders, lifters, inserts, threaded cores, and two-shot structures when the part needs them. Multi-stage machining checks and trial-molding verification create a traceable handoff into pilot production. If you need to compare a rapid prototype mold with a production-ready plastic injection mold, share the CAD file, resin, CTQ features, expected quantity, and target date so the quote reflects the actual decision.
FAQ
Q1: What is low-volume injection molding used for?
A: It produces saleable parts for design validation, market testing, replacement demand, and early production before a larger tooling investment.
Q2: How does aluminum tooling affect fast tooling?
A: Aluminum tooling supports quick machining and practical revisions for early runs. Tool life and resin choice still need a project-specific review.
Q3: What information should you send for an injection molding DFM review?
A: Send the 3D CAD file, 2D drawing, resin and color, annual and first-run quantity, CTQ dimensions, finish callouts, and target date.
Q4: How long is the injection molding lead time?
A: It depends on geometry, mold structure, material, inspection needs, and revision rounds. Ask for separate dates for DFM, tool completion, T1 samples, corrections, and shipment.
Q5: When does a multi-cavity mold make sense?
A: It fits steady demand where balanced filling and shared inspection controls can lower the part cost. A single-cavity tool often suits early learning and changing designs.

- 22nd October 2026
5 Benefits Of Rapid Tooling For Automotive Injection Molding
Car projects frequently shift. This usually happens once an initial physical part goes into a dashboard, console, lamp housing, or battery assembly. Rapid tooling for automotive injection molding offers a quick, manageable route. It takes you directly from CAD data to working parts.
These tools might rely on aluminum or soft steel. The exact metal depends on your target volume and chosen resin. The goal remains highly practical. You get to evaluate the piece and process. Plus, you can verify purchasing choices before paying for an expensive, long-lasting production tool.
What Is Rapid Tooling for Automotive Injection Molding?
It acts as a distinct mold-creation method. It fits automotive prototype production and medium-batch runs perfectly. A basic mold utilizes fewer cavities. It also features a very standard ejection setup.
Conversely, standard production molds require tough hardened steel. They need intricate slides, lifters, and balanced runners. Your final choice relies heavily on volume, geometry, resin, visual requirements, and strict delivery deadlines.
1. Faster Structural Changes Before Steel Commitment
The first physical sample exposes decisions that a screen can hide: a rib may interfere with a connector, a draft angle may hold the part on the wrong side, or a gate mark may land on a visible surface. A rapid prototype mold gives your design team a short feedback loop. You can review T1 samples, record the change, and update the part or mold while the project is still flexible.
How Does the Review Work?
Ask for DFM analysis before machining begins. The review should cover wall thickness, draft, parting line, undercuts, ejection, shrinkage, and the intended press.
The engineering record should also show which change affects tool cost, cycle time, or assembly fit. This makes a quote useful for purchasing because you can compare the cost of a revision with the cost of carrying a risky feature into production.
2. Earlier Validation of Automotive Plastic Parts
Automotive rapid injection molding lets you test structural features with a real molded part. Deep cavities, thin walls, ribs, bosses, and snap fits behave differently under filling, packing, cooling, and ejection. A digital model can guide the review, yet a physical sample still needs fit checks, load checks, surface review, and dimensional measurement.
Where Does Mold Flow Analysis Help?
Mold flow analysis maps gate position, runner balance, filling pattern, weld lines, air traps, shrinkage, and warpage and sink marks before steel is cut. The result is a mold design validation record that points to a specific action, such as moving a gate, changing a rib, adding a vent, or adjusting a cooling circuit.
For complex mold structures, this early work reduces the chance of discovering a slider, lifter, or insert problem during a late trial.
3. Better Control of Prototype Spending
Prototype tooling turns a large tooling decision into staged purchasing. You can order a defined quantity for fit, durability, and user testing, then decide whether the geometry merits a production tool. This fits projects that need low-volume injection molding for a pilot build, a customer trial, or a limited vehicle release.
What Should Purchasing Compare?
Compare the tool price with revision cost, resin usage, inspection time, machine size, and the value of the parts being tested. Ask whether the tool can be modified, whether wear parts are replaceable, and which dimensions will be measured on each sample.
A low entry price loses its value when the tool cannot support the next test or when every change requires a new build. A clear inspection plan also helps engineering, quality, and purchasing agree on the release decision.
4. Shorter Lead Times for Testing and Launch Decisions
Rapid tooling for automotive parts can move first shots into a working press in days or a few weeks, depending on geometry, material, and tool construction. CNC-machined aluminum or soft tooling often suits an early run. The supplier still needs time for design review, machining, assembly, trial molding, and corrections, so a realistic schedule matters more than a headline number.
Which Process Details Affect the Schedule?
Injection molding cycle time depends heavily on wall thickness, resin, mold temperature, and cooling layout. Well-planned mold cooling channels remove heat from thick areas and reduce the wait before ejection. Venting, runner balance, and a stable ejection system also affect the number of trial loops. When you request a quote, ask for milestones for DFM approval, steel release, first trial, dimensional report, and sample shipment.
5. A More Practical Mass Production Transition
Rapid tooling can use production-grade plastics, so the samples can represent the mechanical behavior, appearance, and assembly feel expected from the final part. The tool itself may have a shorter service life than a hardened production mold. That distinction should be written into the sourcing plan.
How Do You Plan the Handover?
Carry the approved CAD revision, resin grade, shrinkage data, gate location, cooling notes, and inspection results into the automotive injection molding tooling package.
A multi-cavity mold may need a new runner balance study and a different press condition. Treat the prototype run as process learning: record fill time, packing, cooling, ejection, and key dimensions. Those records shorten the mass production transition and give the production team a starting process window.
What Should You Look for in a Rapid Tooling Partner?
The practical value of a rapid tool comes from decisions made before cutting steel. XINKEY MOULD uses an engineering-first workflow that starts with DFM analysis and mold flow analysis, then moves through mold design, precision machining, trial molding, and verification.
Its team includes 22 in-house designers, with support for rapid T1 samples, low-volume injection molding, sliders, lifters, inserts, hot or cold runners, and cooling-system design. The automotive workflow includes an IATF-aligned process and PPAP documentation available on request.
For buyers comparing suppliers, the useful question is whether the same team can carry approved changes into production tooling. Its injection mold engineering solutions cover that design-to-sampling handoff and keep the release record tied to the mold revision.
FAQ
Q1: What is rapid tooling for automotive injection molding used for?
A: It produces early automotive plastic parts for fit checks, functional tests, pilot builds, and market or customer review before a long-life production mold is released.
Q2: When should you request DFM analysis?
A: Request DFM analysis before steel machining. Review wall thickness, draft, parting line, gates, ejection, cooling, shrinkage, and press requirements while design changes remain manageable.
Q3: Can rapid tooling support PPAP documentation?
A: The supplier can prepare PPAP documentation when the project quality plan calls for it. Confirm the required records, dimensional reports, material certificates, and process data before the first trial.
Q4: How fast can a rapid prototype mold deliver T1 samples?
A: A simple tool may reach T1 samples in days or a few weeks. Geometry, resin, tool material, cavity count, and the number of trial corrections set the actual schedule.
Q5: Does rapid tooling replace a production mold?
A: It supports prototype and bridge quantities. A hardened production mold is usually required for high shot counts, multi-cavity output, tight process control, and long service life.

- 15th October 2026
5 Strategic Benefits of Outsourcing Rapid Tooling
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path.
A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services.
Benefit 1, Shorten Your Time to Market
Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set.
Run Design and Manufacturing Work in Parallel
An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment.
Set a Clear Sample Milestone
Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market.
Benefit 2, Turn Tooling Cost into a Controlled Project Budget
Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume.
Compare the Full Cost of Ownership
Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy.
Match the Tool to Expected Volume
A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote.
Benefit 3, Find Design Risks Before Steel Is Cut
Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple.
Review the Part through DFM
A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters.
For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons.
Test Flow, Cooling, and Warpage Digitally
Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial.
Benefit 4, Validate Materials with Production-Like Parts
A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method.
Test the Resin in the Intended Process
Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment.
Use Measured Samples for Decisions
Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release.
A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval.
Benefit 5, Create a Practical Bridge to Mass Production
The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production.
Stabilize the Process during Pilot Runs
Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run.
Protect Return on Tooling Investment
Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target.
What Should You Expect from an Engineering-Led Tooling Partner?
The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff.
For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date.
FAQ
Q1: When Should You Outsource Rapid Tooling?
A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production.
Q2: What Files Should You Send for a Rapid Tooling Quote?
A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit.
Q3: How Can You Compare Tooling Quotes Fairly?
A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes.
Q4: Can Rapid Tooling Use Production Resin?
A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design.
Q5: Can a Rapid Tool Move into Mass Production?
A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
- 16th October 2026
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop.
Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget.
What Does Short-Run Injection Molding Add to NPI?
Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision.
A Physical Test of the Product
Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify.
A Bridge Between Design and Volume
Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage.
Which NPI Risks Can You Control before Full-Volume Tooling?
The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery.
Part Design and DFM Analysis
Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision.
Flow, Cooling, and Ejection
Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle.
Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release.
Complex Geometry and Tolerance
Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count.
How Should You Compare Short-Run Tooling Cost with Production Tooling?
Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch.
Use Volume and Risk Together
Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output.
Set Acceptance Data Before the Run
Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision.
What Does a Reliable Short-Run Process Look Like?
The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output.
A Practical Sequence
Share the 3D data, resin, annual volume, key dimensions, and launch date.
Complete DFM analysis and review Moldflow findings with the design team.
Select the parting line, runner, cooling, venting, ejection, and mold steel.
Machine and assemble the tool, then run T0 or T1 samples.
Measure parts, test assemblies, and record process settings.
Correct the tool or part design, then release a controlled pilot production run.
This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked.
How Can an Engineering-Led Supplier Support Complex NPI?
XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support.
For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision.
The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope.
FAQ
Q1: When should you choose short-run injection molding for NPI?
A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling.
Q2: Can low-volume injection molding use the final production resin?
A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples.
Q3: How do T1 samples help a procurement decision?
A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate.
Q4: Does a complex injection mold require Moldflow analysis?
A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk.
Q5: What should you request before pilot production?
A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
- 9 de outubro de 2026
Moldagem por injeção de protótipos vs. Impressão 3D vs. Usinagem CNC
A escolha do processo de prototipagem depende da questão que as peças precisam responder. Uma carcaça para teste de encaixe, uma tampa de encaixe rápido e um lote piloto de dez peças exigem evidências diferentes. Este guia compara a moldagem por injeção, a impressão 3D e a usinagem CNC para prototipagem, considerando prazo de entrega, comportamento do material, precisão, acabamento, quantidade e risco de compra.
O que cada método de prototipagem em plástico produz?
Os três métodos constroem peças de maneiras diferentes, portanto, a peça carrega evidências diferentes. A moldagem por injeção preenche uma cavidade com termoplástico fundido e repete o mesmo ciclo. A impressão 3D adiciona material camada por camada. A usinagem CNC remove material de um bloco sólido. O uso pretendido deve determinar qual comportamento é mais importante.
Moldagem por Injeção de Protótipos
A moldagem por injeção de protótipos utiliza um molde de produção em pequena escala, geralmente de alumínio ou aço ferramenta mais macio, para fabricar peças a partir da resina que será utilizada na produção em série. É possível inspecionar linhas de solda, marcas de retração, empenamento, força de encaixe e textura em uma peça moldada.
Impressão 3D
A impressão 3D é adequada para alterações geométricas diárias ou para a produção rápida de uma a cinco peças. A tecnologia FDM pode usar ABS, PLA e policarbonato; sistemas de resina e pó permitem detalhes mais finos. A direção das camadas afeta a resistência, a textura em degraus e a resposta ao calor. Uma dobradiça impressa pode apresentar flexibilidade diferente de uma dobradiça moldada por injeção com o mesmo polímero nominal.
Usinagem CNC
A usinagem CNC corta uma peça a partir de um bloco de ABS, POM, nylon, PC ou outro plástico de engenharia. Ela proporciona referências de referência precisas e dimensões exatas em elementos acessíveis. Canais internos, cavidades profundas e nervuras finas podem aumentar o custo, pois as ferramentas de corte precisam de acesso e suporte. As peças usinadas também exibem a textura do bloco e as marcas da ferramenta, que podem diferir da textura da peça moldada.
Img.CNC milling machine spindle carving white plastic prototype part.webp
Qual método se adequa à sua quantidade e prazo de entrega?
A quantidade altera a curva de custos. Defina uma quantidade alvo, uma data para a amostra e o número de revisões do projeto antes de comparar orçamentos.
De uma a dez partes
A impressão 3D é adequada para verificações iniciais de forma, pois dispensa ferramentas específicas. A usinagem CNC é ideal para peças que necessitam de furos precisos, superfícies planas ou roscas funcionais. Um protótipo moldado por injeção faz sentido quando a decisão se refere ao comportamento da peça moldada, como uma dobradiça flexível ou um clipe.
Dez a várias centenas de peças
A moldagem por injeção de baixo volume dilui o custo das ferramentas em peças repetíveis e permite o uso de materiais de qualidade para produção. Ferramentas de transição podem fornecer unidades piloto ou comercializáveis enquanto um molde de maior durabilidade é preparado. A usinagem CNC é adequada para peças espessas e rígidas; a impressão 3D adiciona recursos como remoção de suportes, lixamento ou inspeção específica de orientação.
Planejamento de cronograma
A impressão 3D pode começar após a preparação e o agendamento dos arquivos. O cronograma da usinagem CNC segue a programação, a disponibilidade de material, os dispositivos de fixação e o acabamento. Um projeto padrão de ferramental rápido pode atingir amostras T1 em cerca de duas a quatro semanas; deslizadores, insertos, sistemas de desrosqueamento, aços especiais ou acabamentos exigentes podem estender a produção para quatro a oito semanas. Confirme os marcos com o fornecedor.
Como se comparam o desempenho dos materiais e das peças?
A escolha do material deve levar em conta as condições de serviço: impacto, calor, produtos químicos, flexão, aparência ou isolamento elétrico. Uma resina substituta deixa em aberto questões importantes sobre o desempenho.
Evidências de resina de grau de produção
A moldagem por injeção permite testar carcaças de ABS, peças de impacto em PC, dobradiças flexíveis de PP, componentes com carga de PA e materiais com carga em um processo controlado. A secagem da resina, a temperatura de fusão, a pressão de compactação e o resfriamento afetam a contração e a deformação. O PP oferece resistência química e flexibilidade; o PA com carga adiciona rigidez, mas pode aumentar o desgaste da ferramenta.
Limites de materiais impressos e usinados
As peças impressas podem conter vazios, emendas entre camadas ou resistência anisotrópica. As peças usinadas por CNC utilizam material padrão, porém o corte pode expor tensões ou distorcer paredes finas. Para envelhecimento térmico, exposição a produtos químicos ou montagem repetida, as amostras de teste devem corresponder à resina e ao processo finais.
Qual método proporciona a precisão e o acabamento ideais?
A precisão é um resultado que varia de acordo com cada característica. Estratégia de referência, contração, acesso à ferramenta, método de inspeção e histórico térmico, todos a afetam.
Precisão e Detalhes
A usinagem CNC permite tolerâncias rigorosas em faces e furos acessíveis, tornando-a útil para calibradores e estudos de acoplamento. A construção digital forma diretamente figuras complexas, e a peça impressa final apresenta a superfície de construção; as linhas de partição do molde não definem sua geometria.
Pequenos orifícios e bordas podem necessitar de pós-processamento. A moldagem por injeção repete a geometria da cavidade após o processo se estabilizar; a análise de DFM (Design for Manufacturing) deve levar em consideração ângulos de saída, linhas de partição, pontos de injeção, ejeção e contração da resina.
Acabamento de superfície e estética
Superfícies usinadas apresentam marcas de corte que podem ser polidas ou texturizadas. Superfícies impressas geralmente necessitam de lixamento ou tratamento a vapor. Uma cavidade moldada pode apresentar um polimento ou textura definidos em cada injeção. Vestígios de injeção, linhas de solda, marcas de ejeção e variações de brilho devem ser especificados no desenho, especialmente para carcaças visíveis.
O que você deve incluir em uma comparação de compras?
Um útilO orçamento vincula preço e prazo a um escopo definido. Compare o trabalho de engenharia, os materiais, a inspeção, as revisões, o formato de entrega e o preço unitário.
Lista de verificação de cotação
Envie um modelo 3D, um desenho 2D com dimensões, a especificação da resina, a cor, o acabamento, a quantidade, a previsão anual, as tolerâncias críticas, o contexto de montagem e a data necessária para a amostra. Solicite também o material do molde, o número de cavidades, o tipo de canal de alimentação, a vida útil da ferramenta, os testes, o relatório T1, a política de correção e os termos de propriedade.
Para usinagem CNC, liste o material de estoque, o esquema de referência, os pontos de inspeção e o acabamento. Para impressão, especifique o processo, a orientação, a altura da camada, o pós-processamento e a direção da resistência.
Registros de DFM e de julgamento
O projeto para manufaturabilidade e a análise DFM (Design for Manufacturingability) devem identificar a espessura da parede, o ângulo de saída, as nervuras, os ressaltos, os rebaixos, os pontos de injeção, as aberturas de ventilação e os pontos de ejeção antes do corte do metal. Durante as etapas T0 e T1, registre falhas de injeção, rebarbas, queimaduras, retrações, linhas de solda, aderência, empenamento e desvio dimensional. Associe cada problema a uma ação e a um responsável. Esse registro fornece ao departamento de compras uma base clara para aprovar a próxima ferramenta ou revisar a peça.
Como um parceiro de engenharia pode conectar os resultados do protótipo à produção?
A transição é crucial quando um protótipo revela um problema de ferramental ou de processo. A lógica de projeto deve ser mantida desde a revisão até a correção do molde, a moldagem de teste e a decisão de produção em baixo volume.
A XINKEY MOULD aplica esse fluxo de trabalho ao desenvolvimento de peças plásticas. Seus engenheiros revisam a espessura da parede, o ângulo de saída, a contração, os pontos de injeção, os canais de distribuição, o resfriamento, a ventilação, a ejeção e a resistência do molde antes da fabricação das ferramentas. Para furos laterais, roscas ou componentes bimateriais, o escopo inclui deslizadores, extratores, insertos, núcleos roscados, desrosqueamento automático e estruturas de injeção dupla (2K). Usinagem CNC, eletroerosão (EDM) e corte a fio auxiliam na construção das ferramentas, com controle de usinagem que atinge ±0,01 mm, onde o componente e o método de inspeção o permitem.
Como fabricante de moldes de injeção de plástico, a empresa utiliza os resultados dos testes para correções de moldes e moldagem por injeção de baixo volume, mantendo os dados das amostras vinculados à produção.
Perguntas frequentes
P1: Vale a pena usar moldagem por injeção para protótipos de 20 peças?
Sim, se você precisar estritamente de resina de qualidade profissional, clipes moldados, dobradiças ou texturas específicas. Basta comparar o preço inicial da ferramenta com o custo de usinagem ou impressão de cada peça individualmente. Leve em consideração o quanto você valoriza evidências sólidas e confiáveis de desempenho.
P2: A impressão 3D pode substituir um protótipo de molde de injeção?
Apenas parcialmente. A impressão 3D lida muito bem com formas básicas, folgas e verificações ergonômicas iniciais. No entanto, a moldagem por injeção revela detalhes completamente diferentes. Ela mostra exatamente como funciona o preenchimento da cavidade. Destaca a contração real e as possíveis linhas de solda. Além disso, demonstra a ejeção real e o comportamento genuíno da resina moldada.
P3: Quando a usinagem CNC é a escolha prática?
Ela se destaca quando você precisa apenas de algumas peças rígidas que exigem referências, furos ou roscas de alta precisão. Também é uma escolha inteligente para geometrias volumosas. Seções espessas simplesmente levam muito tempo para imprimir. Além disso, um lote pequeno não justifica os custos de ferramentas personalizadas.
Q4: Qual processo utiliza o material plástico final?
A moldagem por injeção geralmente utiliza a resina exata planejada para a produção. A usinagem CNC depende de plásticos de engenharia padrão. Já a impressão 3D é restrita a polímeros compatíveis com a impressora específica. Portanto, sempre verifique as especificações de resistência térmica, química e de resistência mecânica antes de tirar conclusões definitivas sobre o desempenho.
Q5: Quando você deve passar de uma ferramenta de protótipo para um molde de produção?
Faça a transição assim que seu projeto estiver completamente estável. Suas amostras T1 também devem atender a todos os critérios básicos de aceitação. Além disso, o volume projetado deve justificar a compra de uma ferramenta com maior vida útil. Tome essa decisão com confiança, utilizando os dados concretos da produção do protótipo: tempo de ciclo registrado, taxa real de refugo, necessidades reais de manutenção e custo unitário comprovado.
- 2 de outubro de 2026
Moldagem por Injeção para Protótipos Rápidos: Um Guia Prático para o Desenvolvimento de Peças Plásticas
Um modelo CAD pode parecer finalizado, enquanto a peça moldada ainda apresenta dúvidas. As nervuras irão ceder? Os clipes resistirão à montagem? A carcaça irá deformar ao redor de um botão? A prototipagem rápida por injeção responde a essas perguntas com peças moldadas reais, feitas a partir da resina planejada.
O método é adequado para o desenvolvimento de peças plásticas que necessitam de testes funcionais, protótipos, amostras para clientes ou unidades iniciais para venda. A rapidez é obtida através de um escopo de ferramentas bem definido e do trabalho de engenharia realizado antes do início do corte do metal.
O que é a moldagem por injeção para prototipagem rápida?
A moldagem por injeção rápida utiliza um molde fabricado rapidamente para produzir peças plásticas repetíveis. Muitas equipes também a chamam de moldagem por injeção de protótipos ou ferramental rápido. O processo segue o mesmo ciclo básico da moldagem de produção: fechamento, injeção, compactação, resfriamento, abertura e ejeção.
Como difere de uma ferramenta de produção
Um protótipo de molde de injeção geralmente utiliza alumínio, P20, NAK80 ou insertos mais duros em áreas de desgaste. A escolha é orientada pela quantidade, resina, acabamento e tolerância. O alumínio pode ser adequado para pequenas tiragens. O P20 permite soldagem e alterações de projeto, enquanto o NAK80 é indicado para superfícies polidas.
As ferramentas de produção podem incluir múltiplas cavidades, aços temperados, canais quentes, ações automatizadas e peças de desgaste substituíveis. Uma ferramenta de fabricação rápida mantém a produção alinhada ao objetivo do teste atual.
Quando você deve usar ferramentas de fabricação rápida?
Utilize ferramentas de fabricação rápida quando protótipos impressos ou usinados não conseguirem responder à próxima questão de engenharia. A resina moldada comporta-se de maneira diferente em torno de linhas de solda, dobradiças flexíveis, encaixes de pressão, saliências e paredes texturizadas.
Validação funcional e testes piloto
Utilize materiais de grau de produção para testar rigidez, resistência química, resposta ao calor ou força de montagem. O ABS é adequado para carcaças robustas, o PC suporta peças resistentes a impactos ou transparentes, o PP é adequado para dobradiças flexíveis e o PA suporta componentes submetidos a cargas. PA com carga e graus de alta temperatura podem desgastar ferramentas macias rapidamente.
A moldagem por injeção de baixo volume abrange a produção piloto e lançamentos limitados. As ferramentas de transição podem fornecer unidades comercializáveis durante a construção de um molde de longa duração e oferecer aos compradores dados mensuráveis de ciclo, refugo e inspeção.
Como funciona o processo de desenvolvimento?
Um processo eficiente começa com os requisitos das peças. Compartilhe o modelo 3D, o desenho 2D, a especificação da resina, a cor, o acabamento, a quantidade, as dimensões críticas e o contexto de montagem. Indique as faces de vedação e as zonas de acabamento. Uma observação vaga, como "tolerância rigorosa em todos os pontos", aumenta o custo e abre espaço para discussões.
DFM antes das ferramentas
O projeto para manufatura verifica a espessura da parede, o ângulo de saída, os rebaixos, as nervuras, os ressaltos, as linhas de partição, os pontos de injeção, as aberturas de ventilação e a ejeção. A análise de DFM também deve identificar as dimensões que cruzam a linha de partição e os recursos que necessitam de deslizadores, levantadores, insertos, buchas ou mecanismos de desrosqueamento.
Seções de parede em torno de 1,5 a 2,5 mm são adequadas para muitos termoplásticos comuns, embora a gama de opções do fornecedor da resina e a função da peça sejam prioritárias. Mantenha as paredes adjacentes com espessuras semelhantes. Bases espessas para ressaltos esfriam lentamente e podem causar uma depressão visível na face oposta. O ângulo de saída facilita a remoção da peça; texturas geralmente exigem um ângulo de saída maior do que uma superfície polida.
A simulação de fluxo permite testar pontos de injeção, balanceamento de canais de alimentação, linhas de solda, aprisionamento de ar, pressão e comportamento térmico. É adequada para paredes finas, longos percursos de fluxo, ferramentas com múltiplas cavidades e peças com acabamento refinado. Cada constatação deve levar a uma ação, como o reposicionamento de um ponto de injeção ou a revisão de um canal de refrigeração.
Construção, teste e correção de ferramentas
A usinagem CNC forma a maioria dos núcleos e cavidades. A eletroerosão (EDM) processa ranhuras profundas, detalhes internos precisos e geometrias que uma fresa não consegue alcançar com precisão. O corte a fio, a retificação, o ajuste e o polimento completam a ferramenta.
A inspeção T0 verifica o enchimento, a abertura, a ejeção e a operação segura. A equipe registra falhas na injeção, rebarbas, queimaduras, afundamentos, linhas de solda, empenamento, aderência e desvio dimensional. As amostras T1 devem incluir a resina acordada, o registro do processo, o relatório dimensional e as ações restantes. Uma amostra bonita de um ciclo instável ainda é um resultado inacabado. As equipes de produção aprendem essa lição com frequência.
Quais escolhas de projeto controlam a qualidade da peça?
A qualidade da peça resulta de decisões interligadas. A localização do ponto de injeção afeta as linhas de solda e o preenchimento. O resfriamento afeta o tempo de ciclo e a deformação. A ejeção afeta marcas de arrasto, branqueamento e distorção.
Comportas, Resfriamento, Ventilação e Ejeção
Posicione o ponto de injeção onde o material fundido possa preencher a cavidade com pressão controlável e compacte as regiões mais espessas. Canais de alimentação balanceados são importantes em ferramentas com múltiplas cavidades, pois uma cavidade que se preenche primeiro pode roubar pressão de outra. Respiros no final dos canais de fluxo liberam o ar aprisionado e reduzem queimaduras.
O resfriamento geralmente representa a maior parte do ciclo de moldagem. Os canais precisam de cobertura uniforme ao redor do núcleo e da cavidade. Pontos quentes localizados mantêm uma área macia enquanto o plástico próximo se contrai, o que pode torcer uma carcaça plana após a ejeção. Pinos extratores, buchas, placas extratoras, levantadores ou ejeção a ar precisam, então, de área de contato suficiente para movimentar a peça sem amassá-la.
O que você deve verificar antes de fazer um pedido?
Compare os orçamentos por escopo. O valor mais baixo para ferramentas diz pouco quando o orçamento...Resina Mits, testes, inspeção, alterações ou a vida útil esperada da ferramenta.
Lista de verificação prática para compras
Solicite a cada fabricante de moldes de injeção de plástico que informe o material do molde, dureza, número de cavidades, tipo de canal de alimentação, vida útil da ferramenta, testes incluídos, prazo de entrega T1, relatório dimensional, plano de manutenção e termos de propriedade. Confirme a tonelagem da prensa e o volume de injeção. Uma área projetada grande requer força de fechamento suficiente para controlar o excesso de material.
Analise o custo das peças em diversas quantidades. Os canais frios são adequados para muitas produções em pequena escala, embora cada injeção gere material para os canais. Os canais quentes reduzem o desperdício e podem encurtar o ciclo, mas os custos de ferramental e manutenção são maiores. O volume e o preço da resina orientam a escolha.
Após o primeiro teste, considere um período para correção. Moldes rápidos padrão podem atingir o estágio T1 em aproximadamente duas a quatro semanas. Estruturas complexas com desrosqueamento, inserção ou dois materiais podem levar de quatro a oito semanas. Geometria, disponibilidade de aço, acabamento e escopo da inspeção podem alterar esses prazos, portanto, um planejamento por etapas é mais útil do que uma promessa de entrega única.
Transformando os resultados do protótipo em uma decisão de produção
O relatório do teste deve associar cada defeito a uma ação e a um responsável. Esse registro transforma uma ferramenta rápida em um ponto de controle prático para a produção.
A XINKEY MOULD oferece suporte a esta etapa por meio de DFM (Design for Manufacturing) antecipado, revisão do fluxo de moldagem, desenvolvimento rápido de moldes para protótipos, moldagem de teste e produção de transição. Seu escopo de engenharia abrange deslizadores, extratores, insertos, núcleos roscados, canais quentes e frios, ejeção balanceada e sistemas de refrigeração para peças que exigem mais do que uma ferramenta simples de abertura e fechamento. A usinagem de precisão inclui CNC, EDM (Eletroerosão) e corte a fio, com controle de usinagem atingindo o nível de +/- 0,01 mm, onde a característica e o método de inspeção o permitem.
A equipe pode incorporar os resultados dos testes em correções de moldes e na produção de peças em baixo volume, mantendo o feedback do projeto, as alterações de ferramentas e os registros do processo conectados. Para o comprador, essa continuidade facilita a auditoria da revisão T1 e fornece à decisão sobre as ferramentas de produção uma base mais sólida em termos de custo e qualidade.
Perguntas frequentes
Q1: Qual a rapidez com que um molde de prototipagem rápida pode produzir amostras T1?
A: Uma ferramenta padrão pode atingir o estágio T1 em cerca de duas a quatro semanas. Ferramentas deslizantes, sistemas de desaparafusamento, insertos, estruturas de dois materiais, aços especiais ou acabamentos exigentes podem estender o prazo para quatro a oito semanas.
Q2: Quantas peças um molde de injeção rápida pode produzir?
A: A vida útil da ferramenta depende do material do molde, da resina, da pressão, da temperatura, da geometria e da manutenção. Defina o número de injeções necessário antes de elaborar o orçamento para que o ferramenteiro possa selecionar o aço adequado e proteger as áreas de alto desgaste.
P3: Posso usar a resina de produção final?
R: Sim, em muitos projetos. Usar a resina adequada proporciona melhores resultados em termos de encaixe, resistência, contração, resposta ao calor e qualidade da superfície. Resinas abrasivas, corrosivas ou para altas temperaturas podem exigir insertos ou ferramentas de aço.
Q4: Quais arquivos devo enviar para solicitar um orçamento?
A: Envie um modelo 3D, um desenho 2D com as dimensões, a especificação da resina, a cor, o acabamento, a quantidade, a previsão anual, as tolerâncias críticas, os detalhes de montagem e a data desejada para a amostra.
Q5: Quando você deve optar por um molde de produção?
A: Avance quando o projeto estiver estável, os testes atenderem aos critérios de aceitação e o volume previsto justificar uma ferramenta com vida útil mais longa. Utilize o tempo de ciclo medido, a taxa de refugo, as necessidades de manutenção e o custo unitário da produção do protótipo para tomar essa decisão.
Nosso Serviço
Engenharia de Projetos e DFM
Não nos limitamos a receber seu arquivo e começar a cortar. Antes de qualquer contato com o aço, nossos engenheiros revisam seu projeto para identificar problemas que possam gerar custos adicionais posteriormente. Um único engenheiro acompanha seu projeto desde o primeiro contato até a entrega final.
Aprender mais
Usinagem de moldes de precisão
→Usinagem CNC (±0,005 mm)
→Eletroerosão — cavidades complexas que outros não conseguem cortar
→Eletroerosão a fio — perfis intrincados, distorção zero
Aprender mais
Teste e produção de moldes
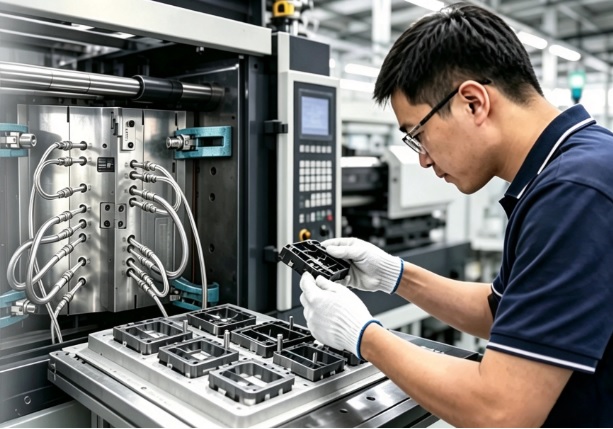
→Molde de teste e revisão da primeira impressão
→Produção de baixo volume (100 a 50.000 peças)
→Inspeção dimensional completa e relatório de controle de qualidade
Aprender mais
Entrega Global e Suporte Logístico
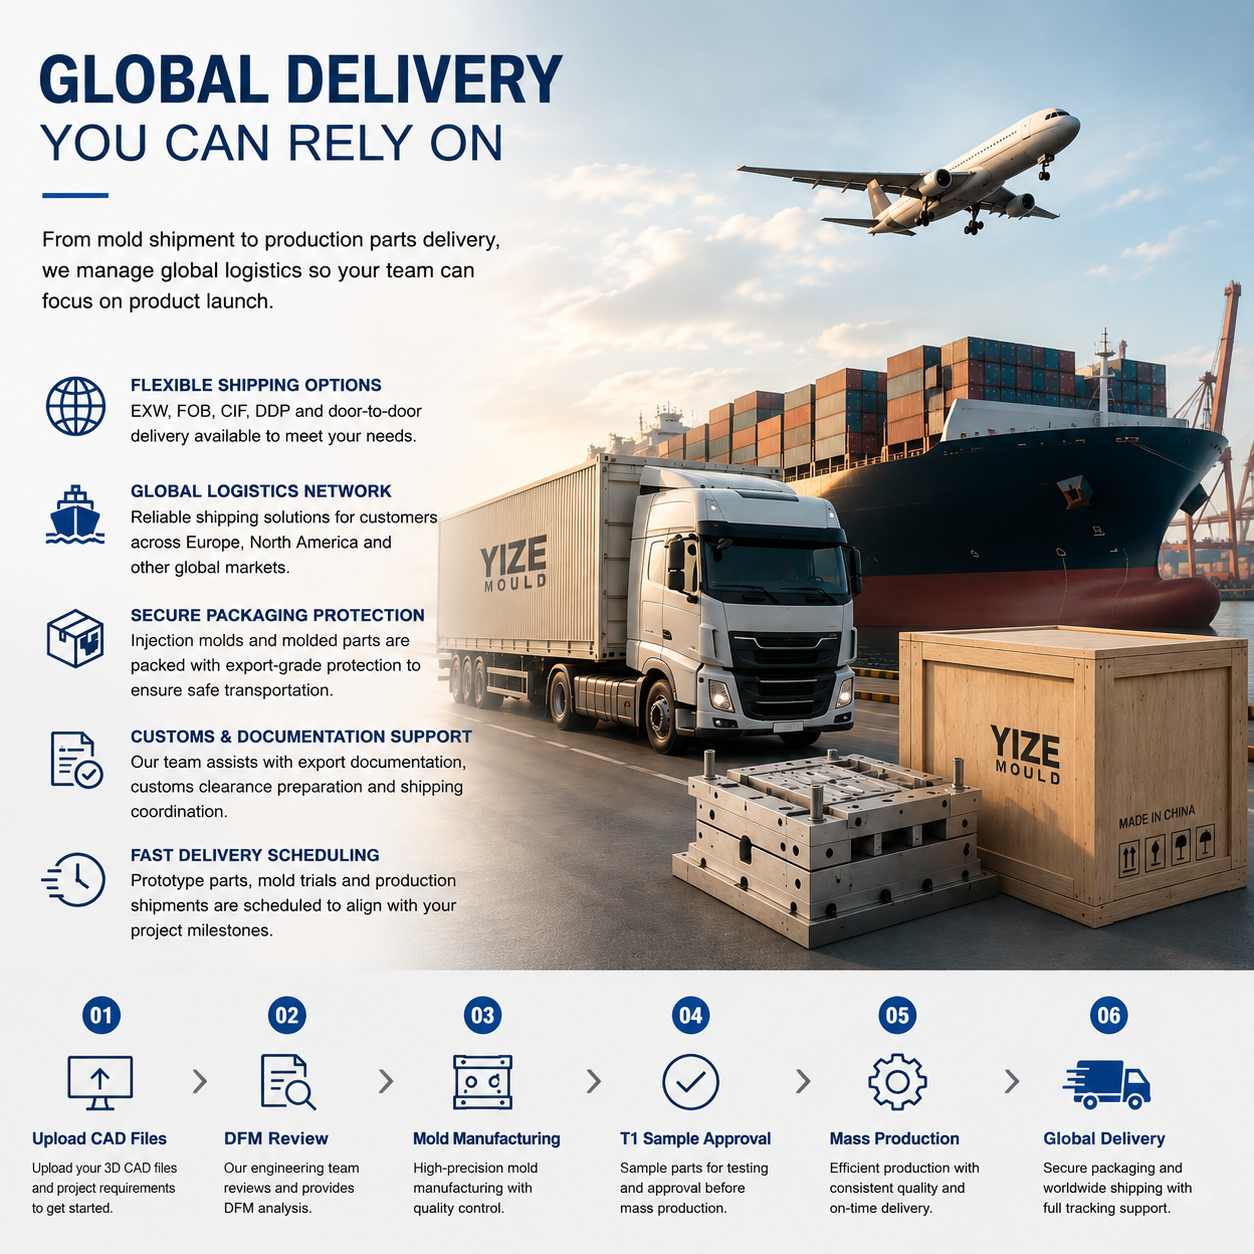
Desde a conclusão do molde até a chegada das peças plásticas acabadas ao seu armazém,
coordenamos a fabricação, a embalagem, a alfândega e o transporte em um único sistema de gerenciamento de projetos.
Aprender mais



Contacte-nos