• Casa
  • Blog
  • Por que o sistema de injeção direta ainda é essencial
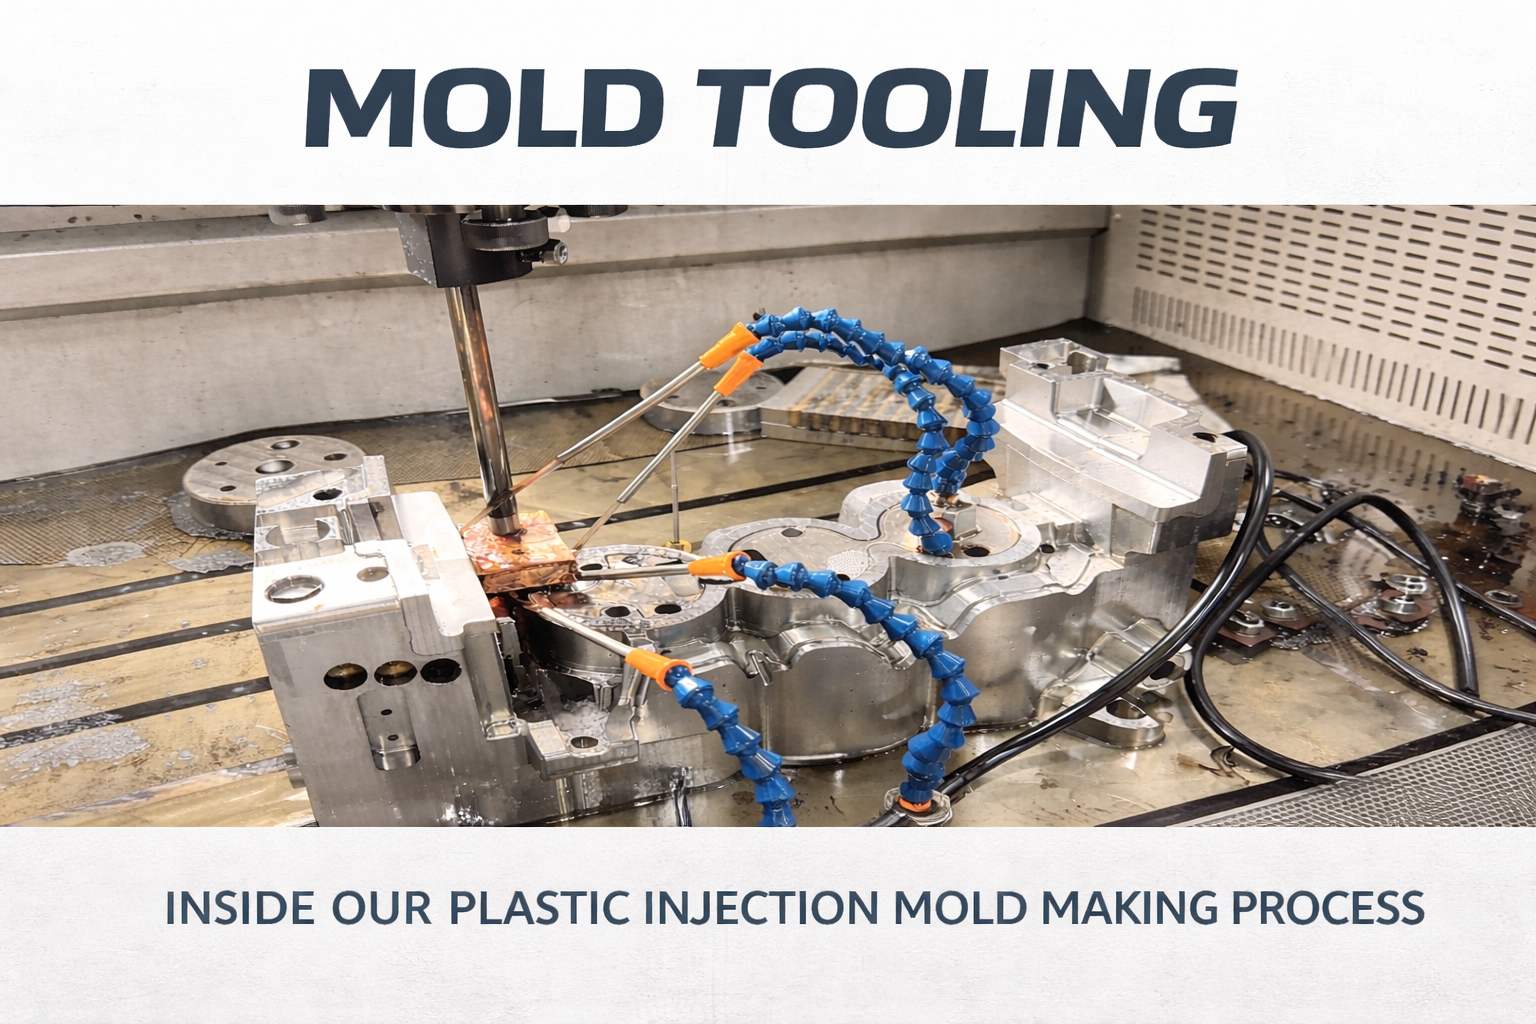
Ferramentas de moldagem

Por que o sistema de injeção direta ainda é essencial

  • Por que o sistema de injeção direta ainda é essencial autor
  • 4 de abril de 2026

Por que o sistema de injeção direta ainda é essencial

Em uma era de canais quentes complexos e válvulas de injeção, o método de injeção direta (ou "Injeção Grande") é frequentemente visto como algo "antiquado". Mas não se deixe enganar pela sua simplicidade — há um motivo para ele continuar sendo um elemento básico em todas as oficinas de moldes sérias.


Por que ainda domina o chão de fábrica

A lógica central aqui é a eficiência através da simplicidade.

Como o material fundido flui diretamente do bico para a cavidade — sem passar por um sistema de canais — a perda de pressão é praticamente zero. Isso faz uma enorme diferença no processamento de resinas de alta viscosidade, como... PC ou PMMA, onde a resistência ao fluxo é um desafio constante.

Para peças grandes e de estampagem profunda — como contêineres industriais ou carcaças robustas — essa costuma ser a solução mais confiável para eliminar problemas de injeção incompleta.

Porque requer apenas um padrão estrutura de molde de duas placasAlém disso, ajuda a manter:

  • Custo das ferramentas baixo
  • Design de molde simples
  • Fabricação mais previsível

Um choque de realidade: cicatrizes e estresse residual.

É claro que todo projeto tem suas vantagens e desvantagens.

A desvantagem mais visível é a cicatriz de portão—um toco grosso e saliente que geralmente requer um segundo corte (manual ou CNC). Isso o torna inadequado para:

  • Superfícies de alto brilho
  • Superfícies cosméticas “A”
  • Componentes transparentes

No entanto, a maior preocupação reside no que está por baixo da superfície: desequilíbrio térmico.

A área da porta retém o calor por muito mais tempo do que o resto da peça, o que pode facilmente levar a... tensão residual.

Se o sistema de refrigeração não estiver bem otimizado:

  • Algumas peças podem deformar
  • Podem ocorrer fissuras durante o resfriamento após a moldagem.

Para peças cilíndricas ou tubulares, é necessária atenção especial para linhas de solda circularesA abertura central pode introduzir pontos fracos estruturais ocultos que podem se tornar aparentes apenas sob carga.


Especificações de Engenharia: Obtendo as Dimensões Corretas

Na linha de produção, essas dimensões nunca são estimadas — elas são calculadas com base nas propriedades do material e nas especificações da máquina.

1. Diâmetro da extremidade menor (d)

Isso deve corresponder ao diâmetro do bocal da máquina:

d = d_bocal + (0,5 ~ 1,0) mm

Intervalo típico: 2.5 – 4.0 mm

  • Muito pequeno → alta pressão de injeção
  • Muito grande → emaranhamento e dificuldade de corte

2. Conicidade do canal de alimentação (α)

Uma boa tiragem é fundamental para a desmoldagem:

  • PP / PE (materiais de fácil escoamento): 2° – 3°
  • PC (materiais de alta viscosidade): 3° – 6°

Um ângulo de inclinação insuficiente pode fazer com que o canal de alimentação grude, aumentando o tempo de ciclo e o risco de defeitos.


3. Comprimento do canal de alimentação (L)

Princípio de design: Quanto mais curto, melhor.

  • Recomendado: < 60 mm

Canais de alimentação mais longos levam a:

  • Aumento da perda de pressão
  • Mais material para lesmas frias
  • Redução da eficiência do processo

Visão profissional: o papel do fluxo de molde

Ao realizar a análise de Mold Flow em projetos de injeção direta, o foco vai além do simples comportamento de preenchimento.

Principais áreas a monitorar:

  • Distribuição de temperatura
  • Concentração de calor perto do portão
  • Encolhimento volumétrico

Caso seja detectado acúmulo excessivo de calor no centro, devem ser feitos os seguintes ajustes:

  • Layout do canal de refrigeração
  • Perfil de pressão de enchimento

Isso ajuda a prevenir defeitos como marcas de afundamento e concentração de estresse interno.


Conclusão

Quando você deve usar um sistema de injeção direta?

É ideal para:

  • Peças de paredes espessas
  • Componentes industriais
  • Aplicações onde a estética não é fundamental
  • Volumes de produção baixos a médios

No entanto, para projetos que exigem:

  • Automação de alta velocidade
  • Pós-processamento mínimo
  • Acabamentos cosméticos premium

É melhor considerar alternativas como:

  • Subportões
  • Sistemas de canais quentes

Considerações finais

No [Nome da sua empresa]Cada projeto é avaliado individualmente para garantir que o design da comporta corresponda aos requisitos de desempenho da peça, e não apenas ao que é mais fácil de fabricar.

Tabela de Conteúdos

Blog

Postos relacionados

Pergunta Freqüentemente Fazida

A: A XINKEY MOULD oferece prazos de entrega de moldes estáveis ​​e rápidos para clientes internacionais. O prazo de entrega padrão é de duas a quatro semanas, enquanto projetos complexos com moldes de desrosqueamento automático ou injeção de 2K exigem de quatro a oito semanas. Projetos urgentes podem ser acelerados. Contamos com 19 anos de experiência em atendimento a clientes europeus, planejamento de projetos consolidado e linhas de produção próprias para garantir a entrega no prazo.
A: Uma ferramenta simples pode chegar às amostras em 7 a 14 dias, enquanto muitos projetos padrão precisam de 2 a 4 semanas. Ações laterais complexas, sistemas de desaparafusamento, estruturas de dupla injeção, textura ou aço especial podem estender o cronograma para 4 a 8 semanas.
A: Seguimos rigorosamente as normas DME, HASCO, RABOURDIN, Meusburger e LKM, com base nos requisitos específicos da sua região ou do seu projeto.
Com 25 anos de experiência na fabricação de moldes, seguimos um processo rigoroso, desde a análise DFM e usinagem de precisão até a moldagem de teste e inspeção final. Cada projeto inclui atualizações de progresso, inspeção de amostras e relatórios de qualidade para garantir o desempenho confiável do molde.
Pergunte e responda

Contacte-nos


    Produtos
    Contactos
    WhatsApp
    Correo electrónico