
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
23rd October 2026

 autor
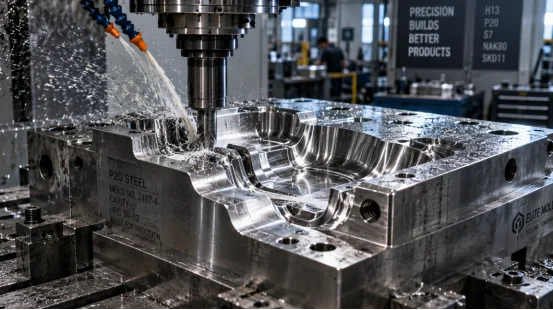
El Costo de trabajar con un fabricante de moldes de inyección Los precios oscilan entre unos pocos miles de dólares para un prototipo y decenas de miles para moldes de producción complejos. Un estudio publicado sobre el costo de las herramientas sitúa el precio de las herramientas básicas de aluminio en torno a los 3000 dólares y el de las herramientas de acero mecanizado en 20 000 dólares o más. La geometría, la resina, el número de cavidades, la vida útil de la herramienta y el plan de producción determinan el presupuesto.
Un presupuesto distingue entre los costos de utillaje y los costos recurrentes de moldeo.
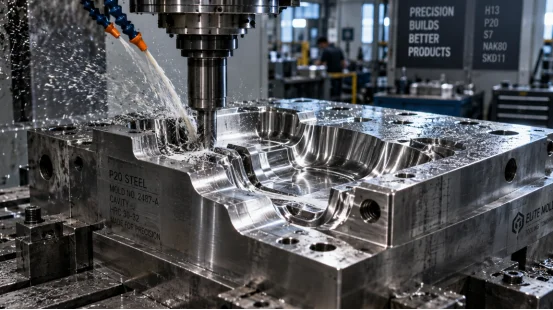
El coste de su proyecto cubre la ingeniería, la fabricación y la validación. Consulte cada etapa.
Para una carcasa sencilla, un molde básico puede costar unos pocos miles de dólares. Las herramientas complejas con mecanismos, insertos, tolerancias estrictas o muchas cavidades pueden alcanzar entre 20 000 y 50 000 dólares.
El tamaño aumenta el consumo de acero y las horas de mecanizado. La precisión incrementa la inspección y el trabajo de electroerosión. La vida útil de la herramienta determina el tipo de acero y el plan de tratamiento térmico.
Los proveedores ofrecen presupuestos diferentes cuando varían el tipo de acero, la refrigeración, los canales de alimentación, la inspección, las revisiones, el DFM, Moldflow o el alcance del T1.
El volumen de producción influye en la rentabilidad. Un molde de aluminio 7075 es adecuado para un prototipo o una tirada inferior a 10 000 unidades; el acero de larga duración distribuye su mayor coste inicial entre un mayor número de piezas.
Un presupuesto fiable sigue el proceso del proyecto desde el diseño del producto hasta la producción en masa.
DFM comprueba el espesor de la pared, el ángulo de desmoldeo, las líneas de separación, las compuertas, las socavaduras y la eyección antes del mecanizado del acero.
Análisis de Moldflow Simula el llenado, la presión, las líneas de soldadura, las burbujas de aire y la deformación, lo que ayuda a detectar posibles problemas mientras el modelo CAD sigue siendo fácil de modificar.
La mayoría de las cavidades y placas se fabrican mediante CNC. Los detalles complejos pueden requerir electroerosión, corte por hilo, rectificado y ajuste. Los moldes sencillos tardan de dos a cuatro semanas; las herramientas complejas suelen necesitar de seis a ocho.
El presupuesto debe especificar la base del molde, el acero, el sistema de canales, los mecanismos de alimentación, la refrigeración, la eyección y el acabado superficial. Estos detalles facilitan la auditoría del presupuesto.
El muestreo T1 revela el comportamiento de la herramienta con resina real y ajustes de máquina. Presupuestar para inspección, corrección del molde y otra ronda de muestreo cuando las tolerancias o las trayectorias de flujo sean difíciles.
A menudo, la pieza fija el precio de la herramienta antes del primer corte.
Las nervaduras profundas, los salientes gruesos, las esquinas afiladas, las roscas internas y los rebajes aumentan la funcionalidad, la refrigeración y el trabajo de eyección. Los deslizadores y elevadores solucionan estos problemas, aunque también añaden puntos de mantenimiento. Los moldes multicavidad reducen el coste del molde por pieza a mayor demanda.
Las paredes uniformes se enfrían de manera homogénea. Un mal equilibrio provoca marcas de hundimiento, deformaciones, ciclos de impresión incompletos o ciclos prolongados.
El P20 es adecuado para proyectos generales con un uso inferior a 500 000 disparos aproximadamente. El H13 es adecuado para millones de ciclos o resinas abrasivas y requiere tratamiento térmico. El S136 es adecuado para resinas corrosivas y aplicaciones limpias. El aluminio se mecaniza rápidamente para la fabricación de prototipos.
Los sistemas de canal frío simplifican el utillaje. Los sistemas de canal caliente reducen el desperdicio de material en moldes de alto volumen, pero el colector y el controlador incrementan el costo inicial. Solicite información sobre el tiempo de ciclo y la tasa de desperdicio para cada opción.
El enfriamiento puede durar entre el 60 y el 80 por ciento de un ciclo. La ubicación de los canales y los insertos de alta conductividad reducen el tiempo de enfriamiento. Los eyectores deben coincidir con la pieza para evitar el blanqueamiento o la deformación.
El pulido, la textura, el veteado y los acabados de espejo requieren preparación e inspección adicionales. Especifique el aspecto deseado en el plano.
Antes de seleccionar el tipo de molde, indique al fabricante la cantidad prevista para su lanzamiento, la demanda anual, el tipo de resina y la vida útil prevista del molde.
A molde prototipo Las herramientas de aluminio permiten validar el ajuste y la funcionalidad con una inversión inicial menor. El mecanizado CNC o EDM rápido puede producir un prototipo funcional en pocos días.
Para trabajos de alto volumen, se recomienda el uso de acero endurecido, canales de alimentación equilibrados, refrigeración robusta, expulsión automatizada e inspección repetible. Un molde de desenroscado automático puede costar más que uno manual, pero el ahorro en mano de obra y segundos por ciclo puede amortizar la diferencia en cuestión de meses.
Envíe al proveedor sus archivos CAD, dibujos 2D, grado de resina, volumen anual, requisitos de superficie, objetivos de tolerancia y fecha de entrega. Pregunte:
La cita más clara expone las suposiciones y el plazo de entrega hasta T1.
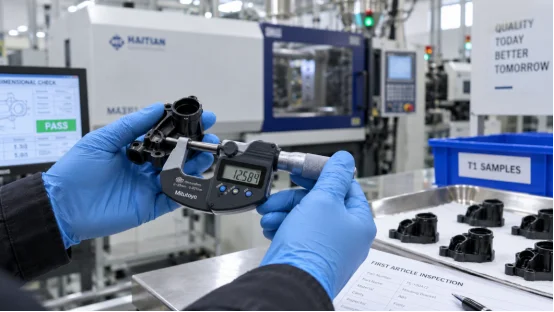
La ingeniería temprana mantiene el presupuesto vinculado al producto que se planea vender. Un equipo que revise la estructura, ejecute DFM y Moldflow, diseñe la refrigeración y la eyección, mecanice la herramienta y brinde soporte T1 puede resolver problemas antes de que cambie el acero.
MOLDE DE XINKEYD Este proceso integrado abarca el desarrollo de moldes de inyección de plástico personalizados. Sus ingenieros revisan el espesor de pared, el ángulo de desmoldeo, las compuertas, los canales de alimentación, las socavaduras y los riesgos de producción antes de la fabricación de las herramientas. El proceso incluye el diseño del molde, el mecanizado CNC y EDM, el moldeo de prueba, la corrección y la producción de bajo volumen.
Este método también es adecuado para moldes de 2K, de inserción, de roscado y de baquelita, donde el paso, la contracción, la temperatura, la ventilación y el desgaste afectan a los costes posteriores.
P1: ¿Cuál es el coste típico de un molde de inyección para una pieza sencilla?
R: Un prototipo o una herramienta de aluminio puede costar unos miles de dólares. El acero de producción cuesta más debido a su vida útil y al mecanizado.
P2: ¿El análisis DFM incrementa el coste de ingeniería del moldeo por inyección?
R: Puede ser independiente o estar incluido en el utillaje. Comprueba los riesgos clave antes del mecanizado.
P3: ¿Merece la pena el coste adicional de utillaje para el moldeo que supone un sistema de canal caliente?
R: Es adecuado para trabajos de alto volumen donde el desperdicio de material y el tiempo de ciclo son importantes. Los sistemas de alimentación en frío son más apropiados para proyectos más sencillos.
P4: ¿Cómo afecta la selección del acero del molde al coste de mantenimiento?
A: El P20 es adecuado para herramientas generales, el H13 soporta trabajos de alto ciclo y los grados de acero inoxidable resisten resinas corrosivas.
P5: ¿Qué información ayuda a un fabricante a proporcionar un presupuesto preciso?
A: Comparta el diseño CAD 3D, los planos 2D, la resina, el volumen anual, el tamaño de cavidad objetivo, el acabado superficial, las tolerancias, la vida útil prevista de la herramienta, las necesidades de muestreo y la fecha de entrega. La información clara permite realizar suposiciones más precisas y reduce las sorpresas en los precios.
Publicaciones relacionadas











Contacta con nosotros