-
الصفحة الرئيسية

-
القدرة
- قطع غيار مصنعة باستخدام آلات CNC
- تآكل شرارة EDM



تآكل شرارة EDM
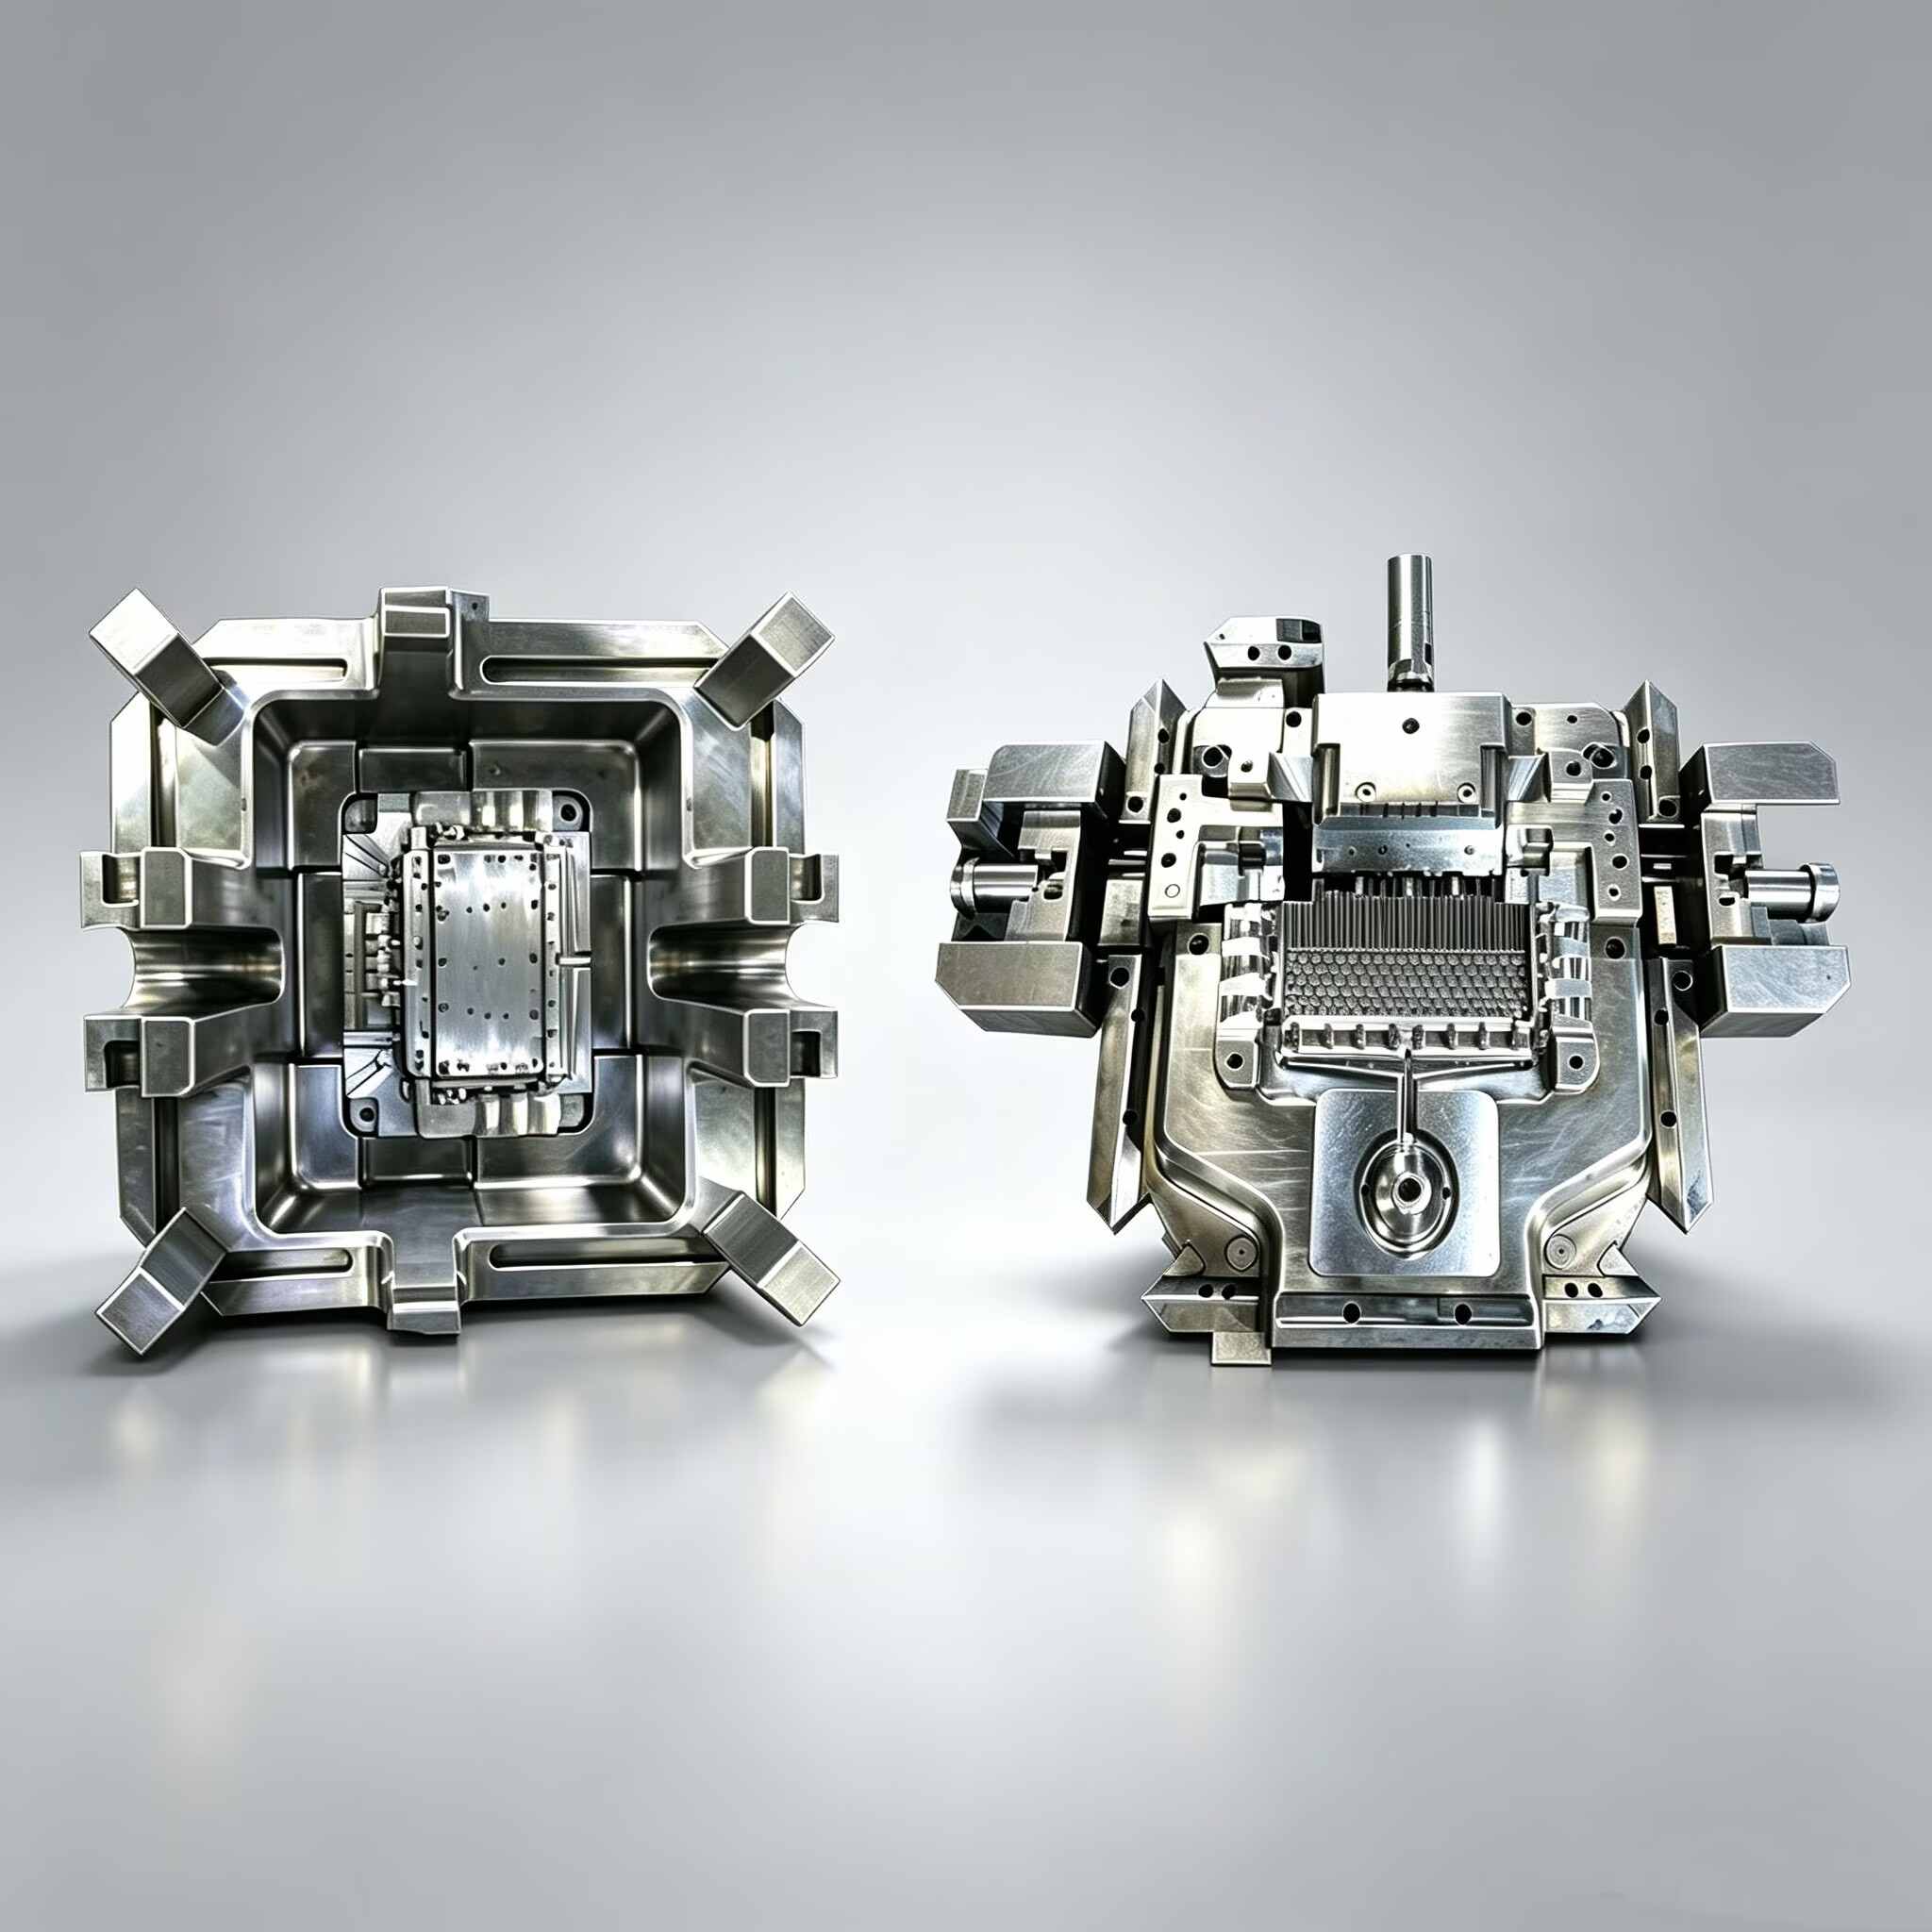
تُستخدم تقنية التشكيل الكهربائي الغاطس (وتُسمى أيضًا التشكيل الكهربائي بالتفريغ الكبسولي، أو التشكيل الكهربائي بالتفريغ القالبي، أو التآكل الشراري) لتشكيل المواد الموصلة عن طريق توليد تفريغات شرارية مُتحكم بها بين قطب كهربائي مُشكّل (عادةً من الجرافيت أو النحاس) وقطعة العمل، وكلاهما مغمور في زيت عازل. يُغذى القطب الكهربائي - وهو صورة معكوسة للتجويف المطلوب - إلى الأسفل بينما يحافظ نظام مؤازر على فجوة شرارية دقيقة تتراوح بين 0.01 و0.05 مم. تُؤدي كل نبضة شرارية إلى تآكل حجم مجهري من المادة؛ وتُؤدي آلاف النبضات في الثانية الواحدة إلى غمر شكل القطب الكهربائي تدريجيًا في قطعة العمل. في شركة XINKEY MOULD، تُعدّ عملية التصنيع بالتفريغ الكهربائي الغاطس (Singer EDM) الخيار الأمثل لتصنيع ميزات تجاويف قوالب الحقن التي لا يمكن إنتاجها باستخدام الطحن التقليدي: الزوايا الداخلية الحادة (حيث تترك قواطع الطحن النهائية نصف قطر)، والأضلاع الضيقة العميقة (حيث تهتز قواطع الطحن النهائية ذات المدى الطويل وتتكسر)، والأسطح المزخرفة على أرضيات التجاويف المنحنية (حيث لا يستطيع قاطع ذو رأس كروي الحفاظ على تشطيب سطحي متناسق عند زوايا التلامس المختلفة)، والميزات الصغيرة غير المرئية مثل نتوءات دبابيس القذف وبقايا البوابات. نقوم بتصنيع كلٍ من أقطاب الجرافيت (المطحونة بسرعة عالية على آلات جرافيت مخصصة) وأقطاب النحاس/التنغستن-النحاس (المخرطة والمطحونة باستخدام آلات CNC)، ونختار مادة القطب بناءً على فولاذ قطعة العمل، وتشطيب السطح المستهدف، وهندسة الميزة. تبدأ كل عملية تصنيع بالتفريغ الكهربائي الغاطس بتصميم القطب في برنامج التصميم بمساعدة الحاسوب (CAD) - حيث يتم نمذجة القطب كصورة معكوسة مُزاحة للتجويف، مع تعويض صغر الحجم لفجوة الشرارة واستراتيجية الحركة المدارية - يلي ذلك تصنيع القطب، وبرمجة معلمات عملية التصنيع بالتفريغ الكهربائي، والقياس النهائي للتجويف مقابل النموذج ثلاثي الأبعاد.
- مصنعة آلياً من فولاذ مقوى يصل إلى صلابة 60+ HRC
- زوايا داخلية حادة وميزات ضلع عميقة
- تشطيب السطح بدقة تصل إلى Ra 0.2 ميكرومتر
- مثالي لحشوات القوالب وتفاصيل اللب/التجويف
- لا يوجد إجهاد ميكانيكي على قطعة العمل
- تفاصيل المنتج
1. ما المشاكل التي يمكن لهذا المنتج حلها؟
تآكل الأقطاب الكهربائية يسبب انحرافًا في أبعاد التجاويف العميقة
تتعرض أقطاب التفريغ الكهربائي للتآكل أثناء العملية - حيث يتآكل الجرافيت بنسبة 0.1-0.5% من حجم المادة المُزالة، والنحاس بنسبة 1-3%. في التجاويف العميقة التي تتطلب عمق 20 مم أو أكثر، يتراكم تآكل طرف القطب ليصل إلى 0.05-0.15 مم، مما ينتج عنه تجويف أقل عمقًا في الأسفل من شكل القطب. يعوض برنامج XINKEY MOULD هذا التآكل من خلال استراتيجيات متعددة الأقطاب: قطب خشن لإزالة الجزء الأكبر من المادة (متحملاً تآكلًا أكبر)، وقطب نصف نهائي لاستعادة الشكل الهندسي، وقطب نهائي - يُستخدم فقط للعمق النهائي 0.1-0.3 مم - للحفاظ على دقة الأبعاد مع الحد الأدنى من التآكل. يتم حساب تآكل القطب لكل شكل هندسي وبرمجته في تعويض مسار الأداة.
ترسب الكربون وقوس التيار المستمر في ظروف التنظيف السيئة
يتحلل زيت العزل الكهربائي المستخدم في عملية التشكيل الكهربائي بالتفريغ (EDM) بفعل حرارة الشرارة، مُكَوِّنًا جزيئات كربونية. في التجاويف العميقة والجيوب المغلقة حيث يكون تدفق التنظيف محدودًا، يتراكم الكربون في فجوة الشرارة، مما يُسبب تفريغًا غير مستقر - إذ ينحرف مسار الشرارة إلى جسر كربوني، مُنتجًا تقوسًا كهربائيًا مستمرًا يُسبب حفرًا وتلفًا لكلٍّ من سطح القطب الكهربائي وسطح التجويف. لا يكفي التنظيف القياسي عبر الفتحة المركزية للقطب الكهربائي للميزات الضيقة والعميقة. تستخدم XINKEY MOULD التنظيف النبضي المتزامن مع سحب القطب الكهربائي (التنظيف بالقفز)، وتُبرمج ارتفاع قفزة القطب الكهربائي وترددها بما يتناسب مع عمق التجويف، وفي الحالات القصوى، تستخدم التنظيف بمساعدة الفراغ عبر فوهات خارجية لإزالة الحطام من فجوة الشرارة.
سلامة السطح بعد عملية التفريغ الكهربائي: طبقة بيضاء وشقوق دقيقة على فولاذ القالب
تُخلّف عملية التفريغ الكهربائي طبقة بيضاء - وهي منطقة سطحية متصلبة بسمك 5-20 ميكرومتر، تحتوي على إجهاد شد متبقٍ واحتمالية حدوث تشققات دقيقة - على جميع الأسطح المُعرّضة للتآكل الشراري. في تجاويف قوالب الحقن، تُقلّل هذه الطبقة البيضاء من عمر مقاومة الإجهاد الحراري، لأن التشققات الدقيقة تنتشر مع تكرار دورات التسخين والتبريد. لا يُمكن إزالة هذه الطبقة بالكامل من خلال عمليات التشطيب القياسية وحدها. تُحدّد شركة XINKEY MOULD عمليات تشطيب باستخدام طاقة تفريغ مُخفّضة للحدّ من سُمك الطبقة البيضاء إلى أقل من 3 ميكرومتر، ثم تُزيل الطبقة المتبقية من خلال تلميع أسطح تجاويف القوالب باستخدام الماس - ويتم توثيق ذلك من خلال فحص سلامة السطح للتحقق من إزالة الطبقة البيضاء بالكامل على أسطح منع التسرب والأسطح التجميلية الحساسة.
2. التطبيقات النموذجية
تجويف قالب الحقن: زوايا حادة وتفاصيل دقيقة
تتميز هذه الأداة بميزات بارزة، وتفاصيل تثبيت سهلة التركيب، وملامح أخاديد مانعة للتسرب، وتجاويف شعار مزخرفة، وتجاويف بارزة لدبوس طرد في فولاذ أدوات مقوى (H13، S136، D2 عند صلابة 48-62 HRC). زاوية داخلية حادة تصل إلى نصف قطر 0.05 مم - وهو أمر لا يمكن تحقيقه باستخدام آلة القطع الطرفية.
قالب صب القوالب ذو الأضلاع العميقة وزعانف التبريد
قوالب صب الألمنيوم والزنك ذات تجاويف تبريد عميقة (نسبة عمق الضلع إلى عرضه من 5:1 إلى 8:1). تُنتج هذه الأضلاع بتقنية التفريغ الكهربائي (EDM) من سبيكة H13 مُقسّاة بالكامل، دون حدوث انحراف أو كسر في الأداة، وهما مشكلتان تحدّان من عمليات طحن الأضلاع العميقة. تضمن استراتيجية الأقطاب الكهربائية المتعددة اتساق الأبعاد في جميع الأضلاع.
مجرى مفتاح مخفي، مقبس سداسي، وميزات تعشيق داخلي
ثقوب سداسية مغلقة للمثبتات التي تُدار بالمفتاح، وملامح داخلية مسننة في نهايات الأعمدة، وفتحات مجاري المفاتيح في مكونات الفولاذ المقوى. تُنتج تقنية التفريغ الكهربائي الغاطس هذه المكونات باستخدام قطب كهربائي مُشكّل في دورة غمر واحدة - دون الحاجة إلى أدوات التخريش.
الخصائص الدقيقة للقوالب الطبية والقنوات الميكروفلويدية
قنوات تجويف القالب الميكروفلويدية بعرض أقل من 0.3 مم، وتجاويف مصفوفة الإبر الدقيقة، ونسيج سطح قالب العدسة البصرية. تقوم أقطاب كهربائية دقيقة (مصنعة بتقنية القطع الكهربائي السلكي أو الطحن الدقيق) بغرس ميزات دقيقة في فولاذ القالب بدقة تحديد موضع دون الميكرون.
تجاويف قوالب التشكيل وقوالب البثق
تشكيل قوالب التشكيل الساخن، وملامح محامل قوالب البثق، وتجاويف القوالب في فولاذ الأدوات H13 وH21 بصلابة كاملة. تُنتج تقنية التفريغ الكهربائي الغاطس تجويف القالب السالب مباشرةً من قطب جرافيت مُشكّل على هيئة الجزء الموجب، مما يُغني عن الحاجة إلى تشكيل القالب بالطحن باستخدام الحاسوب على الفولاذ المُلدّن، متبوعًا بمعالجة حرارية لاحقة قد تُسبب تشوهًا.
3. جدول المواصفات
| غرض | تفاصيل |
| عملية | التفريغ الكهربائي الغاطس / التفريغ الكهربائي بالدق / التفريغ الكهربائي بالتشكيل / التآكل الشراري |
| مواد الأقطاب الكهربائية | الجرافيت (درجات EDM: Poco، Tokai)، النحاس، النحاس التنغستن (CuW) |
| أقصى حجم للتجويف | 300 × 250 × 150 مم عمق (يخضع لحجم القطب الكهربائي والتنظيف) |
| دقة تحديد المواقع | ±0.003 مم |
| دقة تجويف الأسنان الممكنة | ±0.005 مم (مع استراتيجية متعددة الأقطاب الكهربائية) |
| نصف قطر الزاوية الداخلية الأدنى | R0.05 مم (قطب جرافيت)؛ R0.03 مم (قطب نحاس/تنجستن) |
| تشطيب السطح (Ra) | Ra 0.8–1.6 ميكرومتر في التشطيب شبه النهائي؛ Ra 0.2–0.4 ميكرومتر في التشطيب النهائي مع إعدادات الطاقة المنخفضة |
| أقصى نسبة عمق الضلع إلى عرضه | نسبة 8:1 قابلة للتحقيق (باستخدام قطب جرافيت EDM)؛ و10:1 باستخدام قطب نحاسي-تنجستن |
| مواد قطعة العمل | فولاذ الأدوات (H13، D2، SKD11، S136، P20)، الكربيد، الفولاذ المقاوم للصدأ، التيتانيوم، سبائك النحاس - جميعها معادن موصلة |
| قدرة الصلابة | أي صلابة - عادةً ما تكون HRC 48-62 لفولاذ القوالب، وHRA 90+ للكربيد |
| نسبة تآكل القطب الكهربائي | الجرافيت: 0.1-0.5%؛ النحاس: 1-3% (فقدان الحجم لكل وحدة حجم يتم إزالتها من قطعة العمل) |
| استراتيجية متعددة الأقطاب | المعيار القياسي للتجاويف العميقة: قطب كهربائي خشن ← قطب كهربائي شبه نهائي ← قطب كهربائي نهائي، مع تعويض تدريجي للتآكل |
| القدرة على المعالجة الدفعية | حشوات متطابقة من تجويف واحد إلى عدة تجاويف؛ مجموعات متعددة الأقطاب الكهربائية للغمر المتزامن في عدة تجاويف |
| مدة الانتظار (لكل تجويف واحد) | من 5 إلى 10 أيام عمل تشمل تصميم القطب الكهربائي، وتصنيعه، وعملية التفريغ الكهربائي، ومراقبة الجودة |
| ضبط الجودة | قياس تجويف آلة القياس الإحداثية مقابل التصميم بمساعدة الحاسوب؛ قياس خشونة السطح؛ فحص الطبقة البيضاء؛ التحقق من أبعاد القطب الكهربائي قبل التشغيل؛ توثيق معلمات عملية التفريغ الكهربائي |
| تنسيقات ملفات التصميم | ملف ثلاثي الأبعاد بصيغة STEP/IGES لهندسة التجويف (لتصميم القطب الكهربائي)؛ رسم ثنائي الأبعاد بصيغة PDF يتضمن أبعاد التجويف والتفاوتات المسموح بها |
4. عملية المشروع ومراقبة الجودة
المرحلة الأولى: تحليل التجويف وتصميم القطب الكهربائي
فعل":"تحليل هندسة التجويف: تحديد العناصر التي تتطلب التشكيل بالتفريغ الكهربائي (الزوايا الحادة، والضلوع العميقة، والتجاويف المغلقة التي لا يمكن الوصول إليها بالطحن). تصميم القطب الكهربائي: يتم نمذجته كإزاحة سالبة من التجويف، مع تعويض فجوة الشرارة، وبدل الحركة المدارية، وواجهة حامل القطب. تحديد استراتيجية متعددة الأقطاب (خشنة/شبه نهائية/نهائية) بناءً على عمق التجويف والتفاوت المسموح به.
تركيز مراقبة الجودة":"مراجعة تصميم الأقطاب الكهربائية: التحقق من ملاءمة القطب الكهربائي للتجويف باستخدام برنامج التصميم بمساعدة الحاسوب (CAD)، وحساب تعويض التآكل، والتحقق من إزاحة فجوة الشرارة، وفحص خلوص الحامل. خطة كمية الأقطاب الكهربائية: أقطاب كهربائية كافية لإكمال التجويف ضمن التفاوت المسموح به لتعويض التآكل.
المرحلة الثانية: تشكيل الأقطاب الكهربائية
فعل":"قم بتصنيع أقطاب الجرافيت على مطحنة جرافيت عالية السرعة مخصصة مزودة بنظام شفط الغبار. قم بتصنيع أقطاب النحاس على مخرطة/مطحنة CNC. تحقق من أبعاد القطب على جهاز قياس الإحداثيات (CMM) بمقارنتها بنموذج CAD الخاص بالقطب. ضع علامة على كل قطب برقم تسلسلي (خشن، شبه مصقول، مصقول) ومرجع اتجاه.
تركيز مراقبة الجودة":"تم قياس جميع الخصائص الأساسية بدقة 0.005 مم من تصميم القطب الكهربائي باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد (CMM). تم فحص تشطيب سطح القطب الكهربائي النهائي: Ra ≤ 0.4 ميكرومتر. تم التحقق من حدة حواف القطب الكهربائي: نصف قطر الزاوية مطابق للهدف. تم ترقيم الأقطاب الكهربائية ووضع علامات عليها. تم التحقق من واجهة الحامل.
المرحلة الثالثة: إعداد قطعة العمل وبرمجة عملية التفريغ الكهربائي
فعل":"قم بتثبيت قالب التشكيل الصلب على طاولة ماكينة التفريغ الكهربائي. استخدم أداة تحديد الحواف والمسبار لضبط نظام إحداثيات العمل. حمّل قطب التشغيل الأولي، واضبط فجوة الشرارة ونمط الحركة المدارية. برمج معلمات التفريغ الكهربائي: زمن النبضة، وذروة التيار، وزمن توقف النبضة، وحساسية المؤازرة، وارتفاع القفزة وترددها، وحالة التنظيف. اضبط مستوى زيت العزل الكهربائي ودرجة حرارته.
تركيز مراقبة الجودة":"محاذاة قطعة العمل: تحديد الحافة بدقة 0.003 مم. محاذاة القطب الكهربائي: مؤشر قياس على ساق القطب، انحراف أقل من 0.005 مم. زيت العزل الكهربائي: تم التحقق من قوة العزل الكهربائي، درجة الحرارة 20 ± 1 درجة مئوية. تم التحقق من مجموعة معلمات التفريغ الكهربائي باستخدام قاعدة بيانات الماكينة لتركيبة المادة والقطب الكهربائي.
المرحلة الرابعة: التشكيل الأولي باستخدام التفريغ الكهربائي
فعل":"نفّذ دورة التخشين باستخدام قطب التخشين. استخدم نبضات عالية الطاقة لتحقيق أقصى معدل لإزالة المواد. استخدم حركة مدارية (عادةً دائرية أو متجهة) لتوفير خلوص فجوة الشرارة. راقب استقرار الشرارة وحالة التدفق. أكمل عملية التخشين بدقة تصل إلى 0.1-0.2 مم من أبعاد التجويف النهائية.
تركيز مراقبة الجودة":"قياسات ما بعد التخشين: عمق التجويف ضمن 0.1 مم من القيمة المستهدفة؛ شكل التجويف ضمن 0.05 مم في الأبعاد الجانبية. قياس تآكل القطب: ضمن النطاق المتوقع. لا توجد أدلة على حدوث تقوس كهربائي مستمر على سطح التجويف. الفحص البصري: لا يوجد تآكل شديد أو ترسبات كربونية.
المرحلة الخامسة: التشطيب شبه النهائي والتشطيب النهائي باستخدام التفريغ الكهربائي
فعل":"استخدم قطب التشطيب شبه النهائي. يتم تقليل طاقة النبضة والحركة المدارية لتحسين جودة السطح وتصحيح الأبعاد. قم بقياس التجويف بعد التشطيب شبه النهائي، وعوض انحراف قطب التشطيب النهائي وفقًا لذلك. استخدم قطب التشطيب النهائي للمرور النهائي بأقل طاقة نبضة، وفجوة شرارة صغيرة، وخطوات مدارية دقيقة.
تركيز مراقبة الجودة":"بعد التشطيب باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد: جميع أبعاد التجويف ضمن نطاق ±0.005 مم من التصميم بمساعدة الحاسوب. تم تحقيق خشونة السطح Ra المستهدفة من 0.2 إلى 0.8 ميكرومتر. سُمك الطبقة البيضاء أقل من 3 ميكرومتر عند ضبط إعدادات التشطيب. فحص الشقوق الدقيقة: لا توجد شقوق مرئية عند تكبير 50 مرة على الأسطح الحساسة. استهلاك الأقطاب الكهربائية ضمن النطاق المتوقع.
المرحلة السادسة: المعالجة اللاحقة لعملية إزالة التفريغ الكهربائي ومراقبة الجودة النهائية
فعل":"تلميع يدوي بالماس لإزالة الطبقة البيضاء المتبقية من أسطح التجاويف عند الحاجة. تشطيب سطحي أو تخشين حسب المواصفات. معالجة ضد الصدأ. تغليف بغلاف واقٍ.
تركيز مراقبة الجودة":"التقرير النهائي لآلة القياس ثلاثية الأبعاد: مقارنة كاملة بين التجويف والتصميم بمساعدة الحاسوب. شهادة خشونة السطح. التحقق من إزالة الطبقة البيضاء (فحص مجهري على الأسطح المصقولة). إعادة فحص صلابة المادة في منطقة غير حرجة للتأكد من أن عملية التفريغ الكهربائي لم تؤثر على الصلابة الكلية. سجلات فحص الأقطاب الكهربائية. تغليف التسليم.
5. لماذا تختار قوالب شينكي؟
تصنيع أقطاب الجرافيت داخلياً
تُسند العديد من ورش تصنيع القوالب عمليات تصنيع الأقطاب الكهربائية إلى جهات خارجية، مما يُضيف من 3 إلى 5 أيام إلى عملية التصنيع بالتفريغ الكهربائي، ويُحدث فجوة في التواصل بين تصميم القطب الكهربائي وتصنيعه. أما شركة XINKEY MOULD، فتُصنّع أقطاب الجرافيت داخليًا باستخدام آلة طحن جرافيت عالية السرعة مُخصصة. يتم تصميم القطب الكهربائي وتصنيعه والتحقق منه باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد وبرمجة عملية التصنيع بالتفريغ الكهربائي تحت سقف واحد وبإشراف مهندس واحد، مما يجعل سلسلة الأبعاد من القطب الكهربائي إلى التجويف حلقة مُغلقة.
استراتيجية متعددة الأقطاب مصممة لكل تجويف
تُؤدي عملية القطع الكهربائي أحادي القطب حتمًا إلى المفاضلة بين سرعة إزالة المواد (طاقة عالية، تآكل عالٍ) والدقة (طاقة منخفضة، تآكل منخفض). لذا، نصمم استراتيجيات متعددة الأقطاب لكل تجويف: قطب خشن مُحسَّن للسرعة، وقطب شبه نهائي لاستعادة الشكل الهندسي، وقطب نهائي لتحقيق التفاوت النهائي وجودة السطح. والنتيجة هي زمن دورة إجمالي أسرع مع دقة نهائية أفضل من استخدام قطب واحد.
تشطيب EDM يقلل من إعادة التلميع
تُخلّف عملية التشطيب غير المتقنة لتجويف التفريغ الكهربائي طبقة بيضاء يجب إزالتها بالتلميع، مما يُضيف ساعات من العمل اليدوي وخطر تشوّه الأبعاد نتيجة التلميع غير المتساوي. تم ضبط معايير التشطيب بتقنية التفريغ الكهربائي من XINKEY MOULD لتقليل الطبقة البيضاء إلى أدنى حد (<3 ميكرومتر) وخفض خشونة السطح Ra إلى 0.2-0.4 ميكرومتر. هذا يعني أن جهاز التلميع يُزيل الطبقة المتبقية فقط، وليس منطقة إعادة تشكيل سميكة، مما يُقلل وقت التلميع ويحافظ على دقة الأبعاد.
توثيق كامل للأقطاب الكهربائية لصيانة القوالب
عند استلامك قالبًا من شركة XINKEY MOULD، ستحصل أيضًا على بيانات تصميم CAD للأقطاب الكهربائية وبرامج التشغيل. في حال تلف تجويف القالب أثناء الإنتاج واحتياجه للاستبدال، ستتوفر لديك معلومات القطب الكهربائي اللازمة لإعادة إنتاج تجويف مطابق تمامًا، دون الحاجة إلى إعادة هندسة الجزء التالف أو إعادة تطوير عملية التفريغ الكهربائي من الصفر.
6. الأسئلة الشائعة
س1: ما الذي يمكن أن يفعله جهاز التفريغ الكهربائي الغاطس والذي لا تستطيع عملية الطحن باستخدام الحاسوب القيام به؟
ثلاثة أشياء: الزوايا الداخلية الحادة - يمكن لأقطاب EDM إنتاج زوايا R0.05 مم حيث تترك قواطع النهاية نصف قطر يساوي نصف قطر القاطع؛ الأضلاع الضيقة العميقة - تعمل EDM على التآكل بقوة قطع صفرية، مما يحقق نسب عمق إلى عرض تبلغ 8:1 دون انحراف الأداة؛ والميزات العمياء في الجيوب العميقة - تصل EDM إلى الميزات التي قد يصطدم فيها ساق أداة الطحن بجدران التجويف، مثل أخاديد الحلقة O الداخلية وتفاصيل القطع السفلي.
س2: قطب الجرافيت مقابل قطب النحاس - أيهما أفضل؟
يُعدّ الجرافيت الخيار الأمثل لمعظم عمليات التشكيل الكهربائي بالتفريغ (EDM) للقوالب، وذلك لانخفاض معدل التآكل (0.1-0.5% مقابل 1-3% للنحاس)، وسرعة التشغيل (يُمكن للجرافيت الطحن بسرعة أكبر)، وأداء أفضل عند طاقات النبض العالية (التشكيل الخشن). يُفضّل استخدام النحاس للتفاصيل الدقيقة جدًا (R < 0.05 مم)، والأضلاع الرقيقة (النحاس أقل هشاشة من الجرافيت)، والتطبيقات التي تتطلب أفضل تشطيب سطحي. يُستخدم التنجستن-النحاس (CuW) لقطع العمل الكربيدية والتطبيقات التي تتعرض لتآكل شديد. نختار مادة القطب بناءً على هندسة التجويف وتفاوتاته - لا داعي لتحديدها، فنحن نوصي بها أثناء مرحلة التصميم للتصنيع (DFM).
س3: كم من الوقت يستغرق حفر تجويف القالب باستخدام تقنية التفريغ الكهربائي؟
يستغرق تصنيع تجويف نموذجي لقالب حقن ذي هندسة مختلطة (زوايا حادة، أضلاع، تجاويف مغلقة) من يومين إلى خمسة أيام باستخدام آلة التفريغ الكهربائي، بالإضافة إلى يومين إلى أربعة أيام لتصميم وتصنيع الأقطاب الكهربائية. قد تستغرق التجاويف البسيطة من يوم إلى يومين. أما التجاويف العميقة والمعقدة التي تستخدم استراتيجيات متعددة الأقطاب الكهربائية، فقد تمتد إلى سبعة إلى عشرة أيام. نقدم تقديرًا لوقت التفريغ الكهربائي أثناء عملية التسعير بناءً على تصميم التجويف باستخدام برنامج التصميم بمساعدة الحاسوب (CAD).
س4: هل يؤدي التفريغ الكهربائي إلى تغيير صلابة أو خصائص فولاذ القالب؟
لا تتأثر صلابة الفولاذ الكلية، إذ يقتصر التسخين الناتج عن عملية التفريغ الكهربائي على طبقة سطحية لا يتجاوز سمكها بضعة ميكرونات. مع ذلك، تتغير الطبقة السطحية المباشرة (الطبقة البيضاء) من الناحية المعدنية، حيث تتصلب مجددًا مع إجهاد شد متبقٍ واحتمالية ظهور تشققات دقيقة. يجب إزالة هذه الطبقة البيضاء من أسطح القوالب الوظيفية عن طريق التلميع. تعمل معايير التشطيب لدينا في عملية التفريغ الكهربائي على تقليل سمك الطبقة البيضاء إلى أقل من 3 ميكرومتر، مما يجعل إزالتها سريعة ومتحكمًا بها.
س5: أحتاج إلى 8 حشوات تجويف متطابقة - هل يمكن لتقنية EDM إنتاجها بشكل متسق؟
نعم. نقوم بتصنيع مجموعة من الأقطاب الكهربائية - نسخ متعددة من نفس تصميم القطب - مع التحقق باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) من أن جميع الأقطاب في المجموعة لا تتجاوز المسافة بينها 0.005 مم. يتم تشكيل كل تجويف داخلي باستخدام تقنية التفريغ الكهربائي (EDM) مع مجموعة أقطاب مخصصة من نفس الدفعة، وباستخدام نفس معايير العملية. بعد عملية التفريغ الكهربائي، يتم التحقق باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) على جميع التجاويف للتأكد من تجانس الأبعاد. هذه ممارسة قياسية في إنتاج القوالب متعددة التجاويف.
س6: ما نوع التشطيب السطحي الذي يمكن تحقيقه باستخدام تقنية التفريغ الكهربائي على تجويف القالب؟
تُنتج عملية التشطيب شبه النهائي القياسية بتقنية التفريغ الكهربائي (EDM) خشونة سطح (Ra) تتراوح بين 0.8 و1.6 ميكرومتر. أما عمليات التشطيب منخفضة الطاقة فتصل إلى خشونة سطح تتراوح بين 0.2 و0.4 ميكرومتر، وهي قيمة مماثلة للطحن الدقيق. بالنسبة لأسطح القوالب التجميلية (SPI A-2 وما فوق)، يُتبع تشطيب EDM بتلميع ماسي لإزالة الطبقة البيضاء المتبقية وتحقيق مواصفات السطح النهائية. في بعض الأحيان، يُطلب تحديد نسيج EDM (التشطيب غير اللامع الناتج عن التآكل الشراري) عمدًا لبعض أسطح الأجزاء، ويمكننا ضبط معايير الشرارة لإنتاج نسيج غير لامع مُتحكم به عند الرغبة.
س7: هل يمكن لتقنية EDM إنتاج تجويف قالب كامل، أم أنها تكمل عملية الطحن؟
عادةً ما تُكمّل عملية التفريغ الكهربائي (EDM) عملية الطحن باستخدام الحاسوب (CNC). يتم طحن الجزء الأكبر من التجويف طحنًا أوليًا قبل المعالجة الحرارية، ثم يُقسّى القالب، وتُنتج عملية التفريغ الكهربائي (EDM) الميزات التي لا يمكن طحنها: الزوايا الحادة، والأضلاع العميقة، والتفاصيل المخفية، والأسطح المزخرفة. بالنسبة للتجاويف شديدة التعقيد أو المواد شديدة الصلابة (الكربيد)، يمكن لعملية التفريغ الكهربائي (EDM) إنتاج شكل التجويف بالكامل من قطعة صلبة - ولكن هذه العملية أبطأ وأكثر تكلفة من الجمع بين الطحن والتفريغ الكهربائي (EDM)، لذا فهي تُستخدم فقط في الحالات التي لا يكون فيها الطحن ممكنًا.
منتجات

الطحن والخراطة باستخدام الحاسوب
ماكينات الخراطة والطحن CNC خماسية المحاور - ماكينات خراطة وطحن دقيقة خماسية المحاور لتصنيع مكونات معدنية وبلاستيكية من النماذج الأولية إلى الإنتاج النهائي. تجمع هذه الماكينات بين عملية طحن متعددة الأوجه في إعداد واحد وعملية خراطة CNC على منصة واحدة، مما يلغي الحاجة إلى نقل القطع بين الماكينات، ويحقق دقة موضع حقيقية تصل إلى ±0.01 مم مع صفر تفاوت بين عمليات الإعداد. نقدم خدمات تصنيع CNC متكاملة للألمنيوم، والفولاذ، والفولاذ المقاوم للصدأ، والنحاس الأصفر، وPOM، وPEEK، والبلاستيك الهندسي.
تعلم المزيد
قطع الأسلاك
تقنية القطع الكهربائي السلكي - تقنية دقيقة للقطع الكهربائي السلكي لتشكيل مقاطع ثنائية الأبعاد معقدة، ومكونات قوالب ذات تفاوتات دقيقة، وأجزاء من الفولاذ المقوى لا يمكن تشكيلها بالطحن. تحقق دقة ±0.003 مم وتشطيب سطح Ra 0.2 ميكرومتر على فولاذ الأدوات والكربيد والمعادن الصلبة الموصلة. خدمة أساسية لحشوات قوالب الحقن، ومكونات قوالب التشكيل، وأدوات القياس الدقيقة.
تعلم المزيد

التصنيع باستخدام الحاسوب خماسي المحاور
التصنيع باستخدام الحاسوب خماسي المحاور - تشكيل محيطي متزامن بخمسة محاور للأسطح ثلاثية الأبعاد المعقدة، والهندسة ذات التجاويف السفلية، والأجزاء متعددة الجوانب في عملية إعداد واحدة. يلغي عمليات التثبيت المتعددة وأخطاء التفاوت التراكمية. مثالي للمراوح، وشفرات التوربينات، وزراعات العظام، وأسطح تجاويف قوالب الحقن ثلاثية الأبعاد.
تعلم المزيد

قطع قالب صب الزنك
قالب صب الزنك - أداة دقيقة ذات حجرة ساخنة لإنتاج مكونات سبائك الزنك عالية السرعة. مصمم لإنتاج قطع غيار السيارات، والهياكل الإلكترونية، والأجهزة الاستهلاكية ذات الجدران الرقيقة والشكل النهائي المطلوب، وذلك في دورات إنتاج سريعة تصل إلى 3-5 ثوانٍ مع الحفاظ على جودة سطح مصبوبة متسقة.
تعلم المزيد

أجزاء قالب صب المغنيسيوم
قالب صب المغنيسيوم - أداة ضغط عالي بتقنية الغرفة الباردة مصممة خصيصًا لسبائك المغنيسيوم AZ91D وAM60B وAS41B. مصمم خصيصًا لتخفيف وزن السيارات، وهياكل الطائرات، والإلكترونيات المحمولة حيث يُحسب كل غرام. يُنتج مكونات ذات شكل نهائي بوزن 1.8 غ/سم³ - أخف بنسبة 33% من الألومنيوم وأخف بنسبة 75% من الفولاذ.
تعلم المزيد
قطع قالب صب الألومنيوم
قالب صبّ الألمنيوم - أداة صبّ عالية الضغط ذات غرفة باردة لسبائك A380 وADC12 وA360 وAlSi10MnMg. مصمم خصيصًا لأنظمة نقل الحركة في السيارات، ومكونات الهيكل، وإضاءة LED، وهياكل المعدات الصناعية. عمر القالب القياسي من 300 ألف إلى 500 ألف عملية صبّ باستخدام فولاذ H13 ESR، ويمكن تمديده إلى أكثر من 500 ألف عملية صبّ باستخدام طلاء PVD متطور ومعالجة حرارية بالتفريغ.
تعلم المزيد
أحدث الأخبار

- 23rd October 2026
Low-Volume Injection Molding: On-Demand Production & Fast Tooling
Why does Low-Volume Injection Molding Fit Uncertain Demand?
Low-volume injection molding gives you a production path when demand moves. You can make saleable parts, validate a design, and learn from field use before committing to a large steel tool.
On-demand production lets you buy smaller releases, keeping cash and warehouse space tied to real orders. Aluminum tooling can bridge a prototype and stable production. The choice depends on geometry, resin, quantity, and change cost.
When does On-Demand Production Make Sense?
Use it for a new product with uncertain demand, irregular replacement orders, or planned design revisions. It suits medical, laboratory, smart hardware, and industrial products that need hundreds or a few thousand validated parts. The run can expose fit, assembly, and surface issues while tool changes remain manageable.
What does Fast Tooling Change?
Fast tooling compresses the time between a frozen CAD file and useful parts. A practical route combines a rapid tooling review, mold design, CNC machining, trial molding, and a T1 check. The goal is a controlled learning cycle. Aluminum tooling can suit early production and provide data for a later hardened mold.
How does the Process Control Tooling and Production Risk?
Low-volume injection molding production still needs production-grade thinking. A short run can hide a poor gate or unstable cooling layout, then repeat the problem as demand rises. Review the part, mold, and press together so each decision has a measurable reason.
What Happens in an Injection Molding DFM Review?
An injection molding DFM review checks wall thickness, draft, parting line, gate, venting, ejection, shrinkage, and press tonnage. Mold-flow simulation can show filling balance, air traps, weld lines, and cooling differences before steel is cut. This mold design for manufacturability step also flags undercuts that may need sliders, lifters, or inserts. Marked-up CAD views show the cost and schedule effect of each change.
How are Tooling and Samples Verified?
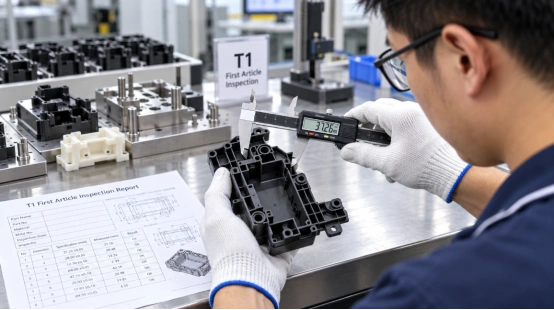
After machining, trial molding checks the cavity, runner, cooling, and ejection systems. Record T0 findings, correct root causes, and review T1 parts against the drawing. Ask for the inspection method, resin lot, and sample process conditions.
Which Quality Features Need a CTQ Plan?
Mark CTQ features where a dimensional shift affects sealing, fit, force, optics, or electrical safety. Link each CTQ to a gauge or CMM check, sampling frequency, and limit. This keeps a low-volume trial run useful for repeat orders and gives evidence beyond a visual sample.
Which Part Design Choices Affect Cost and Speed?
Part geometry sets much of your tooling cost before a purchase order. Design edits can shorten injection molding lead time, reduce secondary work, and simplify plastic injection mold maintenance.
How Much Draft Angle Do You Need?
Add a draft angle to faces that pull along the opening direction. Textured faces and deep ribs usually need more draft than smooth faces. Review the parting line with the ejection plan so the part stays on the moving side and leaves the cavity cleanly. This small check prevents drag marks, whitening, and stuck parts during sampling.
Why does Wall Thickness Matter?
Keep wall thickness as even as the function allows. A common starting range for many thermoplastics is about 1 to 3.5 mm, followed by a resin-specific review. Thick zones cool slowly and can create sink marks; thin zones can restrict filling. Use ribs, bosses, and gussets that support the part while keeping section mass compatible with the cooling cycle.
Where do Radii and Vents Help?
Use internal radii at corners to lower stress and match the cutting path of an end mill. Put vents near the end of melt flow so trapped air can leave. Good venting supports filling and reduces burn marks.
How should You Specify Surface Finish?
Choose the finish that matches function and viewing distance. A polished cavity adds hand work and schedule. A machined or light-texture finish may meet the requirement with a simpler tool. State the finish by area.
How should You Plan Quantity, Materials, and Tool Life?
Quantity planning connects your forecast to mold structure. Review the next 12 to 24 months, order pattern, and finished-goods cost before choosing cavity count or steel grade.
Is a Single-Cavity or Multi-Cavity Mold Better?
A single-cavity mold keeps early tooling and change work easier to control. A multi-cavity mold can lower the piece price when demand is steady, provided geometry and runner balance support even filling.
Family molds can combine related parts for a pilot production run, but each cavity needs its own inspection limits. Ask for a cycle-time and capacity comparison, then select cavities with demand in view.
Which Material Fits a Bridge Production Run?
Select resin by strength, heat, chemicals, color, and regulatory need. PP, ABS, PC, PA, POM, and filled grades differ in shrinkage and cooling. Share the final material early so gate, vent, cooling, and steel decisions match it.
When should You Move to a Hardened Tool?
Move when demand, wear, or dimensional stability justifies the capital. Aluminum tooling can carry early on-demand production and design learning. A hardened steel mold fits a repeat program with higher shot counts, tighter process windows, or long service expectations. Keep the CAD, inspection data, and approved process settings from the first tool so the next tool starts with evidence.
What should You Ask a Supplier Before Ordering?
Your supplier conversation should end with numbers, documents, and named owners. The checklist below helps you compare a quote by total project risk and tooling cost.
Which Questions Clarify the Real Schedule?
Ask for DFM timing, tool build days, first trial date, correction allowance, sample quantity, and the expected injection molding lead time. Confirm who approves material substitutions and how an engineering change affects the quote. A supplier that supports low-volume trial production should also explain how it will scale to small-batch production or bridge production after approval.
Which Records Support a Purchase Decision?
Request the DFM report, mold-flow findings when used, steel and heat-treatment records, CTQ dimensional reports, and the T1/T2 issue list. Ask how cooling, venting, ejection, and wear parts will be checked. These records support tool release.
Where Can Engineering Support Shorten the Route to Production?
For projects that need both rapid tooling and a low-volume injection molding production plan, XINKEY MOULD works from the product-design stage through DFM, mold design, machining, trial molding, and small-batch production. Its engineering workflow covers wall thickness, draft angle, gate and runner balance, flow analysis, cooling, venting, and ejection before tooling starts.
The team also handles sliders, lifters, inserts, threaded cores, and two-shot structures when the part needs them. Multi-stage machining checks and trial-molding verification create a traceable handoff into pilot production. If you need to compare a rapid prototype mold with a production-ready plastic injection mold, share the CAD file, resin, CTQ features, expected quantity, and target date so the quote reflects the actual decision.
FAQ
Q1: What is low-volume injection molding used for? A: It produces saleable parts for design validation, market testing, replacement demand, and early production before a larger tooling investment.
Q2: How does aluminum tooling affect fast tooling? A: Aluminum tooling supports quick machining and practical revisions for early runs. Tool life and resin choice still need a project-specific review.
Q3: What information should you send for an injection molding DFM review? A: Send the 3D CAD file, 2D drawing, resin and color, annual and first-run quantity, CTQ dimensions, finish callouts, and target date.
Q4: How long is the injection molding lead time? A: It depends on geometry, mold structure, material, inspection needs, and revision rounds. Ask for separate dates for DFM, tool completion, T1 samples, corrections, and shipment.
Q5: When does a multi-cavity mold make sense? A: It fits steady demand where balanced filling and shared inspection controls can lower the part cost. A single-cavity tool often suits early learning and changing designs.

- 22nd October 2026
5 Benefits Of Rapid Tooling For Automotive Injection Molding
Car projects frequently shift. This usually happens once an initial physical part goes into a dashboard, console, lamp housing, or battery assembly. Rapid tooling for automotive injection molding offers a quick, manageable route. It takes you directly from CAD data to working parts.
These tools might rely on aluminum or soft steel. The exact metal depends on your target volume and chosen resin. The goal remains highly practical. You get to evaluate the piece and process. Plus, you can verify purchasing choices before paying for an expensive, long-lasting production tool.
What Is Rapid Tooling for Automotive Injection Molding?
It acts as a distinct mold-creation method. It fits automotive prototype production and medium-batch runs perfectly. A basic mold utilizes fewer cavities. It also features a very standard ejection setup.
Conversely, standard production molds require tough hardened steel. They need intricate slides, lifters, and balanced runners. Your final choice relies heavily on volume, geometry, resin, visual requirements, and strict delivery deadlines.
1. Faster Structural Changes Before Steel Commitment
The first physical sample exposes decisions that a screen can hide: a rib may interfere with a connector, a draft angle may hold the part on the wrong side, or a gate mark may land on a visible surface. A rapid prototype mold gives your design team a short feedback loop. You can review T1 samples, record the change, and update the part or mold while the project is still flexible.
How Does the Review Work?
Ask for DFM analysis before machining begins. The review should cover wall thickness, draft, parting line, undercuts, ejection, shrinkage, and the intended press.
The engineering record should also show which change affects tool cost, cycle time, or assembly fit. This makes a quote useful for purchasing because you can compare the cost of a revision with the cost of carrying a risky feature into production.
2. Earlier Validation of Automotive Plastic Parts
Automotive rapid injection molding lets you test structural features with a real molded part. Deep cavities, thin walls, ribs, bosses, and snap fits behave differently under filling, packing, cooling, and ejection. A digital model can guide the review, yet a physical sample still needs fit checks, load checks, surface review, and dimensional measurement.
Where Does Mold Flow Analysis Help?
Mold flow analysis maps gate position, runner balance, filling pattern, weld lines, air traps, shrinkage, and warpage and sink marks before steel is cut. The result is a mold design validation record that points to a specific action, such as moving a gate, changing a rib, adding a vent, or adjusting a cooling circuit.
For complex mold structures, this early work reduces the chance of discovering a slider, lifter, or insert problem during a late trial.
3. Better Control of Prototype Spending
Prototype tooling turns a large tooling decision into staged purchasing. You can order a defined quantity for fit, durability, and user testing, then decide whether the geometry merits a production tool. This fits projects that need low-volume injection molding for a pilot build, a customer trial, or a limited vehicle release.
What Should Purchasing Compare?
Compare the tool price with revision cost, resin usage, inspection time, machine size, and the value of the parts being tested. Ask whether the tool can be modified, whether wear parts are replaceable, and which dimensions will be measured on each sample.
A low entry price loses its value when the tool cannot support the next test or when every change requires a new build. A clear inspection plan also helps engineering, quality, and purchasing agree on the release decision.
4. Shorter Lead Times for Testing and Launch Decisions
Rapid tooling for automotive parts can move first shots into a working press in days or a few weeks, depending on geometry, material, and tool construction. CNC-machined aluminum or soft tooling often suits an early run. The supplier still needs time for design review, machining, assembly, trial molding, and corrections, so a realistic schedule matters more than a headline number.
Which Process Details Affect the Schedule?
Injection molding cycle time depends heavily on wall thickness, resin, mold temperature, and cooling layout. Well-planned mold cooling channels remove heat from thick areas and reduce the wait before ejection. Venting, runner balance, and a stable ejection system also affect the number of trial loops. When you request a quote, ask for milestones for DFM approval, steel release, first trial, dimensional report, and sample shipment.
5. A More Practical Mass Production Transition
Rapid tooling can use production-grade plastics, so the samples can represent the mechanical behavior, appearance, and assembly feel expected from the final part. The tool itself may have a shorter service life than a hardened production mold. That distinction should be written into the sourcing plan.
How Do You Plan the Handover?
Carry the approved CAD revision, resin grade, shrinkage data, gate location, cooling notes, and inspection results into the automotive injection molding tooling package.
A multi-cavity mold may need a new runner balance study and a different press condition. Treat the prototype run as process learning: record fill time, packing, cooling, ejection, and key dimensions. Those records shorten the mass production transition and give the production team a starting process window.
What Should You Look for in a Rapid Tooling Partner?
The practical value of a rapid tool comes from decisions made before cutting steel. XINKEY MOULD uses an engineering-first workflow that starts with DFM analysis and mold flow analysis, then moves through mold design, precision machining, trial molding, and verification.
Its team includes 22 in-house designers, with support for rapid T1 samples, low-volume injection molding, sliders, lifters, inserts, hot or cold runners, and cooling-system design. The automotive workflow includes an IATF-aligned process and PPAP documentation available on request.
For buyers comparing suppliers, the useful question is whether the same team can carry approved changes into production tooling. Its injection mold engineering solutions cover that design-to-sampling handoff and keep the release record tied to the mold revision.
FAQ
Q1: What is rapid tooling for automotive injection molding used for?A: It produces early automotive plastic parts for fit checks, functional tests, pilot builds, and market or customer review before a long-life production mold is released.
Q2: When should you request DFM analysis?A: Request DFM analysis before steel machining. Review wall thickness, draft, parting line, gates, ejection, cooling, shrinkage, and press requirements while design changes remain manageable.
Q3: Can rapid tooling support PPAP documentation?A: The supplier can prepare PPAP documentation when the project quality plan calls for it. Confirm the required records, dimensional reports, material certificates, and process data before the first trial.
Q4: How fast can a rapid prototype mold deliver T1 samples?A: A simple tool may reach T1 samples in days or a few weeks. Geometry, resin, tool material, cavity count, and the number of trial corrections set the actual schedule.
Q5: Does rapid tooling replace a production mold?A: It supports prototype and bridge quantities. A hardened production mold is usually required for high shot counts, multi-cavity output, tight process control, and long service life.

- 15th October 2026
5 Strategic Benefits of Outsourcing Rapid Tooling
A launch date can slip long before the first molded part. The delay often starts with a wall thickness that traps heat, a weak draft angle, or a late gate decision. Outsourcing rapid tooling puts engineering, machining, trial molding, and measured samples on one project path.
A capable tooling supplier connects speed with part quality and a credible route to production through rapid tooling services.
Benefit 1, Shorten Your Time to Market
Rapid tooling compresses the work between a released CAD file and a tested molded part. Engineering review, material planning, mold design, and machine scheduling can start from the same controlled data set.
Run Design and Manufacturing Work in Parallel
An outside team can review draft, wall thickness, undercuts, parting lines, gate position, ejection, and cooling while your product team closes cosmetic details. That overlap may remove several handoffs. It also gives procurement one schedule covering tool design, machining, assembly, trial, inspection, and sample shipment.
Set a Clear Sample Milestone
Ask the supplier to quote a date for T1 samples and list the inputs that control it. Standard tools may reach T1 in two to four weeks. Unscrewing or two-material tools can take four to eight weeks. Complexity, steel choice, bought-in components, and CAD changes still affect time to market.
Benefit 2, Turn Tooling Cost into a Controlled Project Budget
Internal tooling requires design hours, CNC and EDM capacity, assembly skill, press time, metrology, and corrections. Outsourcing places those items inside a defined project scope for comparison against launch volume.
Compare the Full Cost of Ownership
Compare quotations by total project cost. Repeated sampling, steel welding, long cycles, and early wear all add expense. Ask each tooling supplier to state the mold steel, expected life, cavity count, runner type, replaceable wear parts, inspection scope, trial rounds, and change policy.
Match the Tool to Expected Volume
A rapid prototype mold can use a simpler layout and steel suited to design validation or an early market run. A production tool needs balanced cooling, durable sliding parts, controlled hardness, and maintenance access. Share annual volume and likely product revisions before the quote.
Benefit 3, Find Design Risks Before Steel Is Cut
Small CAD choices can create large tool changes. Thin ribs may fill poorly, thick bosses can sink, limited draft can mark the surface, and an undercut may require a slider or lifter. Early engineering review gives you time to change the part file while the change is still simple.
Review the Part through DFM
A useful DFM analysis marks wall thickness, draft, shutoffs, parting lines, ejection points, tolerances, surface requirements, and assembly interfaces. It should also explain why each item matters.
For example, keeping a concentric bore on one mold half reduces mold-shift and tolerance-stack risk. A purchasing team can then approve the tool scope with visible technical reasons.
Test Flow, Cooling, and Warpage Digitally
Mold flow analysis can compare gate positions, pressure, weld lines, air traps, shrinkage, cooling, and warpage before machining. Moving a gate 5 mm in a simulation is a short task. A change after steel cutting can require welding, machining, polishing, and another trial.
Benefit 4, Validate Materials with Production-Like Parts
A printed prototype answers fit and appearance questions. It rarely reproduces resin flow, fiber orientation, shrinkage, weld lines, sink, or ejection behavior from molding. Rapid injection molding gives you parts made with the intended resin and a process close to the planned production method.
Test the Resin in the Intended Process
Use molded samples to compare candidate resins for stiffness, impact, heat, chemical exposure, sealing, color, and surface finish. Process details matter. Phenolic materials, for example, require controlled mold heat and effective venting. Insert-molded parts need secure insert location under injection pressure. Two-material parts need a sound bonding interface and accurate tool alignment.
Use Measured Samples for Decisions
Define the sample plan before the tool trial. Record resin grade, drying condition, melt and mold temperatures, pressure, cycle time, and cavity number. Then inspect critical dimensions and run the product tests that decide release.
A nice-looking sample can still hide a weak process window. Measured evidence gives engineering and purchasing the same basis for approval.
Benefit 5, Create a Practical Bridge to Mass Production
The first acceptable shot proves that the tool can make a part. Pilot runs test repeatability across cavities, shifts, and material lots. Outsourcing rapid tooling delivers the planned value when one team carries the project through sampling and early production.
Stabilize the Process during Pilot Runs
Low-volume production and bridge production let you supply launch units while the team checks cycle time, scrap, dimensional drift, assembly fit, packaging, and maintenance needs. Engineers can tune cooling, venting, packing, and ejection with direct access to the tool. That continuity matters when a defect appears only after a longer run.
Protect Return on Tooling Investment
Earlier sales help recover the tool investment, though repeatable output drives the larger return. Review yield, labor content, resin use, cycle time, press tonnage, and wear-part access. A parting-line choice that lowers projected area may allow a smaller press. A hot runner may cut runner waste at high volume. Each decision should connect to your forecast and unit-cost target.
What Should You Expect from an Engineering-Led Tooling Partner?
The five benefits depend on one connected engineering record from DFM through trial molding. XINKEY MOULD assigns 22 in-house designers to product review, mold design, and mold flow analysis. Its documented process covers wall thickness, draft, parting lines, sliders, lifters, cooling, venting, ejection, and material selection before machining. High-precision CNC work reaches ±0.01 mm-level control, and molding equipment spans 90T to 750T for sampling and production handoff.
For a buyer, the useful point is continuity. The same project can move from a 24-hour DFM report to tooling, T1 inspection, pilot quantities, and injection mold manufacturing. That structure makes design changes, sample findings, and production settings easier to trace. You can request a project review with the CAD file, resin, annual volume, finish, tolerance, and target sample date.
FAQ
Q1: When Should You Outsource Rapid Tooling?
A: Outsource when your launch plan needs molded parts sooner than your internal engineering, machining, or press capacity allows. It also suits projects that need DFM, material trials, or a direct path into pilot production.
Q2: What Files Should You Send for a Rapid Tooling Quote?
A: Send a 3D CAD file, a dimensioned drawing, resin grade, surface requirements, critical tolerances, annual volume, target tool life, and the required T1 date. Add assembly data when mating parts control fit.
Q3: How Can You Compare Tooling Quotes Fairly?
A: Compare steel, cavities, runner system, mold standard, expected life, inspection scope, trial rounds, sample quantity, change terms, lead time, and shipping. A line-by-line comparison reveals what each price includes.
Q4: Can Rapid Tooling Use Production Resin?
A: Yes. A suitable mold can run production resin for functional, dimensional, and assembly tests. Confirm drying, processing temperature, shrinkage allowance, and any fiber or flame-retardant content before tool design.
Q5: Can a Rapid Tool Move into Mass Production?
A: Some tools can support continued production when their steel, cooling, cavity layout, wear parts, and press interface match the volume target. Ask the supplier to state the expected shot life and maintenance plan in the quote.
- 16th October 2026
The Strategic Advantages of Short-Run Injection Molding for Complex NPI
Complex new product introduction (NPI) projects rarely fail because the CAD model looks wrong. They fail when a part reaches steel, trial molding exposes a gate or cooling issue, and the schedule has no room for another tooling loop.
Short-run injection molding gives you production-like parts early. You can check fit, function, finish, assembly, and customer response before a full-volume tool absorbs the budget.
What Does Short-Run Injection Molding Add to NPI?
Short-run injection molding uses a production-intent mold and a controlled quantity of parts for design validation, pilot production, or bridge production. The run can be sized around a test plan, such as 100 parts for assembly checks or several thousand parts for a market release. Molded parts and process data provide the evidence for the next tooling decision.
A Physical Test of the Product
Resin shrinkage, weld lines, ejection marks, and actual assembly loads appear in molded parts. A printed model cannot show how a thin wall fills or how a snap fit behaves after cooling. Early molded samples let your team record dimensional data and make a change while the tool remains practical to modify.
A Bridge Between Design and Volume
Bridge production gives you sellable or field-test units while the final multi-cavity tool is being completed. This matters for a new medical accessory, smart device housing, or industrial enclosure with a fixed launch date. The same material family, gate concept, and process window can carry the project into the next tool stage.
Which NPI Risks Can You Control before Full-Volume Tooling?
The largest NPI costs often come from late engineering decisions. A short run creates a checkpoint for the decisions that affect tooling cost, yield, and delivery.
Part Design and DFM Analysis
Start with DFM analysis before cutting steel. Review wall thickness, draft angles, ribs, bosses, undercuts, parting lines, and the projected area that drives press tonnage. A small change to a rib or draft can remove a difficult slide, simplify machining, and reduce a later mold revision.
Flow, Cooling, and Ejection
Moldflow analysis can compare gate positions, runner balance, filling patterns, air traps, and weld lines. Cooling channel layout matters because cooling often occupies about 70% of an injection cycle.
Uneven thermal balance creates sink marks and warpage. Venting gives trapped gas a path out, while a balanced ejector pin, sleeve, lifter, or air-ejection system protects cosmetic surfaces during release.
Complex Geometry and Tolerance
Sliders, lifters, inserts, threaded cores, and two-shot features add movement and tolerance stack-up. A short-run tool lets you inspect those interfaces under real pressure. Check core and cavity alignment, guide pins, runner balance, and the fit of mating features before you commit to a larger cavity count.
How Should You Compare Short-Run Tooling Cost with Production Tooling?
Price the decision across the whole NPI path. A low quote becomes expensive when it creates extra sampling, hand rework, scrap, or a rebuild. A practical sourcing review should include tool steel, machining, trial molding, material waste, engineering time, freight, and the cost of a delayed launch.
Use Volume and Risk Together
Choose a cavity count that matches the validation need. A single-cavity or low-cavity mold can provide fast feedback for a complex enclosure. A multi-cavity tool makes sense after dimensions, resin, and assembly have settled. For high-cycle projects, steel selection and heat treatment affect wear parts, maintenance, and stable output.
Set Acceptance Data Before the Run
Define critical dimensions, cosmetic zones, cycle time, part weight, flash limits, and assembly tests before ordering. Ask for T1 samples, a measurement report, and a short list of open issues. This gives procurement a clear release gate and gives engineering facts for the next tool decision.
What Does a Reliable Short-Run Process Look Like?
The process should connect design review, mold design, machining, trial molding, pilot production, and mass production. Each handoff needs an owner and a measurable output.
A Practical Sequence
Share the 3D data, resin, annual volume, key dimensions, and launch date.
Complete DFM analysis and review Moldflow findings with the design team.
Select the parting line, runner, cooling, venting, ejection, and mold steel.
Machine and assemble the tool, then run T0 or T1 samples.
Measure parts, test assemblies, and record process settings.
Correct the tool or part design, then release a controlled pilot production run.
This sequence keeps the evidence close to the decision. It also makes a handoff to a higher-cavity tool easier because the team has a record of what worked.
How Can an Engineering-Led Supplier Support Complex NPI?
XINKEY MOULD supports short-run injection molding as part of an injection mold engineering workflow. The team starts with DFM analysis, wall thickness and draft review, and Moldflow analysis before tooling. It then connects precision CNC machining, EDM, mold assembly, trial molding, and low-volume production support.
For complex NPI, the useful detail is the handoff: T1 samples are checked against design intent, cooling and venting are reviewed against defects, and slider, lifter, insert, or threaded-core behavior is tested before a volume decision.
The process also covers rapid prototype mold development, pilot production, and bridge production, so procurement can compare a tool plan with a real launch schedule. See the injection mold engineering solutions and custom injection mold products pages for the relevant service scope.
FAQ
Q1: When should you choose short-run injection molding for NPI?
A: Choose it when fit, function, finish, assembly, or market timing needs evidence from production-intent parts before full-volume tooling.
Q2: Can low-volume injection molding use the final production resin?
A: Yes. Use the approved resin grade when the tool, press, and process window support it, then record material lot and drying conditions with the samples.
Q3: How do T1 samples help a procurement decision?
A: T1 samples connect the quoted tool design with measured dimensions, defects, cycle data, and open engineering actions, giving procurement a clear release gate.
Q4: Does a complex injection mold require Moldflow analysis?
A: Moldflow analysis is useful when gates, thin walls, multiple cavities, cooling balance, air traps, or weld lines create meaningful process risk.
Q5: What should you request before pilot production?
A: Request an approved drawing, resin specification, dimensional report, cosmetic standard, process settings, open-issue list, and a correction plan with owners and dates.
- 9 أكتوبر 2026
قولبة الحقن للنماذج الأولية مقابل الطباعة ثلاثية الأبعاد مقابل التصنيع باستخدام الحاسوب (CNC)
يعتمد اختيار عملية تصنيع النموذج الأولي على السؤال الذي تحتاج إلى الإجابة عنه من خلال هذه الأجزاء. فلكل من غلاف لاختبار التوافق، وغطاء قابل للتركيب السريع، ونموذج تجريبي مكون من عشر قطع، متطلبات مختلفة. يقارن هذا الدليل بين عمليات تصنيع النماذج الأولية باستخدام قولبة الحقن، والطباعة ثلاثية الأبعاد، والتصنيع باستخدام الحاسوب (CNC) من حيث مدة التنفيذ، وسلوك المواد، والدقة، والتشطيب، والكمية، ومخاطر الشراء.
ماذا ينتج عن كل طريقة من طرق تصنيع النماذج الأولية البلاستيكية؟
تُصنع الأجزاء باستخدام الطرق الثلاث بطرق مختلفة، لذا يحمل كل جزء خصائص مختلفة. يملأ قولبة الحقن تجويفًا بمادة بلاستيكية حرارية منصهرة، وتُكرر العملية نفسها. تضيف الطباعة ثلاثية الأبعاد المادة طبقة تلو الأخرى. أما التصنيع باستخدام الحاسوب (CNC) فيزيل المادة من كتلة صلبة. ويُحدد الاستخدام المقصود أيًّا من هذه الطرق هو الأهم.
قولبة الحقن للنماذج الأولية
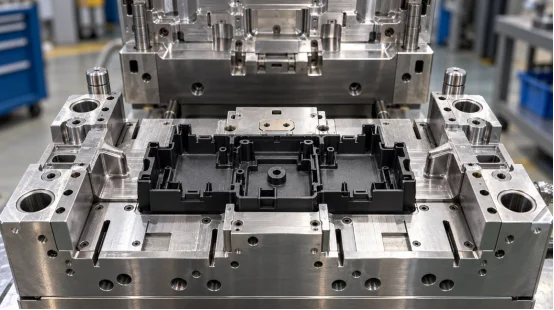
تستخدم عملية قولبة الحقن للنماذج الأولية قالبًا قصير الإنتاج، غالبًا من الألومنيوم أو فولاذ الأدوات الأكثر ليونة، لصنع الأجزاء من راتنج الإنتاج المخطط له. يمكنك فحص خطوط اللحام، وعلامات الانكماش، والتشوه، وقوة التثبيت، والملمس باستخدام الجزء المصبوب.
الطباعة ثلاثية الأبعاد
تُناسب الطباعة ثلاثية الأبعاد التغييرات الهندسية اليومية أو تصنيع من قطعة إلى خمس قطع بسرعة. يمكن استخدام مواد مثل ABS وPLA والبولي كربونات في تقنية FDM؛ بينما تُستخدم أنظمة الراتنج والمساحيق لتصنيع التفاصيل الدقيقة. يؤثر اتجاه الطبقات على المتانة، وشكل السطح المتدرج، والاستجابة الحرارية. قد يختلف انثناء المفصلة المطبوعة عن المفصلة المصبوبة بالحقن والمصنوعة من نفس نوع البوليمر.
التصنيع باستخدام الحاسوب (CNC)
تُستخدم آلات التصنيع باستخدام الحاسوب (CNC) لقطع الأجزاء من مواد مثل ABS، وPOM، والنايلون، وPC، أو غيرها من المواد البلاستيكية الهندسية. وتوفر هذه الآلات نقاط مرجعية دقيقة وأبعادًا مُحكمة للأجزاء التي يسهل الوصول إليها. قد تؤدي القنوات الداخلية والتجاويف العميقة والأضلاع الرقيقة إلى زيادة التكلفة نظرًا لحاجة أدوات القطع إلى الوصول والدعم. كما تُظهر الأجزاء المُصنّعة حبيبات المادة وآثار أدوات القطع، والتي قد تختلف عن نسيج القالب.
صورة: جزء نموذجي من البلاستيك الأبيض لماكينة طحن CNC.webp
ما هي الطريقة الأنسب لكمية الطلب والمدة الزمنية اللازمة للتسليم؟
تؤثر الكمية على منحنى التكلفة. حدد الكمية المستهدفة وتاريخ العينة وعدد مراجعات التصميم قبل مقارنة عروض الأسعار.
من جزء واحد إلى عشرة أجزاء
تُناسب الطباعة ثلاثية الأبعاد عمليات الفحص الأولي للشكل لأنها لا تتطلب أدوات مخصصة. أما التصنيع باستخدام الحاسوب (CNC) فيُناسب الأجزاء التي تحتاج إلى ثقوب دقيقة، أو نقاط مرجعية مسطحة، أو خيوط وظيفية. ويُعدّ نموذج أولي باستخدام قالب حقن خيارًا مناسبًا عندما يتعلق القرار بسلوك القالب، مثل المفصلات أو المشابك المرنة.
من عشرة إلى عدة مئات من الأجزاء
يُوزّع قولبة الحقن بكميات صغيرة تكلفة الأدوات على الأجزاء القابلة للتكرار، ويدعم استخدام مواد عالية الجودة للإنتاج. ويمكن استخدام أدوات مؤقتة لتوفير وحدات تجريبية أو قابلة للبيع ريثما يتم تجهيز قالب ذي عمر أطول. وتناسب عمليات التصنيع باستخدام الحاسوب (CNC) الأجزاء السميكة والصلبة؛ بينما تُضيف الطباعة ثلاثية الأبعاد إمكانية إزالة الدعامات، والصنفرة، أو الفحص المُوجّه.
تخطيط الجدول الزمني
يمكن البدء بالطباعة ثلاثية الأبعاد بعد تجهيز الملفات وجدولة العمل. ويأتي توقيت التحكم الرقمي بالحاسوب (CNC) بعد البرمجة، وتوفير المواد الخام، والتجهيزات، والتشطيب. قد تصل نماذج T1 لمشروع أدوات سريعة قياسي إلى حوالي أسبوعين إلى أربعة أسابيع؛ أما استخدام المنزلقات، أو الحشوات، أو أنظمة فك البراغي، أو الفولاذ الخاص، أو التشطيبات الدقيقة، فقد يطيل مدة الإنتاج إلى ما بين أربعة وثمانية أسابيع. يُرجى تأكيد مراحل الإنجاز مع المورّد.
كيف تتم مقارنة أداء المواد والأجزاء؟
ينبغي أن يراعي اختيار المواد ظروف الاستخدام: الصدمات، الحرارة، المواد الكيميائية، الانثناء، المظهر، أو العزل الكهربائي. إن استخدام راتنج بديل يترك تساؤلات جوهرية حول الأداء دون إجابة.
أدلة من الراتنج بجودة الإنتاج
تتيح عملية التشكيل بالحقن اختبار هياكل ABS، وأجزاء PC المقاومة للصدمات، ومفصلات PP المرنة، ومكونات PA المحملة، والأنواع المملوءة، ضمن عملية مضبوطة. يؤثر تجفيف الراتنج، ودرجة حرارة الانصهار، وضغط التعبئة، والتبريد على الانكماش والتشوه. يوفر PP مقاومة كيميائية ومرونة؛ بينما يضيف PA المملوء صلابة، ولكنه قد يزيد من تآكل الأدوات.
حدود المواد المطبوعة والمصنعة آلياً
قد تحتوي الأجزاء المطبوعة على فراغات أو فواصل بين الطبقات أو تباين في القوة. تستخدم أجزاء CNC مواد خام، ومع ذلك، قد يؤدي القطع إلى تعريضها للإجهاد أو تشويه الجدران الرقيقة. بالنسبة للتقادم الحراري أو التعرض للمواد الكيميائية أو التجميع المتكرر، يجب أن تتطابق عينات الاختبار مع الراتنج النهائي وعملية التصنيع.
أي طريقة تعطي الدقة والنتيجة النهائية المطلوبة؟
الدقة هي نتيجة تعتمد على كل ميزة على حدة. وتؤثر عليها استراتيجية المرجع، والانكماش، وإمكانية الوصول إلى الأدوات، وطريقة الفحص، والتاريخ الحراري.
الدقة والتفاصيل
تتيح عمليات التصنيع باستخدام الحاسوب (CNC) تحقيق دقة عالية في الأسطح والثقوب التي يمكن الوصول إليها، مما يجعلها مفيدة في القياسات ودراسات التوافق. تُشكّل عملية الطباعة الرقمية أشكالًا معقدة مباشرةً، ويحمل الجزء المطبوع النهائي سطح الطباعة؛ ولا تحدد خطوط فصل القالب شكله الهندسي.
قد تحتاج الثقوب والحواف الصغيرة إلى معالجة لاحقة. تُكرر عملية قولبة الحقن شكل التجويف بعد استقرار العملية؛ ويجب أن تأخذ مراجعة التصميم للتصنيع في الاعتبار عوامل السحب، وخطوط الفصل، والبوابات، والإخراج، وانكماش الراتنج.
تشطيب الأسطح ومستحضرات التجميل
تحمل الأسطح المشغولة آليًا آثارًا للقطع يمكن تلميعها أو إضافة نسيج إليها. أما الأسطح المطبوعة، فغالبًا ما تحتاج إلى الصنفرة أو المعالجة بالبخار. ويمكن أن يحمل التجويف المصبوب لمعانًا أو نسيجًا محددًا في كل جزء. وينبغي توضيح آثار البوابة، وخطوط اللحام، وعلامات القذف، وتفاوت اللمعان في الرسم، لا سيما بالنسبة للهياكل الظاهرة.
ما الذي يجب تضمينه في مقارنة الشراء؟
مفيدأربط السعر والتوقيت بنطاق محدد. قارن بين الأعمال الهندسية والمواد والفحص والتعديلات وطريقة التسليم وسعر الوحدة.
قائمة التحقق من عروض الأسعار
أرسل نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد بأبعاده، ونوع الراتنج، ولونه، وتشطيبه، وكميته، والتوقعات السنوية، والتفاوتات الحرجة، وسياق التجميع، وتاريخ العينة المطلوب. اطلب أيضًا معلومات عن مادة القالب، وعدد التجاويف، ونوع قناة التغذية، والعمر الافتراضي المستهدف للأداة، والتجارب، وتقرير T1، وسياسة التصحيح، وشروط الملكية.
بالنسبة للتصنيع باستخدام الحاسوب (CNC)، حدد نوع المادة الخام، ونظام الإسناد، ونقاط الفحص، والتشطيب. أما بالنسبة للطباعة، فحدد العملية، والاتجاه، وارتفاع الطبقة، والمعالجة اللاحقة، واتجاه القوة.
سجلات إدارة التمويل والمحاكمة
يجب أن تُحدد عملية التصميم من أجل سهولة التصنيع وتحليلها سُمك الجدار، والمسافة بين نقاط القطع، والأضلاع، والنتوءات، والتجاويف، والبوابات، وفتحات التهوية، وإخراج المعدن قبل بدء عملية القطع. خلال مرحلتي T0 وT1، سجّل أي عيوب في اللحام، مثل اللحامات القصيرة، والزوائد، والاحتراقات، والانخفاضات، وخطوط اللحام، والالتصاق، والتشوه، وانحراف الأبعاد. اربط كل مشكلة بإجراء ومسؤول عنها. يُتيح هذا السجل لقسم المشتريات أساسًا واضحًا للموافقة على الأداة التالية أو تعديل القطعة.
كيف يمكن للشريك الهندسي ربط نتائج النموذج الأولي بالإنتاج؟
يُعدّ تسليم المشروع أمراً بالغ الأهمية عندما يكشف النموذج الأولي عن مشكلة في الأدوات أو العملية. يجب أن يمتد منطق التصميم من مرحلة المراجعة مروراً بتصحيح القالب، والتشكيل التجريبي، وصولاً إلى قرار الإنتاج بكميات صغيرة.
تُطبّق شركة XINKEY MOULD هذه المنهجية على تطوير الأجزاء البلاستيكية. يقوم مهندسوها بمراجعة سُمك الجدار، وزاوية السحب، والانكماش، والبوابات، والمجاري، والتبريد، والتهوية، والإخراج، وقوة القالب قبل البدء في تصنيع الأدوات. بالنسبة للثقوب الجانبية، أو الخيوط، أو الميزات ثنائية المادة، يشمل نطاق العمل المنزلقات، والرافعات، والحشوات، والقلوب الملولبة، وفك البراغي التلقائي، وهياكل الحقن الثنائي 2K. تدعم تقنيات CNC وEDM والقطع السلكي عملية تصنيع الأدوات، مع دقة تحكم في التشغيل تصل إلى ±0.01 مم حيثما تسمح بذلك الميزة وطريقة الفحص.
بصفتها شركة مصنعة لقوالب حقن البلاستيك، فإنها تستخدم نتائج التجارب في تصحيح القوالب وتشكيل الحقن بكميات صغيرة، مع الحفاظ على بيانات العينات مرتبطة بالإنتاج.
التعليمات
س1: هل عملية قولبة الحقن للنماذج الأولية مجدية لـ 20 قطعة؟
نعم، إذا كنتَ بحاجة ماسة إلى راتنج عالي الجودة، أو مشابك مصبوبة، أو مفصلات، أو أسطح ذات ملمس محدد. قارن فقط سعر الأداة المبدئي مع تكلفة تصنيع أو طباعة كل قطعة على حدة. ضع في اعتبارك مدى أهمية الحصول على دليل أداء قوي وموثوق.
س2: هل يمكن للطباعة ثلاثية الأبعاد أن تحل محل النموذج الأولي المصنوع بتقنية حقن القوالب؟
جزئياً فقط. تعالج الطباعة ثلاثية الأبعاد الأشكال الأساسية والمسافات والفحوصات المريحة الأولية بشكل جيد. مع ذلك، يكشف قولبة الحقن عن تفاصيل مختلفة تماماً. فهي تُظهر بدقة كيفية عمل ملء الفراغات، وتُبرز الانكماش الحقيقي وخطوط اللحام المحتملة، بالإضافة إلى أنها تُظهر عملية الإخراج الفعلية وسلوك الراتنج المصبوب الحقيقي.
س3: متى يكون التصنيع باستخدام الحاسوب (CNC) هو الخيار العملي؟
يتألق هذا الخيار عندما تحتاج فقط إلى عدد قليل من الأجزاء الصلبة التي تتطلب بيانات مرجعية أو ثقوبًا أو خيوطًا دقيقة للغاية. كما أنه خيار ذكي للأشكال الهندسية الضخمة، حيث تستغرق الأجزاء السميكة وقتًا طويلاً جدًا للطباعة. بالإضافة إلى ذلك، لا يمكن تبرير تكاليف الأدوات المخصصة في حال كان حجم الدفعة صغيرًا.
س4: ما هي العملية التي تستخدم مادة البلاستيك النهائية؟
تستخدم عملية قولبة الحقن عادةً نفس نوع الراتنج المُخطط له للإنتاج. أما التصنيع باستخدام الحاسوب (CNC) فيعتمد على مواد بلاستيكية هندسية قياسية. في حين أن الطباعة ثلاثية الأبعاد تقتصر على البوليمرات المتوافقة مع تلك الطابعة تحديدًا. لذا، تحقق دائمًا من مواصفات الحرارة والمواد الكيميائية والقوة قبل استخلاص أي استنتاجات نهائية حول الأداء.
س5: متى يجب الانتقال من أداة النموذج الأولي إلى قالب الإنتاج؟
انتقل إلى المرحلة التالية بمجرد استقرار تصميمك تمامًا. يجب أن تستوفي عينات المرحلة الأولى (T1) جميع معايير القبول الأساسية. بالإضافة إلى ذلك، يجب أن يدعم حجم الإنتاج المتوقع شراء أداة ذات عمر أطول. اتخذ هذا القرار بثقة استنادًا إلى البيانات الدقيقة لتشغيل النموذج الأولي: وقت الدورة المسجل، ومعدل الهدر الفعلي، واحتياجات الصيانة الفعلية، وتكلفة الوحدة المثبتة.
- 2 أكتوبر 2026
قولبة الحقن السريع للنماذج الأولية: دليل عملي لتطوير الأجزاء البلاستيكية
قد يبدو نموذج التصميم بمساعدة الحاسوب (CAD) مكتملاً، بينما لا تزال هناك تساؤلات مطروحة حول القطعة المصبوبة. هل ستنخفض الأضلاع؟ هل ستصمد المشابك بعد التجميع؟ هل سينحني الغلاف حول الزر؟ يجيب قولبة الحقن السريع للنماذج الأولية على هذه التساؤلات بأجزاء مصبوبة حقيقية مصنوعة من الراتنج المُخطط له.
تُناسب هذه الطريقة تطوير الأجزاء البلاستيكية التي تتطلب اختبارات وظيفية، أو نماذج تجريبية، أو عينات للعملاء، أو وحدات مبيعات أولية. وتتحقق السرعة من خلال تحديد نطاق الأدوات بدقة والعمل الهندسي قبل البدء في قطع المعادن.
ما هي عملية حقن القوالب السريعة للنماذج الأولية؟
تستخدم عملية التشكيل بالحقن السريع قالبًا سريع التصنيع لإنتاج أجزاء بلاستيكية قابلة للتكرار. ويُطلق عليها أيضًا اسم التشكيل بالحقن الأولي أو التشكيل السريع. وتتبع هذه العملية نفس الدورة الأساسية للتشكيل الإنتاجي: التثبيت، والحقن، والتعبئة، والتبريد، والفتح، والإخراج.
كيف يختلف عن أداة الإنتاج
يستخدم النموذج الأولي لقالب الحقن عادةً الألومنيوم أو P20 أو NAK80 أو حشوات أكثر صلابة في مناطق التآكل. وتُحدد الكمية والراتنج والتشطيب والتفاوتات المسموح بها عملية الاختيار. قد يكون الألومنيوم مناسبًا للإنتاج بكميات صغيرة. يدعم P20 اللحام وتعديلات التصميم، بينما يُناسب NAK80 الأسطح المصقولة.
قد تتضمن أدوات الإنتاج تجاويف متعددة، وفولاذًا مقوى، وقنوات ساخنة، وآليات تشغيل آلية، وقطع غيار قابلة للصيانة. وتضمن الأداة السريعة ربط عملية التصنيع بهدف الاختبار الحالي.
متى يجب عليك استخدام الأدوات السريعة؟
استخدم أدوات التشكيل السريع عندما تعجز النماذج الأولية المطبوعة أو المصنعة آليًا عن الإجابة على السؤال الهندسي التالي. يتصرف الراتنج المصبوب بشكل مختلف حول خطوط اللحام، والمفصلات المرنة، والوصلات المفصلية، والنتوءات، والجدران ذات الملمس الخشن.
التحقق الوظيفي والتشغيل التجريبي
استخدم موادًا من الدرجة الإنتاجية لاختبار الصلابة، ومقاومة المواد الكيميائية، والاستجابة للحرارة، أو قوة التجميع. يُناسب ABS الهياكل المتينة، ويدعم PC الأجزاء المقاومة للصدمات أو الشفافة، ويُناسب PP المفصلات المرنة، ويتحمل PA المكونات المُحمّلة. قد يؤدي PA المُعبأ والأنواع المُقاومة لدرجات الحرارة العالية إلى تآكل الأدوات اللينة بسرعة.
تغطي عملية قولبة الحقن بكميات صغيرة الإنتاج التجريبي والإصدارات المحدودة. ويمكن لأدوات الربط أن توفر وحدات قابلة للبيع خلال فترة بناء القالب الطويلة، وأن تمنح المشترين بيانات دقيقة عن دورة الإنتاج والخردة والفحص.
كيف تتم عملية التطوير؟
تبدأ العملية الفعّالة بتحديد متطلبات القطعة. شارك النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد، ونوع الراتنج، واللون، والتشطيب، والكمية، والأبعاد الحرجة، وسياق التجميع. حدد أسطح منع التسرب والمناطق التجميلية. ملاحظة غامضة مثل "تفاوتات دقيقة في كل مكان" تزيد التكلفة وتترك مجالاً للنقاش.
التصميم للتصنيع قبل التشكيل
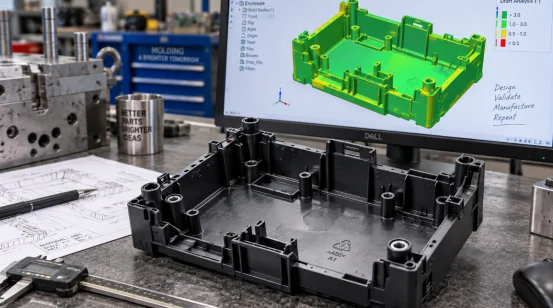
يُجري تصميم قابلية التصنيع فحوصات على سُمك الجدار، والمسافة بين الجدار والسطح، والتجاويف، والأضلاع، والنتوءات، وخطوط الفصل، والبوابات، وفتحات التهوية، وآلية الإخراج. كما يجب أن يُحدد تحليل قابلية التصنيع الأبعاد التي تعبر خط الفصل، والميزات التي تتطلب منزلقات، أو رافعات، أو حشوات، أو أكمام، أو آليات فك.
تُناسب مقاطع الجدران التي يتراوح سمكها بين 1.5 و2.5 مم العديد من أنواع اللدائن الحرارية الشائعة، مع إعطاء الأولوية لنطاق مورد الراتنج ووظيفة القطعة. يُفضّل تقارب سمك الجدران المتجاورة. تبرد قواعد النتوءات السميكة ببطء، مما قد يؤدي إلى انكماش واضح في الوجه المقابل. يُساعد السحب على تحرير القطعة؛ وعادةً ما يتطلب السطح الخشن سحبًا أكبر من السطح المصقول.
يمكن لمحاكاة التدفق اختبار البوابات، وتوازن قنوات التغذية، وخطوط اللحام، ومصائد الهواء، والضغط، والسلوك الحراري. وهي مناسبة للجدران الرقيقة، ومسارات التدفق الطويلة، والأدوات متعددة التجاويف، والأجزاء الخارجية. وينبغي أن تؤدي كل نتيجة إلى إجراء ما، مثل نقل بوابة أو تعديل قناة تبريد.
بناء الأداة وتجربتها وتصحيحها
تُستخدم آلات CNC لتشكيل معظم النوى والتجاويف. أما آلات EDM فتتعامل مع الفتحات العميقة والتفاصيل الداخلية الدقيقة والأشكال الهندسية التي لا يمكن للقاطع الوصول إليها بدقة. وتُكمل عمليات القطع السلكي والطحن والتركيب والتلميع عملية تصنيع الأداة.
تتحقق المرحلة T0 من التعبئة والفتح والإخراج والتشغيل الآمن. يسجل الفريق أي عيوب في عملية اللحام، مثل الحقن غير الكامل، والوميض، والحروق، والانخفاضات، وخطوط اللحام، والتشوه، والالتصاق، وانحراف الأبعاد. يجب أن تتضمن عينات المرحلة T1 الراتنج المتفق عليه، وسجل العملية، وتقرير الأبعاد، والإجراءات المتبقية. حتى العينة الجيدة من دورة غير مستقرة لا تزال نتيجة غير مكتملة. وتتعلم ورش العمل هذا الدرس باستمرار.
ما هي خيارات التصميم التي تتحكم في جودة القطعة؟
تعتمد جودة القطعة على قرارات مترابطة. يؤثر موقع البوابة على خطوط اللحام والتعبئة. يؤثر التبريد على زمن الدورة والتشوه. يؤثر الإخراج على علامات السحب والتبييض والتشوه.
البوابات، والتبريد، والتهوية، والطرد
ضع البوابة في مكان يسمح للسائل المنصهر بملء التجويف بضغط مناسب، مع الحرص على ملء المناطق السميكة. يُعدّ توازن قنوات التدفق أمرًا بالغ الأهمية في الأدوات متعددة التجاويف، لأن امتلاء أحد التجاويف مبكرًا قد يُقلل الضغط على تجويف آخر. تُساعد فتحات التهوية في نهاية مسارات التدفق على إطلاق الهواء المحبوس وتقليل الحروق.
غالباً ما تستغرق عملية التبريد الجزء الأكبر من دورة التشكيل. يجب أن تكون القنوات مغطاة بالتساوي حول القلب والتجويف. تؤدي النقاط الساخنة الموضعية إلى إبقاء منطقة ما لينة بينما ينكمش البلاستيك المجاور، مما قد يتسبب في التواء الغلاف المسطح بعد عملية الإخراج. لذلك، تحتاج دبابيس الإخراج، والأكمام، وألواح التجريد، والرافعات، أو الإخراج الهوائي إلى مساحة تلامس كافية لتحريك القطعة دون إحداث انبعاجات.
ما الذي يجب عليك التحقق منه قبل تقديم الطلب؟
قارن عروض الأسعار حسب نطاق العمل. لا يُعتدّ بأقل تكلفة للأدوات عند تقييم عرض السعر.راتنج ميتس، التجارب، الفحص، التغييرات، أو العمر المتوقع للأداة.
قائمة مرجعية عملية للشراء
اطلب من كل مصنّع لقوالب حقن البلاستيك أن يوضح مادة القالب، وصلابته، وعدد تجاويفه، ونوع قناة التغذية، وعمر الأداة، والتجارب المشمولة، ومدة التسليم (T1)، والتقرير البُعدي، وخطة الصيانة، وشروط الملكية. تأكد من قوة ضغط المكبس وحجم الحقنة. تتطلب المساحة الكبيرة المُسقطة قوة تثبيت كافية للتحكم في الزوائد.
راجع تكلفة القطع بكميات مختلفة. تُناسب قنوات التوزيع الباردة العديد من عمليات الإنتاج القصيرة، مع العلم أن كل عملية حقن تُنتج مادةً زائدة. أما قنوات التوزيع الساخنة فتُقلل الهدر وقد تُقصر دورة الإنتاج، لكن تكلفة الأدوات والصيانة تكون أعلى. ويُحدد حجم الإنتاج وسعر الراتنج الخيار الأمثل.
امنح وقتًا كافيًا لإجراء تعديل واحد بعد التجربة الأولى. قد تصل القوالب السريعة القياسية إلى المرحلة T1 في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما الهياكل المعقدة التي تتطلب فك البراغي أو إدخال مواد أو استخدام مادتين، فقد تستغرق من أربعة إلى ثمانية أسابيع. قد تؤثر عوامل مثل الهندسة، وتوفر الفولاذ، والتشطيب، ونطاق الفحص على هذه المواعيد، لذا فإن وضع خطة مرحلية أكثر فائدة من مجرد وعد بالتسليم.
تحويل نتائج النموذج الأولي إلى قرار إنتاجي
ينبغي أن يربط تقرير التجربة كل عيب بإجراء ومسؤول عنه. هذا السجل يحوّل الأداة السريعة إلى بوابة إنتاج عملية.
تدعم شركة XINKEY MOULD هذه المرحلة من خلال التصميم المبكر للتصنيع، ومراجعة تدفق القوالب، والتطوير السريع لقوالب النماذج الأولية، والقولبة التجريبية، والإنتاج الانتقالي. ويشمل نطاقها الهندسي المنزلقات، والرافعات، والحشوات، والقلوب الملولبة، وقنوات التغذية الساخنة والباردة، وأنظمة الإخراج المتوازنة، وتصميمات التبريد للأجزاء التي تتطلب أكثر من مجرد أداة فتح وإغلاق بسيطة. وتشمل عمليات التصنيع الدقيقة التصنيع باستخدام الحاسوب (CNC)، والتفريغ الكهربائي (EDM)، والقطع السلكي، مع دقة تحكم تصل إلى مستوى ±0.01 مم حيثما تسمح بذلك الميزة وطريقة الفحص.
يستطيع الفريق تطبيق نتائج التجارب في تصحيح القوالب وإنتاج الأجزاء بكميات صغيرة، مما يحافظ على ترابط ملاحظات التصميم وتغييرات الأدوات وسجلات العمليات. بالنسبة للمشتري، يُسهّل هذا الترابط عملية تدقيق مراجعة المرحلة الأولى (T1) ويمنح قرار اختيار أدوات الإنتاج أساسًا أكثر متانة من حيث التكلفة والجودة.
التعليمات
س1: ما هي سرعة إنتاج عينات T1 باستخدام قالب النموذج الأولي السريع؟
ج: قد تصل الأداة القياسية إلى المرحلة T1 في غضون أسبوعين إلى أربعة أسابيع تقريبًا. أما الشرائح، وأنظمة فك البراغي، والحشوات، والهياكل ثنائية المواد، والفولاذ الخاص، أو التشطيبات الصعبة، فقد تؤدي إلى تمديد الجدول الزمني إلى أربعة إلى ثمانية أسابيع.
س2: كم عدد الأجزاء التي يمكن أن ينتجها قالب الحقن السريع؟
ج: يعتمد عمر القالب على مادة القالب، والراتنج، والضغط، ودرجة الحرارة، والشكل الهندسي، والصيانة. حدد عدد مرات الحقن المطلوبة قبل تقديم عرض السعر حتى يتمكن صانع القوالب من اختيار الفولاذ المناسب وحماية المناطق المعرضة للتآكل الشديد.
س3: هل يمكنك استخدام راتنج الإنتاج النهائي؟
ج: نعم، في العديد من المشاريع. استخدام الراتنج المُخصّص يُعطي دليلاً أفضل على الملاءمة، والقوة، والانكماش، والاستجابة للحرارة، وجودة السطح. قد تتطلب الأنواع الكاشطة أو المُسببة للتآكل أو ذات درجات الحرارة العالية استخدام حشوات فولاذية أو أداة فولاذية.
س4: ما هي الملفات التي يجب إرسالها للحصول على عرض سعر؟
أ: أرسل نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد بأبعاد محددة، ونوع الراتنج، واللون، والتشطيب، والكمية، والتوقعات السنوية، والتفاوتات الحرجة، وتفاصيل التجميع، وتاريخ العينة المطلوب.
س5: متى يجب الانتقال إلى قالب الإنتاج؟
أ: انتقل إلى مرحلة الاستقرار في التصميم، واستيفاء التجارب لمعايير القبول، وإمكانية استخدام حجم الإنتاج المتوقع لأداة ذات عمر أطول. استخدم في هذا القرار وقت الدورة المقاس، ومعدل الهدر، واحتياجات الصيانة، وتكلفة الوحدة من تشغيل النموذج الأولي.
خدمتنا
هندسة المشاريع ← التصميم للتصنيع
لا نكتفي باستلام ملفك والبدء بالتصنيع مباشرةً. قبل البدء بأي أعمال فولاذية، يراجع مهندسونا تصميمك بدقة لاكتشاف أي مشاكل قد تُكلفك أموالاً لاحقاً. يتولى مهندس واحد مسؤولية مشروعك من أول رسالة منك وحتى التسليم النهائي.
تعلم المزيد
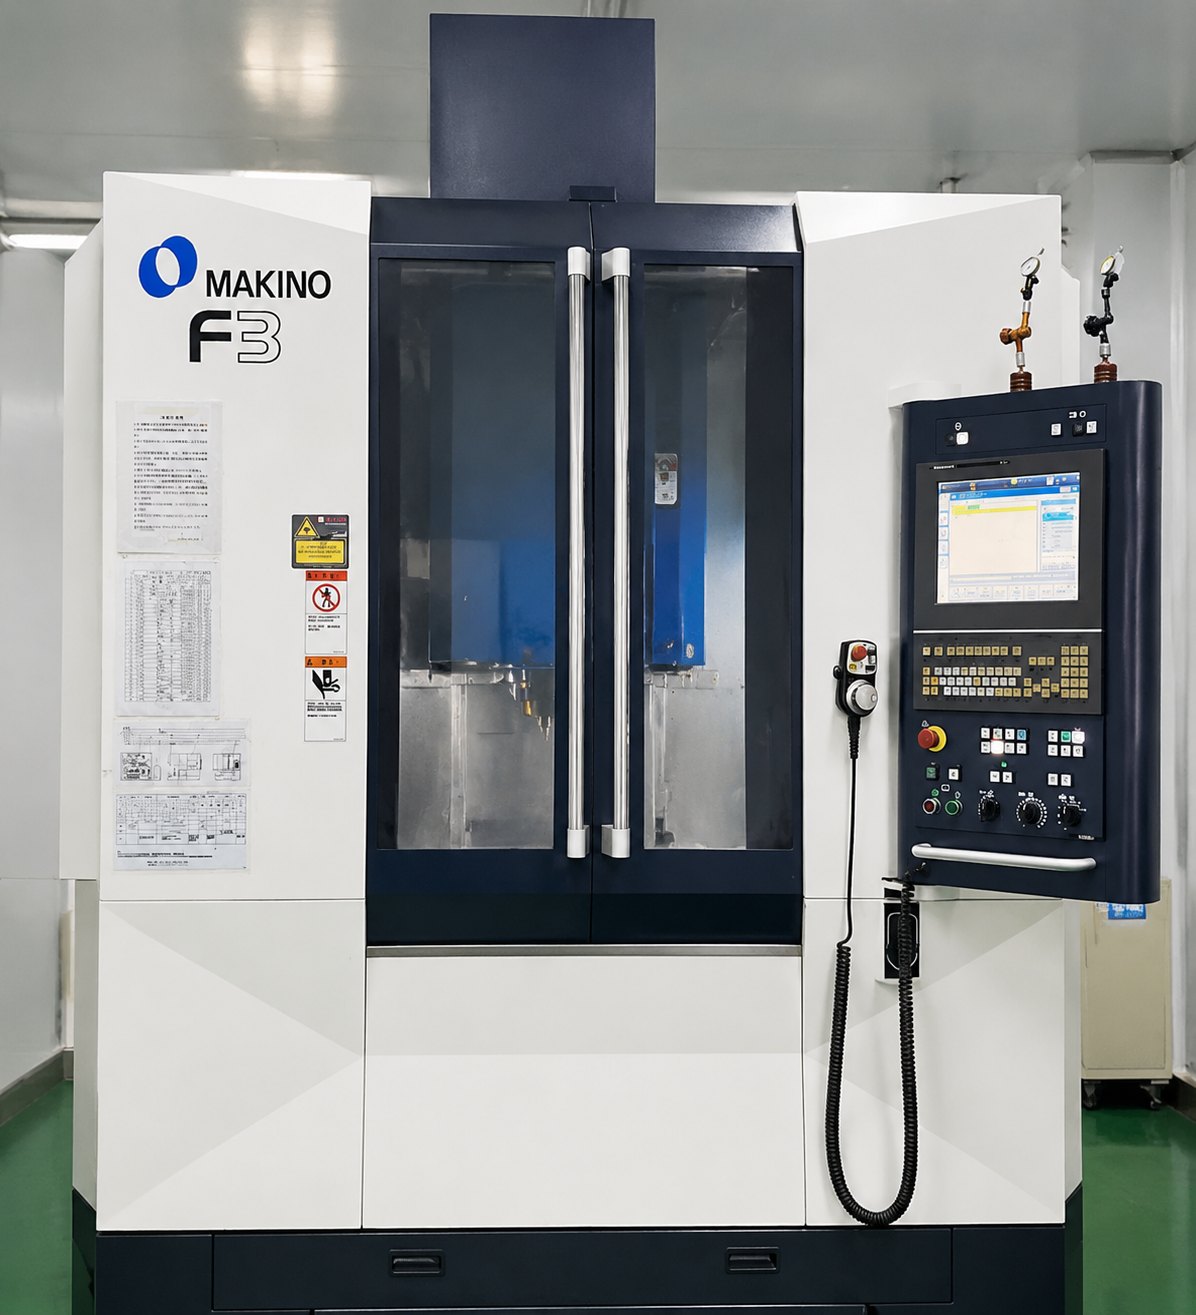
تشكيل القوالب الدقيقة
→ التصنيع باستخدام الحاسوب (±0.005 مم)
→ التفريغ الكهربائي - تجاويف معقدة لا تستطيع الآلات الأخرى قطعها
→ التفريغ الكهربائي السلكي - أشكال معقدة، بدون تشويه
تعلم المزيد
تجربة القوالب وإنتاجها
→ قالب تجريبي ومراجعة أولية
→ إنتاج بكميات صغيرة (100-50000 قطعة)
→ فحص الأبعاد الكامل وتقرير مراقبة الجودة
تعلم المزيد
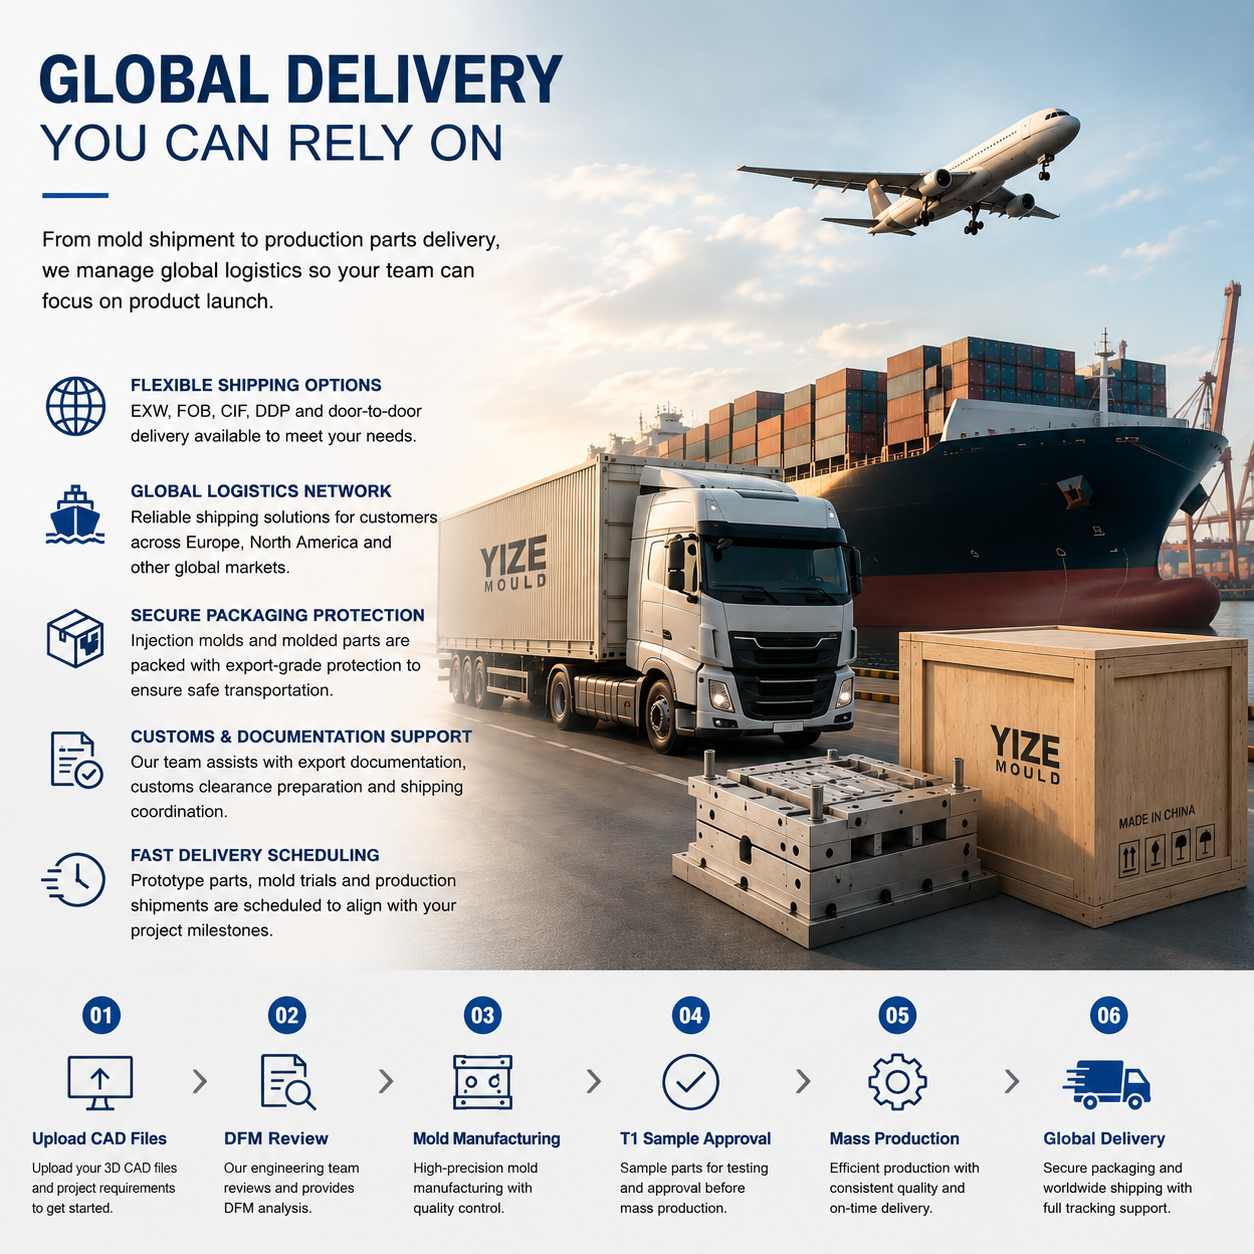
خدمات التوصيل العالمية - الدعم اللوجستي
من اكتمال القالب وحتى وصول القطع البلاستيكية الجاهزة إلى مستودعك،
نقوم بتنسيق عمليات التصنيع والتعبئة والتغليف والتخليص الجمركي والنقل ضمن نظام إدارة مشاريع واحد.
تعلم المزيد



اتصل بنا