في عالم قولبة الحقن، لا يُعد خط الفصل مجرد "انقسام" عشوائي، بل هو نقطة التقاء بالغة الأهمية حيث تلتقي القيود الهندسية بالمتطلبات الجمالية. سطح الفصل المصمم جيدًا ليس وظيفيًا فحسب، بل هو أنيق وسهل التشكيل ومصمم ليدوم ملايين الدورات.
يتطلب إنجاز ذلك بشكل صحيح مزيجًا من المنطق الهندسي البارد وسنوات من الخبرة العملية في ورش العمل.
أولاً، تذكير سريع:
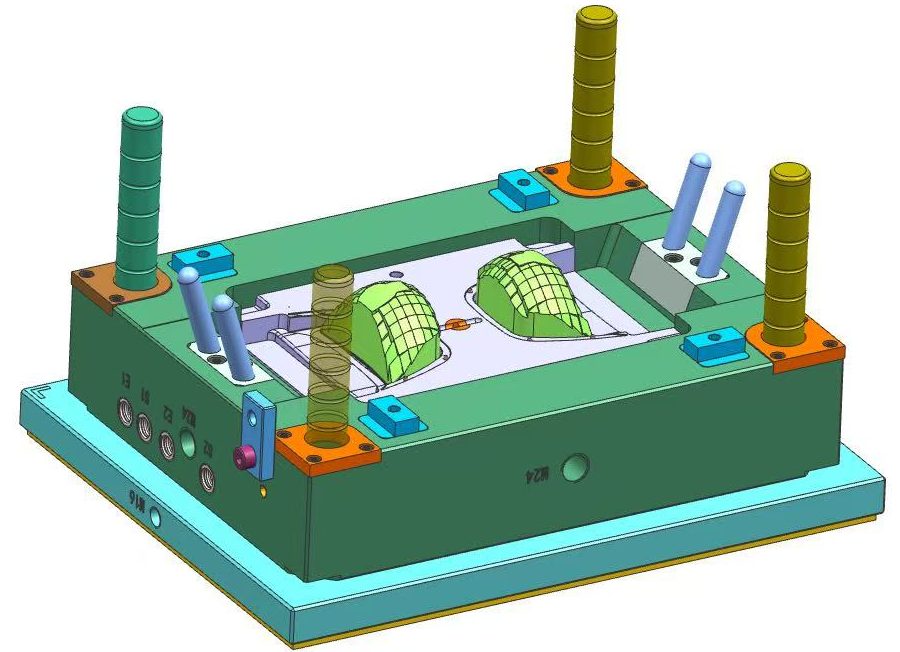
- سطح الانفصال: هذه هي "الوصلة" بين الجانب أ (التجويف) والجانب ب (اللب). إنها الواجهة الأساسية التي تحدد هندسة الأداة.
- خط الوداع: هذه هي علامة الشاهد المتبقية على الجزء النهائي. بالنسبة للمهندس، هي بمثابة خريطة لكيفية عمل القالب؛ أما بالنسبة للمستهلك، فينبغي أن تكون غير مرئية قدر الإمكان.
فلسفتنا بسيطة: قم بتحسين عملية إزالة القوالب، وبسطها لتسهيل عملية التشغيل الآلي، وصمم مع مراعاة التكلفة الإجمالية للملكية بدقة.
إليكم كيفية تحليل استراتيجية خط الانفصال.
- الجماليات والدقة: "الشاهد الخفي"
في عالم مثالي، يجب أن يكون خط الفصل غير مرئي. إذا تمكن المستخدم النهائي من ملاحظة أي نتوء بظفره أو رؤية وميض مشتت، فهذا يعني أننا لم نوفق في تصميم المنتج النهائي.
- دفن العلامة: نحرص على إبقاء خطوط الفصل بعيدة عن الأسطح التجميلية الأساسية، ونولي الأولوية لإخفائها في نقاط الانتقال أو الأضلاع أو الأخاديد الزخرفية. وعندما لا يكون إخفاء الخط خيارًا متاحًا، غالبًا ما ندمج درجة زخرفية أو "خط ظل" في التصميم لإخفاء عدم التطابق.
- ميزات التركيز الدقيق: لا تقم بتقسيم الأجزاء الهندسية ذات الدقة العالية - مثل درجات التزاوج أو الثقوب متحدة المركز - على كلا النصفين. احتفظ بها على جانب واحد لتجنب مشكلة انزياح القالب وتراكم التفاوتات التي لا مفر منها.
يؤدي فصلها على طول خط الفصل إلى أخطاء في التجميع ومشاكل في التمركز.
- حماية المناطق الوظيفية: لا تقم أبدًا بتمرير خط الفصل عبر سطح مانع للتسرب أو خيط دقيق. فهذا يؤدي إلى التسربات والأعطال الميكانيكية.
- أولوية إزالة العفن: "التحرير النظيف"
إن الجزء الذي يعلق في الأداة ليس مجرد مصدر إزعاج، بل هو كارثة إنتاجية.
- ابحث عن أوسع صورة شخصية: نقوم دائمًا بتقسيم القالب عند أكبر مقطع عرضي للجزء. وهذا يضمن خروج الجزء من الفولاذ دون أي عوائق.
- ضمان الجانب الثاني "العناق": بما أن آلية الإخراج موجودة على النصف المتحرك، يجب أن يبقى الجزء في مكانه عند فتح القالب. نحقق ذلك من خلال موازنة دقيقة بين السحب والنسيج، بحيث يمسك الجزء باللب بشكل متعمد ليخرج من التجويف في كل مرة.
- اقتل الشرائح: تُضيف الحركات الجانبية (المنزلقات والرافعات) تكلفةً وتعقيدًا. نسعى دائمًا لإيجاد طرق لتعديل خط الفصل لتجنب الحاجة إلى السحب الجانبي. إذا اضطررنا لاستخدامها، نحرص على أن تكون مسافة الحركة قصيرة وأن يكون الإجراء على الجانب B.
- قابلية التصنيع: "القالب القابل للتنفس"
القالب الذي لا يستطيع التنفس سيفشل. نستخدم خط الفصل كرئتين للأداة.
- التهوية الطبيعية: نضع خط الفصل بشكل استراتيجي في نهاية تدفق المعدن المنصهر. يسمح هذا للهواء المحبوس بالخروج بشكل طبيعي، مما يمنع حدوث ظاهرة "الاحتراق بالغاز" أو الحروق الغازية التي تتلف الأجزاء.
- إدارة الهندسة الرقيقة: غالباً ما يتطلب التغلب على تفاوت سماكة الجدران في الأجزاء الرقيقة استخدام سطح فصل مخروطي أو متشابك "متدرج". هذا يثبت هندسة الأداة في مكانها، مما يحافظ على ثبات سماكة الجدار الاسمية ويمنع ميل الجزء إلى التشوّه أثناء التبريد.
- الأدوات والتحكم الرقمي بالحاسوب: حافظ على قابليتها للتشغيل الآلي
التعقيد عدو صانع القوالب.
- تجنب "قطار الملاهي": نستخدم أسطح الفصل المسطحة كلما أمكن ذلك. قد تبدو أسطح الفصل الملتوية متعددة المستويات رائعة في برامج التصميم بمساعدة الحاسوب، لكنها تشكل كابوسًا لآلات التحكم الرقمي الحاسوبي، بل وأسوأ من ذلك عند تركيبها يدويًا أثناء التجميع.
- لا شروط "الفولاذ الرقيق": نتجنب الزوايا الحادة أو الشفرات الفولاذية الرقيقة بالقرب من خط الفصل. فهذه المناطق معرضة للتشقق أو التآكل المبكر، مما يؤدي إلى ظهور زوائد معدنية وإصلاحات مكلفة لاحقاً.
- الاقتصاد: "محاربة الصحافة"
تؤثر طريقة تقسيمنا للجزء بشكل مباشر على تكلفة القطعة الواحدة.
- تقليل البصمة البيئية: نقوم بمحاذاة خط الفصل لتقليل مساحة الجزء الظاهرة بالنسبة لاتجاه التثبيت. انخفاض مساحة الجزء الظاهرة يعني انخفاض قوة الضغط المطلوبة، مما يعني إمكانية تشغيل الجزء الخاص بك على مكبس أصغر وأقل تكلفة.
- التوحيد والتبسيط: خط فصل رئيسي واحد أفضل دائمًا من ثلاثة. كلما كانت الأداة أبسط، انخفضت تكلفة صيانتها وزادت موثوقيتها.
القاع
في نهاية المطاف، لا يُعدّ خط الفصل مجرد علامة على قطعة ما، بل هو بصمة للجودة الهندسية الكامنة وراءها. سواء كنت تبحث عن دقة طبية فائقة أو سلع استهلاكية بكميات كبيرة، فإن طريقة تقسيم القالب هي التي تحدد نجاحك.


 المؤلف











اتصل بنا